
Оборудование для нанесения покрытий: как подобрать решение для производства
Чтобы подобрать оборудование для нанесения покрытий, сначала определите материал и назначение покрытия, затем выберите метод нанесения и требования к контролю качества. Универсальная установка не заменяет технологическую проработку: для гальванического, порошкового и вакуумного процессов нужны разные режимы, оснастка и меры безопасности.
Статья поможет инженерам, техническим специалистам и снабженцам составить требования к оборудованию, отделить установки для нанесения от средств контроля и заранее учесть испытания покрытия. Отдельно разберем, когда производству нужна камера солевого тумана, а когда сначала следует проверить саму технологию нанесения.
С чего начать подбор оборудования для нанесения покрытий
Первый шаг - описать задачу покрытия: какую поверхность обрабатывают, для чего оно нужно и каким должен быть результат.
Требования к антикоррозионной защите и антизадирным свойствам могут вести к разным технологиям. Для оборудования также важно понимать, будет ли процесс выполняться самостоятельно на производстве или отдельные операции останутся за подрядчиком.
Затем выбирают метод: гальванический, порошковый, вакуумный, ионно-плазменный или иной. Профильные требования к оборудованию и оснастке зависят от технологии. Поэтому до запроса коммерческих предложений стоит зафиксировать технологический маршрут: подготовка поверхности, нанесение покрытия, возможная обработка после нанесения и контроль результата.
Какие данные внести в техническое задание
В техническом задании описывают изделие, материал поверхности, требуемые свойства покрытия и предполагаемый объем работ. Если технология уже определена, указывают ее и необходимые режимы. Если нет, сначала согласуют выбор метода с технологом и определяют, какие испытания подтвердят пригодность покрытия для конкретного применения.
Для ионно-плазменного процесса требования к оборудованию, оснастке, измерительным приборам и материалам связаны с нормативной документацией. Например, ГОСТ Р 71680-2024 задает требования к оборудованию и оснастке для этого метода. В документе для катодов установлена шероховатость Ra не более 0,63 мкм на базовой длине 0,8 мм. Эти значения относятся к указанному процессу и не переносятся автоматически на другие способы нанесения.
Что проверить до закупки
Снабженцу и инженеру стоит сверить описание установки с реальным процессом, а не только с названием категории. Вопросы поставщику должны касаться совместимости оборудования с выбранной технологией, состава оснастки, доступных режимов и документации, необходимой для безопасной эксплуатации.
Проверка нормативных требований помогает избежать ситуации, когда установка подходит по производительности, но не по назначению или организации работ. ГОСТ 12.3.008-75 указывает, что оборудование для производства покрытий должно соответствовать требованиям ГОСТ 12.2.003-91 по безопасности машин и оборудования. Эти стандарты учитывают уже на этапе формирования требований, а не после поставки.
Гальваническое, порошковое или вакуумное оборудование: как выбрать метод
Оборудование для нанесения гальванического покрытия, нанесения порошковых покрытий и вакуумного нанесения решает разные технологические задачи.
Различаются способы формирования покрытия, подготовка поверхности, режимы процесса и требования к оснастке. Поэтому сравнивать установки только по цене или заявленной универсальности недостаточно: сначала нужно понять, какой процесс даст требуемые свойства на конкретном изделии.
Оборудование для гальванического покрытия
При выборе гальванического оборудования исходят из заданной технологии и того, какие параметры процесса предстоит поддерживать и контролировать. В техническом задании фиксируют, какие изделия будут обрабатываться и какие операции подготовки поверхности входят в маршрут. Эти данные нужны, чтобы оценить, соответствует ли комплектация реальной задаче производства.
Порошковое и лакокрасочное оборудование
Нанесения порошковых покрытий оборудование подбирают под конкретный процесс, а не по одному признаку - типу обрабатываемого изделия. Аналогично, оборудование для нанесения лакокрасочных покрытий следует оценивать с учетом требований к покрытию и производственной зоны. Если речь идет о полимерном покрытии, сначала уточняют, какой именно метод его формирования предусмотрен технологией.
Вакуумный и ионно-плазменный процессы
Для ионно-плазменного нанесения важны состояние оборудования и оснастки, а также соблюдение требований к подготовке катодов. В ГОСТ Р 71680-2024 указана шероховатость катодов Ra не более 0,63 мкм на базовой длине 0,8 мм. Эти требования относятся к процессу ионно-плазменного нанесения, поэтому их нельзя использовать как критерий выбора оборудования для гальванического или порошкового метода.
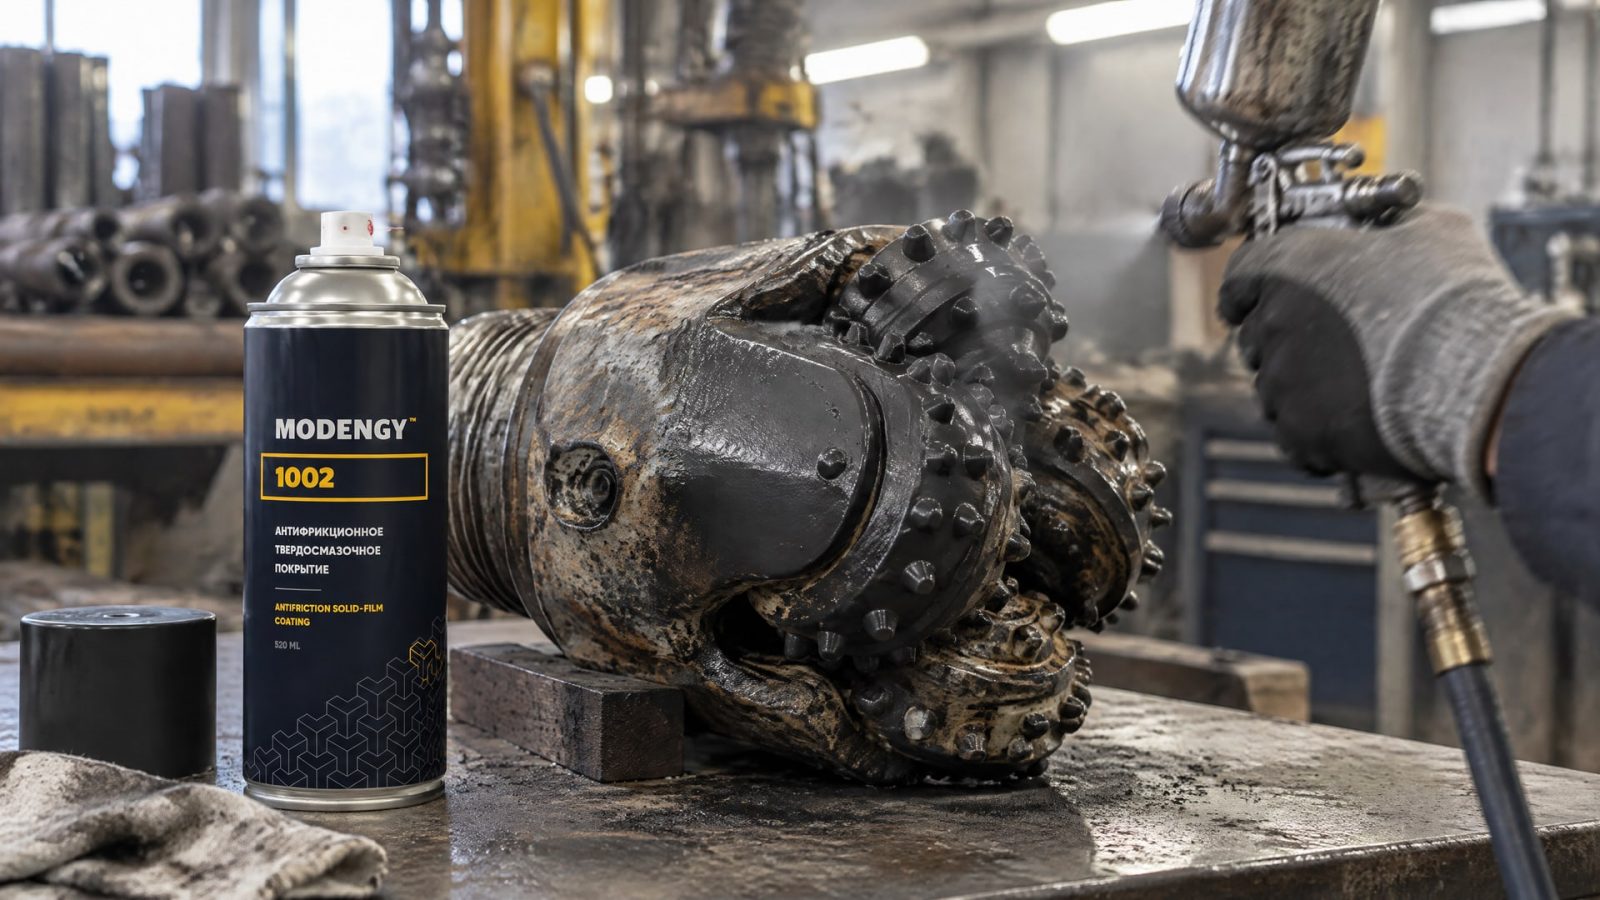
Если задача связана с нефтяным оборудованием, не всегда требуется выбирать именно установку для нанесения покрытия. На деталях, подверженных вымыванию, фреттингу и трудному холодному пуску, сначала уточняют, нужна ли технология формирования покрытия или достаточно подходящего антифрикционного решения. Для замены импортных антифрикционных покрытий на нефтедобывающем оборудовании рассматривают MODENGY 1002: у него низкий коэффициент трения и антикоррозионные свойства. Это помогает не включать в закупку оборудование, которое не соответствует фактической задаче узла.
Оснастка, подготовка поверхности и требования к безопасности
Стабильность покрытия зависит не только от установки.
Важны подготовка поверхности, состояние оснастки и возможность поддерживать режим, предусмотренный технологией. Поэтому при оценке комплектации отдельно проверяют, какие операции выполняет оборудование и какие остаются за пределами выбранного производственного участка.
Для ионно-плазменного нанесения требования к катодам конкретизированы в ГОСТ Р 71680-2024: шероховатость должна быть не более 0,63 мкм при базовой длине 0,8 мм. Эти параметры полезны при оценке оснастки именно для данного процесса. Если в предложении указаны иные характеристики, их сверяют с нормативной документацией и технологическими требованиями, а не переносят на другие методы.
Безопасность производственной зоны
ГОСТ 12.3.008-75 связывает оборудование, применяемое при производстве покрытий, с требованиями безопасности ГОСТ 12.2.003-91. При подборе установки проверяют не только машину, но и организацию работ: требования к вентиляции, защите персонала и производственной зоне. Конкретные меры определяют с учетом выбранной технологии и документации на оборудование.
Перед закупкой полезно составить перечень условий, которые поставщик должен подтвердить технической документацией. В него включают соответствие назначению, комплектность, требования к оснастке и сведения для безопасной эксплуатации. Если оборудование предполагает подготовку поверхности или вспомогательные операции, их тоже учитывают в технологической схеме, чтобы не оставить важный этап за рамками проекта.
Когда нужна паста, а не оборудование для нанесения покрытия
Не каждую задачу защиты от задира решают нанесением покрытия. Для сборочных соединений из нержавеющей стали может быть важна противозадирная защита и защита от коррозии после фосфатирования, в том числе при воздействии солевого тумана.
Совет инженера
Сценарий: при сборке нержавеющих деталей нужно снизить риск задира, а технологическая задача связана с фосфатированием и коррозионной защитой.
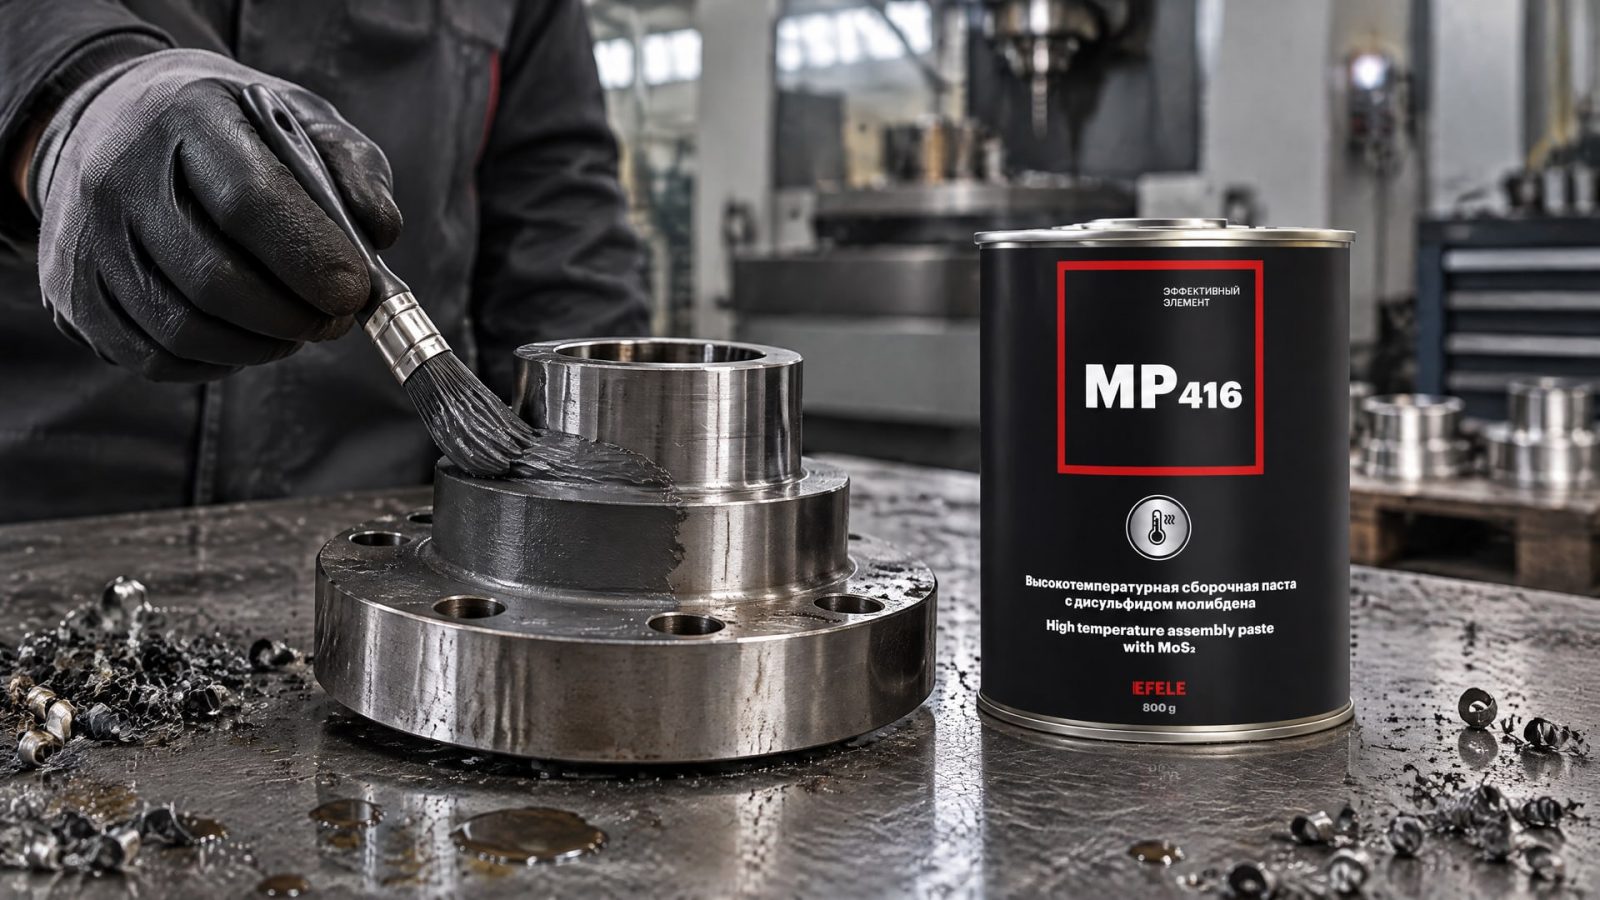
Что сделали: разделили задачу нанесения покрытия на изделие и задачу смазочного материала для сборки. Для второго случая используют EFELE MP-416 - термостойкую противозадирную сборочную пасту на основе дисульфида молибдена и графита.
Итог: оборудование для нанесения покрытия подбирают только тогда, когда технологически требуется именно покрытие; пасту не следует считать заменой такой установки.
Как проверить коррозионную стойкость покрытия
Оборудование для нанесения и оборудование для контроля качества выполняют разные функции.
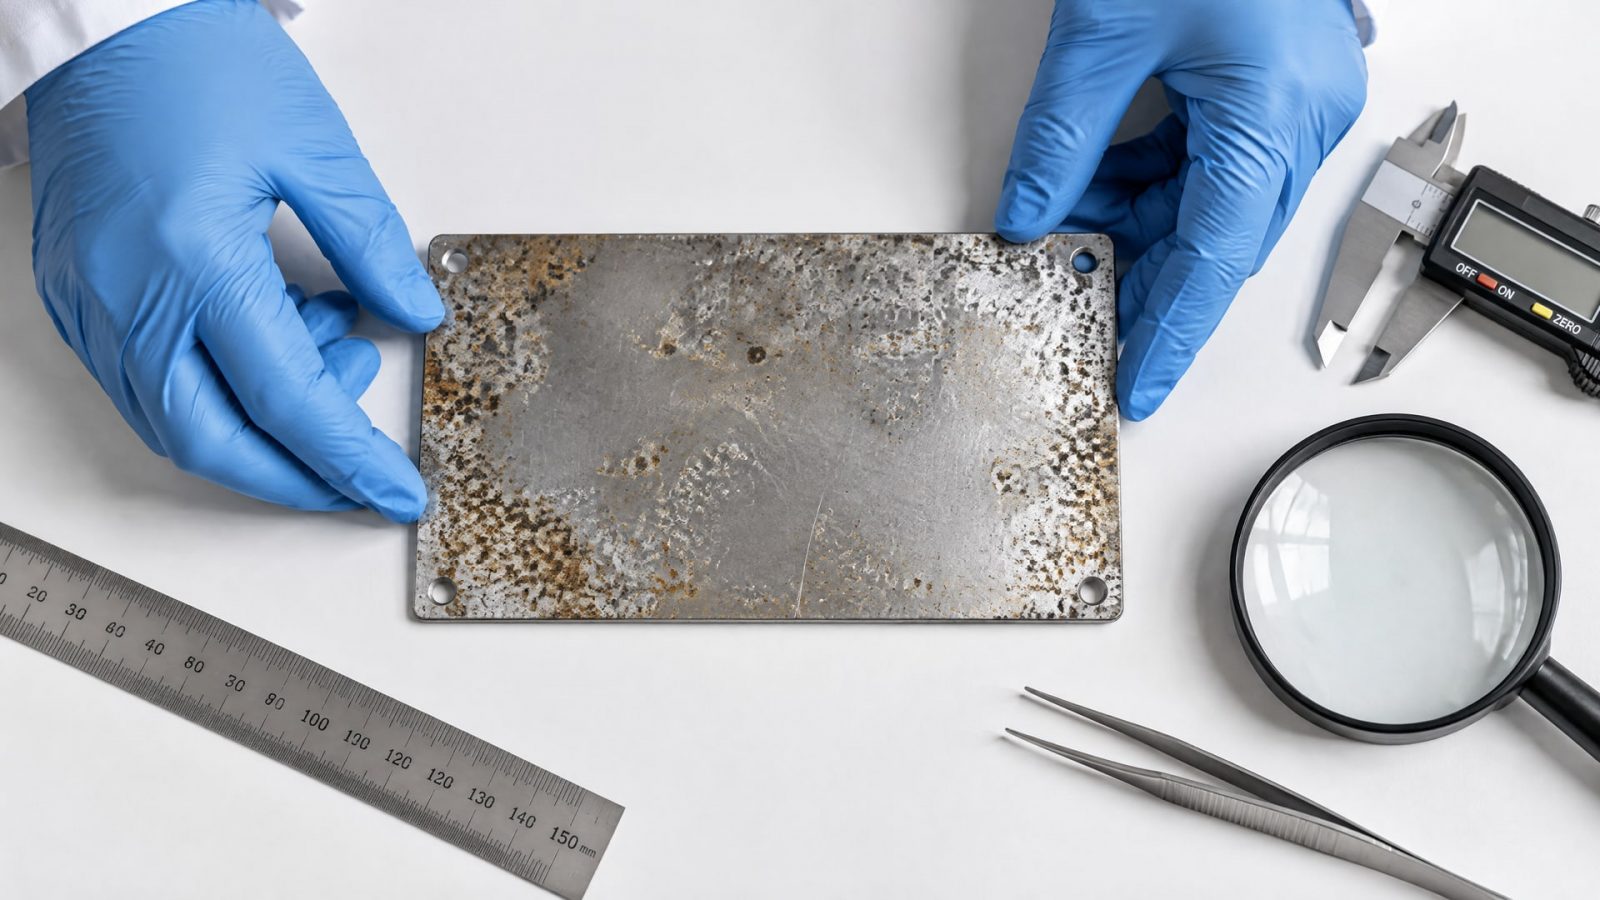
Камера солевого тумана не наносит покрытие, а позволяет провести ускоренную лабораторную оценку его коррозионной стойкости. Поэтому ее подбирают под стандарт испытаний и требуемый цикл, а не просто по названию или размеру камеры.
Для испытаний в солевом тумане применяют ISO 9227. ГОСТ 9.308-85 описывает ускоренные коррозионные испытания металлических и неметаллических неорганических покрытий, включая нейтральный и кислый солевой туман, а также метод с хлорной медью. При выборе камеры проверяют, можно ли на ней воспроизвести состав раствора, температуру и цикл, предусмотренные конкретным методом.
Режим испытания должен соответствовать задаче
В российской практике для отдельных типов изделий встречается режим с 5% раствором NaCl при температуре 35±2 °C и влажности 95-98%. В таком режиме распыление может идти циклами по 3 минуты каждые 20 минут. Эти параметры относятся к отдельному варианту испытания, а не к универсальному режиму для любых покрытий.
ГОСТ 34667.6-2021 упоминает 72 часа воздействия нейтрального соляного тумана по ISO 9227 или ГОСТ 9.401 как часть оценки покрытий. Такой срок имеет смысл только в связке с применимым стандартом и установленными условиями. Сам по себе результат «выдержало 72 часа» не доказывает пригодность покрытия для любой среды эксплуатации.
При испытаниях крепежа по ГОСТ Р ИСО 10683-2020 нейтральный солевой туман проводят не ранее чем через 24 часа после нанесения покрытия. Образцы испытывают в состоянии «как с покрытием», до сортировки, упаковки и сборки. Это важно учитывать при организации контроля и передаче образцов в лабораторию.
Как оценивать результаты и сравнивать предложения поставщиков
Сравнение покрытий только по времени до появления коррозии не дает полной картины.
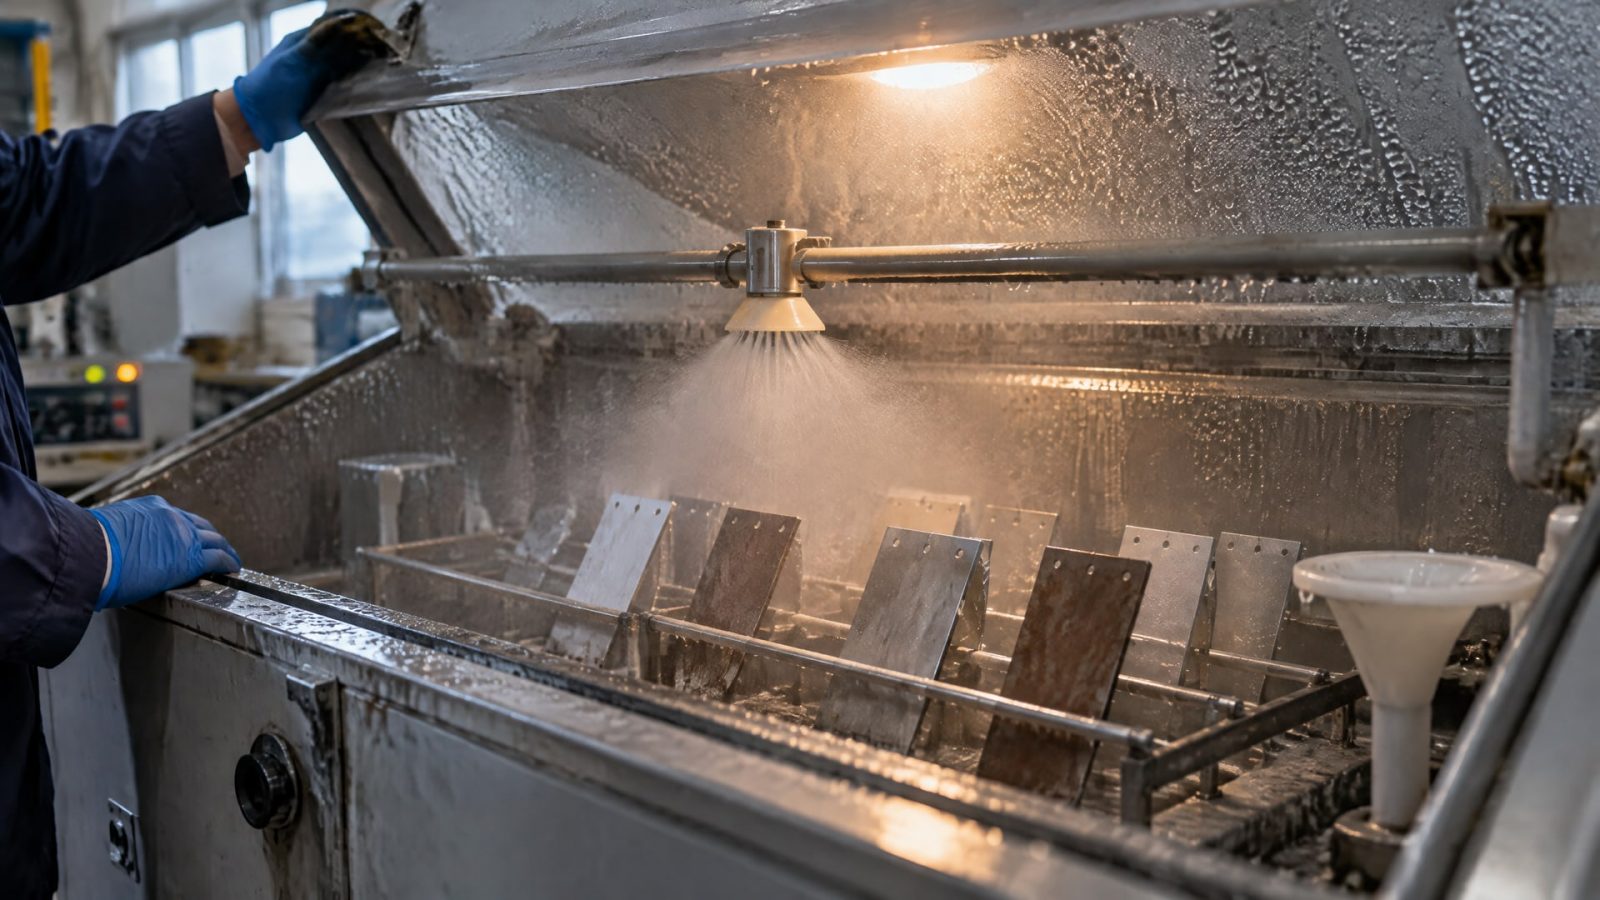
На результат влияют режим испытания, среда, температура, подготовка образца и способ нанесения. Поэтому в протоколе и техническом задании фиксируют стандарт и условия испытания, а при сопоставлении результатов проверяют, совпадают ли эти параметры.
Испытание в солевом тумане - ускоренная лабораторная оценка, а не полный эквивалент натурной эксплуатации. Его используют для проверки покрытия в заданном режиме, но не как универсальное доказательство пригодности во всех условиях. Если покрытие предназначено для нефтяного оборудования или другого изделия, работающего в конкретной среде, требования к испытанию должны отражать именно эту задачу.
Что включить в процедуру приемки
До испытаний согласуют, какие образцы передают в лабораторию, как их готовят и по каким критериям оценивают результат. Для крепежа важно учитывать установленный период не ранее 24 часов после нанесения покрытия до проведения испытания по ГОСТ Р ИСО 10683-2020. Для других изделий применяют соответствующую процедуру, не перенося это условие автоматически.
Поставщикам оборудования задают вопросы о доступных режимах, возможности поддерживать условия стандарта и документации на камеру или установку. Для камеры солевого тумана особенно важны состав раствора, температура и воспроизводимость цикла. В отдельных режимах используют 5% NaCl, 35±2 °C и влажность 95-98%, однако конкретную конфигурацию выбирают по стандарту и задаче испытаний.
При закупке установки для нанесения отдельно проверяют, как производственный процесс будет связан с контролем качества. Если критерий приемки предполагает испытание в солевом тумане, в проекте заранее предусматривают доступ к соответствующей камере или лаборатории. Так не возникает ошибочного ожидания, что оборудование для нанесения само подтвердит коррозионную стойкость готового покрытия.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения гальванического покрытия?
Сначала определяют назначение покрытия, материал изделия и требования к результату, затем фиксируют технологический процесс и необходимые операции подготовки поверхности. После этого сверяют комплектацию оборудования с технологией и требованиями безопасности. Камеру солевого тумана выбирают отдельно, если коррозионную стойкость нужно проверять лабораторно.
Чем отличается оборудование для порошкового и вакуумного нанесения покрытий?
Эти методы формируют покрытие разными способами и предъявляют разные требования к подготовке поверхности, режимам процесса и оснастке. Поэтому установки нельзя сравнить только по производительности или цене. Выбор начинают с требуемых свойств покрытия и технологического маршрута, затем проверяют соответствие оборудования конкретному процессу.
Что показывает испытание в солевом тумане?
Испытание дает ускоренную лабораторную оценку коррозионной стойкости покрытия в условиях заданного стандарта. Результат относится к конкретному режиму, включая среду и длительность воздействия, а не ко всем возможным условиям эксплуатации. Например, 72 часа нейтрального солевого тумана по ГОСТ 34667.6-2021 - часть оценки, а не универсальная гарантия пригодности.
Можно ли сравнить покрытия только по сроку испытания?
Нет. Для корректного сравнения проверяют стандарт и режим: состав среды, температуру, подготовку образца, способ нанесения и критерии оценки. Разные условия испытаний не позволяют напрямую сопоставлять только время воздействия. В протоколе должны быть указаны параметры, по которым получен результат.
Заключение
Подбор оборудования для нанесения покрытий начинают с назначения покрытия и выбора метода, а затем проверяют оснастку, производственные условия и требования безопасности. Испытания в солевом тумане планируют отдельно: камера должна воспроизводить нужный стандартный режим, а результат рассматривают только в контексте конкретного испытания.
Следующий шаг - подготовить техническое задание с описанием изделия, требуемых свойств покрытия, технологии и критериев приемки. Затем сверьте его с поставщиками оборудования и отдельно определите, где и по какому стандарту будет проходить контроль качества.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снизить трение при скольжении резиновой прокладки по алюминию, восстановить анодный слой и выбрать антифрикционное покрытие.
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить долговечность и надежность работы.
Покрытие для скольжения на алюминии Д16: технология нанесения PTFE на анодированный слой, толщина и отверждение.