
Подготовка поверхности деталей: микропескоструй или химическая обработка внутренних диаметров
Для внутренних диаметров метод выбирают по доступности поверхности и требуемому результату. Если сопло микропескоструйной установки может равномерно обработать канал, абразивная подготовка помогает создать профиль шероховатости для сцепления покрытия. Если геометрия мешает струе достичь всей поверхности, химическая подготовка может обеспечить более равномерную обработку сложной полости и, при фосфатировании, сформировать слой, улучшающий адгезию.
Инженерам и техническим специалистам важно оценивать не только чистоту канала, но и состояние кромок, сварных швов и переходов. В статье сравним подходы, разберем подготовку поверхностей деталей под сварку и покажем, как выбрать последовательность операций перед нанесением покрытия.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
При обработке внутренних диаметров решающим становится не название метода, а возможность равномерно воздействовать на всю поверхность.
Для микропескоструя нужно проверить, может ли сопло или насадка стабильно пройти по каналу и обработать его стенки, включая переходы и зоны у кромок. Если доступ ограничен, внутри могут остаться необработанные участки, даже когда доступная часть выглядит чистой.
Для стальных оснований под покрытие механическая обработка предпочтительна, когда нужен профиль шероховатости. В технических материалах ориентир для хорошей адгезии покрытия составляет Rz 40-80 мкм. При абразивной подготовке необработанной стали перед нанесением покрытия указывается степень чистоты Sa 2½. Эти параметры следует соотносить с требованиями к конкретной системе покрытия, а не выбирать независимо от нее.
Химическую подготовку рассматривают, когда абразивная струя не обеспечивает равномерного доступа к внутренней поверхности. Она может удалять ржавчину, окалину, абразивную пыль, жиры и масла, а фосфатирование формирует слой, улучшающий адгезию. Для стальных оснований в технических материалах отдельно отмечено фосфатирование, предпочтительно цинковое.
| Условие | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Доступ к стенкам канала | Подходит, если сопло охватывает всю поверхность | Может быть предпочтительна для сложной геометрии |
| Требуемый профиль | Создает шероховатость; для хорошей адгезии указан ориентир Rz 40-80 мкм | Может формировать адгезионно-активный слой при фосфатировании |
| Основной риск | Неравномерность и необработанные зоны | Не заменяет шероховатость там, где она необходима |
Сравнивая методы для задачи «адгезия покрытия к стали», учитывают геометрию детали, требования покрытия и возможность проверить результат внутри канала. Если инструмент не достигает поверхности по всей длине, сам факт абразивной обработки не гарантирует равномерной подготовки.
Пескоструйная обработка стали: когда подходит микропескоструй
Микропескоструй выбирают, когда нужен механический профиль и доступ к внутренним стенкам можно обеспечить соплом или насадкой.
Форма и размер абразива влияют на результат: более крупный и угловатый материал формирует более шероховатую поверхность и обычно повышает потенциал адгезии грунта. Одновременно возрастает значение контроля конечной шероховатости: для хорошей адгезии покрытия в технических материалах приведен ориентир Rz 40-80 мкм.
Перед абразивной обработкой стальная поверхность должна быть полностью свободна от жира и масла. Если загрязнения останутся, механическое воздействие не решит задачу обезжиривания. Для необработанной стали в технических материалах указана степень чистоты Sa 2½ перед нанесением покрытия при абразивной подготовке. Это требование относится к подготовке основания, а не к доступности сопла во внутреннем канале.
Что проверить для внутренних диаметров
Может ли сопло обработать всю внутреннюю поверхность, а не только входную часть канала.
Нет ли переходов и кромок, за которыми могут остаться необработанные участки.
Соответствует ли полученный профиль шероховатости требованиям покрытия.
Удалены ли масло и жир до подачи абразива.
Выбор абразива нельзя сводить к правилу «чем грубее, тем лучше». Более угловатый и крупный материал дает более шероховатый профиль, однако для результата важны требования покрытия и контроль поверхности. Если геометрия не позволяет равномерно обработать отверстие, химический метод или сочетание операций могут оказаться практичнее.
Химическая подготовка и фосфатирование перед покрытием
Химическая подготовка полезна, когда сложная внутренняя геометрия затрудняет равномерную подачу абразива.
В технических материалах среди ее задач перечислены удаление ржавчины, окалины, абразивной пыли, жиров и масел. Некоторые процессы, включая фосфатирование, дополнительно формируют слой, улучшающий адгезию.
Для стальных оснований отдельно отмечено фосфатирование, предпочтительно цинковое. Это один из вариантов химической предварительной подготовки перед покрытием. Однако химический метод не следует считать универсальной заменой абразивной обработки: если покрытию необходим выраженный профиль шероховатости, одной химической операции может быть недостаточно.
При обработке внутренних диаметров важна однородность результата по всей полости. Если струя не достигает отдельных зон, химическая подготовка может снизить риск теневых участков. При этом метод подбирают под покрытие и геометрию детали: наличие фосфатирования само по себе не подтверждает, что все требования к основанию выполнены.
Перед любым абразивным или химическим этапом поверхность очищают от масла и жира. Для нанесения антифрикционных покрытий MODENGY после очистки и обезжиривания применяют специализированные очистители MODENGY: такая подготовка нужна для оптимальной адгезии покрытия к металлу.
Подготовка поверхностей деталей под сварку и окраску
Подготовка под сварку и подготовка под покрытие решают связанные, но не одинаковые задачи.
Для сварных и кромочных зон важны не только чистота, но и геометрические дефекты: брызги, заусенцы и острые кромки. ISO 8501-3:2025 задает степени подготовки P1, P2 и P3 для сварных швов, кромок и других зон с поверхностными дефектами.
ISO 12944-4 указывает, что предварительная обработка сварных швов, удаление сварочных брызг и заусенцев должны быть согласованы с ISO 8501-3 и выполнены до основной подготовки поверхности. Поэтому инструкция по подготовке поверхностей деталей к сварке не должна ограничиваться удалением загрязнений: нужно учесть состояние кромок и швов. После сварки дефекты также устраняют до подготовки поверхности под антикоррозионную систему.
Для деталей с внутренними каналами особенно важно проверить кромки отверстий и переходы. Там могут оставаться заусенцы и другие дефекты, которые ухудшают качество последующей защиты. ISO 8501-3 ориентируется на видимые дефекты и степень подготовки P1, P2 или P3, а не на блеск поверхности.
Подготовка поверхности детали и заготовки к разметке относится к другой производственной операции и не заменяет подготовку перед сваркой или окраской. При выборе процесса под покрытие сверяются со спецификацией системы, а требования к сварным зонам задают отдельно, с учетом ISO 8501-3 и ISO 12944-4.
Сочетание методов и выбор покрытия для внутренней поверхности
Для внутренних диаметров с высокими требованиями к коррозионной стойкости может быть практична последовательность из нескольких этапов: предварительное обезжиривание, затем локальная абразивная активация или химическая подготовка с последующим нанесением покрытия.
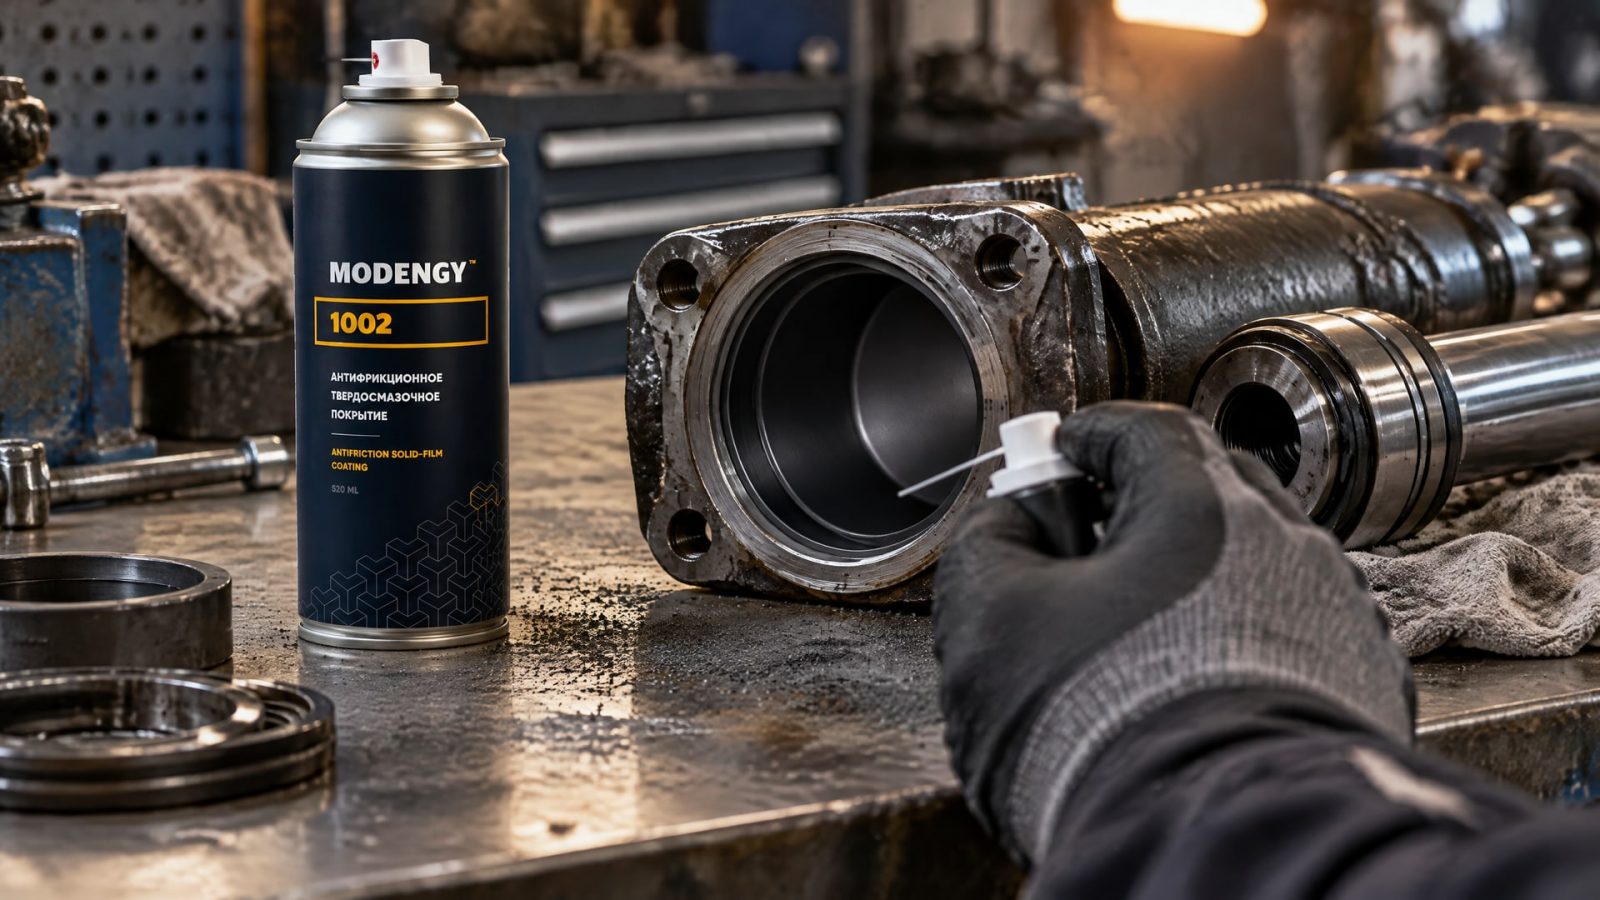
Такой подход позволяет учитывать одновременно доступность канала и требования покрытия к шероховатости или адгезионному слою.
Если абразивная обработка доступна только на части поверхности, не стоит считать ее достаточной для всего канала. При выборе между механическим и химическим этапом проверяют, можно ли добиться однородного результата по внутренним стенкам. Для стального основания при абразивной подготовке учитывают Sa 2½, а для оценки шероховатости под хорошую адгезию используют приведенный в технических материалах ориентир Rz 40-80 мкм.
Совет инженера
Сценарий: антифрикционное покрытие наносят на внутренний диаметр, где важны адгезия к металлу и защита поверхности от коррозии. Что делают: очищают и обезжиривают основание, затем подбирают подготовку с учетом доступности канала; для этого применения используют MODENGY 1002. Ожидаемый результат: покрытие работает как антифрикционный слой с низким коэффициентом трения и антикоррозионными свойствами; равномерность подготовки зависит от того, насколько доступна внутренняя поверхность для выбранной операции.
Для снабженца и инженера практичный следующий шаг - сверить требования к покрытию, геометрию внутреннего канала и критерии оценки поверхности. Если сопло не может равномерно обработать стенки, стоит рассмотреть химическую подготовку или комбинированную последовательность, а не выбирать пескоструй только по привычке.
Часто задаваемые вопросы
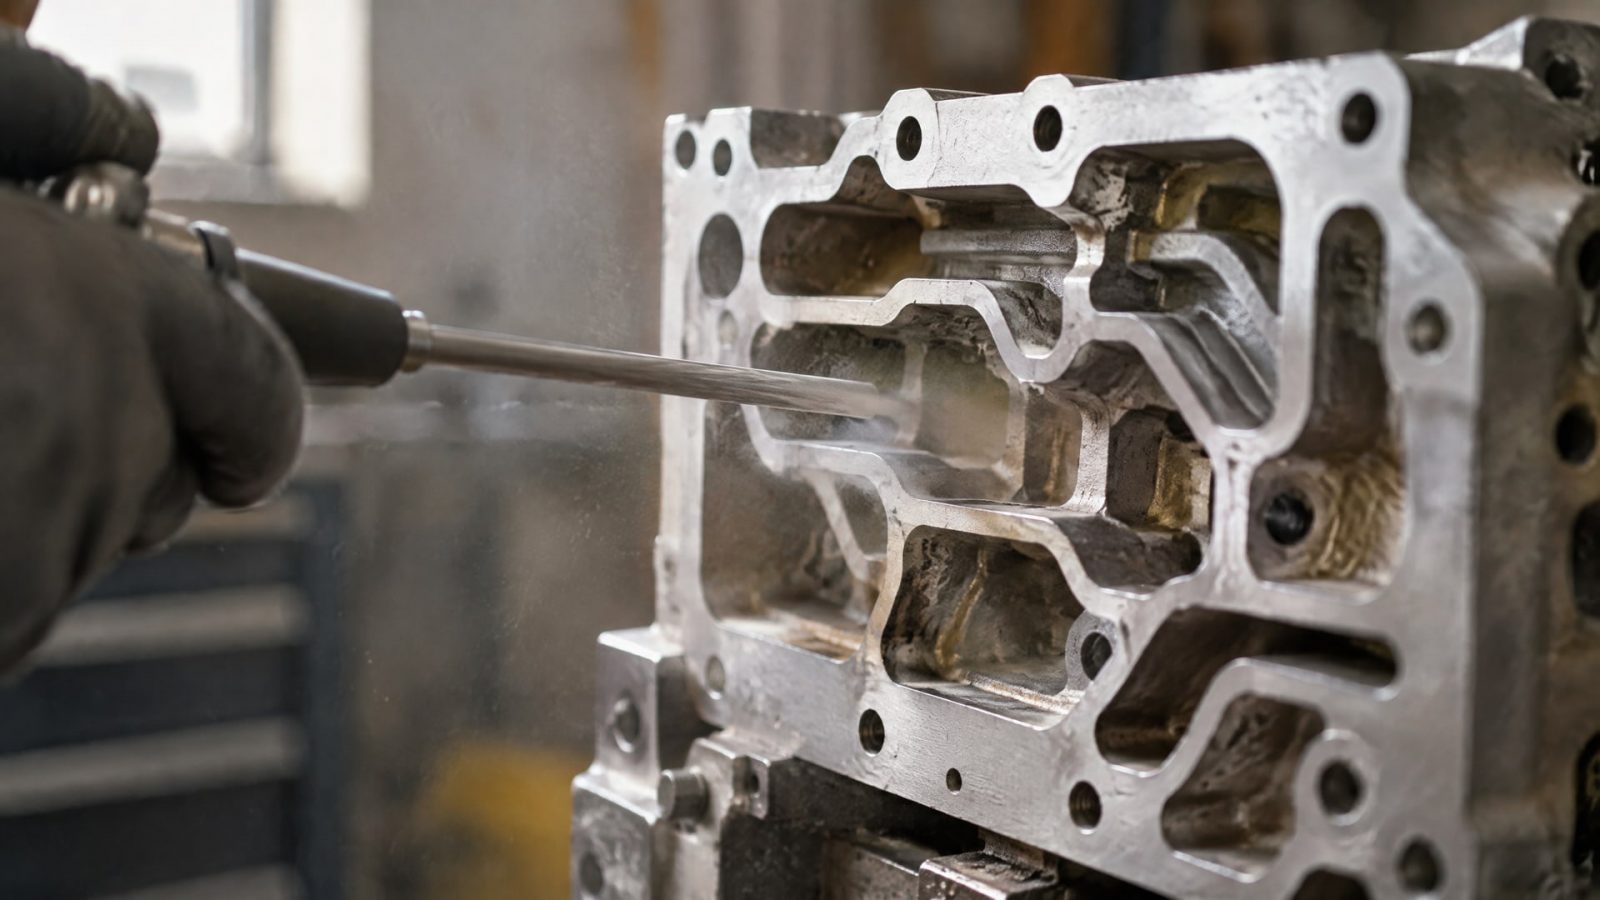
Что выбрать для обработки внутренних диаметров: микропескоструй или химическую подготовку?
Микропескоструй подходит, если насадка может равномерно обработать всю внутреннюю поверхность и покрытию нужен профиль шероховатости. Химическая подготовка часто удобнее при сложной геометрии, где струя оставляет необработанные зоны. При фосфатировании она также может сформировать слой, улучшающий адгезию. Выбор сверяют с требованиями покрытия.
Нужен ли пескоструй, если поверхность блестит?
Блеск не подтверждает, что поверхность подготовлена по требованиям. ISO 8501-3:2025 предусматривает оценку сварных швов, кромок и других зон с дефектами по степеням P1, P2 и P3. Для абразивной подготовки стали перед нанесением покрытия в технических материалах указан ориентир Sa 2½. Оценивают состояние основания, а не только его внешний блеск.
Чем фосфатирование перед покрытием отличается от абразивной обработки?
Абразивная обработка создает шероховатый профиль, который может улучшать адгезию покрытия. Фосфатирование относится к химической подготовке и формирует слой, улучшающий адгезию. Для стали в технических материалах отмечено, в частности, цинковое фосфатирование. Если покрытию требуется выраженная шероховатость, химическую операцию не считают автоматической заменой абразивной.
Что включает подготовка поверхностей деталей под сварку?
Подготовка под сварку включает оценку не только чистоты, но и состояния кромок и зон шва. Нужно учитывать брызги, заусенцы и острые кромки. ISO 8501-3:2025 задает степени подготовки P1, P2 и P3, а ISO 12944-4 связывает предварительную обработку сварных зон с этими требованиями до основной подготовки поверхности.
Заключение
Для подготовки поверхности деталей с внутренними диаметрами микропескоструй выбирают, когда инструмент обеспечивает доступ ко всей стенке канала и нужен механический профиль. Химическую подготовку рассматривают для сложной геометрии и более равномерной обработки; фосфатирование может дополнительно улучшить адгезию. Для сварных и кромочных зон учитывают ISO 8501-3:2025 и ISO 12944-4, а не только степень очистки.
Перед запуском процесса инженеру стоит сверить требования покрытия, проверить доступность внутренней поверхности для инструмента и определить критерии контроля результата. Если абразивная струя не охватывает канал равномерно, рассмотрите химический или комбинированный маршрут, отдельно предусмотрев удаление масла, заусенцев и сварочных брызг.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовка поверхности фосфатированием влияет на адгезию покрытий MODENGY и предотвращает дефекты.
Защита внутренних диаметров требует тщательной подготовки поверхности для обеспечения адгезии и износостойкости покрытия.
Выбирайте пищевую смазку для оборудования, учитывая допуски H1, H2, H3, густоту, водостойкость и необходимые документы.