
Подготовка поверхности фосфатированием: совместимость с покрытиями MODENGY
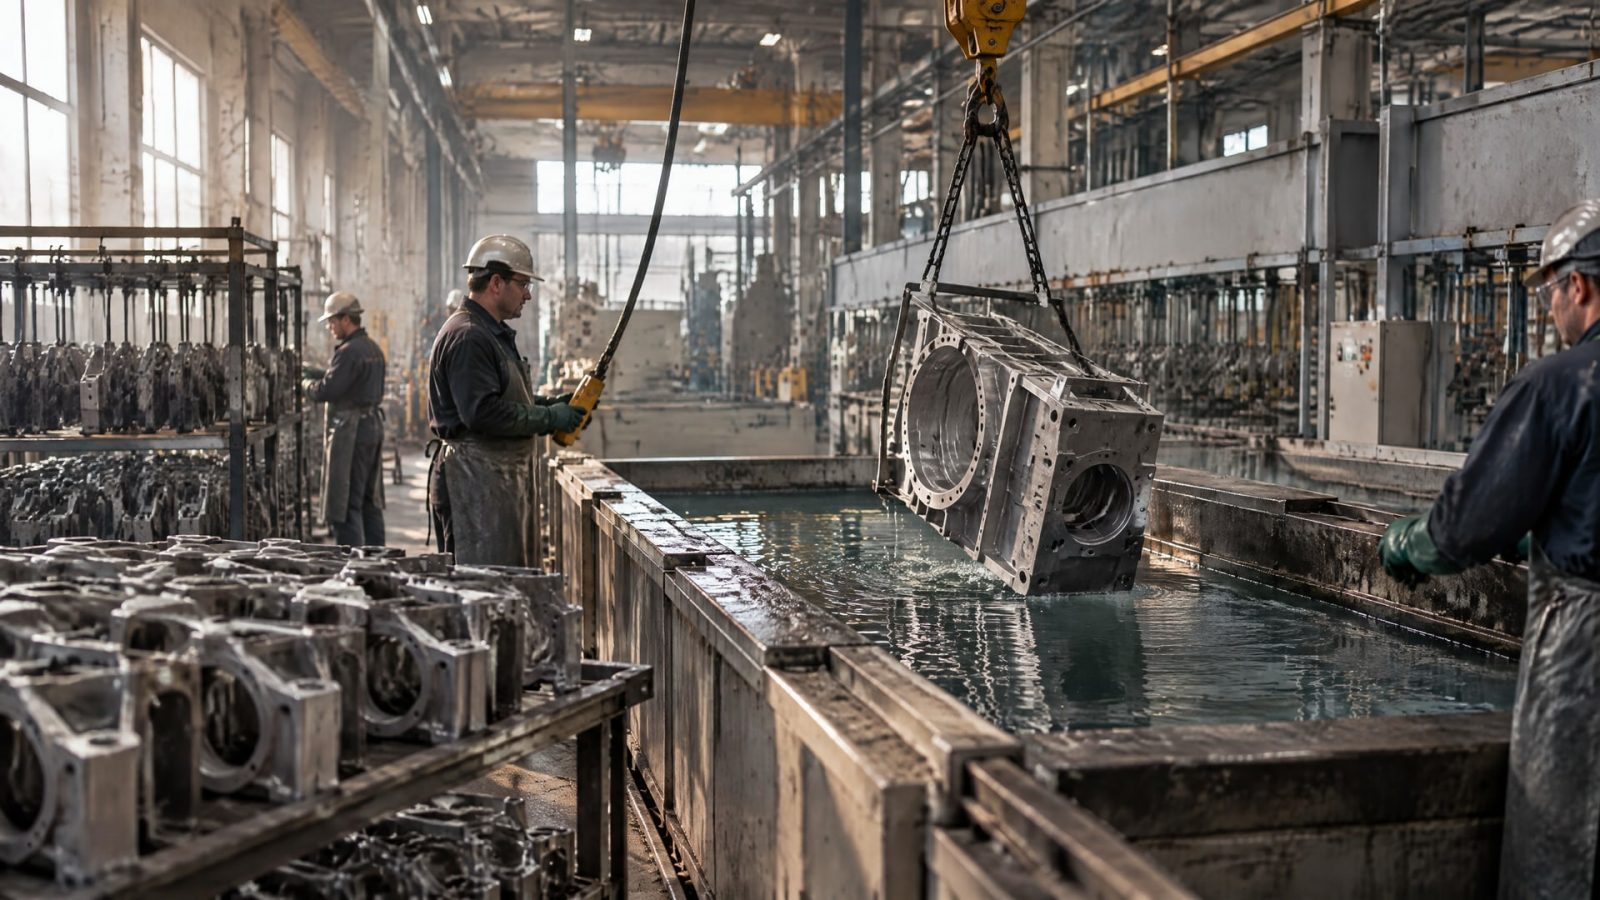
Фосфатирование помогает повысить коррозионную стойкость металла и улучшить адгезию органического покрытия, но не заменяет очистку поверхности. Перед обработкой важно удалить масло, жир и другие загрязнения, тщательно промыть деталь, а после фосфатирования полностью высушить ее. Совместимость с последующим покрытием подтверждают на конкретной технологической схеме, а не только по внешнему виду поверхности.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которым нужно выбрать последовательность подготовки металла и снизить риск дефектов покрытия. Разберем, когда сочетать абразивную обработку с фосфатированием, как подготовить внутренние диаметры и чем проверять адгезию защитного слоя.
Как подготовить поверхность фосфатированием
Фосфатный слой формируют на очищенном металле.
ISO 9717:2010 требует подготовить поверхность по ISO 27831-1 или ISO 27831-2 до химически чистого состояния. Особое внимание уделяют складкам, швам и зазорам: в них могут оставаться масло, жир и другие загрязнения, даже если открытые участки выглядят чистыми.
Подготовка обычно включает удаление загрязнений, промывку, фосфатирование и сушку. После щелочной или кислотной очистки деталь тщательно промывают холодной или горячей водой, чтобы убрать остатки моющих средств. Они способны повлиять на качество фосфатного слоя и вызвать дефекты под органическим покрытием.
Внешний вид не подтверждает, что поверхность готова к нанесению следующего слоя. На результат влияют остаточные загрязнения, соли и полнота обезжиривания. Если после очистки на металле остаются следы реагентов, одной последующей обработки фосфатирующим составом недостаточно, чтобы гарантировать стабильную адгезию.
Последовательность операций
Перед запуском процесса следует проверить, что загрязнения удаляются не только с открытых плоскостей, но и из швов, пазов и полостей. Для детали сложной формы важно определить, как из нее будут удаляться промывочная вода и остатки растворов. Застой жидкости в труднодоступной зоне может привести к дефектам после нанесения органического покрытия.
Когда после фосфатирования планируется окраска, лакирование или другое органическое покрытие, стандарт ISO 9717:1990 рекомендует сначала промыть деталь чистой водопроводной водой, а затем предпочтительно деминерализованной. Такая последовательность помогает исключить водорастворимые остатки, способные вызвать вздутие покрытия.
Сушку рассматривают как обязательную часть подготовки, а не как паузу между операциями. Это особенно важно для внутренних поверхностей и соединений, где влага может сохраняться дольше, чем на открытых участках. Перед нанесением покрытия проверяют, что деталь высохла и на ней нет видимых следов загрязнения.
Фосфатирование или пескоструй: как выбрать подготовку
Фосфатирование и пескоструйная обработка не являются взаимоисключающими способами.
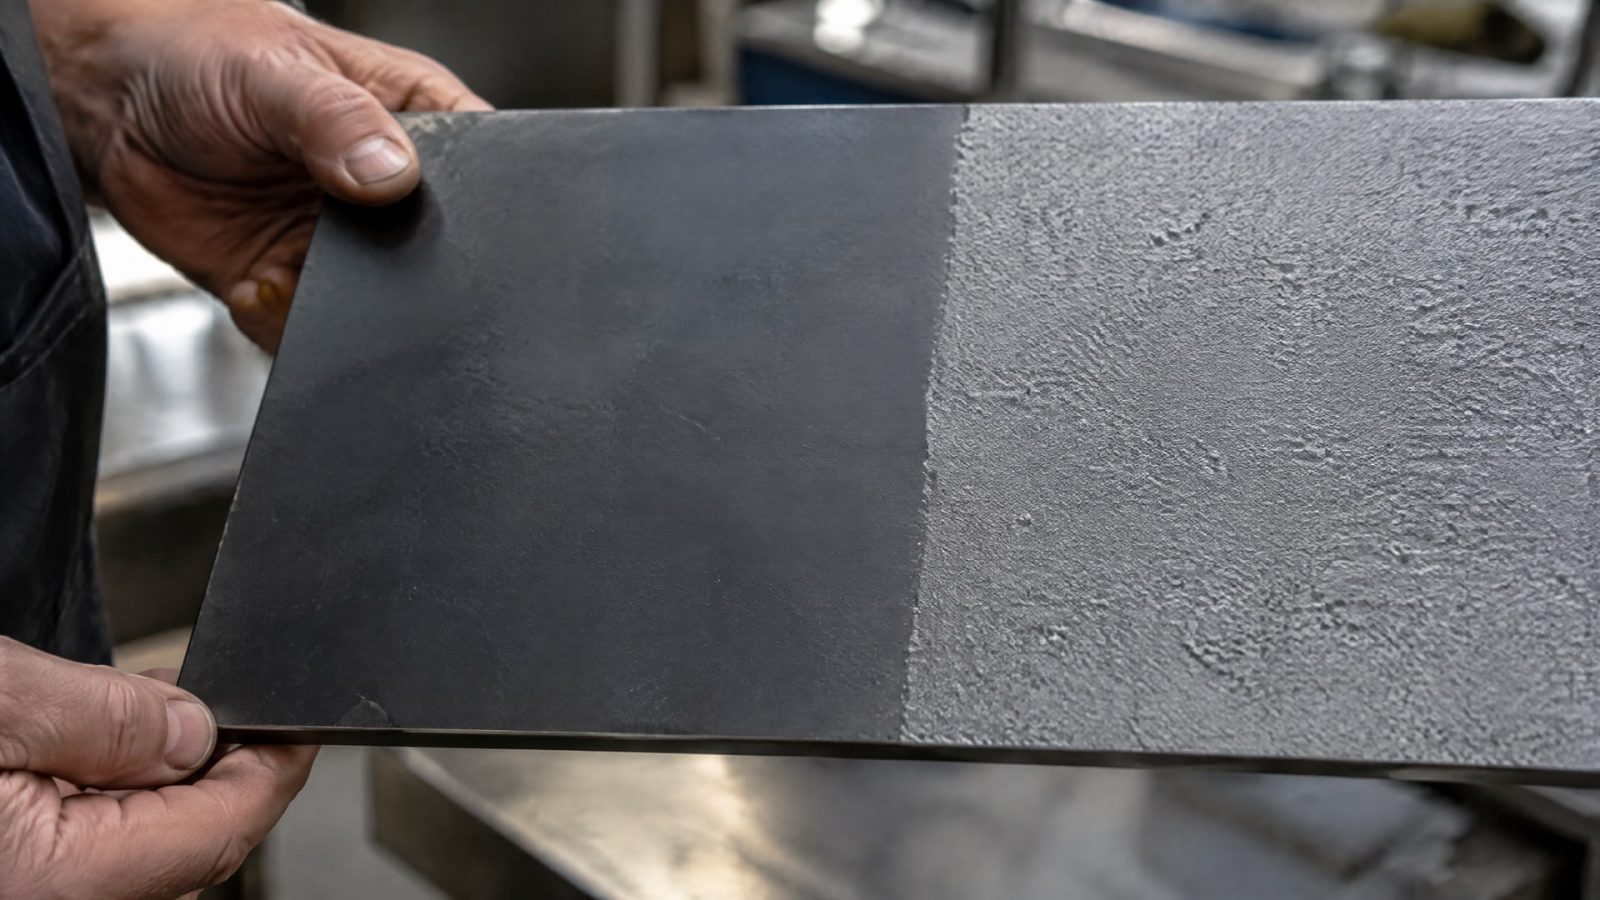
Абразивная обработка формирует профиль поверхности и удаляет загрязнения, а фосфатирование создает конверсионный слой, который способствует коррозионной стойкости и адгезии органических покрытий. Выбор зависит от состояния металла, требований к поверхности и последующей операции.
Для тяжелого фосфатирования MIL-DTL-16232G предусматривает абразивную обработку, если иное не установлено требованиями к изделию. Стандарт также запрещает промежуточные операции между абразивной очисткой и фосфатированием. Это важно учитывать при составлении технологической карты: дополнительные этапы могут нарушить заданную последовательность.
Размер абразива подбирают с учетом требуемой шероховатости. Слишком крупная фракция способна изменить профиль поверхности, поэтому для чувствительных деталей используют более мелкий абразив, чтобы сохранить требуемый параметр. При альтернативных методах подготовки MIL-DTL-16232G требует тщательно промыть поверхность чистой водой; сильные кислоты и щелочи перед фосфатированием допускаются только с последующей поверхностной кондиционирующей обработкой.
Когда методы сочетают
Абразивная подготовка уместна, когда нужно получить определенный профиль поверхности или удалить загрязнения, которые нельзя надежно устранить только химической очисткой. Фосфатирование после нее может стать дополнительной стадией перед органическим покрытием. Конкретную последовательность сверяют с требованиями процесса и к самой детали.
Если после пескоструя на поверхности остались абразивные частицы, пыль или другие загрязнения, нанесение фосфатного слоя не исправит подготовку. Нужно обеспечить удаление остатков и контроль чистоты перед дальнейшей обработкой. При выборе схемы для сложной геометрии заранее оценивают, можно ли очистить и высушить все участки, включая внутренние диаметры и карманы.
Сильные кислоты и щелочи не следует считать универсальным способом усилить подготовку. MIL-DTL-16232G связывает их применение перед фосфатированием с необходимостью последующей кондиционирующей обработки. Без нее химическое состояние поверхности может ухудшить качество фосфатного слоя.
Адгезия покрытия после фосфатирования
Фосфатирование применяют для улучшения сцепления красок и других органических покрытий с металлом.
Однако адгезия зависит не только от наличия фосфатного слоя. На нее влияют чистота поверхности, остаточные соли, качество промывки и сушки, а также соблюдение последовательности операций.
После нанесения фосфатного слоя проверьте, нет ли на поверхности остатков водорастворимых веществ. При подготовке к окраске или лакированию ISO 9717:1990 указывает на промывку чистой водопроводной водой с последующей, предпочтительно, промывкой деминерализованной водой. Недостаточная промывка способна привести к дефектам и вздутию органического покрытия.
Совет инженера
Сценарий: после фосфатирования на детали остается тонкий налет или следы загрязнений, а дальнейшее покрытие требует чистой поверхности. Действие: на этапе финишной подготовки подбирают очистители металла MODENGY, сверяясь с технологией нанесения и проверяя, что выбранный состав не нарушает фосфатный слой. Результат: поверхность готовят к нанесению покрытия без предположения, что любой очиститель совместим с любой фосфатной обработкой.
При выборе очистителя важно учитывать не только эффективность удаления загрязнений, но и его совместимость с последующей операцией. Не следует переносить состав из одного процесса в другой без проверки. Для новой схемы проводят пробную обработку на репрезентативной детали и оценивают результат после нанесения защитного слоя.
Проверка сцепления помогает выявить слабую межслойную связь, которая может быть незаметна при визуальном осмотре. ASTM D3359 предусматривает оценку адгезии по шкале от 0B до 5B, где 5B соответствует наилучшему результату. Метод испытания и критерии приемки выбирают с учетом типа покрытия и требований к изделию.
Защита внутренних диаметров металла
Внутренние диаметры, полости, швы и карманы сложнее промывать и сушить, чем открытые поверхности.
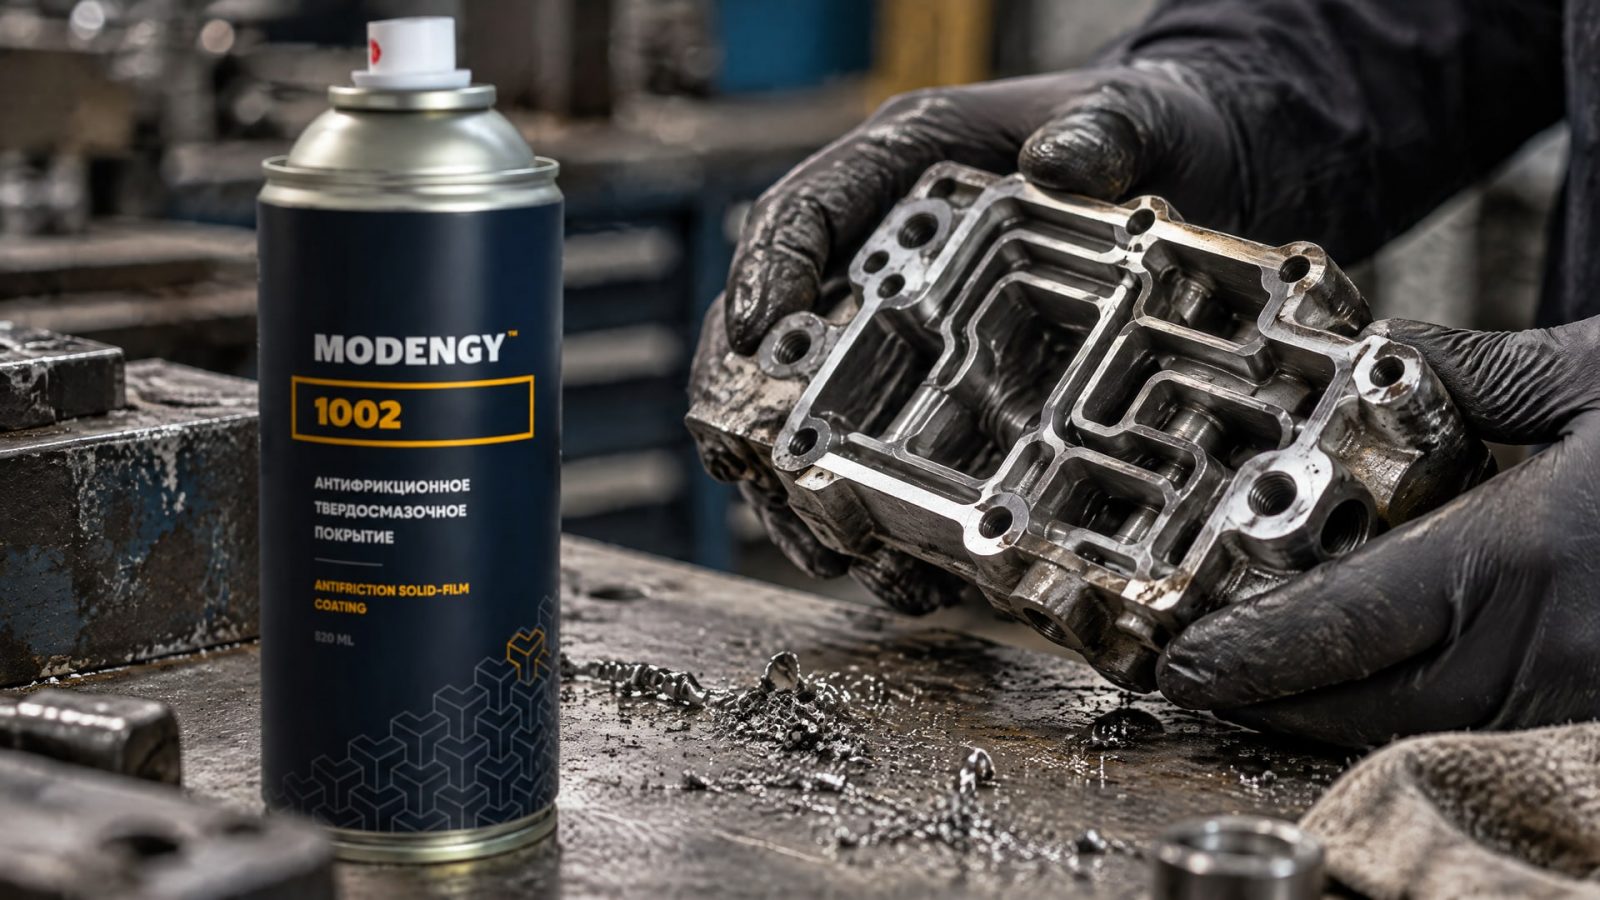
В них могут задерживаться остатки масла, щелочей, кислот, солей и воды. ISO 9717:2010 отдельно обращает внимание на складки, швы и зазоры при подготовке поверхности, а технические материалы по обработке металла выделяют труднодоступные зоны как участки повышенного риска.
Для внутренних поверхностей недостаточно проверить только входное отверстие или доступный торец. Следует контролировать, проходят ли промывочные растворы через всю полость и могут ли они полностью стекать. Если геометрия детали создает застойные зоны, нужно изменить положение детали, способ промывки или порядок сушки так, чтобы жидкость не оставалась внутри.
Что проверить перед нанесением покрытия
Удалены ли масло, жир и другие загрязнения из полости.
Промываются ли внутренние поверхности после щелочной или кислотной очистки.
Не остаются ли в зазорах и карманах соли или следы моющих средств.
Высохла ли поверхность по всей длине внутреннего диаметра.
Можно ли нанести покрытие равномерно и проконтролировать его сцепление.
Такая проверка важна для покрытий, наносимых после фосфатирования, в том числе для твердых антифрикционных слоев. Если внутренняя поверхность остается влажной или загрязненной, подготовка может оказаться недостаточной даже при хорошем результате на наружных участках. До запуска серийной обработки технологическую схему целесообразно подтвердить на детали с той же геометрией.
Когда в узле возможны фреттинг, холодный пуск или вымывание обычного смазочного материала, одной коррозионной подготовки может быть недостаточно: требуется решить задачу снижения трения и износа в самом контакте. В такой схеме антифрикционное твердосмазочное покрытие на основе дисульфида молибдена MODENGY 1002 рассматривают как слой, который наносят после фосфатирования, предварительно проверив совместимость и адгезию на конкретной детали. Такая проверка особенно важна для внутренних диаметров, где нанесение и контроль покрытия сложнее.
Как подтвердить совместимость фосфатирования и покрытия
Совместимость фосфатирования с последующим покрытием нельзя подтвердить только тем, что оба материала применялись по отдельности.
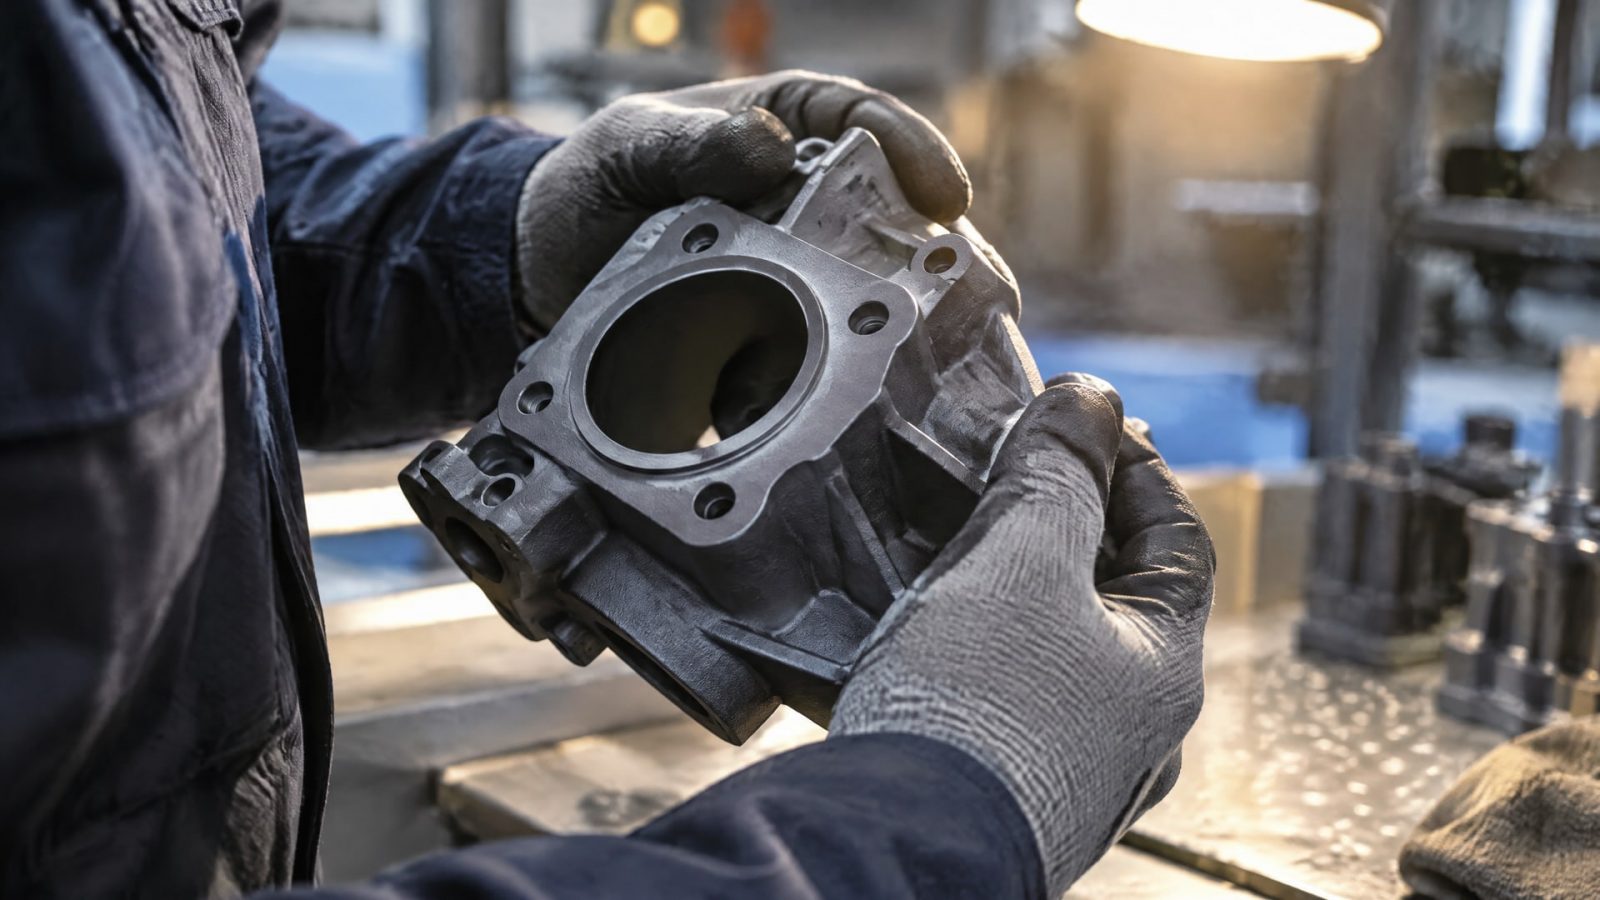
Проверяют всю цепочку: очистку, промывку, фосфатирование, сушку и нанесение покрытия. Если меняются химические составы, геометрия детали или порядок операций, результат следует оценить повторно.
Для проверки адгезии используют стандартизованный метод, например ASTM D3359. Его шкала включает значения от 0B до 5B, где 5B означает наилучшую оценку сцепления. Конкретный метод испытания и приемочные требования определяют до проверки, чтобы результаты можно было сопоставить с требованиями к изделию.
План технологической проверки
Подготовить образцы или детали, представляющие реальную геометрию изделия.
Выполнить очистку, фосфатирование, промывку и сушку в установленной последовательности.
Нанести органическое или антифрикционное покрытие по выбранной технологии.
Оценить состояние поверхности и провести испытание адгезии выбранным методом.
Проверить внутренние диаметры и другие труднодоступные зоны отдельно от открытых поверхностей.
Визуальный контроль полезен, но не заменяет испытание сцепления. Поверхность может выглядеть однородной, хотя связь между слоями окажется слабой. Поэтому приемку строят на сочетании контроля подготовки и стандартизованной оценки покрытия.
Если технологическая схема не дает стабильного результата, сначала проверяют очистку, промывку и сушку. Это позволяет не приписывать дефект несовместимости материалов, когда причина связана с остатками реагентов или влагой. Для новых сочетаний фосфатирования и покрытия полезно документировать параметры процесса и результаты испытаний на репрезентативных деталях.
Часто задаваемые вопросы
Фосфатирование или пескоструй: что выбрать?
Методы решают разные задачи и могут применяться последовательно. Абразивная обработка помогает сформировать профиль поверхности и удалить загрязнения, а фосфатирование улучшает коррозионную стойкость и адгезию органического покрытия. Для тяжелого фосфатирования MIL-DTL-16232G предусматривает абразивную обработку, если не установлено иное.
Можно ли наносить покрытие сразу после фосфатирования?
Перед нанесением органического покрытия важно удалить водорастворимые остатки и полностью высушить деталь. ISO 9717:1990 рекомендует промывку чистой водопроводной водой, а затем предпочтительно деминерализованной. Фактическую готовность поверхности подтверждают в рамках выбранного процесса, а не только по отсутствию видимых загрязнений.
Как проверить адгезию покрытия после фосфатирования?
Для оценки используют стандартизованные испытания, в том числе ASTM D3359. Метод дает оценку по шкале от 0B до 5B, где 5B означает наилучший результат. Проверку проводят на поверхности, подготовленной и покрытой по той же технологии, что и серийное изделие.
Почему внутренние диаметры требуют отдельного контроля?
В полостях и зазорах чаще задерживаются загрязнения, промывочные растворы и влага. Даже если наружная поверхность выглядит чистой, внутри могут остаться вещества, снижающие качество фосфатного слоя или адгезию покрытия. Поэтому проверяют промывку и сушку всей внутренней поверхности, а не только доступных участков.
Заключение
Подготовка поверхности фосфатированием повышает коррозионную стойкость и способствует адгезии органического покрытия, но результат зависит от чистоты металла, промывки и полной сушки. Абразивная обработка может предшествовать фосфатированию, а совместимость последующего покрытия подтверждают испытаниями на деталях с реальной геометрией.
Следующий шаг для инженера или снабженца - сверить технологическую последовательность с требованиями к детали, отдельно проверить внутренние диаметры и назначить испытание адгезии по ASTM D3359 или применимому методу. До запуска серийной обработки стоит зафиксировать результаты пробной схемы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита внутренних диаметров требует тщательной подготовки поверхности для обеспечения адгезии и износостойкости покрытия.
Выбирайте пищевую смазку для оборудования, учитывая допуски H1, H2, H3, густоту, водостойкость и необходимые документы.
Узнайте, как негигроскопичная пищевая смазка обеспечивает надежность оборудования и безопасность продукции на пищевых предприятиях.