
Защита внутренних диаметров: подготовка поверхности перед нанесением антифрикционного покрытия
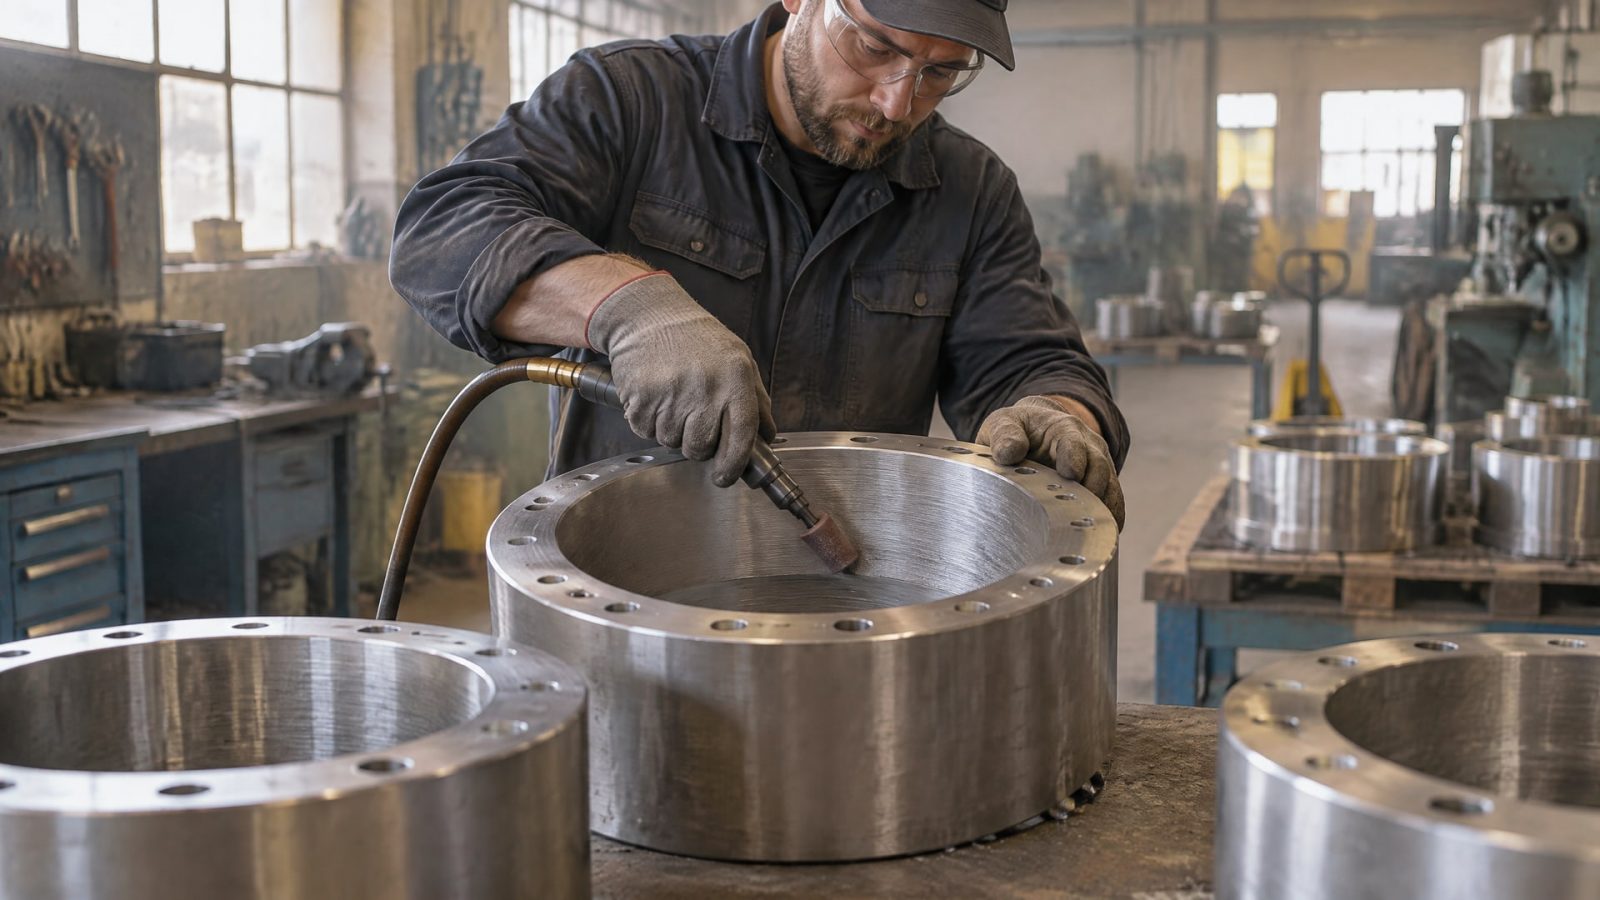
Надежность твердосмазочного покрытия внутри отверстия зависит не только от его состава, но и от состояния основы. Для защиты внутренних диаметров поверхность очищают и обезжиривают, затем подготавливают механически или химически по технологической карте покрытия. Для стали часто применяют абразивоструйную обработку и фосфатирование. Если оставить масло, ржавчину или абразивную пыль, адгезия и износостойкость покрытия могут снизиться.
Статья поможет инженерам и техническим специалистам определить последовательность подготовки, разобраться в выборе между пескоструйной обработкой и фосфатированием и учесть геометрию внутренних полостей. Закупщикам она даст основу для сверки технологических требований и оценки производственных операций перед размещением заказа.
Зачем нужна подготовка поверхности перед покрытием
Твердосмазочное покрытие механически сцепляется с металлом.
Поэтому одной очистки не всегда достаточно: подготовка должна создать подходящее состояние поверхности для конкретной системы покрытия. В NASA PRC 8001 указана необходимость шероховатить поверхность; рекомендуемый ориентир для адгезии и износостойкости - 32 RMS или более грубый профиль. Это значение относится к требованиям конкретного документа и не заменяет указания технологической карты выбранного покрытия.
Перед обработкой с поверхности удаляют жир, масло, консервационные смазки, ржавчину, окалину, коррозионные продукты и другие загрязнения. После абразивоструйной обработки необходимо убрать абразивную пыль. Основа должна выглядеть визуально однородной, без заметных дефектов: рисок, заусенцев и неровностей. Если загрязнение остается под покрытием, оно мешает контакту материала с металлом и создает риск отслаивания.
Шероховатость тоже требует контроля. Для ряда систем приводится рабочий диапазон Ra порядка 0,8-1,5 µm, но это не общий норматив для всех покрытий. Чрезмерно грубая поверхность может затруднить равномерное нанесение и повлиять на размер детали. Поэтому важно не просто усилить обработку, а получить профиль, который соответствует требованиям покрытия и геометрии узла.
До запуска работ технологу стоит зафиксировать последовательность операций: очистка, обезжиривание, механическая или химическая предобработка, удаление остатков и контроль. Для стальных деталей в источниках описаны абразивоструйная обработка и фосфатирование; для алюминия и некоторых других сплавов могут применяться анодирование или иная химическая подготовка, если это допускает технологическая карта. Выбирать процесс только по материалу недостаточно: необходимо учитывать конкретное покрытие и требования к посадке.
Пескоструй для антифрикционного покрытия: параметры и ограничения
Абразивоструйная обработка помогает создать профиль для механического зацепления покрытия с металлом.
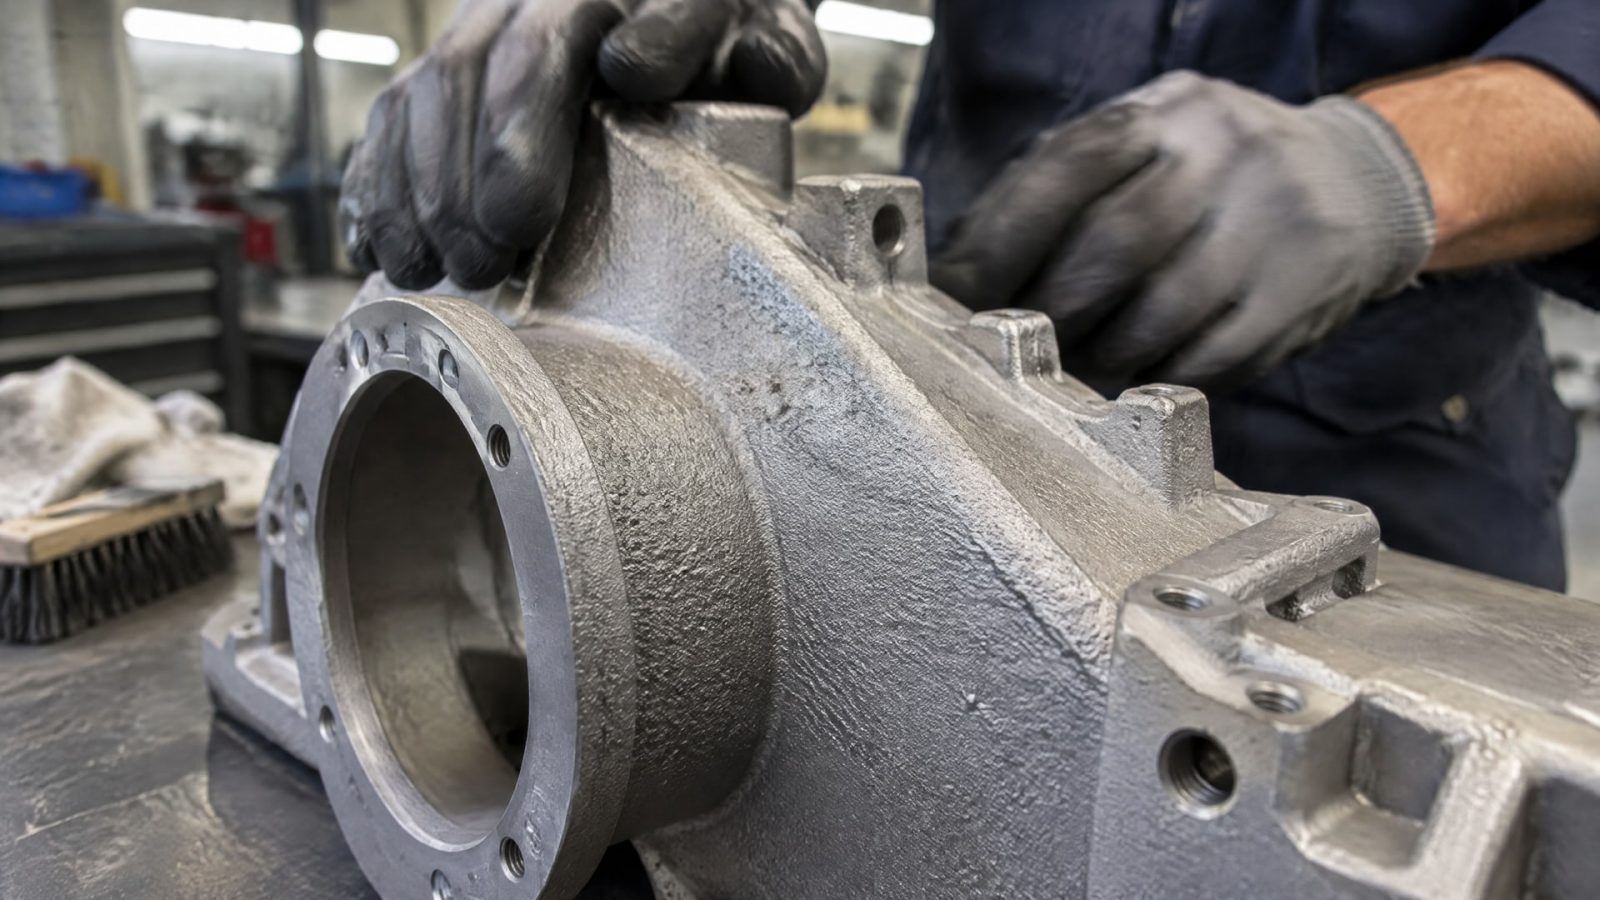
Для стали ее часто проводят после удаления масел и окалины. В качестве абразива в источниках упоминается оксид алюминия. Один из ориентиров для тонкой абразивоструйной обработки - 120-220 mesh при давлении 0,2-0,4 MPa. Эти параметры приведены для конкретного подхода и не должны автоматически переноситься на любую деталь или покрытие.
В отдельных технических описаниях в качестве подготовки указана зернистость 100/180 grit, а размер частиц обозначен как порядка 80/130 µm. Это отдельный набор параметров, а не продолжение диапазона 120-220 mesh: единицы и условия обработки различаются. Перед началом работ параметры сверяют со спецификацией покрытия и технологической картой, а не выбирают по одному универсальному значению.
Пескоструй не исправляет дефекты основы. Перед обработкой проверяют, нет ли заусенцев, глубоких рисок и неровностей, которые повлияют на конечный слой. После нее удаляют абразивную пыль и повторно оценивают чистоту. Остатки загрязнений или нестабильные продукты коррозии могут помешать сцеплению покрытия даже при правильно сформированном профиле.
Для внутренних каналов абразивоструйная обработка требует дополнительного внимания: поток должен равномерно воздействовать на поверхность по всей длине и окружности отверстия. Если оборудование или оснастка не позволяют обеспечить равномерность, участки могут отличаться по профилю. Такая неоднородность повышает риск различий в адгезии и толщине покрытия. Поэтому перед серийной обработкой целесообразно проверить доступность внутренних зон для абразива и подтвердить, что выбранный процесс воспроизводим на детали нужной геометрии.
Фосфатирование перед покрытием и подготовка разных металлов
Фосфатирование перед покрытием часто рассматривают для стальных деталей, когда важно улучшить сцепление твердосмазочного слоя с основой.
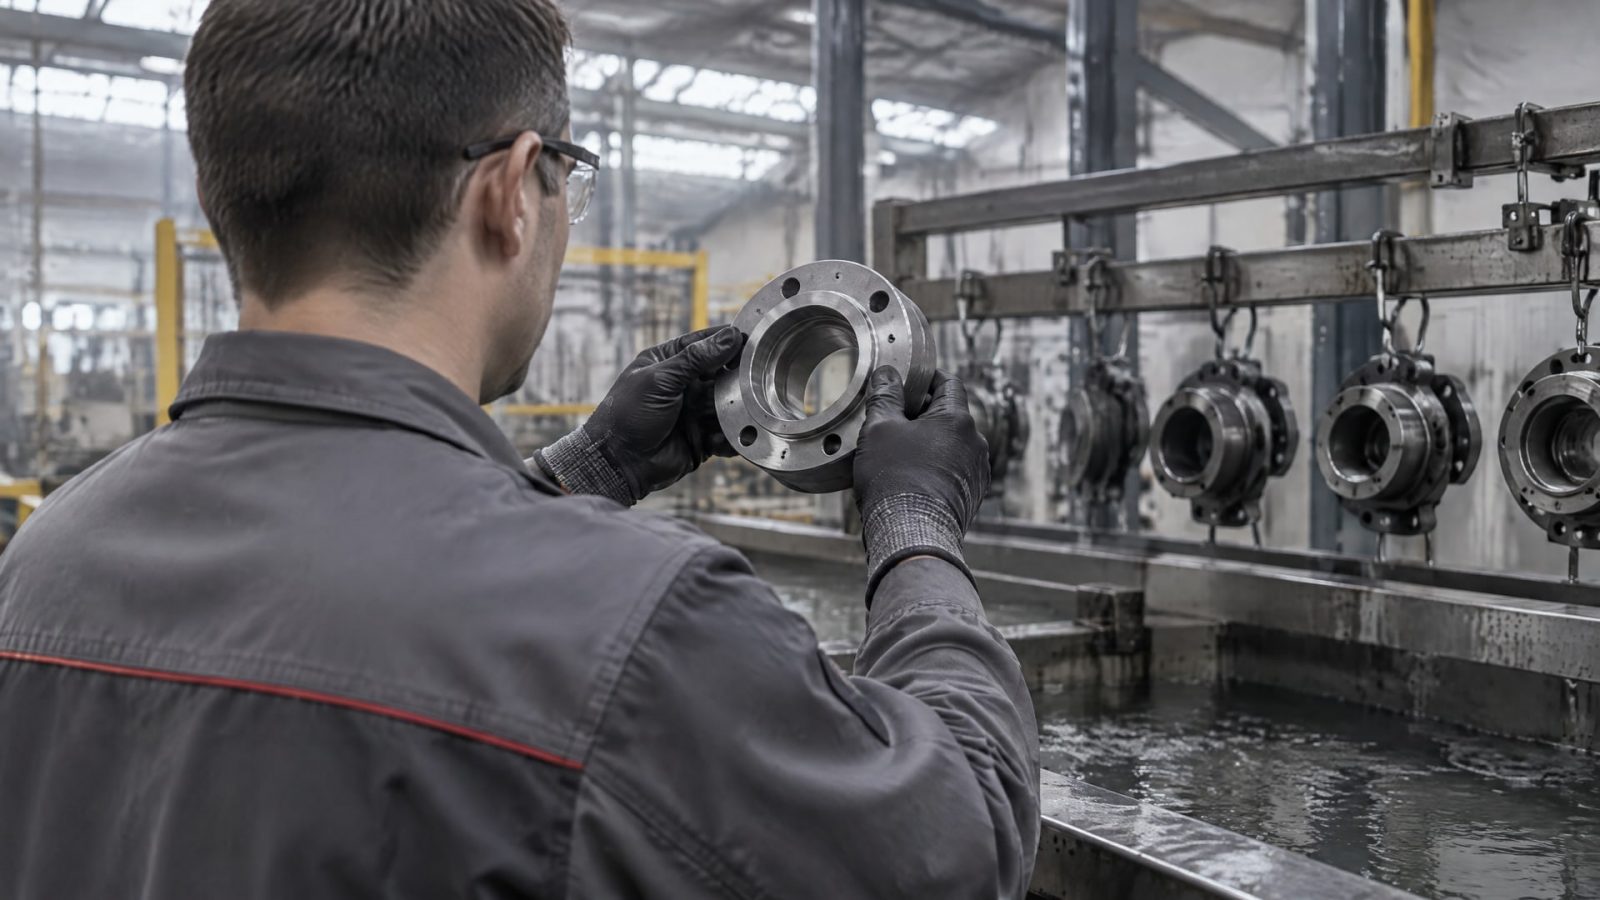
В технических описаниях встречаются марганцевое и цинковое фосфатирование, а также абразивоструйная обработка как варианты предварительной подготовки. Для ряда систем фосфатирование может обеспечить более высокую адгезию, чем только обезжиривание или только пескоструй. Однако выбор зависит от требований конкретного покрытия, поэтому химическую обработку нельзя назначать без проверки технологической документации.
Пескоструйная обработка и фосфатирование решают задачу подготовки разными способами. Первая формирует шероховатость, необходимую для механического сцепления. Вторая создает подготовленную химическим способом поверхность. В некоторых технологических схемах применяют сочетание операций, но порядок и допустимость такого сочетания устанавливают по требованиям к покрытию и субстрату.
Для алюминия и ряда других сплавов могут использоваться анодирование или другие химические предобработки. Это не означает, что такие процессы взаимозаменяемы с фосфатированием или подходят для любого состава. Для каждого материала нужно проверить, какие варианты подготовки разрешены и как они влияют на конечный размер детали.
При выборе процесса оценивают не только ожидаемую адгезию, но и геометрию, состояние поверхности и производственные ограничения. Если деталь имеет посадочные зоны или точные внутренние размеры, технология должна учитывать толщину покрытия и участки, которые нельзя обрабатывать либо покрывать. Параметры шероховатости Ra порядка 0,8-1,5 µm и ориентир 32 RMS или грубее относятся к различным системам и не должны восприниматься как единое требование. Их используют только в контексте соответствующего технического описания.
Защита внутренних диаметров: равномерность обработки и маскирование
Внутренние поверхности сложнее обрабатывать и контролировать, чем открытые наружные.
В глухих полостях и каналах труднее обеспечить равномерную очистку, удалить абразивную пыль и визуально проверить состояние основы. Если часть поверхности останется загрязненной или получит другой профиль, качество сцепления может различаться по длине отверстия. Это повышает вероятность непрокрасов и неравномерного слоя.
Перед подготовкой определяют, какие зоны должны получить покрытие, а какие необходимо закрыть маской. Это относится к посадочным поверхностям и участкам, где изменение размера влияет на сборку. Толщину слоя учитывают заранее: покрытие занимает часть зазора, поэтому неверно рассчитанная толщина может нарушить посадку. В источниках отдельно отмечена необходимость маскировать зоны, где изменение размера недопустимо.
Для внутренних диаметров важно подтвердить, что способ обработки подходит конкретной геометрии. Нужно оценить доступ инструмента или потока абразива к стенкам, возможность равномерно обработать окружность и очистить полость после операции. Особое внимание уделяют резьбам, каналам и глухим отверстиям: в них могут оставаться загрязнения и частицы абразива, которые сложно обнаружить после нанесения покрытия.
До начала серии полезно проверить деталь на пробной операции или контрольном образце той же геометрии. Такая проверка помогает оценить равномерность профиля и доступность поверхности для контроля. Если покрытие наносится на ответственную посадочную зону, требования к маскированию и допуску на толщину слоя согласуют до производства, а не после выявления проблем при сборке. Именно сочетание подготовки, защиты нужных участков и контроля геометрии формирует надежный процесс для внутренних диаметров.
Контроль поверхности перед нанесением покрытия
После подготовки поверхность проверяют до нанесения твердосмазочного слоя.
Контроль включает отсутствие масла, жира, ржавчины, окалины, следов коррозии и остаточной абразивной пыли. Также оценивают визуальную однородность и проверяют, нет ли рисок, заусенцев и неровностей. Если загрязнение обнаружено, нанесение покрытия откладывают до повторной очистки и проверки.
Для внутреннего отверстия контроль должен охватывать всю доступную поверхность, а не только входную кромку. На практике заранее определяют способ осмотра и проверки чистоты с учетом формы полости. Важно не допустить ситуации, когда качество оценивают лишь по внешне доступному участку, а остальная часть остается непроверенной.
Параметры шероховатости фиксируют в соответствии с документацией на выбранную систему. В источниках встречаются ориентир 32 RMS или более грубый профиль и диапазон Ra порядка 0,8-1,5 µm для ряда систем. Эти значения нельзя напрямую считать эквивалентными или объединять в один критерий: технолог должен сверить единицы измерения и требования конкретного покрытия.
Удобно оформлять контроль как последовательность точек проверки:
после очистки убедиться, что на поверхности нет масла, жира и консервационных смазок;
после механической обработки проверить равномерность профиля и отсутствие видимых дефектов;
перед нанесением удалить остаточную пыль и проверить внутренние полости;
проконтролировать маскирование зон, где изменение размера недопустимо;
сверить фактическую подготовку с технологической картой покрытия.
Такая запись помогает проследить, на каком этапе возникло отклонение, и отделить недостаточную очистку от проблем с профилем или маскированием. Она также упрощает передачу требований между технологом, исполнителем обработки и специалистом, отвечающим за приемку детали.
Часто задаваемые вопросы
Достаточно ли обезжирить поверхность перед нанесением покрытия?
Не всегда. Обезжиривание удаляет масла и часть загрязнений, но само по себе не обязательно формирует профиль для механического сцепления покрытия с металлом. Для многих систем после очистки применяют абразивоструйную обработку, а для стали также может предусматриваться фосфатирование. Требуемую последовательность определяют по технологической карте покрытия.
Что лучше для стали: пескоструй или фосфатирование?
Универсального ответа нет. Абразивоструйная обработка формирует шероховатость, а фосфатирование создает химически подготовленную поверхность. Для ряда систем фосфатирование может улучшить адгезию по сравнению с одним обезжириванием или пескоструем. Выбор метода или их сочетания сверяют со спецификацией покрытия и требованиями к детали.
Как подготовить внутренний диаметр под твердосмазочное покрытие?
Нужно удалить загрязнения по всей поверхности отверстия, обеспечить равномерность механической или химической обработки и убрать остатки абразива. Посадочные зоны, где изменение размера недопустимо, закрывают маской. Толщину покрытия учитывают до нанесения, поскольку она влияет на зазор и сборку узла.
Можно ли использовать один диапазон шероховатости для всех покрытий?
Нет. В источниках приведены разные ориентиры: 32 RMS или более грубый профиль для требований NASA PRC 8001 и Ra порядка 0,8-1,5 µm для ряда систем. Эти значения относятся к разным контекстам и не заменяют технологическую документацию. Параметр выбирают для конкретного покрытия и материала детали.
Заключение
Защита внутренних диаметров начинается с чистой основы, подходящего профиля поверхности и точного маскирования посадочных зон. Для стали часто рассматривают абразивоструйную обработку и фосфатирование, но параметры и последовательность операций определяют по спецификации конкретного покрытия. Внутренние каналы и глухие полости требуют отдельного контроля равномерности подготовки и удаления загрязнений.
Следующий шаг для инженера - сопоставить материал и геометрию детали с технологической картой покрытия, зафиксировать требования к очистке, шероховатости, маскированию и толщине слоя, а затем проверить процесс на контрольной детали. Это позволит заранее оценить влияние покрытия на зазор и снизить риск проблем при сборке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку для оборудования, учитывая допуски H1, H2, H3, густоту, водостойкость и необходимые документы.
Узнайте, как негигроскопичная пищевая смазка обеспечивает надежность оборудования и безопасность продукции на пищевых предприятиях.
Эффективная защита оборудования от коррозии при простое на пищевом производстве: выбор средств, методы консервации и контроль условий хранения.