
Покрытие для скольжения на алюминии Д16: как наносят PTFE
Для деталей из алюминия Д16, которым нужно низкое трение и износостойкая поверхность, обычно рассматривают не нанесение PTFE прямо на металл, а систему «твердое анодирование + PTFE». Анодный слой служит основой покрытия, а политетрафторэтилен снижает трение. Чтобы система работала предсказуемо, важны подготовка поверхности, последовательное нанесение тонких слоев и отверждение по технологии выбранного материала.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие для скольжения, планируют нанесение тефлонового покрытия или оценивают ремонт детали. Ниже разобраны подготовка Д16, ориентиры по толщине и температуре отверждения, ограничения восстановления анодированного слоя и отличие антифрикционных систем от покрытий для полов.
Какое покрытие для скольжения выбрать для алюминия Д16
Термин «тефлоновое покрытие» часто используют для разных составов на основе PTFE.
Для узла скольжения важно выяснить не только наличие политетрафторэтилена, но и устройство всей системы: на какую основу его наносят, как готовят поверхность и какое отверждение предусмотрено технологией. Для алюминиевых сплавов практический подход - сформировать твердое анодное покрытие, а затем ввести PTFE в его поверхностный слой.
В NASA PRC-5011 такое решение описано как износостойкая самосмазывающаяся поверхность с низким коэффициентом трения. PTFE в этой системе связан с твердым анодным слоем, а не работает как самостоятельная пленка на голом алюминии. Поэтому при подборе покрытия для Д16 нужно сверять спецификацию обработки с материалом детали и условиями узла, а не ориентироваться только на слово «тефлон» в описании состава.
Для процесса твердого анодирования с PTFE-импрегнацией стандарт AMS SAE 2482 задает базовую толщину 0.0020 ± 0.0005 inches. В NASA PRC-5011 указан диапазон 0.0011-0.003 inches. Эти значения относятся к описанным системам обработки, а не служат универсальным допуском для любой детали из Д16: фактические требования определяют чертеж, спецификация и технология исполнителя.
При необходимости нанесения тефлонового покрытия на алюминиевые детали можно рассматривать линейку антифрикционных покрытий MODENGY на основе PTFE. Подбор конкретного решения зависит от конструкции узла, нагрузки и способа подготовки основания; до запуска серии параметры обработки стоит согласовать с исполнителем покрытия.
Подготовка поверхности перед нанесением тефлонового покрытия
Адгезия покрытия зависит от состояния основания.
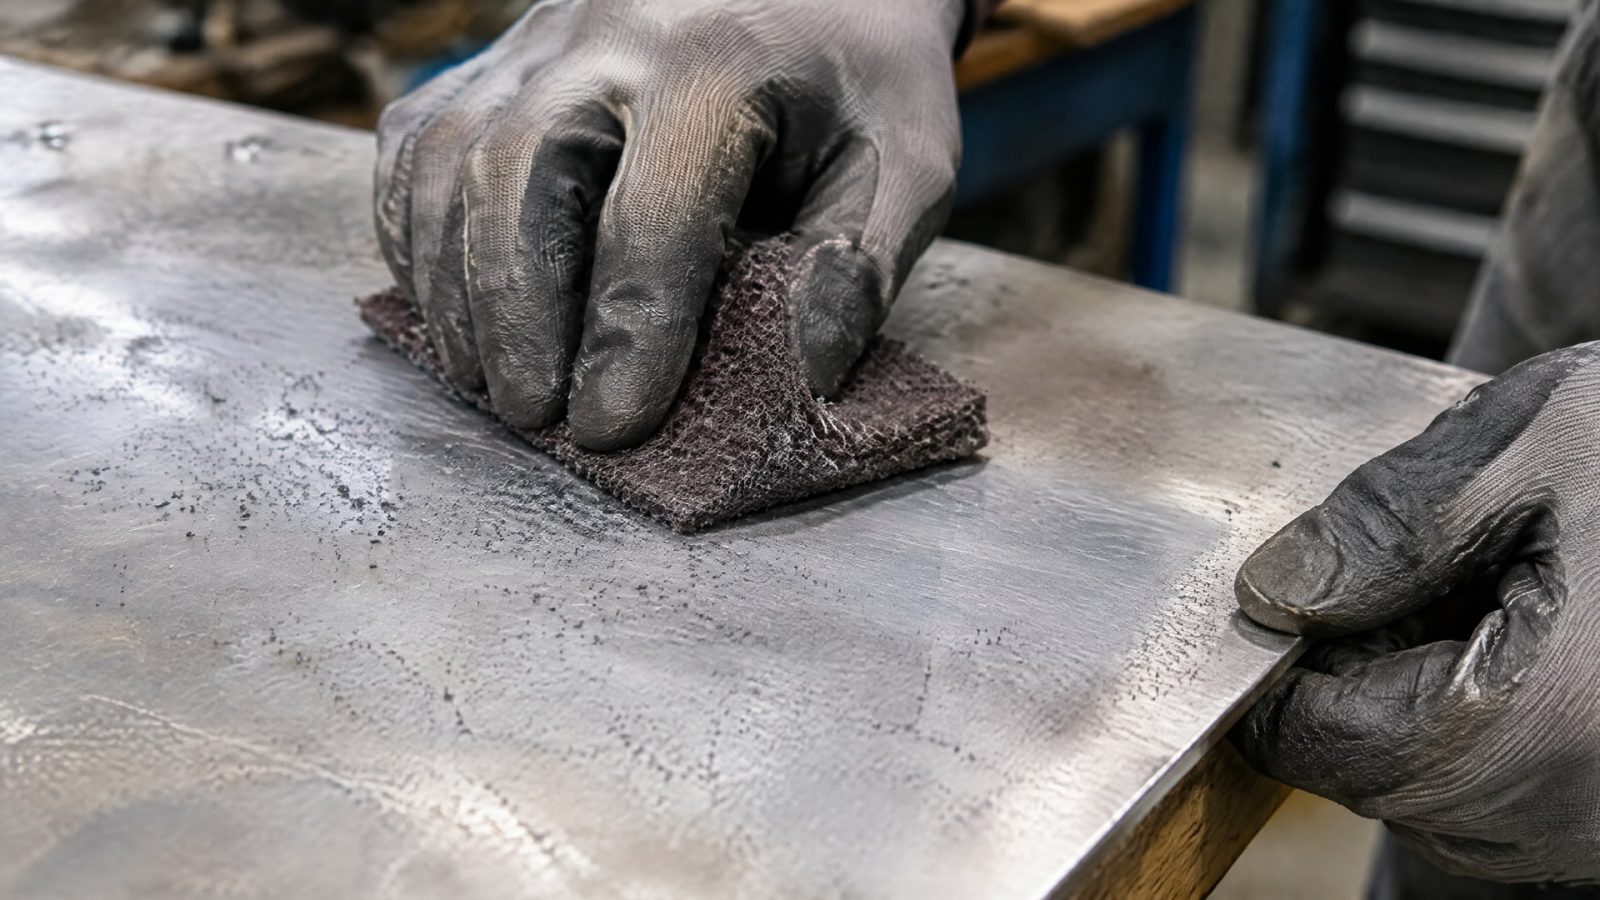
Перед обработкой нужно удалить масла, загрязнения и продукты коррозии, а также обеспечить предусмотренную технологией шероховатость. Если на поверхности остаются следы абразива или загрязнений, равномерность нанесения и сцепление слоев могут ухудшиться. Поэтому подготовку рассматривают как часть технологического процесса, а не как вспомогательную очистку.
В одном из описаний системы «анодирование + PTFE» предусмотрено абразивное матирование оксидом алюминия, затем удаление масел и остатков абразива. Далее PTFE наносят тонкими слоями и термоотверждают. Для деталей Д16 конкретный способ матирования и допустимое состояние поверхности нужно определять по требованиям к детали и спецификации обработки: универсальные параметры подготовки в источниках не приведены.
Один толстый проход не равноценен нескольким тонким. Для PTFE-покрытия указана типичная толщина сухого слоя 0.8-6 mil, причем материал рекомендуют наносить несколькими тонкими слоями. Такой подход помогает избежать дефектов, неравномерного отверждения и ухудшения сцепления. Точное число проходов и итоговую толщину выбирают по технологической документации на систему.
Отверждение также нельзя назначать произвольно. В описанной технологии приведен диапазон 725-800°F. Это высокая температура, поэтому необходимо проверить, допускают ли ее материал детали, геометрия изделия и применяемая система обработки. Аэрозольный формат сам по себе не подтверждает пригодность состава для формирования долговечного покрытия на анодированном Д16: важны назначение продукта, подготовка основания и режим отверждения.
Толщина и контроль покрытия на деталях Д16
При оценке покрытия важно не смешивать толщину анодного слоя и сухого слоя PTFE.
В AMS SAE 2482 для hard anodic coating with PTFE-impregnated or co-deposited coating приведено значение 0.0020 ± 0.0005 inches. В спецификации NASA PRC-5011 указан допустимый диапазон 0.0011-0.003 inches. Это ориентиры для описанных процессов, а не основание самостоятельно назначать размер слоя для любой детали.
Для PTFE в технологическом описании указан типичный сухой слой 0.8-6 mil. Его наносят несколькими тонкими проходами, а не одним толстым слоем. Значение из этого диапазона нельзя автоматически переносить на конкретную деталь Д16: толщину задают требования к узлу и документация на выбранную систему. Если покрытие влияет на посадки или зазоры, этот параметр следует проверить до обработки партии.
Контроль начинают с сопоставления спецификации и фактического процесса: подготовлено ли основание, выполнено ли анодирование, соблюдены ли число проходов и условия отверждения. Отдельно оценивают равномерность и целостность покрытия. Для ответственных деталей критерии приемки должны быть зафиксированы заранее, чтобы исполнитель и заказчик одинаково понимали допустимые отклонения.
Не стоит оценивать качество только по внешнему виду или ощущению скольжения при ручной проверке. Покрытие должно соответствовать назначению узла и требованиям документации. Для Д16 дополнительно важно учитывать, что доступные сведения описывают обработку алюминиевых сплавов в целом, но не задают отдельную универсальную инструкцию для любой марки, геометрии и режима работы детали. Поэтому перед серийным нанесением согласуют технологию и критерии контроля на конкретное изделие.
Восстановление анодированного слоя: когда нужна повторная обработка
Повреждение анодного слоя нельзя устранить простой полировкой.
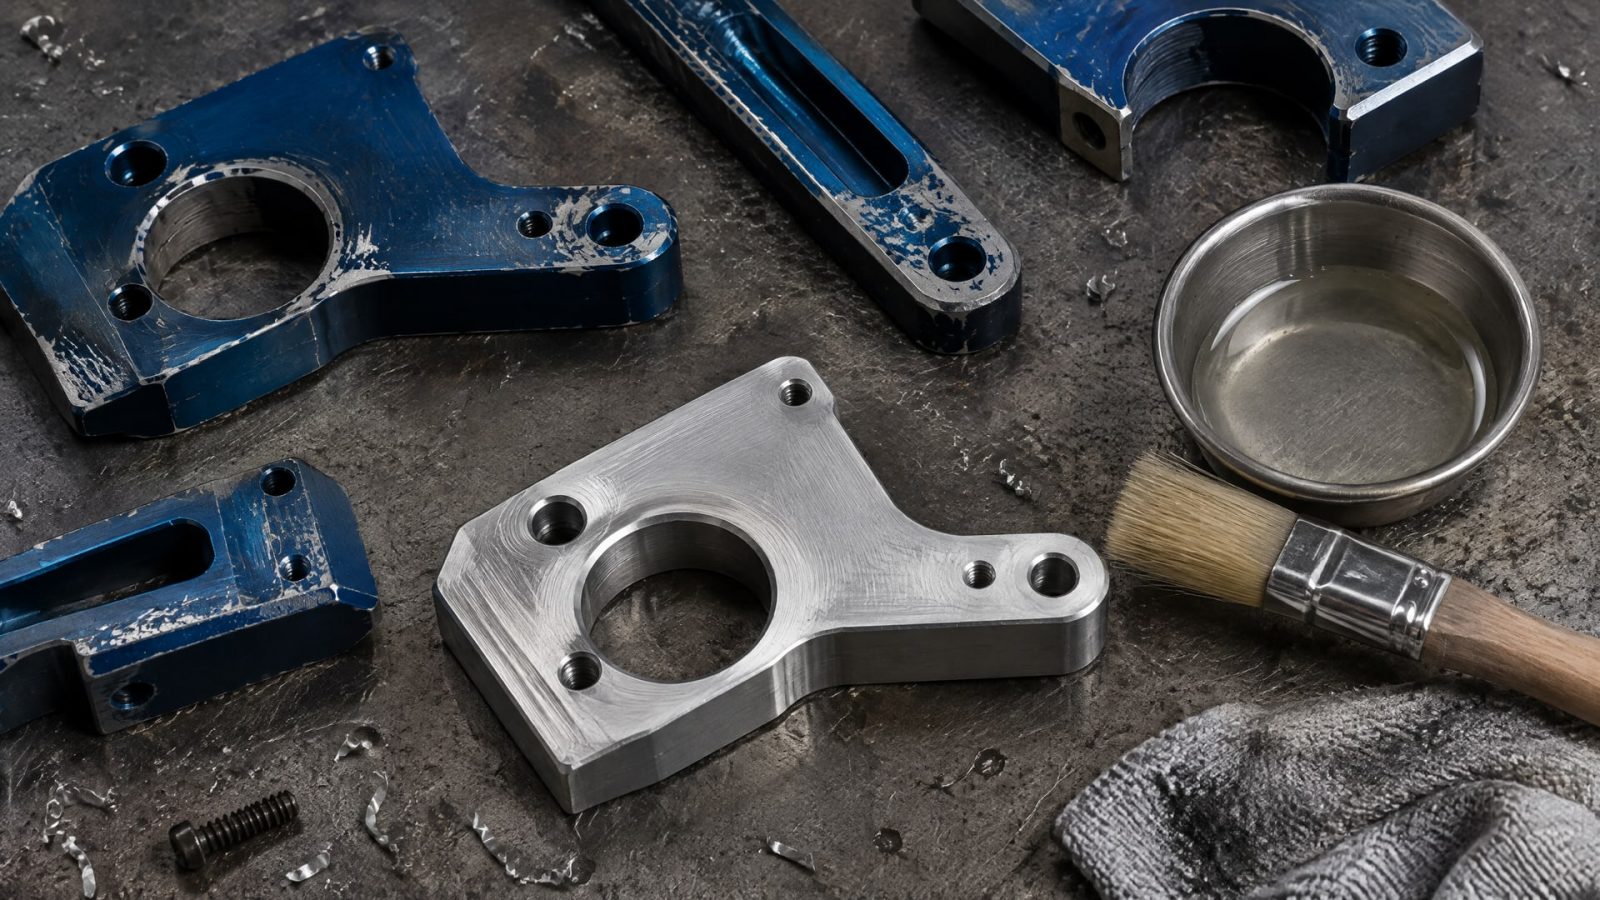
Если пленка разрушена воздействием щелочного моющего состава или иной причиной, восстановить исходное состояние локальной зачисткой не получится. Для возвращения заданных свойств требуется снять покрытие и провести повторную технологическую обработку основания.
Если PTFE уже нанесен, механическая полировка может удалить его вместе с поверхностным эффектом. Поэтому перед ремонтом важно выяснить, поврежден ли только верхний слой или разрушено анодное основание. Когда анодный слой сохранился, возможность повторного нанесения PTFE рассматривают по состоянию детали и требованиям процесса. При пробое анодной пленки потребуется полноценная переделка основания.
Для узлов, где резиновая прокладка скользит по корпусу Д16, недостаточно оценивать только коэффициент трения. При эксплуатации стоит учитывать состояние анодного слоя и характер контакта: повреждение поверхности меняет условия скольжения и может привести к дальнейшему износу сопряженных деталей. При холодном пуске и фреттинге также важно проверить, сохраняется ли целостность покрытия в зоне контакта, а не ограничиваться косметическим обновлением.
Практический порядок ремонта начинается с осмотра и определения границ повреждения. Затем сверяются со спецификацией покрытия и выбирают один из вариантов: повторное нанесение на сохранившийся анодный слой либо полное восстановление системы с переработкой основания. Если PTFE удаляли полировкой, считать поверхность восстановленной без повторной обработки нельзя.
Чем антифрикционное покрытие отличается от покрытия для плитки против скольжения
Покрытие для скольжения деталей и покрытие для керамогранита от скольжения выполняют противоположные функции.
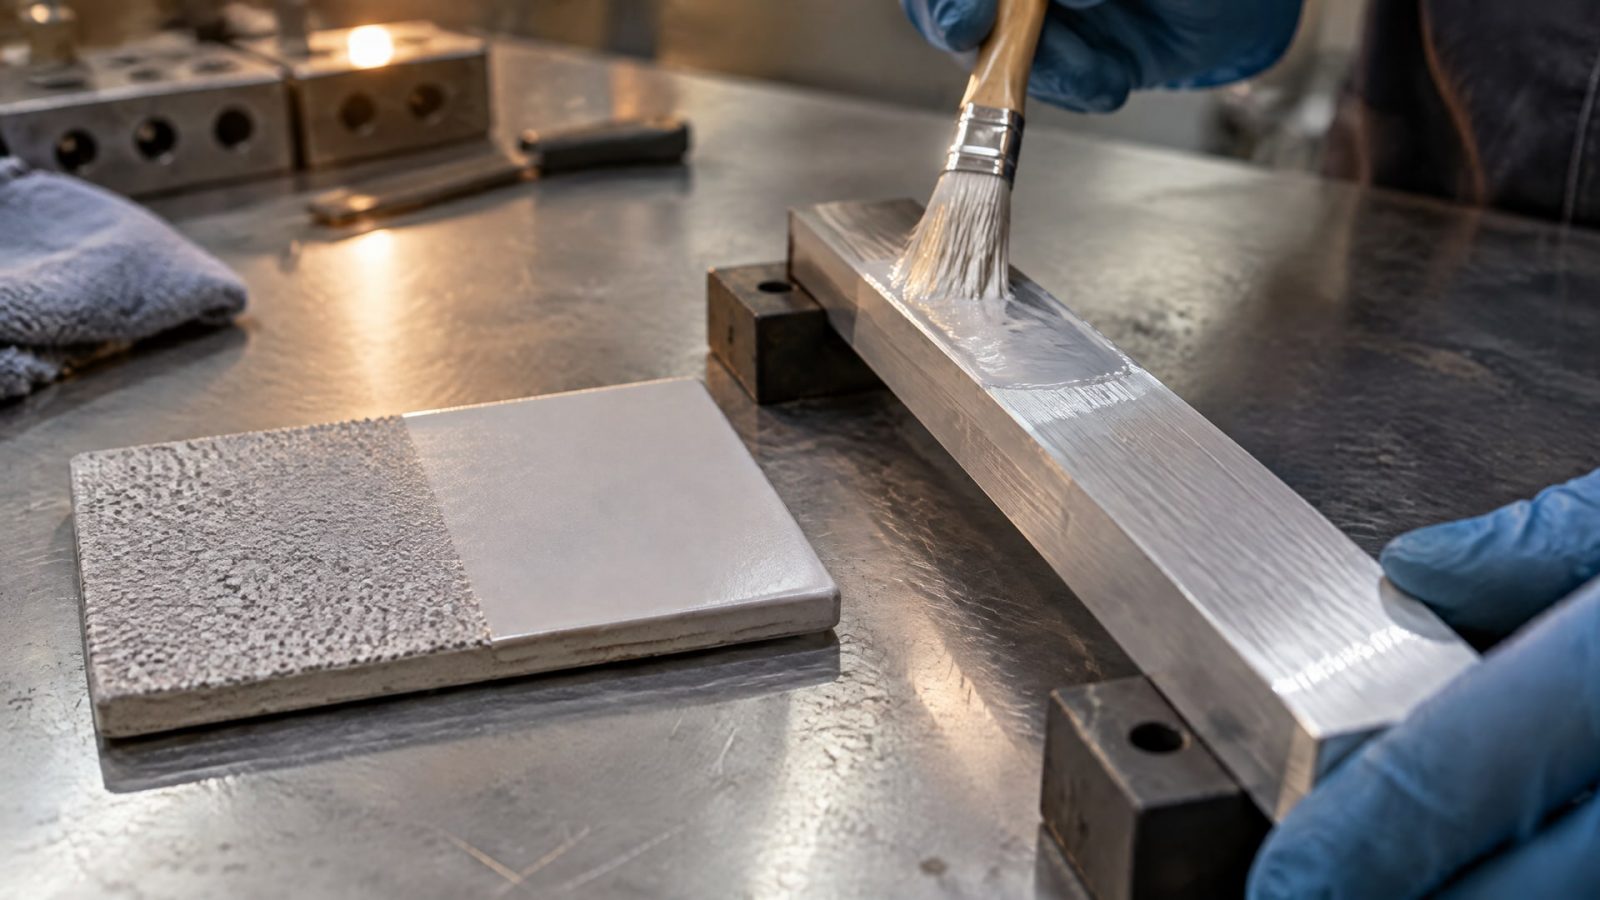
PTFE-система снижает трение в паре контакта. Противоскользящий состав для плитки, напротив, должен увеличить сцепление обуви или колес с поверхностью. Поэтому покрытие для плитки против скольжения нельзя подбирать по тем же критериям, что и антифрикционную обработку алюминия Д16.
Для противоскользящих покрытий на плитке и керамограните в учебном материале приведен ориентир по коэффициенту трения 0.4, предпочтительно 0.45 и выше. Также для таких систем важны износостойкость, ударопрочность, адгезия и стойкость к щелочам. Эти характеристики относятся к покрытию пола и не описывают требования к PTFE на деталях.
В инструкциях по нанесению противоскользящих составов отдельно обращают внимание на равномерное распределение гранулята по мокрому слою. Валиком не проходят по свеженанесенному грануляту: это может привести к неравномерному распределению абразива. Для больших площадей и нагруженных полов важны система нанесения и износостойкость, а не только форма упаковки. Поэтому формулировка «покрытие для керамогранита от скольжения аэрозоль» сама по себе не подтверждает пригодность состава для конкретного пола.
Сходство слов в описаниях не означает сходства назначения. Покрытие для скольжения рулонного металла, антифрикционная обработка алюминиевой детали и противоскользящий слой на плитке требуют разных свойств и технологий. Перед выбором нужно определить, требуется ли снизить трение или, наоборот, повысить сцепление, а затем проверять параметры материала и способ нанесения по назначению поверхности.
Часто задаваемые вопросы
Можно ли нанести PTFE прямо на алюминий Д16?
Для долговечной работы обычно рассматривают систему с анодным подслоем, а не нанесение PTFE на неподготовленный алюминий. В описанной технологии основание предварительно матируют и очищают, затем формируют твердое анодное покрытие и наносят PTFE. Конкретный процесс для детали Д16 следует сверять со спецификацией обработки.
Можно ли восстановить анодированный слой полировкой?
Нет. Если анодная пленка разрушена, полировка не вернет ее исходное состояние. Требуется снять поврежденное покрытие и повторно обработать основание. Если анодный слой сохранен, возможность повторного нанесения PTFE оценивают отдельно. Механическая полировка уже обработанной поверхности может удалить PTFE и снизить эффект скольжения.
Что важнее для скольжения: PTFE или анодирование?
Это разные части системы. Анодный подслой формирует основу, от которой зависят износостойкость и долговечность обработки, а PTFE снижает трение и придает поверхности самосмазывающие свойства. Для узла скольжения оценивают сочетание слоев, качество подготовки и соблюдение технологии, а не один материал отдельно.
Подойдет ли аэрозольное покрытие для керамогранита от скольжения на деталь Д16?
Нельзя выбирать состав только по форме упаковки или слову «скольжение». Противоскользящие материалы для керамогранита повышают сцепление, тогда как PTFE-покрытие на детали должно снижать трение. Это разные задачи и разные системы. Для Д16 проверяют назначение состава, подготовку основания и требования к отверждению.
Заключение
Покрытие для скольжения на алюминии Д16 обычно проектируют как систему «твердое анодирование + PTFE». Для ее работоспособности важны чистота и подготовка основания, нанесение PTFE тонкими слоями и соблюдение режима отверждения. Разрушенный анодный слой полировкой не восстановить, а противоскользящие покрытия для плитки не заменяют антифрикционную обработку деталей.
Перед запуском обработки проверьте чертеж и требования узла, запросите у исполнителя спецификацию процесса и согласуйте толщину, подготовку поверхности и критерии приемки. Такой порядок поможет определить, подходит ли выбранная система для конкретной детали Д16 и нужно ли повторное нанесение или полная переработка основания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему покрытие алюминиевого сплава для промышленности требует большего, чем просто антипригарные свойства.
Узнайте, как правильно выбрать пищевую смазку с допуском H1 для подшипников, учитывая вязкость, нагрузку и условия эксплуатации.
Узнайте, как вязкость смазки подшипников влияет на их ресурс, почему класс NLGI не показатель и как выбрать правильный состав.