
Покрытие алюминиевого сплава: почему кухонный тефлон не всегда подходит для промышленных механизмов
Антипригарности недостаточно, чтобы покрытие алюминиевого сплава выдерживало промышленную нагрузку. В механизме важны не только низкое трение, но и износостойкость основы, тип анодирования, толщина слоя, подготовка детали и возможность восстановления. Поэтому промышленное PTFE-покрытие часто применяют не отдельно, а в сочетании с твердым анодированием алюминия.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают защитное покрытие алюминиевых деталей или оценивают повреждение уже обработанной поверхности. Разберем, чем промышленная система отличается от бытового антипригарного покрытия, какие параметры включить в техническое задание и когда ремонт требует повторного анодирования, а не нанесения нового слоя сверху.
Почему бытовой тефлон не заменяет промышленное покрытие алюминиевого сплава
Название «тефлон» само по себе не описывает, как покрытие поведет себя в механизме.
Для кухонной посуды важна антипригарность, а промышленная деталь может испытывать скольжение, абразивный износ, воздействие химической среды и нагрев. Параметры бытового слоя нельзя автоматически переносить на деталь, которая работает под нагрузкой или контактирует с другой поверхностью.
В промышленности PTFE на алюминии часто используют как часть многослойной системы: сначала формируют твердый анодный слой, затем вводят в него PTFE или наносят его совместно с оксидным слоем. В такой схеме анодирование создает износостойкую основу, а PTFE снижает трение. Самостоятельный PTFE-слой не следует считать равноценной заменой этой конструкции: низкое трение не означает устойчивость к абразиву или ударным нагрузкам.
Стандарт AMS 2482 описывает твердое анодное покрытие алюминиевых сплавов с пропиткой или совместным осаждением PTFE. Эта связка показывает, почему важно оценивать не только верхний функциональный слой, но и его основу. Если на детали указано просто «тефлоновое покрытие», без сведений о подготовке поверхности и типе анодирования, по такому описанию нельзя определить пригодность покрытия для конкретного узла.
Чем промышленная система отличается от бытового слоя
| Параметр | Бытовое антипригарное покрытие | Промышленная система на алюминии |
|---|---|---|
| Основное требование | Антипригарность | Трение, износостойкость, химическая стойкость и совместимость с режимом работы |
| Основа | В описании бытового покрытия ее свойства могут не характеризовать пригодность для механизма | Часто используется твердый анодный слой |
| PTFE | Функциональный антипригарный слой | Может входить в систему с анодированием |
| Подбор | По назначению посуды | По нагрузке, износу, температуре, среде и способу ремонта |
При выборе учитывают не только скольжение, но и то, что происходит с покрытием в эксплуатации. Например, частицы износа и состояние сопряженной поверхности влияют на ресурс узла, а повреждение анодного слоя может ослабить защиту алюминия. Поэтому вопрос «подойдет ли тефлон для промышленных деталей» нельзя решить по одному слову в описании: нужна спецификация покрытия и условия работы детали.
Покрытия алюминиевых сплавов: тип анодирования и толщина слоя
Анодирование алюминия классифицируют по типам, обозначенным в MIL-A-8625 и MIL-STD-8625.
В этой классификации выделяют 3 типа: Type I на основе хромовой кислоты, Type II на основе серной кислоты и Type III, или твердое анодирование. Type II описывают как промышленный стандарт для многих коммерческих применений, а Type III выбирают, когда требуется повышенная износостойкость.
Это не означает, что Type III подходит любой детали. Выбор зависит от сплава, подготовки поверхности и режима работы. Если к алюминиевому сплаву предъявляют требования по скольжению, защите и износу, в документации следует указывать всю систему, а не ограничиваться словами «анодирование» или «тефлон». Для PTFE-импрегнированного твердого анодирования применяют AMS 2482.
Толщина также связана с назначением покрытия. В европейской практике для наружного металла встречается ориентир не менее 15 мкм для анодного слоя. Для алюминиевых деталей с PTFE приводятся диапазоны 20-40 мкм для покрытий пищевого назначения и 40-70 мкм для промышленных пресс-форм. Это ориентиры для разных систем, а не универсальные значения для любого узла: толщину необходимо задавать с учетом конструкции детали и требований к ее работе.
Что зафиксировать в техническом задании
Марку алюминиевого сплава и требования к подготовке поверхности.
Тип анодирования: Type I, Type II или Type III.
Стандарт, по которому выполняют покрытие, например MIL-STD-8625 или AMS 2482.
Требуемую толщину покрытия и способ включения PTFE в систему.
Требования к адгезии, износостойкости и химической стойкости.
Условия эксплуатации и порядок восстановления при повреждении.
Запрос «покрытия алюминиевых сплавов ГОСТ» сам по себе не задает нужную технологию. Если проект требует применения ГОСТ, в документации указывают конкретный стандарт и его применимость к детали. Не стоит подменять этот пункт общим требованием «защитное покрытие»: оно не сообщает, какой тип анодирования нужен и какая конструкция слоя обеспечит работу узла.
Защитные покрытия алюминиевых сплавов выбирают по режиму работы
При подборе покрытия инженер оценивает совокупность факторов: нагрузку, характер скольжения, абразивный износ, рабочую температуру и химическую среду.
Для алюминиевого сплава важны также подготовка поверхности и совместимость покрытия с материалом детали. Один и тот же PTFE не гарантирует одинакового результата на разных сплавах или при разных способах нанесения.
Если задача связана со снижением трения скольжения, PTFE может выполнять функциональную роль, но долговечность зависит от основы. В системе с твердым анодированием оксидный слой обеспечивает износостойкую опору, а PTFE помогает получить низкое трение. Если же нанести только скользкий верхний слой без учета нагрузки и износа, он не становится автоматически защитой от механического повреждения.
В источниках по покрытиям алюминия приводятся диапазоны 20-40 мкм для систем пищевого назначения и 40-70 мкм для промышленных пресс-форм. Эти значения помогают понять, что толщину подбирают для определенного применения, но не заменяют спецификацию изготовителя для конкретной детали. Аналогично, минимум 15 мкм для наружного анодного слоя относится к соответствующей практике и не должен без проверки переноситься на любую промышленную конструкцию.
При проверке предложения поставщика полезно запросить сведения не только о материале верхнего слоя. В документах должны быть указаны стандарт, тип анодирования, толщина и требования к подготовке поверхности. Для покрытия, которое работает в контакте с другой деталью, дополнительно уточняют требования к износу и трению; для химически нагруженной поверхности - стойкость к рабочей среде.
Такой подход помогает оценить, действительно ли предлагаемое решение соответствует режиму эксплуатации. Декоративное анодирование, промышленное твердое анодирование и система с PTFE могут выглядеть похоже в кратком описании, но назначение и структура у них различаются. Если спецификация не раскрывает эти параметры, закупщику стоит запросить ее до согласования материала или запуска партии.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Перед ремонтом нужно определить, что именно повреждено: верхний PTFE-слой или анодная основа.
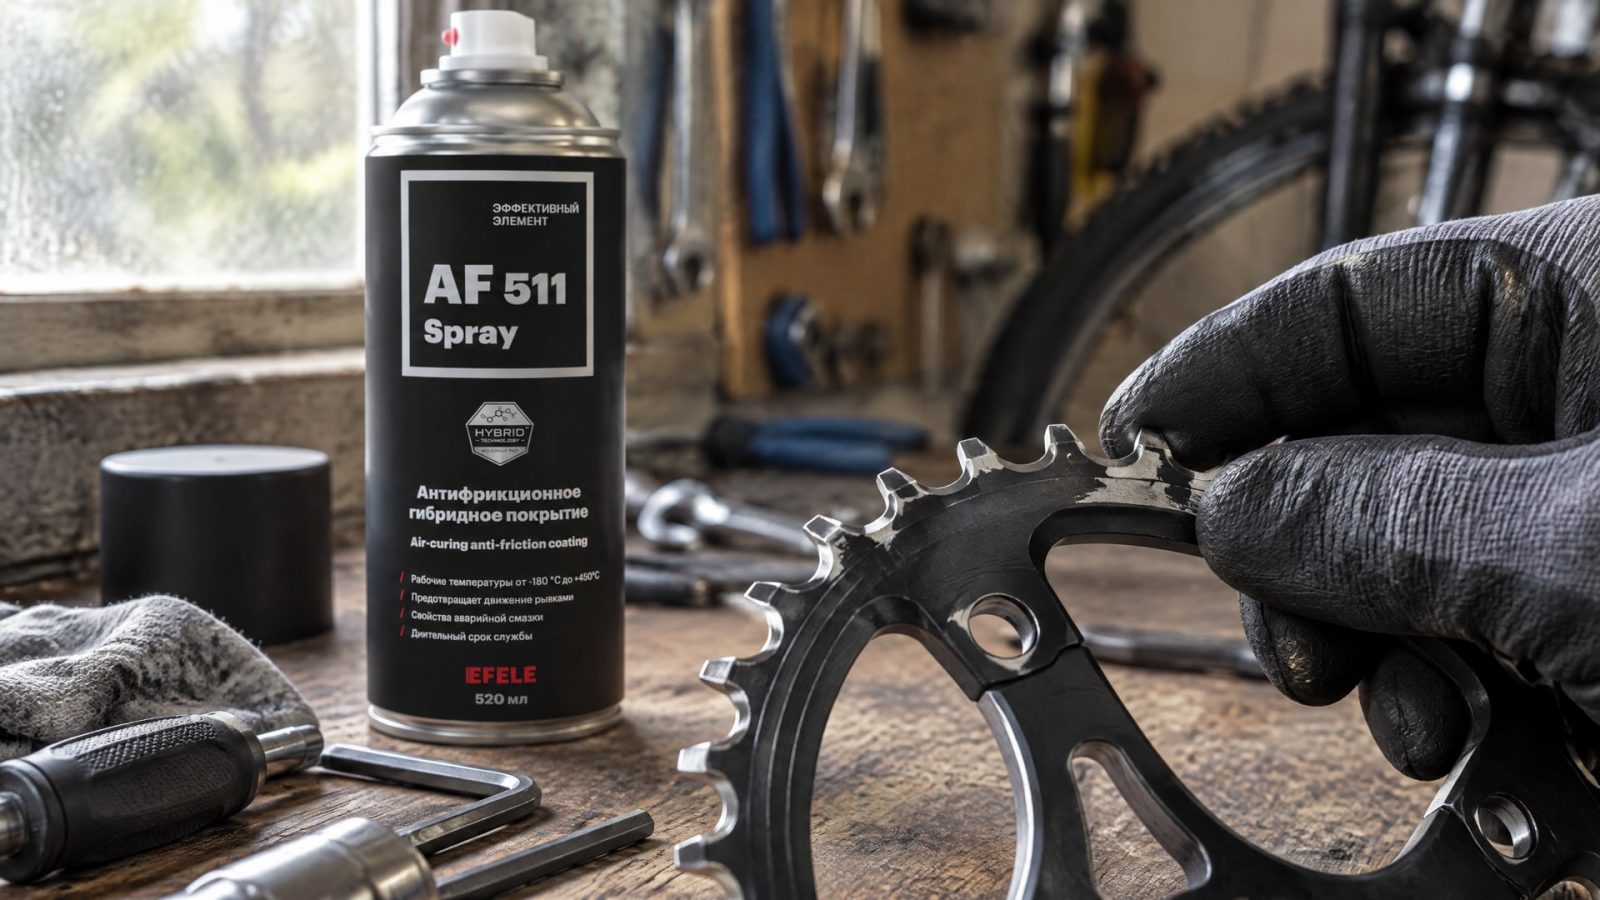
Это разные части системы, и нанесение нового материала сверху не восстанавливает автоматически поврежденный оксидный слой. Если нарушено анодирование, локальная подкраска не эквивалентна повторному анодированию.
Полноценное восстановление анодированного слоя может включать снятие поврежденного покрытия, шлифовку до исходной фактуры и повторное анодирование для восстановления толщины оксида. При необходимости выполняют перекраску. Такой цикл требует оценки детали и технологии обработки, поэтому подходит не для каждого случая и не всегда может быть выполнен непосредственно на месте эксплуатации.
Для локального подкрашивания в отдельных случаях применяют конверсионное хроматное покрытие по MIL-DTL-5541. Однако это не реанодирование и не замена полноценному восстановлению. Если повреждение серьезное, возможность ремонта ограничена; в некоторых ситуациях требуется заменить элемент. Поэтому до работ важно выяснить, какой слой нарушен и какие требования к поверхности необходимо восстановить.
Совет инженера
Сценарий: скользящая поверхность утратила рабочие свойства, но по результатам осмотра не требуется восстанавливать анодный слой. Что сделали: оценили состояние основы и применили антифрикционное гибридное покрытие EFELE AF-511 Spray, которое отверждается при комнатной температуре. Итог: покрытие может восстановить скользящие свойства и обеспечить защиту от коррозии; его рабочая температура достигает +450 °C. Если поврежден именно анодный слой, такое нанесение не заменяет его повторное формирование.
Для резиновой прокладки, которая скользит по алюминиевому корпусу, причина затрудненного движения может быть связана не только с верхним покрытием. Состояние анодированного слоя, контактная нагрузка и подготовка поверхности влияют на результат. Поэтому при восстановлении детали сначала проверяют основу и сопряжение, а затем выбирают способ снижения трения, не смешивая ремонт анодирования с нанесением антифрикционного покрытия.
Как составить спецификацию на покрытие алюминиевого сплава
Техническое задание должно позволять проверить, что именно нанесено на деталь и для какого режима это рассчитано.
Формулировка «алюминиевый сплав с антипригарным покрытием» не определяет тип анодирования, толщину и технологию PTFE-слоя. Без этих сведений трудно сопоставить предложения поставщиков и оценить возможность ремонта.
Начните с идентификации детали: укажите сплав, геометрию и требования к подготовке поверхности. Затем задайте стандарт и тип анодирования. Для анодных покрытий в источниках приведены MIL-STD-8625 и MIL-A-8625, а для твердого анодирования алюминиевых сплавов с PTFE - AMS 2482. Если проект требует ГОСТ, впишите конкретный номер и область применения, а не оставляйте общий пункт «по ГОСТ».
Отдельно укажите толщину системы и функциональные требования. В качестве контекста в технических материалах встречаются 15 мкм для наружного анодного слоя, 20-40 мкм для пищевых систем с PTFE и 40-70 мкм для промышленных пресс-форм. Эти значения относятся к разным сценариям и не должны механически переноситься в спецификацию другой детали. Подрядчик должен подтвердить параметры покрытия для заданного сплава и режима эксплуатации.
Контрольные вопросы для поставщика
Какой сплав и какой способ подготовки поверхности предусмотрены?
Какой тип анодирования применяется и по какому стандарту?
Какова толщина анодного слоя и как PTFE включен в покрытие?
Какие требования заданы к трению, адгезии, износу и химической стойкости?
Как определить, что повреждено: PTFE-слой или анодная основа?
Предусмотрен локальный ремонт, повторное анодирование или замена детали?
Такая проверка особенно полезна при закупке покрытия для серийных деталей и при согласовании ремонта. Она помогает отделить бытовое описание «тефлоновое» от технологически заданной системы. Если поставщик не может указать тип слоя и стандарт обработки, техническому специалисту будет сложно подтвердить соответствие изделия условиям эксплуатации.
Часто задаваемые вопросы
Какой тефлон подходит для промышленных деталей?
Ориентироваться только на название PTFE недостаточно. Для алюминиевых деталей промышленная система часто сочетает PTFE с твердым анодированием: оксидный слой служит износостойкой основой, а PTFE снижает трение. Подбор зависит от нагрузки, абразивного износа, температуры, химической среды, сплава и технологии нанесения.
Как восстановить анодированный слой алюминия?
Сначала определяют, поврежден ли анодный слой или только верхнее покрытие. Полное восстановление может требовать снятия поврежденного слоя, шлифовки до исходной фактуры и повторного анодирования. Локальное конверсионное покрытие по MIL-DTL-5541 не равно реанодированию; при серьезном повреждении ремонт может быть ограничен.
Какой стандарт указать для покрытия алюминиевого сплава?
Для анодирования алюминия в технических материалах применяются MIL-STD-8625 и MIL-A-8625, а для твердого анодирования с пропиткой или совместным осаждением PTFE - AMS 2482. Если проект требует ГОСТ, укажите его номер и применимость к детали. Общей формулировки «покрытие по ГОСТ» для выбора технологии недостаточно.
Означает ли низкое трение высокую износостойкость?
Нет. Низкое трение и устойчивость к износу - разные характеристики. PTFE снижает трение, но стойкость к абразиву и нагрузкам зависит в том числе от основы покрытия. Для алюминиевых деталей промышленная система может включать твердый анодный слой, который обеспечивает износостойкую опору для PTFE.
Заключение
Кухонное антипригарное покрытие нельзя считать универсальным решением для промышленного механизма. Для алюминиевого сплава оценивают конструкцию покрытия: тип анодирования, толщину оксидного слоя, способ нанесения PTFE и требования к эксплуатации. При подборе важно различать защиту от износа, снижение трения и восстановление поврежденной поверхности.
Следующий шаг - проверить спецификацию детали и зафиксировать в техническом задании сплав, стандарт, тип анодирования, толщину и критерии приемки. Если покрытие уже повреждено, сначала определите, затронут ли анодный слой: от этого зависит, достаточно ли восстановить функциональную поверхность или потребуется повторное анодирование.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевую смазку с допуском H1 для подшипников, учитывая вязкость, нагрузку и условия эксплуатации.
Узнайте, как вязкость смазки подшипников влияет на их ресурс, почему класс NLGI не показатель и как выбрать правильный состав.
Смазка с дисульфидом молибдена повышает противоизносные свойства, но совместимость с пластиком или резиной требует отдельной проверки.