
Вязкость смазки подшипников: причины износа и правила выбора
Повышенный износ подшипника качения при использовании специализированной смазки часто связан не с ее «специализацией», а с несоответствием вязкости базового масла условиям работы узла. Если масляная пленка недостаточна для заданных скорости и нагрузки, поверхности изнашиваются быстрее. Поэтому при выборе учитывают рабочую температуру, скорость, нагрузку, тип уплотнения и требуемую вязкость, а не только класс консистенции NLGI.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как вязкость смазки подшипников влияет на ресурс и риск заклинивания, почему NLGI не показывает вязкость базового масла и как разделять требования к пищевым зонам H1 и H2. Отдельно рассмотрим, какие параметры сверять в документации и испытаниях смазки.
Как вязкость смазки подшипников связана с износом
В подшипнике качения смазка должна создавать пленку между контактирующими поверхностями.
Если вязкость базового масла слишком мала для заданных нагрузки и скорости, пленка может оказаться недостаточной, что повышает риск износа. При высокой скорости может потребоваться масло с более низкой вязкостью, а при высокой нагрузке и низкой скорости часто рассматривают более вязкую базу. Универсального значения для всех подшипников нет.
Связь вязкости и расчетного ресурса учитывает коэффициент κ. Он сопоставляет фактическую вязкость при рабочей температуре с требуемой минимальной вязкостью. В базовом случае расчета номинальной долговечности по DIN ISO 281 принимают κ = 1, а оптимальный ресурс достигается при κ примерно до 4,0. Эти значения помогают понять принцип выбора, но не заменяют расчет для конкретного подшипника и режима.
Для подбора смазки подшипника приводится диапазон номинальной вязкости ISO VG 10-1500. Для минеральных масел также учитывают индекс вязкости: рекомендуется значение не ниже 95, чтобы свойства масла меньше менялись при нагреве. Сверяйте эти данные с температурой и скоростью узла, а также с требованиями производителя подшипника.
Повышенный износ не всегда означает, что смазки было мало. Причиной может стать и неподходящая вязкость, из-за которой масляная пленка не соответствует условиям контакта. Недостаточная смазка, перегрев или неподходящая консистенция также могут быть связаны с риском заклинивания подшипника. Поэтому при поиске причины оценивают не только количество смазки, но и ее характеристики, состояние узла и фактический режим работы.
Смазка для подшипников: вязкость и класс NLGI
NLGI показывает консистенцию пластичной смазки, но не вязкость ее базового масла.
Поэтому две смазки одного класса NLGI могут по-разному вести себя в подшипнике: в их составе могут использоваться разные базовые масла, загустители и присадки. Выбор только по принципу «чем гуще, тем лучше» не учитывает скорость, температуру и нагрузку.
Для подшипников качения обычно рассматривают смазки классов NLGI 1, 2 и 3. Самый распространенный класс - NLGI 2. По классификации, основанной на пенетрации по ASTM D217 / ISO 2137, типичный диапазон рабочей пенетрации для NLGI 2 составляет 265-295 в единицах 0,1 мм. Это характеристика консистенции, а не вязкости базового масла.
Для иллюстрации различия параметров можно сопоставить типичные сочетания класса NLGI и вязкости базового масла:
| Класс консистенции | Типичная вязкость базового масла |
|---|---|
| NLGI 1 | ISO VG 320 |
| NLGI 2 | ISO VG 150 |
| NLGI 3 | ISO VG 68 |
Эти значения показывают, что класс консистенции сам по себе не задает вязкость. Нельзя переносить их на любую смазку как обязательную спецификацию: конкретный продукт и режим работы требуют отдельной проверки.
При высокой скорости может потребоваться более низкая вязкость масла при более высокой консистенции смазки. Для централизованной подачи, низких температур и осциллирующего движения также могут рассматриваться более мягкие консистенции. В высокоскоростном узле излишне высокая консистенция способна затруднить подвод смазки, а слишком низкая может не удерживаться в зоне смазывания. Подбор делают по совокупности условий, а не по одному числу NLGI.
Как выбрать вязкость с учетом скорости и нагрузки
Практический подбор начинают с условий работы подшипника: скорости вращения, нагрузки, рабочей температуры, типа уплотнения и способа подачи смазки.
Затем проверяют, соответствует ли вязкость базового масла рабочей температуре и требуемой толщине смазочной пленки. Если изменить один параметр без учета остальных, можно получить неподходящий результат даже при привычном классе NLGI 2.
Для высокоскоростных подшипников может требоваться более низкая вязкость масла. При более высокой нагрузке и низкой скорости обычно рассматривают более вязкую базу: слишком малая вязкость повышает риск недостаточной пленки и ускоренного износа. Но вязкость не следует увеличивать автоматически. Важно, чтобы смазка поступала к контактам и удерживалась в узле в условиях конкретной конструкции.
Удобная отправная точка для обычного подшипника качения - NLGI 2, поскольку этот класс широко применяется. После этого проверяют базовое масло, рабочую температуру и скорость. Диапазон ISO VG 10-1500 показывает широкий выбор номинальной вязкости для смазочных материалов подшипников, но сам по себе не определяет подходящий вариант. Для минеральных масел учитывают и индекс вязкости, рекомендуемое значение которого составляет не ниже 95.
Если нагрузка, скорость или температура изменились после модернизации оборудования, прежний выбор смазки стоит перепроверить. Это же относится к переходу на централизованную подачу или к изменению интервалов обслуживания. При диагностике износа сравнивают фактический режим с данными о смазке и требованиями к подшипнику, а не ограничиваются осмотром смазки по ее внешней консистенции.
Пищевая смазка для подшипников: классы H1 и H2
Для пищевого оборудования класс смазки выбирают по вероятности контакта с продуктом.
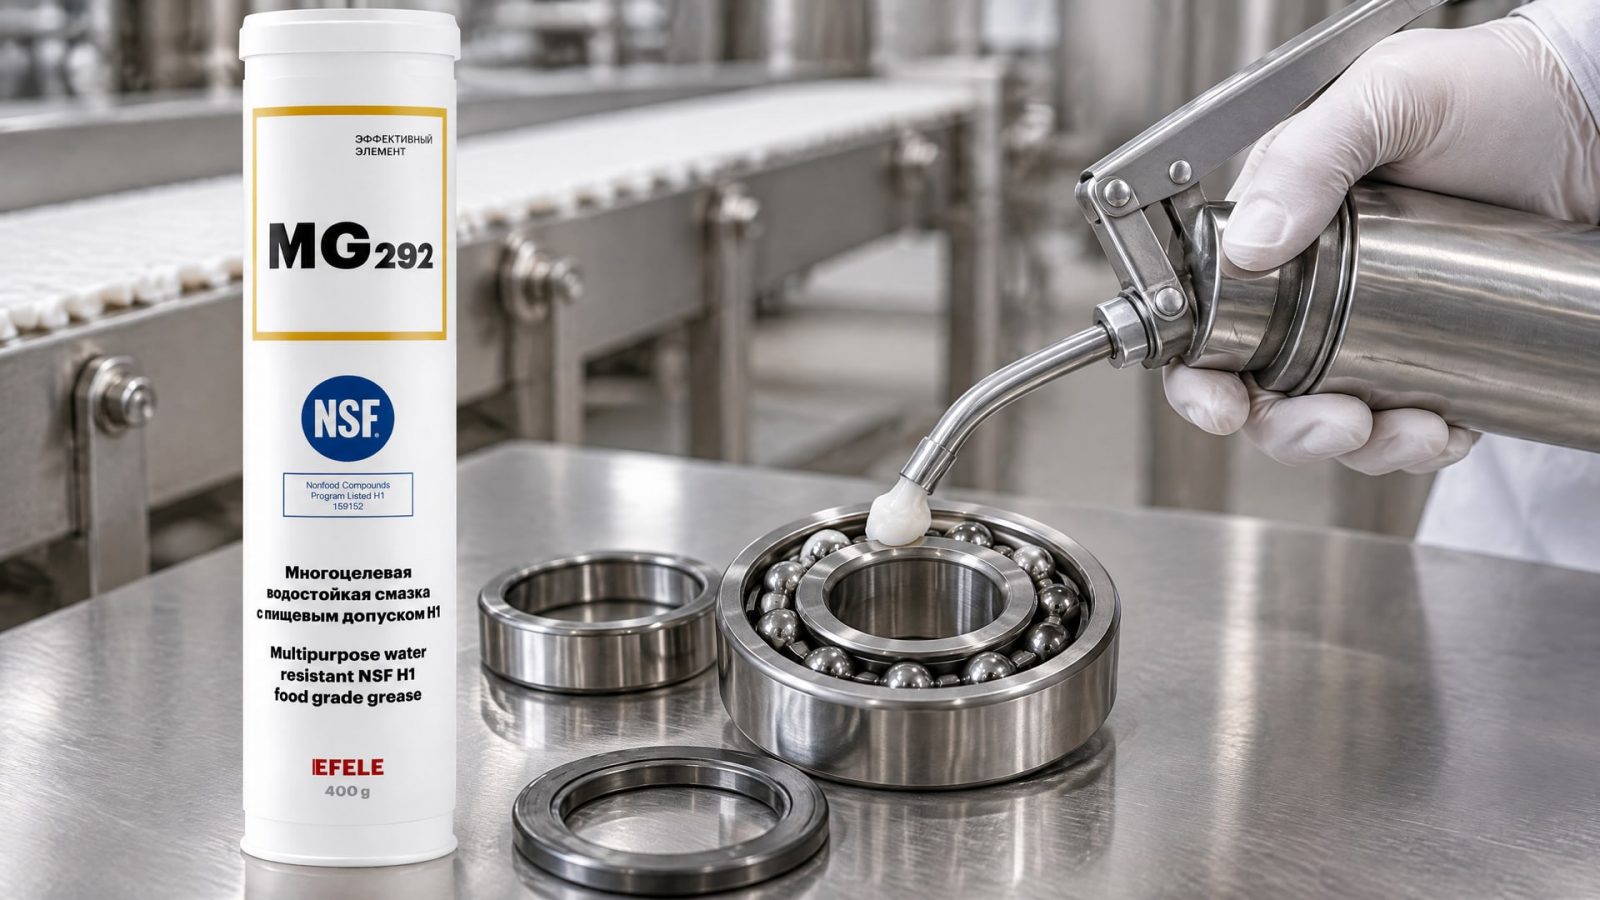
NSF H1 означает, что смазку допускают к применению там, где возможен случайный контакт с пищей. NSF H2 предназначен для непищевых зон, в которых контакт с пищевой продукцией исключен. Это разные условия применения, а не ступени одной шкалы строгости.
Наличие пищевого допуска не отменяет подбора по механическим условиям. Для подшипника по-прежнему важны вязкость базового масла, консистенция, температура, скорость, нагрузка и тип уплотнения. ISO 21469 используют как гигиенический стандарт для смазочных материалов, применяемых на оборудовании пищевой индустрии; в материалах по пищевым смазкам его указывают вместе с регистрацией NSF H1.
В пищевом производстве износ может ускоряться, если смазка вымывается, а узел работает под нагрузкой или испытывает фреттинг. При холодном пуске также важно, чтобы выбранная смазка соответствовала условиям работы подшипника. В таких условиях проверяют не только допуск, но и водостойкость, несущую способность и сведения о защите от износа. Для пищевых производств, где нужны высокая водостойкость и несущая способность, EFELE MG-292 с NSF H1 обеспечивает защиту подшипников от износа.
Для менее нагруженных узлов и бытовой техники с пищевым допуском можно рассматривать EFELE Смазку для бытовой и кухонной техники. Сравнивая варианты, не подменяйте подбор по режиму названием материала или областью применения:
| Вариант | Что учитывать при выборе |
|---|---|
| Литиевая смазка | Проверить класс NLGI, вязкость базового масла и соответствие условиям подшипника |
| Молибденовая паста | Сверить назначение материала с требованиями узла и режимом работы |
| Антифрикционное покрытие | Проверить, предусмотрено ли такое решение для конкретного узла |
| EFELE Смазка для бытовой и кухонной техники | Рассматривать для менее нагруженных узлов или бытовой техники с пищевым допуском; сверить требования подшипника |
Как оценить ресурс подшипников и риск заклинивания
Ресурс подшипников зависит не только от смазки: значение имеют рабочая температура, скорость, нагрузка и условия смазывания.
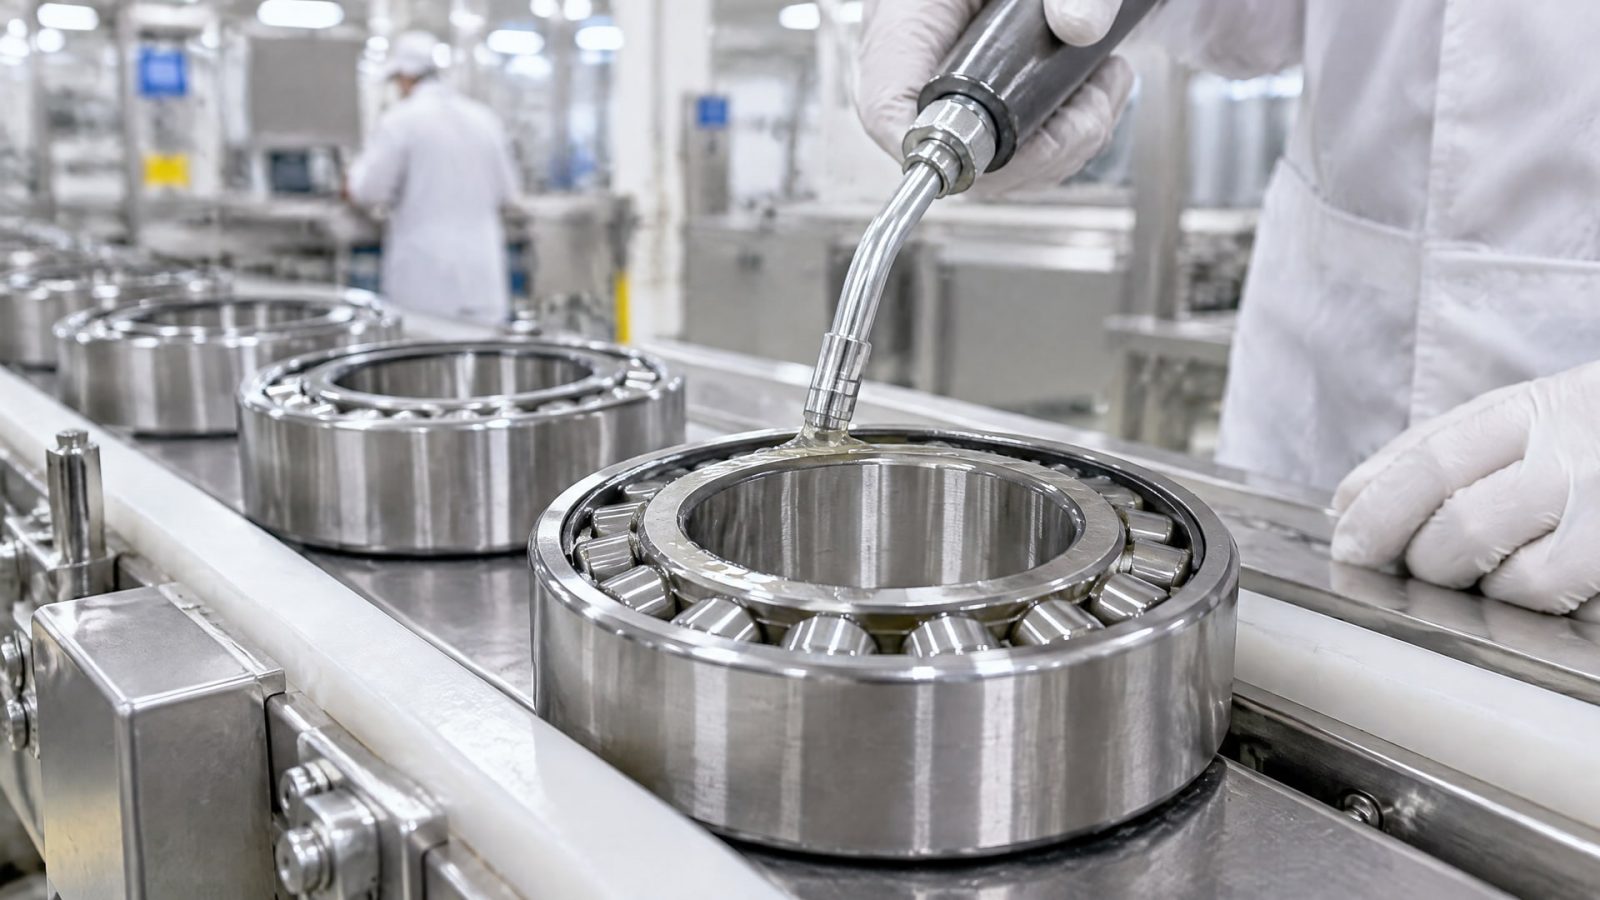
Поэтому при повышенном износе сначала устанавливают, соответствует ли смазка режиму работы. Неподходящая вязкость, недостаточная подача, перегрев или неверная консистенция могут сопровождать ускоренный износ и повышать риск заклинивания.
Проверяйте документацию на смазку и результаты испытаний на долговечность. DIN 51 821 / FE9 применяют для оценки ресурса пластичных смазок при реальных условиях, включая высокую температуру и нагрузку. Для метода A/1500/6000 в описании испытания указано достижение 100 часов при заданной температуре. Без конкретной температуры из протокола это значение нельзя использовать как универсальный предел эксплуатации.
DIN 51 810-1 используют для определения кажущейся динамической вязкости пластичных смазок. Стандарт особенно актуален для классов NLGI 000-2 при постоянной скорости сдвига. Этот показатель дополняет сведения о консистенции, но не заменяет проверку вязкости базового масла и соответствия смазки условиям подшипника.
При разборе отказа полезно последовательно проверить:
соответствует ли вязкость базового масла рабочей температуре и скорости;
подходит ли класс NLGI для способа подачи и конструкции узла;
не изменились ли нагрузка, скорость или температура после подбора смазки;
есть ли в документации результаты испытаний на долговечность, например FE9;
соответствует ли пищевой класс зоне применения, если оборудование работает на пищевом производстве.
Такой подход помогает отличить ошибку выбора смазки от других причин износа и не менять материал только на основании его консистенции. Для закупщика и инженера важно сверять карточку товара и техническую документацию по одним и тем же параметрам, а не сопоставлять только обозначения NLGI.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипника качения?
Единого значения для всех подшипников нет. Вязкость базового масла выбирают с учетом скорости, нагрузки и рабочей температуры. Для подшипников рассматривают широкий диапазон номинальной вязкости ISO VG 10-1500, однако подходящее значение определяют по условиям конкретного узла и требованиям его изготовителя.
Какая вязкость смазки подходит для ступичных подшипников?
По одному названию узла подобрать вязкость нельзя: важны конструкция подшипника, скорость, нагрузка, температура и уплотнение. Проверьте требования изготовителя узла и параметры смазки, включая вязкость базового масла и класс NLGI. Если режим или применяемый материал изменились, оцените подбор заново, а не ориентируйтесь только на прежнюю практику обслуживания.
Может ли неподходящая смазка привести к заклиниванию подшипника?
Да, неподходящая вязкость, недостаточная подача смазки, перегрев или неверная консистенция могут быть связаны с риском заклинивания. Однако заклинивание не доказывает автоматически, что причина только в смазке. При диагностике проверяют условия работы подшипника и соответствие выбранного материала скорости, нагрузке и температуре.
Чем отличаются смазки H1 и H2 для подшипников?
NSF H1 предназначен для зон, где возможен случайный контакт смазки с пищей. NSF H2 применяют в непищевых зонах, где контакт с продуктами исключен. Класс выбирают по месту установки и риску контакта, а вязкость и консистенцию подбирают отдельно по режиму подшипника.
Заключение
Повышенный износ при применении специализированной смазки часто связан с несоответствием вязкости базового масла условиям работы, а не с тем, что материал «слишком специальный». NLGI описывает консистенцию, тогда как ресурс подшипника зависит от сочетания вязкости, скорости, нагрузки, температуры и способа смазывания. Для пищевых зон дополнительно разделяют требования H1 и H2.
Следующий шаг - сверить режим работы подшипника с документацией на смазку: проверить вязкость базового масла, класс NLGI, пищевой допуск при необходимости и данные испытаний на долговечность. Если параметры узла изменились или уже появился износ, повторный подбор следует проводить по фактическим условиям работы, а не только по названию прежней смазки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена повышает противоизносные свойства, но совместимость с пластиком или резиной требует отдельной проверки.
Присадки противозадирные масло: влияние на нагрузку сваривания и диаметр пятна износа, чтение протоколов испытаний по ГОСТ 9490-75.
Узнайте, почему смазка для высокоскоростных подшипников с твердыми присадками может быть вредна для узлов с высокой частотой вращения.