
Скольжение резиновой прокладки по алюминию: восстановление анодного слоя и роль твердосмазочного покрытия
Если на алюминиевой детали поврежден анодный слой, твердосмазочное покрытие не восстановит его толщину. Для ремонта защитного слоя требуется локально удалить поврежденный участок, восстановить текстуру поверхности и повторно анодировать деталь. А когда задача состоит в снижении трения при скольжении резиновой прокладки, сухую смазочную пленку можно рассматривать как функциональное покрытие поверх подготовленного основания.
Статья полезна инженерам и техническим специалистам, которые подбирают способ ремонта алюминиевых деталей, в том числе из сплава Д16. Разберем, чем восстановление анодного слоя отличается от нанесения антифрикционного покрытия, как готовить поверхность и что учитывать при контакте покрытия с резиной.
Что дает восстановление анодного слоя, а что - покрытие
Анодный слой и твердосмазочная пленка выполняют разные функции.
Анодирование формирует оксидный слой на алюминии, а сухое покрытие создает дополнительную поверхность для работы в паре трения. Поэтому твердосмазочное покрытие нельзя считать способом восстановления анодного слоя: оно не восполняет его толщину и не возвращает детали исходное состояние.
Если повреждены защитные свойства или геометрия анодированной поверхности, сначала оценивают возможность ремонта самого анодирования. В практических инструкциях по ремонту анодированных панелей описана последовательность: удалить поврежденный слой, восстановить текстуру шлифованием, заново анодировать поверхность до требуемой толщины и при необходимости повторно окрасить. Нанесение смазочного покрытия может рассматриваться отдельно, если узлу нужно улучшить условия скольжения.
Когда нужен отдельный ремонт
Важно определить, что именно требуется от поверхности. Если необходимо восстановить защитный оксидный слой, одной сухой смазочной пленки недостаточно. Если же основная задача - уменьшить трение при перемещении резиновой прокладки по алюминию, покрытие может стать дополнительным функциональным слоем на подготовленной поверхности.
Эти решения не всегда исключают друг друга. После восстановления анодирования инженер может отдельно оценить необходимость антифрикционного покрытия. При этом следует проверить совместимость материалов и порядок операций: состояние основания влияет на сцепление пленки, а требования к анодированию и нанесению покрытия могут различаться.
Для сплава Д16 исследуются комбинированные защитные решения, направленные на повышение износостойкости и снижение трения. Отдельные покрытия на алюминиевых сплавах также рассматривают как средство повышения износостойкости, а плазменное электролитическое оксидирование формирует базовый слой с коррозионной защитой и механическими свойствами лучше, чем у естественной оксидной пленки. Однако эти сведения не означают, что любое покрытие одновременно решает задачи защиты от коррозии и снижения трения.
Как восстанавливают поврежденный анодный слой
Ремонт начинают с оценки поврежденного участка и требований к детали.
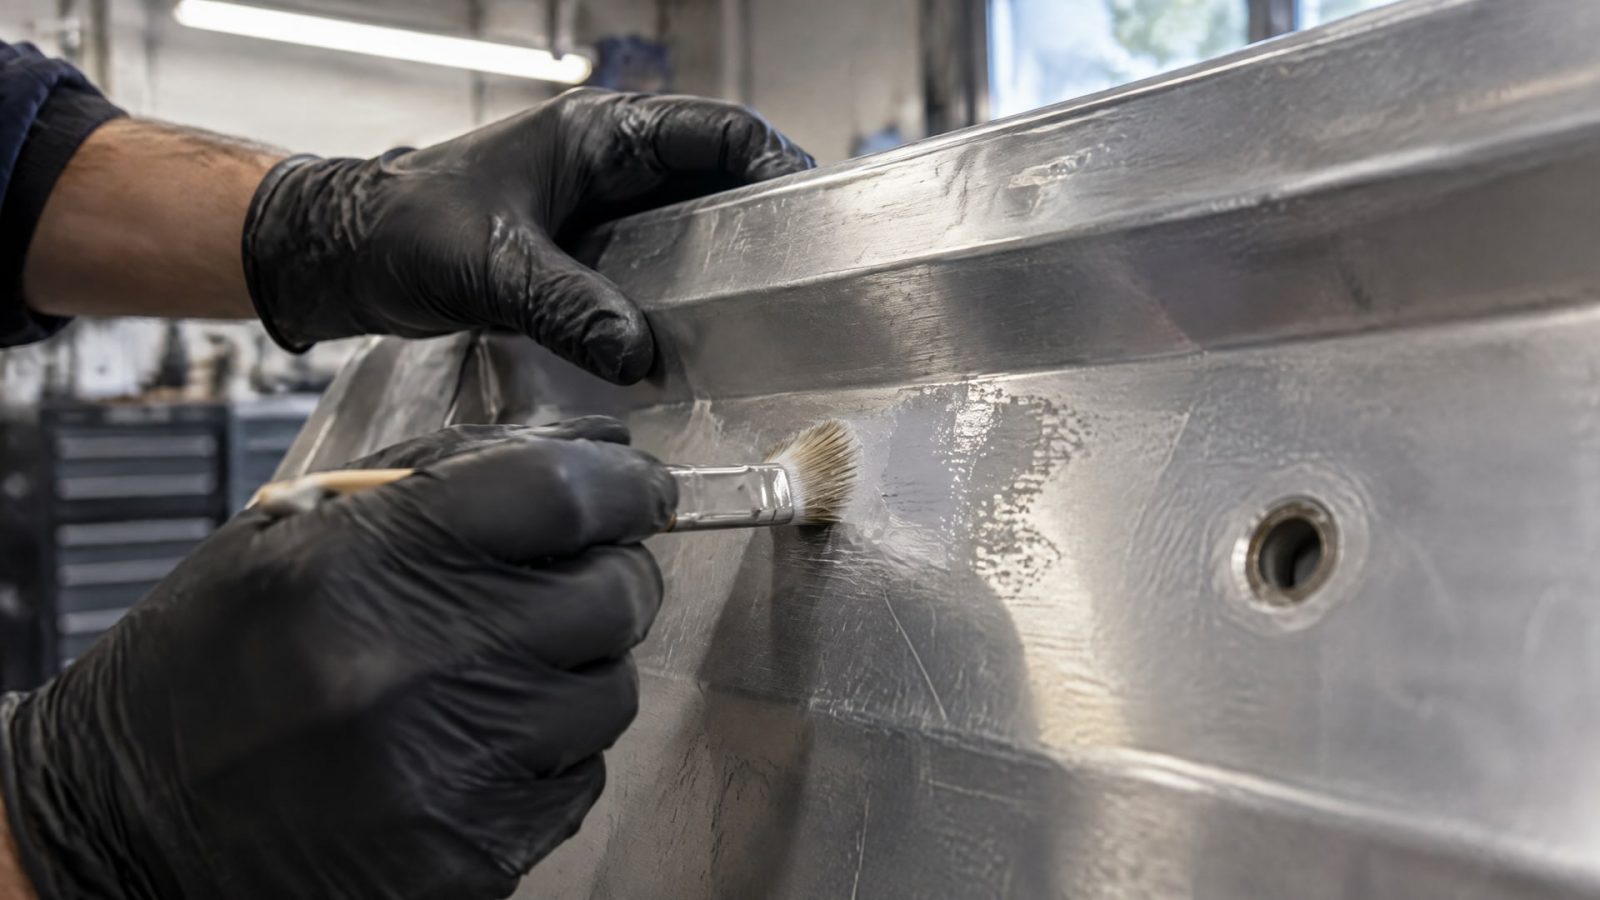
Нужно установить, затронута ли только поверхность или требуется восстановить защитные свойства анодирования. Если дефект относится именно к анодному слою, сухое покрытие не должно подменять технологическую операцию его восстановления.
В практических инструкциях для анодированных алюминиевых панелей описаны основные этапы ремонта:
удалить поврежденный анодный слой;
восстановить текстуру шлифованием;
повторно анодировать поверхность до требуемой толщины;
при необходимости заново окрасить участок.
Последний этап зависит от требований к детали: повторная окраска в описанной последовательности указана как операция, которая может потребоваться, но не обязательна для каждого случая. Толщину анодного слоя выбирают по требованиям к изделию; конкретное значение в материалах по ремонту не указано.
Где в процессе уместна сухая смазочная пленка
Антифрикционное покрытие рассматривают после того, как определена технология восстановления основания. Если его наносят на алюминий, важна подготовка поверхности: обезжиривание и механическая обработка, а в зависимости от задачи - травление или предварительное анодирование. Эти операции способствуют адгезии покрытия.
Для снабженца и инженера принципиально разделять два заказа или этапа работ: ремонт анодного слоя и нанесение покрытия для скольжения. В техническом задании полезно указать состояние основания, требуемую функцию пленки и условия работы пары трения. Такой подход помогает не ожидать от антифрикционного слоя восстановления оксидной толщины, которую он не формирует.
Скольжение резиновой прокладки: роль твердосмазочного покрытия
При скольжении резины по алюминию важен не только уровень трения.
Необходимо учитывать сцепление покрытия с основанием, его когезию и совместимость с материалом контртела. Эти параметры определяют, насколько надежно пленка удерживается на алюминии и как ведет себя в контакте с прокладкой.
Слишком гладкая поверхность сама по себе не гарантирует стабильного скольжения. На результат влияют химическая совместимость покрытия с резиной и состояние контактной пары. Несовместимый материал поверхности может ухудшить скольжение и ускорить износ прокладки, поэтому оценивать нужно сочетание покрытия, алюминиевого основания и эластомера.
Толщина и способы нанесения
Для сухопленочных антифрикционных покрытий на алюминии типичная толщина составляет 5–20 мкм. Это тонкая функциональная пленка, а не способ заполнить повреждение или восстановить геометрию детали. Если у поверхности есть дефект, требующий ремонта анодирования, его устраняют отдельной операцией.
В зависимости от состава и технологии покрытие может наноситься распылением, окунанием, центрифугированием или кистью. Затем выполняют термообработку для удаления растворителя и отверждения пленки. Для алюминиевой подложки в одном из технических решений указана максимальная температура отверждения 150 °C. Это значение относится к описанному решению, а не является универсальным пределом для всех покрытий: параметры конкретного процесса нужно сверять с документацией на материал.
Подготовка алюминия и контроль адгезии
Подготовка основания влияет на сцепление сухого покрытия с алюминием.
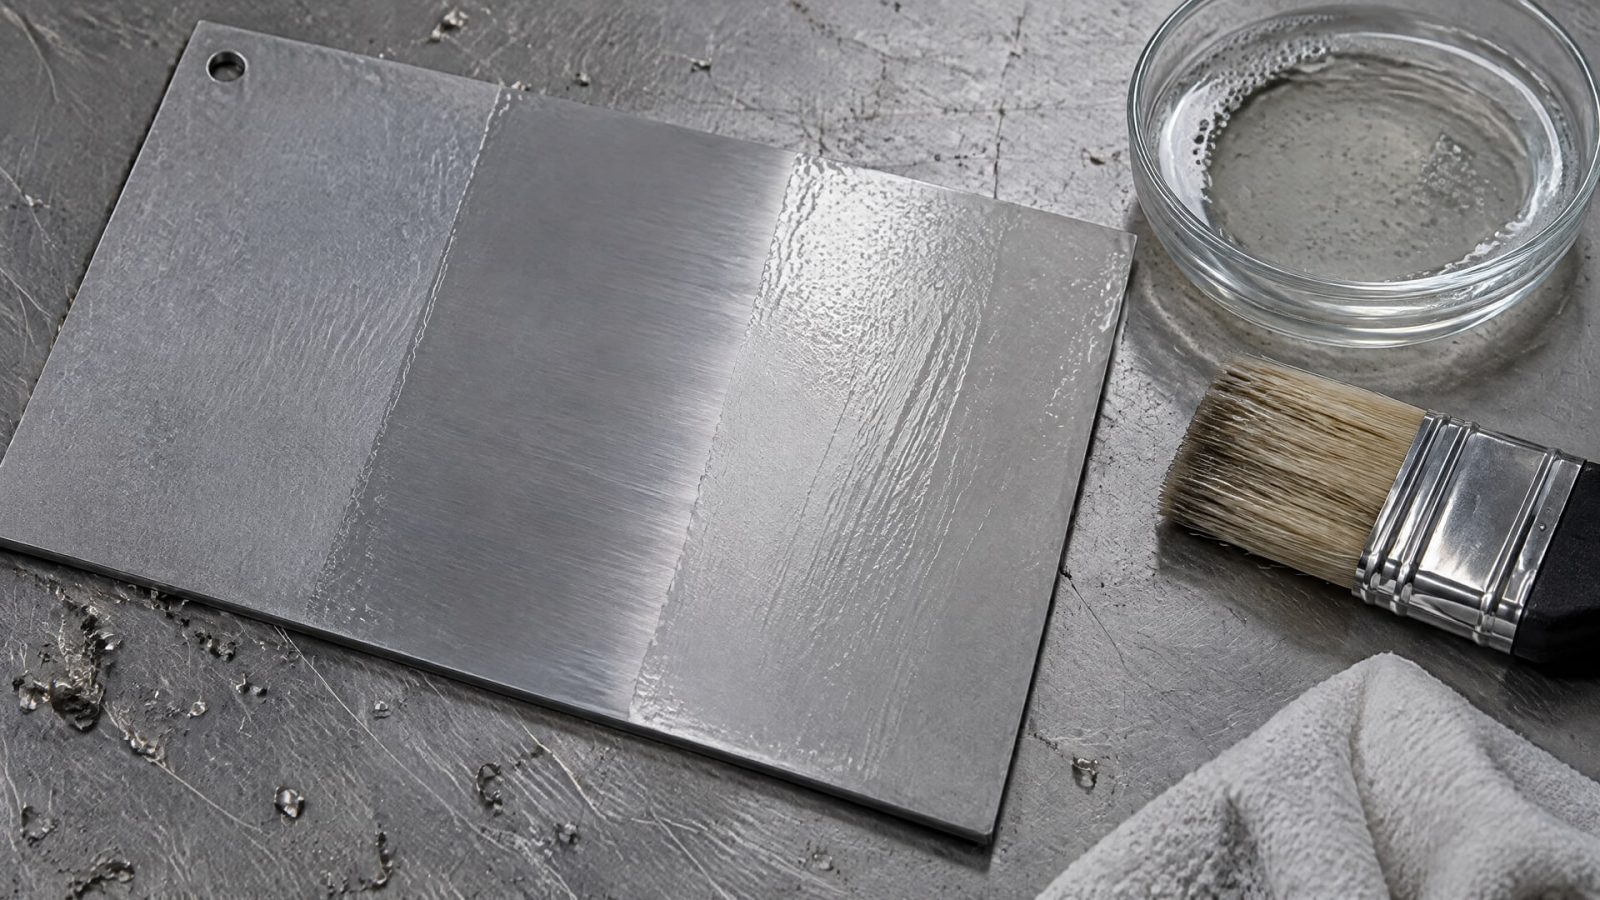
Перед нанесением удаляют масла и загрязнения, затем применяют подходящий способ активации поверхности. В зависимости от технологической схемы это может быть обезжиривание, пескоструйная обработка, травление или предварительное анодирование.
Выбор обработки зависит от состояния детали и требований к покрытию. Нельзя автоматически считать, что любой способ подойдет для конкретного алюминиевого сплава или уже анодированной поверхности. Инженеру важно согласовать подготовку с процессом ремонта: обработка не должна свести на нет результат восстановления анодного слоя.
Параметры, которые оценивают при подборе
Согласно материалам STLE по твердым смазкам, при выборе учитывают низкое сопротивление сдвигу в плоскости скольжения, прочную адгезию покрытия к поверхности, достаточную когезию пленки и совместимость с материалом контртела. Для рассматриваемого узла контртелом выступает резиновая прокладка.
Практический перечень для технического задания может включать:
материал основания и состояние его поверхности;
необходимость восстановления анодного слоя;
способ нанесения и режим отверждения покрытия;
совместимость пленки с резиной;
требования к снижению трения и износостойкости.
Конкретные условия нанесения и отверждения выбирают по документации на применяемый материал. В частности, значение 150 °C нельзя переносить на все твердосмазочные покрытия: оно приведено для одного технического решения и алюминиевой подложки.
Защита сплава Д16 и выбор решения для узла
Для деталей из Д16 выбор покрытия не стоит сводить только к снижению трения.
Исследования алюминиевого сплава рассматривают защитные решения, которые могут влиять на износостойкость, антифрикционные свойства и коррозионную защиту. Это разные характеристики: наличие одного эффекта не подтверждает автоматически наличие остальных.
Плазменное электролитическое оксидирование формирует базовый слой, который обеспечивает коррозионную защиту и обладает механическими свойствами лучше, чем естественная оксидная пленка сплава. Другие исследования покрытий на Д16 также отмечают повышение износостойкости. Эти результаты показывают, что защитную систему можно подбирать с учетом нескольких требований, но не дают оснований приписывать каждому покрытию все перечисленные свойства.
Как сформулировать задачу на подбор
Перед выбором технологии полезно ответить на несколько вопросов: поврежден ли анодный слой или требуется только улучшить скольжение; нужно ли сохранить внешний вид детали; контактирует ли покрытие с резиной; допустима ли термообработка и какова предельная температура для конкретного основания и материала.
Если требуется восстановление анодного слоя, в технической документации отдельно фиксируют эту операцию. Если цель - снизить трение прокладки, задают требования к покрытию как к трибологическому слою и проверяют его совместимость с эластомером. При сочетании задач определяют последовательность анодирования и нанесения покрытия, а также подтверждают, что выбранная подготовка и термообработка подходят детали из Д16.
Такой порядок помогает избежать главной ошибки при ремонте: ожидания, что одна сухая пленка одновременно восстановит анодную толщину, защитит сплав от коррозии и обеспечит нужное скольжение.
Часто задаваемые вопросы
Можно ли восстановить анодный слой твердосмазочным покрытием?
Нет. Твердосмазочное покрытие формирует функциональный поверхностный слой, но не восполняет толщину разрушенного анодного оксида. Для ремонта анодирования применяют отдельную последовательность операций: удаление поврежденного слоя, восстановление текстуры поверхности и повторное анодирование. Антифрикционное покрытие оценивают как дополнительное решение для скольжения.
Подходит ли сухое покрытие для скольжения резиновой прокладки по алюминию?
Оно может применяться для снижения трения, если подготовлено основание и подтверждена совместимость покрытия с резиной. При подборе учитывают адгезию к алюминию, когезию пленки и поведение пары трения. Одна лишь гладкость поверхности не гарантирует хорошего скольжения или длительного ресурса прокладки.
Какая толщина и температура отверждения указаны для покрытия на алюминии?
Для сухопленочных антифрикционных покрытий на алюминии приведена типичная толщина 5–20 мкм. В одном техническом решении максимальная температура отверждения для алюминиевой подложки составляет 150 °C. Эти параметры нельзя автоматически применять к любому составу: режимы конкретного материала проверяют по его технической документации.
Что означает «самовосстановление» твердосмазочной пленки?
В описании твердых смазок механизм самовосстановления относится к смазочному эффекту: при трении встроенная твердая смазка может выходить на поверхность и пополнять пленку в контактной зоне. Это не восстановление металла и не регенерация анодного оксидного слоя. Поэтому такой термин не следует понимать как ремонт поврежденного анодирования.
Заключение
Для восстановления поврежденного анодного слоя требуется ремонт анодирования; твердосмазочное покрытие эту операцию не заменяет. Его рассматривают как дополнительный способ улучшить скольжение резиновой прокладки по алюминию, если подготовка основания и совместимость с резиной отвечают условиям узла.
Следующий шаг для инженера - зафиксировать, что именно нужно восстановить: защитный анодный слой, условия скольжения или оба параметра. Затем следует согласовать последовательность обработки, проверить адгезию и совместимость покрытия с резиной и сверить режим отверждения с документацией на выбранный материал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить долговечность и надежность работы.
Покрытие для скольжения на алюминии Д16: технология нанесения PTFE на анодированный слой, толщина и отверждение.
Узнайте, почему покрытие алюминиевого сплава для промышленности требует большего, чем просто антипригарные свойства.