
Цепное масло пищевое: как выбрать и снизить износ конвейеров
Цепи конвейеров на пищевых производствах работают в условиях постоянного трения, высоких скоростей и контакта с влагой, моющими средствами и дезинфекционными растворами. Выбор правильной смазки напрямую влияет на ресурс цепи, периодичность замен и безопасность продукта. Цепное масло с пищевым допуском - это не просто смазка, а специализированный продукт, рассчитанный на работу в условиях возможного случайного контакта с едой и соответствующий международным стандартам гигиены. В этой статье разберемся, какие характеристики критичны для смазки цепей конвейера, как отличить действительно пищевой допуск от маркетингового обещания, и какие практические шаги помогут минимизировать износ и продлить срок служения оборудования.
Статья ориентирована на технических специалистов, инженеров и закупщиков, которые отвечают за подбор смазочных материалов для линий фасовки, упаковки и транспортировки. Вы узнаете, чем отличаются допуски NSF H1 и ISO 21469, как выбрать вязкость под режим работы цепи, и на какие признаки износа обращать внимание, чтобы понять, что пришло время переходить на другой продукт.
Что такое пищевой допуск в смазке: NSF H1 и ISO 21469
Две основные системы сертификации пищевых смазок часто путают, но это принципиально разные подходы.
NSF H1 - это регистрация смазки, которая может применяться в зонах, где возможен случайный, технически неизбежный контакт с пищей. Стандарт предусматривает, что такие материалы формулируются в соответствии с требованиями FDA 21 CFR 178.3570 и допускают контакт с продуктом на уровне максимум 10 ppm. Это означает, что смазка может случайно попасть в пищу, но в таких малых количествах, что практически не влияет на безопасность.
ISO 21469 - это международный стандарт, который регламентирует гигиенические требования к формулированию, производству и использованию смазок с потенциальным пищевым контактом. Стандарт описывает не только сам продукт, но и условия его хранения, маркировки, применения и утилизации. Смазка, сертифицированная по ISO 21469, автоматически соответствует нормам FDA и может иметь регистрацию NSF H1, но эти две сертификации дополняют друг друга, а не заменяют.
При выборе цепного масла для пищевого производства нужно требовать наличие обеих отметок или хотя бы одной из них, подтвержденной независимой лабораторией. Простое слово «food-grade» в описании - это еще не гарантия; нужно смотреть на номер регистрации NSF или сертификат ISO 21469.
Почему цепное масло отличается от универсального: роль адгезии и термостойкости
Универсальное масло - это компромисс между свойствами, в то время как цепное масло специально формулируется для работы на открытых или полуоткрытых цепях.
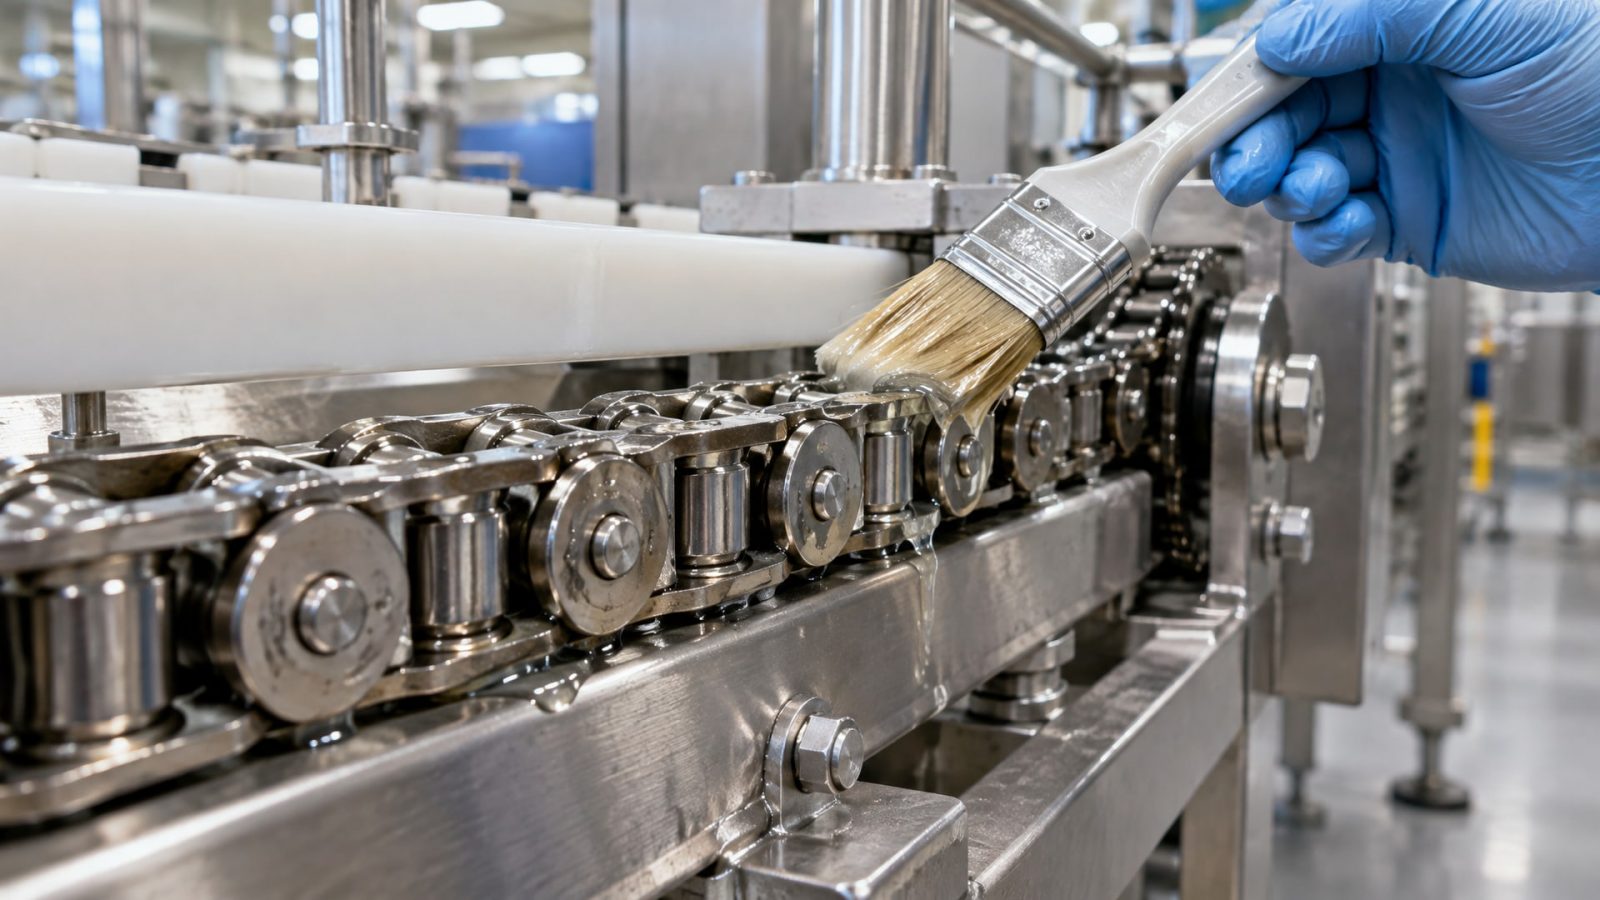
Главное отличие - адгезия, то есть способность смазки прилипать к металлу и удерживаться в шарнирах цепи под воздействием центробежной силы и вибрации.
Цепные масла содержат специальные присадки-липкие агенты, которые создают тонкую защитную пленку на металлических поверхностях. Эта пленка снижает фреттинг-износ (износ, вызванный микроскопическими колебаниями поверхностей в местах контакта), уменьшает растяжение цепи и предотвращает коррозию под воздействием влаги и моющих средств.
Термостойкость - второй критичный параметр. На пищевых производствах цепи конвейеров работают при температурах от -32°C до 204°C и выше в зонах с конвекционными печами. Обычное минеральное масло в таких условиях быстро окисляется и теряет свои защитные свойства. Цепные масла пищевого назначения рассчитаны на расширенный температурный диапазон и содержат антиокислительные присадки, которые замедляют деградацию продукта.
Вязкость цепного масла подбирается не просто так. В источниках встречаются классы ISO VG 32, 46, 68, 100 и 150. Низкие классы (32, 46) быстрее проникают в шарниры холодных цепей и применяются на линиях, работающих при минусовых температурах или на высокоскоростных конвейерах. Средние классы (68, 100) - универсальный выбор для большинства пищевых приложений. Высокие классы (150) используют для тяжелонагруженных цепей или при высоких температурах, но в пищевой промышленности они встречаются реже.
Как выбрать вязкость цепного масла под режим работы конвейера
Ошибка, которую часто делают снабженцы, - выбирают самое густое масло в надежде, что оно обеспечит лучшую защиту.
На самом деле слишком высокая вязкость препятствует проникновению смазки в глубокие части шарнира цепи, где тоже происходит трение. Результат парадоксален: цепь защищена хуже, чем при правильно подобранной вязкости.
Начните с анализа режима работы конвейера:
Температура окружающей среды и рабочая температура цепи. Если конвейер работает в холодильнике при -15°C или в горячей зоне упаковки при 60°C - это принципиально разные условия. Для холодильников берут ISO VG 32 или 46, для горячих зон - ISO VG 68 или 100.
Скорость цепи. Высокоскоростные конвейеры (десятки метров в минуту) требуют менее вязкого масла, чтобы оно не налипало и не создавало дополнительного сопротивления. Низкоскоростные мощные конвейеры (несколько метров в минуту) при перемещении тяжелых грузов требуют более вязкого масла для удержания пленки.
Нагрузка на цепь. Если конвейер перевозит легкую упаковку, подойдет ISO VG 32-46. Если - тяжелые контейнеры или ящики, переходите на ISO VG 68-100.
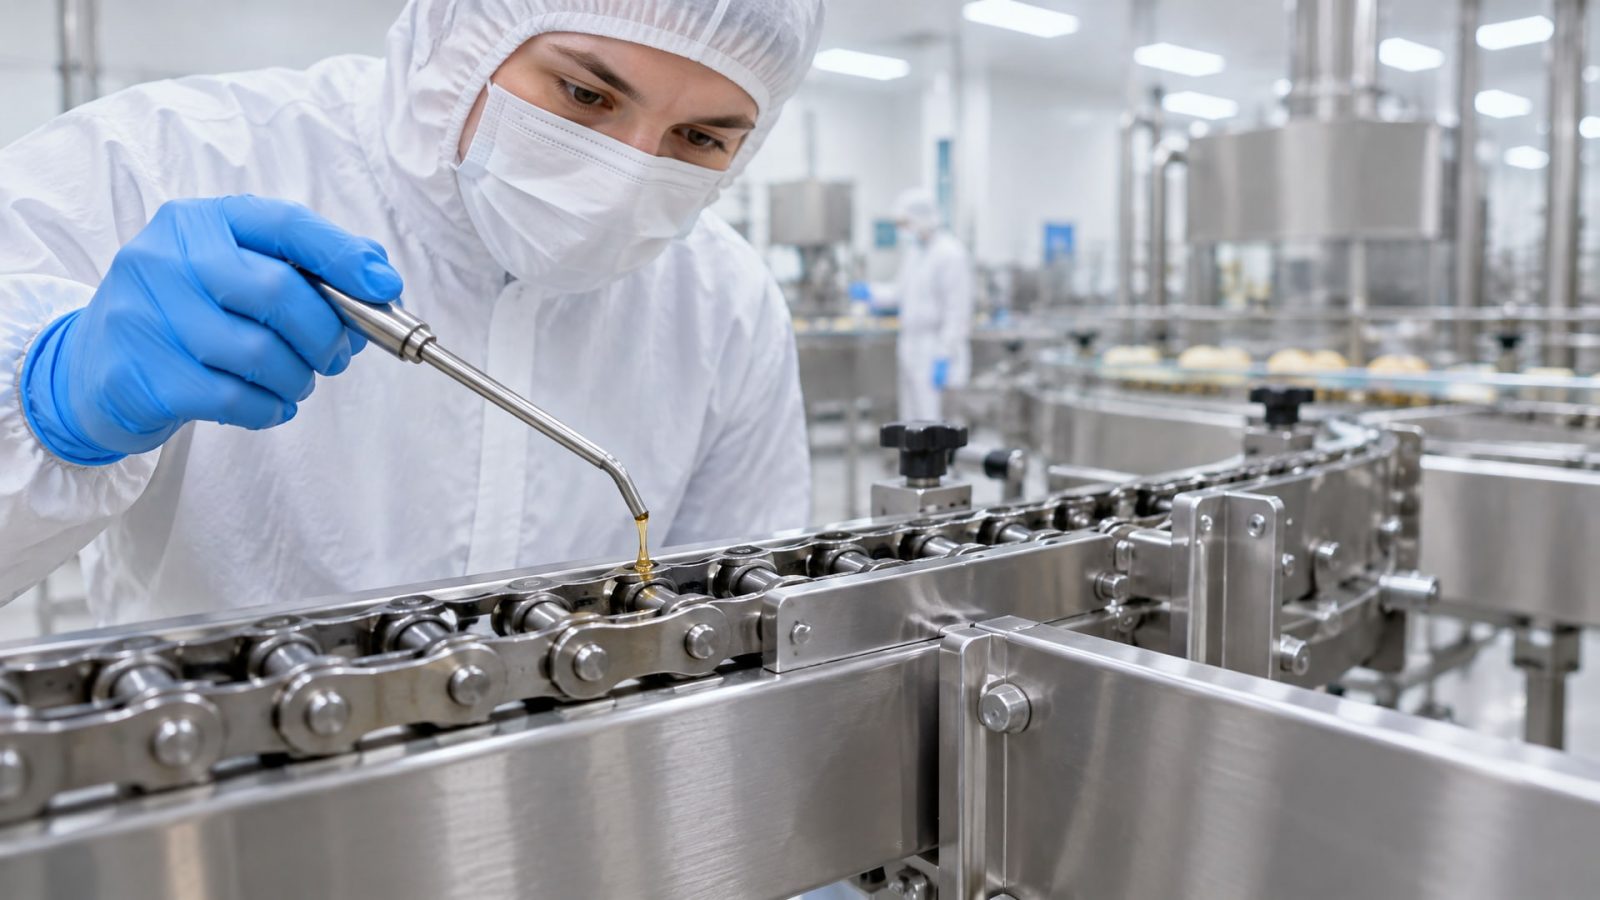
Нанесение смазки тоже требует навыка. Цепное масло наносят тонкой пленкой, обычно капельным аппликатором или небольшой масленкой, в точку контакта ролика с внутренней частью цепи. Пленка должна быть едва видна; если после смазки остается лужица масла или отчетливые капли, значит, вы нанесли слишком много. Излишки масла налипают на грязь, воду и моющие средства, образуя грязно-масляную кашу, которая усиливает износ.
Минимальное количество и правила применения на пищевых линиях
Парадокс пищевых смазок заключается в том, что чем меньше ты ее используешь, тем безопаснее продукт.
Однако меньше не означает «совсем не смазывать»; нужна та тонкая грань, когда защита цепи достаточна, но риск попадания смазки в пищу минимален.
В источниках прямо указано: H1-цепные масла применяют в минимально необходимом количестве. Это означает, что вы смазываете цепь ровно настолько, чтобы она не скрипела и не ржавела, но не более того. После нанесения смазки и запуска конвейера за первые несколько минут происходит самоочищение: лишнее масло вытирается о направляющие, ролики, шкивы. Если через 5-10 минут на цепи видны отчетливые масляные капли - нужно вытереть их мягкой тряпкой перед тем, как конвейер войдет в контакт с пищей.
На практике это выглядит так: вы приносите масленку в цех, смазываете цепь приблизительно один раз в 2-8 часов работы (в зависимости от скорости и нагрузки), даете маслу распределиться, излишки убираете, и только потом запускаете конвейер с продуктом. Такой режим одновременно обеспечивает надежную защиту цепи от фреттинга и коррозии и минимизирует риск загрязнения.
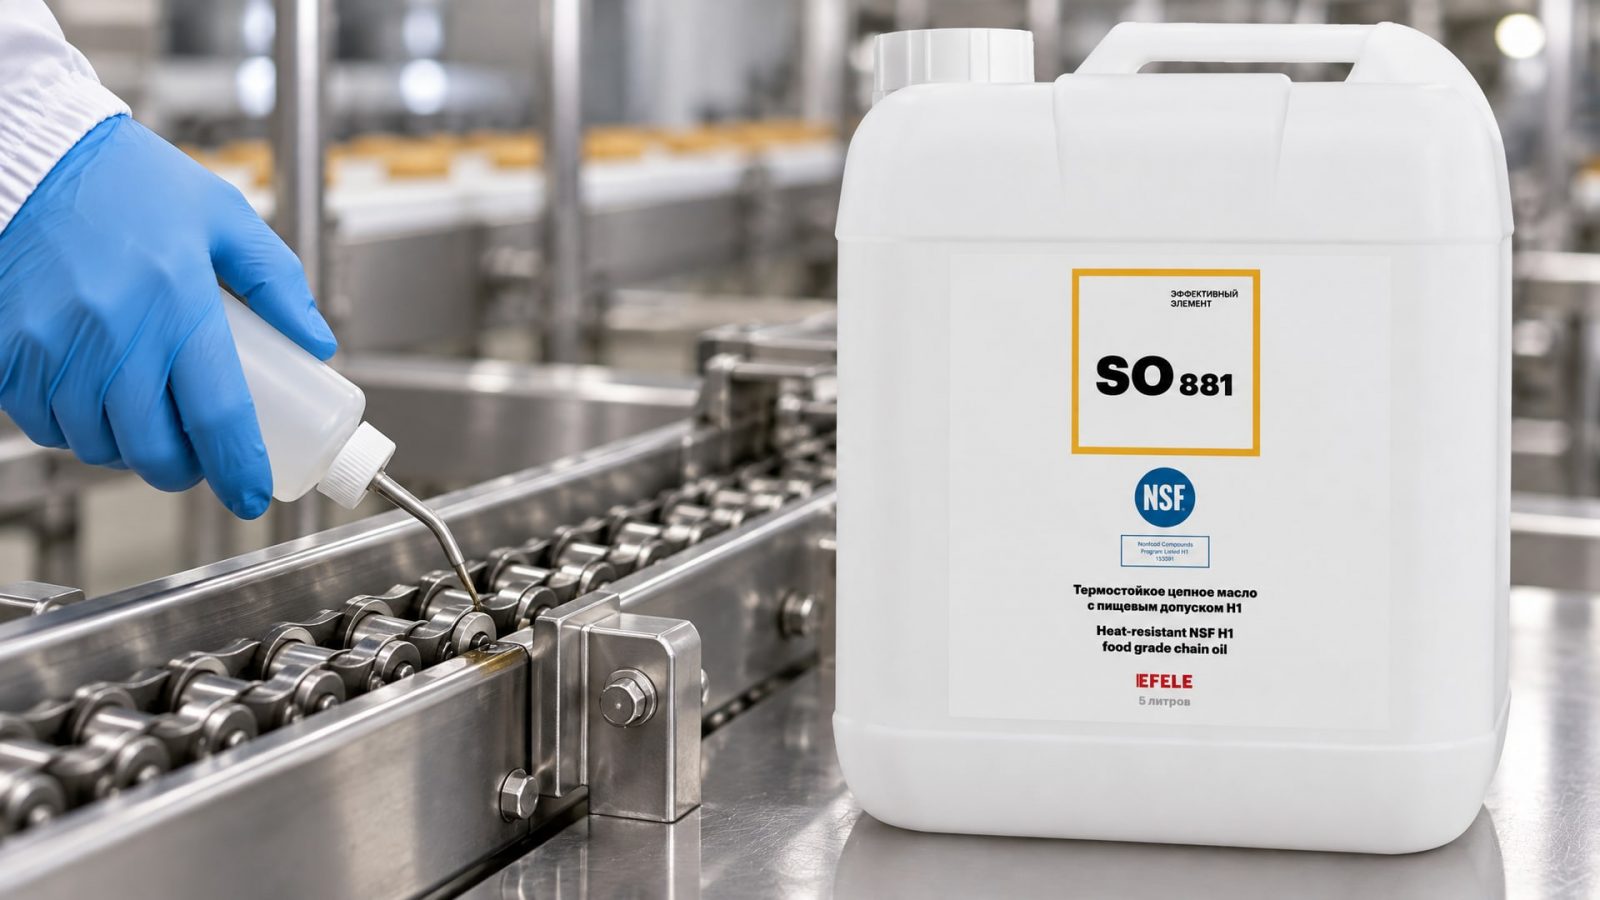
Для обеспечения бесперебойной работы конвейеров на пищевом производстве и снижения износа цепей на практике используют термостойкие цепные масла с допуском NSF H1. Такие материалы, как EFELE SO-881, обладают высокой адгезией и устойчивостью к вымыванию водой, что критично в условиях постоянного орошения и очистки оборудования. Ключевое преимущество - масло образует стабильную пленку, которая держится на цепи несколько часов, а не стекает за минуты, как обычное масло. Это позволяет увеличить интервалы между смазками и сохранять предсказуемый расход смазочного материала.
Признаки износа цепи и когда пора менять смазку
Цепь изнашивается постепенно, но есть несколько объективных признаков, по которым можно понять, что либо вы недостаточно смазываете, либо смазка больше не работает, либо нужно переходить на другой продукт.
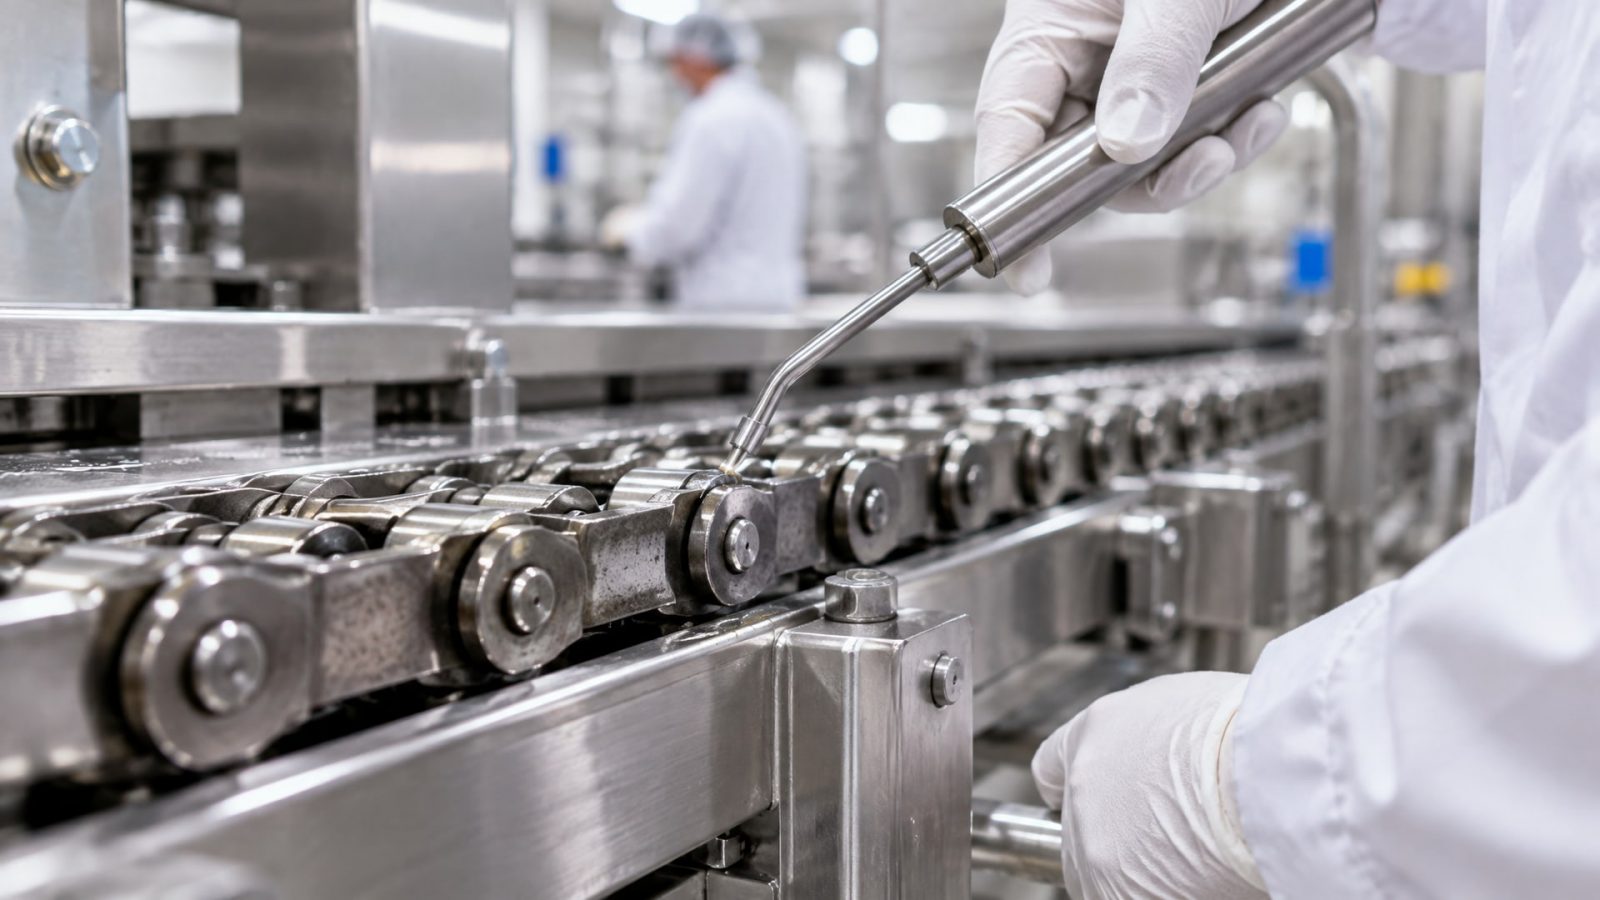
Скрип и визг. Это первый сигнал о нехватке смазки. Если цепь издает пронзительный звук при работе, даже после свежего нанесения масла - возможно, смазка вымывается водой быстрее, чем вы ее наносите. Обычное минеральное масло легко смывается горячей водой и паром, поэтому на линиях с частой мойкой оборудования нужны масла с лучшей адгезией и влагостойкостью.
Растяжение цепи. Если вы заметили, что цепь натянута слишком сильно, даже после регулировки, - это признак фреттинг-износа шарниров. Без достаточной смазки металл-металл трется с микроскопическими люфтами, цепь медленно удлиняется. Переход на качественное цепное масло часто замедляет или остановливает этот процесс.
Коррозия. Ржавые пятна на цепи, особенно внутри шарниров и в местах, куда вода затекает легко, указывают на то, что смазочная пленка перестала защищать металл. Это может быть следствием либо окисления самого масла (масло «состарилось»), либо неправильного выбора вязкости, при которой масло не проникает достаточно глубоко.
Износ ролика. Если ролики начали менять форму, приобрели овальное сечение или видны продольные царапины - это следствие длительного недостатка смазки или работы со слишком вязким маслом, которое не проникает в подшипник ролика.
Увеличение расхода энергии. Приводной двигатель начал потреблять больше тока при той же скорости конвейера - косвенный признак повышенного трения. Переход на цепное масло с хорошей адгезией часто снижает потребление электричества на 5-15% благодаря снижению фреттинг-сопротивления.
Если вы видите перечисленные признаки, не спешите менять саму цепь. Сначала измените режим смазки: увеличьте кратность применения, попробуйте масло с лучшей адгезией, проверьте, вымывается ли ваше текущее масло. Часто смены режима смазки достаточно, чтобы ситуация стабилизировалась за 1-2 недели.
Стандарты и сертификаты: как проверить подлинность пищевого допуска
Перед закупкой цепного масла требуйте от поставщика подтверждающие документы.
К сожалению, в интернете встречаются фальшивые сертификаты и выдуманные номера регистрации NSF, поэтому проверка критично важна.
Подлинный сертификат NSF H1 содержит: - номер регистрации NSF (например, NSF HX-1234567); - ссылку на стандарт FDA 21 CFR 178.3570; - дату выдачи и срок действия; - наименование производителя и импортера; - точное коммерческое название продукта.
Для ISO 21469 требуйте: - номер сертификата аккредитованной лаборатории (TUV, SGS, Eurofins и т.п.); - дату выдачи и периодичность переаттестации; - ссылки на стандарт ISO 21469 и связанные нормы FDA.
Если поставщик не может предъявить сертификат или говорит, что «он в наличии, но надо запросить», - это повод усомниться. Добросовестные производители выкладывают сертификаты на сайте или предоставляют их по первому требованию.
Также стоит проверить, есть ли у поставщика указание на независимую проверку состава. Контрольная лаборатория должна периодически тестировать образцы, чтобы убедиться, что в смазке не содержится вредных для пищи компонентов (например, мышьяка, ртути, кадмия выше установленных пределов). Такие проверки обычно указаны в техническом регламенте продукта.
Часто задаваемые вопросы
Чем смазка цепей конвейера на пищевом производстве отличается от обычного цепного масла?
Пищевое цепное масло содержит присадки, которые обеспечивают стойкость к влаге и вымыванию, имеет сертификат NSF H1 или ISO 21469, что гарантирует безопасность при случайном попадании в пищу. Обычное масло не соответствует этим стандартам и не может применяться в зонах, где есть риск контакта с продуктом. Кроме того, пищевое масло часто содержит антиокислительные компоненты для работы в условиях высоких температур и влажности.
Какую вязкость цепного масла пищевого выбрать для конвейера в холодильнике?
Для холодильников с температурой от -15 до -5°C рекомендуются классы ISO VG 32 или 46. Более высокие вязкости (68, 100) будут вязкими и не проникнут хорошо в шарниры цепи. Вязкость ISO VG 32 - оптимальный выбор, если конвейер работает большую часть времени при температуре ниже нуля.
Допуск NSF H1 означает, что смазка полностью безопасна, если попадет в пищу?
Нет. NSF H1 означает, что допускается случайный, технически неизбежный контакт до 10 ppm. Смазка все равно не должна целенаправленно вносится в пищу. H1 - это не «пищевое масло» в смысле подсолнечного или оливкового; это минеральное масло, которое просто гарантирует отсутствие вредных компонентов и низкую токсичность при микроконтактах.
Как часто нужно смазывать цепь конвейера пищевого производства?
Частота зависит от скорости, нагрузки и условий окружающей среды. Как правило, для среднескоростных конвейеров с периодической влажной уборкой - один раз в 2-4 часа работы. Если конвейер высокоскоростной или в холодном цехе - могут потребоваться более редкие смазки (раз в 6-8 часов). Лучше всего установить график и придерживаться его, чтобы иметь предсказуемый расход и предотвратить преждевременный износ.
Если я выберу максимально густое цепное масло (ISO VG 150), защита от износа будет лучше?
Не обязательно. Слишком высокая вязкость не проникает хорошо в глубокие части шарнира цепи и может привести к обратному эффекту: фреттинг внутри шарнира продолжится, а сверху останется липкий налет, который притягивает грязь. Правильная вязкость - это та, которая балансирует проникновение в шарнир и удержание пленки на поверхности. Для большинства пищевых приложений это ISO VG 68.
Заключение
Выбор цепного масла пищевого назначения - это не просто маркетинговое обозначение, а ответственное решение, которое влияет на безопасность продукта, ресурс оборудования и соблюдение санитарных норм. Смазка должна иметь регистрацию NSF H1 или сертификат ISO 21469, высокую адгезию для работы в условиях влажности и мойки, и подходящую вязкость для конкретного режима работы конвейера. Минимальное количество наносимого масла, регулярность смазки и удаление излишков - это ключевые правила, которые обеспечивают как защиту цепи от фреттинг-износа, так и минимизацию риска загрязнения пищи.
Начните с аудита текущего состояния ваших конвейеров: отметьте признаки износа, измерьте температуру рабочей зоны, оцените скорость и нагрузку. На основе этой информации выберите подходящий класс вязкости, запросите у поставщика сертификаты соответствия и установите четкий график смазки. Такой систематический подход на практике показывает, что срок служения цепи удлиняется на 30-50%, а затраты на внеплановые ремонты и замены падают значительно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить эффективную защиту металла от ржавчины для садового инструмента, чтобы он служил дольше.
Высокотемпературный герметик обеспечивает надежную герметичность резьбовых соединений при экстремальных температурах, предотвращая течи и аварии.
Узнайте, как выбрать разъемный фиксатор резьбы для соединений, подверженных вибрации и перепадам температур.