
Как выбрать анаэробный фиксатор резьбы для разборных соединений
Разборные резьбовые соединения постоянно испытывают вибрацию, перепады температур и вибрационные нагрузки, которые медленно ослабляют крепеж. Стандартные шайбы и контргайки часто оказываются недостаточными. Анаэробные фиксаторы решают эту задачу: они полимеризуются в отсутствие воздуха и в контакте с металлом, когда соединение собрано, создавая надежный адгезионный слой, который удерживает резьбу от самоотвинчивания. Для большинства обслуживаемых узлов оптимальный выбор - фиксатор средней прочности: он держит вибрацию, но остается разборным стандартным ручным инструментом без нагрева.
Статья поможет инженерам и закупщикам понять, чем отличаются разборные фиксаторы от неразборных, как подобрать состав под размер крепежа и режим эксплуатации, и избежать типичных ошибок при применении.
Разборные и неразборные фиксаторы: в чем разница
Анаэробные фиксаторы резьбы делят на три класса прочности по усилию на сдвиг: низкую, среднюю и высокую.
Эта классификация - главный критерий выбора для каждого типа соединения.
Низкопрочные составы применяют для неответственных соединений, которые разбираются часто и легко: они могут откручиваться даже под действием вибрации, если не было полного отверждения. На практике их берут редко, в основном для малоответственных узлов.
Среднепрочные фиксаторы - это стандарт разборных соединений. Они удерживают крепеж от самоотвинчивания при вибрации и температурных перепадах, но откручиваются обычным ручным инструментом без дополнительного нагрева. Для крепежа ¼–¾ дюйма (6–22 мм) прочность на сдвиг среднепрочного состава составляет более 7,6 Н/мм² (свыше 1100 psi), чего достаточно для защиты от вибрации. Типовое время полного отверждения -24 часа; первичное схватывание происходит за 10 минут.
Высокопрочные составы предназначены для постоянных или редко разбираемых соединений. При демонтаже требуется локальный нагрев (обычно до 100–150 °C) и специальный инструмент.
Разница между разборным и неразборным фиксатором - не в химии, а именно в классе прочности адгезии. Неразборный состав дает такую прочность, что размыкание соединения становится экономически нецелесообразным без нагрева; разборный остается в зоне, откуда его можно извлечь стандартным инструментом.
Типоразмеры и диапазоны применения
Анаэробные фиксаторы не универсальны по размеру крепежа.
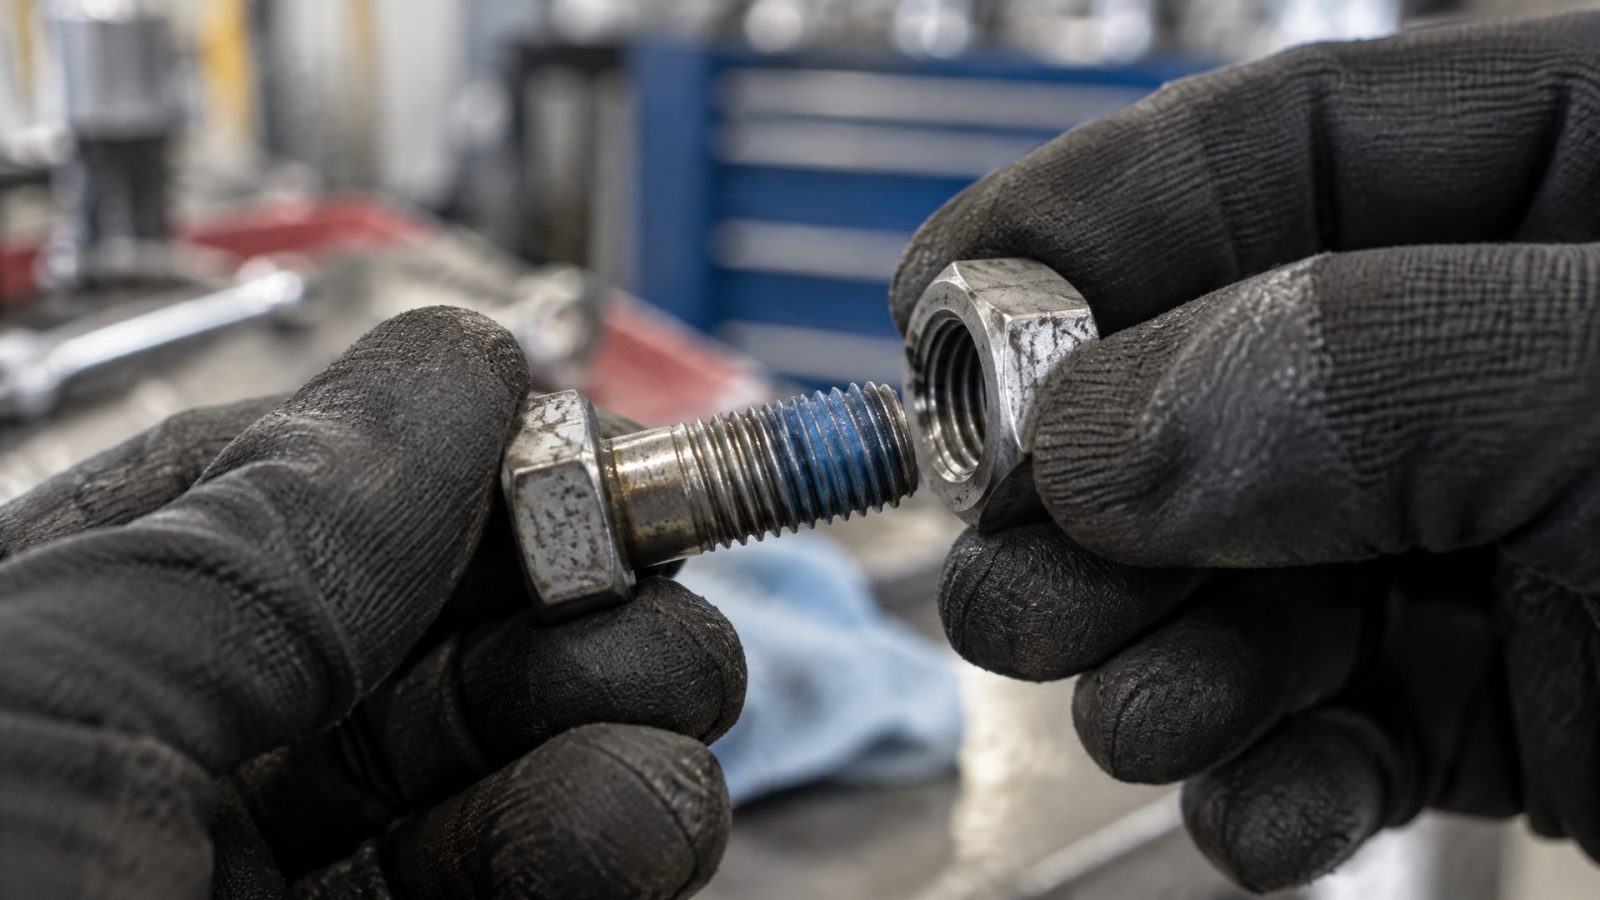
Производители указывают рекомендуемые диапазоны, потому что адгезия зависит от площади контакта и глубины проникновения состава в зазор между резьбой и отверстием.
Для среднепрочных синих фиксаторов типовой диапазон - крепеж от 6 до 22 мм (¼–¾ дюйма). На верхнем пределе встречается указание до М36. Если резьба мельче 4 мм или крупнее 36 мм, необходимо сверить рекомендации с техдокументацией конкретного состава: для малых резьб может потребоваться состав с иной текучестью, а для крупных - повышенная дозировка.
Текучесть (вязкость) состава влияет на глубину проникновения. Слишком текучий фиксатор может вытекать из зазора; слишком вязкий - не проникнет достаточно глубоко. Производители разрабатывают серии для разных размеров резьб: для малых крепежей - более текучие, для крупных - более вязкие.
При подборе учитывай также материал основания. Алюминий и магниевые сплавы требуют более мягких фиксаторов или специальных составов, чтобы не повредить резьбу при демонтаже. Для стальных узлов выбор шире.
Цветовая маркировка и стандарты
В отрасли сложилась условная цветовая схема для категоризации фиксаторов: синий часто обозначает среднюю прочность, красный - высокую, фиолетовый - низкую.
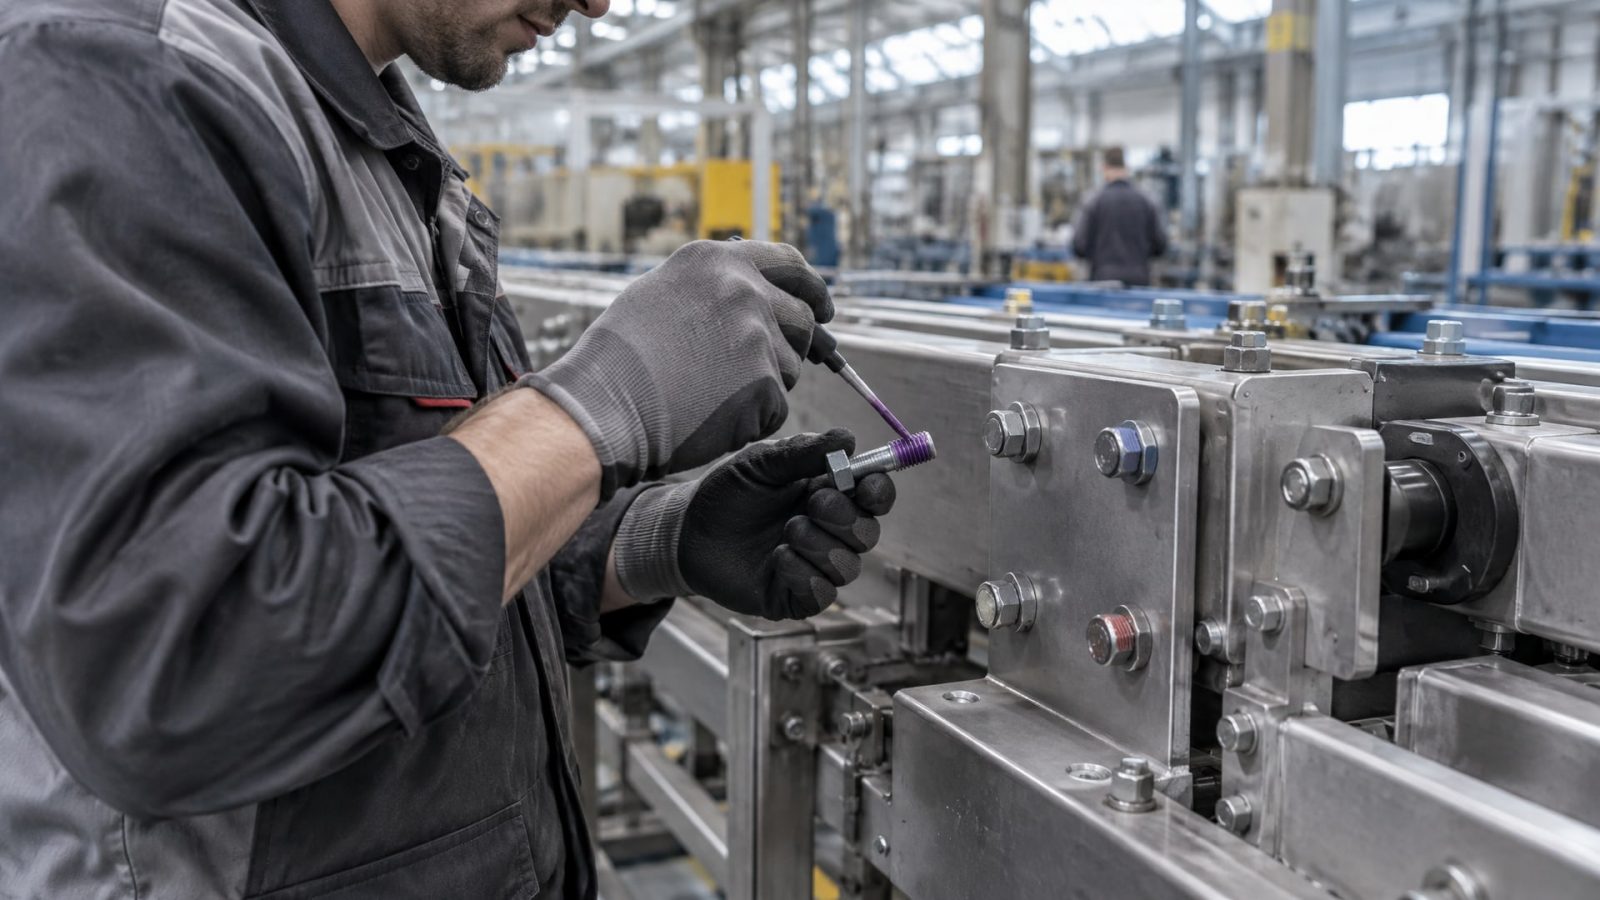
Однако цвет - это не универсальный стандарт химического состава, а скорее распространенная маркировка, которая совпадает у многих производителей, но не у всех.
Это означает, что синий фиксатор одного производителя может немного отличаться от синего фиксатора другого по точному значению прочности на сдвиг, времени отверждения или температурному диапазону. Поэтому доверяй в первую очередь техническому описанию и классу прочности (low, medium, high strength), а не только цвету.
В старых стандартах для анаэробных фиксаторов резьбы использовалась классификация MIL-S-46163A; в современной практике применяют ASTM D5363, где прочность на сдвиг оценивается по ISO 10123. Если поставщик указывает соответствие этим стандартам, это признак, что состав протестирован и данные воспроизводимы.
При закупке всегда проверяй техлист (technical data sheet, TDS): там указаны реальные параметры - прочность на сдвиг в МПа, время отверждения, температурный диапазон и размеры крепежа. Цветовая маркировка - вспомогательный ориентир, но не решающий критерий.
Подготовка поверхности и нанесение
Анаэробный фиксатор полимеризуется только при контакте с активными металлическими поверхностями.
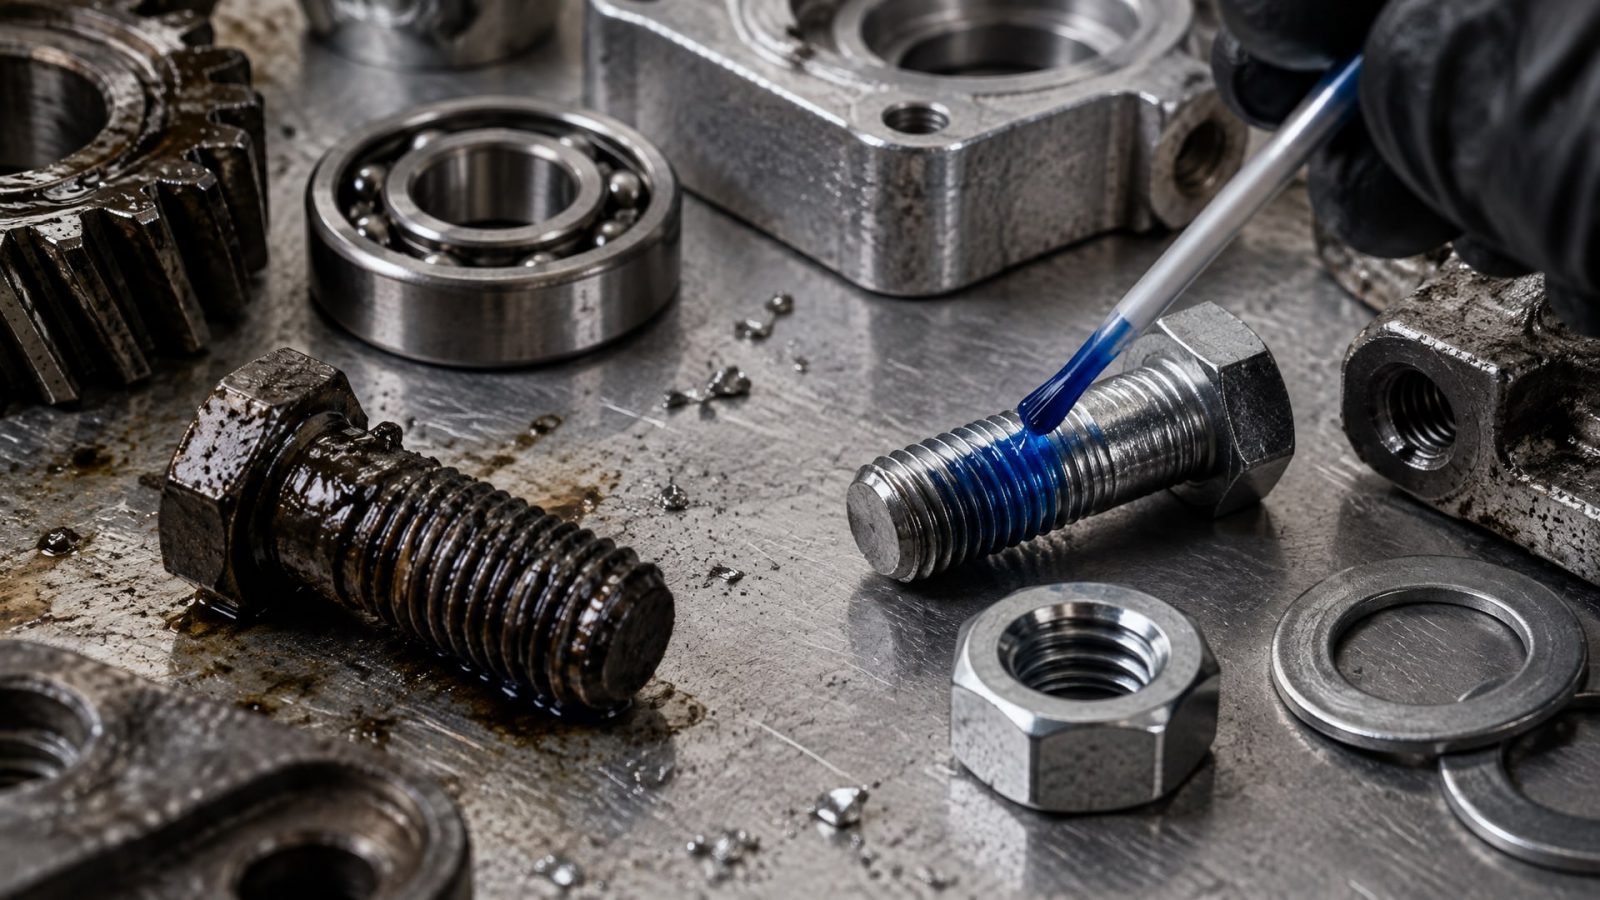
Любое загрязнение - масло, пыль, остатки краски - создает барьер и замедляет или блокирует полимеризацию. Это главная причина отказа фиксатора в реальных условиях.
Перед нанесением резьбовое соединение нужно очистить. Для обезжиривания подойдет мягкий растворитель (ацетон, уайт-спирит) и сухая ветошь. Пассивированные или оцинкованные поверхности требуют более интенсивной подготовки: иногда необходимо легкое механическое удаление окисла. Поверхность должна быть полностью сухой перед нанесением состава.
Фиксатор наносят тонким слоем непосредственно на резьбу. Для крепежа среднего размера часто рекомендуют наносить состав на стержень болта или на внутреннюю резьбу отверстия; для крупных резьб иногда советуют наносить по окружности резьбы и на обе сопрягаемые детали. Избыток состава выдавливается наружу при сборке и может быть удален после первичного схватывания мягкой щеткой или тряпкой.
Собирать соединение нужно немедленно после нанесения, пока состав не начал полимеризоваться (окончательная полимеризация, как отмечено выше, займет 24 часа). Болт затягивают с обычным усилием - переусилие может выдавить фиксатор из зазора.
Когда выбрать среднюю прочность для обслуживаемых узлов
Большинство промышленных узлов, требующих периодического ремонта или регулировки, работают с циклической нагрузкой: вибрация, пульсирующее давление, перепады температуры.
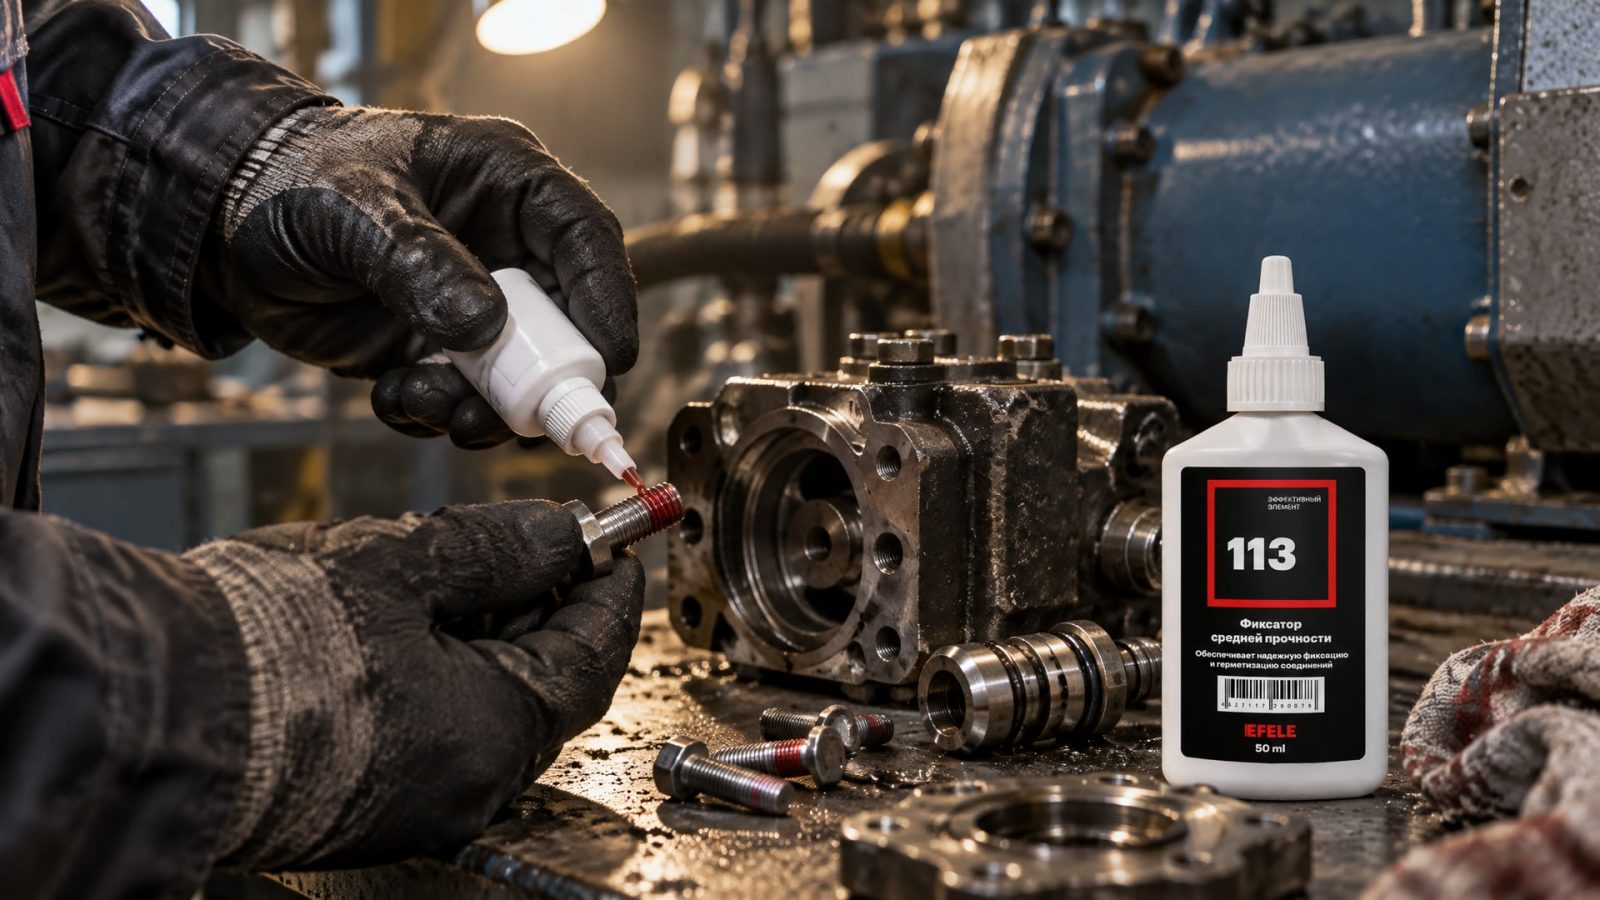
В этих условиях крепеж постепенно ослабляется. Низкопрочный фиксатор не гарантирует удержание; высокопрочный превращает соединение в почти постоянное.
Средняя прочность - оптимальный компромисс. На практике это означает: узел держит под вибрацией в течение периода эксплуатации (обычно несколько месяцев или лет), но когда требуется обслуживание, демонтаж производится обычным ручным инструментом без нагрева. Разборка занимает несколько минут, а не часов подготовки.
При интенсивной вибрации в холодных условиях, когда фреттинг-коррозия может привести к «прихватыванию» соединения, среднепрочный фиксатор часто применяют на критичных узлах машин - от редукторов до компрессоров. На таких участках рекомендуется использовать состав с проверенной адгезией к стали и широким температурным диапазоном. Для разборных резьбовых соединений средней прочности, которые необходимо часто демонтировать, идеально подходит анаэробный фиксатор EFELE 113, обеспечивающий надежную фиксацию при вибрационных нагрузках и гарантирующий разборку стандартным ручным инструментом.
Если же узел работает в диапазоне температур выше 150 °C или подвергается особой вибрации, нужна дополнительная проверка температурной стойкости состава. Большинство синих фиксаторов работают до 70–100 °C; для более высоких температур производители выпускают специальные серии.
Часто задаваемые вопросы
Чем отличается фиксатор резьбы разъемный от неразъемного?
Основное отличие - в прочности адгезии. Разъемный фиксатор (обычно средняя или низкая прочность) дает адгезию, достаточную для удержания резьбы от вибрации, но недостаточную для трансформации соединения в постоянное. Неразъемный (высокая прочность) создает прочность, при которой демонтаж требует нагрева. Выбор зависит от частоты обслуживания: если узел разбирается регулярно, берешь разъемный.
Что означает синий цвет фиксатора резьбы?
Синий цвет обычно обозначает среднюю прочность, но это условное обозначение, а не стандарт. Разные производители могут использовать синий для фиксаторов с немного отличающимися параметрами. Всегда проверяй техдокументацию: там указаны точные характеристики - класс прочности, диапазон крепежа и время отверждения.
На какой размер крепежа рассчитан среднепрочный фиксатор?
Типовой диапазон для синих среднепрочных составов - крепеж от ¼ до ¾ дюйма (6–22 мм); часто указывается применимость до M36. Для меньших резьб (менее 4 мм) и больших (свыше 36 мм) нужна отдельная проверка рекомендаций производителя, так как текучесть и вязкость состава влияют на глубину проникновения в зазор.
Сколько времени требуется на отверждение среднепрочного фиксатора?
Первичное схватывание (когда соединение можно перемещать) происходит примерно за 10 минут. Полное отверждение, при котором достигается номинальная прочность на сдвиг, занимает 24 часа. До полного отверждения рекомендуется избегать нагрузок на соединение.
Почему фиксатор не полимеризуется, если поверхность казалась чистой?
Часто причина - скрытое загрязнение: микроскопические следы масла, силикона из смазки или пассивирующей пленки на оцинкованной поверхности. Анаэробные фиксаторы требуют активного металла. Если соединение собиралось с использованием смазки или консистентного материала, необходимо тщательное обезжиривание растворителем и полная сушка перед нанесением фиксатора.
Заключение
Выбор анаэробного фиксатора резьбы для разборных соединений - это баланс между надежностью фиксации и практичностью обслуживания. Для большинства промышленных узлов с циклической вибрацией и периодическим ремонтом оптимален фиксатор средней прочности: он удерживает крепеж под нагрузкой, но остается разборным стандартным инструментом без нагрева. Синий цвет часто обозначает эту категорию, но доверяй техдокументации и класс прочности (medium strength), а не только маркировке.
Точный подбор зависит от трех факторов: размера крепежа (диапазон 6–22 мм / ¼–¾ дюйма для типовых синих составов), режима эксплуатации (вибрация, температура, частота разборки) и состояния поверхности (очистка и сушка обязательны). Если ты закупаешь фиксатор впервые, запроси у поставщика техлист, проверь соответствие ASTM D5363 или ISO 10123, и протестируй состав на малой партии крепежа перед массовым применением. При правильной подготовке поверхности и соблюдении времени отверждения среднепрочный фиксатор станет надежной защитой твоих разборных резьбовых соединений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о реальных возможностях и ограничениях при переходе с индустриальных на пищевые масла, а также о рисках и рекомендациях экспертов.
Узнайте, как проникающая смазка для резьбовых соединений поможет безопасно открутить заржавевший болт без повреждений.
Узнайте, как правильно выбрать смазку пищевую NSF H1 для фасовочных машин, чтобы обеспечить безопасность продукции и надежность оборудования.