
Смазка пищевая NSF H1 для фасовочных и упаковочных машин
Фасовочные и упаковочные машины работают в условиях, где вероятен случайный контакт смазки с продуктом или упаковочным материалом. Именно поэтому выбор смазочного материала определяет не только надежность оборудования, но и безопасность готовой продукции. Допуск NSF H1 - это фактический стандарт для таких линий, но многие закупщики и инженеры путают его с высшей степенью пищевой безопасности, ошибочно применяя H1-смазки в зонах прямого контакта с едой. В статье разберемся, что именно означает H1, как правильно выбрать смазку для конкретного узла упаковочного оборудования и какие ошибки чаще всего совершают при обслуживании.
Информация пригодится техническим специалистам, ремонтным инженерам и закупщикам, которые подбирают смазочные материалы для производств с требованиями пищевой безопасности.
Что означает допуск NSF H1 на практике
Допуск NSF H1 регламентирован стандартом FDA 21 CFR 178.3570 и определяет смазку, которая может соприкасаться с пищей, но только случайно и в ограниченном количестве.
Это ключевое отличие от распространенного убеждения, что H1 - это «пищевая смазка» в смысле прямого нанесения на продукт.
Предел случайного контакта установлен на уровне 10 ppm (10 мг/кг) в готовом продукте. Это означает, что если капля H1-смазки попадет на упаковку или на краешек продукта при сборке, это не превысит допустимый остаток. Однако намеренное добавление смазки в продукт или нанесение ее непосредственно на пищу недопустимо даже для H1.
На фасовочных и упаковочных машинах такие ситуации реальны. Смазка может попасть на упаковочный материал при прохождении через механизм, на движущиеся части конвейера, на сетки позиционирования. Именно поэтому в этих зонах и используют H1, а не обычные промышленные смазки.
H1 и H2 - это не «уровни качества», а разные допуски
Важно не путать категории. H2 - это смазка для зон, где контакт с пищей полностью исключен. H1 предполагает возможность случайного контакта. Другими словами, H2 вообще не должна попадать на оборудование, где есть риск загрязнения продукта, а H1 может, но в строго ограниченных дозах.
Для оборудования, которое работает без риска попадания смазки на пищу, можно использовать обычные минеральные или синтетические смазки. Они дешевле, чем H1, и для этих узлов это экономически оправданно. Но как только есть хоть малейшая вероятность контакта - нужна именно H1.
Правильный выбор смазки для узлов фасовочной машины
Только наличие H1-регистрации недостаточно.
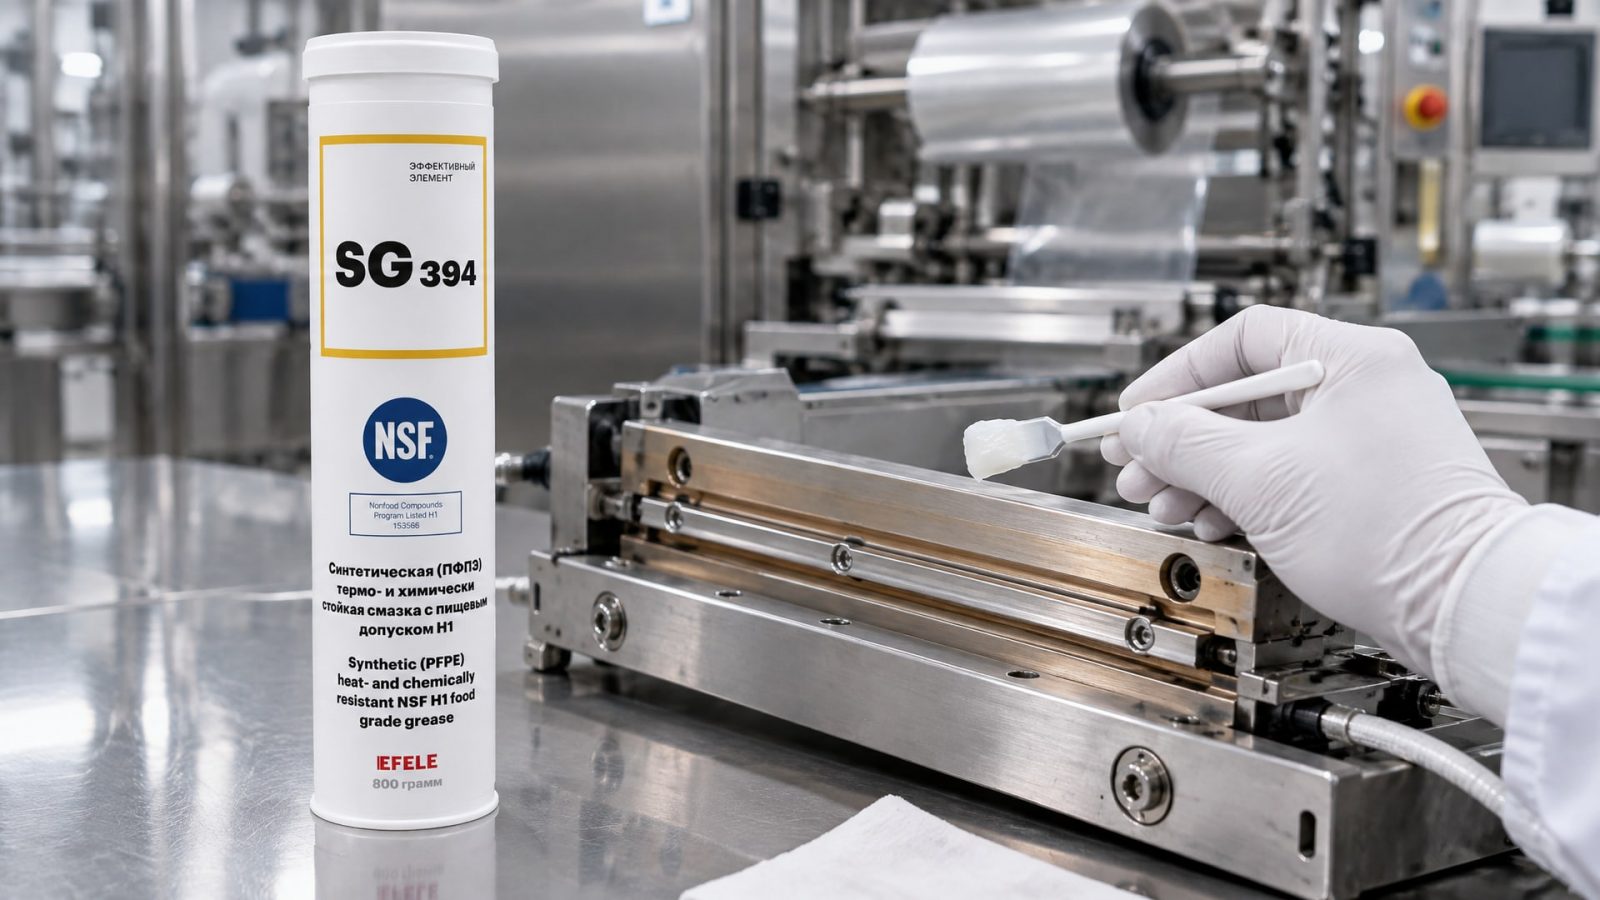
На практике смазку нужно подбирать по четырем параметрам одновременно.
Вязкость и класс NLGI
На фасовочных линиях чаще всего встречаются три типа узлов:
Скоростные направляющие и толкатели - требуют легких масел вязкостью ISO VG 15–22 или пластичных смазок класса NLGI 1–2. Низкая вязкость снижает сопротивление движению и тепловыделение.
Обычные шарниры и цепи - работают на маслах VG 32–46 или смазках NLGI 2. Это стандартная консистенция для температур +10…+40 °C.
Тяжелонагруженные зубчатые передачи и заверточные механизмы - нередко используют NLGI 2–3 с добавками против износа, если температура не превышает +60 °C.
Если указать слишком вязкую смазку на скоростных узлах, расход энергии растет, растет и тепло. Если выбрать смазку слишком жидкой для нагруженного сочленения, произойдет ее выдавливание, и смазка окажется везде, где ее не должно быть - включая упаковочный материал.
Температурный диапазон
Упаковочное оборудование может работать при разных условиях. Запаечные узлы разогреваются до +80…+120 °C, в то время как фасовщики на холоде держат продукт при +2…+8 °C.
Для высокотемпературных зон, например запаечного оборудования, требуется смазка с допуском до +150…+260 °C и одновременно с регистрацией H1. EFELE SG-394 - пример такой смазки, которая выдерживает экстремальные температуры и сохраняет текучесть на холоде, но если условия иные, то и выбор должен быть соответствующим.
Совместимость с материалами
Упаковочное оборудование содержит уплотнения из нитрила, витона, полиуретана и неопрена. Неправильно подобранная смазка может размягчить резину (эффект разбухания) или вызвать ее затвердевание, что приводит к утечкам и заклиниванию.
Перед заказом смазки нужно проверить лист технических данных (TDS) и убедиться, что указанные полимеры совместимы. Если совместимость неясна, необходимо согласовать это с поставщиком или провести пробное испытание на небольшом участке.
Стойкость к воде
Фасовочные машины часто моют под давлением. Смазка должна выдерживать попадание влаги без расслоения, изменения консистенции и потери смазывающих свойств. На TDS это отмечается как водостойкость или гидролитическая стабильность (обычно проверяется по ASTM D2619 или аналогичным методам).
Применение H1-смазки на фасовочной линии: пошаговый процесс
Правильное нанесение смазки - это не менее половины успеха.
Ошибки при обслуживании часто приводят к загрязнению продукта или выходу оборудования из строя.
Шаг 1: Подготовка точек смазывания
Перед подачей свежей смазки нужно очистить пресс-масленки, ниппели и каналы. Используй мягкую щетку или сухую тряпку; мойку водой применяй только если явно видно загрязнение. Влажная среда замедляет подачу смазки и может привести к образованию эмульсии.
Если машина переводится на новую марку смазки, а старая существенно отличается по химическому составу, нужно вывести остатки старой смазки. Для этого несколько раз нанеси новую смазку через те же точки, пока расходуемый материал не станет чистым. Обычно это занимает 3–5 циклов.
Шаг 2: Правильный объем и распределение
На упаковочном оборудовании действует правило: смазать ровно столько, сколько нужно, и не больше. Излишки смазки выдавливаются в соседние зоны, включая те, где они могут попасть на упаковку или продукт.
Инструкции производителя обычно указывают точное количество смазки (в граммах или миллилитрах) для каждого узла. Придерживайся этих норм. Если инструкции утеряны, начни с минимальной порции и увеличивай постепенно, пока не исчезнут признаки сухого трения (скрип, резкие колебания движения).
После нанесения смазки дай оборудованию поработать несколько минут на холостом ходу. Излишки, если они есть, сами выдавятся в нужные места или вытекут в поддон. После этого удали видимые капли и потеки сухой чистой тряпкой.
Шаг 3: Раздельный инвентарь для разных смазок
Если на одной линии используются разные типы смазок (например, H1 для узлов с риском контакта с пищей и обычная смазка для электродвигателя), используй отдельные шприцы, пистолеты и емкости. Перекрестное загрязнение может привести к попаданию неподходящей смазки в критичный узел.
Подпиши каждый инструмент: на шприце напиши название смазки и узел, для которого она предназначена. На производстве это снижает риск ошибок и ускоряет обслуживание.
Шаг 4: Расписание и контроль
Составь график обслуживания, привязанный к часам работы оборудования или к дате. Запиши в него:
Какую смазку использовать для каждого узла.
Объем и точку нанесения.
Интервал между смазываниями.
ФИО и дату проведения процедуры.
Контролируй и выявляй проблемы вовремя. Если смазка течет в неправильное место или расход резко увеличился, остановься и проверь исправность уплотнений и прокладок.
Стандарты и сертификаты: H1, ISO 21469 и что еще нужно проверить
Одного H1-статуса для ответственного закупщика недостаточно.
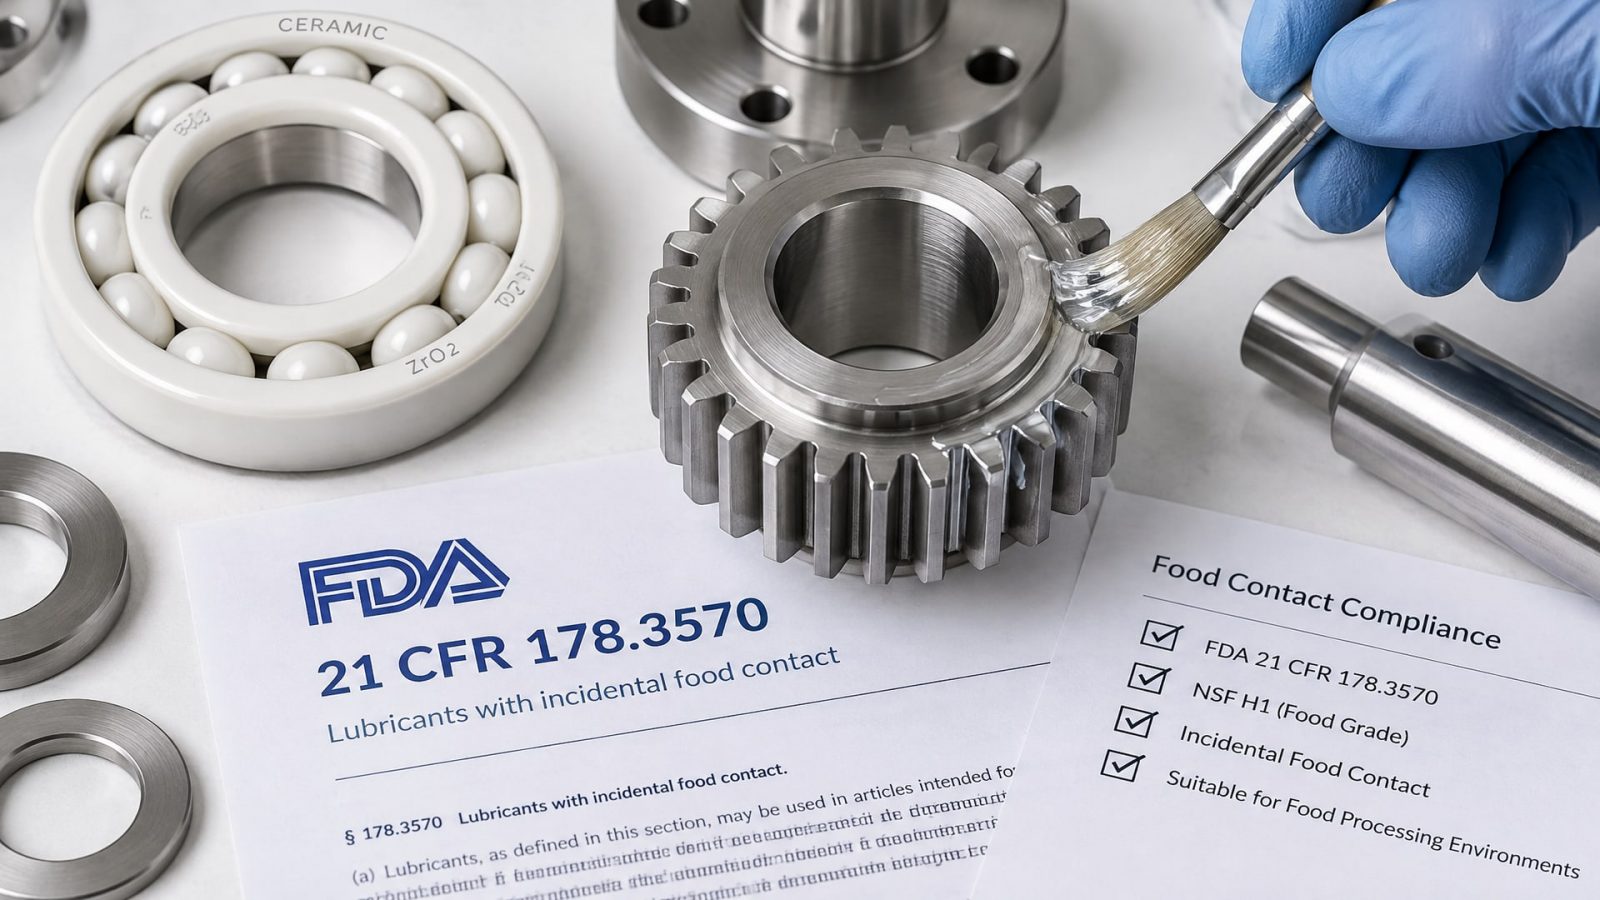
Грамотный подход требует проверки нескольких документов.
FDA 21 CFR 178.3570
Это основной нормативный акт в США, который определяет состав смазок для случайного контакта с пищей. Допуск FDA означает, что смазка прошла токсикологическую оценку и безопасна на уровне 10 ppm.
На российском рынке многие смазки имеют FDA-одобрение, потому что они либо импортные, либо выпускаются по лицензии европейских или американских производителей.
ISO 21469
Этот стандарт описывает гигиенические требования к смазкам для пищевой промышленности. Он охватывает весь жизненный цикл смазки: от формулирования и производства до применения и хранения. ISO 21469 часто рассматривается как дополнительная гарантия, что смазка не только имеет H1-допуск, но и произведена в условиях, исключающих попадание патогенной микрофлоры или химических загрязнений.
Если ты закупаешь смазку для производства с высокими требованиями к гигиене (например, для кондитерских или молочных линий), проверь наличие ISO 21469 в сертификате. Это снижает риск рекламаций и проблем при аудите FSSC 22000 или другой системы управления безопасностью пищи.
TDS и SDS
Технический лист данных (TDS) - это основа для выбора смазки по узлам. В нем указаны:
Вязкость (ISO VG для масел, NLGI для смазок).
Температурный диапазон работы.
Совместимость с материалами.
Результаты испытаний на водостойкость и окисляемость.
Условия хранения и срок годности.
Паспорт безопасности (SDS) содержит информацию о токсичности, средствах первой помощи и утилизации. На производстве SDS обязательно должен быть под рукой для подготовки инструкций персоналу.
Требуй эти документы у поставщика. Если их нет, это повод задуматься о надежности источника.
Частые ошибки при подборе и применении H1-смазок
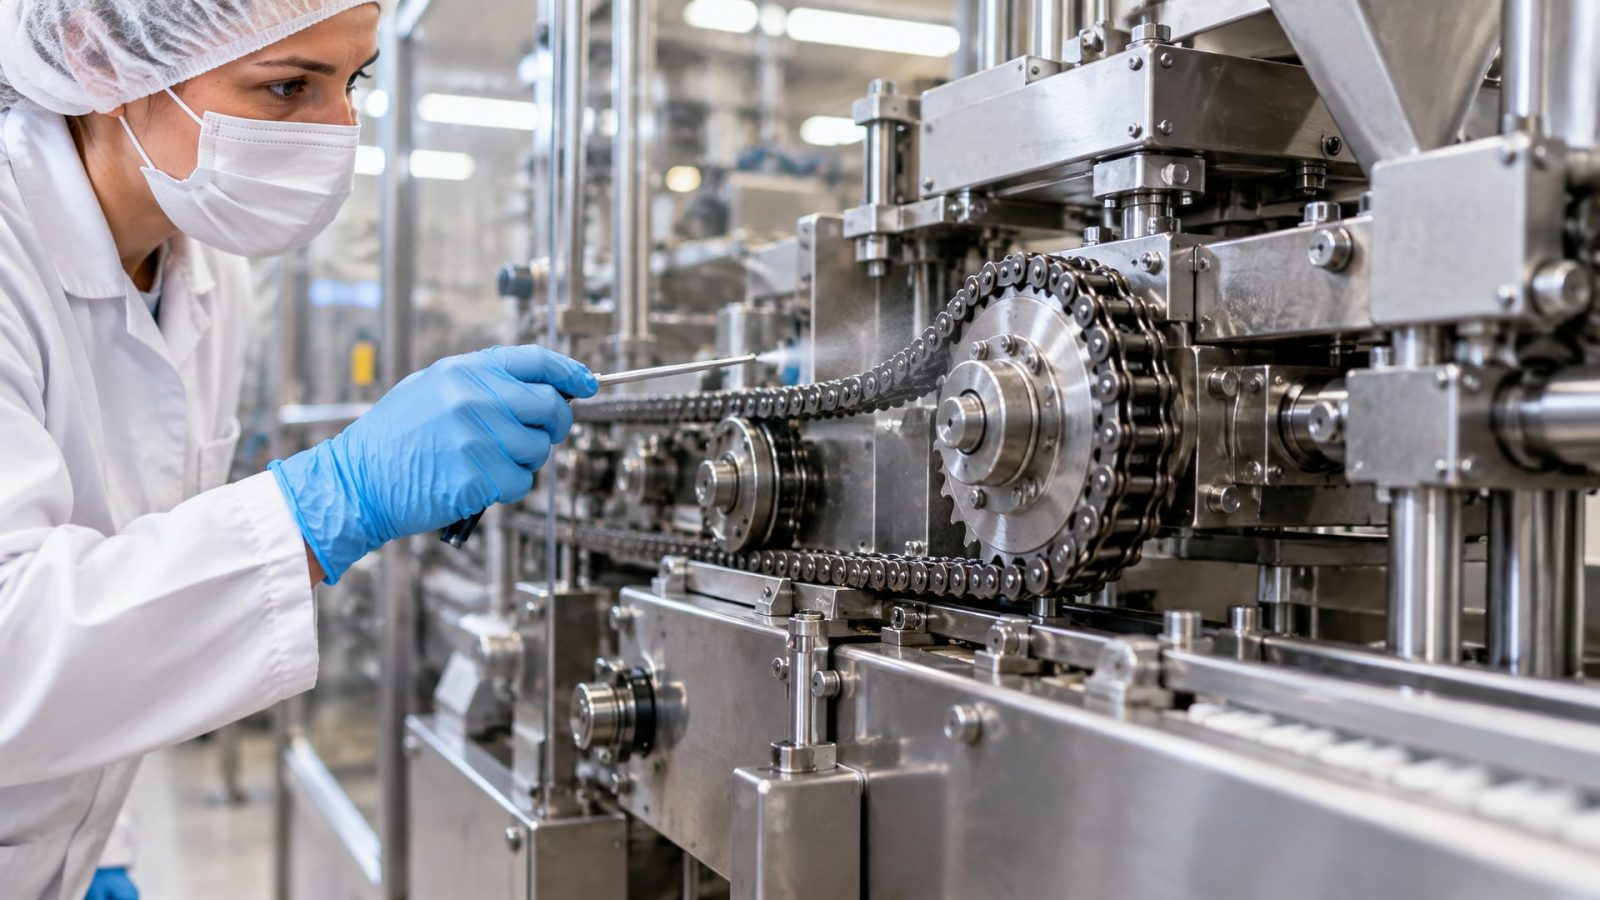
Ошибка 1: Путаница между H1 и прямым контактом с пищей
Многие думают, что H1 - это смазка для пищи наравне со сливочным маслом или растительным маслом. На самом деле H1 предназначена только для случайного попадания, и предельное содержание остатка в продукте составляет 10 ppm. Намеренно добавлять H1-смазку в пищу нельзя.
Практический результат: закупщик выбирает H1 везде, включая узлы, где контакта с едой нет вообще. Это ведет к переплате за ненужный допуск. И наоборот, иногда инженер забывает переключиться на H1 в критичной зоне, и тогда обычная минеральная смазка попадает на упаковку.
Ошибка 2: Игнорирование совместимости уплотнений
H1-смазка совместима с пищей, но не обязательно совместима с резиной в узле. Если смазка размягчит нитриловое уплотнение, оно потеряет герметичность, и смазка вытечет в продукт. Или, наоборот, смазка затвердит полиуретановое кольцо, и оно потрескается.
Всегда проверяй TDS перед применением.
Ошибка 3: Чрезмерное смазывание
Излишняя смазка не улучшает работу узла, а приводит к ее вытеканию, образованию грязевых пробок и попаданию в неправильные зоны. Направь свое внимание на то, чтобы смазать достаточно, а не на максимум.
Ошибка 4: Смешивание разных смазок
Если на одной линии используется H1-смазка одного производителя и обычная смазка другого, и их остатки перемешиваются на одном узле, возможна химическая реакция или разделение фаз. Результат - потеря эффективности и абразивное воздействие на трущиеся поверхности.
Используй раздельный инвентарь и четко обозначай каждый инструмент.
Ошибка 5: Пренебрежение хранением
H1-смазка чувствительна к окислению и загрязнению. Если хранить ее в открытом виде на полке рядом с нагревательным прибором, то за пару месяцев она может деградировать. Вязкость изменится, появится осадок, и смазка уже не будет соответствовать спецификации.
Храни смазку герметично, вертикально, при температуре +5…+25 °C, вдали от прямых солнечных лучей и влаги.
Подбор смазки для конкретных узлов упаковочного оборудования
Каждый узел упаковочной машины имеет свой профиль требований.
Вот рекомендации для основных конфигураций.
| Узел | Режим | Рекомендуемый тип | Класс NLGI / VG | Допуск H1 |
|---|---|---|---|---|
| Цепная передача | Среднняя нагрузка, +10…+40 °C | Масло или смазка | VG 32 / NLGI 2 | Да |
| Направляющие позиционирования | Высокая скорость, точность | Легкое масло | VG 15–22 | Да |
| Запаечный узел | +80…+260 °C, высокая температура | Синтетическая смазка | NLGI 2–3 | Да |
| Электродвигатель главного привода | Стандартная работа, вращение | Специальное масло или смазка | VG 46 / NLGI 2 | Нет* |
| Тяжелонагруженные шарниры | Нагрузка до 500 кН, замедленное движение | Пластичная смазка с ЕР | NLGI 2–3 | Да (если риск контакта) |
| - Если мотор находится в прямой близости от места упаковывания продукта, рассмотри H1. |
Для каждого узла уточни требования в инструкции производителя оборудования.
Часто задаваемые вопросы
Можно ли использовать обычное минеральное масло вместо H1 в зонах, где контакт с пищей возможен?
Нет, нельзя. Обычное масло не прошло токсикологическую оценку по FDA 21 CFR 178.3570 и может содержать примеси, вредные при попадании в пищу. Даже если контакт случайный, закон и система FSSC 22000 требуют именно H1 в таких зонах. Подбор смазки с пищевым допуском NSF H1 - это обязательное условие, а не опция.
Нужно ли проверять ISO 21469, если уже есть FDA H1?
ISO 21469 охватывает гигиену производства смазки, а FDA проверяет только состав. Если ты работаешь с производством, где требуется FSSC 22000 или аналогичная система, то ISO 21469 - это дополнительное подтверждение. Для небольших производств достаточно FDA H1, но ISO 21469 всегда плюс в дипломе качества.
Почему H1-смазка дороже обычной?
H1-смазка должна соответствовать строгим требованиям по чистоте производства, сырью и отсутствию вредных примесей. Тестирование на совместимость с пищей, стойкость к окислению и прочее требует затрат. Кроме того, цена отражает риск: если H1-смазка вызовет отравление, это грозит иском и репутационным ущербом производителю оборудования. Часть прибыли идет на страхование.
Что делать, если на машине остались остатки старой смазки неизвестного типа?
Очисти пресс-масленки и каналы мягкой щеткой, затем нанеси новую H1-смазку несколько раз, давая машине поработать и выдавить остатки старой. Если после 3–5 циклов видишь, что новая смазка не загрязняется, то очистка прошла успешно. Если остатки старой смазки несовместимы с новой, может образоваться эмульсия или осадок; в этом случае обратись к производителю оборудования за рекомендацией по промывке.
Как часто смазывать фасовочную машину, если инструкция потеряна?
Начни с визуального контроля: если движущиеся части издают скрип, неровно двигаются или сильно нагреваются, смазка срочно нужна. На профилактической основе фасовочные машины обычно смазывают каждые 500–2000 часов работы в зависимости от типа узла и интенсивности использования. Запиши в сервисную тетрадь дату и объем, затем придерживайся установленного интервала.
Заключение
Смазка пищевая NSF H1 - это не просто «безопасная смазка», а точечное решение для зон упаковочного оборудования, где возможен случайный контакт смазки с пищей или упаковочным материалом. Выбор начинается с проверки допуска FDA 21 CFR 178.3570 и желательно ISO 21469, но не заканчивается там: нужно убедиться в совместимости с материалами, правильной вязкости, стойкости к воде и температурному диапазону работы узла.
Практическое применение требует трех шагов: подготовка точек смазывания, соблюдение норм по объему и интервалам, использование раздельного инвентаря для разных смазок и ведение реестра обслуживания. Эти простые правила предотвращают ошибки, продлевают ресурс оборудования и исключают риск загрязнения готовой продукции.
Перед закупкой смазки обратись к поставщику с запросом на технические данные, сертификаты и рекомендации по совместимости. Если сомневаешься, начни с пробной партии на одном узле и отслеживай результаты две недели. Это займет время, но гарантирует правильный выбор и минимизирует затраты на переделку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как осуществлять контроль концентрации СОЖ без рефрактометра, используя доступные и точные методы.
Узнайте, почему СОЖ пенится, какие факторы влияют на это, и как быстро решить проблему на производстве.
Изучите, как правильно сравнивать аналоги пищевых смазок H1 по качеству и цене, чтобы выбрать оптимальный продукт для вашего оборудования.