
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из критических задач в промышленности. Когда система работает при температуре выше 150°C, обычные смазки и простые прокладки теряют эффективность, возникают течи, увеличивается расход рабочей жидкости и растет риск аварии. Специализированный высокотемпературный герметик решает эту проблему, но выбрать правильный состав нужно с учетом реальных условий эксплуатации: температурного диапазона, типа резьбы и среды, в которой работает соединение. В статье разберемся, какие герметики работают при экстремальных температурах, как их подбирать и наносить, чтобы обеспечить надежное уплотнение на долгое время.
Статья адресована техническим специалистам, инженерам конструкторских и ремонтных служб, а также закупщикам промышленного сектора, которым нужно подобрать и правильно применить термостойкий герметик для конкретного оборудования.
Температурные диапазоны герметиков: что выбирать
Правильный подбор герметика начинается с точного определения максимальной рабочей температуры узла.
На рынке существует четкая иерархия по температурным классам.
Стандартные анаэробные резьбовые герметики общего назначения рассчитаны на диапазон от -40°C до 150°C. Они дешевле, быстро отверждаются и подходят для большинства бытовых и легких промышленных применений. Однако если система регулярно нагревается выше 150°C, такой состав начнет размягчаться, герметичность нарушится, и течь будет неизбежна.
Высокотемпературные анаэробные герметики работают в расширенном диапазоне от -54°C до 204°C (400°F). Это основной класс для промышленных систем с повышенными требованиями: компрессорные линии, теплообменники, выхлопные системы высокой мощности. Рабочее окно более чем на 50°C шире, чем у стандартных составов, и материал сохраняет герметичность даже при близости к верхней границе.
Для экстремально высоких температур выше 200°C (до 1000°F для специальных применений) используют уже не привычные анаэробные герметики, а специализированные пасты, часто на основе керамических наполнителей или графита. Такие составы применяют в горячих трубопроводах, на фланцах печей, в выпускных системах тяжелых машин. Они дороже, требуют более длительного отверждения, но гарантируют герметичность в условиях, где другие материалы просто разрушаются.
Важное правило: если рабочая температура узла близка к верхней границе заявленного диапазона герметика (например, система регулярно достигает 200°C и работает на высокотемпературном герметике с пределом 204°C), лучше выбрать состав из более высокого температурного класса. Резерв в 30–50°C обеспечивает долгий ресурс и стабильность герметичности.
Анаэробные герметики: принцип действия и особенности при высокой температуре
Анаэробные герметики - основной класс материалов для герметизации резьбовых соединений.
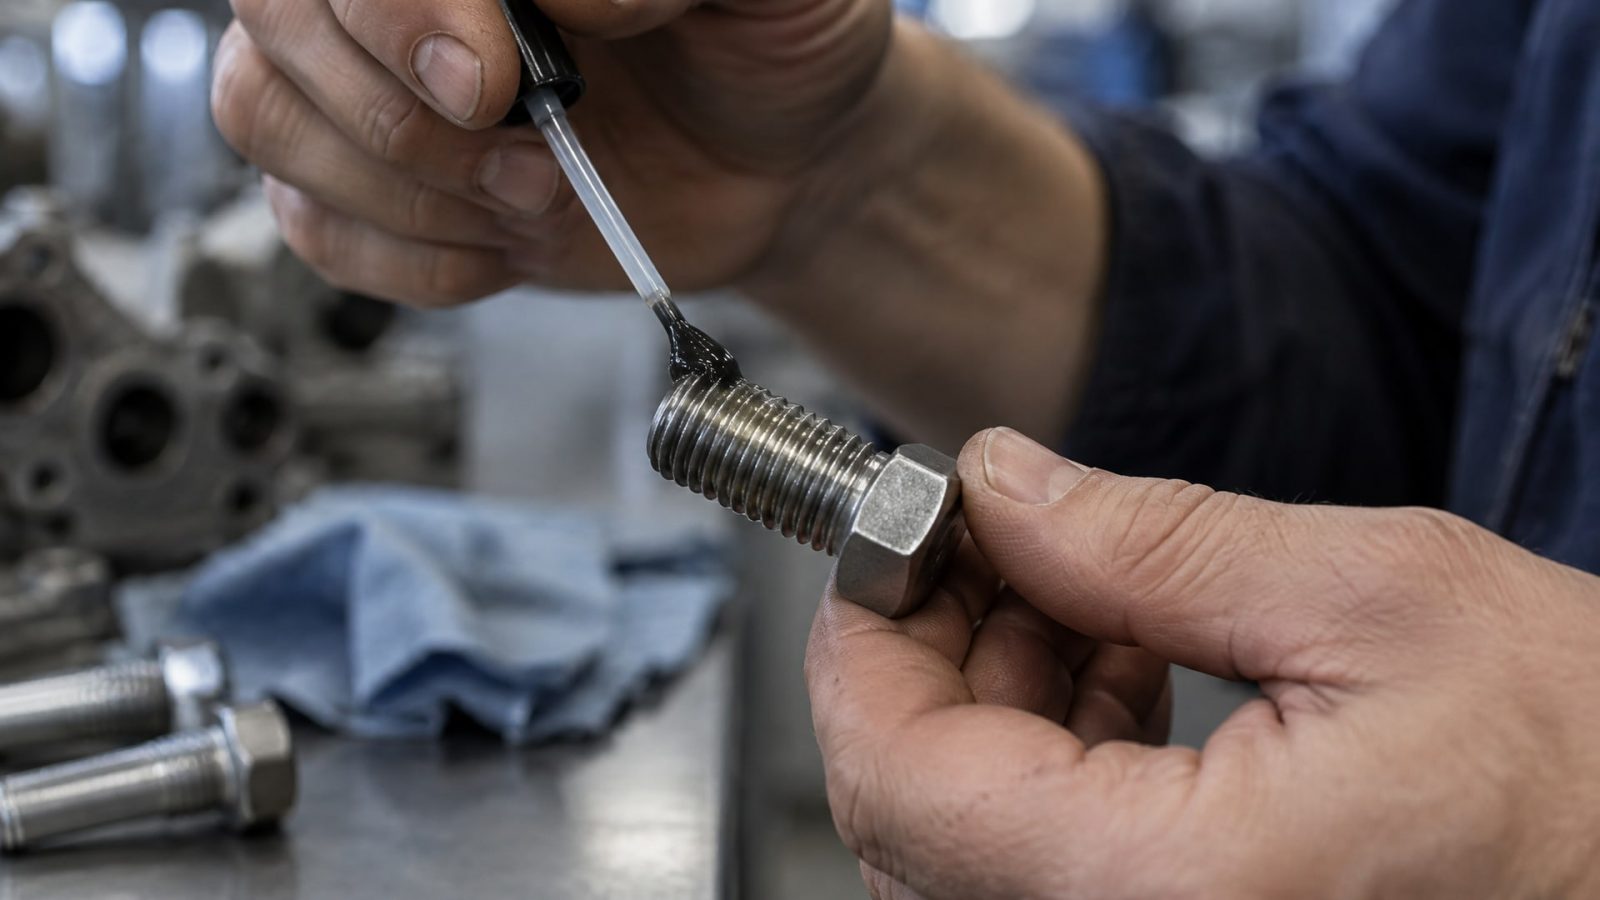
Они полимеризуются без доступа воздуха, в присутствии металлических ионов, которые есть на поверхности стальной или латунной резьбы.
При комнатной температуре анаэробный герметик существует как жидкая или пастообразная масса. Когда витки резьбы прижимаются друг к другу, кислород вытесняется, и начинается химическая реакция полимеризации. Состав затвердевает, заполняя все микрозазоры между витками, и создает непроницаемый барьер для жидкостей и газов.
При высоких температурах процесс усложняется. Молекулярная цепь герметика может начать разрушаться, молекулярный вес снижаться, и материал теряет жесткость. Высокотемпературные составы содержат более стабильные мономеры и специальные термостабилизаторы, которые замедляют деградацию полимерной сетки при 150–204°C. Однако даже при добавлении этих компонентов герметик остается наиболее эффективным в диапазоне до 200°C. Выше этого предела рекомендуют переходить на другие классы уплотнителей.
Еще один фактор: при высоких температурах металлические части расширяются с разными коэффициентами. Сталь расширяется быстрее, чем герметик. Если слой герметика слишком тонкий или нанесен неправильно, при нагреве возникают микротрещины, через которые система начинает течь. Это подчеркивает важность правильной техники нанесения.
Подготовка резьбы и техника нанесения герметика
Качество герметизации на 80% зависит от подготовки поверхности.
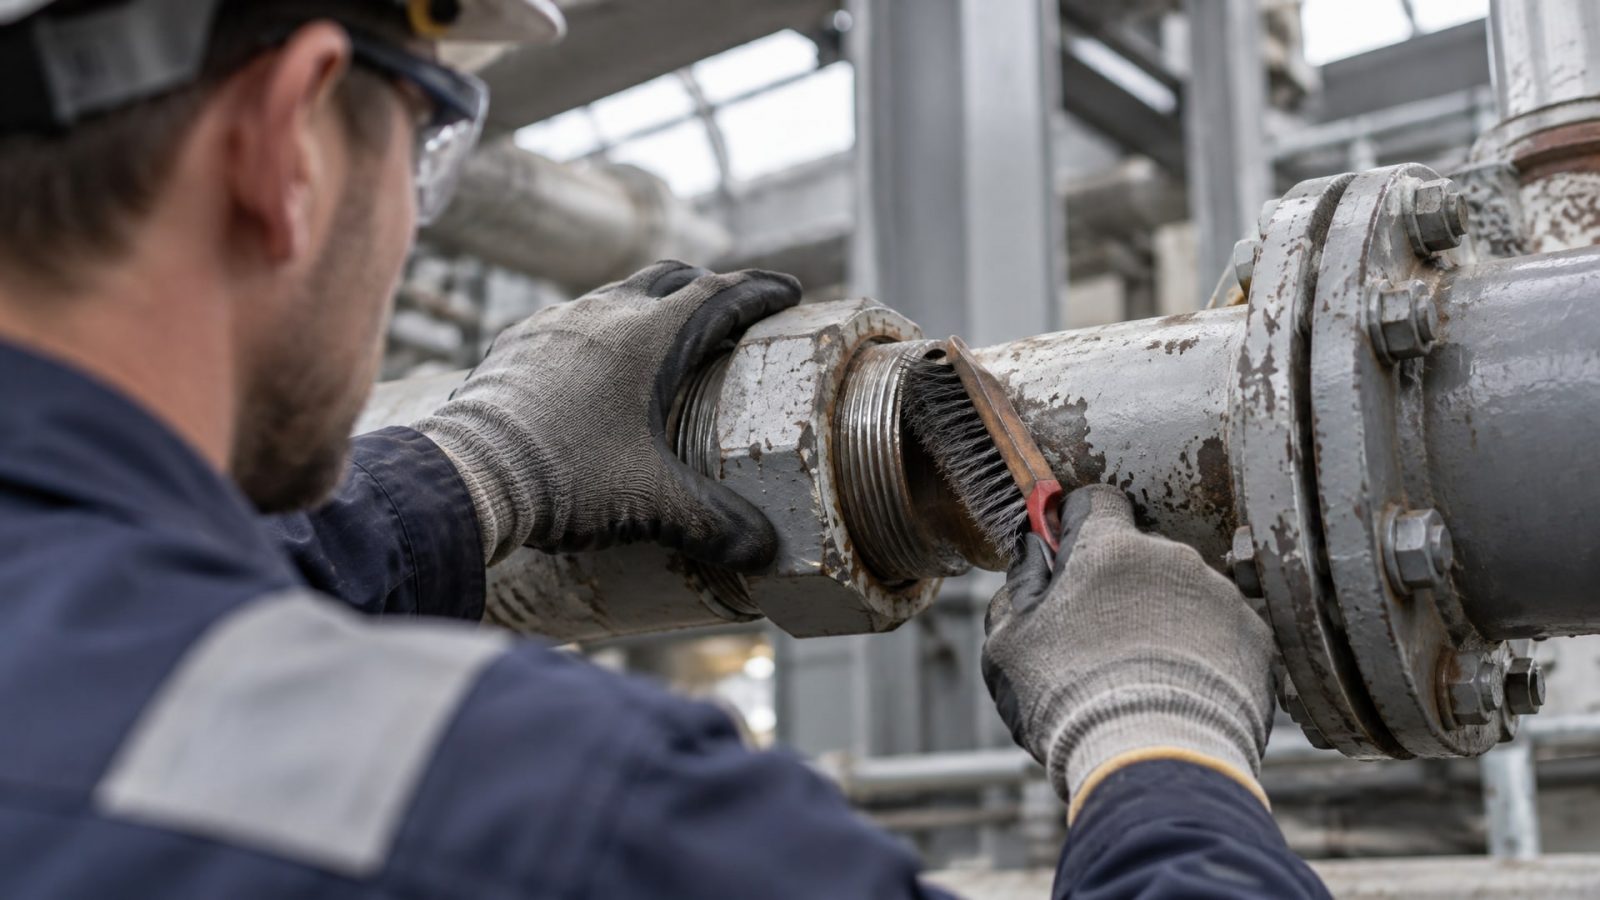
Даже самый дорогой и качественный высокотемпературный герметик не спасет грязную или масляную резьбу.
Очистка и обезжиривание. Перед нанесением герметика резьбу нужно очистить от пыли, стружки, старой краски и масла. Используют щетку, сухую тряпку или специальные очистители. Обезжиривание - обязательный шаг; для этого подходят спирт, ацетон или промышленные обезжириватели. Влага на резьбе - враг анаэробных герметиков; поверхность должна быть сухой.
Почему это критично? Загрязнения и пленки масла создают барьер между герметиком и металлом. Анаэробный герметик нуждается в контакте с ионами железа и меди на поверхности стали или латуни для инициирования полимеризации. Если на резьбе пленка грязи - катализатор не сработает, отверждение замедлится или не произойдет вообще.
Нанесение герметика. Состав наносят на ведущие витки наружной резьбы - обычно на первые 3–5 витков перед завинчиванием. При этом первый виток часто оставляют свободным, чтобы герметик не вытек излишком при стягивании. На крупной резьбе (диаметр свыше 20–25 мм) рекомендуется наносить герметик и на наружную, и на внутреннюю резьбу, чтобы гарантировать заполнение всех зазоров.
Количество герметика - важный параметр, часто игнорируемый при монтаже. Нужно нанести достаточно состава, чтобы он заполнил все витки и микрозазоры, но не так много, чтобы излишки вытекли при завинчивании. Избыток не делает соединение герметичнее; это расходует материал впустую и может затруднить разборку при будущем техническом обслуживании.
Время отверждения. После сборки соединению нужно дать время на полное отверждение. Для высокотемпературных анаэробных герметиков минимум составляет 24 часа при комнатной температуре перед заполнением системы давлением. Через 72 часа герметик достигает разрывного давления трубы и полной механической прочности. Если давление подано раньше, соединение может разгерметизироваться.
Различие между типами резьб и выбор герметика
Резьба может быть метрической, дюймовой, конической трубной или цилиндрической.
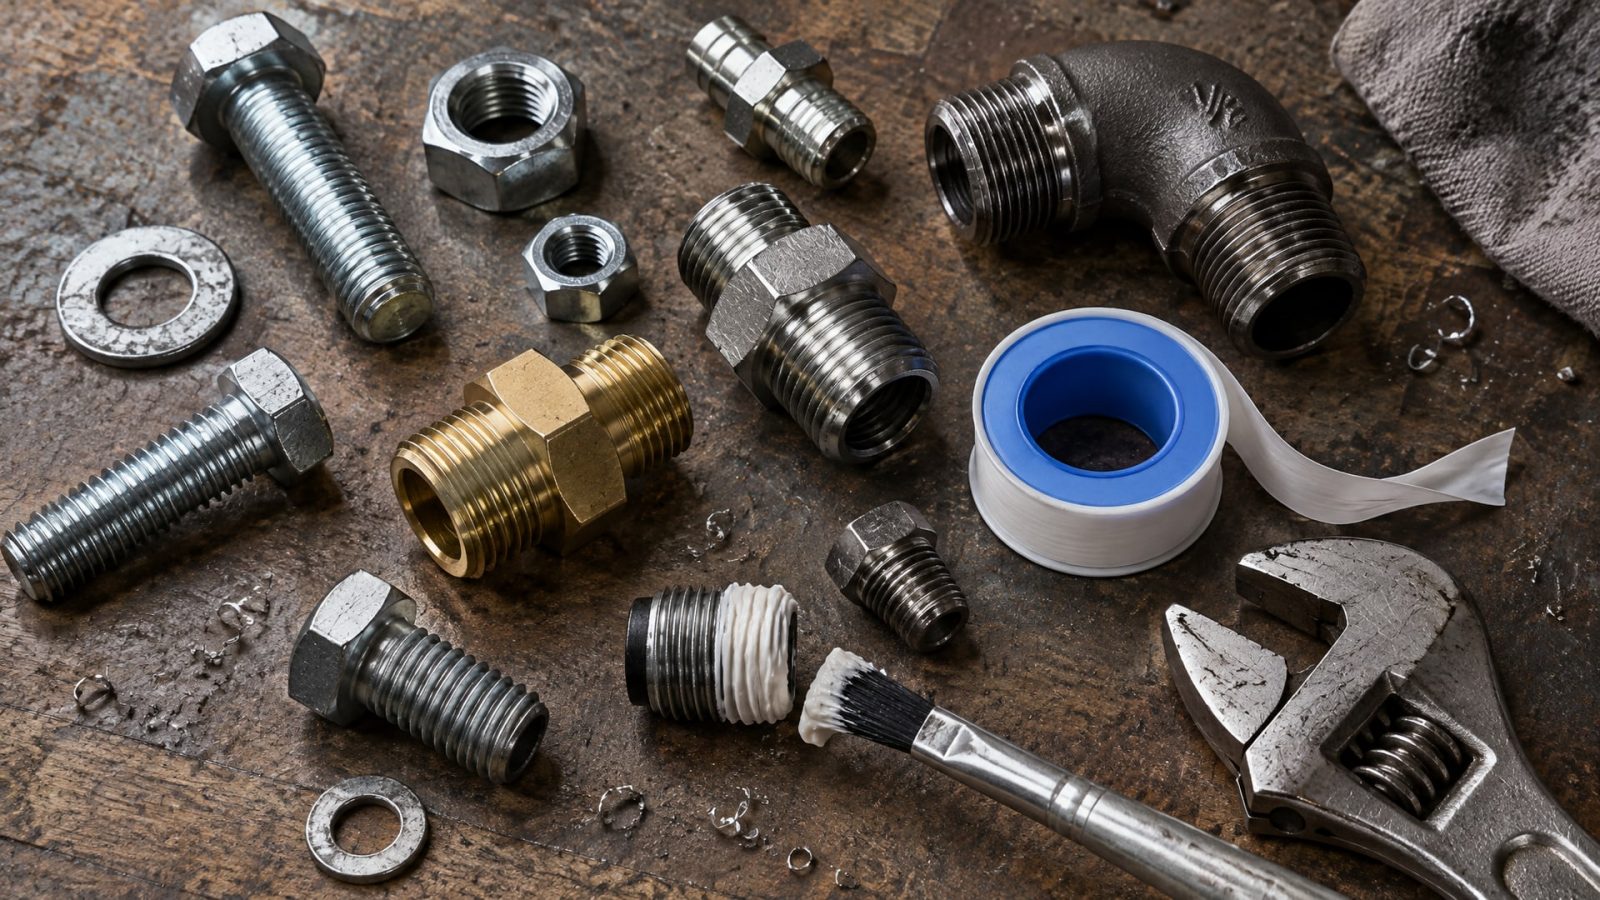
Каждый тип требует своего подхода.
Метрическая резьба. Стандартная резьба ISO, широко распространена в европейском оборудовании. Витки имеют треугольный профиль. Для такой резьбы подходят стандартные и высокотемпературные анаэробные герметики общего назначения.
Коническая трубная резьба (NPT/BSPP). Это резьба дюймовых систем, встречается в американском и японском оборудовании, а также в гидравлических системах. Профиль витков конический, зазоры между витками сложнее заполнить. Для конической трубной резьбы существуют специальные анаэробные трубные герметики, которые содержат правильные наполнители для плотного заполнения конических зазоров. Использовать обычный метрический герметик для конической резьбы неправильно - герметичность будет нестабильной.
Цилиндрическая трубная резьба (BSPP). Параллельная резьба, используется в некоторых системах высокого давления. Требует герметика, специально сформулированного для цилиндрических труб.
Перед выбором герметика нужно точно определить тип резьбы. Если документация оборудования не указывает тип - измерьте шаг витков, угол профиля или проконсультируйтесь с производителем. Неправильный выбор герметика под тип резьбы приводит к неустойчивой герметичности, даже если соблюсти все правила нанесения.
Обслуживание соединений: разборка, переделка и допуск на пластик
При высоких температурах герметик становится хрупким и может при разборке оставить остатки в резьбе.
Это важно понимать при планировании обслуживания оборудования.
Разборка соединений. Если система была в эксплуатации при температуре 150–200°C, герметик намертво сцеплен с резьбой. При разборке придется приложить усилие; для больших резьб используют специальные переходники и динамометрические ключи. Старый герметик нужно полностью очистить перед повторным нанесением нового состава. Зачистку проводят щеткой, мягким абразивом или растворителем.
Высокотемпературный герметик и пластик. Важный момент: многие высокотемпературные анаэробные герметики НЕ рекомендованы для пластиковых труб и фитингов. Причина: химические компоненты герметика могут вызвать разбухание или растрескивание некоторых типов пластмасс, особенно полипропилена. Если система использует пластиковые элементы - уточните совместимость герметика с конкретным материалом пластика. Для пластик-металлических соединений нужны специальные составы, промежуточные по агрессивности.
Прочность фиксации. Высокотемпературные герметики часто имеют среднюю или низкую прочность фиксации, чтобы соединение сохраняло обслуживаемость. Это означает, что разобрать его при необходимости проще, чем соединение на обычном герметике средней прочности. Если же нужна высокая фиксирующая способность для предотвращения вибрационного ослабления - выбирайте соответствующий класс прочности, но помните, что это сделает разборку более сложной.
Диагностика и профилактика проблем при использовании высокотемпературных герметиков
При правильном применении высокотемпературный герметик работает годами.
Но некоторые ошибки приводят к ранним отказам.
Течь сразу после сборки. Это признак неправильной подготовки поверхности или спешки. Герметик не успел отвердеть. Решение: разобрать соединение, перечистить резьбу, нанести герметик заново и дать 24 часа на отверждение перед заполнением давлением.
Течь появилась через несколько месяцев работы. Часто это результат неправильного подбора по температуре. Если система регулярно достигает 200°C, а герметик заявлен максимум на 150°C, его структура постепенно деградирует. При каждом цикле нагрева полимерная сетка слабеет, пока герметичность не теряется. Профилактика: ревизия оборудования и замена герметика на высокотемпературный класс.
Сложность разборки. После длительной работы при высокой температуре герметик иногда намертво сцепляется с резьбой. Для облегчения разборки используют проникающие жидкости (дают постоять 12–24 часа), потом аккуратно разворачивают с приложением усилия. Насильственное разворачивание может повредить резьбу.
Образование микротрещин при циклировании. Если система часто нагревается и охлаждается (холодный пуск, сезонная работа), герметик может растрескиваться из-за разных коэффициентов линейного расширения. Профилактика: выбирать герметики с более гибкой структурой для приложений с циклированием температуры.
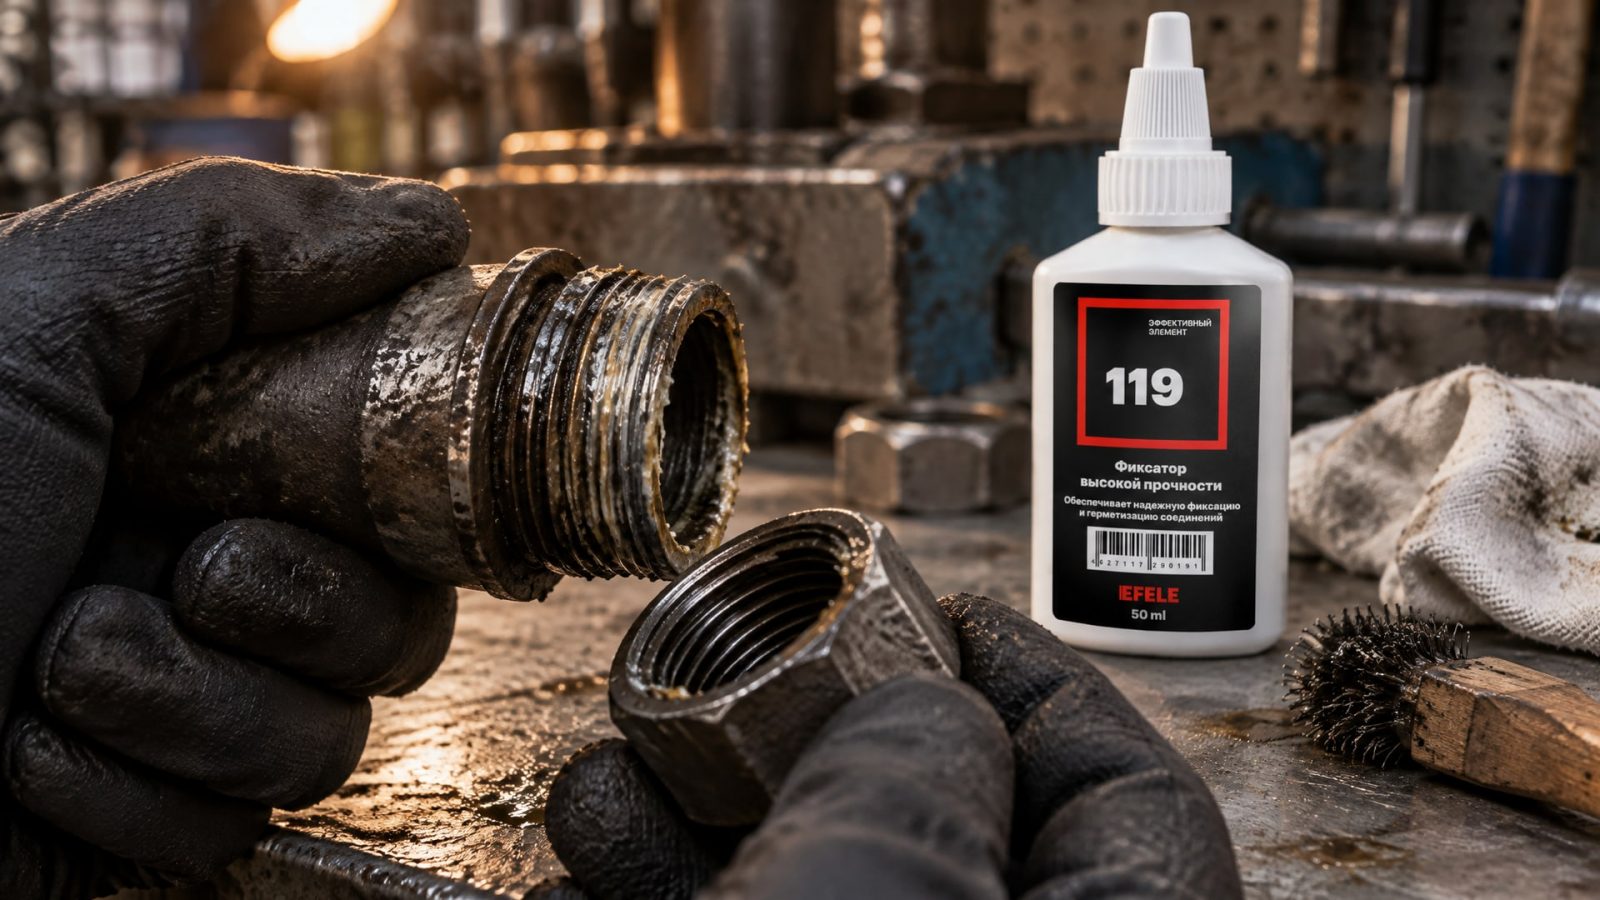
При обеспечении герметичности резьбовых соединений, работающих в условиях экстремально высоких температур (до +280°C), часто требуется анаэробный клей, обладающий повышенной термостойкостью. Такой материал работает не только на герметизацию резьбы, но и на фиксацию соединения за счет полимеризации в зазорах. EFELE 119 - пример состава, предназначенного для такого применения: он обеспечивает герметичность при температурах, где стандартные резьбовые герметики теряют эффективность, и одновременно предотвращает вибрационное ослабление соединения в условиях температурного циклирования.
Часто задаваемые вопросы
Подходит ли герметик, если его максимум 204°C, а у меня система работает в пике на 200°C?
Нет, не следует использовать герметик с предельным значением ровно на уровне вашей максимальной температуры. Запас прочности должен составлять минимум 20–30°C выше фактической максимальной рабочей температуры. В вашем случае система на 200°C должна герметизироваться материалом, рассчитанным на 220–230°C и выше, чтобы исключить риск размягчения герметика и потери герметичности при тепловых пиках.
Почему герметик красного цвета считается более жаростойким?
Красный цвет - это просто краситель для идентификации продукта на полке магазина. Он не коррелирует с температурной стойкостью. На рынке есть красные герметики класса 150°C и красные - класса 200°C. Ориентироваться нужно только на паспортные данные и диапазон рабочих температур, указанные производителем в техлисте, а не на цвет.
Можно ли наносить герметик толстым слоем, чтобы гарантировать герметичность?
Нет. Избыток герметика не улучшает герметичность. Принцип работы анаэробного герметика в том, что он заполняет ЗАЗОРЫ между витками резьбы, а не создает внешний слой. Излишек герметика вытекает при завинчивании, расходует материал и может затруднить разборку. Наносить нужно расчетное количество так, чтобы герметик заполнил все рабочие витки и ничего больше.
Что делать, если требуется разборка соединения через год после герметизации?
Используйте проникающую жидкость за 12–24 часа до разборки, чтобы размягчить герметик. Затем осторожно разворачивайте соединение, приложив постоянное, но умеренное усилие. После разборки полностью удалите старый герметик со всех витков резьбы при помощи щетки, мягкого абразива или растворителя, затем нанесите герметик заново.
Высокотемпературный герметик дороже обычного на 40–50%. Это стоит денег?
Да, если ваша система фактически работает при температурах выше 150°C. Дополнительная стоимость окупается за счет надежности: герметик не размягчится раньше времени, система не будет течь, не будет перебоев в работе и аварийных остановок. В промышленности стоимость герметика - это доля от 1% экономических потерь из-за одной неплановой остановки оборудования.
Заключение
Герметичность резьбовых соединений при высоких температурах зависит от правильного выбора материала и соблюдения технологии монтажа. Не все герметики одинаковые: для температур выше 150°C обязателен переход на специализированные высокотемпературные составы, рассчитанные на 200–204°C и выше. Подбор нужно вести с учетом конкретного температурного диапазона, типа резьбы (метрическая, коническая трубная) и материала труб. Перед нанесением герметика резьба должна быть чистой и обезжиренной; нанесение проводят на ведущие витки наружной резьбы тонким слоем, достаточным для заполнения всех зазоров. Минимум 24 часа отверждения при комнатной температуре - это не опциональный совет, а жесткое требование для достижения полной герметичности.
Следующий шаг: проверьте паспортные данные вашего оборудования и уточните максимальную рабочую температуру каждого узла с резьбовым соединением. По этому параметру подберите высокотемпературный герметик с запасом в 20–30°C выше максимума, определите тип резьбы, очистите поверхности и проведите монтаж по инструкции производителя герметика. Это обеспечит надежную герметичность на долгие годы эксплуатации без непредвиденных течей и остановок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для соединений, подверженных вибрации и перепадам температур.
Узнайте о реальных возможностях и ограничениях при переходе с индустриальных на пищевые масла, а также о рисках и рекомендациях экспертов.
Узнайте, как проникающая смазка для резьбовых соединений поможет безопасно открутить заржавевший болт без повреждений.