
Как правильно наносить анаэробный фиксатор: типичные ошибки и их исправление
Анаэробные фиксаторы и герметики - однокомпонентные составы, которые отверждаются в отсутствие воздуха, в зазоре между металлическими поверхностями после сборки. Они надежно фиксируют резьбовые соединения и герметизируют стыки, но только если нанесены правильно. Частые ошибки при применении - грязная резьба, неправильное нанесение в неактивную зону, использование одного продукта для разных металлов, преждевременная нагрузка - становятся причиной отказа фиксатора, хотя материал сам по себе качественный. Статья разберет типичные ошибки, их признаки и конкретные способы их избежать.
Ошибка 1: Нанесение на грязную, жирную или влажную поверхность
Анаэробные составы полимеризуются при контакте металла с металлом в бескислородной среде зазора.
Если резьба покрыта грязью, окалиной, ржавчиной, остатками масла или влагой, металл не попадает в прямой контакт с полимеризующимся веществом. Реакция отверждения замораживается или не начинается вообще.
Проверка перед сборкой: визуальный осмотр резьбы должен показать чистый блеск металла без налета. Для очистки используют механический способ - щетка по металлу, для обезжиривания - растворитель или спирт, для просушки - ветошь или сжатый воздух. На оцинкованных, хромированных или никелированных поверхностях важна особенно тщательная очистка: эти покрытия сами по себе замедляют отверждение анаэробов, а грязь вдобавок полностью его блокирует.
Если фиксатор не схватился: разберите соединение, повторите очистку с использованием органического растворителя или спирта, дайте поверхности высохнуть и нанесите состав заново.
Ошибка 2: Нанесение вне рабочей зоны соединения
Рабочая зона резьбы - это место, где гайка или резьбовое отверстие фактически соприкасаются с витками болта или шпильки после затяжки.
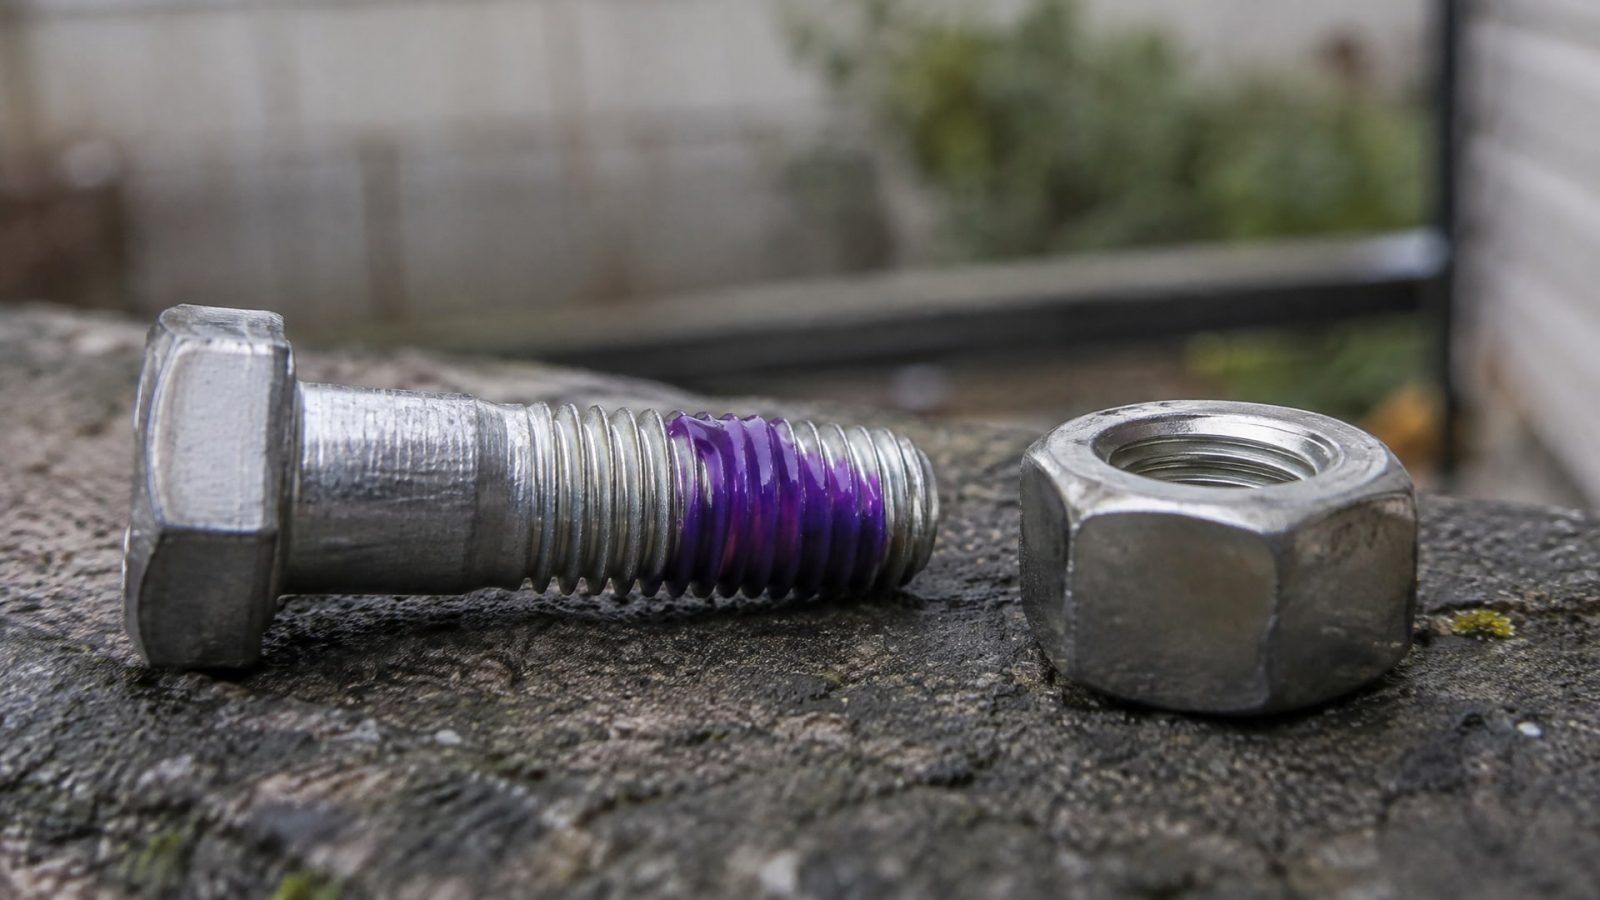
Многие применяющие наносят состав по всей длине крепежа или только на видимую часть, тогда как анаэроб должен заполнить зазор именно в месте контакта.
Для сквозного отверстия (гайка на болте) состав наносят на ведущие витки болта в той зоне, где гайка будет сидеть после затяжки. Для глухого отверстия (шпилька в резьбовое отверстие) состав нужно нанести и на витки шпильки, и внутрь резьбового отверстия на глубину, где произойдет контакт.
Признак ошибки: соединение через время ослабевает или развинчивается, хотя момент затяжки был в норме. Причина в том, что анаэроб не заполнил критическую зону контакта и не создал фиксирующий клеевой мост.
Ошибка 3: Игнорирование особенностей глухих отверстий
В глухом отверстии резьба есть только внутри, шпилька упирается в дно.
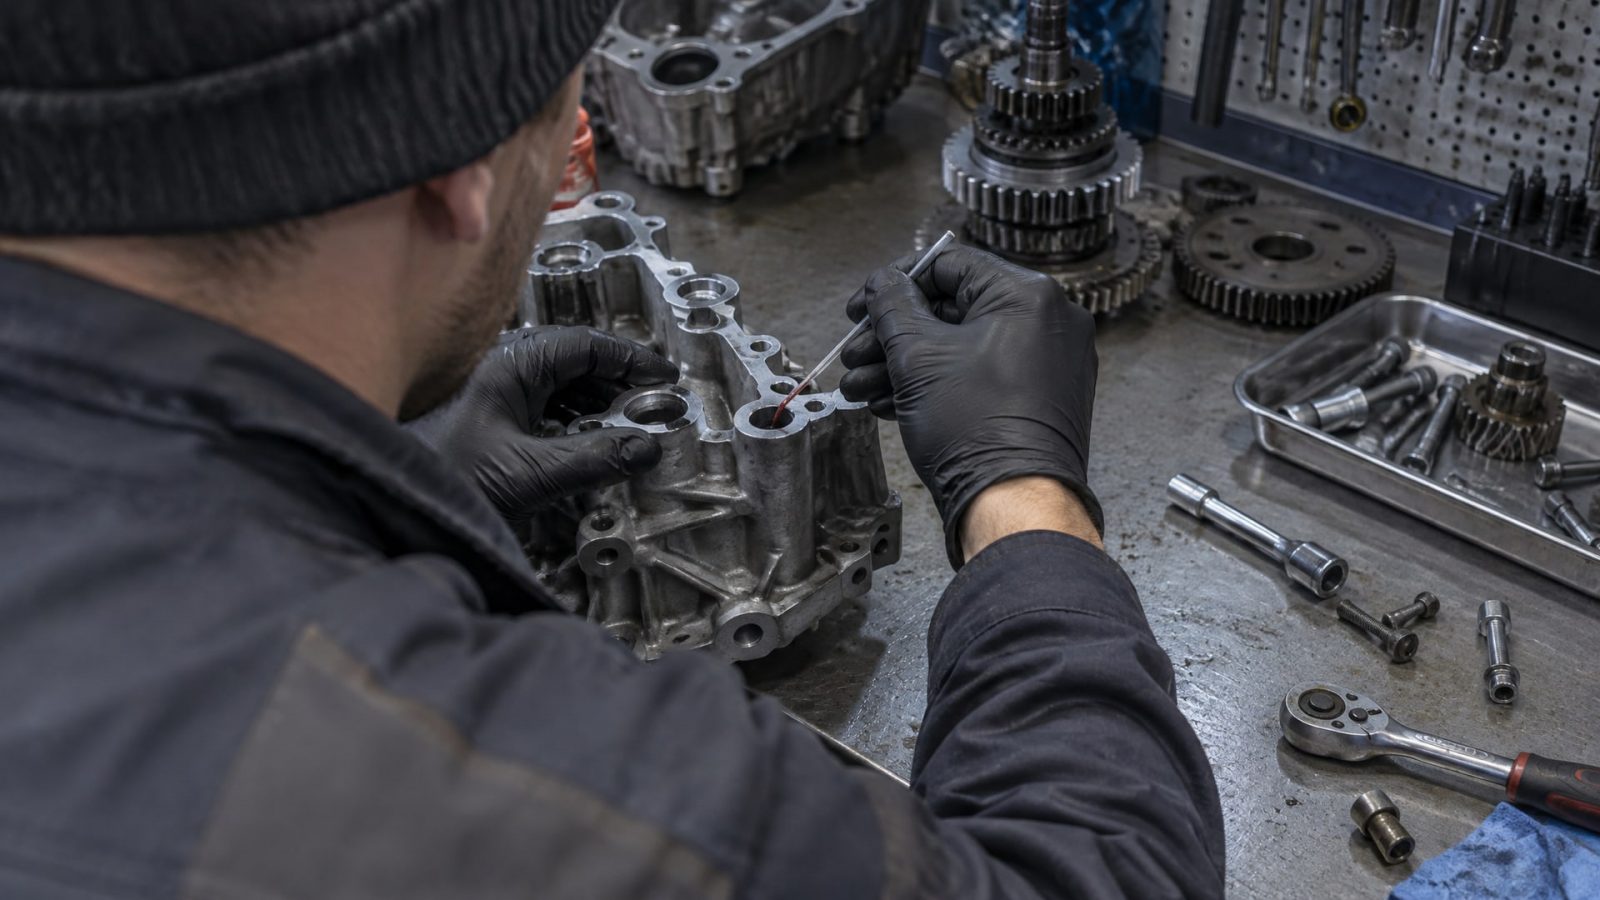
Многие наносят состав только на шпильку, полагая, что этого достаточно. На практике анаэроб должен заполнить также витки внутри отверстия, иначе его объема недостаточно для создания прочной полимеризованной пленки между двумя поверхностями.
Правильный подход: нанесите состав на витки шпильки, затем нанесите его и в резьбовое отверстие - на глубину ниже уровня, куда шпилька будет вкручена. После сборки оба источника материала встречаются в зазоре и образуют прочную фиксацию.
Если фиксация слабая и со временем шпилька расшатывается, разберите соединение, обе поверхности очистите и повторите нанесение уже с доставкой состава в отверстие.
Ошибка 4: Одинаковый подход к активным и пассивным металлам
Время схватывания анаэробов зависит от активности поверхности металла.
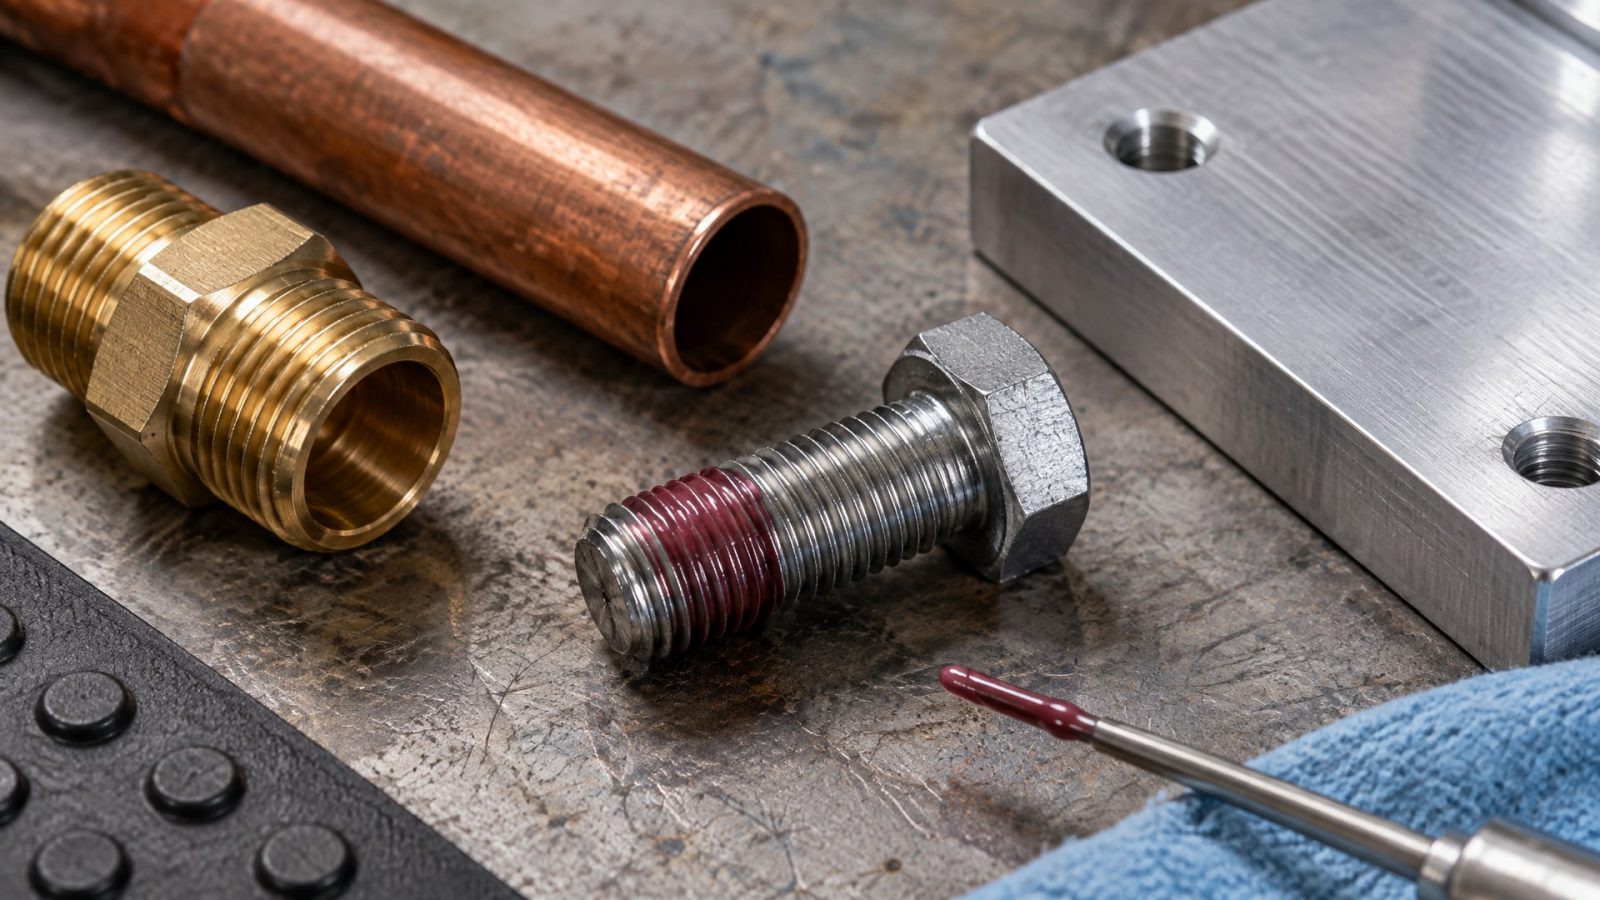
На латуни и меди фиксация происходит менее чем за 15 минут. На конструкционной стали, алюминии и его сплавах - менее чем за 60 минут. На высоколегированных сталях - менее чем за 180 минут. На оцинкованных, хромированных и никелированных поверхностях - более чем за 180 минут.
Пассивные металлы (нержавейка, алюминий, оцинкованная сталь) изолированы от прямого контакта анаэроба слоем оксида. Для ускорения отверждения производители рекомендуют активаторы или праймеры - вспомогательные жидкие составы, которые наносят перед фиксатором.
Ошибка: ожидать одинакового времени схватывания на всех материалах или использовать один анаэроб без активатора на нержавейке в холодных условиях. При температуре ниже 5°С на пассивных поверхностях отверждение может замедлиться так, что узел будет в рабочем состоянии только через сутки или более.
Решение: перед выбором продукта уточните материал поверхности и температурные условия. Если это нержавейка, алюминий или оцинкованная сталь, заготовьте активатор или выберите составы, специально рекомендуемые для таких поверхностей.
Ошибка 5: Слишком большой расход материала
Разумное нанесение - тонкий равномерный слой по рабочей зоне.
Многие ошибочно полагают, что больший расход гарантирует лучшую фиксацию. На практике это ведет к трем проблемам.
Первая: избыток состава вытекает из зазора, загрязняет деталь и требует дополнительной очистки. Вторая: глубокий слой анаэроба в зазоре медленнее отверждается, потому что полимеризация происходит от края зазора к центру. Третья: в момент сборки излишний материал создает гидравлический распор, затрудняя затяжку до требуемого момента.
Правильный подход: нанесите состав одной тонкой линией по виткам в рабочей зоне, не запол няя канавку резьбы целиком. После монтажа состав распределится в зазоре под давлением сборки.
Ошибка 6: Преждевременная нагрузка до окончания фиксации
Анаэробные составы проходят две стадии: фиксация (состояние, при котором соединение выдерживает нормальные вибрации и нагрузки) и полное отверждение (максимальная механическая и химическая стойкость).
Функциональная прочность достигается быстро - за минуты или десятки минут. Полное отверждение обычно требует 24 часов. Если узел нагружен теплом (работает выше +60°С), агрессивной химией или вибрирует в первые часы, анаэроб может размягчиться или вообще не отвердеть.
Признак ошибки: соединение вроде зафиксировалось, но через несколько часов начинает ослабевать, или резьба при попытке разборки неожиданно сдается легко. Это означает, что полимеризация не завершилась.
Решение: после сборки выдержите узел без нагрузки столько времени, сколько требует материал и поверхность. Для активных металлов часто достаточно 1-2 часов; для пассивных при низких температурах может потребоваться 24 часа.
Ошибка 7: Контакт наконечника флакона с металлом и засорение дозатора
При контакте носика флакона с металлической поверхностью происходит локальное ускорение полимеризации.
Состав внутри наконечника начинает загустевать, затвердевает и блокирует дозатор. Флакон становится неисправным, хотя материал внутри еще годен.
Причина: анаэробные составы чувствительны к ионам железа и других активных металлов. Для долгой сохранности они хранятся в пластиковых флаконах. Металл на кончике вызывает нежелательную реакцию.
Как избежать: наносите состав только на деталь, а не касаясь носиком флакона ее поверхности. Избыток материала на наконечнике удаляйте ветошью перед каждым использованием. Закрывайте флакон сразу после нанесения. Если наконечник все же засорился, замочите его в ацетоне на несколько часов.
Ошибка 8: Выбор неправильной прочности фиксатора для задачи
Анаэробные фиксаторы выпускаются в трех основных категориях прочности: низкая, средняя и высокая.
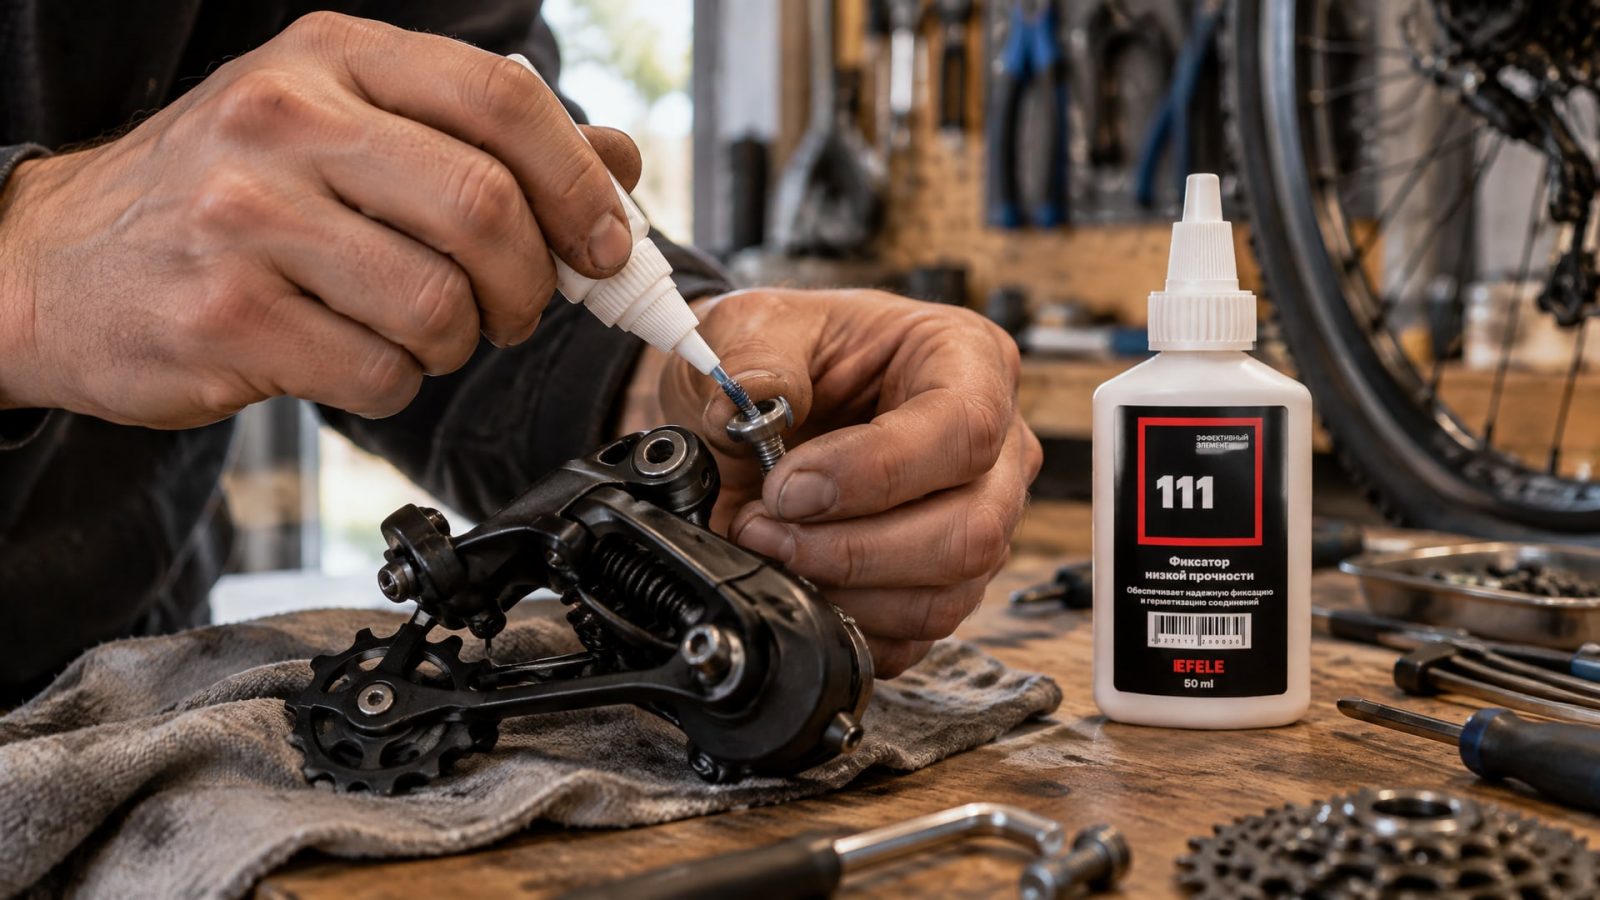
Часто закупщики берут продукт посредине или с запасом, полагая, что это универсально.
Низкая прочность подходит для узлов, которые разбираются часто (регулировка, техническое обслуживание). Средняя - для стандартных резьбовых соединений, где разборка редка. Высокая - для критичных узлов, где самоослабление недопустимо и разборка требует специального инструмента.
Если выбрана слишком высокая прочность для легко разбираемого узла, последующий демонтаж потребует нагрева или механического разрушения. Если слишком низкая для критичного узла, соединение со временем ослабевает. На многих производствах используют низкопрочные анаэробные клеи для часто разбираемых резьб - например, EFELE 111 задает стандарт для узлов, которые требуют периодической очистки или замены деталей без разрушения крепежа.
Правильный выбор: перед закупкой определите, будет ли узел разбираться в процессе работы и обслуживания, какие вибрационные нагрузки и температуры он испытывает. Выбирайте прочность, соответствующую именно вашей задаче.
Часто задаваемые вопросы
Почему фиксатор не работает, хотя я следовал инструкции?
Главные причины отказа: грязная или жирная резьба, влажность на поверхности, нанесение вне рабочей зоны соединения, использование обычного составляет без активатора на нержавейке или алюминии, нагрузка на узел до полного отверждения. Проверьте чистоту поверхности, материал детали и убедитесь, что состав был нанесен точно в зону контакта. На пассивных металлах в холодном помещении часто требуется активатор.
Можно ли наносить анаэробный герметик одновременно и на болт, и в отверстие?
Да, особенно для глухих отверстий это обязательно. Нанесите состав на витки болта или шпильки, затем нанесите его и внутрь резьбового отверстия на глубину, соответствующую будущему контакту. Два источника материала встретятся в зазоре и обеспечат полноценную фиксацию.
Сколько времени ждать между нанесением анаэробного герметика и нагрузкой на узел?
Это зависит от материала поверхности и температуры. На меди и латуни - менее 15 минут до функциональной прочности. На стали - менее 60 минут. На алюминии и оцинкованной поверхности - до 180 минут или более. Полное отверждение обычно достигается за 24 часа. Для критичных узлов дождитесь полного отверждения перед вводом в работу.
Как исправить, если анаэробный уплотнитель схватился не полностью и соединение ослабло?
Разберите соединение, тщательно очистите обе поверхности растворителем или спиртом, просушите их сжатым воздухом. Проверьте материал детали: если это нержавейка или алюминий, используйте активатор перед нанесением состава. Нанесите состав заново, соблюдая правило нанесения в рабочую зону, и дайте полностью отвердеть.
Почему засох носик флакона с анаэробным герметиком?
Из-за контакта с металлом или загрязнения наконечника. Анаэробные составы полимеризуются при соприкосновении с активными металлами, поэтому носик флакона нельзя прижимать к детали. Удаляйте избыток материала ветошью после каждого использования и закрывайте флакон сразу. Если засорение уже произошло, замочите наконечник в ацетоне.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков - грязная поверхность, неправильное нанесение, игнорирование особенностей разных металлов, преждевременная нагрузка и избыточный расход - редко связаны с качеством материала. Они возникают из-за нарушения технологии подготовки и применения. Каждая ошибка имеет признаки, по которым ее можно выявить, и конкретный способ исправления.
Следующий шаг: перед закупкой анаэробных составов уточните материалы поверхностей, условия работы и требования к разборке узлов в вашем производстве. Выберите продукт, соответствующий именно вашим условиям, подготовьте текущим местом хранения и обучите применяющий персонал правилам очистки, нанесения и ожидания отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и применять смазку для личинок замков, чтобы защитить их от замерзания и продлить срок службы.
Узнайте, можно ли использовать герметик вместо прокладки, и как правильно выбрать анаэробный состав для фланцевых соединений.
Узнайте, как смазка для пищевого оборудования H1 защищает механизмы от коррозии и износа в условиях агрессивных моющих средств и высоких температур.