
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Пищевые смазки категории H1 выбирают не потому, что они «волшебны», а потому, что правильно подобранная рецептура удерживается на узле в условиях высоконапорной мойки и санитарных циклов. В пищевой промышленности оборудование подвергается экстремальным воздействиям: напор до 100 bar при температуре 60–80°C, CIP-циклы с щелочью, кислотой и хлорированными растворами, термошоки от −10°C до +85°C. Без правильной защиты на контактных поверхностях неизбежны коррозия, фреттинг и ускоренный износ. Эта статья объясняет, как смазки H1 работают в этих условиях и на какие параметры опираться при выборе.
Статья полезна технологам, инженерам и закупщикам, которые отвечают за надежность пищевого оборудования и его совместимость с санитарными требованиями.
Что означает H1 и почему это не панацея
NSF H1 - это обозначение для смазок, допустимых в зонах, где техническое назначение узла предполагает возможность случайного, технически неизбежного контакта с пищевым продуктом.
Такая смазка разрешена на основе FDA 21 CFR 178.3570, которая регламентирует только базовые масла, загустители и присадки.
Однако H1 говорит только о пищевой безопасности, а не о способности смазки оставаться на узле после интенсивной мойки. Многие закупщики ошибочно полагают, что маркировка H1 автоматически гарантирует защиту от washdown и CIP-циклов. На самом деле для оценки этой защиты используются специальные тесты: ASTM D1264 (сопротивление вымыванию водой при статических условиях) и ASTM D4049 (сопротивление срыванию водяной струей при динамических условиях). Второй тест более релевантен для пищевого оборудования, подвергающегося высоконапорной мойке.
Главный ориентир - результат менее 10% потери при ASTM D4049, что означает сохранение более 90% защитной пленки. Без такого показателя смазка будет вымываться, узел останется без защиты, и начнутся коррозия, микросваривание и абразивный износ. Поэтому при выборе H1-смазки для оборудования с частой мойкой проверяй именно эти тесты, а не только наличие допуска.
Агрессивные среды в пищевой промышленности и требования к смазке
Пищевое оборудование работает в условиях, намного более жестких, чем просто вода.
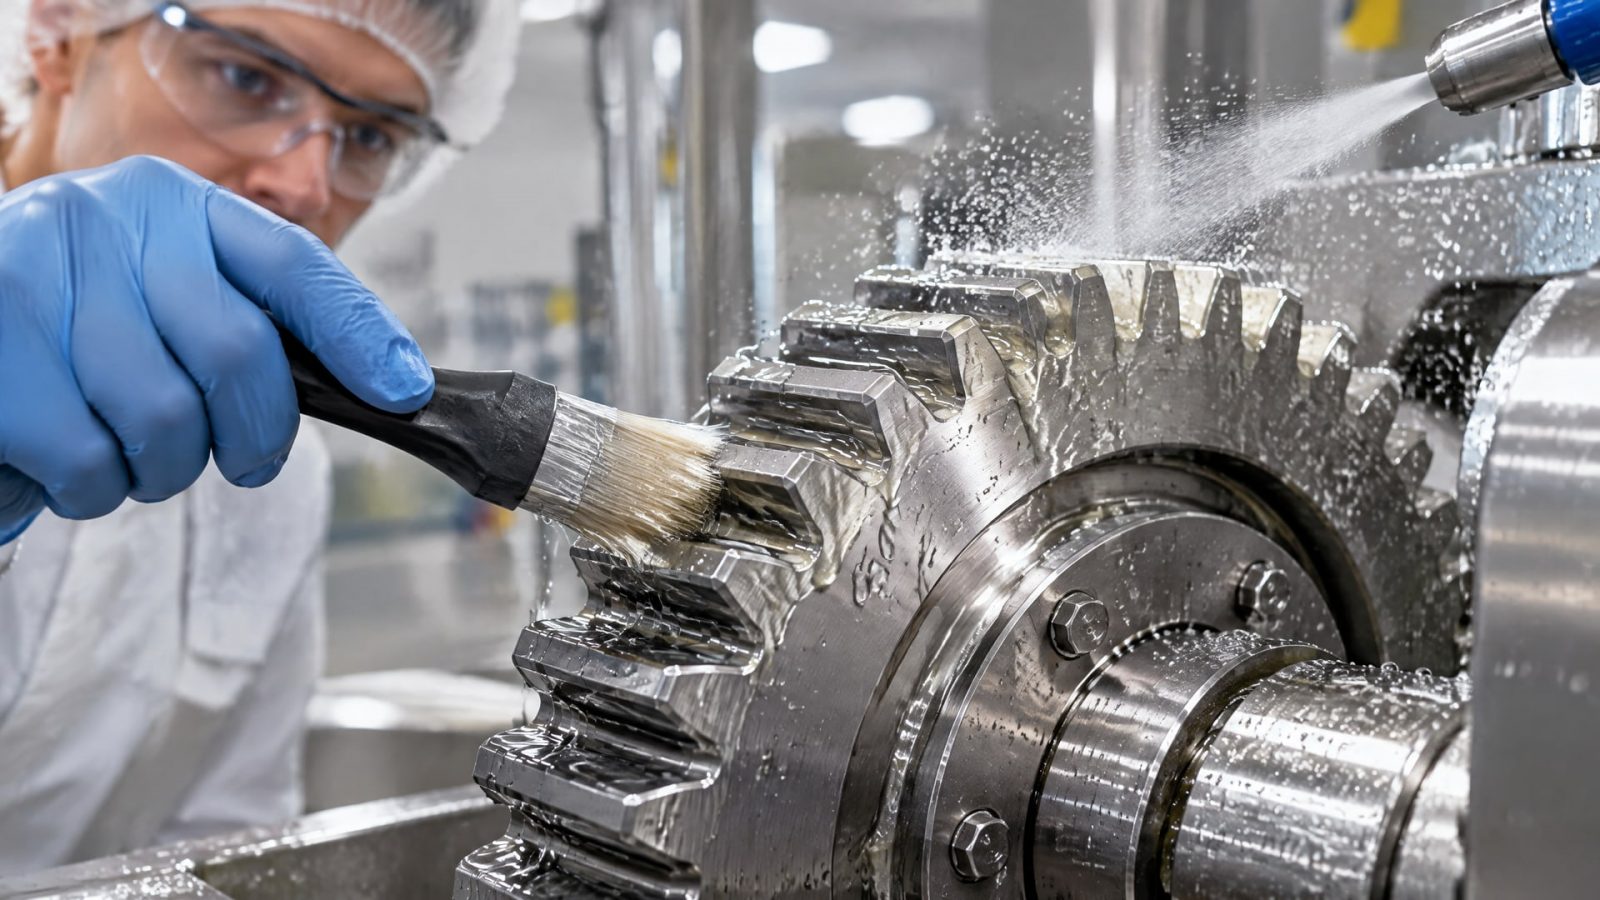
Высоконапорные моечные системы нагнетают воду под давлением 80–100 bar при температуре 60–80°C; CIP-циклы включают горячую щелочь, фосфорную и азотную кислоту, хлорирующие вещества в концентрации 200–500 ppm и нередко горячую воду выше 85°C.
Для соответствия этим условиям смазка должна сохранять функциональность в диапазоне pH от 1 до 14 - от сильнокислого до сильнощелочного. Одновременно она должна пережить термошоки (например, холодный утренний запуск оборудования и последующий нагрев), обычно в диапазоне −10°C до +85°C.
Такие экстремальные параметры выбивают из строя недостаточно подготовленные смазочные материалы. Щелочи расщепляют неправильно подобранные загустители, кислоты окисляют базовое масло, хлор нарушает адгезию (способность смазки держаться на металле), и в результате пленка смазки разрушается, контактные поверхности трутся непосредственно друг о друга. Это приводит к коррозии нержавеющей стали, холодному завариванию при переходных нагрузках и необходимости более частой переосмазки.
Более строгий стандарт - ISO 21469 - охватывает не только рецептуру, но и весь жизненный цикл смазки: производство, упаковку, хранение и применение. Если на предприятии реализована система HACCP или используется программа гигиенической безопасности, ориентация на ISO 21469 облегчит аудиты и документирование.
Водостойкость как ключевой параметр защиты
Вода - главный враг смазки в пищевой промышленности.
Даже небольшое количество влаги может разрушить защитную пленку, разбухнуть в составе загустителя, способствовать коррозии и бактериальному загрязнению.
Смазки с плохой стойкостью к вымыванию теряют 50% и более защитной пленки уже за первый цикл мойки. Результат - узел остается беззащитным, начинается износ, появляется ржавчина или окисления в местах контакта. На производствах с ежедневной или многократной санитарной обработкой это приводит к отказам за считаные недели.
Стойкая смазка держит более 90% пленки (по ASTM D4049) и обеспечивает защиту между циклами переосмазки. Для насосов, компрессоров, валов и конвейеров в зонах washdown это критично: даже если смазку частично сместить, ее остаточная пленка предотвратит фреттинг и заедание.
Проверяй эту стойкость в техдатах на смазку. Если тесты ASTM D1264 или D4049 не указаны - это повод насторожиться. Хороший поставщик всегда приводит эти цифры, потому что они напрямую говорят о поведении продукта на реальном оборудовании.
Консистенция, загустители и подбор для разных узлов
Консистенция пластичной смазки определяется классом NLGI (от 0 до 6, где 0 - почти текучая, 6 - твердая паста).
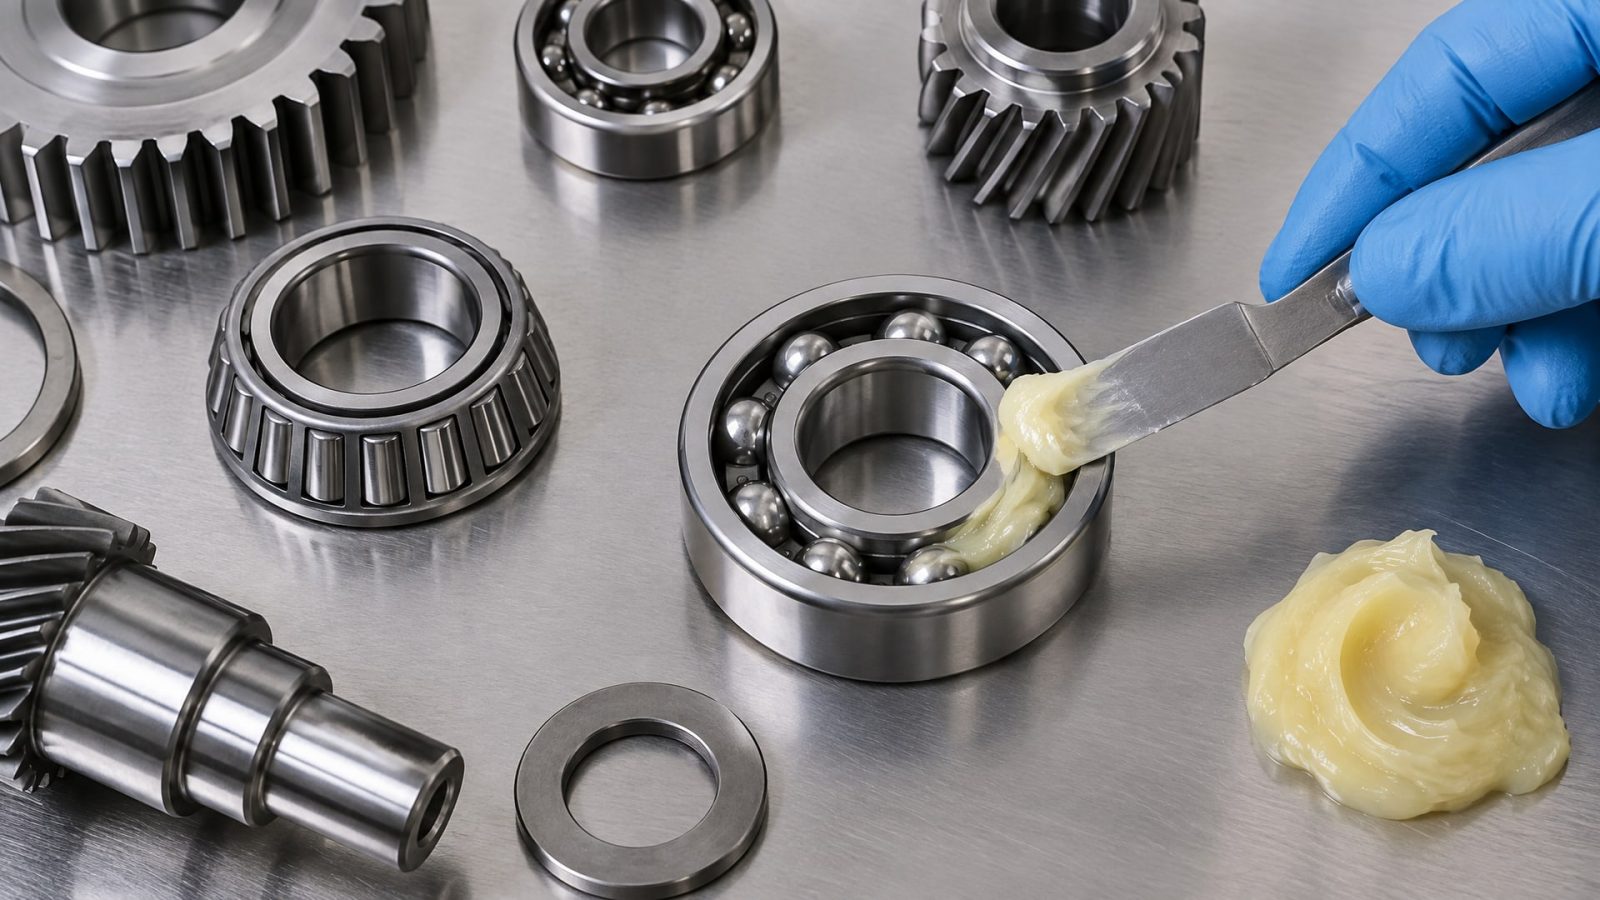
В пищевой промышленности обычно встречаются NLGI 0, 1 и 2 в зависимости от узла, температурных условий и способа подачи.
Узлы требуют разных подходов: - Подшипники часто работают при NLGI 1 или 2 - более плотная консистенция держит смазку внутри корпуса и менее восприимчива к вымыванию - Цепи и открытые направляющие могут быть обработаны NLGI 0 или жидкой смазкой, если конструкция позволяет проникновение - Валы и шпиндели под высоконапорной мойкой нередко требуют NLGI 1 для баланса между защитой и возможностью вымывания во время санитарной обработки - Насосы и компрессоры подбираются индивидуально в зависимости от давления и температуры
Тип загустителя не менее важен. На рынке встречаются алюминиевый комплекс, сульфонат кальция и полимочевина. Каждый реагирует на воду и химию по-разному: алюминиевый комплекс более подвержен коррозии при низком pH, полимочевина лучше держит форму при высоких температурах, сульфонат кальция часто используется для стойкости к воде.
При выборе смазки для влажной среды внимательно сверь тип загустителя с техматериалами поставщика и убедись, что он протестирован именно на агрессивные химические среды твоего производства.
Защита от коррозии и холодного завариывания в условиях CIP и washdown
Коррозия начинается не с видимой ржавчины, а с микроскопических окислений под пленкой смазки, когда влага проникает в зазоры между деталями и смазка не защищает контактную поверхность.
В условиях частой мойки и высокой влажности это особенно опасно для нержавеющей стали, которая хоть и более устойчива к окислению, но не недосягаема для электрохимических процессов.
Холодное завариввание (холодная сварка, или фреттинг-коррозия) происходит, когда смазочная пленка разрушена, и поверхности трутся с высокой микронагрузкой. На движущихся узлах это приводит к заеданию, повышению температуры и остановке оборудования. Восстановление после такого отказа требует разборки и часто замены поврежденной детали.
Правильно подобранная H1-смазка с высокой стойкостью к вымыванию и совместимостью с CIP-реагентами предотвращает обе проблемы. Она сохраняет адгезию даже после контакта со щелочью и кислотой, остается на узле после напорной мойки и образует антикоррозионный барьер. Для узлов в зоне CIP, где термошоки происходят ежедневно, это означает предсказуемый ресурс и снижение аварийных остановок.
На практике многие производства переходят на смазки, прошедшие проверку в реальных условиях CIP-мойки: это стоит дороже, но окупается за счет повышения надежности и сокращения простоев. Перед внедрением новой смазки попроси у поставщика результаты испытаний с использованием моющих растворов и параметров мойки, максимально близких к твоим.
Совет инженера: как выбрать смазку для оборудования с интенсивной мойкой
Сценарий: На линии фасовки молочных продуктов оборудование моют три раза в день высоконапорной водой при 75°C и каустической содой, затем кислотой.
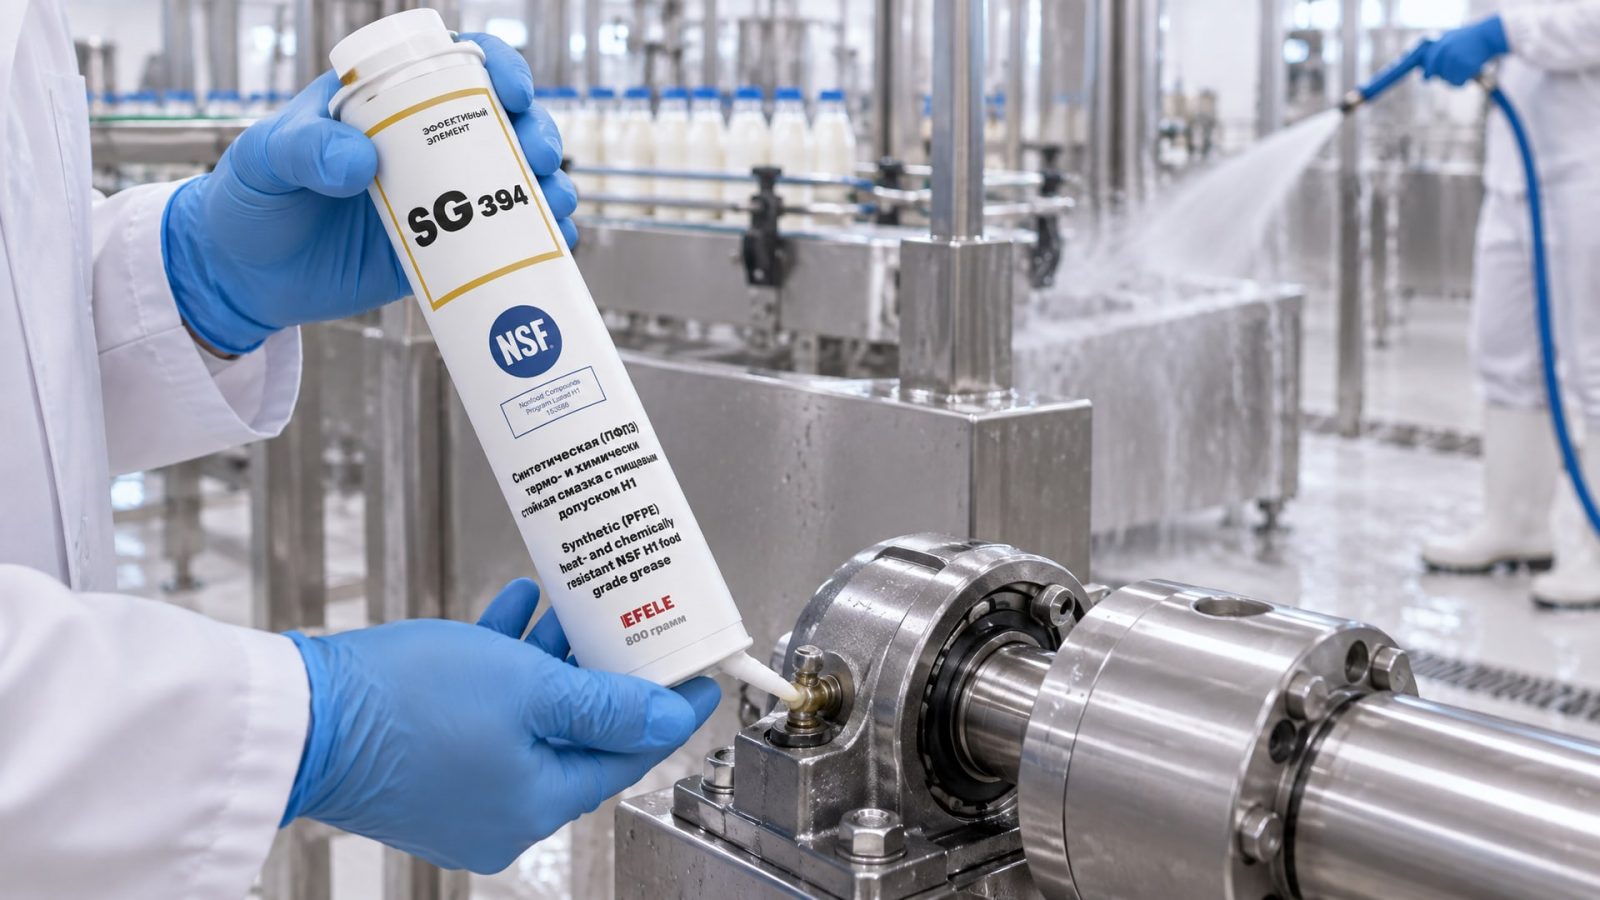
Направляющие конвейера и муфты мотора нуждаются в надежной защите, но обычная пищевая смазка вымывается за первый цикл мойки, и через неделю появляются микротрещины в местах контакта.
Что сделали: Провели аудит применяемой смазки и обнаружили, что она не имела сертификата ASTM D4049. Переходили на H1-смазку, протестированную на стойкость к водяной струе (менее 10% потери), совместимость с pH 1–14 и прямую проверку в условиях, близких к CIP (80°C, щелочь и кислота). Дополнительно выбрали консистенцию NLGI 1 вместо NLGI 2, так как для открытых направляющих она лучше держится при напорной мойке и быстрее проникает в контакт.
Итог: Ресурс между переосмазками вырос вдвое, коррозионные повреждения исчезли, расход смазки снизился за счет лучшей адгезии. На предприятиях, работающих по аналогичной схеме, этот подход применяется серийно: EFELE SG-394 выбирают именно благодаря подтвержденной химстойкости к CIP-процессам при температурах выше 80°C и совместимости с агрессивными растворами.
Различие между H1 и H2, и почему это важно для закупок
На пищевых предприятиях часто работают как зоны, где контакт смазки с продуктом возможен, так и зоны, где контакта не может быть по конструкции.
Это разделение на H1 и H2 критично.
H1 применяют на узлах прямого контакта: направляющие, по которым перемещается тесто; подшипники в головке линии, где смазка может попасть в продукт; откидные крышки с шарнирами над емкостями. Возможный контакт - даже маловероятный - требует регистрации смазки под FDA 21 CFR 178.3570 и ориентира не более 10 ppm инцидентального попадания.
H2 используют для узлов, где контакта быть не может: подшипники редукторов в подвальных помещениях, шпиндели промежуточных приводов в закрытых корпусах, внешние петли конвейеров в тех местах, где брызги продукта невозможны. H2-смазки дешевле, так как не требуют таких строгих пищевых допусков, и часто обладают лучшей стойкостью к воде и химии, потому что производителю не нужно столько заботиться о токсичности присадок.
Правильное разделение позволяет сэкономить на закупках и упростить логистику. Закупщик на основе зональной схемы производства составляет реестр узлов, разделяет их на H1 и H2, и покупает для каждой категории оптимальный материал. Это предотвращает ошибки типа «привезли H2 туда, где нужна H1» и облегчает аудиты безопасности пищевой продукции.
Часто задаваемые вопросы
Что означает H1 в маркировке смазки и обеспечивает ли это защиту от мойки?
H1 - это категория NSF для смазок, допустимых при случайном контакте с пищей. Это гарантирует пищевую безопасность (допущены только разрешенные ингредиенты по FDA 21 CFR 178.3570), но НЕ гарантирует высокую стойкость к вымыванию водой. Защита от мойки проверяется отдельными тестами ASTM D4049 (менее 10% потери при водяной струе) и ASTM D1264. При выборе смазки для washdown-режима смотри именно эти показатели в техдатах.
Какие параметры смазки наиболее важны для оборудования с ежедневной CIP-мойкой?
Три ключевых параметра: (1) стойкость к вымыванию (ASTM D4049, менее 10% потери); (2) совместимость с pH 1–14 и хлорсодержащими растворами 200–500 ppm; (3) сохранение коррозионной защиты после контакта с щелочью, кислотой и горячей водой 85°C+. Запроси у поставщика результаты испытаний именно под эти условия, а не только маркировку H1. NLGI-класс подбирается в зависимости от типа узла и способа подачи смазки.
Чем отличается выбор смазки для H1 и H2 зон?
H1 применяют на узлах прямого контакта с пищей (направляющие, подшипники над продуктом, открытые шарниры). H2 - для зон без контакта (закрытые редукторы, подвальные подшипники, внутренние муфты). H1-смазки дороже из-за строгих пищевых допусков. Правильное разделение зон позволяет оптимизировать расходы и снизить риск ошибок при закупке и хранении.
Является ли нержавеющая сталь достаточной защитой от коррозии при частой мойке?
Нет. Нержавеющая сталь более устойчива к окислению, но при разрушении смазочной пленки и постоянном контакте с влагой, щелочью и кислотой может подвергаться электрохимической коррозии и микротрещинам. Защита смазки критична для сохранения поверхности и предотвращения холодного завариывания узлов. Нержавейка не отменяет необходимость правильного подбора смазки.
Как узнать, может ли смазка выдержать условия конкретного производства?
Запроси у поставщика: (1) результаты ASTM D4049 и ASTM D1264; (2) подтверждение совместимости с моющими растворами, которые ты используешь (щелочь, кислота, хлор); (3) диапазон рабочих температур и термошоков, которые она выдерживает. Лучше всего - провести краткий полигонный тест на своем оборудовании, прежде чем переходить на новый материал. На практике смазки, протестированные в условиях, близких к реальному производству, работают более предсказуемо.
Заключение
Пищевые смазки H1 защищают оборудование от агрессивных моющих средств не благодаря какому-то чудо-компоненту, а благодаря правильному сочетанию состава, загустителя, водостойкости и химической совместимости. H1 - это отправная точка (пищевая безопасность), а не финальный ответ. Для защиты при washdown и CIP-мойке нужно проверять стойкость к вымыванию по ASTM D4049 (менее 10% потери), совместимость с pH 1–14 и хлорированными растворами, а также поведение смазки в условиях, максимально близких к твоему производству.
Начни с аудита: составь схему зон производства, раздели узлы на H1 и H2, определи режимы мойки и параметры агрессивных сред. Затем запроси у поставщика полные техдаты с результатами испытаний, а не только маркировку H1. Перед внедрением нового материала проведи пилотный тест на реальном оборудовании. Это занимает несколько недель, но экономит месяцы простоев и ремонтов, когда неправильно подобранная смазка быстро вымывается и узлы начинают корродировать.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести антикор автомобиля после зимы: очистка, удаление повреждений и создание защитного слоя.
Узнайте, почему крепление пластиковых деталей анаэробными фиксаторами может быть опасным и какие альтернативы существуют.
Узнайте, как обеспечить биостойкость СОЖ и избежать роста бактерий в баке, чтобы продлить срок службы жидкости и инструмента.