
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Допуск NSF H1 открывает дорогу смазкам на пищевые производства, но одновременно становится источником беспокойства для технологов: возможен ли контакт с продуктом? На какой объем попадания рассчитан материал? Как убедиться, что смазка действительно пригодна для пищевого цеха?
Ответ кроется не в самом наличии H1-регистрации, а в том, как эту смазку применяют, контролируют и хранят. H1 - это не разрешение на загрязнение, а допуск к работе в зонах, где случайный и технически неизбежный контакт с готовым продуктом остается вероятным, но очень ограниченным. В этой статье мы разбираем, на какие цифры опираться технологу, какие документы требовать у поставщика и как выстроить процесс, чтобы смазка оставалась защитой оборудования, а не источником риска для продукта.
Что такое допуск H1 и как его отличить от других категорий
Допуски смазочных материалов для пищевого производства делятся на три категории.
H1 предусматривает только случайный и технически неизбежный контакт с готовым продуктом при нормальной работе оборудования. Это не означает, что смазка попадает в пищу намеренно; речь идет о ситуациях, когда конструкция узла, его расположение или режим работы создают минимальную вероятность переноса микроскопических количеств.
H2 относится к узлам, расположенным в зонах, где контакт с пищей категорически исключен: смазка применяется на оборудовании, работающем вдали от продукта. Эти смазки дешевле и проще по составу, так как требования к составу ослаблены.
3H - разделительные агенты для прямого контакта с пищей, например в формовочных машинах и выпечке. Это особая категория с максимально строгими требованиями.
Для технолога пищевого производства различие между H1 и H2 критично: если вы закупили H2 для узла, где теоретически возможен контакт, вы рискуете. Если применили H1 там, где контакт исключен, вы переплатили. Правильный выбор начинается с честной оценки риска контакта каждого узла.
Проверяем документы: на что смотреть при закупке
Когда закупщик получает техпаспорт (TDS) или техническую спецификацию, нередко видит просто слова «food grade» или «H1».
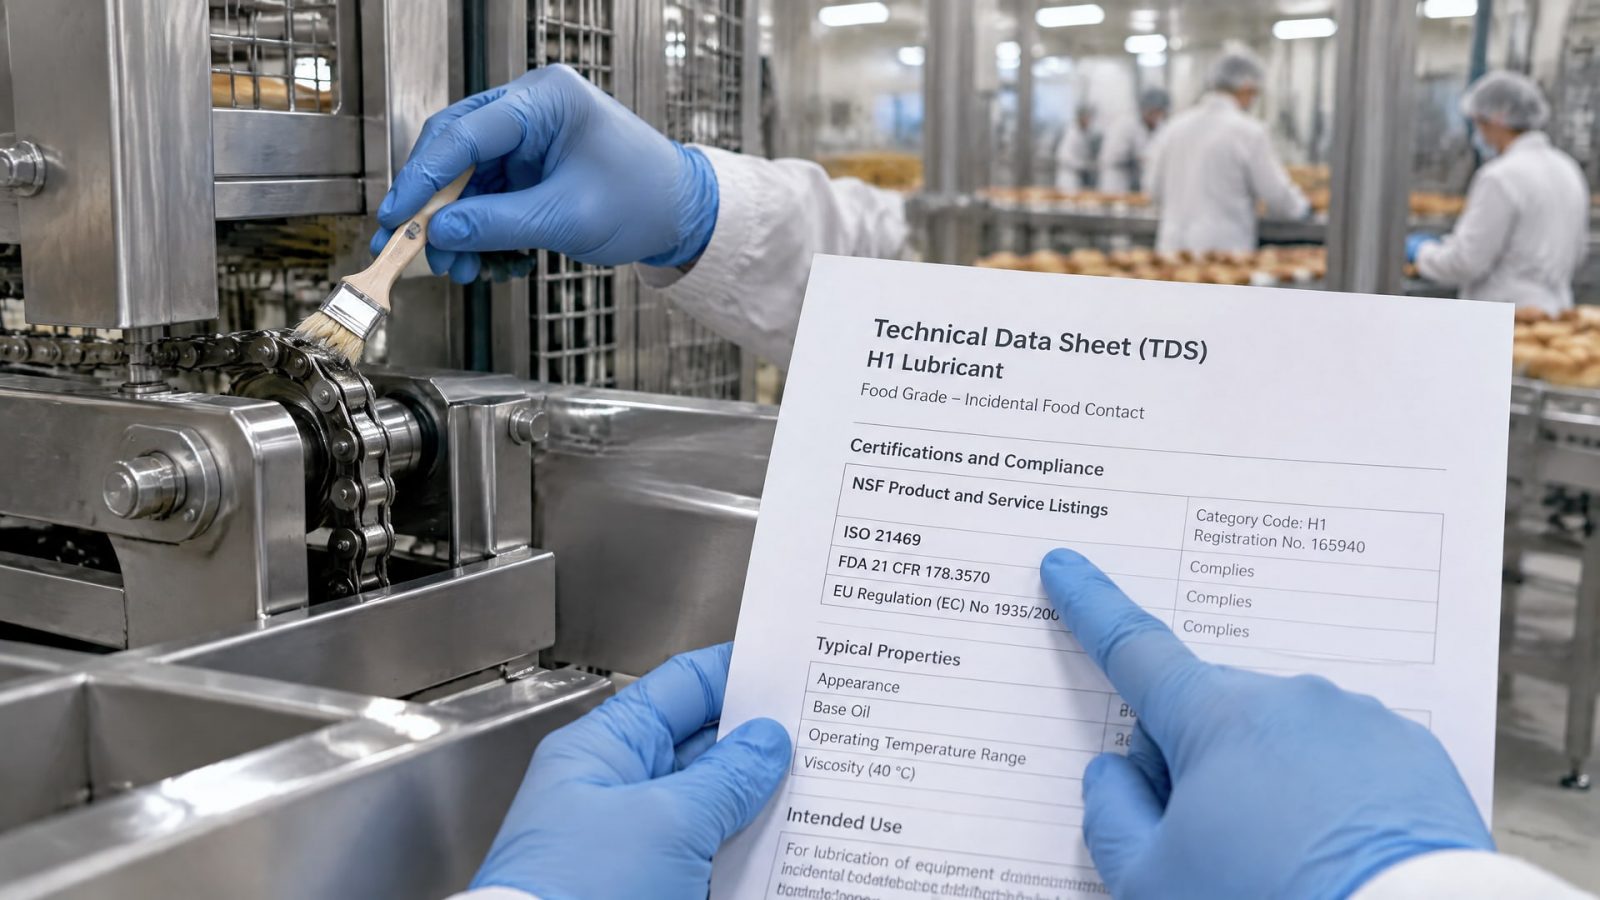
Этого недостаточно. Документ должен содержать ссылку на регистрацию в NSF (номер из реестра NSF Product and Service Listings) либо указание на соответствие стандарту ISO 21469.
NSF-регистрация подтверждает, что состав смазки оценен независимой лабораторией и признан безопасным при случайном контакте с пищей. Важно помнить: регистрация подчеркивает, что в составе используются только ингредиенты, соответствующие FDA 21 CFR 178.3570 - американскому своду норм о пищевых добавках и вспомогательных веществах.
ISO 21469 - это более обширный стандарт. Он проверяет не только формулу смазки, но и способность поставщика соблюдать гигиенические требования на всем жизненном цикле: от производства и упаковки до транспортировки и хранения на вашем складе. Если вы работаете с жесткими требованиями HACCP или входите в состав холдинга с корпоративными стандартами, требование ISO 21469 к поставщику становится стандартным пунктом спецификации.
При закупке попросите у поставщика: - копию свидетельства о регистрации в NSF с номером реестра; - справку о соответствии ISO 21469 (если применимо); - выписку из спецификации о допуске H1 и максимальной концентрации пищевого допуска ингредиентов.
Это займет 5 минут на почту поставщика, но исключит позже спор о том, действительно ли смазка пищевая.
Пределы допуска: 10 ppm - волшебная цифра, которую нужно понимать
Источники регулярно упоминают цифру 10 ppm - это максимальная концентрация смазки, которая может попасть в готовый продукт без нарушения норм пищевой безопасности.
Речь идет о 10 граммах на тонну готовой пищи.
Эта цифра справедлива для смазок на минеральной масляной основе и большинства синтетических материалов. Для силиконовых смазок ориентир строже -1 ppm, то есть 1 г на тонну. Поэтому если ваше производство работает с объемом в сотни тонн в сутки, переход с обычной H1 на силиконовую требует пересчета допустимого дозирования.
На практике 10 ppm звучит микроскопично, но это максимум, а не норма. Задача технолога - сделать так, чтобы реальное попадание было в десять, сто или тысячу раз меньше. Как? Регламентом дозирования и контролем утечек.
Многие технологи допускают ошибку, трактуя H1 как: «если есть допуск, то я могу не контролировать расход». На самом деле NSF-документы прямо указывают принцип: использовать минимально необходимое количество, достаточное для технического эффекта. Если узел требует 2 мл смазки на месяц, но вы даете 20 мл - вы резко поднимаете риск попадания. Даже если смазка H1, это не страховка от халатности, а второй слой защиты после соблюдения регламента дозирования.
Где смазка H1 встречается чаще всего
На пищевых производствах смазка H1 используется в нескольких типовых узлах.
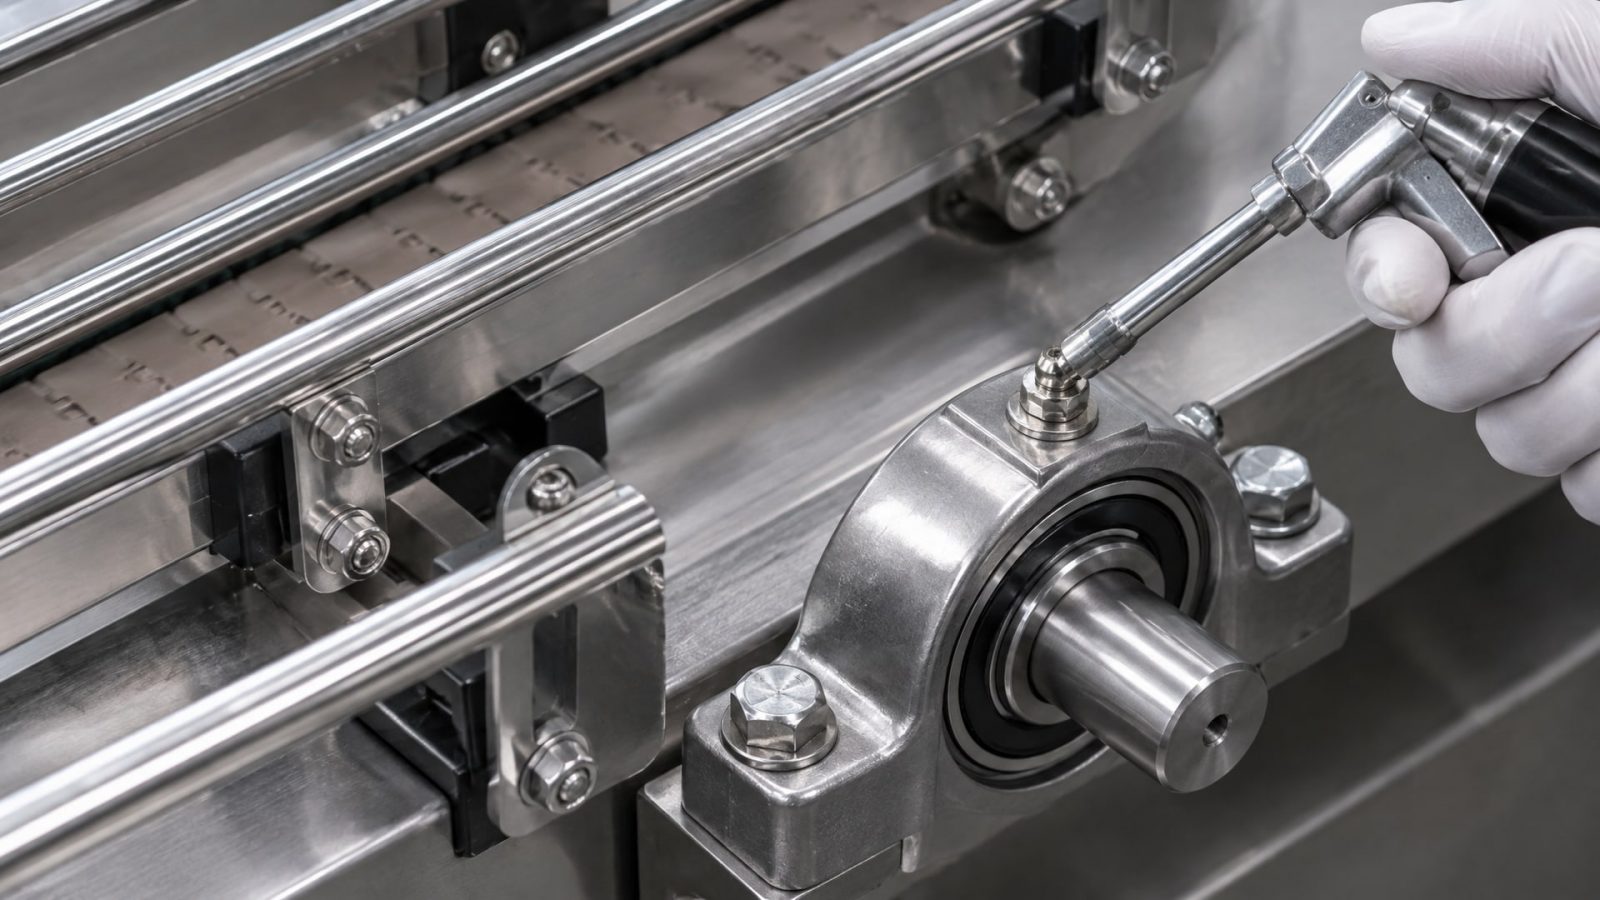
Направляющие конвейерных линий - где между металлическими поверхностями и продуктом есть минимальный зазор, но контакт технически возможен. Подшипники электромоторов, расположенные рядом с обрабатывающей зоной; здесь H1 применяют не потому, что масло полезно для пищи, а потому, что утечка из подшипника неизбежна.
Цепи транспортеров часто смазывают H1-материалами, если продукт находится непосредственно выше цепи. Дверные петли, защелки и движущиеся части оборудования, контактирующие с упаковкой готовой продукции. Болты и резьбовые соединения в узлах машины, где допуск касается корпуса над продуктом.
Редко, но встречаются сценарии, когда H1 наносят как временное антикоррозионное покрытие на детали перед сборкой - в этом случае необходима последующая мойка или протирка поверхности до удаления видимых остатков смазки.
Технолог должен знать: для каждого узла обоснование выбора H1 - именно сценарий контакта, а не просто универсальность. Если смазка используется в глубокой полости редуктора вдали от пищи - это H2, и переплачивать за H1 нет причины.
Контроль на производстве: регламент дозирования и инспекция
Пищевое производство давно привыкло к документированию процессов; смазка - не исключение.
Технолог должен разработать технологический регламент подачи смазки для каждого узла, где она используется.
Этот документ должен содержать: - Наименование узла и тип смазки (например, пластичная H1, вязкость ISO VG 220); - Периодичность подачи (один раз в смену, раз в день, раз в неделю); - Дозировка в граммах или миллилитрах на одно применение; - Ответственное лицо и дата проведения; - Подпись исполнителя.
Такой лист можно вести в электронной форме или на бумаге - суть в том, чтобы было видно, кто, когда и сколько наносил. При типичных проблемах - вымывании смазки потоком продукта, утечках из узла или избыточной подаче - логи дозирования помогут оперативно идентифицировать причину.
На практике избыточная смазка - главный источник ее попадания в продукт. Операторы часто мажут «на глазок», полагая, что больше смазки значит лучше; результат противоположный. Для узлов с повышенным риском контакта рекомендуется использовать дозатор фиксированного объема (шприц на 1 мл или 2 мл) вместо произвольного нанесения.
Периодический осмотр оборудования - вторая часть контроля. Каждую смену (или через смену, в зависимости от интенсивности работы) нужно визуально проверить узлы на предмет подтеков, избыточных остатков смазки или признаков масляных пятен на продукте. Если вы видите потеки - это сигнал к пересмотру дозирования или техническому обслуживанию.
Выбираем H1 по условиям работы узла
H1 смазки различаются по консистенции (класс NLGI), базовому маслу и пакету присадок.
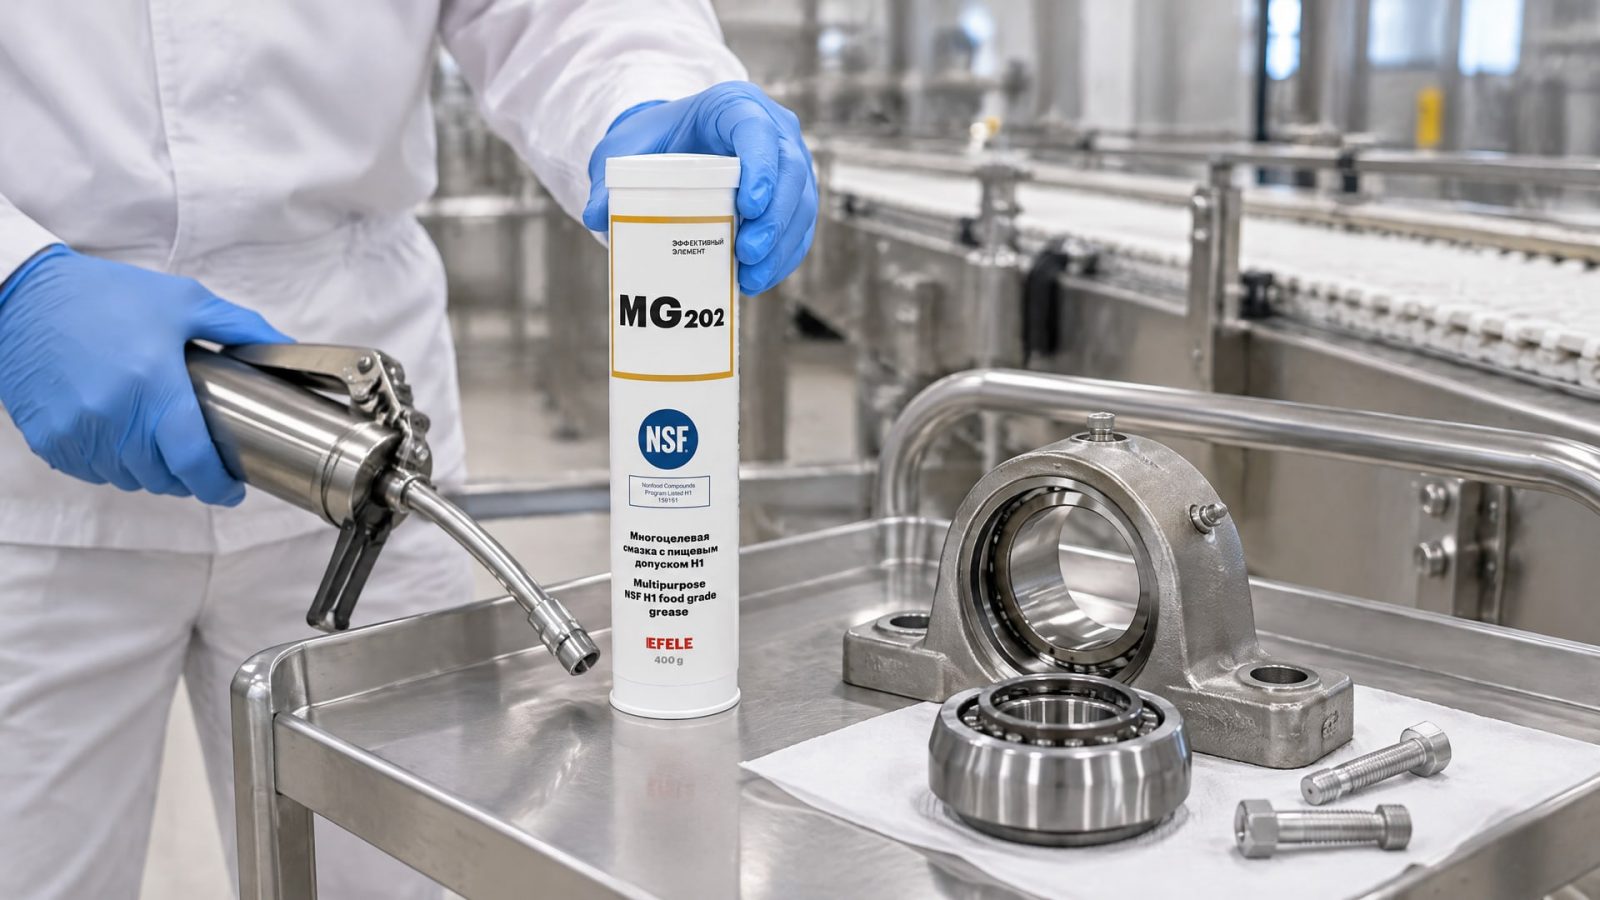
Правильный выбор зависит от режима узла, а не только от допуска.
Пластичные смазки NLGI 2 - типовой выбор для большинства узлов на пищевых производствах. Они остаются на месте нанесения, не вытекают в продукт при наклоне конвейера и хорошо держат вязкость в диапазоне температур 5–40 °C, типичном для производственных цехов.
Если узел работает при повышенной температуре (сушилка, варочный аппарат, близость к печи), нужна смазка с повышенной термостойкостью. Классический пример - узлы духовок для выпечки хлеба, где температура может достигать 60–80 °C. Обычная пластичная смазка здесь начнет вытекать; нужен материал с более высокой температурой размягчения.
Если узел работает в холодной зоне или на морозе (например, в цехах замороженных полуфабрикатов или в холодильных камерах), нужна смазка, которая не затвердеет при минусовых температурах. Для таких сценариев выбирают смазки с низкой температурой застывания.
Для узлов с интенсивным вытеснением смазки - например, фланцевых соединений на высокоскоростных конвейерах или подшипниках вращающихся валов, работающих в зонах контакта с водой - рекомендуют смазки с улучшенной адгезией (прилипаемостью к поверхности). Адгезия - это способность смазки прилипать к металлу и оставаться там, несмотря на воздействие потока жидкости или вибрации. Смазка с плохой адгезией быстро смывается и требует частого переподнесения; это автоматически повышает риск избыточного дозирования.
Для направляющих линейного движения, где смазка должна обеспечивать скольжение без заклинивания, важна низкая кинематическая вязкость базового масла - обычно это ISO VG 15–32. Для вращающихся узлов вязкость может быть выше - ISO VG 100–220.
На пищевых производствах смазки часто подвергаются мойке водой и моющими средствами. Это требует выбора материалов на минеральной масляной основе или некоторых синтетических (например, эстеровых), которые совместимы с санитарной обработкой и не реагируют с дезинфицирующими растворами. Силиконовые смазки могут осложнить последующую мойку и оставить масляные пятна на оборудовании.
Для узлов в прямом контакте с влагой (конденсация, брызги воды, моющие растворы) нужна смазка с хорошей водостойкостью - она должна оставаться в зазорах, несмотря на влажность. Обычно это достигается подбором присадок и структуры смазки.
Давайте рассмотрим конкретный пример. На линии производства молочных продуктов направляющие конвейера работают при 15 °C, подвергаются ежедневной мойке водой и находятся в зоне прямого видения продукта. Задача - выбрать смазку, которая останется на месте нанесения, не вымоется водой, обеспечит плавное скольжение и имеет допуск H1. Для снижения рисков попадания смазки в продукт рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, разработанную на белом минеральном масле и алюминиевом комплексном мыле. Она соответствует этим требованиям: обеспечивает адгезию к металлу, выдерживает температуру холодильного цеха, совместима с мойкой водой и документирует свой статус регистрацией в NSF.
Минимизируем утечки и предотвращаем попадание
Даже идеальная H1-смазка может стать источником риска, если узел не герметичен или смазка подходит некорректно.
Вот практические меры, которые снижают риск попадания.
Герметизация узла. Если подшипник или редуктор имеют видимые подтеки смазки на корпус, это означает, что сальники износились или установлены неправильно. Попадание смазки в продукт начнется с подтеков, а не со случайного микроконтакта. Перед тем как винить смазку, проверьте техническое состояние узла. Замена или переустановка сальников - первый шаг.
Регулярная очистка оборудования. Если видны остатки смазки на наружных поверхностях узла, протрите их сухой тряпкой перед началом производства. Это позволит избежать переноса смазки на продукт при случайном контакте.
Правильная гидравлическая промывка перед вводом в эксплуатацию. Когда смазка используется как временное антикоррозионное защитное покрытие (например, на металлических деталях перед сборкой или поставкой), обязателен этап удаления излишков. Детали протирают чистой тканью или моют мягким растворителем, чтобы поверхность осталась фактически свободной от видимых остатков.
Контроль температурного режима узла. Если смазка рабочей вязкости выбрана неправильно и узел работает при температуре выше допустимой, смазка начнет течь и вытекать. Проверьте температуру подшипника или редуктора тепловизором и убедитесь, что она находится в норме (обычно для пластичных смазок это до 40–60 °C).
Защита от попадания посторонних веществ. Смазка может быть идеальной, но если в нее попадут пыль, частицы продукта или вода, она загрязнится и может стать источником физического или биологического загрязнения. Храните смазку в закрытой упаковке, не допускайте открытого хранения больших канистр с механической смазкой в цехе. Используйте чистые шприцы и дозаторы.
Документирование технического обслуживания. Ведите лог замены сальников, чистки узлов и смены смазки. Если в продукте обнаружено загрязнение смазкой, вы сможете оперативно выявить, в какой период и какой узел мог быть источником.
Часто задаваемые вопросы
Может ли H1-смазка быть опасна для здоровья, если все же попадет в продукт?
H1-смазка специально формулируется так, чтобы при попадании в пищу в допустимых концентрациях (до 10 ppm) она не наносила вред. NSF требует, чтобы все ингредиенты соответствовали FDA 21 CFR 178.3570 - своду норм о безопасности пищевых добавок. Однако это не означает, что смазка съедобна; речь идет об отсутствии острой токсичности при микроскопических количествах. Лучший подход - предотвращать попадание, а не полагаться на допуск.
Чем отличается ISO 21469 от простого H1?
ISO 21469 - это стандарт, который проверяет не только состав смазки, но и способность поставщика соблюдать гигиенические требования при производстве, упаковке и транспортировке. H1 - это допуск, подтверждающий пригодность к случайному контакту. Для пищевых производств с жесткими требованиями HACCP или в составе корпоративной системы качества требование ISO 21469 означает большую гарантию.
Можно ли использовать H2-смазку в узле, где возможен контакт, если я ее сменю на H1?
Нет. H2 не предназначена для контакта с пищей, даже случайного. Если вы обнаружили, что узел получил H2, нужно срочно провести промывку оборудования и перейти на H1. Использование H2 в зоне контакта с пищей нарушит требования пищевой безопасности и может привести к браку продукции.
На скольких узлах пищевого производства обязательна H1?
Это зависит от конструкции и технологии. Типично H1 нужна на узлах, расположенных в непосредственной близости от продукта или над конвейером: направляющие, подшипники моторов, цепи, петли. Узлы, расположенные в редукторе, на расстоянии от пищи, могут работать с H2. Технолог должен провести оценку риска контакта для каждого узла и подготовить спецификацию.
Что делать, если поставщик говорит о H1, но не предоставляет сертификат NSF?
Требуйте документ. Если поставщик отказывает, это повод усомниться в статусе смазки. Регистрация в NSF - это не прихоть, а формальное подтверждение, что состав оценен независимой лабораторией. Если поставщик не может предъявить это, смазка остается под вопросом, и рисковать не стоит.
Заключение
Допуск NSF H1 - это не автоматическая защита от загрязнения, а инструмент, который работает только в паре с дисциплиной и регламентом. Технолог пищевого производства должен понимать, что H1 подтверждает пригодность к случайному контакту в концентрациях не более 10 ppm, но одновременно требует минимизации дозирования, регулярного технического обслуживания узлов и честной оценки риска попадания для каждого элемента оборудования.
При закупке требуйте у поставщика копию регистрации NSF и, где возможно, сертификата ISO 21469. Разработайте технологический регламент дозирования для каждого узла, ведите логи применения и проводите регулярные осмотры на предмет подтеков. Помните: смазка H1 - это барьер последнего уровня, а не замена санитарному обслуживанию оборудования и контролю за герметичностью узлов. Правильно подобранная и правильно примененная смазка останется защитой оборудования, а не источником риска для готовой продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию оборудования и инструмента, и как поддерживать оптимальный уровень для продления срока службы.
Изучите аналоги пищевых смазок H1: сравнение качества, стоимости владения и ключевых параметров для оптимального выбора.
Узнайте, как правильно наносить анаэробный фиксатор, чтобы избежать типичных ошибок и обеспечить надежность соединений.