
Как правильно наносить анаэробный фиксатор: типичные ошибки и способы их избежать
Анаэробные фиксаторы и герметики - один из самых эффективных способов фиксации резьбовых соединений в промышленности. Однако практика показывает, что половина проблем с их работой возникает именно из-за неправильного применения, а не из-за качества самого состава. Неправильное место нанесения, загрязненная резьба, игнорирование особенностей металла или поспешная сборка - каждая из этих ошибок может привести к тому, что фиксатор не сработает или будет работать намного хуже, чем ожидается.
Статья предназначена для технических специалистов, инженеров и снабженцев, которые отвечают за надежность разборных соединений на производстве. Вы узнаете, какие ошибки совершают чаще всего, почему анаэробные составы дают осечку и как правильно их использовать, чтобы добиться максимальной фиксации и герметичности.
Почему анаэробный фиксатор не работает: основные причины
Когда фиксатор резьбы не дает нужной фиксации или не отверждается вообще, причина почти всегда находится на этапе подготовки или нанесения, а не в свойствах самого продукта.
Загрязненная или промасленная резьба - первая и самая частая причина отказа. Анаэробные составы полимеризуются только при прямом контакте с активными поверхностями металла. Если на резьбе остается масло, консервирующая смазка, окисная пленка или механические загрязнения, молекулы состава не могут проникнуть к металлу, и полимеризация либо вообще не начинается, либо проходит очень медленно. Перед нанесением резьбу нужно очистить от всех загрязнений: масла и смазки удаляют обезжиривающим растворителем, окисление убирают механической чисткой щеткой или тканью.
Нанесение не в зону фактического контакта - вторая типичная ошибка. Многие наносят состав в произвольных местах на болт или на внешнюю часть резьбы, не учитывая, что отверждение происходит только в зазоре между сопрягаемыми поверхностями. Для сквозных соединений состав должен быть нанесен именно в зоне зацепления болта и гайки, на 1-2 витка на 75-100% поверхности. Для глухих отверстий - по внутренней резьбе до самого дна отверстия. Если нанести состав, например, на ненагруженную часть болта, он может отвердеть на воздухе или остаться в виде корки снаружи, но работать в зазоре, где нужна фиксация, не будет.
Неактивные металлы без праймера - третья источник медленного или неполного отверждения. Алюминий, латунь, нержавеющая сталь и покрытые хромом детали могут быть условно «неактивными»: анаэробный состав на них отверждается заметно медленнее, чем на углеродистой стали. Если попытаться использовать стандартный фиксатор без активатора на таких поверхностях, пользователь может решить, что состав бракован, хотя на самом деле ему просто нужен праймер. Праймер наносится перед основным составом и ускоряет полимеризацию, гарантируя надежное отверждение за типовое время.
Ошибки при нанесении: тонкий слой или избыток?
Один из самых распространенных мифов - чем больше нанести фиксатора, тем надежнее будет соединение.
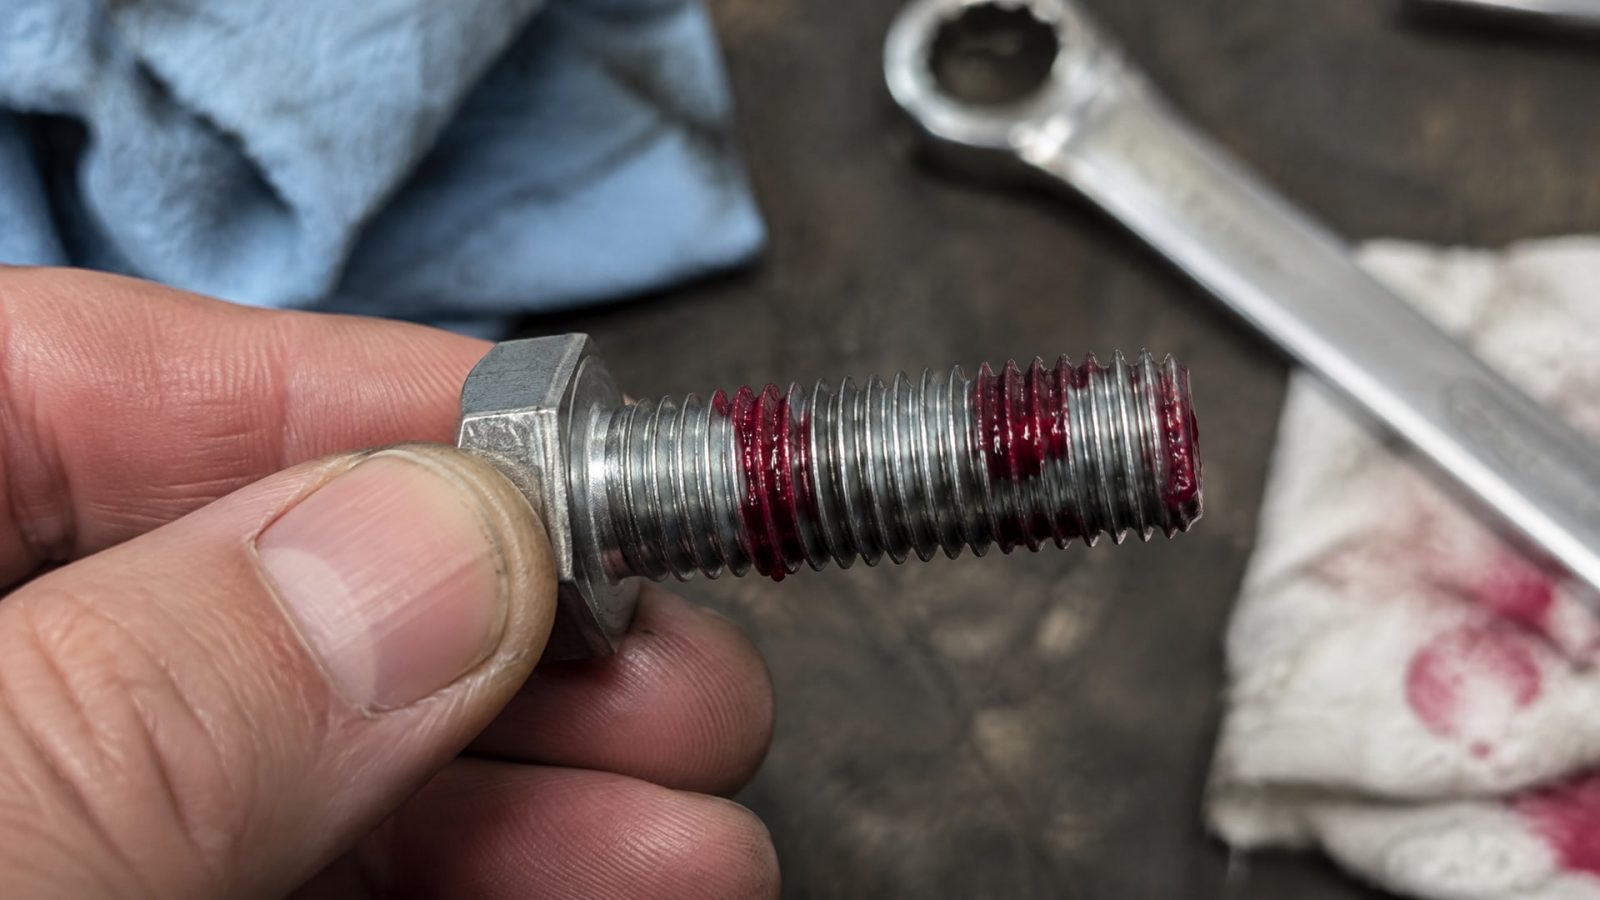
На практике это ошибка, которая может привести к противоположному эффекту.
Производители и техническая документация четко указывают: нужен тонкий равномерный слой состава в зоне контакта резьбы. Для сквозных отверстий достаточно заполнить 1-2 витка на 75-100% в зоне встречи болта и гайки. Именно такое количество обеспечивает полное заполнение микроскопических неровностей и создает монолитный адгезионный слой. Избыток состава не улучшает удержание, а может затруднить сборку, стечь наружу, загрязнить соседние участки и увеличить время отверждения.
Практический совет: наносить состав небольшими порциями - так, чтобы при вращении болта в зазоре он распределился равномерно. Если после сборки из соединения выступают капли состава, это признак того, что было нанесено слишком много. После сборки боль лучше сразу затянуть до требуемого момента и дать выдержку до полного отверждения - обычно это 24 часа.
Время отверждения: когда соединение действительно готово?
Частая ошибка - попытка нагружать соединение сразу после сборки, потому что «на ощупь кажется сухим» или «сверху уже затвердело».
Анаэробные составы полимеризуются неравномерно: внешний слой может выглядеть твердым за несколько часов, но внутри, в зазоре между резьбой, процесс идет намного медленнее.
Для типовых условий полное отверждение анаэробного фиксатора занимает до 24 часов. Именно к этому моменту достигается полная механическая прочность и надежная фиксация. Если нагрузить соединение раньше - например, через 3-4 часа или даже через 8-10 часов - есть риск того, что под нагрузкой соединение начнет проворачиваться, потому что полимеризация еще не завершена.
Ускоренное отверждение возможно при повышенной температуре: полное затвердение может произойти за 30 минут при 120 °C. Такой режим применяется, когда нужно сократить время, но требует специального оборудования. Для ускорения полимеризации при комнатной температуре используют активаторы.
Глухие отверстия и трубные резьбовые соединения: различия в технике нанесения
Способ нанесения анаэробного состава зависит от типа соединения, и игнорирование этого различия часто приводит к ошибкам.
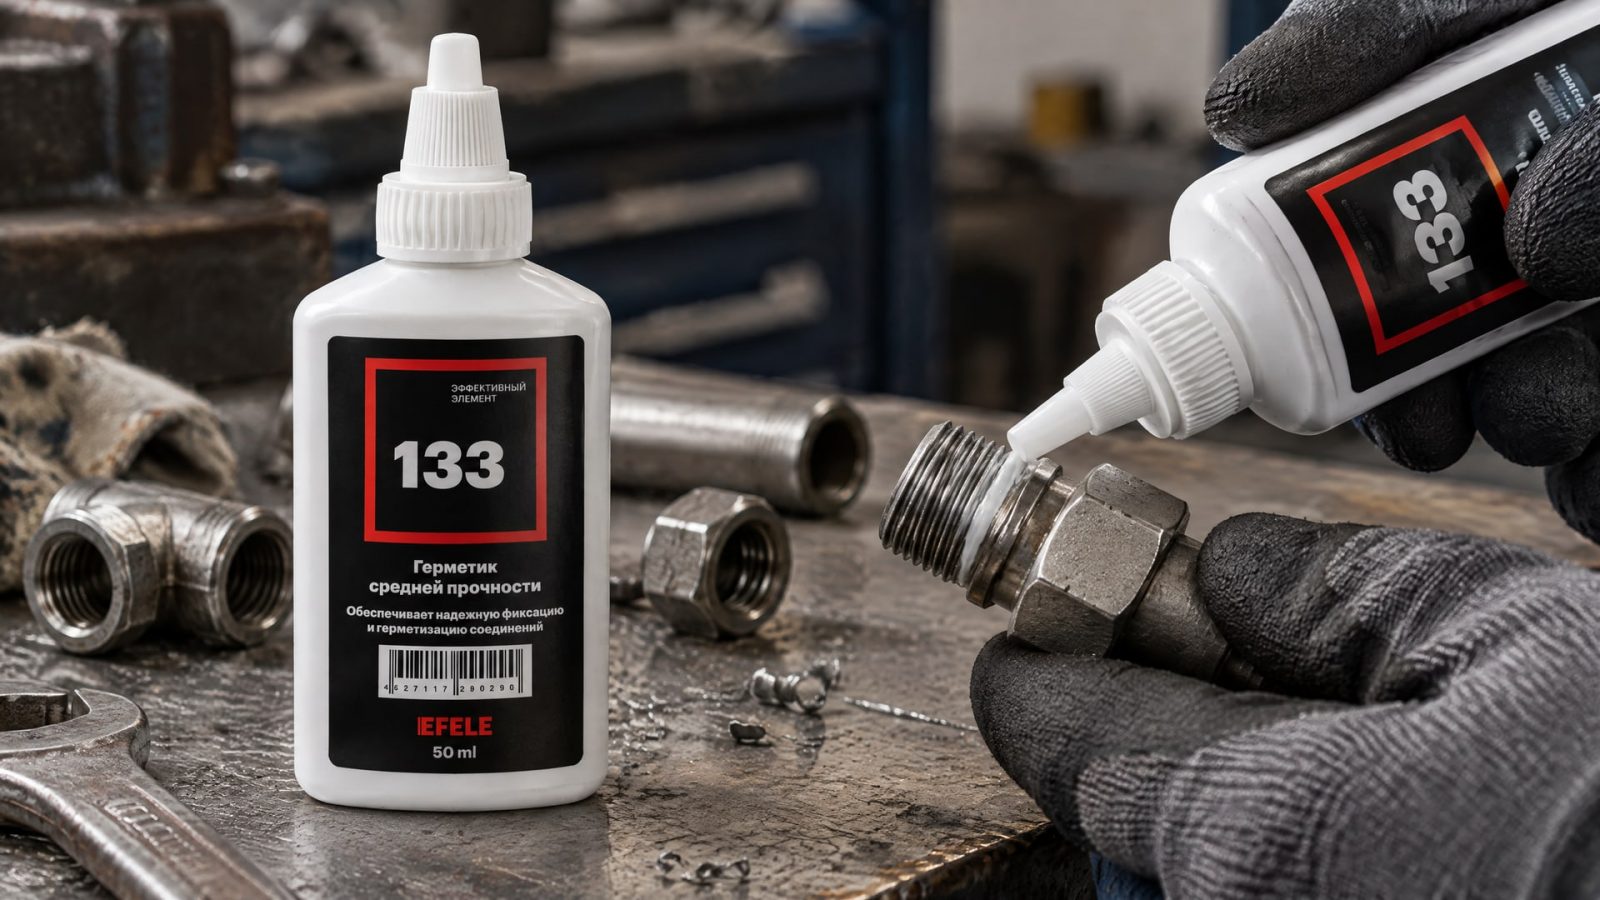
Для сквозных отверстий (болт проходит насквозь, затягивается гайка) состав наносят на болт в зоне зацепления резьбы. Достаточно заполнить 1-2 витка на 75-100%, чтобы при вращении болта состав распределился в зазоре.
Для глухих отверстий (болт вкручивается в резьбу, просверленную в детали) состав наносят по внутренней резьбе отверстия, стараясь покрыть весь путь от входа до дна. Это важно, потому что в глухом отверстии состав не может вытечь и должен заполнить весь объем зазора. При затягивании болта состав вытиснется из верхней части резьбы и распределится по всей глубине.
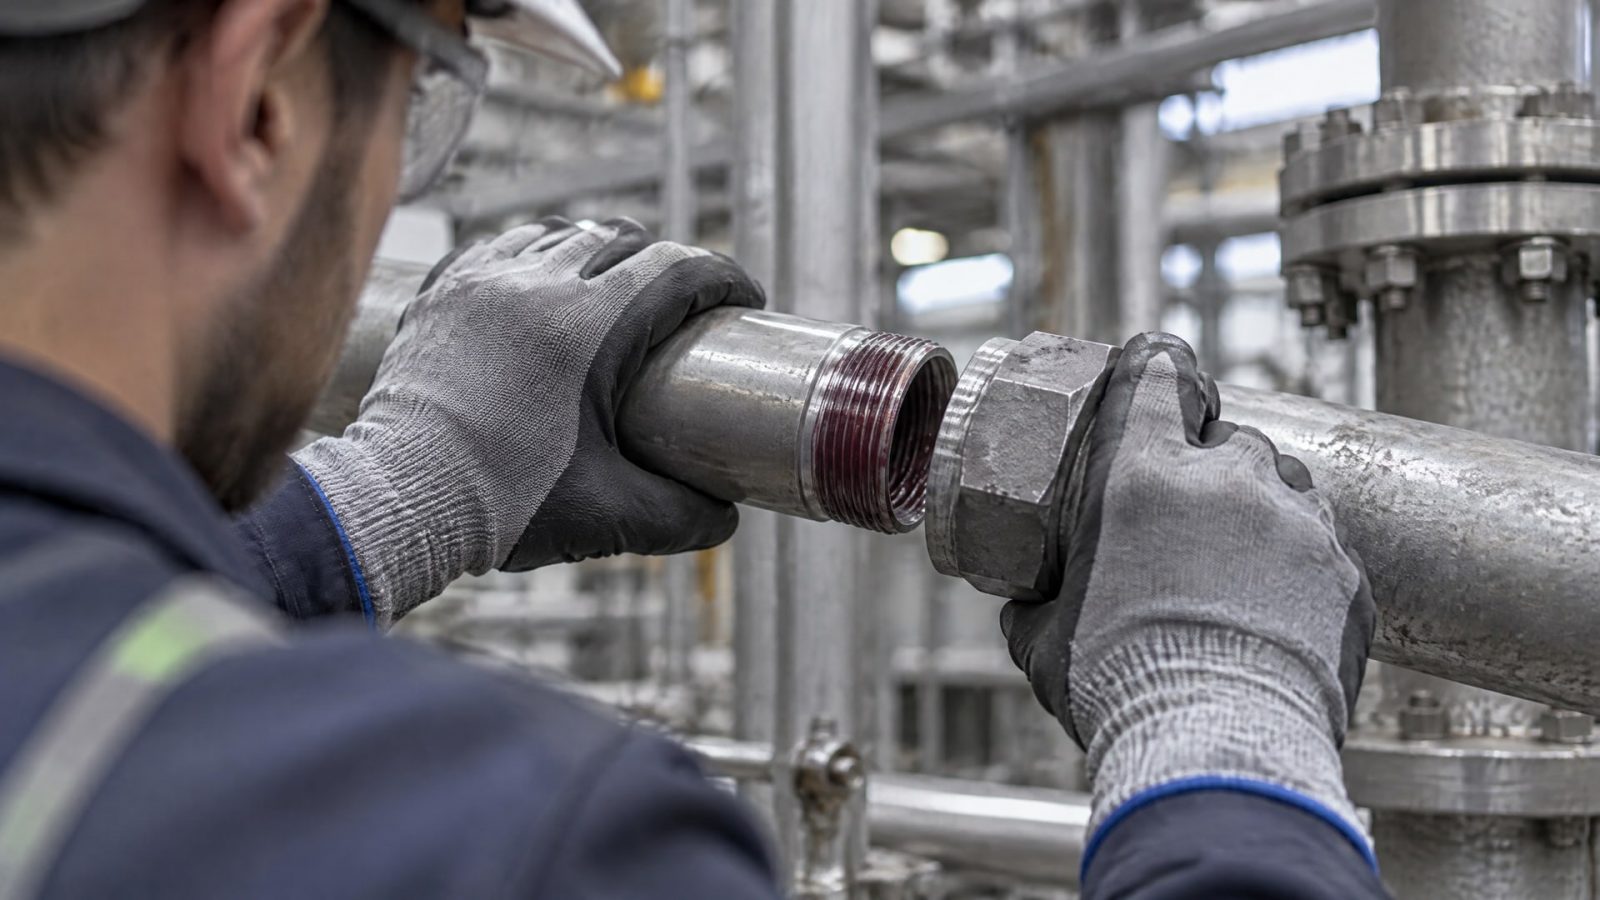
Для трубных резьбовых соединений - например, в системах пневматики, водоснабжения или масляных магистралях - техника сходна с глухими отверстиями. Состав наносят на внутреннюю резьбу емкости или трубки, в которую вкручивается фитинг. В системах, где возможно холодное расширение или вибрация, критична герметичность: при наличии давления жидкости или газа незаполненные участки резьбы могут привести к вымыванию состава или фреттингу (микровибрационному износу). Для герметизации часто разбираемых трубных резьбовых соединений до 3 дюймов использование герметика EFELE 133 обеспечивает надежную фиксацию и герметизацию при рабочих температурах до +150 °C, что исключает риск подтечек при температурных колебаниях и вибрации.
Праймер и активатор: когда они необходимы и как их применять
Одна из самых непонятных и часто игнорируемых рекомендаций - использование праймера перед нанесением основного состава.
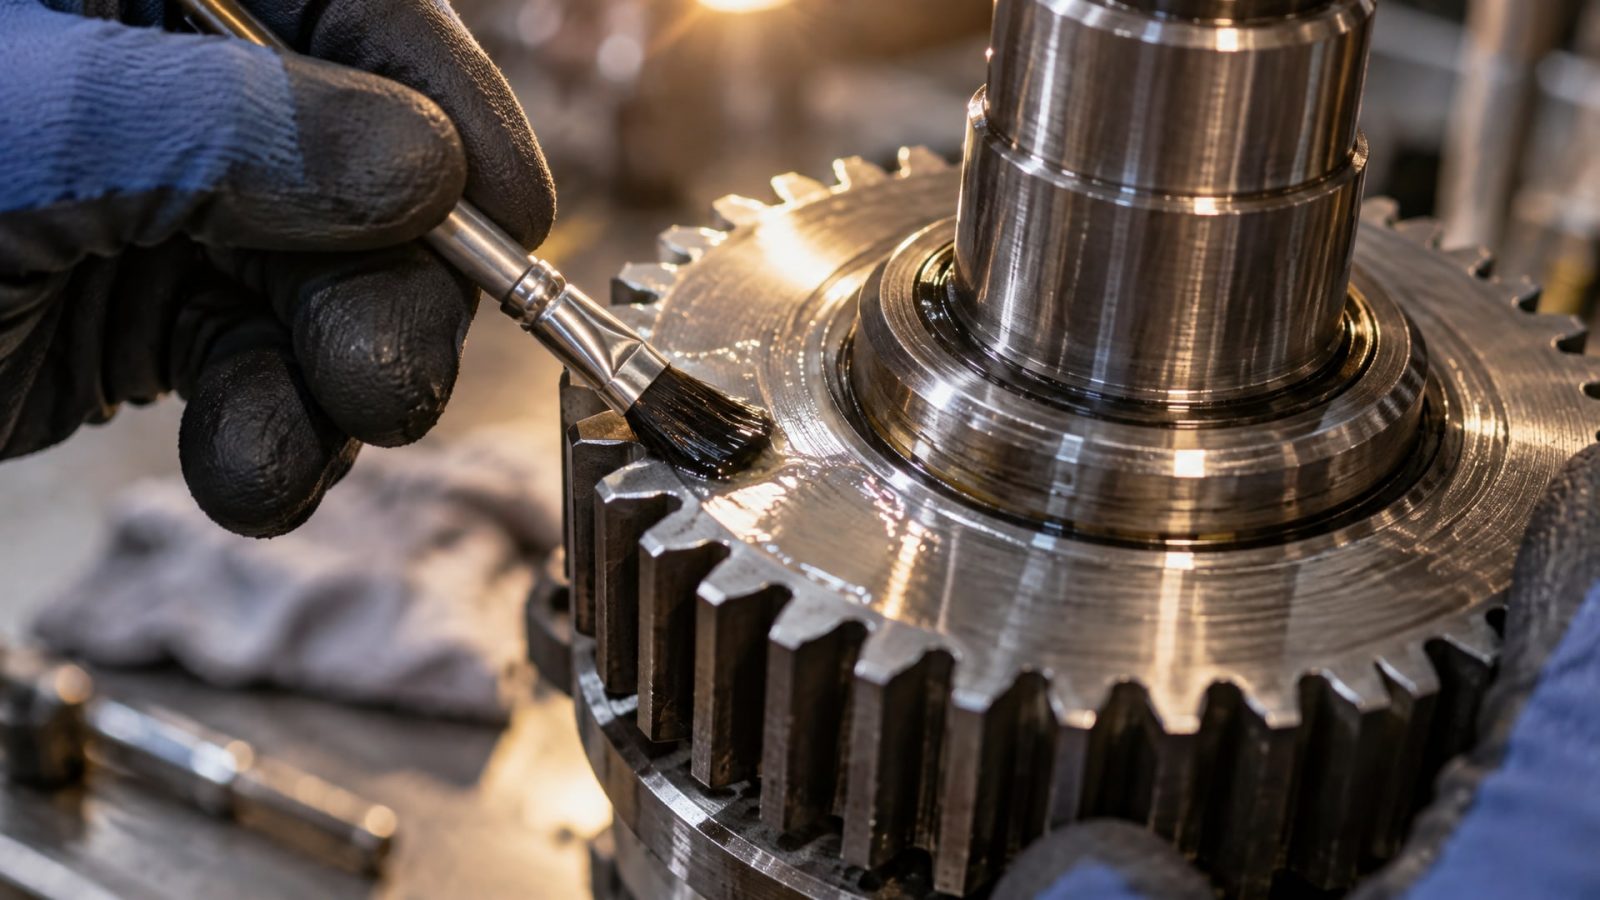
Праймер (активатор) наносится на поверхность металла и химически его подготавливает к полимеризации анаэробного состава. На активных металлах - углеродистой стали, чугуне - анаэробные фиксаторы работают быстро и без праймера. На неактивных - алюминии, латуни, нержавеющей стали, гальванических покрытиях - процесс отверждения замедляется или может остановиться вообще, если не использовать активатор.
Практический алгоритм: - если работаете с неактивным металлом, перед нанесением фиксатора нанесите тонкий слой праймера на резьбу; - дайте праймеру испариться (обычно 30-60 секунд, в зависимости от продукта); - сразу нанесите анаэробный фиксатор; - собирайте соединение без задержек.
Без праймера вы рискуете получить ситуацию, когда состав остается «вязким» часами или даже сутками, не отверждаясь полностью. Это часто ошибочно интерпретируется как брак продукта, хотя причина в неправильном выборе метода применения.
Разборные металлические фланцевые соединения и герметизация плоских поверхностей
Анаэробные герметики используются не только для резьбы, но и для герметизации плоских разборных соединений - например, фланцев насосов, редукторов, корпусов теплообменников.
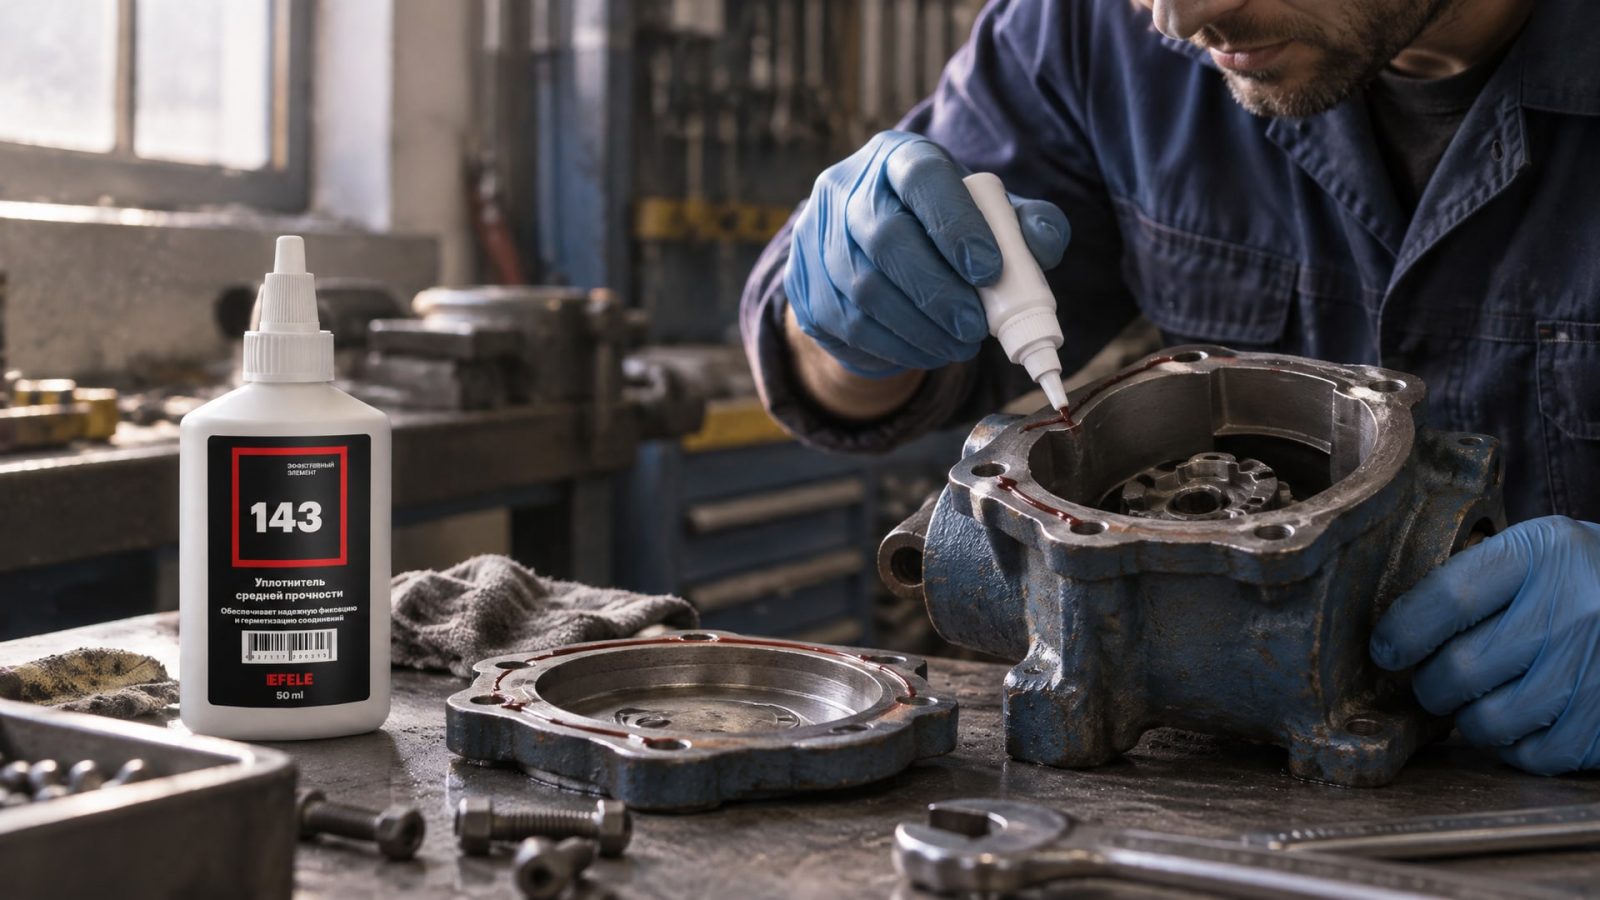
Здесь типичная ошибка - путать анаэробный герметик с обычной прокладкой или силиконом. Анаэробные жидкие уплотнители работают иначе: они заполняют микроскопические неровности поверхности и полимеризуются в тонком зазоре между фланцами. При этом они выдерживают давление, температуру и вибрацию.
Для фланцевых соединений с зазором до 0,5 мм существуют специальные тиксотропные (гелеобразные) составы, которые не течут при нанесении и не выдавливаются при затягивании. Такой подход используется, когда требуется фиксация и герметизация плоских разборных металлических фланцевых соединений, например, в корпусах насосов или редукторов. Применение гелеобразного анаэробного жидкого уплотнителя EFELE 143 выдерживающего температуры до +180 °C, исключает риск вымывания жидкой части при высокой температуре и вибрации.
При нанесении на фланец состав наносят волнообразной линией по всему периметру поверхности, избегая центра (чтобы при затягивании болтов состав не выдавился в отверстия). Зазор заполняется при сборке давлением.
Частые заблуждения и как их избежать
Заблуждение 1: «Анаэробный герметик подходит для любой резьбы»
На самом деле анаэробные составы разделяются по назначению и условиям применения. Одни предназначены для фиксации резьбовых соединений на малых нагрузках, другие - для герметизации под давлением, третьи - для работы при повышенных температурах. Перед выбором нужно определить, что требуется: только фиксация крепежа, герметизация трубной резьбы, защита от вибрации или комбинация этих функций. Спецификация и техдокументация всегда указывают допустимые диапазоны температур, давлений и тип соединения.
Заблуждение 2: «Если соединение не разбирается, значит герметик не застыл»
Неправильно. Анаэробные составы могут выглядеть мягкими или полу-затвердевшими на ощупь, но при этом создавать прочное соединение внутри зазора между резьбой. Фактическая прочность зависит от толщины слоя в зазоре и от типа металла, а не от внешнего вида. Более надежный способ контроля - ориентироваться на регламентированное время выдержки (обычно 24 часа) и при необходимости проверить механическую прочность проектным методом испытания.
Заблуждение 3: «Анаэробный состав можно наносить на уже собранное соединение»
Стандартные анаэробные фиксаторы наносят перед сборкой. Исключение - специальные низковязкие составы (wicking-grade), которые могут проникать в уже сжатую резьбу через капиллярные зазоры, но это редкая практика и требует специально подобранного продукта.
Заблуждение 4: «Нужна дополнительная контровка - стопорная шайба или шплинт»
При правильном использовании анаэробного фиксатора дополнительная механическая контровка не требуется. Полимеризованный состав сам служит блокировкой от самораскручивания. Однако в условиях экстремальной вибрации или когда требуется гарантированная 100%-ная защита, можно комбинировать фиксатор с механической контровкой.
Практические рекомендации по проверке качества и соблюдению стандартов
Для промышленного применения анаэробных фиксаторов используются международные стандарты, которые определяют требования к отверждению и механическим свойствам.
ISO 10123:2013 - стандарт метода определения сдвиговой прочности анаэробных клеев, применяемых для фиксации цилиндрических узлов, штифтовых соединений и резьбовых крепежей. Этот стандарт позволяет объективно оценить, насколько прочно материал держит соединение, и не полагаться только на субъективные ощущения.
ISO 10964 - стандарт для определения крутящего момента (момента затяжки) анаэробных составов на резьбовых крепежах. По этому методу проверяется удерживающая способность после полного отверждения.
Если вы закупщик или технолог, рекомендуется требовать от поставщика сертификаты соответствия этим стандартам. Это гарантирует, что продукт был испытан по прямым методикам и его характеристики предсказуемы.
На практике проверка качества включает: - визуальный осмотр упаковки и сроков годности; - проверку соответствия партии техническому листу; - при необходимости - лабораторное испытание на образцах перед массовым применением.
Часто задаваемые вопросы
Почему фиксатор не работает даже если нанести его правильно?
Если резьба загрязнена маслом, окислена или содержит консервант, анаэробный состав не будет полимеризоваться, даже если все остальное сделано правильно. Обезжирьте и очистите резьбу перед нанесением. Если металл неактивный (алюминий, нержавеющая сталь), обязательно используйте праймер. Проверьте также, что вы наносите состав именно в зону контакта резьбы, а не на внешнюю часть детали.
Сколько времени ждать до полного отверждения?
Для типовых условий требуется 24 часа до полной механической прочности. Сборка производится сразу после нанесения, но нагружать соединение можно только после выдержки. Если нужно ускорить, используйте нагрев - при 120 °C отверждение может произойти за 30 минут, но это требует специального оборудования.
Можно ли наносить анаэробный фиксатор на уже собранное соединение?
Нет, стандартные фиксаторы наносят перед сборкой. Специальные низковязкие составы могут проникать в уже собранную резьбу через капиллярные зазоры, но это редкий специальный случай и требует подбора конкретного продукта.
Нужен ли праймер для углеродистой стали?
Нет, углеродистая сталь - активный металл, и анаэробные фиксаторы на ней работают без праймера. Праймер нужен для неактивных металлов: алюминия, латуни, нержавеющей стали, хромированных и гальванических покрытий.
Как понять, какой состав выбрать - для герметизации или только для фиксации?
В техническом листе всегда указано назначение: фиксация (threadlocker), герметизация (sealant) или комбинированное. Для герметизации трубной резьбы обычно требуется более жидкий состав, чем для чистой фиксации болтов. Обратитесь к классификации в спецификации или проконсультируйтесь с поставщиком - в зависимости от условий (давление, температура, тип жидкости) подбирается нужный продукт.
Заключение
Анаэробные фиксаторы и герметики - надежный инструмент для промышленного крепежа, но только при условии правильного применения. Основные ошибки сводятся к трем группам: загрязненная или неподготовленная поверхность, неправильное нанесение (не в зону контакта или в избыточном количестве) и игнорирование особенностей металла или времени отверждения. Каждая из этих ошибок может свести к нулю качество даже отличного продукта.
Следуйте простому алгоритму: очистите резьбу, при необходимости нанесите праймер, нанесите тонкий равномерный слой в зону контакта, собирайте соединение сразу и дайте выдержку до полного отверждения. Ориентируйтесь на техническую документацию и стандарты (ISO 10123, ISO 10964), а не на ощущения. При таком подходе вы получите надежную фиксацию и избежите переделок и простоев производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную защиту от ржавчины для садового инструмента и продлить его срок службы.
Замена смазки без промывки: переходите с индустриального масла на пищевое, избегая загрязнений и сохраняя сертификацию NSF H1.
Узнайте, чем открутить закисший болт, используя проверенные методы и средства, чтобы избежать срыва граней и повреждения крепежа.