
Аналоги пищевых смазок H1: сравнение качества и стоимости владения
Выбор пищевой смазки с допуском NSF H1 - это не только вопрос сертификации, но и точный расчет рабочих параметров узла, расходов и долгосрочного снижения простоев. H1 означает, что смазка допускает случайный контакт с продуктом (до 10 ppm попадания в конечный товар), но это совсем не говорит о том, что все H1-аналоги одинаково держат нагрузку, температуру и влагу. Закупщики и инженеры часто сравнивают пищевые смазки только по цене за килограмм, упуская критические параметры: вязкость, NLGI-класс, водостойкость, совместимость с материалами узла и реальный интервал повторной смазки. Эта статья разбирает, на что смотреть при выборе аналога, почему одна H1-смазка подходит для конвейерного подшипника, а другая - для редуктора печи, и как оценить истинное соотношение цены и качества.
Материал адресован техническим специалистам и закупщикам, которые ищут обоснованный выбор между конкурирующими пищевыми смазками и хотят понять, что стоит за сертификатом H1.
Что скрывается за сертификацией H1: разница между аналогами
Все пищевые смазки с допуском NSF H1 проходят регистрацию, которая подтверждает, что состав содержит только разрешенные базовые масла, присадки и загустители.
Однако одна только регистрация не гарантирует, что смазка одинаково хорошо работает на разных узлах и в разных условиях.
Сертификация по ISO 21469 идет дальше: она проверяет не только формулу продукта, но и процесс его производства, упаковки, хранения и обращения с точки зрения гигиены и минимизации риска загрязнения. Для пищевого предприятия сертифицированность по ISO 21469 означает, что производитель смазки воспринимает гигиену как системный процесс, а не просто результат лабораторного анализа.
На практике это значит, что два аналога с маркировкой H1 могут существенно отличаться по надежности в долгосрочной перспективе. Первый аналог может быть зарегистрирован NSF, но производиться без полного контроля гигиены на каждом этапе. Второй - дополнительно сертифицирован по ISO 21469, что означает внешнюю независимую проверку всей цепочки от сырья до доставки. При сравнении цены это часто проявляется так: смазка со стандартной регистрацией выглядит дешевле, но при систематическом использовании может привести к претензиям по чистоте продукции и потребует замены чаще, чем сертифицированный аналог.
Роль базовых масел и присадок в формуле
Основа качества H1-смазки - выбор базового масла. Стандартное минеральное или синтетическое масло, разрешенное для пищевого контакта, должно иметь определенные параметры чистоты, стабильности при температуре и нейтральности (не оставлять посторонних запахов и вкусов). Присадки - противоокислительные агенты, депрессанты точки текучести, улучшители индекса вязкости - также должны быть из белого списка допустимых компонентов.
Именно поэтому два аналога с одинаковой вязкостью (например, ISO VG 46) и одинаковым NLGI-классом (например, NLGI 2) все равно могут отличаться по сроку хранения, водостойкости и поведению при нагреве. Один производитель может использовать более дорогие синтетические компоненты, которые лучше держат вязкость при 100 °C, другой - экономит на присадках и получает недолгий срок годности. При сравнении цены это часто выглядит как выбор между экономичным аналогом (низкая цена, но короче срок хранения и интервал смазки) и премиальным (выше цена, но стабильнее в жестких условиях и реже требует замены).
Параметры выбора аналога: рабочие условия важнее, чем бренд
Когда закупщик ищет замену текущей H1-смазке, искушение просто найти более дешевый аналог с тем же названием категории огромно.
Однако практика показывает, что это приводит к сбоям, если не проверить ключевые рабочие параметры узла.
Вязкость и ее соответствие скорости и нагрузке. На конвейерных линиях фасовки подшипники часто работают на средней скорости и не очень высокой нагрузке; для них обычно подходит смазка с вязкостью ISO VG 46–100. На редукторах печей, где температура может доходить до 80–100 °C, требуется вязкость ISO VG 100–460, иначе пленка смазки разрушится и начнется износ. Два аналога с одинаковой маркировкой H1, но разной вязкостью, покажут совершенно разные результаты при подстановке на одно место. Первый вариант может быть просто несовместим с узлом по режиму, даже если сертификация одинаковая.
NLGI-класс и система дозирования. Смазки для ручного нанесения обычно соответствуют NLGI 2 (твердая консистенция, похожая на мягкое масло). Для централизованных систем смазки берут NLGI 00 или NLGI 1 (более жидкие, чтобы прокачиваться через трубопровод). Замена NLGI 2 на NLGI 1 или наоборот без переделки системы нанесения приведет либо к забиванию сопел (если залить более твердую смазку), либо к неопределенному расходу и протечкам (если залить слишком жидкую).
Водостойкость. В цехах с высокой влажностью, санитарной обработкой или брызгами воды выбор водостойкой смазки критичен. Обычная минеральная смазка быстро вымывается и теряет вязкость, оставляя сухие контакты. Водостойкие аналоги содержат специальные добавки, которые помогают смазке прилипать к поверхности даже в присутствии воды. При выборе аналога для влажной среды всегда уточняй эту характеристику - она часто не указывается в названии товара, но указывается в техническом паспорте.
Диапазон рабочих температур. На холодных конвейерах или в подвальных помещениях, где температура может быть ниже 0 °C, нужна смазка с низкой точкой текучести (обычно до -20 °C или -30 °C). На горячих участках печей требуется устойчивость к температурам выше 80–100 °C. Смазка, оптимальная для комнатной температуры, в холоде становится слишком густой, а в жару разжижается и вытекает. При сравнении аналогов это часто упускается, но это ключевой фактор долгосрочной надежности.
Сравнение по стоимости владения, а не по цене килограмма
Многие закупщики начинают сравнение с вопроса: «Сколько стоит килограмм?» Это правильный первый вопрос, но он не дает полной картины.
Две смазки могут иметь одинаковую цену за килограмм, но совершенно разные расходы и интервалы смазки.
Интервал смазки и расход. Если один аналог требует повторной смазки каждые 2 недели, а другой - каждые 4 недели, то второй, даже если дороже за килограмм, будет экономичнее при расчете на год работы. К расходу добавляются трудозатраты на остановку оборудования для смазки, риск ошибки при нанесении, простой техника. Смазка, которая держит нагрузку и не вымывается, часто платит за себя через сокращение трудозатрат.
Вымываемость и чистота. Смазка, которая быстро вымывается водой на конвейере или при санитарной обработке, требует более частого нанесения и создает риск попадания грязи в узел. Более дорогая водостойкая смазка может держаться на месте дольше, снижая необходимость в частых перенесениях и риск загрязнения. Это не видно в прямой цене товара, но существенно влияет на итоговую стоимость владения оборудованием.
Срок хранения и остаток. Если закупить 200 литров дешевой смазки со сроком годности 18 месяцев, а использовать только 50 литров, оставшиеся 150 литров со временем окислятся и станут непригодны. Более дорогая смазка со сроком 36 месяцев или с возможностью маленьких упаковок может оказаться рациональнее для небольших предприятий. Правило простое: стоимость владения включает не только цену, но и потери от неиспользованного товара.
При выборе аналога профессиональные закупщики часто считают по формуле: (цена за литр × годовой расход) + (трудозатраты на смазку × количество операций в год) = истинная стоимость владения. Два аналога могут дать очень разные результаты при расчете по этой формуле.
Совет инженера
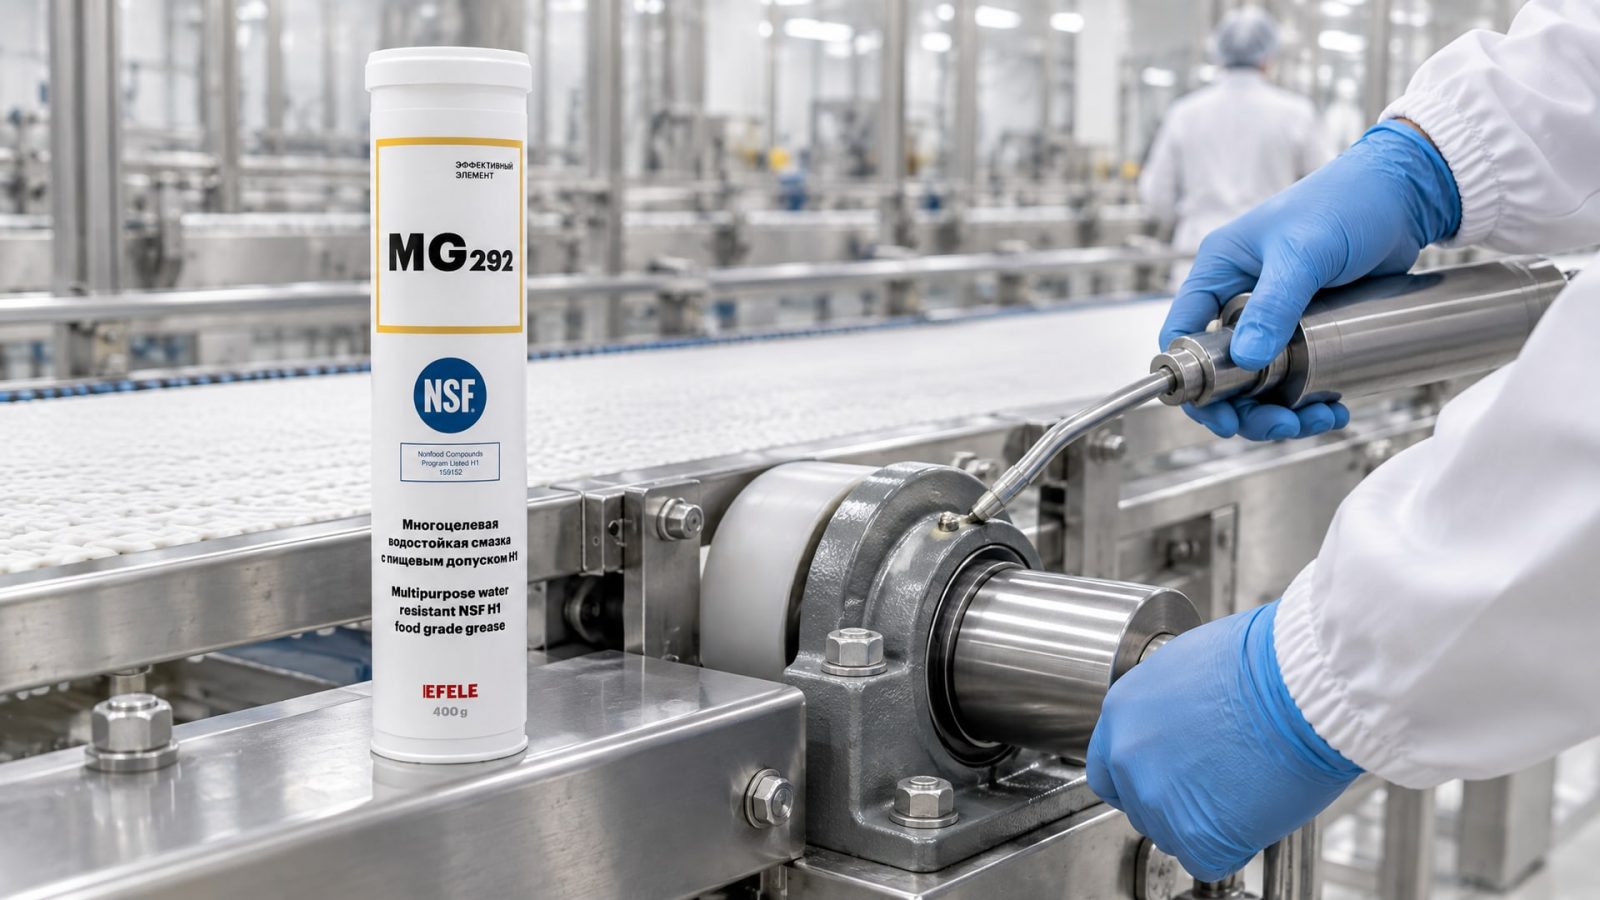
На линиях фасовки с высокой влажностью санитарной обработки техникам нередко приходится бороться с вымыванием смазки из подшипников конвейера. Они пробуют более дешевые аналоги - экономят на первый взгляд, но потом замечают, что интервал смазки скоротился с 4 недель до 2 недель, увеличилась трудозатраты, и возросла вероятность подсушивания узла. Когда переходят на водостойкую H1-смазку (например, EFELE MG-292 водостойкая), которая разработана для высоконагруженных узлов в условиях повышенной влажности, ситуация меняется: интервал возвращается к 4 неделям, смазка остается на месте при мойке, и общие трудозатраты снижаются. Расход на одну операцию больше, но из-за реже повторяемого цикла годовая стоимость владения становится ниже, чем при дешевом аналоге с коротким интервалом.
Типовые ошибки при замене H1-аналога на аналог
Когда производство спешит переключиться на более дешевый вариант, часто упускаются простые, но критические проверки.
Ошибка 1: замена без проверки NLGI. Например, текущая смазка - NLGI 2 для ручного нанесения, а более дешевый аналог оказывается NLGI 1 или 00 (для централизованных систем). При попытке наносить NLGI 00 из обычного шприца смазка либо вытекает излишком, либо не держится на месте. Казалось бы, экономия, но на самом деле начинаются протечки, грязь забивается в узел, и срок смазки резко сокращается.
Ошибка 2: использование при неподходящей температуре. Дешевый аналог может быть оптимален для комнатной температуры, но при -10 °C станет твердым, а при +80 °C растечется. Смазку не меняли, но узел все равно начинает вести себя нестабильно. Техник списывает это на возраст оборудования, а не на несоответствие температурного диапазона смазки.
Ошибка 3: недоучет водостойкости. На участке с регулярной мойкой водой обычная H1-смазка быстро вымывается. Закупщик видит, что смазку нужно наносить чаще, чем ожидалось, и списывает это на интенсивность работы. На самом деле нужна была водостойкая смазка - более дорогая, но адаптированная под условия.
Ошибка 4: несовместимость с материалами узла. Редко, но некоторые присадки в дешевом аналоге могут вызвать разбухание резинового уплотнения или коррозию медных деталей редуктора. Это не видно сразу, но через несколько недель уплотнение теряет герметичность, начинаются утечки, и узел выходит из строя.
Все эти ошибки предотвращаются просто: перед подстановкой нового аналога проверь техпаспорт текущей смазки (вязкость, NLGI, рабочий диапазон, водостойкость), сверь эти параметры с рабочими условиями узла, и убедись, что новый аналог совпадает по этим пунктам. Если совпадает - можно применять; если хоть что-то не совпадает - проведи контролируемый тест на небольшом участке перед полной заменой.
Стандарты и сертификаты: как их читать
Документы, которые поставляются с пищевой смазкой, часто вводят в замешательство.
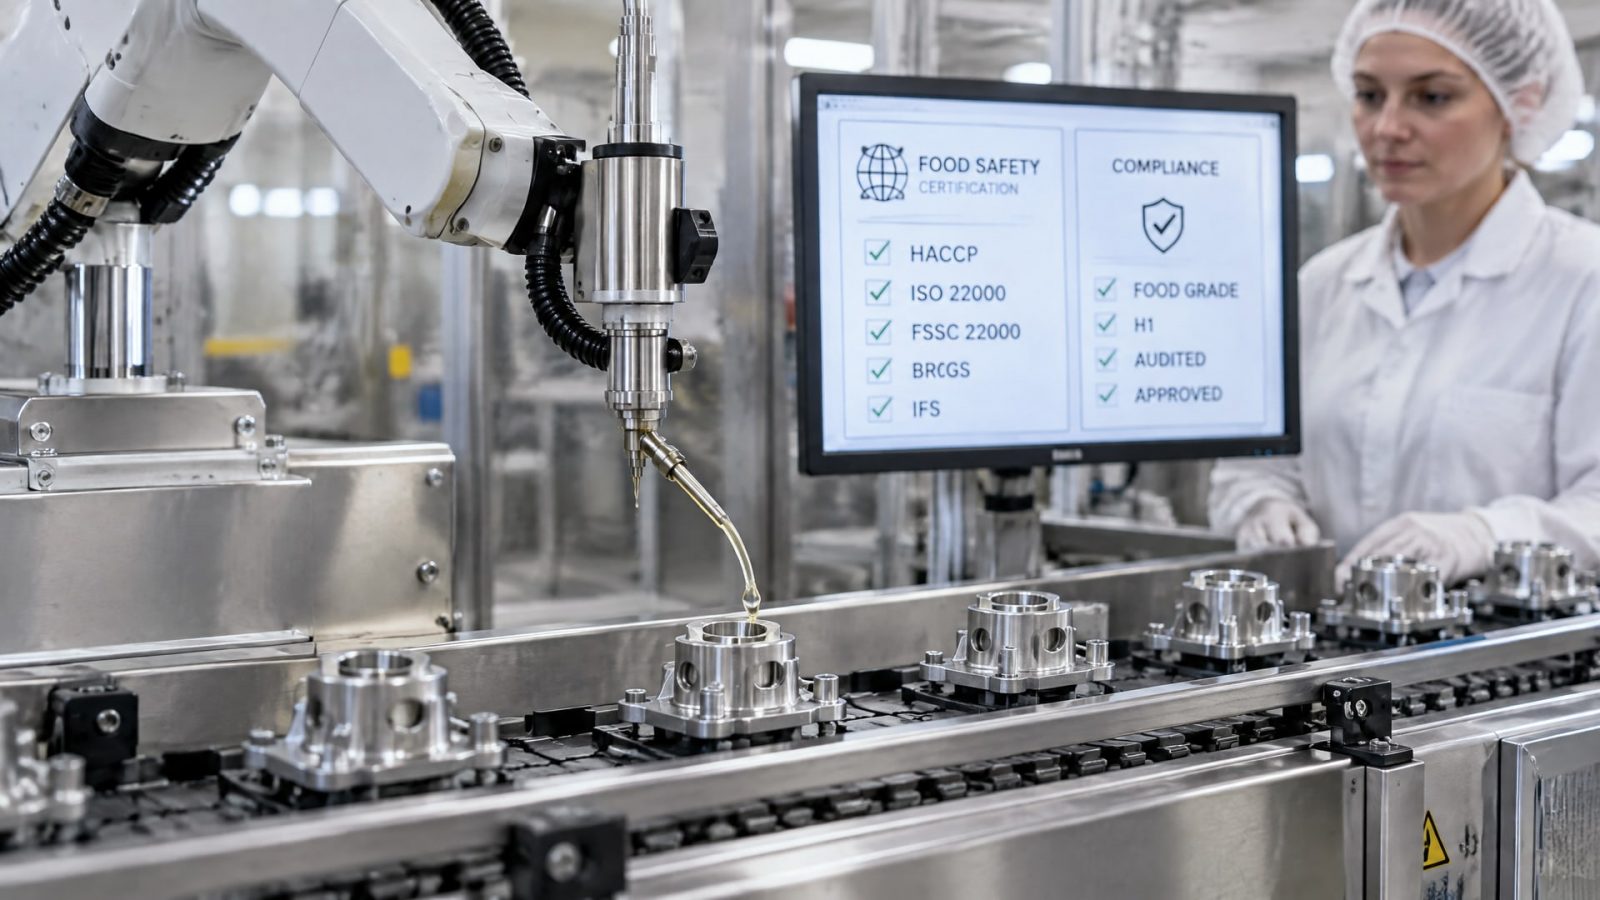
Разберем, что означает каждая запись.
NSF Registration. Это означает, что компонент зарегистрирован NSF как допустимый для контакта с пищей. Регистрация проверяет состав и безопасность, но не проверяет производственный процесс или гигиену цепочки. Для закупщика это сигнал: смазка прошла базовую проверку безопасности, но нужно еще убедиться, что она подходит по рабочим параметрам.
ISO 21469. Это знак более глубокой проверки. Стандарт требует, чтобы производитель задокументировал процесс с точки зрения минимизации риска загрязнения: от сырья до упаковки и доставки. Сертификат ISO 21469 означает, что производитель проходил аудит у независимой организации. Для закупщика это знак повышенной надежности: не только формула безопасна, но и процесс производства под контролем.
Вязкость по ISO 3448. Обозначение вроде «ISO VG 46» означает, что вязкость смазки при 40 °C находится в диапазоне 41–50 сантистокс. Это международный стандарт, и его соблюдают все производители. Если в паспорте указано «ISO VG 46», то при любом производителе вязкость будет примерно одной и той же при комнатной температуре.
NLGI Grade по ASTM D217. Обозначение «NLGI 2» означает, что смазка имеет определенную твердость (консистенцию). NLGI 2 - самый распространенный класс для ручного нанесения; NLGI 1 - более мягкий, для систем с дозированием; NLGI 00 - жидкий, почти как масло, для централизованных систем. Проверка NLGI в паспорте - важная часть подбора аналога.
Точка каплепадения. Это температура, при которой смазка начинает течь как масло. Для NLGI 2 обычно указывают значение выше 200 °C, что означает, что смазка останется на месте вплоть до очень высоких температур. Если при сравнении аналогов точка каплепадения у одного 180 °C, а у другого 220 °C, то первый быстрее потечет при нагреве в печи.
Водостойкость по ASTM D1264. Измеряется в процентах: например, «0,5 %» означает, что смазка поглощает не более 0,5 % воды при стандартном испытании. Чем ниже значение, тем лучше водостойкость. Для конвейеров с санитарной обработкой предпочтительны смазки с показателем ниже 1 %.
Читая паспорт аналога, всегда обращай внимание на эти четыре пункта: вязкость, NLGI, точка каплепадения и водостойкость. Если они совпадают с текущей смазкой и соответствуют рабочему режиму узла, то аналог безопасен для подстановки.
Реальный пример: выбор аналога для конвейерного подшипника и редуктора печи
Пищевое предприятие закупает две разные H1-смазки для разных узлов: одну для быстровращающихся подшипников конвейера (примерно 3000 об/мин при нагрузке 100 Н), другую для редуктора печи (около 200 об/мин при нагрузке 5000 Н и температуре 90 °C).
Для конвейерного подшипника оптимальна смазка с вязкостью ISO VG 46–68 (жидкая, чтобы не перегреваться при высокой скорости), NLGI 2 (для ручного нанесения), водостойкая. Интервал смазки - примерно 4 недели.
Для редуктора печи нужна смазка с вязкостью ISO VG 100–150 (более густая, чтобы держать нагрузку), NLGI 2 (если система ручная) или NLGI 00/1 (если централизованная система дозирования), высокой точкой каплепадения (не ниже 200 °C). Интервал смазки - примерно 6–8 недель.
На первый взгляд, обе смазки - пищевые H1, но подставить одну вместо другой невозможно. Смазка для конвейера слишком жидкая для редуктора печи: при 90 °C она еще больше разжидится и вытечет из зазоров. Смазка для печи слишком вязкая для конвейера: при высокой скорости она вызовет избыточный нагрев подшипника и сгустится. Два аналога, два совершенно разных решения.
Если закупщик спешит и покупает просто «дешевую H1-смазку» без уточнения вязкости и рабочего диапазона, то вероятность ошибки огромна. Правильный процесс: сначала уточнить рабочие параметры каждого узла, потом выбрать две разные смазки (или две разные партии одной смазки, если она универсальна), и только потом сравнивать их цены и наличие.
Часто задаваемые вопросы
Можно ли использовать одну H1-смазку для всех узлов пищевой линии?
Нет. H1 - это только допуск по пищевой безопасности, а не универсальный показатель. Разные узлы требуют разную вязкость, NLGI и рабочий диапазон. Например, смазка для подшипника конвейера не подойдет для редуктора печи, даже если обе имеют маркировку H1. Выбор смазки начинается с анализа рабочих условий каждого узла, а не с поиска «одного аналога на всех».
Почему ISO 21469 важнее, чем просто NSF-регистрация?
NSF-регистрация проверяет только состав смазки и его безопасность. ISO 21469 дополнительно проверяет производственный процесс, хранение и обращение, чтобы минимизировать риск загрязнения. Для пищевого предприятия это означает, что производитель смазки воспринимает гигиену как системный процесс, а не просто лабораторный анализ. Сертификат ISO 21469 - сигнал повышенной надежности.
Как рассчитать истинную стоимость владения смазкой?
Стоимость владения = (цена за единицу × годовой расход) + (трудозатраты на смазку × количество операций в год) + (потери от неиспользованного остатка). Две смазки могут иметь одинаковую цену за килограмм, но разные интервалы смазки, расход и срок хранения. Смазка, которая держит нагрузку дольше и не вымывается, часто платит за себя через сокращение трудозатрат и меньше остатков, даже если дороже за килограмм.
Что произойдет, если залить в узел смазку с неподходящей вязкостью?
При слишком жидкой смазке (например, ISO VG 32 вместо ISO VG 68) в узел с нагрузкой пленка смазки разрушится, и начнется ускоренный износ. При слишком густой смазке (например, ISO VG 150 вместо ISO VG 46) в быстром подшипнике возрастет трение и нагрев, смазка загустеет еще больше и может привести к выходу узла из строя. Вязкость должна совпадать с рабочим режимом, иначе смазка не выполнит свою функцию.
Можно ли менять NLGI-класс при замене аналога?
Нельзя без переделки системы нанесения. NLGI 2 для ручного нанесения - твердая консистенция. NLGI 00 или 1 - жидкая, для централизованных систем. Если система рассчитана на NLGI 2, то NLGI 00 будет вытекать, и смазка не дойдет до узла. Если система рассчитана на NLGI 00, то NLGI 2 забьет сопла. Замена возможна только, если система допускает такую переделку.
Заключение
Выбор пищевой смазки H1 - это задача для профессионала, а не просто поиск самого дешевого аналога с нужной маркировкой. H1 говорит о допуске к случайному контакту с пищей (до 10 ppm), но не о рабочих свойствах смазки. Сертификация по ISO 21469 повышает надежность продукта, потому что проверяет не только состав, но и гигиену производства.
Истинная стоимость владения складывается из цены за единицу, интервала смазки, совместимости с узлом и условиями хранения, а не из цены килограмма. При замене аналога всегда проверяй вязкость, NLGI-класс, водостойкость и рабочий диапазон температур. Два аналога с одинаковой маркировкой H1 могут быть совершенно несовместимы, если различаются по этим параметрам.
Начни подбор с анализа рабочих условий каждого узла: скорость, нагрузка, температура, влажность, интервал смазки. Потом найди смазку, которая соответствует этим параметрам и имеет надлежащую сертификацию (NSF H1 и желательно ISO 21469). Только после этого сравнивай цены. Такой подход гарантирует, что новый аналог будет работать надежно и снизит скрытые расходы на простои и преждевременный ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно наносить анаэробный фиксатор, чтобы избежать типичных ошибок и обеспечить надежность соединений.
Узнайте, как обеспечить надежную защиту от ржавчины для садового инструмента и продлить его срок службы.
Замена смазки без промывки: переходите с индустриального масла на пищевое, избегая загрязнений и сохраняя сертификацию NSF H1.