
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
Пищевые смазки с допуском NSF H1 - это не волшебное решение, которое автоматически гарантирует прохождение аудита ХАССП. Аудиторы проверяют не только наличие правильной маркировки на канистре, но и то, насколько полно интегрирована смазка в систему управления безопасностью производства. Для успешного прохождения контроля нужна актуальная регистрация продукта, документированная карта точек применения, журнал расходования и процедуры, исключающие перекрестное загрязнение. В статье разберем, на что именно смотрят проверяющие и как правильно подготовить лубрикационную программу к аудиту.
Технические специалисты и закупщики часто недооценивают объем документационной работы: они покупают смазку с подходящей регистрацией, но забывают о привязке к конкретному оборудованию, о журналах применения и о проверке совместимости с рекомендациями производителя. Это приводит к замечаниям на аудите и, в худшем случае, к выводам о недостаточности управления рисками.
NSF H1: регистрация, а не универсальная гарантия
NSF H1 - это категория допуска к случайному контакту с пищей, установленная Национальным фондом санитарии США и основанная на требованиях FDA 21 CFR 178.3570.
Важно понимать, что H1 не означает автоматическую безопасность для прямого нанесения на пищевой продукт: это право на применение в условиях, где контакт технически возможен, но не является основной функцией смазки.
Аудиторы при проверке требуют не просто копию паспорта со словом «food-grade», а актуальную запись о продукте в реестре NSF с указанием регистрационного номера. Регистрация может быть отозвана или изменена, поэтому полагаться на старый документ опасно. На аудите проверяющий часто самостоятельно сверяет информацию в открытой базе NSF, и если продукт там не обнаружен или регистрация истекла, это становится главным замечанием.
Кроме того, H1-статус привязан к конкретной формуле продукта. Если производитель смазки изменил состав или производственный процесс, регистрация может быть переоформлена с новым номером. На производстве нередко обнаруживают, что используется продукт с одним номером регистрации в реестре, а в документах указан совсем другой. Это не проходит проверку, даже если обе версии теоретически имели H1-статус.
Что именно проверяет аудитор ХАССП по смазкам
Аудит ХАССП начинается не с вопроса «какая смазка используется?», а с вопроса «где на производстве возможен контакт смазки с готовым продуктом?».
После этого проверяющий сопоставляет карту риска с фактическим использованием и документацией.
Основные пункты проверки:
Перечень всех смазок, применяемых на участке, с указанием допусков (H1, H2, H3 или без пищевого статуса) и регистрационных номеров NSF для каждого продукта.
Карта точек смазывания с указанием наименования узла, типа смазки, периодичности применения и оценкой риска контакта с пищей (открытый контакт, риск при отказе уплотнения, нет риска).
Журнал применения смазок с датой, ответственным лицом, номером партии/лота и отметкой о выполнении; часто проверяющие выборочно просматривают последние 2-3 месяца записей.
Процедура и место хранения H1-смазок в отдельности от обычных масел, а также наличие разных емкостей для выдачи и нанесения.
Обучение персонала: знает ли оператор, почему на конкретный узел наносится именно эта смазка, а не обычное масло, и каковы последствия замены.
Соответствие фактического расхода смазки задокументированным нормам; избыточное нанесение или недостаточная периодичность говорят о контроле.
Сверка рекомендаций производителя оборудования (OEM) с применяемыми смазками; обычно в техпаспорте указаны конкретные параметры (вязкость, NLGI, допуски), и смазка должна им соответствовать.
Если хотя бы один из этих пунктов отсутствует или противоречив, аудитор может вынести замечание, потребовать документированного плана коррекции и назначить повторную проверку.
Интеграция смазки в HACCP-план и программы-предпосылки
Один из главных вопросов при подготовке к аудиту: является ли смазка элементом HACCP-плана или она управляется программой-предпосылкой (PRP - Prerequisite Program)?
В большинстве случаев смазка - это элемент PRP. Например, в программу гигиены и санитарии может быть включен раздел «Управление вспомогательными материалами, включая смазки», с указанием типов используемых смазок, точек применения, интервалов проверки и процедур предотвращения загрязнения. HACCP-план в этом случае содержит ссылку на PRP и не детализирует каждый узел смазывания.
Однако если на производстве есть узлы с высоким риском контакта (например, направляющие конвейера, идущие непосредственно над упаковкой готового продукта), смазка может быть включена прямо в HACCP-план как управляемый элемент. Тогда для этой точки указывают критический контрольный уровень (ККУ), процедуру мониторинга, частоту проверки и коррекции.
На практике это означает, что смазка не просто применяется по графику, но и проверяется: может ли она попасть на продукт при отказе уплотнения? Проводится ли визуальный осмотр узла перед каждой сменой? Есть ли система оповещения при обнаружении протечки или загрязнения? Ответ на каждый вопрос должен быть подкреплен документом.
Для обеспечения соответствия требованиям ХАССП, рекомендуется использовать многоцелевую пластичную смазку EFELE MG-292 с допуском NSF H1, которая обладает высокой водостойкостью и подходит для высоконагруженных узлов трения. Такие смазки позволяют снизить частоту переподсмазывания, что упрощает логистику и документирование.
Документирование и журналы: что требует аудитор
Аудиторы часто говорят, что смазка - это «документируемый элемент».
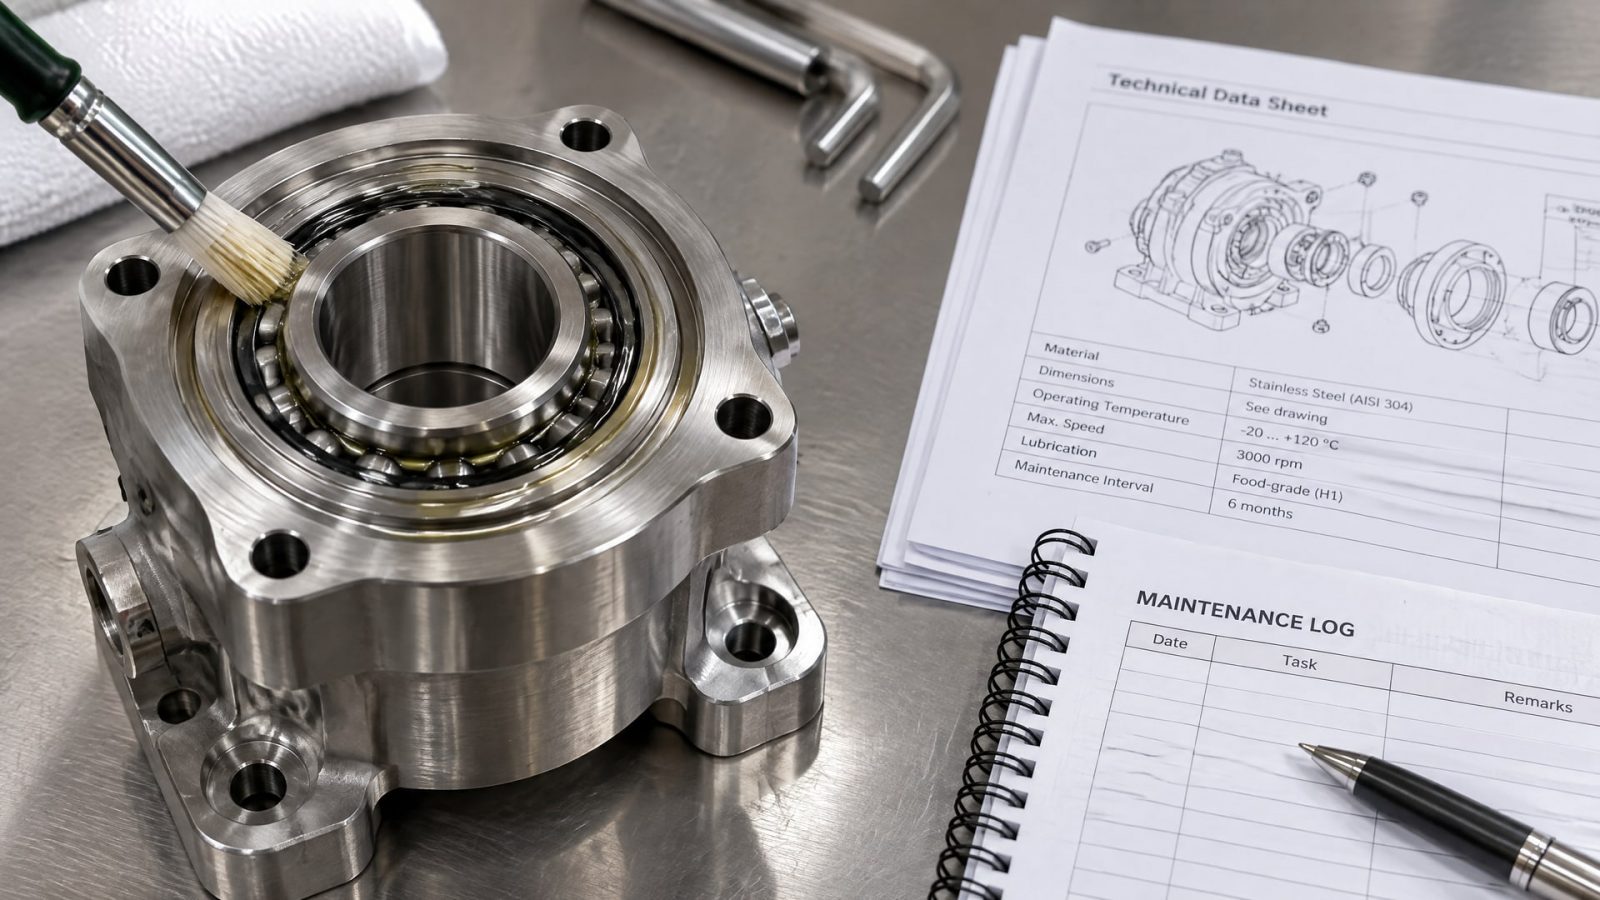
Это означает, что недостаточно «просто смазывать»; нужно оставлять след управления.
Минимальный набор документов для аудита:
Реестр всех смазок, применяемых на участке, с наименованием, назначением, регистрационным номером NSF (если применяется H1) и ссылкой на техпаспорт или TDS (Technical Data Sheet).
Карта точек смазывания, где указаны: узел оборудования, назначение смазки (защита от коррозии, антифрикционное), тип допуска (H1/H2/H3/без допуска), норма расхода или интервал нанесения, ответственное лицо.
Журнал применения смазок, заполняемый ответственным за техническое обслуживание лицом при каждом смазывании или проверке; в журнале указываются дата, время, наименование продукта, точка применения и подпись исполнителя.
Процедура хранения и выдачи, описывающая, как разделяются H1-смазки от обычных масел, где они хранятся, через какие емкости выдаются.
Чек-лист для обучения персонала: каждый новый оператор или техник должен пройти инструктаж с подписью, подтверждающей понимание различия между пищевыми и обычными смазками.
Журналы нужно хранить минимум год; аудитор обычно просматривает последние 3-6 месяцев записей. Если записи отсутствуют, неполны или явно заполнены задним числом, это интерпретируется как отсутствие контроля.
Разделение и хранение H1-смазок на производстве
Перекрестное загрязнение - одна из самых распространенных причин замечаний по смазкам при аудите.
Техник случайно использует емкость с обычным маслом вместо H1-смазки, или же H1-смазка хранится рядом с индустриальными маслами в одном шкафу без четкого разделения.
Для предотвращения этого на производстве применяют ряд практических мер:
Отдельное помещение или отдельная полка в техническом шкафу, где хранятся только H1-смазки; стеллажи и полки могут быть помечены желтой или красной наклейкой.
Пищевые смазки хранят в запечатанных контейнерах, на которых указано: наименование продукта, допуск NSF H1, дата вскрытия, ответственное лицо.
При выдаче используются отдельные инструменты: свой масленка, свой шприц, свой лоток для тряпок; эти инструменты не смешиваются с техническим инвентарем для обычных масел.
На каждый узел наносят бирку или этикетку с указанием типа смазки и периодичности смазывания; если требуется H1, это явно указано.
Технический персонал проходит обучение с ежегодным повторением: что такое H1, где она применяется, почему нельзя ее заменять обычным маслом, какие последствия нарушения.
Аудиторы часто проводят неожиданные проверки: подходят к случайному узлу и спрашивают оператора, какая смазка здесь используется и почему. Если ответ невразумительный или ошибочный, это указывает на недостаток контроля и обучения.
ISO 21469 и гигиенические требования к производству смазок
NSF H1 подтверждает, что смазка может применяться при случайном контакте с пищей, однако это не гарантирует, что сама смазка производилась с соблюдением гигиенических стандартов.
Для этого используется стандарт ISO 21469, который аудит непосредственно у производителя смазки, а не у потребителя.
ISO 21469 включает требования к:
Чистоте производственных помещений и оборудования, на котором изготавливается смазка.
Контролю сырья и исходных материалов; все компоненты должны быть надлежащего качества и иметь документацию.
Производственному процессу с регистрацией параметров и отклонений; в случае нарушения режима смесь либо переработана, либо уничтожена.
Тестированию готовой продукции на микробиологическую чистоту, отсутствие посторонних примесей и соответствие спецификации.
Документированию и прослеживаемости: каждая партия имеет номер, дату производства, результаты анализов.
При закупке смазки для производства с контролем ХАССП уместно попросить у поставщика копию сертификата ISO 21469. Это подтверждает, что смазка производилась не только под правильной формулой, но и в условиях, исключающих загрязнение посторонними веществами.
Однако на самом производстве аудитор обычно не проверяет сертификат ISO 21469 поставщика; он смотрит на то, как закупщик убедился в наличии этого сертификата и правильно ли он хранится в документации. Наличие копии сертификата в папке поставщиков - это положительный сигнал для аудитора о том, что закупщик ответственно подходит к выбору материалов.
Минимальные допустимые уровни загрязнения и норма расхода
В международной практике пищевой промышленности для H1-смазок установлены ориентировочные пределы случайного контакта.
Для большинства минеральных и синтетических смазок этот предел составляет примерно 10 ppm (10 мг/кг готового продукта). Для силиконовых смазок ориентир более жесткий - около 1 ppm, поскольку силикон более заметен при попадании в пищу и может повлиять на ощущение продукта.
Эти пределы используются при оценке риска: если узел смазывается предельно аккуратно, смазка нанесена тонкой пленкой, а уплотнения в хорошем состоянии, риск превышения предела минимален. Если же смазка наносится щедро, узел находится непосредственно над движущейся лентой конвейера или соседствует с упаковкой, риск выше.
На аудите проверяющий может попросить обоснование нормы расхода смазки: почему на этот узел наносится именно столько, а не больше? Ответ должен содержать ссылку на рекомендацию OEM или на технический расчет, основанный на объеме зазора и периодичности обновления смазки. Избыточное нанесение вызывает вопросы о понимании рисков и о контроле процесса.
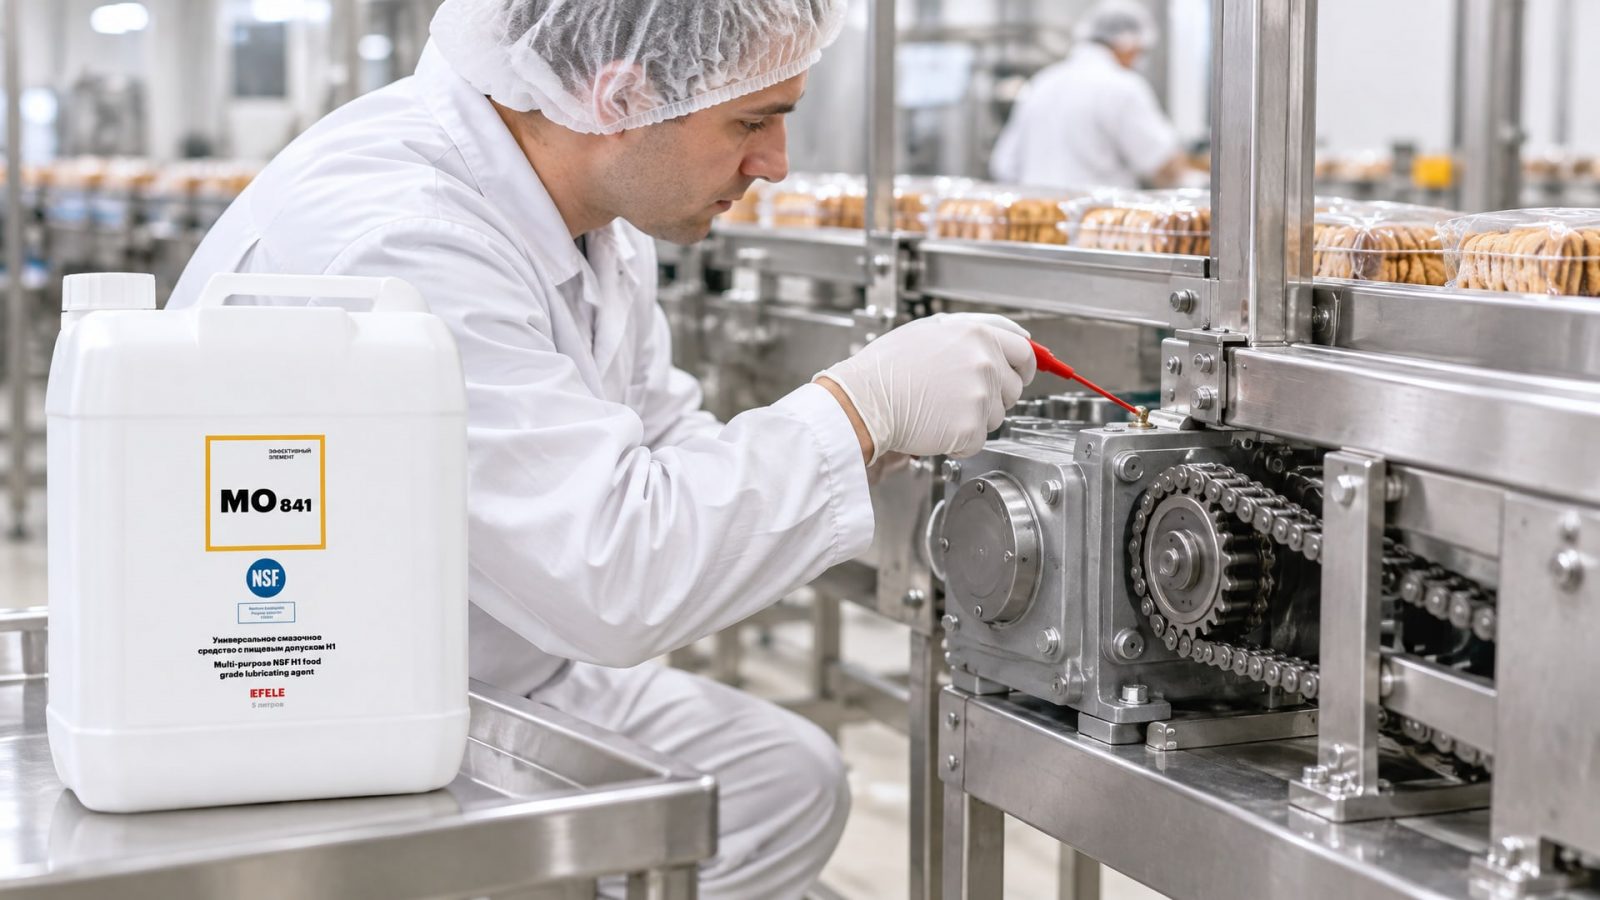
В случае необходимости использования масла для легконагруженных узлов, универсальное масло EFELE MO-841 с допуском NSF H1 станет оптимальным выбором, поскольку оно практически не имеет запаха и безопасно для применения в пищевой промышленности. Низкая вязкость и отсутствие летучих компонентов позволяют применять его с минимальным расходом, снижая риск попадания избыточного количества на смежные узлы.
Совместимость со спецификацией оборудования и OEM-рекомендациями
Смазка H1 не универсальна для всех узлов, даже если она обладает нужным допуском.
Производители оборудования (OEM) указывают в технической документации конкретные параметры: класс вязкости, NLGI (для пластичных смазок), температурный диапазон, антифрикционные свойства и иногда конкретные используемые присадки.
Например, подшипник качения может требовать NLGI 2, а подшипник скольжения - NLGI 1 или текучую смазку. Суппорт тормоза может требовать высокотемпературной смазки с точкой каплепадения выше 220 °C, а открытая направляющая конвейера - водостойкой смазки с адгезией (способностью прилипать к поверхности).
Неправильный выбор может привести к:
Преждевременному износу узла из-за недостаточной защиты от трения.
Вытеканию смазки за пределы узла и попаданию на продукт, даже если смазка H1.
Перегреву узла при использовании смазки с недостаточной температурной стойкостью.
При подготовке к аудиту ХАССП уместно сверить все используемые смазки со спецификацией каждого узла и составить матрицу совместимости. Если несоответствия обнаружены, их нужно либо исправить (заменить смазку на подходящую), либо документировать обоснование использования другого материала.
Часто задаваемые вопросы
Достаточно ли наличия H1-статуса смазки для прохождения аудита ХАССП?
Нет. H1 - это лишь одно из условий. Аудитор проверит актуальность регистрации в реестре NSF, привязку смазки к конкретным узлам, документирование применения, обучение персонала и меры по предотвращению перекрестного загрязнения. Без этого аудит не пройден даже с правильной смазкой.
Что означает пред H1 - это пищевой контакт?
H1 означает допуск к случайному, технически неизбежному контакту с пищей, например при отказе уплотнения. Это не разрешение наносить смазку прямо на пищевой продукт. Для прямого контакта существует отдельная категория 3H (пищевые разделители), которая применяется иначе.
Нужно ли вести журнал применения смазок, если они используются редко?
Да. Журнал - это свидетельство контроля. Если смазка применяется раз в месяц, это отмечается в журнале. Отсутствие записей интерпретируется аудитором как отсутствие контроля, независимо от частоты применения.
Можно ли хранить H1-смазку вместе с обычным маслом, если они в разных емкостях?
Не рекомендуется. Риск перепутывания велик, особенно если на производстве работает несколько человек. Лучше выделить отдельную полку, шкаф или помещение для пищевых смазок с явной маркировкой.
Должны ли все узлы оборудования смазываться H1-смазкой?
Нет. H1 требуется только для узлов, где возможен контакт с пищой. Например, редукторный узел внутри закрытого корпуса конвейера может смазываться обычным маслом, а открытые направляющие ленты или цепи - H1-смазкой. Карта риска определяет, какие узлы требуют H1.
Заключение
Пищевые смазки NSF H1 - это инструмент управления рисками в пищевой промышленности, но только в совокупности с полной документацией и контролем. Аудит ХАССП проверяет не наличие правильной смазки на полке, а систему управления: знает ли персонал, что и почему применяется, ведутся ли журналы, разделены ли хранилища, согласованы ли выборы со спецификацией оборудования.
Для успешного прохождения аудита начните с инвентаризации всех смазок на производстве, сверки их регистраций в реестре NSF, оценки риска контакта для каждого узла и документирования решений. Приведите в порядок журналы применения и обучения, организуйте отдельное хранение пищевых смазок и проведите обучение технического персонала. Это потребует времени, но создаст прозрачную систему, которая легко выдержит проверку любого аудитора и заодно повысит качество техническое обслуживания оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Коррозия металла от СОЖ: узнайте, как диагностировать причины и эффективно защитить оборудование от ржавчины.
Узнайте, как правильно выбрать аналоги пищевых смазок, соответствующие стандарту H1, и найти оптимальный баланс цены и качества для вашего производства.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, производительность и качество продукции.