
Полимерные покрытия болтов: как предотвратить самоотвинчивание при вибрации
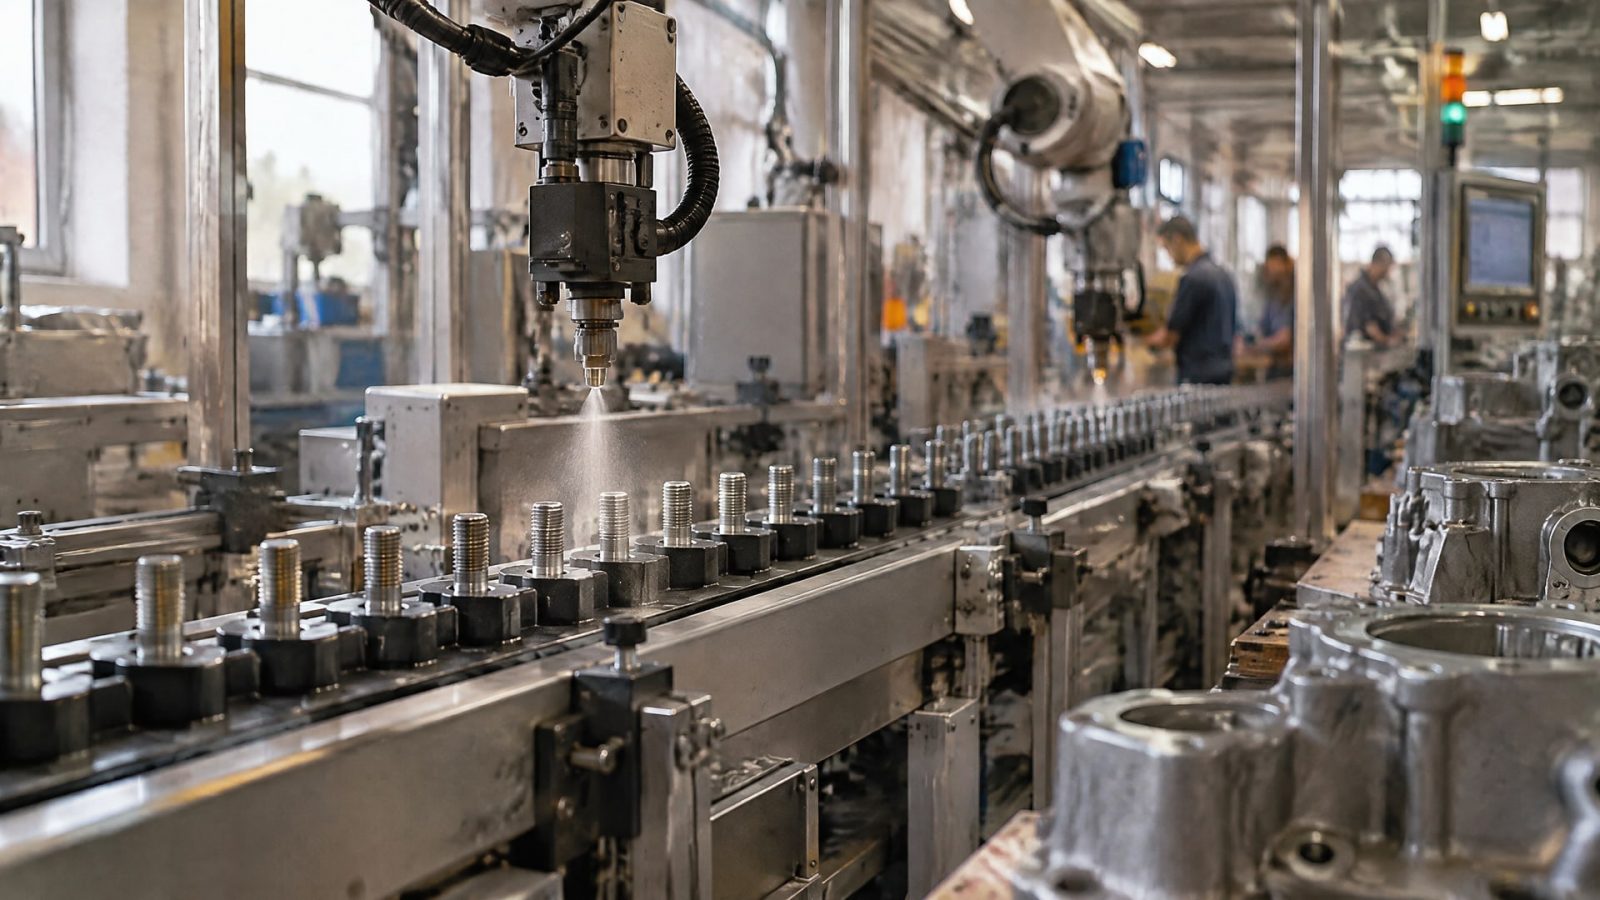
Полимерные покрытия болтов помогают противостоять самоотвинчиванию, когда создают дополнительное трение и заполняют зазор между наружной и внутренней резьбой. Для надежной работы важно подобрать покрытие под материал крепежа, условия эксплуатации и требования к моменту затяжки, а затем проверить соединение испытаниями. Само покрытие не заменяет корректную сборку.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают вибростойкий резьбовой крепеж или задают требования к его поставке. Разберем механизм фиксации, различия между типами покрытий, подготовку крепежа, стандарты и параметры, которые стоит включить в спецификацию.
Как полимерные покрытия болтов препятствуют самоотвинчиванию
При вибрации резьбовое соединение может терять устойчивость, если ослабевает прижим между деталями и крепеж начинает смещаться.
Функциональное покрытие влияет на контакт в резьбе: полимер заполняет часть зазора между витками и увеличивает трение. Возникает дополнительное сопротивление вращению, известное как prevailing torque, или момент сопротивления отвинчиванию.
Покрытие наносят на часть резьбы, а не обязательно на всю ее длину. В технологических материалах часто указывают, что первые 2-3 витка оставляют без покрытия, чтобы облегчить начало навинчивания. Для зоны нанесения также приводится ориентир старой нормы DIN 267: 1,5 d от конца резьбы, где d обозначает номинальный диаметр крепежа. Эти значения следует рассматривать как технологические ориентиры, а не как универсальное требование для любого изделия.
Фрикционное покрытие резьбы может выполнять несколько функций: создавать сопротивление самоотвинчиванию, удерживать крепеж и способствовать герметизации соединения. Однако функция зависит от конкретной системы и конструкции узла. Если требуется герметизация крепежа при вибрации, ее нужно отдельно подтвердить для заданных материалов и условий эксплуатации: одного факта наличия покрытия недостаточно.
Нужно также различать фрикционный эффект и антикоррозионную защиту. Покрытие от коррозии способно изменить трение, но это не означает, что оно автоматически обеспечивает нужное стопорение. При выборе оценивают не только наличие защитного слоя, но и подтвержденное сопротивление отвинчиванию после сборки и воздействия вибрации.
Что происходит при сборке
Покрытие создает локальное повышение давления и трения между сопрягаемыми витками.
Возрастающий момент сопротивления затрудняет вращение крепежа после затяжки.
Оставленные без покрытия первые 2-3 витка облегчают начальное навинчивание.
Какие бывают фрикционные покрытия резьбы
Полимерные системы могут различаться по составу, способу нанесения и характеру работы в соединении.
Эластичные покрытия способны сохранять контакт с резьбой и поддерживать сопротивление отвинчиванию. Другие решения дают более выраженный фрикционный или адгезионный эффект. Поэтому при выборе важно уточнить, требуется ли соединению возможность повторной регулировки или более жесткая фиксация.
Числа по трению показывают, почему нельзя выбирать покрытие по принципу «чем больше, тем лучше». Для одной группы систем приводится коэффициент трения 0,1-0,15, для другой - выше 0,25. Повышенное трение может увеличить сопротивление движению, но одновременно повлиять на сборку и воспроизводимость момента затяжки. Задача спецификации - задать контролируемый диапазон для конкретного соединения, а не максимальное значение само по себе.
Для отдельных полимерных систем указана температурная стойкость примерно от -60 °C до 150 °C или 170 °C, в зависимости от типа покрытия. Эти ориентиры нельзя переносить на любой состав: рабочий диапазон следует сверять с документацией на выбранную систему и условиями узла. Кроме температуры, учитывают материал болта и гайки, базовое покрытие крепежа, требуемый момент отвинчивания и необходимость герметизации.
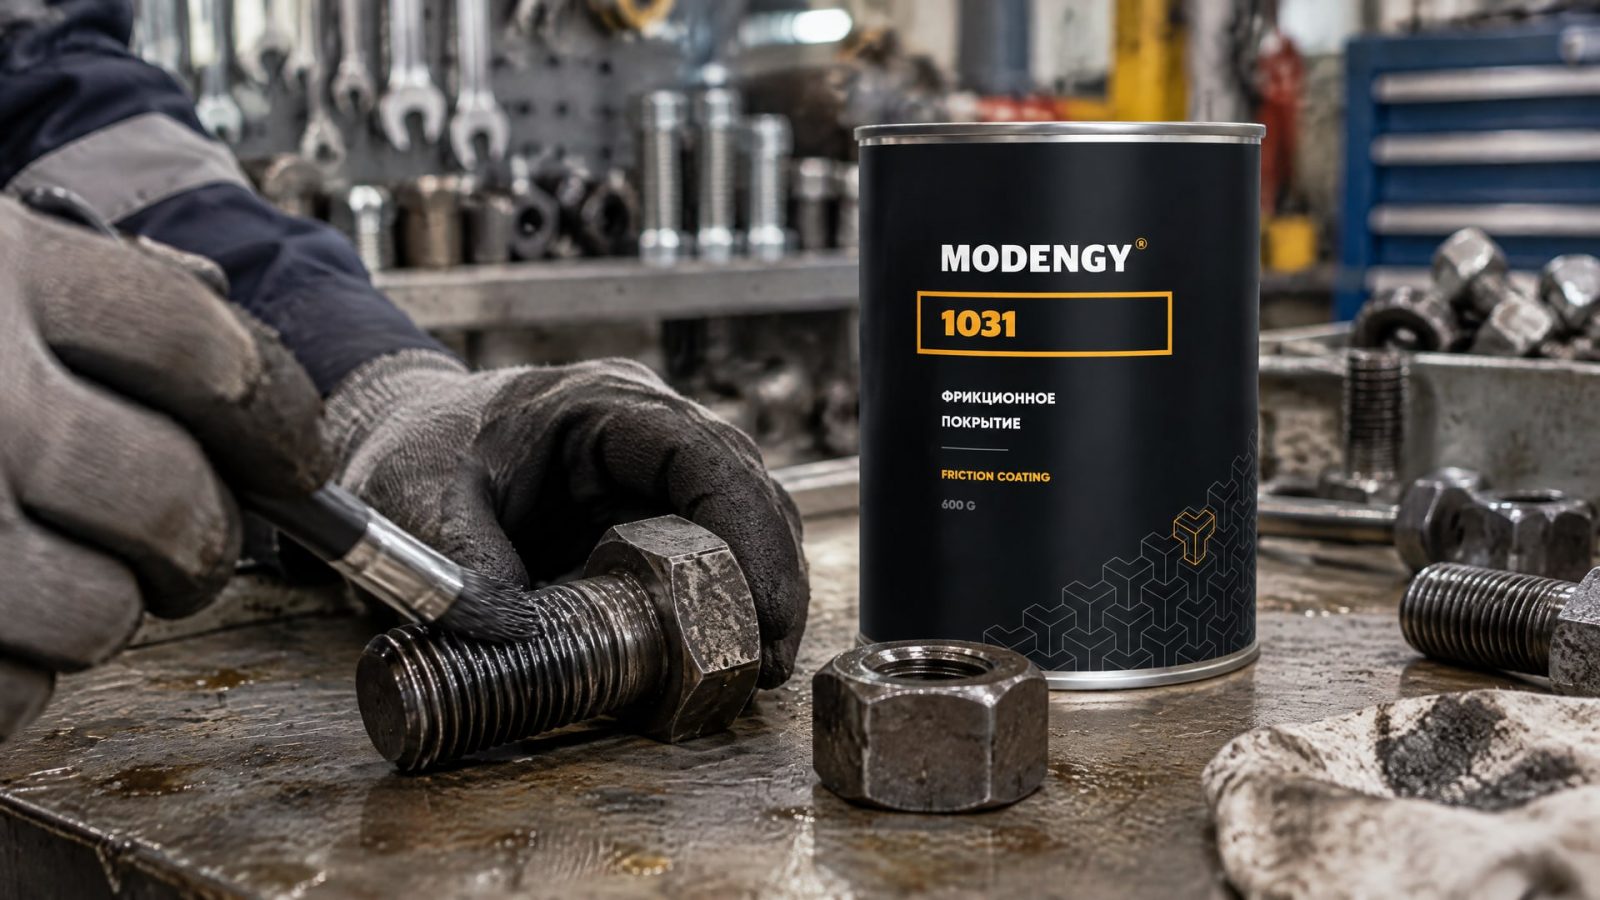
Фрикционное функциональное покрытие MODENGY 1031 применяют для обеспечения высокого и стабильного коэффициента трения в паре металл-металл. При выборе такого решения инженер сопоставляет требуемое сопротивление вращению с моментом затяжки и оценивает, как покрытие повлияет на сборку. Это позволяет задать функциональное требование к поверхности, а не полагаться на общее обозначение «антифрикционное» или «защитное».
Как сопоставить функцию и требование
| Требование к соединению | Что проверять при выборе |
|---|---|
| Сопротивление самоотвинчиванию | Момент сопротивления после сборки и после вибронагрузки |
| Сохранение возможности регулировки | Эластичность покрытия и поведение соединения при повторной сборке |
| Герметизация резьбы | Подтверждение герметизирующей функции для заданного узла |
| Работа при нагреве и охлаждении | Допустимый температурный диапазон конкретной системы |
| Стабильная затяжка | Коэффициент трения и влияние покрытия на соотношение момента затяжки и осевого усилия |
Подготовка поверхности и нанесение покрытия
Надежность покрытия зависит не только от его состава, но и от состояния поверхности перед нанесением.
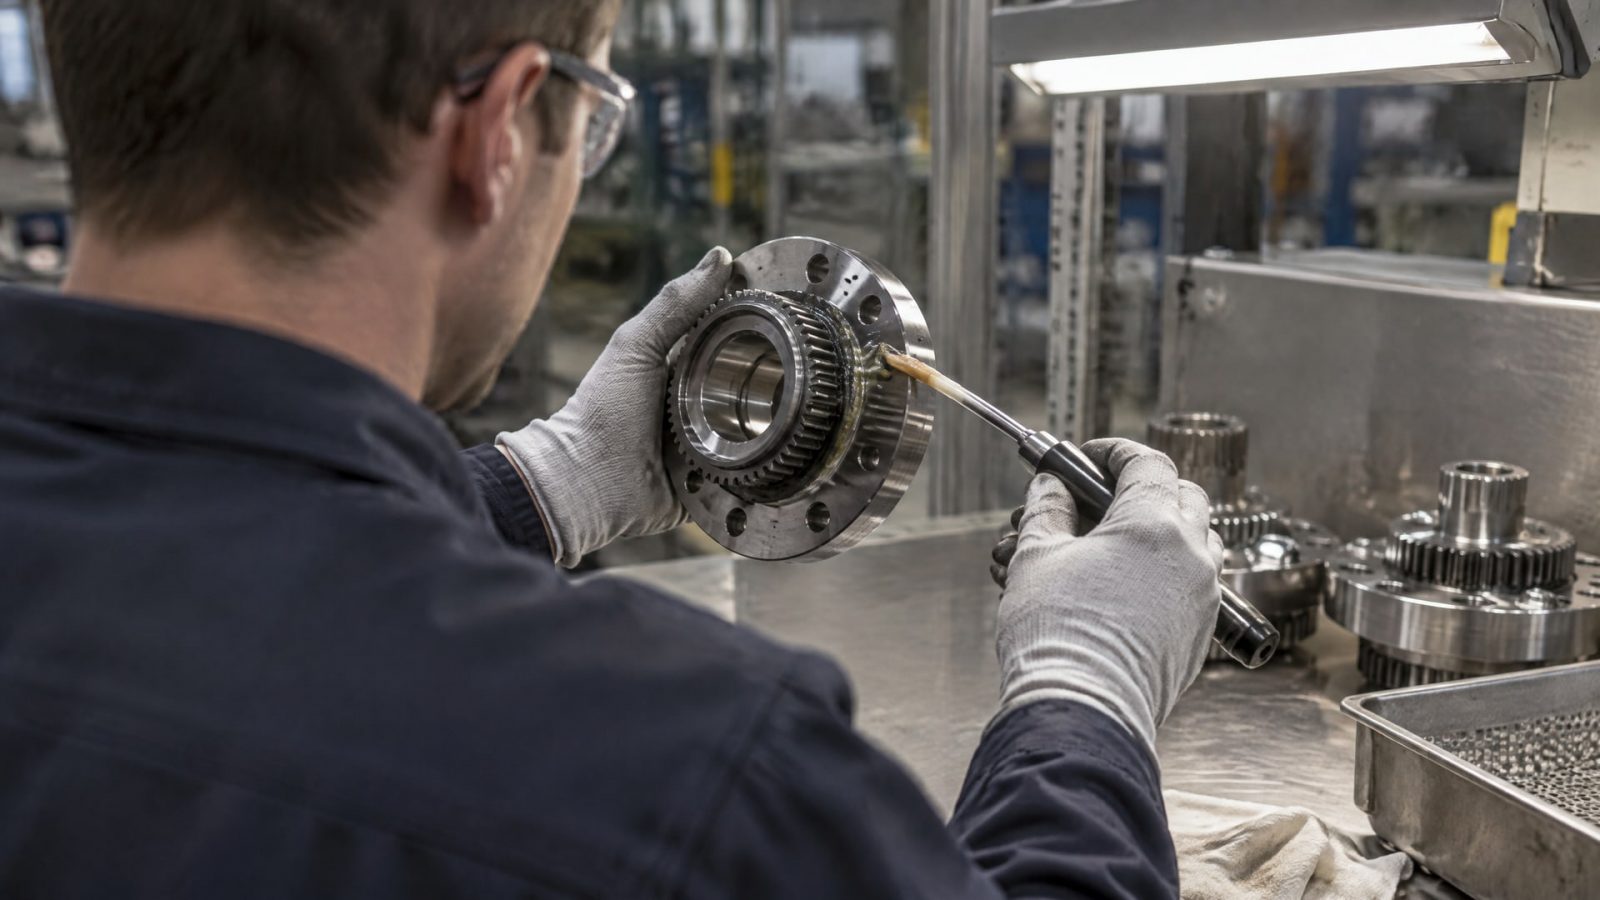
Загрязнения и остатки смазочных материалов могут ухудшить адгезию полимера к крепежу. В качестве базовой подготовки указываются очистка и обезжиривание. Для повышения адгезии в отдельных случаях применяют фосфатирование или пескоструйную обработку.
Для ряда антифрикционных полимерных покрытий рекомендуемая толщина сухой пленки составляет 5-20 мкм. Это не универсальный параметр для всех покрытий: целевую толщину задают по техническим требованиям выбранной системы. Изменение толщины может повлиять на посадку резьбы, усилие при сборке и итоговый момент сопротивления. Поэтому технологу важно контролировать не только наличие покрытия, но и равномерность его нанесения.
Зону обработки также определяют заранее. Если покрыть всю резьбу без учета технологии сборки, старт навинчивания может стать затрудненным. В материалах по фиксации резьбы часто рекомендуют оставлять первые 2-3 витка без покрытия. Указанный для старой нормы DIN 267 ориентир зоны нанесения составляет 1,5 d от конца резьбы. При разработке процесса эти значения сверяют с чертежом и требованиями к конкретному крепежу.
Отдельная задача - сохранить совместимость полимерного слоя с базовым покрытием детали. Электрооцинковка описывается стандартом ISO 4042, а неэлектролитические цинк-ламельные покрытия - ISO 10683. Тип базового покрытия влияет на трение и момент затяжки, поэтому настройки, полученные для одного исполнения крепежа, нельзя автоматически переносить на другое. После изменения подготовки поверхности или системы покрытия процесс сборки и параметры соединения проверяют заново.
Стандарты и требования к вибростойкому резьбовому крепежу
Стандарты на гайки с преобладающим моментом отвинчивания помогают задать требования к резьбовому соединению, но не заменяют спецификацию функционального покрытия.
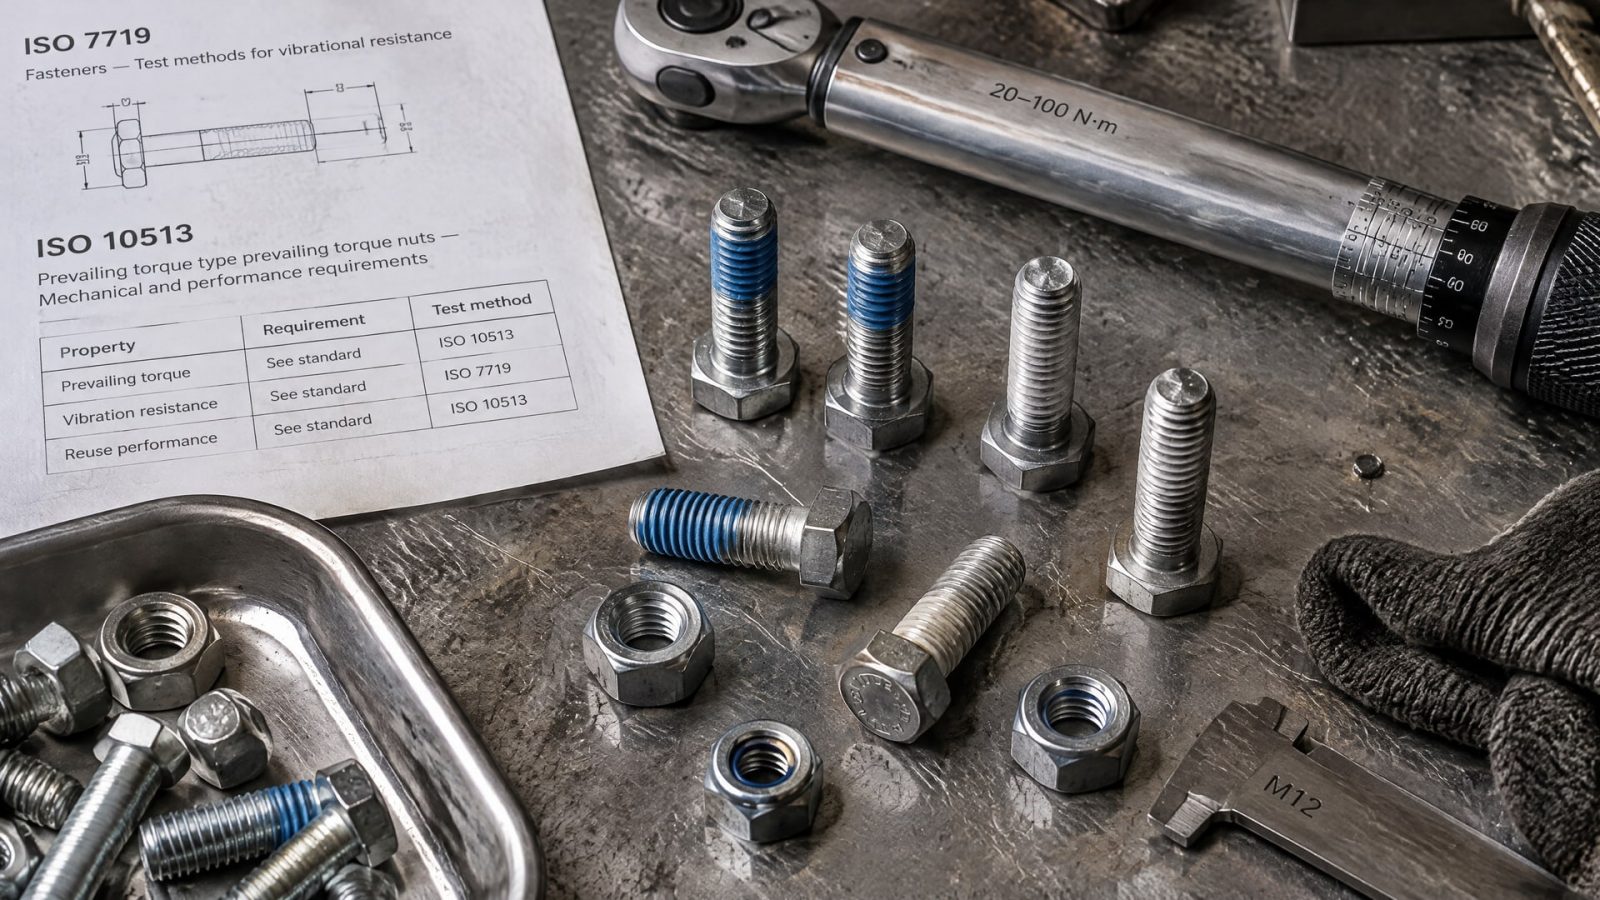
ISO 7719 относится к цельнометаллическим гайкам с преобладающим моментом, а ISO 10513 - к гайкам с преобладающим моментом отвинчивания. В материалах по этим стандартам в качестве систем покрытий упоминаются ISO 4042 для гальванических покрытий и ISO 10683 для неэлектролитических цинк-ламельных покрытий.
Для покрытых резьбовых деталей в оговоренных случаях рассматривают поля допуска 6H и 6G. Применимость конкретного допуска зависит от исполнения крепежа и требований документации. Его нельзя выбирать отдельно от толщины покрытия и сопрягаемой резьбы: задача состоит в том, чтобы после обработки крепеж сохранял требуемую собираемость.
Для нержавеющих гаек с преобладающим моментом ISO 10511:2025 отмечает отсутствие единого международного стандарта на испытание такого момента. Метод испытаний в этом случае согласуют между покупателем и поставщиком. Это особенно важно при закупке серийного крепежа: одинаковые названия покрытия не гарантируют одинакового результата, если стороны по-разному оценивают момент и условия испытаний.
В спецификации на поставку стоит закрепить:
тип функционального и базового покрытия;
материал крепежа и зону нанесения;
требуемый коэффициент трения или момент сопротивления отвинчиванию;
температурный диапазон применения;
применимые поля допуска, включая 6H или 6G, если они заданы для изделия;
метод испытаний, включая порядок проверки после вибрационной нагрузки;
совместимость покрытия с материалом и базовой обработкой крепежа.
Такой подход помогает избежать ситуации, когда в документах указано только «вибростойкое покрытие», но не определены измеряемые параметры. Для нового применения целесообразно заранее согласовать испытания и критерии приемки, в том числе контроль остаточного момента после вибрации и температурных циклов.
Как проверить эффект покрытия в рабочем соединении
Оценивать покрытие только по усилию при навинчивании недостаточно.
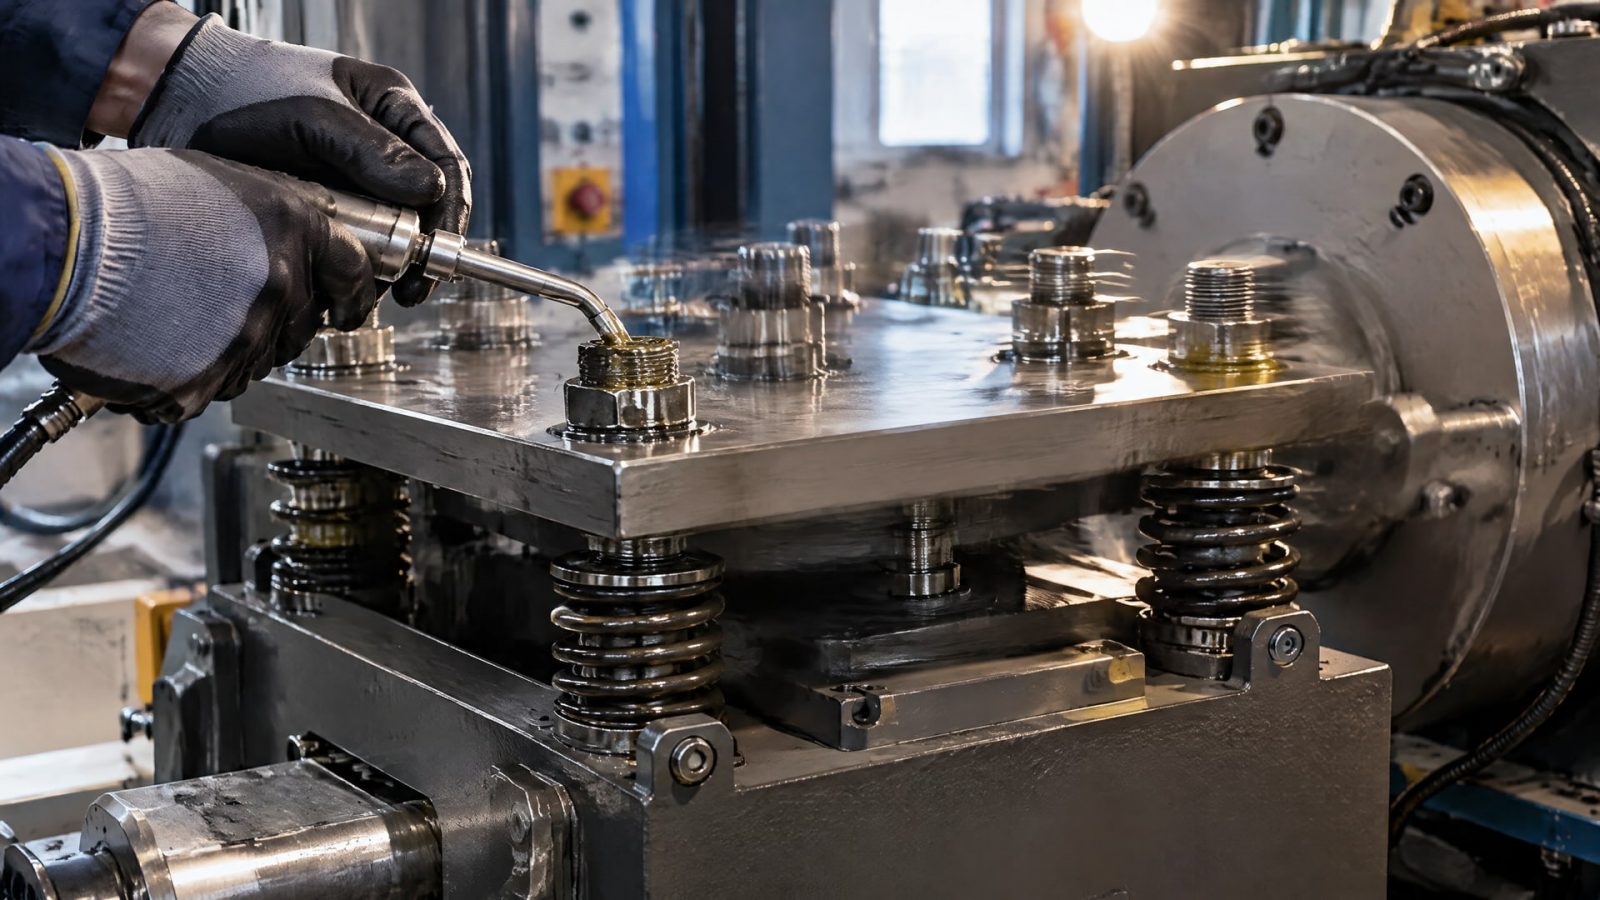
Нужны данные о моменте при сборке и сопротивлении отвинчиванию, а для узлов с вибрацией - результаты проверки после воздействия, соответствующего условиям эксплуатации. При этом prevailing torque помогает удерживать соединение, но не заменяет корректную затяжку. Ошибки в сборке или неподходящая конструкция узла могут свести эффект покрытия к минимуму.
При испытаниях важно сохранять одинаковыми параметры сравниваемых образцов: материал крепежа, базовое покрытие, подготовку поверхности, длину нанесенного слоя и способ сборки. Если эти условия меняются, трудно определить, чем вызван результат: фрикционной системой или различиями в деталях и процессе. Для нержавеющего крепежа метод испытаний следует согласовать отдельно, поскольку ISO 10511:2025 указывает на отсутствие универсального международного метода для prevailing-torque test.
Особое внимание уделяют моменту затяжки. Цинковые и гальванические покрытия меняют соотношение между приложенным моментом и осевым усилием. Поэтому старые настройки затяжки нельзя автоматически использовать после смены базового покрытия или функционального слоя. Их проверяют на реальном крепеже, а требования к сборке фиксируют в технологической документации.
До серийного применения полезно запросить у поставщика данные по функциональным испытаниям: начальный момент, остаточный момент после вибрации, стойкость к коррозии и температурным циклам. Затем результаты сопоставляют с требованиями конкретного узла. Такой порядок позволяет оценить не только само покрытие, но и готовое соединение в сборе, включая повторяемость затяжки и сохранение сопротивления отвинчиванию.
Часто задаваемые вопросы
Любое покрытие на болте предотвращает самоотвинчивание?
Нет. Антикоррозионная защита и фиксация резьбы решают разные задачи. Покрытие может изменить трение, но не обязательно создает достаточный момент сопротивления отвинчиванию. Для оценки вибростойкости нужны данные о функциональном эффекте после сборки и испытаний, а не только указание типа защитного слоя.
Нужно ли оставлять часть резьбы без покрытия?
Во многих технологических материалах рекомендуют оставлять первые 2-3 витка без покрытия, чтобы облегчить начало навинчивания. Это распространенный ориентир, но зону обработки задают для конкретного изделия и способа сборки. Также учитывают геометрию крепежа и требования к моменту сопротивления.
Чем герметизация крепежа при вибрации отличается от стопорения?
Стопорение повышает сопротивление вращению крепежа, а герметизация препятствует проникновению среды через соединение. Функциональное покрытие может выполнять обе задачи, но это не следует считать гарантированным свойством любой системы. Герметизирующий эффект и устойчивость к вибрации проверяют отдельно для конкретной конструкции.
Можно ли использовать прежний момент затяжки после смены покрытия?
Не всегда. Гальванические и цинк-ламельные покрытия влияют на трение, а значит, могут изменить соотношение между моментом затяжки и осевым усилием. После изменения базового или функционального покрытия настройки проверяют на используемом крепеже и закрепляют в технологической документации.
Заключение
Полимерные покрытия болтов помогают предотвращать самоотвинчивание, когда их фрикционный эффект соответствует материалам, условиям работы и требованиям к соединению. При выборе учитывают коэффициент трения, температурный диапазон, подготовку поверхности, зону нанесения и влияние покрытия на момент затяжки. Защитный слой от коррозии сам по себе не подтверждает вибростойкость.
Следующий шаг - включить в спецификацию тип покрытия, параметры сборки и метод испытаний, а затем проверить крепеж в условиях, близких к рабочим. Так можно оценить не только покрытие как материал, но и надежность собранного узла при вибрационной нагрузке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда использовать анаэробный фиксатор резьбы для надежной фиксации, а когда антифрикционное покрытие для контроля трения в резьбовых соединениях.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки и набивки риски.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и прочное соединение.