
Антифрикционное покрытие: как толщина влияет на посадочные размеры деталей
Толщина антифрикционного покрытия напрямую влияет на фактические размеры детали: твердая пленка добавляет материал к поверхности и может изменить зазор в сопряжении. Чтобы сохранить точную посадку, толщину задают с учетом конструкции узла, материала покрытия и способа нанесения, а затем проверяют на готовой детали. Подбирать слой только после изготовления детали рискованно: избыточное нарастание может помешать сборке, а недостаточное - снизить ресурс покрытия.
Статья полезна инженерам, технологам и закупщикам, которые выбирают твердосмазочное покрытие для деталей с жесткими допусками. Разберем типичные толщины, связь слоя с посадкой, различия между распылением и окунанием, а также способы контроля. Отдельно рассмотрим применение покрытия в червячном редукторе и объясним, какие параметры стоит зафиксировать в конструкторской документации.
Как толщина антифрикционного покрытия влияет на посадочные размеры
Твердосмазочная пленка формирует дополнительный слой на поверхности детали.
Поэтому исходный размер заготовки и размер готовой детали с покрытием не совпадают: при расчете посадки нужно учитывать слой на всех покрываемых поверхностях сопряжения. Чем меньше проектный зазор, тем заметнее влияние даже небольшого изменения толщины.
Если покрываются обе сопрягаемые поверхности, их размерное влияние складывается. В результате деталь может входить туже, чем предусмотрено конструкторским решением, либо собранный узел получит зазор, отличный от расчетного. Это важно учитывать для валов и отверстий, подвижных сопряжений и элементов, где покрытие наносится на участки с малыми зазорами.
Почему нельзя выбирать толщину только по типичному диапазону
Для сухих пленочных смазок часто указывают рабочую толщину 10-20 мкм. В спецификации NASA PRC-8001 для ряда покрытий приведен диапазон 0,0003-0,0005 дюйма, то есть примерно 7,6-12,7 мкм. Эти значения помогают оценить порядок толщины, но не заменяют расчет конкретной посадки: допустимый слой задается конструкцией, покрываемыми поверхностями и требованиями к сопряжению.
В технических материалах также встречаются диапазоны 0,0002-0,0005 дюйма и 0,0005-0,001 дюйма. Более широкий диапазон допустим не для любой детали: технологическая возможность нанести такой слой не означает, что он подойдет для точного сопряжения. Если конструкция не предусматривает нарастание, даже типовая толщина может повлиять на собираемость.
Поэтому при назначении параметров нужно определить не только номинальный слой, но и допуск на него. В документации важно зафиксировать, какие поверхности покрывают и какой итоговый размер требуется получить после сушки или отверждения. Так твердосмазочное покрытие и допуски детали рассматриваются как единая задача, а не как два независимых требования.
Какую толщину твердосмазочного покрытия выбрать для точной посадки
Универсальной толщины для всех деталей с точной посадкой нет.
Диапазон выбирают по требованиям к узлу и сверяют с допусками в конструкторской документации. Типовые 10-20 мкм могут служить ориентиром для bonded dry coatings, но не готовым назначением для любой пары трения.
В технических материалах отмечается, что слой ниже 5 мкм может снизить ресурс покрытия и его коррозионную стойкость. При толщине выше 25 мкм растут риски сдвигового разрушения, растрескивания и нарушения допусков точного механизма. Эти границы нельзя трактовать как универсальные пределы для каждой системы: они показывают, почему важно соблюдать спецификацию конкретного покрытия и проверять пригодность слоя для детали.
| Толщина или диапазон | Что учитывать |
|---|---|
| Ниже 5 мкм | В ряде материалов отмечено снижение ресурса и коррозионной стойкости |
| 7,6-12,7 мкм | Диапазон для ряда покрытий, приведенный в NASA PRC-8001 |
| 10-20 мкм | Типичный ориентир для некоторых сухих пленочных покрытий |
| Выше 25 мкм | Возрастают риски растрескивания, сдвигового разрушения и проблем с допусками |
Какие требования внести в документацию
Посадочный размер и толщину покрытия лучше увязать на стадии проектирования детали. Если инженерный допуск позволяет нарастание примерно на 0,0002-0,0003 дюйма, это нужно подтвердить расчетом сопряжения, а не считать универсальной разрешенной прибавкой. В технических материалах также встречается нанесение 0,0005-0,001 дюйма, но такой слой допустим только при соответствующей конструкции и технологии.
В документации целесообразно указать участки нанесения, требуемую толщину после сушки или отверждения и контролируемый итоговый размер. NASA PRC-8001 требует, чтобы процесс обеспечивал толщину в пределах спецификации; для отдельных материалов значение задают непосредственно на чертеже или в конструкторской документации.
Слишком тонкий слой не гарантирует сохранение посадки, если покрытие при этом не выполняет требуемую функцию. И наоборот, увеличение толщины само по себе не означает улучшения работы узла. Для точных механизмов нужен согласованный диапазон, который одновременно учитывает размер детали, назначение покрытия и возможности выбранного процесса.
Окунание и распыление твердой смазки: как способ нанесения влияет на слой
Окунание и распыление - разные технологические способы, поэтому нельзя считать, что они автоматически дают одинаковую толщину на детали.
На итоговый размер влияет слой после сушки или отверждения, а не только количество материала, нанесенного за один проход. При выборе технологии оценивают, насколько стабильно она позволяет получить заданную пленку именно на покрываемых участках.
При распылении толщину на мелких деталях проще удерживать под контролем. При окунании особое внимание уделяют стеканию материала и его накоплению: без контроля фактический слой может различаться между участками. Это различие особенно важно для точных посадок, где неодинаковое нарастание покрытия способно повлиять на собираемость пары.
Что проверить перед запуском процесса
Уточнить, какие поверхности детали должны получить покрытие, а какие нужно защитить от нанесения.
Зафиксировать требуемую толщину после сушки или отверждения, а не только параметр нанесения.
Проверить, подходит ли выбранный способ нанесения для геометрии детали и допуска посадки.
Согласовать контрольные участки и метод измерения с учетом материала подложки.
Проверить итоговый размер детали после обработки и до сборки узла.
В технических материалах для сухих пленочных покрытий описаны нанесение кистью, распылением и окунанием. Само указание метода не подтверждает, что полученная пленка соответствует чертежу: процесс должен обеспечивать толщину в заданных пределах. Для этого технологию оценивают на деталях той же геометрии, а итоговый слой проверяют после завершения сушки или отверждения.
На деталях с малыми зазорами полезно учитывать не только толщину за один проход, но и итоговый сухой слой. Если фактическая толщина выходит за назначенный диапазон, способ нанесения или режим процесса нужно пересмотреть до серийной обработки. Иначе отклонение обнаружится уже на этапе сборки, когда изменить параметры детали сложнее.
Контроль толщины и адгезии твердосмазочного покрытия
Контроль толщины подтверждает, что покрытие не выходит за установленные пределы и не нарушает посадку.
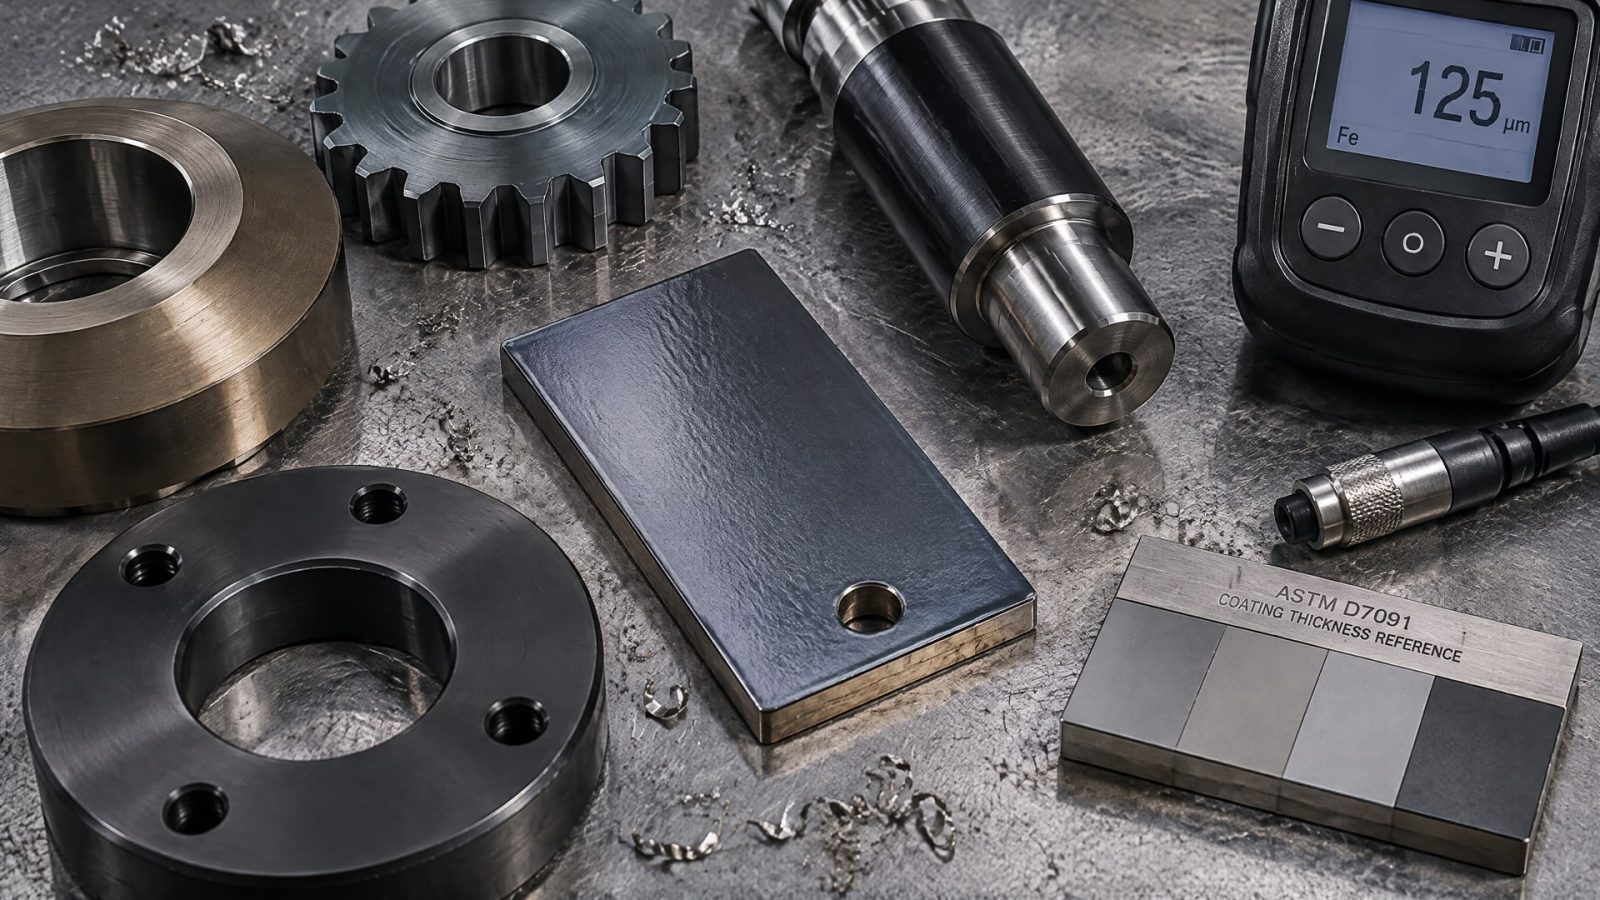
Для bonded dry coatings в материалах указан ASTM D7091 как ориентир для неразрушающего измерения. В зависимости от подложки и покрытия применяют магнитно-индукционный или вихретоковый метод; конкретный способ выбирают с учетом совместимости с измеряемой системой.
Измерять нужно слой после сушки или отверждения, поскольку именно он влияет на готовый размер детали. Контроль только параметра нанесения не показывает итоговую толщину. Кроме того, единичное измерение не всегда характеризует всю поверхность: точки контроля следует выбирать так, чтобы оценить участки, важные для посадки.
Толщина и адгезия - разные характеристики
Заданная толщина не подтверждает, что покрытие хорошо сцепилось с подложкой. Для оценки адгезии твердых пленочных смазок используют ASTM D2510. Этот метод дополняет контроль толщины, но не заменяет его: измерение слоя и испытание сцепления отвечают на разные вопросы.
При приемке детали полезно разделять требования к толщине, адгезии и готовому размеру. Если посадка вышла за допуск, сначала проверяют фактический слой и геометрию детали, а не делают вывод о качестве только по внешнему виду покрытия. Тонкая и равномерная на глаз пленка не дает точного измерения.
Для партии деталей порядок контроля задают заранее: выбирают метод, точки измерения и параметры, которые сравнивают с чертежом. NASA PRC-8001 также связывает процесс нанесения с соблюдением толщины в пределах спецификации. Это делает контроль частью технологического процесса, а не проверкой, которую проводят только после появления проблем при сборке.
Твердосмазочное покрытие в червячном редукторе и точные размеры
В червячном редукторе выбор покрытия связан не только с посадочными размерами.
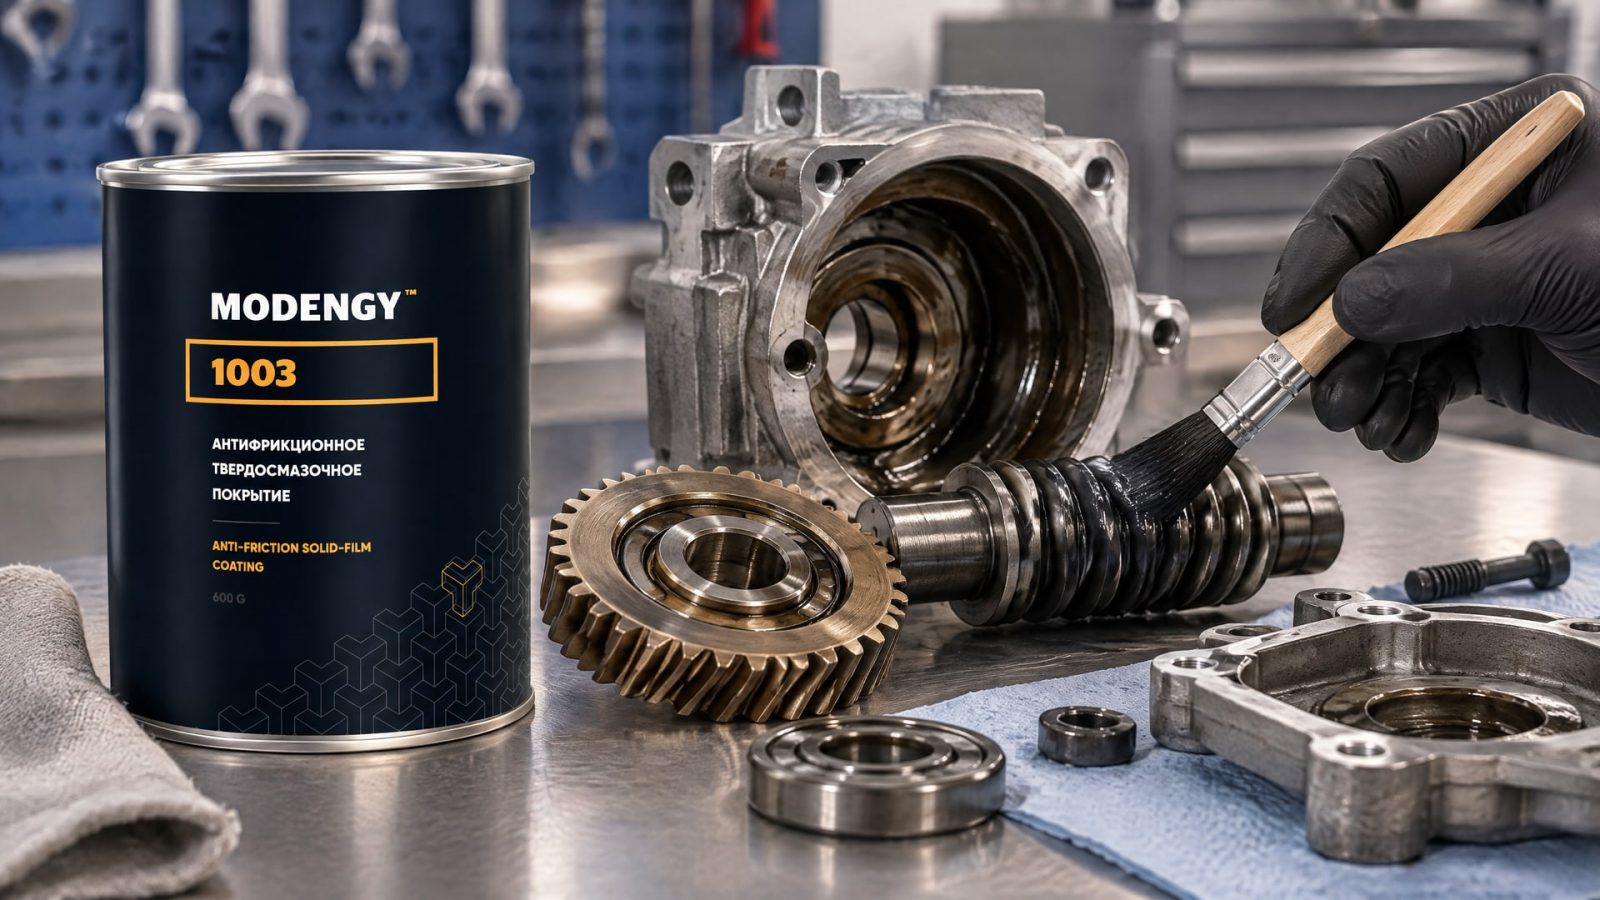
Нужно учитывать геометрию зубчатого зацепления, тепловой режим, трение и приработку. Для сухих пленок рассматривают задачи снижения трения, облегчения запуска и поддержания стабильного зазора, однако единой толщины для всех редукторов нет.
Если нанесение выполняют на детали с точными сопряжениями, слой требуется согласовать с геометрией зацепления и допустимым изменением размеров. При недостатке данных о нагрузке, температуре и требуемом зазоре нельзя назначить покрытие только по названию узла. Сначала определяют условия работы и участок нанесения, затем сверяют требуемую толщину с чертежом и возможностями процесса.
Для задачи снижения потерь на трение в червячном редукторе и сохранения точных посадочных размеров применяют MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут; эти режимы дают технологу варианты организации процесса. Заявленная возможность контролировать толщину помогает увязать нанесение с требованиями к допускам, но конкретный слой для детали все равно задают по документации узла.
До запуска обработки важно проверить, допускает ли конструкция выбранный режим полимеризации, и определить поверхности, на которых изменение размера недопустимо. Затем устанавливают целевую толщину и способ ее проверки. Для червячного редуктора итоговое решение подтверждают с учетом геометрии зацепления и теплового режима, а не переносят на него универсальный диапазон из справочного материала.
Часто задаваемые вопросы
Как толщина антифрикционного покрытия влияет на посадку?
Покрытие добавляет слой к поверхности детали и меняет фактический размер сопряжения. Если покрыть обе контактирующие поверхности, их вклад в изменение посадки складывается. Для точного узла толщину заранее учитывают в конструкторской документации и проверяют после сушки или отверждения.
Какая толщина твердосмазочного покрытия подходит для точной посадки?
Единого значения нет. В материалах встречаются ориентиры 10-20 мкм, а для ряда покрытий указан диапазон 7,6-12,7 мкм. Выбор зависит от системы покрытия, посадочного допуска, геометрии детали и технологии нанесения. Итоговое значение нужно закрепить в документации.
Что выбрать для нанесения твердой смазки: окунание или распыление?
Распыление обычно проще контролировать на мелких деталях. При окунании нужно внимательно следить за стеканием и накоплением материала, поскольку слой может получиться менее равномерным. В обоих случаях оценивают толщину после сушки или отверждения и проверяют размер детали подходящим методом.
Как контролируют толщину твердосмазочного покрытия?
Для неразрушающего контроля bonded dry coatings используют подходы, описанные в ASTM D7091, в том числе магнитно-индукционный и вихретоковый методы. Выбор зависит от подложки и покрытия. Толщину проверяют после завершения сушки или отверждения и сопоставляют с заданным диапазоном.
Заключение
Толщина антифрикционного покрытия меняет фактический размер детали, поэтому ее необходимо учитывать при проектировании точной посадки. Типовые диапазоны помогают определить порядок значений, но не заменяют расчет сопряжения и требования к конкретному узлу. Технология нанесения, слой после отверждения и метод контроля должны соответствовать конструкторской документации.
Следующий шаг для инженера или снабженца - сверить посадочные допуски, участки нанесения и допустимую толщину с чертежом, а затем согласовать метод нанесения и измерения с технологом. Это позволит оценить покрытие не отдельно, а как часть размерной цепи детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие повышает КПД червячного редуктора и облегчает его пуск, снижая трение в узле.
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства и продлить срок службы.
Узнайте, как глицерин влияет на твердосмазочные покрытия и почему важно учитывать его при выборе материалов для пищевого производства.