
КПД червячного редуктора и низкий пусковой момент: как помогает антифрикционное покрытие
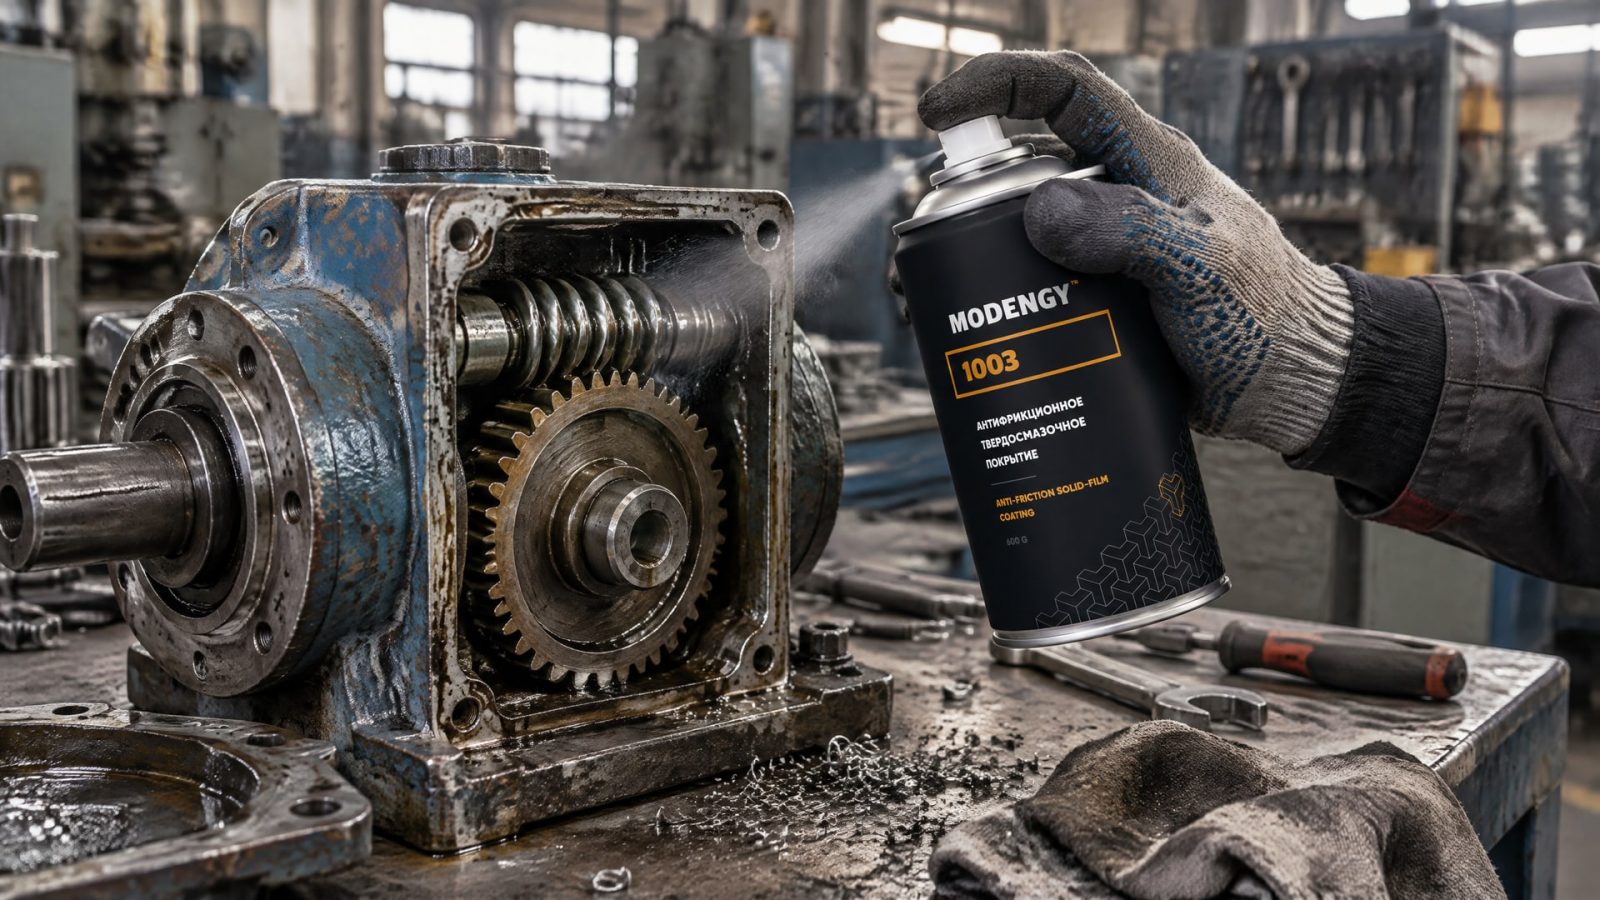
Снизить сопротивление при пуске червячного редуктора можно, уменьшив трение в контакте червяка и колеса. Антифрикционное покрытие (АФП) помогает в узлах, где важны сухой старт, малая скорость и повторяющиеся пуски. Оно не увеличивает крутящий момент двигателя, но может уменьшить потери на трение и облегчить запуск механизма.
Инженеру важно проверить, что ограничивает работу привода: трение и приработка пары, геометрия передачи или недостаток момента двигателя. В статье разберем, как связаны КПД червячного редуктора и пусковые характеристики, в каких случаях уместно АФП и как учесть толщину покрытия, метод нанесения и допуски.
Почему возникает низкий пусковой момент редуктора
Пусковые характеристики червячной передачи зависят не только от двигателя.
На сопротивление при старте влияют геометрия пары, коэффициент трения и условия контакта. Поэтому важно различать две ситуации: двигателю не хватает момента для запуска механизма или для начала движения требуется слишком большое усилие из-за потерь в передаче. АФП может уменьшить потери на трение, но не повысит номинальный момент двигателя.
На червячную пару также влияет угол подъема червяка. Самоторможение связано с соотношением угла подъема и коэффициента трения: предельное условие описывают как равенство угла подъема значению arctan(μ), где μ - коэффициент трения. В справочных материалах для самоторможения приводятся углы порядка 2°-8°. Это не универсальная настройка редуктора, а ориентир, показывающий, почему снижение трения может повлиять на удерживающие свойства передачи.
При малых скоростях, переменных пусках и сухом старте трение способно вызывать рывки и stick-slip - чередование прилипания и проскальзывания. Приработка тоже меняет поведение передачи: у новых червячных редукторов КПД вначале ниже, чем после приработки. Для передаточных чисел 5-10 в одном техническом материале указано снижение эффективности примерно на 3%, для диапазона 60-100 - до 12%.
Перед выбором покрытия стоит определить режим отказа и проверить состояние узла. Если причина в геометрии, перегрузке или недостаточном моменте двигателя, один только способ снижения трения проблему не устранит. Если же старт затруднен потерями в контакте, АФП можно рассматривать как дополнительный способ уменьшить сопротивление при движении.
КПД червячного редуктора: таблица значений и факторов
У червячных передач нет единого значения КПД для всех исполнений.
Справочный диапазон составляет от 20% до 98%, а конкретный результат определяется конструкцией, геометрией и условиями смазки. Поэтому таблица ниже помогает сопоставить ориентиры из технических материалов, но не заменяет данные изготовителя конкретного редуктора.
| Условие или пример | Значение КПД или потерь | Как интерпретировать |
|---|---|---|
| Червячные передачи в целом | 20%-98% | Широкий диапазон для разных конструкций и условий работы |
| Неблагоприятные условия | КПД может снижаться до 20% | Высокие потери не следует считать нормой для любого редуктора |
| Передаточное число 1:100 в инженерном примере | Около 0,5, или 50% | Пример конкретной передачи, а не универсальное значение |
| Приработка, передаточные числа 5-10 | Снижение эффективности примерно на 3% | Показатель периода приработки из технического материала |
| Приработка, передаточные числа 60-100 | Снижение эффективности до 12% | Для указанного диапазона передаточных чисел |
Таблица КПД червячного редуктора показывает, почему сравнивать передачи только по передаточному числу недостаточно. Для оценки конкретного узла нужны сведения о геометрии, материалах пары, смазке и фактическом режиме эксплуатации. В учебном примере для коэффициента трения f = 0,05 и нормального угла давления fn = 20° эффективность рассматривают как функцию геометрии передачи. Даже при одинаковых исходных параметрах изменение угла подъема влияет на результат.
Для привода с высоким передаточным числом важно учитывать не только паспортный КПД. В период приработки и при повышенном трении фактические потери могут быть выше ожидаемых. Если температура или нагрузка меняются, стоит оценивать работу в реальном режиме, а не переносить на нее одно справочное значение.
АФП может снизить трение в контакте, однако доступные данные не дают универсального процента роста КПД после его нанесения. Результат зависит от пары материалов, нагрузки, состояния поверхности и способа нанесения. Поэтому ожидаемый эффект проверяют на конкретном узле измерением пусковых характеристик и оценкой работы редуктора в заданном режиме.
Где антифрикционное покрытие помогает снизить трение редуктора
АФП применяют как сухую смазку или дополнительную противозадирную защиту в узлах, где важны низкие скорости, переменные пуски или режим сухого старта.
Покрытие может уменьшить трение и выраженность stick-slip, но его пригодность определяется нагрузкой, скоростью, материалами пары и условиями работы. Нельзя считать, что АФП автоматически заменяет жидкую или пластичную смазку в любом редукторе.
При холодном пуске механизм может запускаться тяжелее, чем после выхода на рабочий режим. В червячной паре к этому добавляются трение и особенности геометрии, в том числе малый угол подъема. Если установлено, что ограничивающим фактором служит именно сопротивление контакта, покрытие можно рассматривать как часть решения. При этом нужно проверить его совместимость с материалами деталей и допустимый режим отверждения.
В задаче, где требуется уменьшить трение при пуске, применяют MODENGY 1003: это твердосмазочное антифрикционное покрытие с низким коэффициентом трения, полимеризующееся при комнатной температуре. Его рассматривают для узлов, где сухой старт и повторяющиеся пуски создают повышенное сопротивление движению. Сам факт применения покрытия не подтверждает, что оно подходит любой червячной паре: решение сверяют с материалами сопряженных деталей, нагрузкой и технологией подготовки поверхности.
До внедрения полезно зафиксировать исходные параметры: усилие или момент при запуске, характер движения, наличие рывков и состояние контактных поверхностей. После нанесения сравнивают работу узла в тех же условиях. Такой подход помогает отличить реальное снижение трения от эффекта приработки, который также повышает эффективность передачи.
Антифрикционное покрытие: нанесение и подготовка поверхности
Качество покрытия зависит не только от его состава, но и от подготовки детали.
Перед нанесением поверхности тщательно очищают и обезжиривают. Для повышения адгезии и ресурса некоторые технологические процессы предусматривают фосфатирование или пескоструйную обработку. Нанесение на загрязненный или неподготовленный металл повышает риск слабого сцепления и отслаивания.
Метод выбирают по составу и конфигурации детали. АФП наносят распылением, окунанием, валиком, кистью или центрифугированием. Не каждый материал допускает все перечисленные способы, поэтому технологию сверяют с документацией на конкретное покрытие. Там же проверяют, требуется ли термоотверждение и какой режим для него установлен.
Для разных покрытий указывают рекомендуемую сухую пленку 5-15 мкм или 5-20 мкм. Для большинства несущих применений приводится ориентир 10-20 мкм. Толщина менее 5 мкм может ухудшить износостойкость и коррозионную защиту, а слой более 25 мкм способен привести к сдвиговому разрушению и проблемам с допусками. Эти значения нельзя переносить на любой состав без проверки его технической документации.
Для покрытий, которым требуется термоотверждение, режимы в сводных материалах варьируются от 2 до 90 минут при температурах от комнатной до 250°C. Такой разброс показывает, почему нельзя назначать единый режим сушки или полимеризации для всех АФП. Учитывают технологические ограничения производства и допустимую температуру деталей.
Допуски при антифрикционном покрытии и контроль слоя
Толщина АФП меняет размер детали, поэтому ее учитывают при расчете посадки и зазоров.
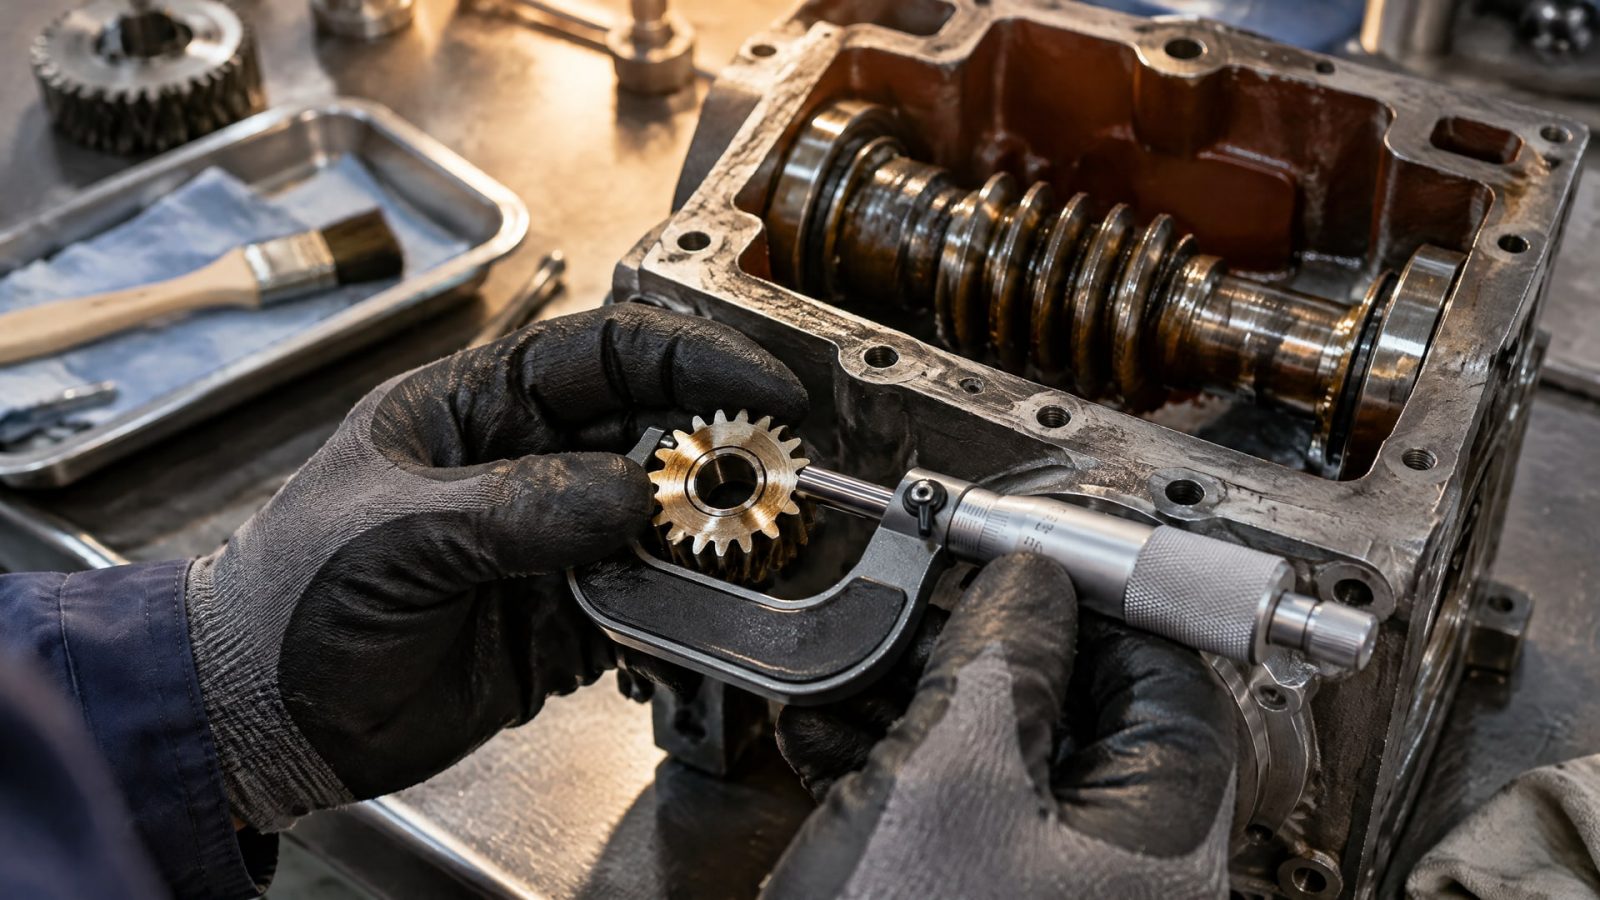
Для функциональных покрытий в материалах по процессам нанесения приводятся допуски по толщине около ±10 мкм или ±15 мкм в зависимости от технологии. Это не универсальный допуск для любой детали: фактическое значение зависит от процесса и должно быть согласовано с требованиями к узлу.
Если конструкторская документация задает целевую толщину 25 мкм, недостаточно проконтролировать только номинальное значение. Следует учесть допуск процесса и проверить итоговый размер посадочного диаметра: отклонение способно повлиять на сборку. Кроме того, источник по функциональным покрытиям отмечает риск при толщине более 25 мкм, поэтому заданное значение требует особенно внимательной проверки технологии и геометрии детали.
При выборе процесса нанесения учитывают сразу несколько параметров:
материал детали и совместимость с покрытием;
подготовку поверхности и способ формирования адгезионной базы;
требуемую толщину сухой пленки и допуск;
метод нанесения и возможность обеспечить равномерное покрытие;
режим сушки или полимеризации;
размеры детали после нанесения и требования к посадке.
Для задач, где важна повторяемость толщины и сохранение посадочного размера, метод нанесения выбирают вместе с контролем геометрии. В линейке антифрикционных покрытий MODENGY конкретную технологию нанесения следует соотносить с требуемой толщиной слоя, допуском и конструкцией детали, а не выбирать только по удобству нанесения. Проверка пробной детали помогает оценить итоговую толщину и соответствие посадочным размерам до обработки партии.
Часто задаваемые вопросы
Может ли АФП увеличить пусковой момент редуктора?
Покрытие не увеличивает момент двигателя. Оно может уменьшить трение в контакте и снизить момент сопротивления, который требуется преодолеть при запуске. Если причина недостаточного пускового усилия связана с мощностью двигателя, нагрузкой или геометрией передачи, одного АФП будет недостаточно. Сначала определяют источник ограничения.
Какой КПД у червячного редуктора?
Единого значения для всех червячных редукторов нет. В справочных материалах приводится диапазон от 20% до 98%, зависящий от конструкции, геометрии и смазки. Для конкретного узла ориентируются на данные его изготовителя и условия работы, а не на верхнюю или нижнюю границу общего диапазона.
Какую толщину антифрикционного покрытия выбрать?
Толщину выбирают по документации на конкретный состав, нагрузке и требованиям к размерам детали. В материалах приводятся диапазоны 5-15 мкм и 5-20 мкм, а для большинства несущих применений - ориентир 10-20 мкм. Слой менее 5 мкм или более 25 мкм может создавать функциональные риски.
Нужно ли обезжиривать деталь перед нанесением АФП?
Да. Поверхность тщательно очищают и обезжиривают, поскольку загрязнение ухудшает адгезию покрытия. Для ряда процессов дополнительно применяют фосфатирование или пескоструйную обработку. Конкретная подготовка зависит от материала детали и технологии покрытия, поэтому ее сверяют с техническими требованиями к составу.
Заключение
КПД червячного редуктора и его пусковые характеристики зависят от геометрии, трения, смазки и состояния пары. АФП может снизить потери на трение и облегчить запуск, если именно сопротивление в контакте ограничивает работу привода. Покрытие не заменяет проверку двигателя, нагрузки и конструкции редуктора и не универсально заменяет смазку.
Следующий шаг - зафиксировать условия пуска и состояние червячной пары, затем проверить совместимость покрытия с материалами деталей и требования к толщине, нанесению и допускам. После пробной обработки следует сравнить пусковые характеристики и размеры детали с исходными значениями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства и продлить срок службы.
Узнайте, как глицерин влияет на твердосмазочные покрытия и почему важно учитывать его при выборе материалов для пищевого производства.
Пищевая смазка: все о выборе, применении и контроле на производстве для обеспечения гигиены оборудования и безопасности продукции.