
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
Чтобы улучшить адгезию финишного покрытия к металлу, нужно не просто сделать поверхность шероховатой. Механическая подготовка должна удалить загрязнения и оксиды, создать профиль, предусмотренный для конкретной системы, а затем убрать пыль и рыхлые частицы. Слишком грубая риска не гарантирует прочного сцепления: она может ухудшить укрывистость и увеличить расход покрытия.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ обработки и контролируют подготовку металла перед окраской или склеиванием. Разберем, как профиль влияет на сцепление, какие стандарты помогают описать чистоту и шероховатость, чем проверять поверхность и почему одной визуальной оценки недостаточно.
Как улучшить адгезию механической подготовкой металла
Механическая подготовка влияет на адгезию двумя способами: удаляет загрязнения и оксидные остатки, а также формирует микрорельеф.
Покрытие или клей сцепляется с подготовленной поверхностью не только за счет контакта материалов, но и благодаря механическому зацеплению за профиль. Поэтому гладкая полированная поверхность часто уступает легкой абразивной обработке, если речь идет о подготовке металла под склеивание.
При этом набивка риски сама по себе не делает поверхность готовой к нанесению материала. После шлифования могут остаться пыль, рыхлые частицы и загрязнения. Если их не удалить, они окажутся между металлом и покрытием или клеем и помешают сцеплению. Видимая чистота также не подтверждает, что достигнут требуемый уровень очистки или профиль.
От чего зависит подходящая риска
Метод обработки выбирают после того, как определены требования системы: тип покрытия или клея, толщина слоя, условия эксплуатации и заданная степень чистоты. Для разных систем требования к профилю различаются. Например, профиль порядка 50–100 мкм встречается в практике для тяжелых антикоррозионных систем, тогда как для более тонких покрытий обычно задают меньшую высоту. Это ориентир из отраслевой практики, а не универсальный диапазон для любого металла и покрытия.
Слишком высокий или грубый профиль может ухудшить укрывистость: вершины рельефа рискуют остаться недостаточно покрытыми. Одновременно возрастает расход материала. Поэтому значение профиля задают в спецификации системы, а не выбирают по субъективному впечатлению от поверхности.
Для подготовки применяют проволочную щетку, шлифование, сухую абразивную струйную очистку или абразивную зачистку. Эти механические методы перечислены в ASTM D2651 для подготовки металлических поверхностей под клеи. Выбор между ними зависит от материала, загрязнений и требований к соединению. После абразивной обработки нужно удалить пыль и рыхлые частицы, а для клеевых соединений также выполнить обезжиривание.
Набивка риски: как подобрать профиль поверхности
Профиль поверхности описывает текстуру, которая возникает после абразивной очистки или механической обработки до чистого металла.
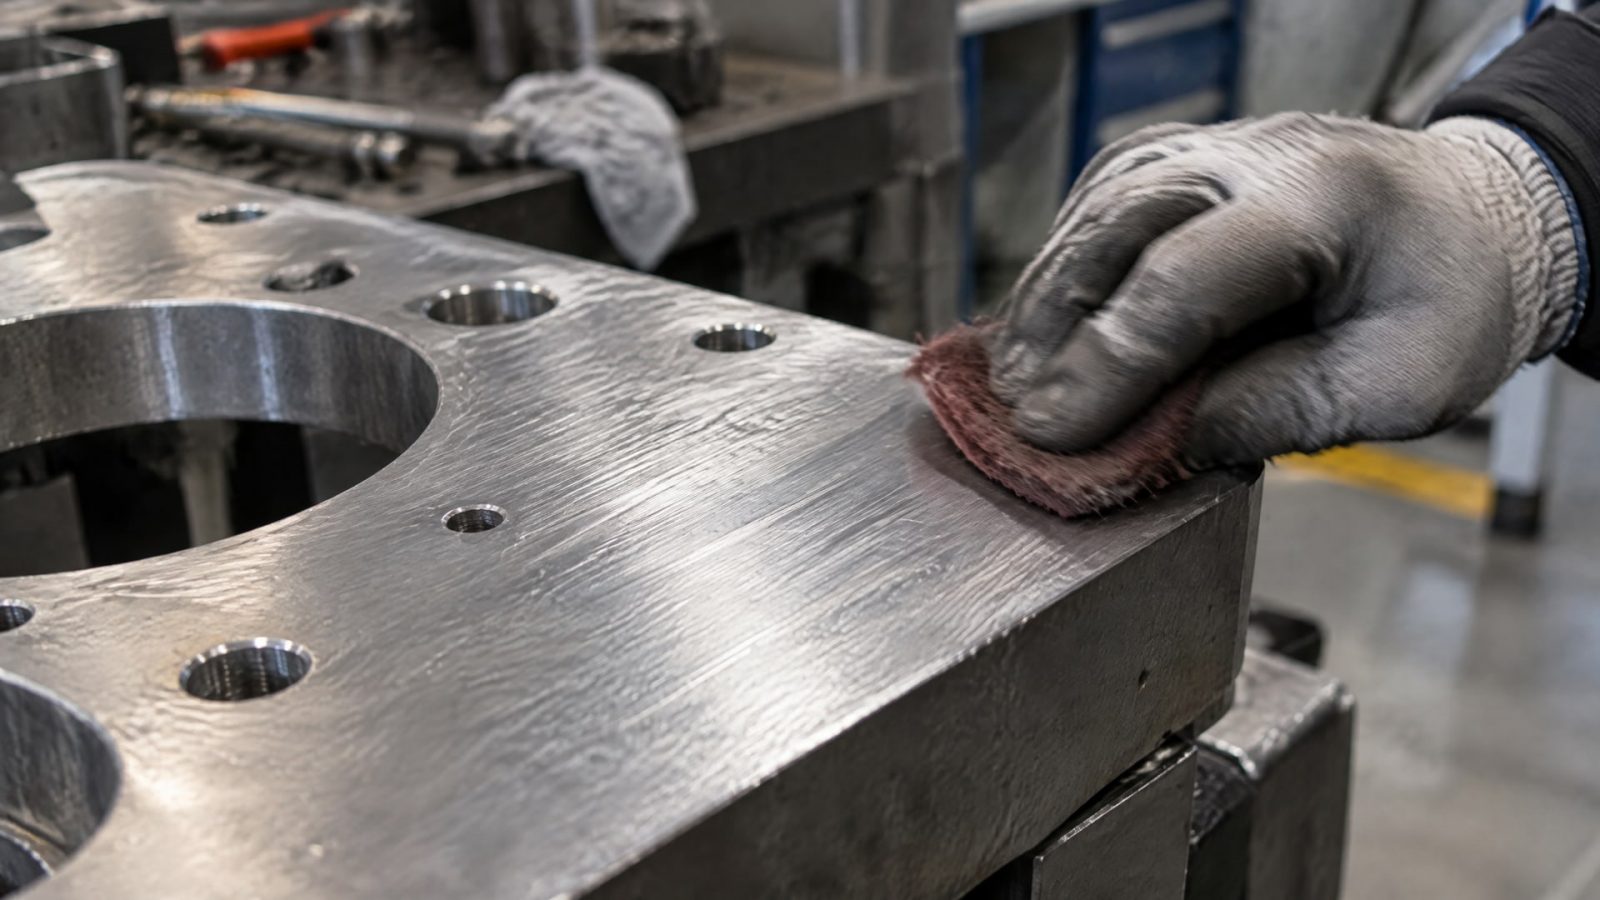
На практике важно не добиться максимально заметного рисунка, а получить контролируемый рельеф, подходящий для выбранного покрытия. Абразив и режим обработки должны обеспечивать воспроизводимый результат на всей площади, иначе отдельные участки будут отличаться по условиям сцепления.
При выборе учитывают толщину финишного слоя. Высокий профиль может быть уместен для одной системы и избыточен для другой: тонкому покрытию может не хватить материала, чтобы равномерно перекрыть вершины рельефа. Из-за этого визуально грубая поверхность не обязательно дает лучшую защиту или более надежную адгезию.
Как согласовать требования
До начала работ сверьте спецификацию покрытия или клея с планируемым методом обработки. Если для системы задан профиль, абразив и технология должны позволять его получить стабильно. Для ответственных покрытий допустимые способы подготовки полезно согласовать заранее: это может быть абразивная струйная очистка, машинное шлифование, ручная зачистка или сочетание методов.
Для лакокрасочных систем используют термин «профиль поверхности», а ISO 8503 связан с характеристиками шероховатости после абразивной очистки. В рамках этого стандарта применяют компараторы с градациями Fine, Medium, Coarse и Very Coarse. Такая оценка помогает сопоставить обработанную поверхность с требованием технического задания, но не отменяет требований к чистоте.
Не стоит переносить один режим обработки на все металлы и материалы. Для нержавеющей стали допустимые механические и химические методы зависят от задачи. Для алюминия и структурных клеев в документах по подготовке поверхности отдельно упоминаются ASTM D2651 и ASTM D3933. Эти стандарты не задают единую риску для всех соединений: требования необходимо определять для конкретной системы.
Стандарты подготовки металла: чистота и профиль
Степень очистки и шероховатость описывают разные характеристики поверхности.
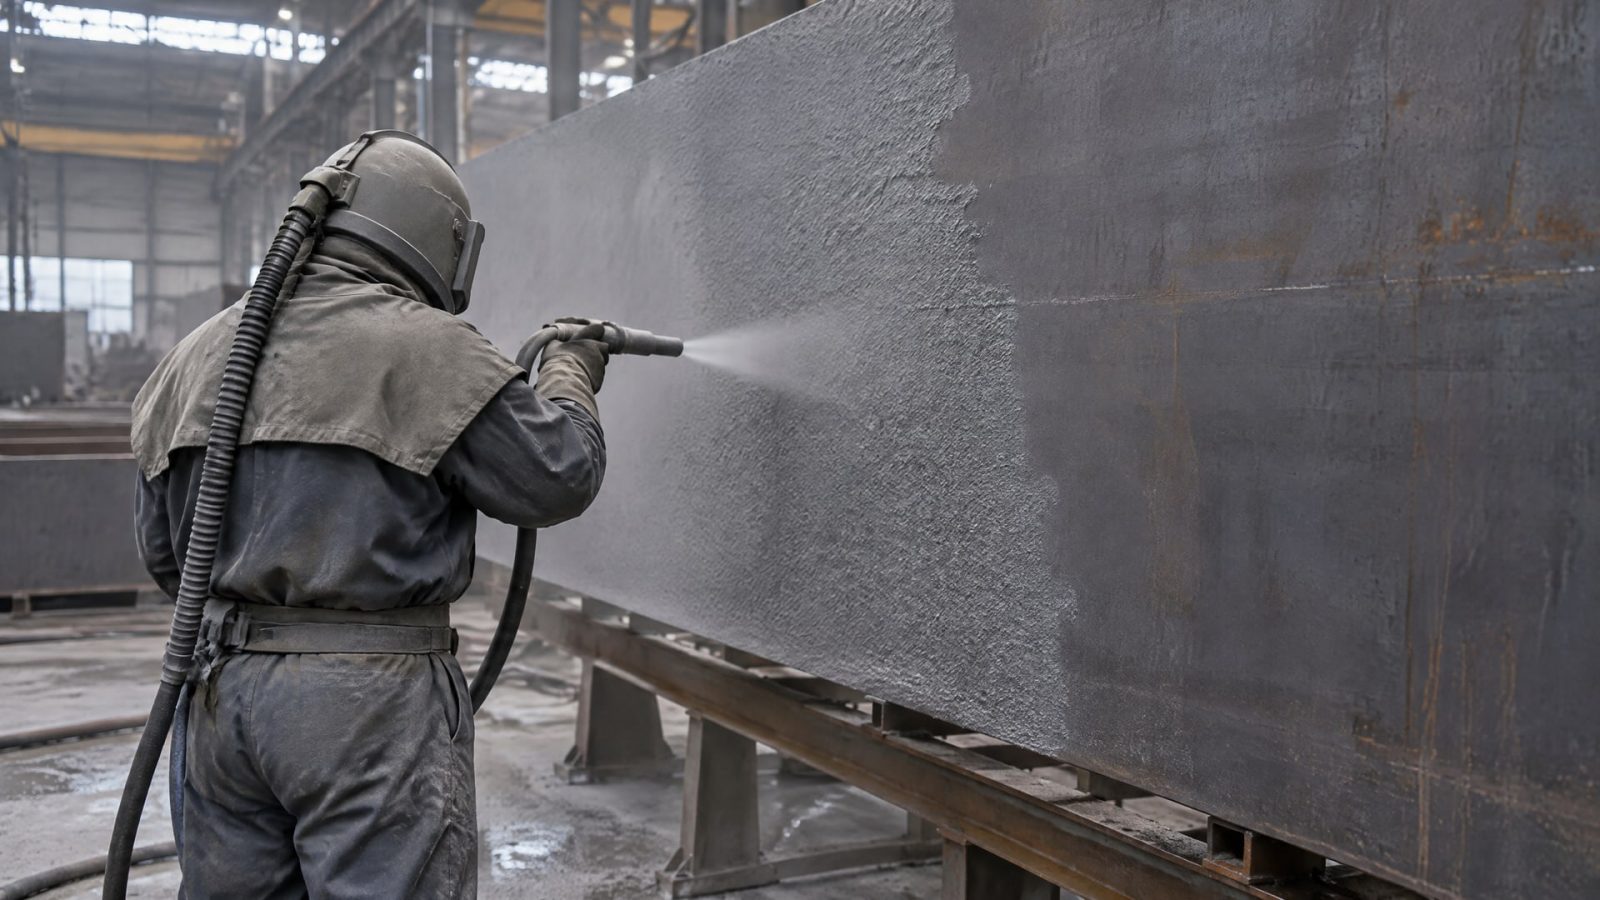
ISO 8501-1 применяют для оценки степени очистки стали; в нем используются обозначения Sa 1, Sa 2, Sa 2.5 и Sa 3. ISO 8503 связан с оценкой шероховатости и профиля после абразивной очистки. Один стандарт не заменяет другой: чистая поверхность может не иметь требуемого профиля, а выраженная риска не подтверждает удаление оксидов и загрязнений.
Для подготовки металла под структурные клеи ASTM D2651 описывает механические методы, включая обработку проволочной щеткой, шлифование, сухую абразивную струйную очистку и абразивную зачистку. Выбор способа зависит от металла и требований соединения. Для алюминия в документах по подготовке поверхности также упоминается ASTM D3933.
Как использовать стандарты в работе
Стандарт помогает единообразно зафиксировать требование, но сам по себе не определяет нужный профиль для любого покрытия. Его связывают со спецификацией материала, толщиной слоя и условиями эксплуатации. Для антикоррозионной системы важны и заданная степень очистки, и равномерный профиль; выполнение только одного условия не подтверждает готовность поверхности.
Перед запуском работ полезно записать в технологической документации:
требуемую степень очистки стали по ISO 8501-1;
необходимый профиль поверхности по спецификации покрытия;
разрешенные методы механической обработки;
способ измерения профиля и контроля чистоты;
порядок удаления пыли, рыхлых частиц и жировых загрязнений.
Такое описание позволяет технологу и исполнителю одинаково понимать результат, а закупщику - сопоставлять оборудование и расходные материалы с фактическими требованиями процесса. Если покрытие или клей предъявляет особые требования, их сверяют со спецификацией конкретной системы, а не заменяют общим правилом по шероховатости.
Контроль профиля и чистоты после обработки
Оценка поверхности только визуально ненадежна.
Глазом можно увидеть заметные загрязнения или неоднородность рисунка, но нельзя уверенно подтвердить соответствие заданной степени очистки и профиля. Поэтому профиль измеряют или сравнивают с установленным эталоном. ASTM D4417 широко используют для полевого измерения профиля поверхности, а компараторы ISO 8503 помогают согласовать оценку шероховатости с техническим заданием.
Контроль нужен не только после завершения обработки. Проверка на промежуточном этапе помогает заметить, что выбранный абразив или режим не дает требуемого профиля. Если рисунок слишком грубый, избыточное снятие металла не исправит проблему покрытия, а может увеличить расход материала и ухудшить укрывистость. Если профиль недостаточный, решение принимают по спецификации и процедуре обработки, а не по субъективному ощущению.
Очистка перед нанесением
После шлифования или абразивной очистки удаляют пыль и рыхлые частицы. Затем поверхность очищают от жировых загрязнений. Последовательность важна: остатки обработки не должны остаться на металле под финишным покрытием. Для клеевых систем одного шлифования также недостаточно - после абразивной обработки требуются очистка и обезжиривание.
Совет инженера
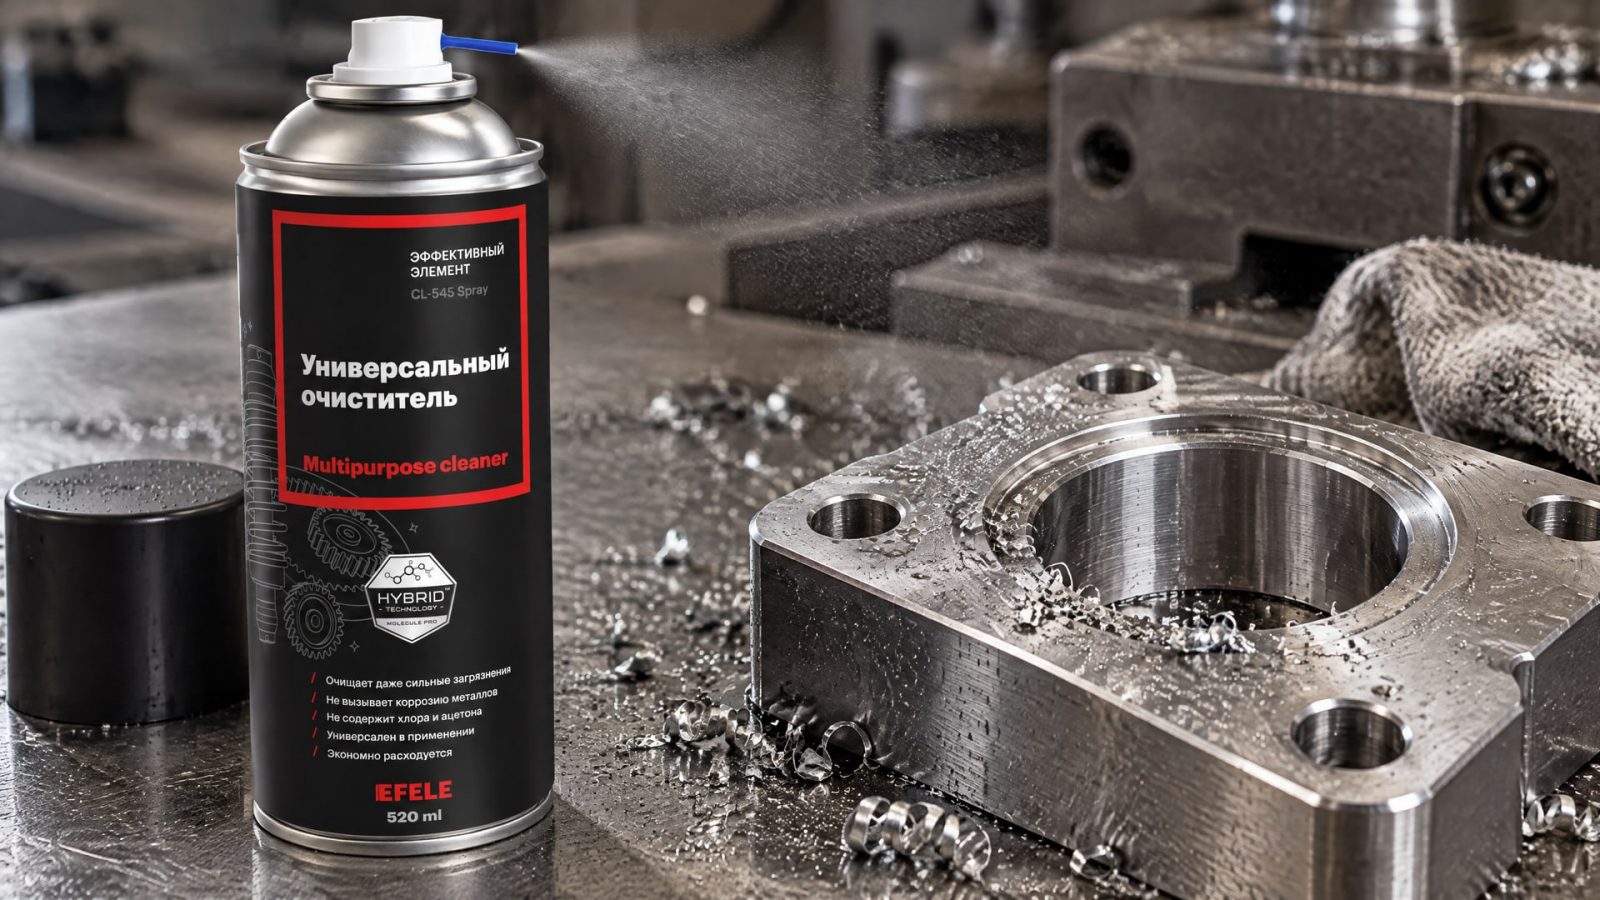
Сценарий: после механической обработки на металле нужно удалить загрязнения и обезжирить поверхность до нанесения покрытия. Что сделали: в операции очистки применили универсальный очиститель EFELE CL-545 Spray. Итог: состав быстро удаляет загрязнения и подготавливает металл к дальнейшей обработке.
При оценке результата отдельно фиксируют степень очистки и профиль. ISO 8501-1 помогает описать чистоту стали, ISO 8503 - профиль, а ASTM D4417 - измерить его в полевых условиях. Такой контроль делает приемку понятнее для производства и подрядчика и позволяет сверить фактическую подготовку с заданными требованиями.
Почему одной шероховатости недостаточно для адгезии
Адгезия зависит не только от глубины риски.
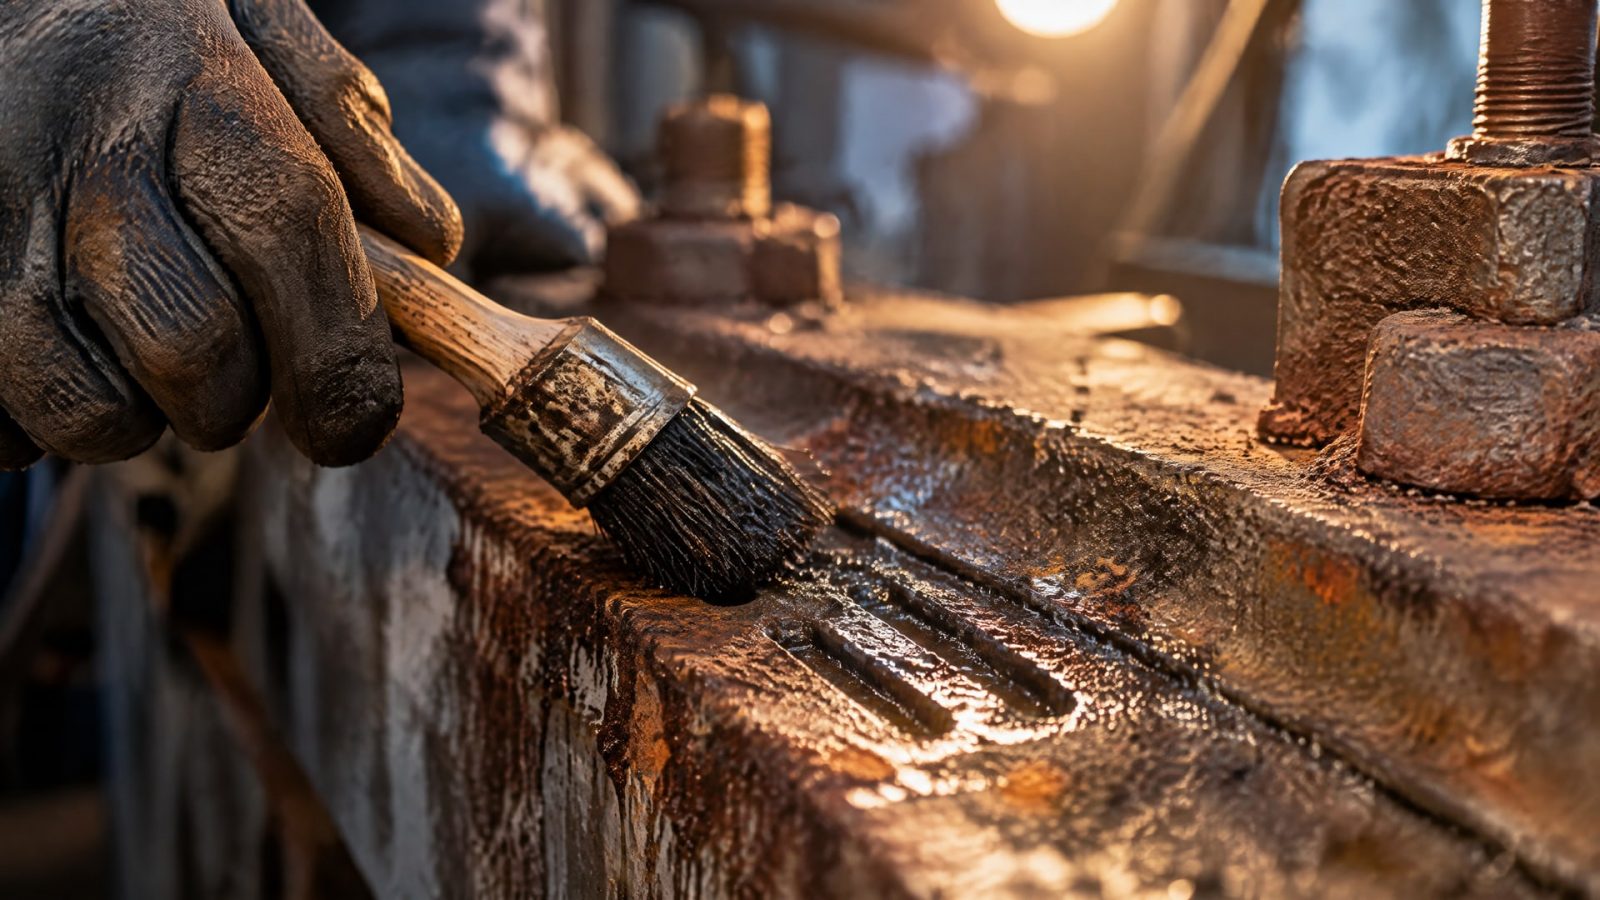
На сцепление влияют чистота металла, оксидные остатки, пыль, влага, выбранный грунт или клей и соблюдение технологии нанесения. Если поверхность загрязнена, более выраженный профиль не устранит проблему. Он лишь создаст рельеф, который будет частично закрыт загрязнениями или рыхлыми частицами.
Распространенная ошибка - считать, что чем глубже риска, тем прочнее сцепление. Слишком грубый профиль способен ухудшить укрывистость, увеличить расход материала и оставить вершины поверхности недостаточно покрытыми. Противоположная ошибка - ограничиться полированием или поверхностной зачисткой, не проверив требования системы. Легкая абразивная обработка часто предпочтительнее полированной поверхности для склеивания, но после нее обязательно нужна очистка.
Как выстроить подготовку
Для стабильного результата удобно разделить подготовку на последовательные операции:
Определить требования покрытия или клея к чистоте и профилю.
Выбрать механический метод и абразив с учетом металла и требуемого рельефа.
Проверить поверхность по установленной процедуре, а профиль измерить или сопоставить с компаратором.
Удалить пыль, рыхлые частицы и жировые загрязнения.
Наносить покрытие или клей по технологии выбранной системы.
Если на металле есть оксидная пленка или сильные загрязнения, механической подготовки может быть недостаточно: в зависимости от задачи ее сочетают с химической предобработкой. Для клеевых соединений особенно важно заранее определить допустимые методы и порядок операций. Так набивка риски становится управляемым этапом подготовки, а не попыткой компенсировать недостаточную очистку.
Часто задаваемые вопросы
Чем грубее риска, тем лучше адгезия?
Нет. Более выраженный профиль может усилить механическое зацепление, но чрезмерная шероховатость ухудшает укрывистость и увеличивает расход покрытия. Для тонких систем слишком высокий профиль может оказаться избыточным. Ориентируются на спецификацию конкретной системы и проверяют фактический профиль измерением или компаратором.
Достаточно ли отшлифовать металл перед окраской?
Нет. После шлифования могут остаться пыль, рыхлые частицы и загрязнения, которые мешают сцеплению покрытия с металлом. Поверхность очищают после механической обработки, а требования к степени очистки и профилю сверяют со спецификацией. Сам факт шлифования не подтверждает готовность металла к нанесению финишного слоя.
Как проверить профиль поверхности после абразивной очистки?
Для полевого измерения профиля широко используют ASTM D4417. Для оценки шероховатости после абразивной очистки применяют компараторы, связанные с ISO 8503; среди их градаций есть Fine, Medium, Coarse и Very Coarse. Конкретный метод контроля выбирают с учетом требований технического задания.
Подходит ли эта подготовка для улучшения адгезии на 3D-принтере?
Материалы о механической подготовке металла не задают режимы для поверхности деталей, изготовленных на 3D-принтере. Также они не описывают, как улучшить адгезию между слоями полиэфирной смолы. Для таких задач нужно руководствоваться требованиями к конкретному материалу и технологии, а не переносить на них стандарты подготовки стали.
Заключение
Чтобы улучшить адгезию финишного покрытия, нужно согласовать профиль поверхности с требованиями системы, добиться нужной степени очистки и удалить остатки обработки. Набивка риски помогает сформировать механическое зацепление, но не компенсирует пыль, жир, оксиды или неверно выбранный профиль. Чистоту и шероховатость контролируют отдельно, используя подходящие стандарты и методы измерения.
Следующий шаг для инженера или снабженца - запросить спецификацию покрытия или клея и зафиксировать в технологическом задании требуемую степень очистки, профиль, метод подготовки и способ контроля. После этого можно выбирать абразив и режим обработки по проверяемым требованиям, а не по визуальной оценке поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и прочное соединение.
Узнайте, как сократить сож потери при обработке, уменьшить вынос стружкой и деталями, а также поддерживать рабочую концентрацию.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации с помощью анаэробного герметика.