
Фланцевое соединение при вибрации: как обеспечить герметичность
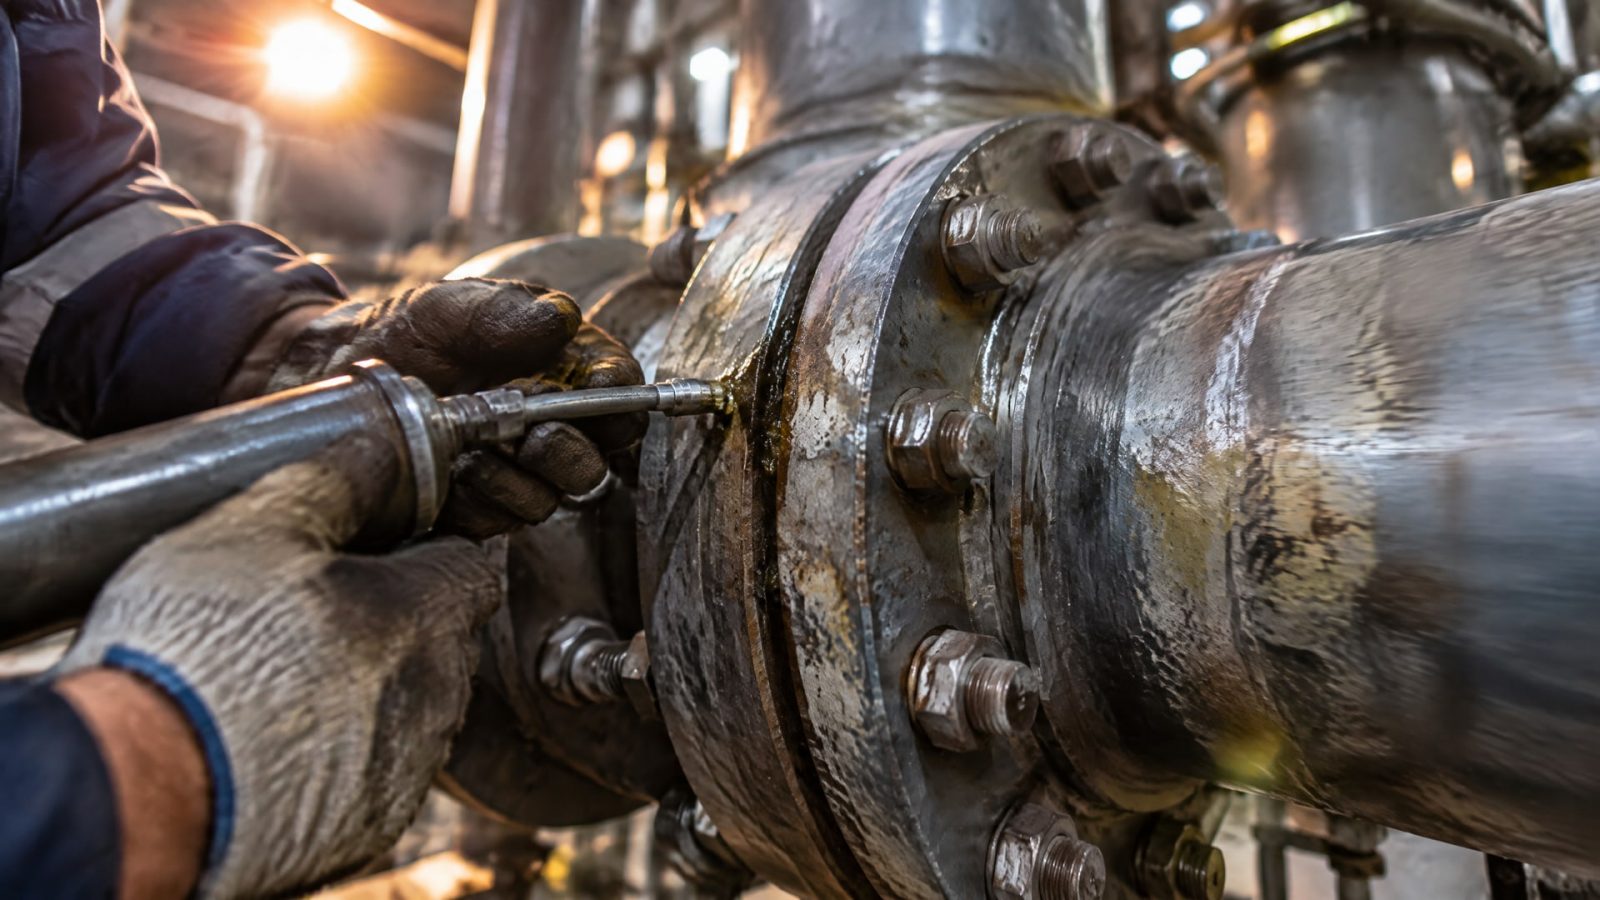
При постоянной вибрации герметичность жесткого металлического фланцевого соединения помогает обеспечить анаэробный жидкий уплотнитель, если поверхности хорошо подготовлены, плотно подогнаны и имеют небольшой зазор. Состав заполняет микронеровности и после отверждения формирует уплотнение. Для надежного результата важны не только свойства материала, но и очистка фланцев, непрерывное нанесение и правильная сборка.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ герметизации фланцев и ищут причину повторных протечек. Разберем, как работает анаэробный герметик при вибрации, в каких соединениях он уместен, как подготовить поверхности и что проверить, если узел уже теряет герметичность.
Почему фланцевое соединение теряет герметичность при вибрации
Вибрация создает динамическую нагрузку на стык и может сопровождаться микроподвижками деталей.
Если уплотнение не соответствует конструкции узла или поверхности плохо подготовлены, в соединении возникает путь для утечки. Поэтому при выборе способа герметизации нужно оценивать не только наличие вибрации, но и геометрию фланцев, состояние их рабочих поверхностей и свойства среды.
Для жестких металлических фланцев с небольшим зазором применяют анаэробные герметики. Они полимеризуются при отсутствии воздуха и в присутствии металлических ионов, заполняя микронеровности сопрягаемых поверхностей. После отверждения состав формирует уплотнение, устойчивое к вибрации и небольшим перемещениям деталей в работе. Это не прокладка, которую сжимают между фланцами, а материал, создающий уплотняющий барьер внутри стыка.
Такой подход подходит не для каждого соединения. В технических материалах для механически обработанных фланцев указан типовой зазор менее 0,015 дюйма, что соответствует примерно 0,38 мм. Если зазор заметно больше, поверхность грубо обработана или геометрия фланцев нарушена, одного анаэробного состава может быть недостаточно. Дополнительное количество материала не исправит несоответствие геометрии.
При выборе состава учитывают заявленную стойкость к вибрации и совместимость с рабочей средой. Ориентироваться только на универсальность герметика или толщину нанесения недостаточно. Важно также учитывать условия эксплуатации узла: температура, контактирующая среда и характер нагрузки влияют на пригодность материала. Так герметизация фланцев при вибрации становится инженерной задачей, а не попыткой устранить течь простым увеличением количества уплотнителя.
Как выбрать герметик для вибрирующих фланцев
Начните с проверки конструкции соединения.
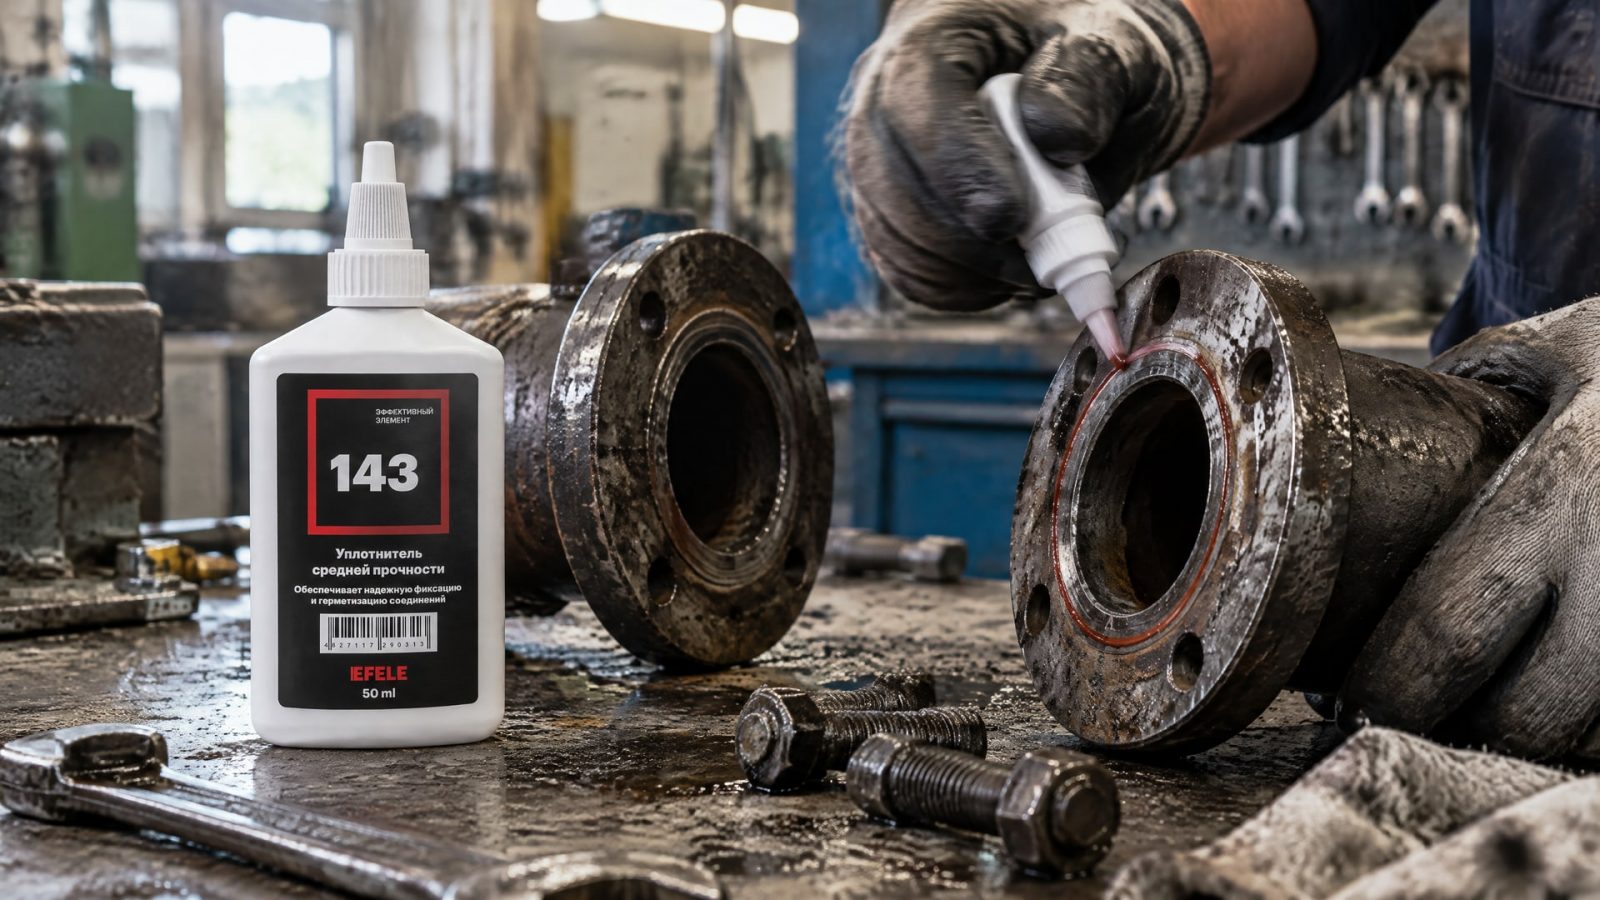
Анаэробный герметик рассчитан на жесткие, близко подогнанные металлические фланцы, поэтому сначала оцените зазор, состояние рабочих поверхностей и возможность равномерно собрать узел. Если детали не прилегают достаточно плотно или имеют заметные дефекты, герметик не должен подменять ремонт или восстановление фланца.
Затем сопоставьте рабочую среду и температуру узла с характеристиками выбранного материала. В описаниях типовых анаэробных фланцевых герметиков встречается температурная стойкость до 149 °C, или 300 °F, а также до 150 °C. Для одного из составов указан диапазон от −55 °C до +150 °C. Эти значения относятся к разным материалам и не переносятся автоматически на любой герметик; сверяйте характеристики конкретного продукта с его техническим описанием.
При постоянной вибрации важно, чтобы состав был предназначен для фланцевых соединений и имел заявленную вибростойкость. Не следует выбирать его только по слову «анаэробный» в описании: значение имеют область применения, допустимый зазор и химическая стойкость к рабочей среде. Если соединение эксплуатируется с частыми температурными изменениями, отдельно проверяйте допустимый диапазон температуры, не подменяя эти данные общими значениями для класса материалов.
Для герметизации металлического стыка, который испытывает вибрацию и микроподвижки, применяют жидкий уплотнитель EFELE 143. Его высокая прочность и вязкость, а также термостойкость позволяют рассматривать его для этой задачи. При этом выбор все равно нужно соотнести с конструкцией фланца, зазором и условиями эксплуатации, а не только с фактом вибрации.
Подготовка фланцев перед нанесением состава
Поверхность фланцев напрямую влияет на формирование герметичного стыка.
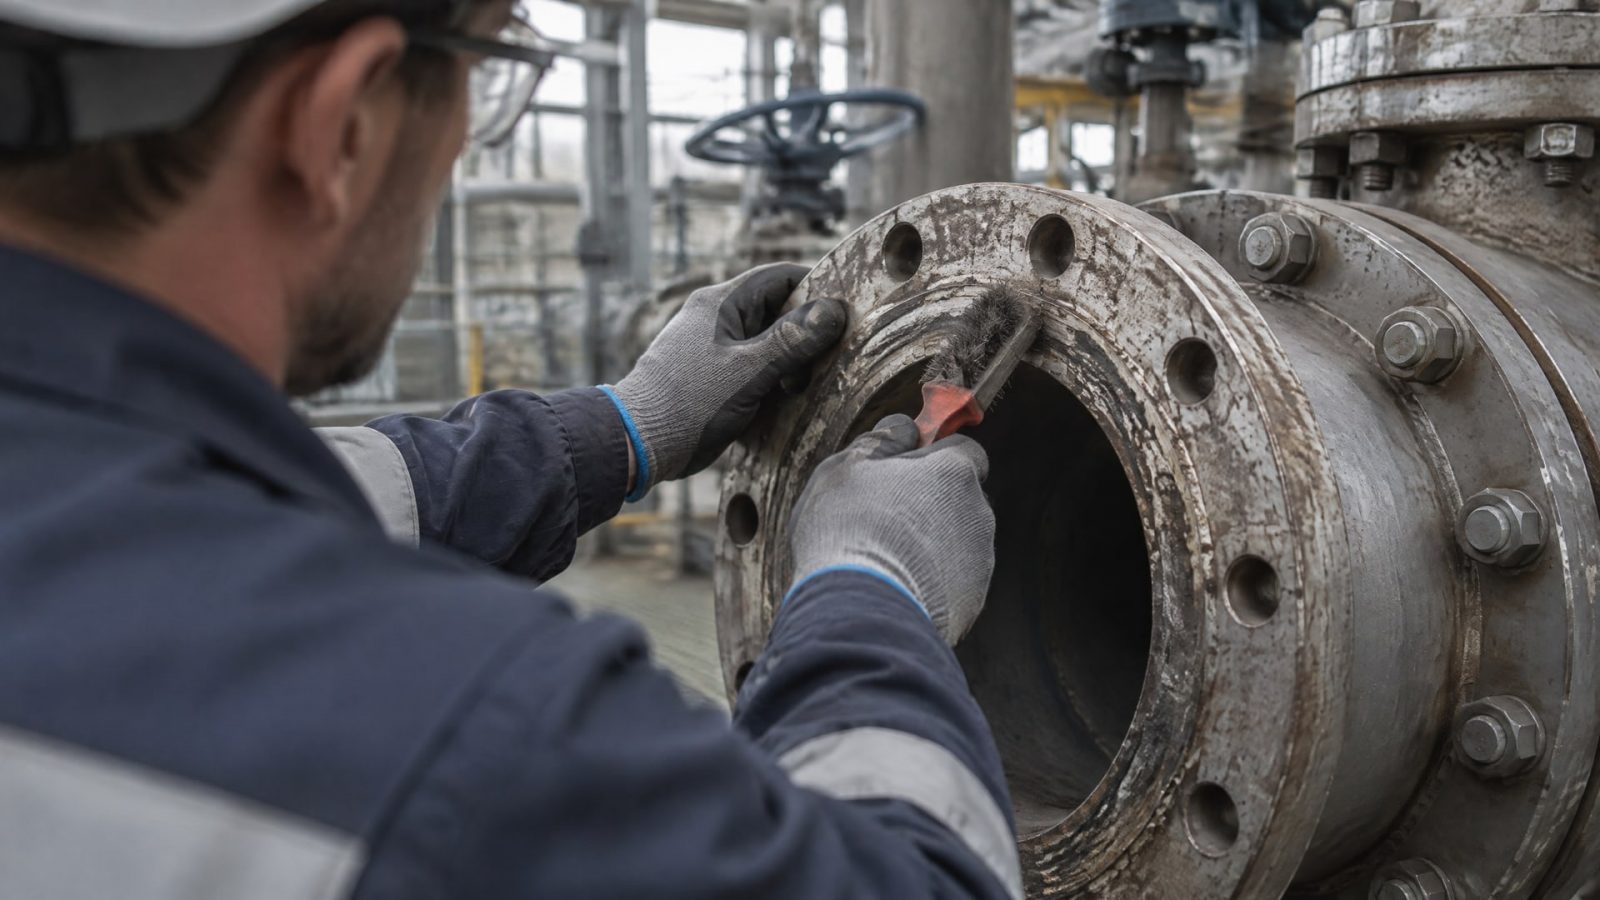
Перед нанесением удалите остатки старой прокладки, краску, грязь и жир с рабочих участков. Если загрязнения оставить, состав будет контактировать не с подготовленным металлом, а с остатками прежнего материала или пленкой загрязнения. Увеличение количества герметика не компенсирует такую подготовку.
После очистки осмотрите поверхности и проверьте, насколько плотно они сопрягаются. Анаэробные фланцевые составы предназначены для близко подогнанных металлических деталей, а типовой зазор для жестких механически обработанных фланцев указан как менее 0,015 дюйма, или примерно 0,38 мм. При большем зазоре, грубой обработке или нарушенной геометрии следует сначала оценить состояние соединения и возможность его восстановления.
Наносите состав непрерывным валиком на одну из поверхностей, если иное не указано в инструкции конкретного материала. Разрывы в линии нанесения могут оставить незаполненные участки стыка. Толстый валик сам по себе не повышает надежность: для герметизации важны равномерное покрытие сопрягаемой зоны и соответствие зазора назначению состава.
При сборке сводите относительное смещение деталей к минимуму. Сдвиг может нарушить непрерывность слоя до того, как состав сформирует уплотнение. Для низких давлений первичная герметизация может возникать сразу после сборки, однако полная герметизация достигается после отверждения. Поэтому сроки запуска узла следует определять по инструкции к выбранному материалу, а не только по тому, что после сборки видимых протечек нет.
Как проверить причину протечки и устранить ее
Если фланцевое соединение начало пропускать среду при вибрации, сначала локализуйте место утечки и оцените состояние узла.
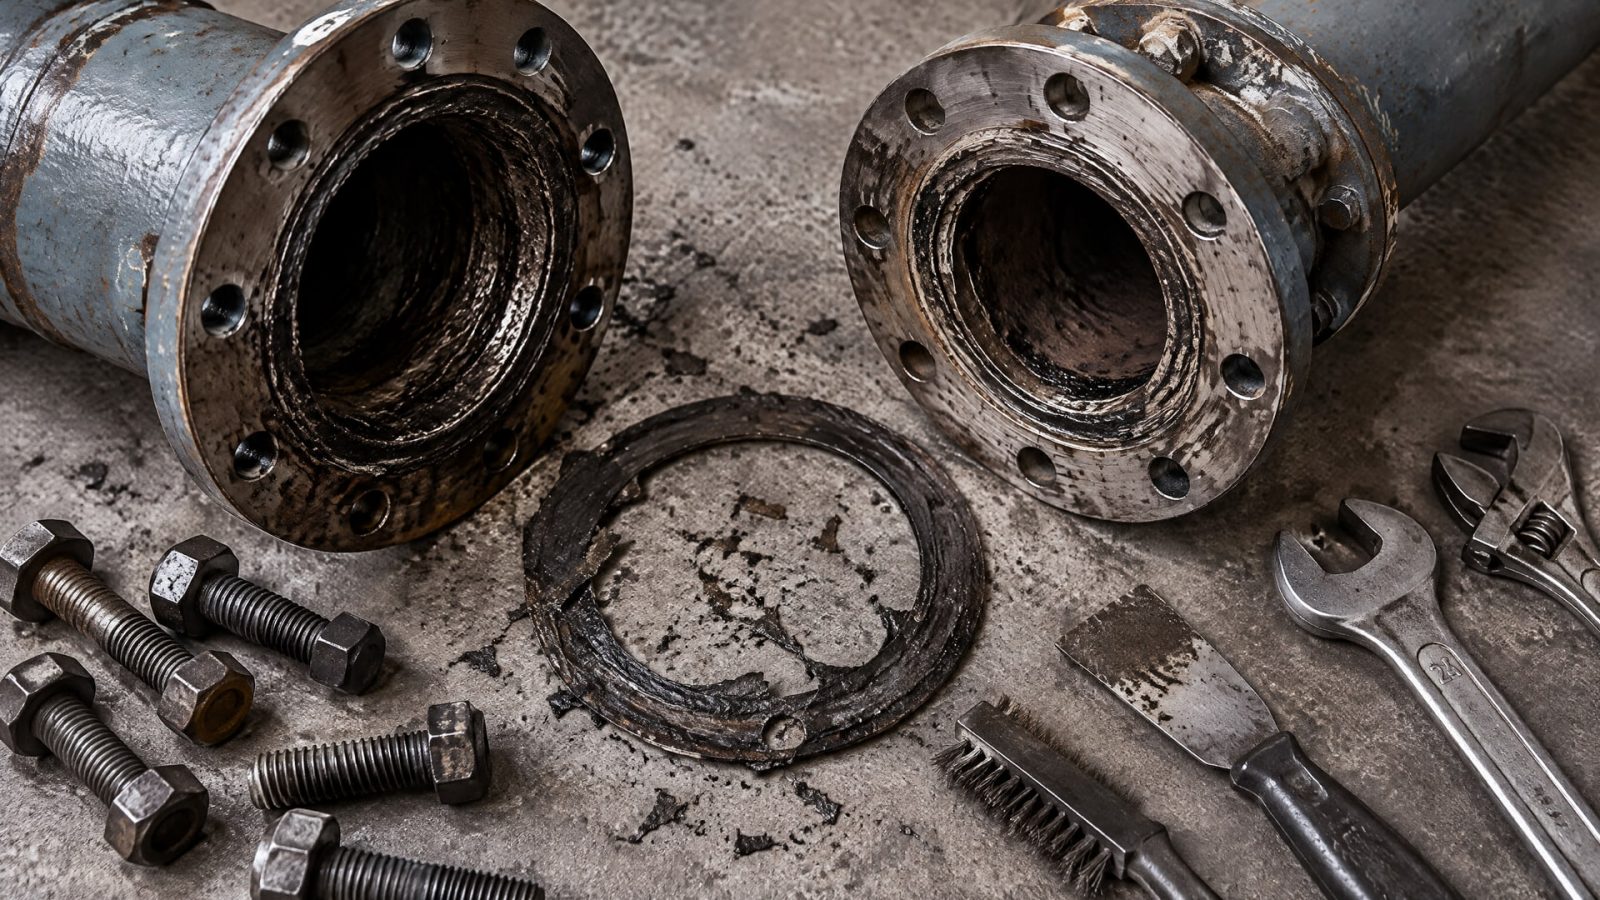
Не ограничивайтесь подтяжкой крепежа: она не устраняет загрязнение рабочих поверхностей, повреждение старого уплотнения или несоответствие зазора. Также не следует наносить новый состав поверх остатков прежней прокладки без разборки и подготовки сопрягаемых поверхностей.
После разборки проверьте рабочие зоны фланцев на загрязнения, остатки покрытия и старого уплотнителя. Уточните, сохраняется ли близкое прилегание деталей и не превышает ли зазор типовое значение менее 0,015 дюйма, то есть около 0,38 мм, для жестких механически обработанных фланцев. Если геометрия не соответствует условиям применения анаэробного материала, повторное нанесение может не дать результата.
При повторной сборке соблюдайте технологию нанесения конкретного герметика: непрерывный валик, чистые поверхности и минимальное боковое смещение фланцев. Не оценивайте герметичность только по первым минутам после монтажа. Для низких давлений некоторые составы обеспечивают первичное уплотнение сразу после сборки, но полная герметизация наступает после отверждения.
Если утечка связана с вибрацией и микроподвижками, проверьте, что выбранный состав предназначен для жестких металлических фланцев и рассчитан на соответствующие условия. При заметном зазоре, грубой обработке или несоответствии геометрии сначала решают проблему сопряжения деталей. Такой порядок помогает отличить ошибку нанесения от ситуации, когда сама конструкция выходит за область применения выбранного герметика.
Что стандарты фланцев говорят о вибрации
Стандарты помогают определить параметры фланцев, но сами по себе не гарантируют герметичность соединения при динамической нагрузке.
ASME B16.5 и ASME B16.47 задают размеры и параметры давления и температуры. EN 1092 устанавливает типоразмеры и параметры фланцев. Для оборудования под давлением в Европе действует PED 2014/68/EU, а API 6A применяется к скважинному и устьевому оборудованию.
Эти документы важны при выборе и проектировании фланцев, однако их область не следует трактовать шире заявленного. В технических обзорах отмечено, что стандартные нормы задают геометрию и классы давления, но ограниченно учитывают динамические нагрузки, в том числе вибрацию и пульсацию. Поэтому соответствие фланца стандарту не отменяет проверки условий работы узла и правильного подбора уплотнительного материала.
Для инженерной оценки разделяйте три задачи: соответствие фланцев требуемым параметрам, пригодность способа герметизации и качество монтажа. Стандарты помогают проверить первую задачу, а выбор состава и подготовка поверхностей решают две другие. Если соединение работает под постоянной вибрацией, учитывайте ее при выборе герметика наряду с рабочей средой и температурой.
Закупщику при согласовании материала стоит сверить техническое описание герметика с конструкцией фланца и условиями эксплуатации. Инженеру важно подтвердить, что поверхности жесткие и близко подогнаны, а способ нанесения соответствует инструкции. Только совместная проверка этих условий позволяет оценить, подходит ли анаэробный герметик для конкретного вибрирующего соединения.
Часто задаваемые вопросы
Подходит ли анаэробный герметик для любого фланца с вибрацией?
Нет. Такие составы предназначены прежде всего для жестких металлических фланцев с малым зазором и хорошо подготовленными поверхностями. Для механически обработанных фланцев в источниках указан типовой зазор менее 0,015 дюйма, или примерно 0,38 мм. Если геометрия нарушена или зазор заметно больше, одной герметизации может быть недостаточно.
Нужно ли наносить герметик толстым слоем, чтобы устранить протечку при вибрации?
Нет. Для анаэробных фланцевых составов важны подходящий зазор, чистые поверхности и непрерывный валик, а не избыточное количество материала. Толстый слой не компенсирует старую прокладку, загрязнение или нарушение геометрии. Перед повторным нанесением следует разобрать соединение, очистить рабочие участки и проверить сопряжение фланцев.
Герметизирует ли анаэробный состав фланец сразу после сборки?
Некоторые составы обеспечивают первичное уплотнение сразу после сборки при низком давлении. Полная герметизация наступает после отверждения материала. Точные условия и сроки зависят от выбранного продукта, поэтому запуск узла определяют по его технической документации. Отсутствие видимой течи сразу после сборки не подтверждает завершение отверждения.
Решают ли стандарты на фланцы проблему вибрации?
Стандарты помогают определить размеры фланцев и базовые параметры давления и температуры, но не полностью описывают поведение соединения при динамических нагрузках. ASME B16.5, ASME B16.47 и EN 1092 задают параметры фланцев, однако соответствие им не заменяет выбора подходящего уплотнителя, подготовки поверхностей и оценки условий эксплуатации.
Заключение
Чтобы обеспечить герметичность фланцевого соединения при вибрации, подбирайте анаэробный герметик для жестких металлических фланцев с малым зазором, тщательно очищайте поверхности и наносите непрерывный валик. Если зазор превышает примерно 0,38 мм, фланцы грубо обработаны или нарушена геометрия, сначала оцените возможность восстановления сопряжения. Увеличение толщины состава не заменяет подготовку и проверку конструкции.
Перед ремонтом разберите соединение, удалите остатки старого уплотнения и загрязнения, измерьте зазор и сверяйте условия работы с техническим описанием герметика. Такой порядок помогает определить, подходит ли выбранный материал для узла и какие факторы нужно устранить до повторной сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить липкие отложения СОЖ при обработке чугуна, контролируя состав, воду и чистоту системы.
Узнайте, почему перекраска металлоконструкций дороже первичной окраски и как подбор цвета по RAL влияет на результат.
Краски по металлу RAL: стандартные цвета и индивидуальная колеровка. Узнайте, когда выбрать готовый код RAL, а когда требуется индивидуальный подбор оттенка.