
Анаэробный фиксатор резьбы и антифрикционные покрытия: когда нужно скольжение, а когда фиксация
Выбор зависит от задачи соединения: анаэробный фиксатор резьбы препятствует самоотвинчиванию под воздействием вибрации и ударных нагрузок, а антифрикционное покрытие снижает и стабилизирует трение. Эти решения не взаимозаменяемы: первое повышает сопротивление отвинчиванию, второе помогает контролировать затяжку и защищает контактирующие поверхности.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ обработки резьбы для сборки и эксплуатации узлов. Разберем, как различаются покрытия и фиксирующие составы, что учитывать при разборке и затяжке, а также какие испытания помогают сравнить решения.
Чем отличаются антифрикционное покрытие и фиксатор резьбы
Одинаковая форма деталей не означает одинаковую задачу обработки.
У резьбового соединения может быть важна защита от самоотвинчивания, повторяемость затяжки, уменьшение трения или защита от коррозии. Сначала определяют, какой результат нужен узлу, и только затем выбирают материал.
Антифрикционные покрытия содержат твердые смазки, например графит, PTFE или дисульфид молибдена, закрепленные связующим. После отверждения они образуют сухую смазочную пленку. Ее назначение - снизить и стабилизировать трение, а не заблокировать резьбу от отвинчивания. В ряде технических материалов для таких покрытий указана толщина сухой пленки 5–20 мкм; время отверждения может составлять от минут до часов, в зависимости от системы.
Анаэробный фиксатор резьбы применяют, когда нужно препятствовать самоотвинчиванию под вибрацией и ударными нагрузками. Его работу оценивают по ISO 10964, измеряя момент страгивания и момент проворачивания после отверждения. У фиксирующих составов различается прочность: в одном из обзорных материалов ориентиры момента страгивания на стали приведены как менее 6 Н·м, менее 16 Н·м и более 33 Н·м для разных типов фиксации. Эти значения показывают, почему для выбора важны данные конкретного состава, а не только общее название категории.
| Задача соединения | Подходящий тип решения |
|---|---|
| Снизить и стабилизировать трение при затяжке | Антифрикционное покрытие |
| Уменьшить разброс момента затяжки и получить повторяемый преднатяг | Антифрикционное покрытие |
| Предотвратить самоотвинчивание от вибрации или ударных нагрузок | Анаэробный фиксатор резьбы |
| Сохранить возможность обслуживания узла | Фиксатор с подходящей разборностью |
Покрытие крепежа влияет на коэффициент трения и, следовательно, на связь между моментом затяжки и фактическим натягом. Поэтому замена поверхности или покрытия - не просто смена материала: при сборке может потребоваться пересмотреть заданный момент. Фиксатор же выбирают прежде всего по требуемому сопротивлению отвинчиванию и возможности демонтажа.
Когда нужен анаэробный фиксатор резьбы
Анаэробный фиксатор резьбы выбирают для соединений, в которых нужно снизить риск самоотвинчивания при вибрации и ударных нагрузках.
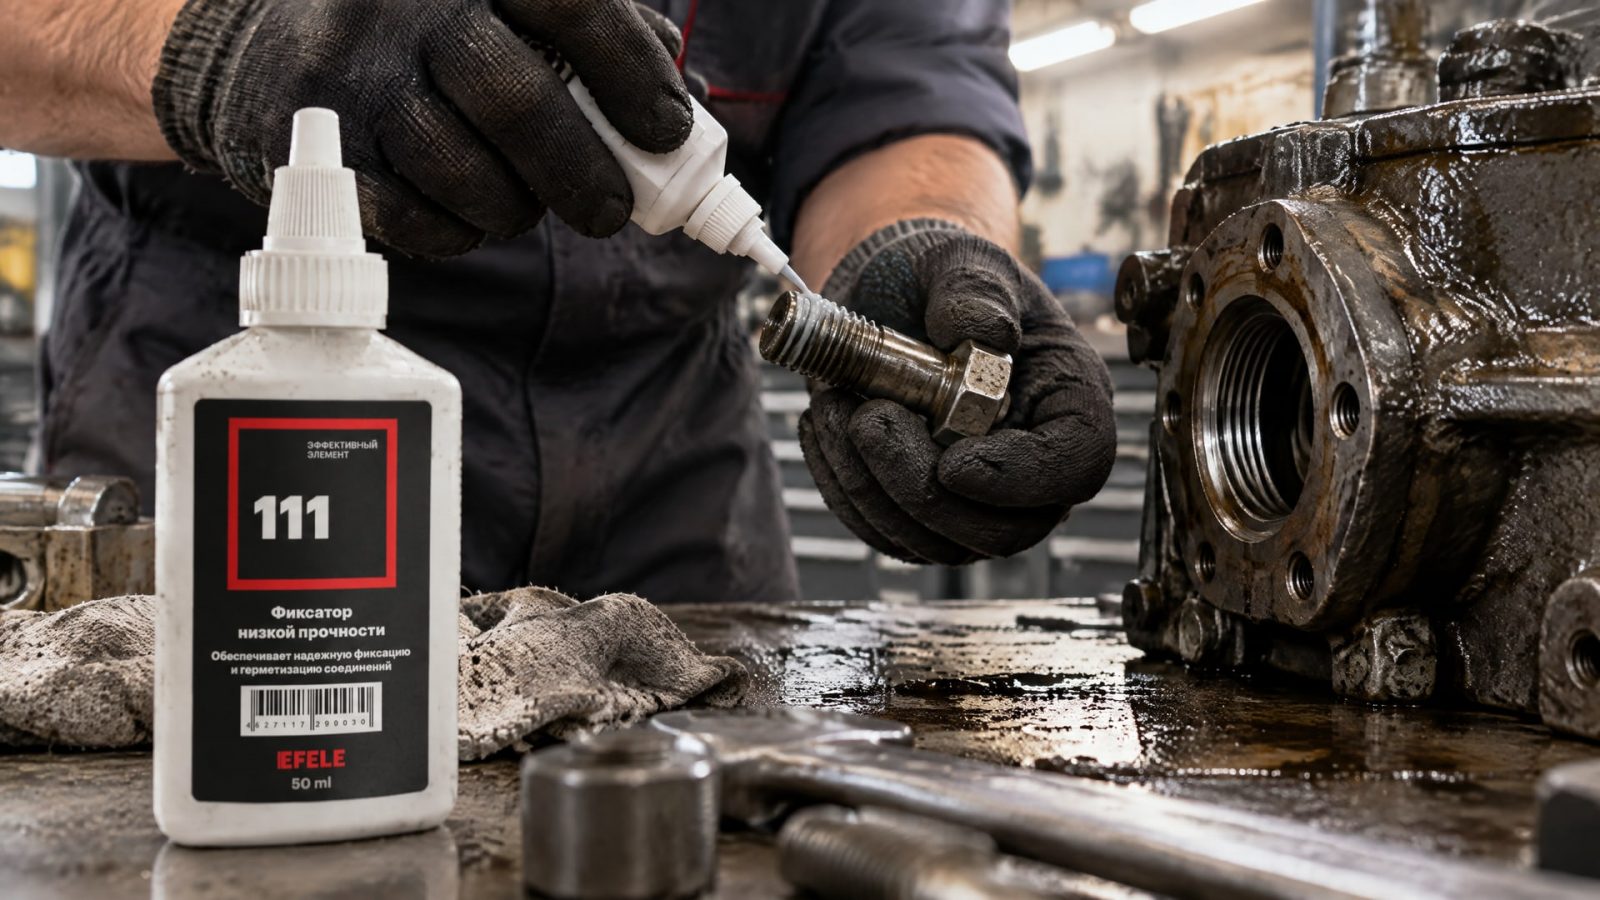
Для оценки фиксирующих составов используют ISO 10964: по нему измеряют момент страгивания и момент проворачивания после отверждения. Эти показатели помогают сравнивать фиксацию, но не отменяют проверки условий применения конкретного состава.
Главный вопрос при выборе - потребуется ли разбирать узел при обслуживании. Составы средней прочности подходят, когда соединение должно оставаться ремонтопригодным; более высокая прочность нужна, если требуется более жесткая фиксация, а демонтаж допустим только с нагревом или специальными процедурами. Избыточная прочность усложняет обслуживание, поэтому ее не следует выбирать автоматически.
Для разъемного соединения важна не только вибрационная нагрузка, но и состояние резьбы перед сборкой. Масло и другие поверхностные загрязнения могут повлиять на полимеризацию и итоговую фиксацию. Перед применением проверяют совместимость состава с материалом деталей и условиями узла, а при необходимости очищают резьбу в соответствии с требованиями технических данных.
Если узел должен разбираться при ремонте, но при этом требует защиты от самоотвинчивания, нужен состав низкой прочности. В такой задаче применяют EFELE 111: анаэробный состав используют для резьбовых соединений, где важно сохранить возможность демонтажа. Выбор при этом все равно сверяют с требуемой прочностью и условиями эксплуатации, а не делают только по цвету или названию продукта.
При ответственном крепеже фиксатор не всегда единственный способ стопорения. В технических материалах для соединений с требованиями безопасности рассматривают также механические методы. Решение принимают с учетом конструкции, нагрузки и обслуживания, а данные по фиксатору сопоставляют с ожидаемым моментом разборки.
Когда выбирают антифрикционные покрытия для резьбы
Антифрикционные покрытия для резьбы используют, когда нужно контролировать трение при затяжке, снизить его разброс и получить более повторяемый преднатяг.
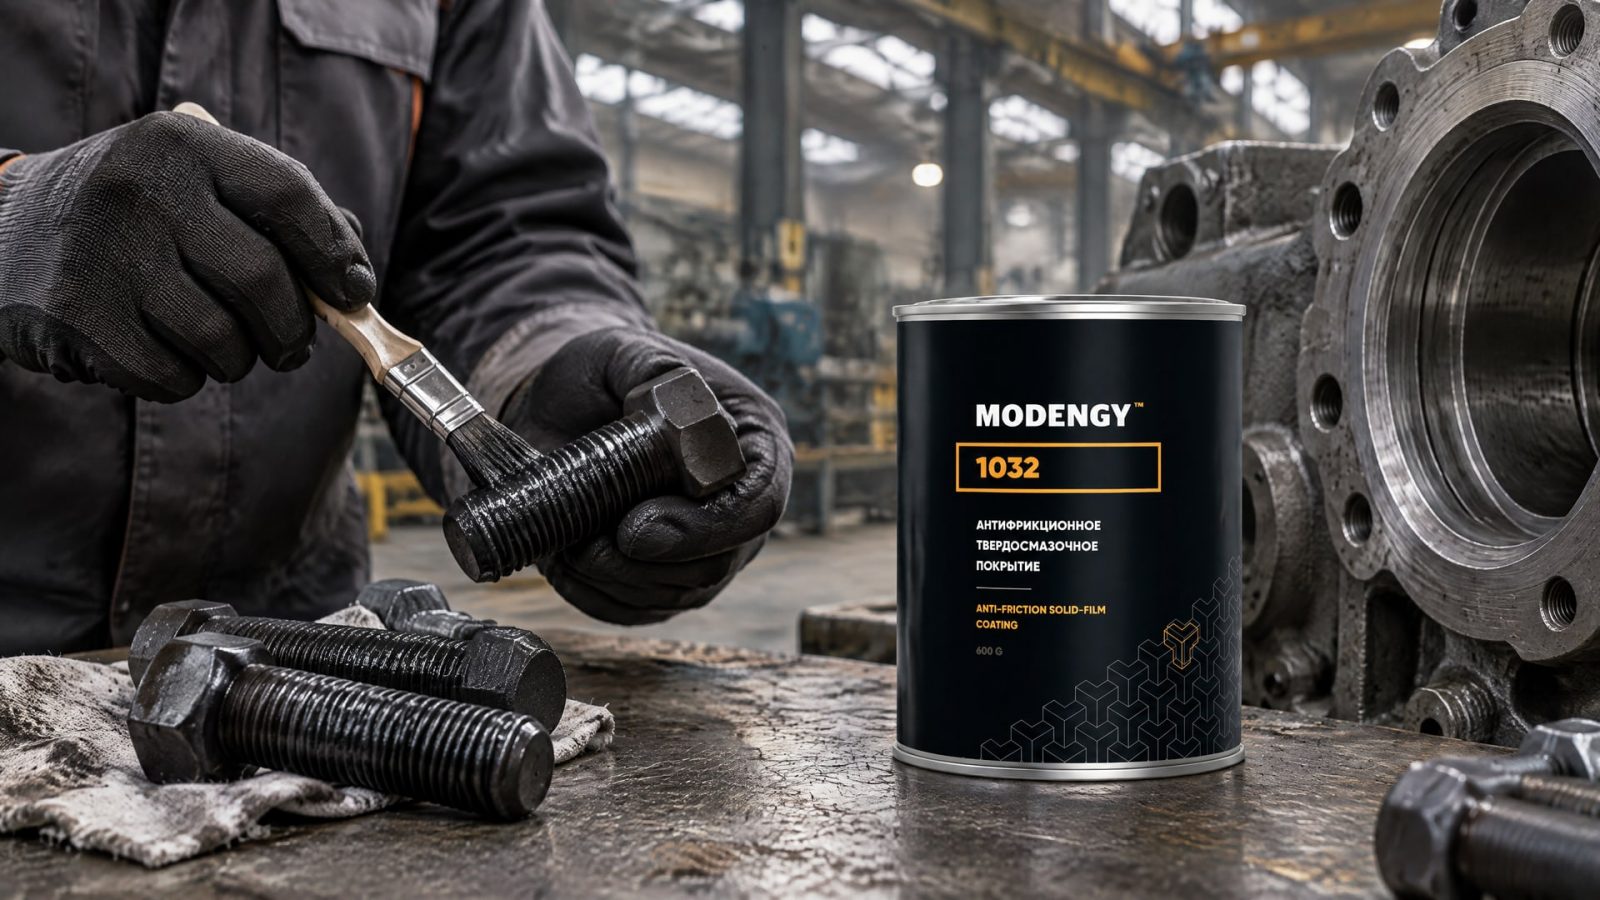
Это важно в сборках, где одинаковый момент затяжки должен обеспечивать сопоставимое усилие в соединении. Покрытие не следует воспринимать как средство защиты от самоотвинчивания: для этой задачи оно не заменяет фиксатор.
Сухой смазочный слой формирует барьер между металлическими поверхностями и препятствует прямому контакту металл-металл. Такие покрытия наносят на резьбу, болты, шпильки, гайки и винты, а также используют в парах трения при высоких нагрузках. В технических материалах описано применение покрытий в условиях высокого вакуума и экстремальных температур, но подходящий диапазон для конкретного продукта необходимо проверять отдельно.
Подготовка поверхности влияет на сцепление покрытия и ресурс слоя. Обычно перед нанесением требуется тщательная очистка и обезжиривание; в некоторых системах также используют фосфатирование или пескоструйную подготовку. Для сухой пленки в одном из технических листов указана толщина 5–20 мкм, а отверждение занимает от минут до часов в зависимости от системы. Эти параметры нельзя автоматически переносить с одного покрытия на другое.
Коэффициент трения крепежа и влияние поверхности на затяжку оценивают по ISO 16047 и DIN 946. Если на линии меняют покрытие, прежний момент затяжки нельзя считать автоматически подходящим: новое трение может изменить фактический натяг. Поэтому технологу важно согласовать покрытие с режимом сборки и проверить соединение по принятой методике.
Если резьбовой крепеж должен одновременно получать сухую смазочную пленку и дополнительную защиту от коррозии, а узел работает при высоких температурах, рассматривают MODENGY 1032. Такое покрытие применяют в задаче снижения трения и защиты крепежа от коррозии; конкретную пригодность для узла определяют по техническим данным и условиям эксплуатации.
Как подобрать прочность фиксатора и разборность узла
Прочность фиксатора выбирают по требуемому моменту разборки и режиму обслуживания.
Для сервисного соединения, которое регулярно разбирают, чрезмерно прочный состав может стать причиной лишних операций при ремонте. Для узла, где самоотвинчивание недопустимо, важна достаточная фиксация, но ее также нужно соотнести с конструкцией и возможностью демонтажа.
ISO 10964 задает метод оценки анаэробных резьбовых фиксаторов по моменту страгивания и моменту проворачивания после отверждения. В обзорных материалах приводятся ориентиры момента страгивания на стали: менее 6 Н·м, менее 16 Н·м и более 33 Н·м для разных типов фиксации. Это не универсальная таблица выбора для любого крепежа: фактическое значение зависит от состава, соединения и условий испытания.
Цвет не заменяет технические данные. Синий анаэробный фиксатор резьбы не обязательно будет разъемным только из-за оттенка: разборность определяется рецептурой, размером крепежа, материалом и фактической прочностью. Поэтому перед закупкой снабженец сверяется со спецификацией, а инженер проверяет заявленные характеристики и соотносит их с требуемой ремонтопригодностью.
При выборе учитывают также среду эксплуатации. Для контакта с водой, газом, химическими средами или при высоких температурах проверяют совместимость и наличие необходимых допусков именно у конкретного состава. Анаэробный герметик-фиксатор резьбы не следует считать универсальным герметиком для любой среды: фиксация и герметизация должны соответствовать техническим требованиям узла.
Для сравнения вариантов полезно заранее определить, что будет считаться успешным результатом: допустимый момент разборки, отсутствие самоотвинчивания, повторяемость затяжки или подтвержденная стойкость покрытия. Такой подход помогает избежать выбора только по цвету, общей категории прочности или внешнему сходству материалов.
Как оценить покрытие и соединение перед внедрением
Для антифрикционного покрытия сначала проверяют подготовку поверхности, толщину сухой пленки и режим отверждения, указанные для конкретной системы.
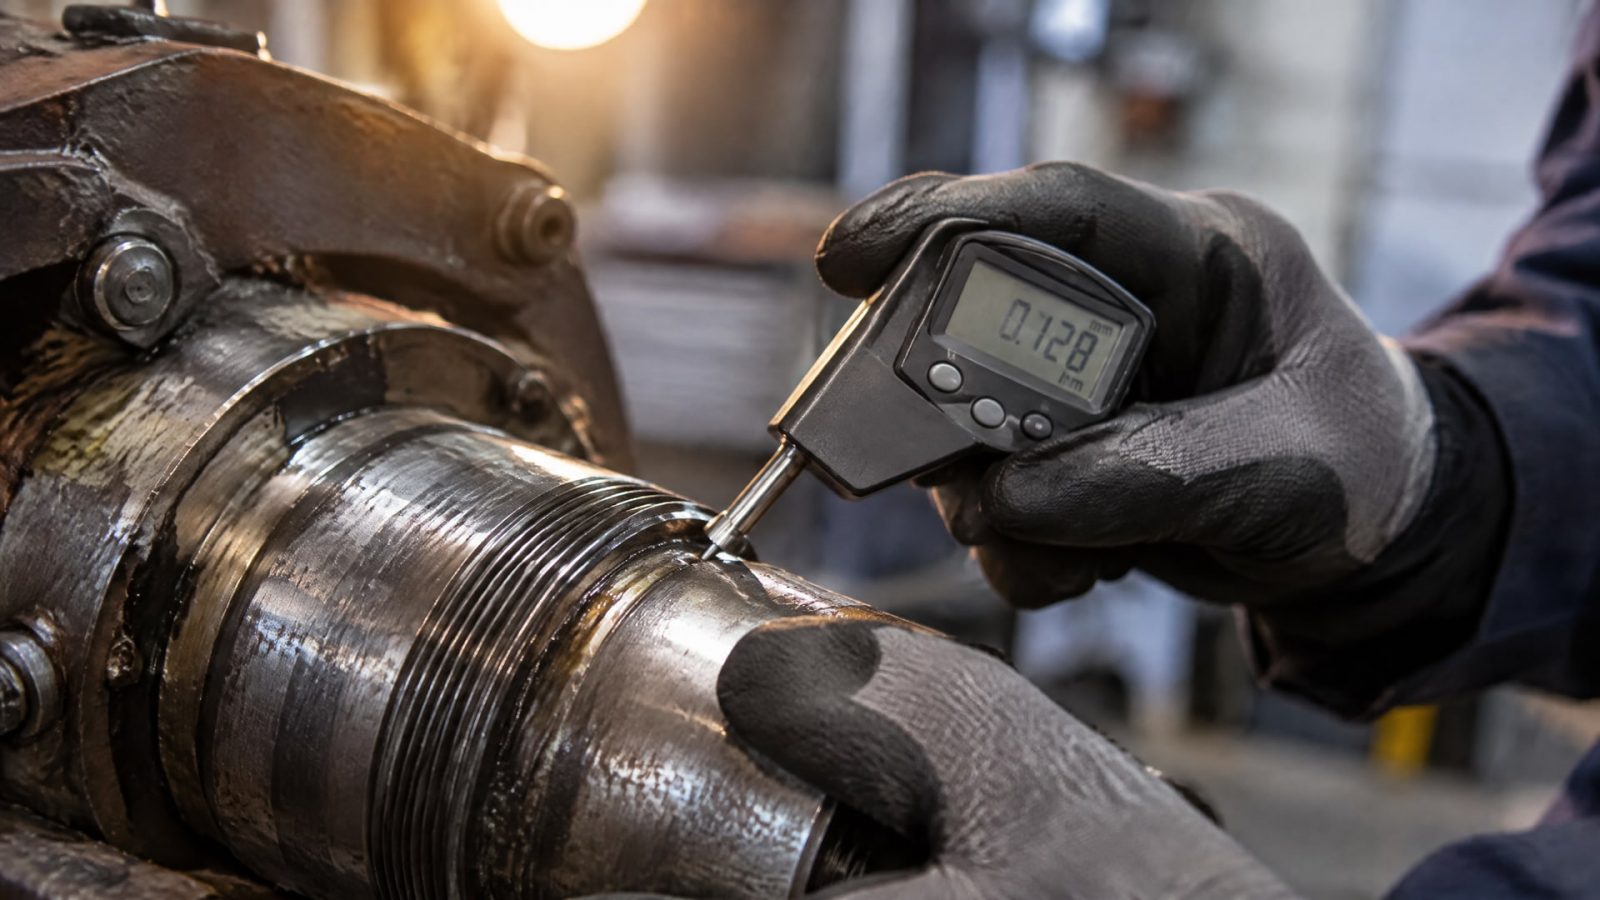
Например, диапазон 5–20 мкм встречается в техническом листе одного из покрытий, но не является универсальным требованием для всех материалов. Время отверждения также различается: в источниках указан интервал от минут до часов в зависимости от системы.
Затем оценивают влияние покрытия на сборку. ISO 16047 и DIN 946 применяют для измерения трения крепежа и оценки влияния поверхности на момент затяжки. Это важно, поскольку трение влияет на соотношение момента затяжки и фактического натяга. При переходе на новое покрытие проверяют, подходит ли прежний режим сборки, вместо того чтобы автоматически сохранять старое значение момента.
Если важна коррозионная стойкость, испытание в соляном тумане по ISO 9227 может использоваться как один из методов оценки системы покрытия. Само наличие сухой смазочной пленки не означает, что коррозионная защита достаточна для конкретной среды. При выборе учитывают характеристики всей системы и условия эксплуатации крепежа.
Для фиксатора проверяют не только прочность, но и соответствие среде, материалам и требованиям к разборке. ISO 10964 помогает сопоставлять моменты страгивания и проворачивания после отверждения, но для воды, газа или химических сред дополнительно изучают заявленные допуски и ограничения применения. Если резьба загрязнена маслом или остатками смазки, учитывают возможное влияние загрязнения на полимеризацию.
Практичная последовательность выбора выглядит так:
Определить, что требуется от узла: фиксация, контролируемое трение, защита поверхности или сочетание задач.
Установить, должен ли крепеж разбираться при обслуживании.
Проверить материал деталей, состояние резьбы и среду эксплуатации.
Для покрытия согласовать подготовку поверхности и режим сборки.
Сверить технические данные и метод оценки с требованиями соединения.
Часто задаваемые вопросы
Чем фиксатор резьбы отличается от антифрикционного покрытия?
Фиксатор резьбы препятствует самоотвинчиванию соединения под вибрацией и ударными нагрузками. Антифрикционное покрытие снижает и стабилизирует трение, помогая получить более повторяемую затяжку. Это разные задачи, поэтому покрытие не следует считать заменой фиксатора, если главная цель - удержать резьбу от отвинчивания.
Всегда ли синий анаэробный фиксатор резьбы можно разобрать?
Нет. Цвет сам по себе не определяет прочность и разборность состава. На результат влияют рецептура, размер крепежа, материал деталей, температура и фактические показатели фиксации. Для выбора проверяют технические данные и оценивают момент разборки по требованиям узла, а не ориентируются только на оттенок.
Может ли анаэробный герметик-фиксатор резьбы заменить герметик для любой среды?
Нет, универсальность нельзя предполагать только по названию. Для воды, газа, химической среды и высоких температур проверяют совместимость состава и его допуски для конкретного применения. Фиксация резьбы и герметизация среды - связанные, но не тождественные задачи; пригодность подтверждают техническими данными продукта.
Подойдет ли антифрикционное покрытие крепежа для условий высокого давления?
Само указание на высокое давление не позволяет определить пригодность покрытия. Нужно учитывать нагрузку, температуру, материалы деталей, условия трения и требования к коррозионной защите. Технические материалы описывают применение покрытий в парах трения при высоких нагрузках, однако параметры конкретного продукта сверяют с его техническими данными.
Заключение
Анаэробный фиксатор резьбы выбирают, когда нужно противостоять самоотвинчиванию, а антифрикционное покрытие - когда требуется снизить и стабилизировать трение, повысить повторяемость затяжки или защитить поверхность. При подборе учитывают разборность, среду эксплуатации, подготовку резьбы и влияние материала на момент затяжки.
Следующий шаг - определить основную задачу соединения и требования к его обслуживанию, затем сопоставить их с техническими данными выбранного фиксатора или покрытия. Для нового покрытия отдельно проверьте режим затяжки, а для фиксатора - требуемую прочность и условия демонтажа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки и набивки риски.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение и прочное соединение.
Узнайте, как сократить сож потери при обработке, уменьшить вынос стружкой и деталями, а также поддерживать рабочую концентрацию.