
Полимеризация при комнатной температуре: технология нанесения покрытий из аэрозольного баллона
Полимеризация при комнатной температуре позволяет наносить сухопленочное антифрикционное покрытие без термообработки детали. Чтобы получить предсказуемый результат, поверхность очищают и обезжиривают, состав распыляют равномерными проходами, контролируют толщину и выдерживают покрытие до полного отверждения. Для типового аэрозольного покрытия ориентир по сухой пленке составляет 5–20 мкм, а полная готовность при 23°C наступает через 2 часа.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для резьбового крепежа, ходовых винтов, втулок или подшипников скольжения. Ниже разобраны этапы подготовки и нанесения, проверка резьбы и требования к крепежу, работающему при вибрации. Отдельно рассмотрено, почему высыхание на ощупь не означает, что деталь уже можно вводить в эксплуатацию.
Как проходит полимеризация при комнатной температуре
При комнатном отверждении покрытие формирует рабочую пленку без нагрева детали в печи.
Однако обозначение «при комнатной температуре» не означает, что изделие можно использовать сразу после распыления. Время до состояния «на отлип» и время полного отверждения - разные этапы процесса, и ориентироваться нужно на оба.
Для типового сухопленочного антифрикционного покрытия в техкарте указаны такие значения: при 23°C поверхность становится «на отлип» через 5 минут, а полностью готовой к эксплуатации - через 2 часа. Эти параметры относятся к конкретному типу состава и не должны автоматически переноситься на любое покрытие в аэрозольном баллоне. При работе с выбранным материалом сроки сверяют с его технической документацией.
Высыхание на ощупь и готовность к работе
Через 5 минут покрытие уже не должно заметно липнуть при легком касании, но это не подтверждает завершение отверждения. Если собрать узел или приложить нагрузку раньше полного срока, результат может отличаться от ожидаемого. Поэтому выдержку планируют с учетом производственного графика: «на отлип» - промежуточная стадия, полная готовность - отдельный ориентир.
В техкарте типового покрытия также указан режим ускоренной сушки горячим воздухом: 1 минута при 80°C до состояния «на отлип». Это не равнозначно полному отверждению за минуту. Использовать ускоренный режим можно только в рамках условий, предусмотренных документацией на конкретный состав.
Что влияет на повторяемость результата
На итог влияют подготовка основания, техника распыления, толщина пленки и соблюдение выдержки. Если один участок покрыт тонко, а другой значительно толще, свойства слоя и поведение детали могут различаться. По этой причине процесс важно выполнять одинаково для всей партии, особенно когда покрытие наносят на резьбовые соединения или детали, для которых задан момент затяжки.
Для производства полезно фиксировать условия нанесения: как подготовили поверхность, сколько проходов сделали и сколько времени выдерживали деталь. Такая запись помогает сравнивать партии и разбираться в отклонениях. Само по себе отверждение при комнатной температуре не отменяет контроля: это технологический режим, а не гарантия одинакового результата при любых условиях.
Подготовка поверхности и нанесение антифрикционного покрытия из аэрозоля
Адгезия и ресурс сухопленочного покрытия зависят от состояния поверхности.
Перед распылением ее очищают и обезжиривают. Если требуется повысить сцепление покрытия с основанием и его срок службы, применяют механическую подготовку: фосфатирование или пескоструйную обработку. Подготовительный этап нельзя считать необязательным только потому, что состав наносится из аэрозольного баллона.
Последовательность нанесения
Перед работой баллон тщательно встряхивают. Состав распыляют равномерными проходами, добиваясь сплошного покрытия без выраженных локальных утолщений. Несколько проходов помогают контролировать равномерность пленки и снижают риск того, что один участок получит существенно больше материала, чем соседний.
Для типового сухопленочного антифрикционного покрытия рекомендуемая сухая толщина составляет 5–20 мкм. Толщина за пределами этого диапазона не означает автоматически лучшую защиту или смазочные свойства: излишне толстая пленка может повлиять на повторяемость трения и сборку резьбы. Поэтому целевой результат - не максимальное количество состава, а равномерное покрытие в рабочем диапазоне, установленном для конкретного материала.
Контроль процесса
Удобно разделить нанесение на понятные операции: подготовить поверхность, встряхнуть баллон, выполнить проходы, выдержать покрытие и оценить готовность к эксплуатации. Если деталь будет работать в составе ответственного узла, к этому добавляют контроль толщины и проверку сопряжения после нанесения. Конкретные средства контроля выбирают под геометрию детали и требования к сборке.
Полезно также не смешивать две оценки: качество нанесения и готовность покрытия по времени. Визуально сплошная пленка еще не подтверждает, что покрытие полностью отвердело. Для типового состава при 23°C полное отверждение занимает 2 часа, даже если состояние «на отлип» наступило уже через 5 минут. Эти значения служат ориентиром только при соответствии материала и условий нанесения указанным в его техкарте.
Покрытие резьбового крепежа: трение, затяжка и контроль резьбы
Антифрикционное покрытие меняет трение в резьбовом соединении.
Поэтому заданный для непокрытого крепежа момент затяжки нельзя без проверки переносить на деталь после нанесения покрытия: при том же моменте усилие зажима может измениться. Это важно для болтов, гаек и шпилек, когда соединение должно сохранять расчетное состояние после сборки.
Испытания момента затяжки
Для оценки связи между моментом затяжки и усилием зажима используют ISO 16047:2005. Испытания позволяют определить параметры для конкретного сочетания покрытия, крепежа и условий сборки. В отраслевой практике также упоминается DIN 946:1991 для оценки коэффициентов трения в крепеже. Применимость каждого метода и требуемую программу испытаний определяют для конкретной задачи.
Если покрытие резьбового крепежа влияет на фрикционные характеристики, проверка особенно важна для ответственных соединений. Без испытаний нельзя корректно назначить момент затяжки только по внешнему виду пленки или по данным для другой пары материалов. Для повторяемой сборки результаты испытаний должны относиться именно к рассматриваемому покрытию и конфигурации крепежа.
Проверка геометрии после нанесения
Слой на резьбе может повлиять на прохождение сопрягаемых деталей. После нанесения проверяют, проходит ли резьба по допуску; для этого применяют калибры по ISO 965. Контроль помогает выявить ситуацию, когда покрытие нарушает сборку, даже если поверхность выглядит равномерно окрашенной.
ISO 10683:2018 устанавливает требования к неэлектролитическим цинк-ламельным системам для крепежа. Этот стандарт относится к указанным системам и не означает, что любое аэрозольное антифрикционное покрытие автоматически ему соответствует. При выборе технологии важно различать назначение стандартов: ISO 16047:2005 связан с испытаниями затяжки и усилия зажима, ISO 965 - с контролем резьбы, ISO 10683:2018 - с определенными системами покрытий.
Покрытие задвижки и крепежа при вибрации
В вибронагруженном соединении важно не только уменьшить трение.
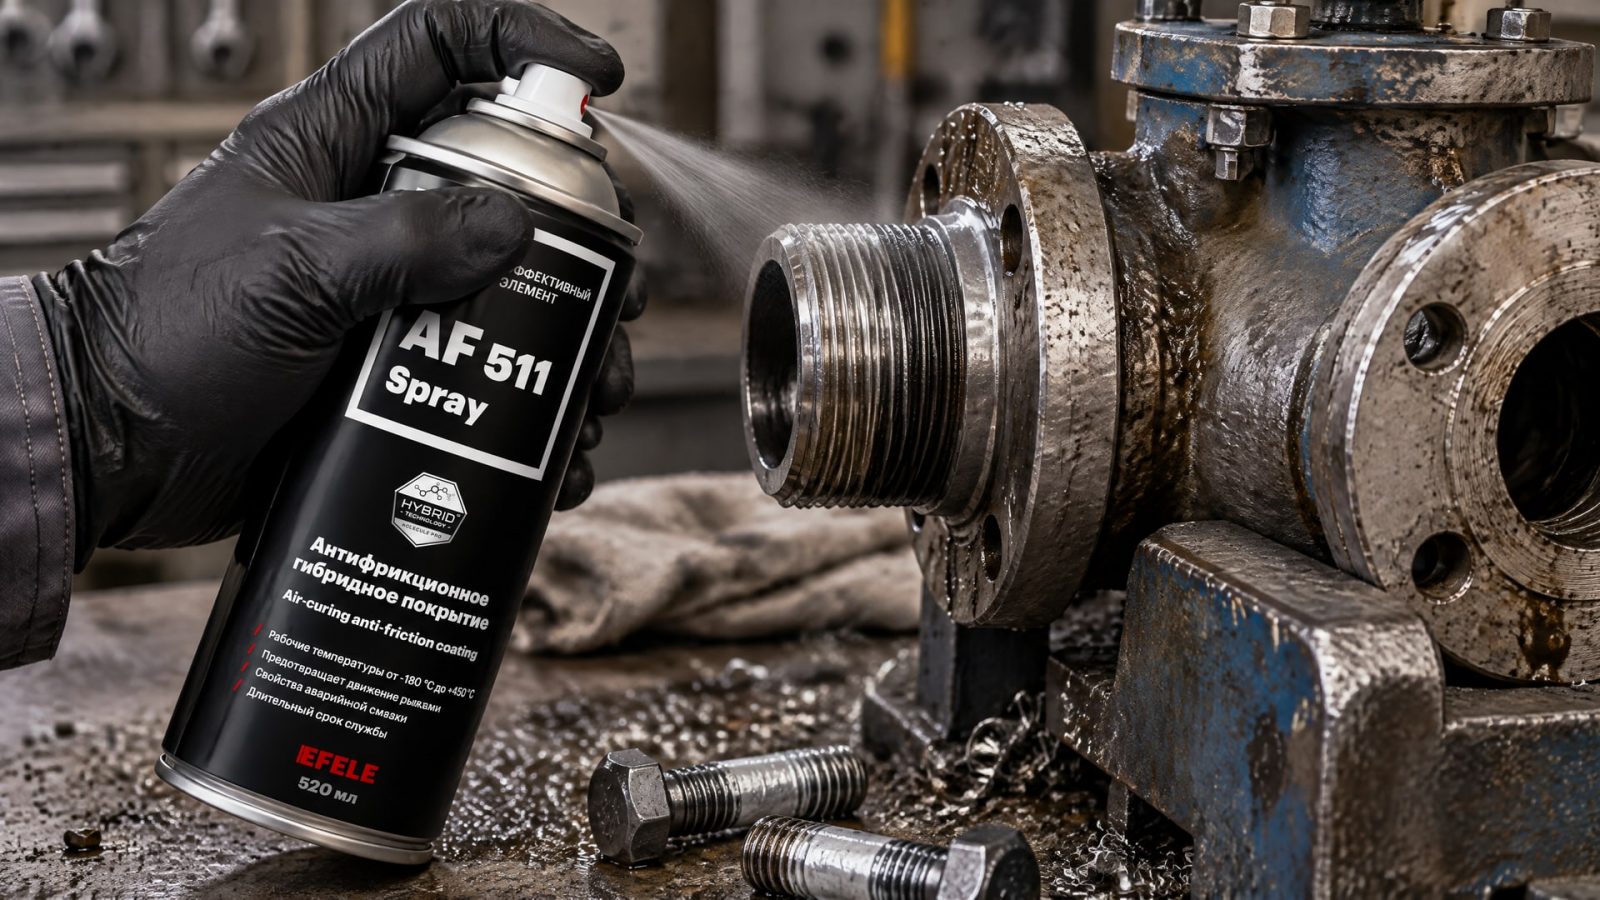
Изменение коэффициента трения влияет на связь между моментом затяжки и усилием зажима, а состояние преднатяга - на работу соединения при вибрации. Поэтому низкое трение само по себе не подтверждает, что крепеж не будет ослабляться. Покрытие рассматривают как часть системы удержания преднатяга и оценивают вместе с другими решениями для конкретного узла.
Для резьбового крепежа задвижек и трубопроводов задача усложняется сочетанием вибрации и высокого давления. При подборе учитывают условия работы соединения, требуемое трение, способ затяжки и риск изменения характеристик после нанесения. Если в эксплуатации отмечают вымывание покрытия, следы фреттинга или проблемы при холодном пуске, эти факторы включают в программу проверки, а не считают подтвержденными свойствами материала без испытаний.
В таких задачах применяют EFELE AF-511 Spray - антифрикционное сухое покрытие для резьбового крепежа задвижек и трубопроводов, отверждаемое при комнатной температуре. Его выбор не отменяет проверки момента затяжки и удержания преднатяга. Для крепежа, работающего при вибрации, параметры сборки подтверждают испытаниями по ISO 16047:2005, а прохождение резьбы после нанесения контролируют калибрами по ISO 965.
Как организовать контроль качества и хранение покрытия
Контроль начинается до нанесения: оценивают чистоту основания, способ подготовки поверхности и состояние аэрозольного баллона.
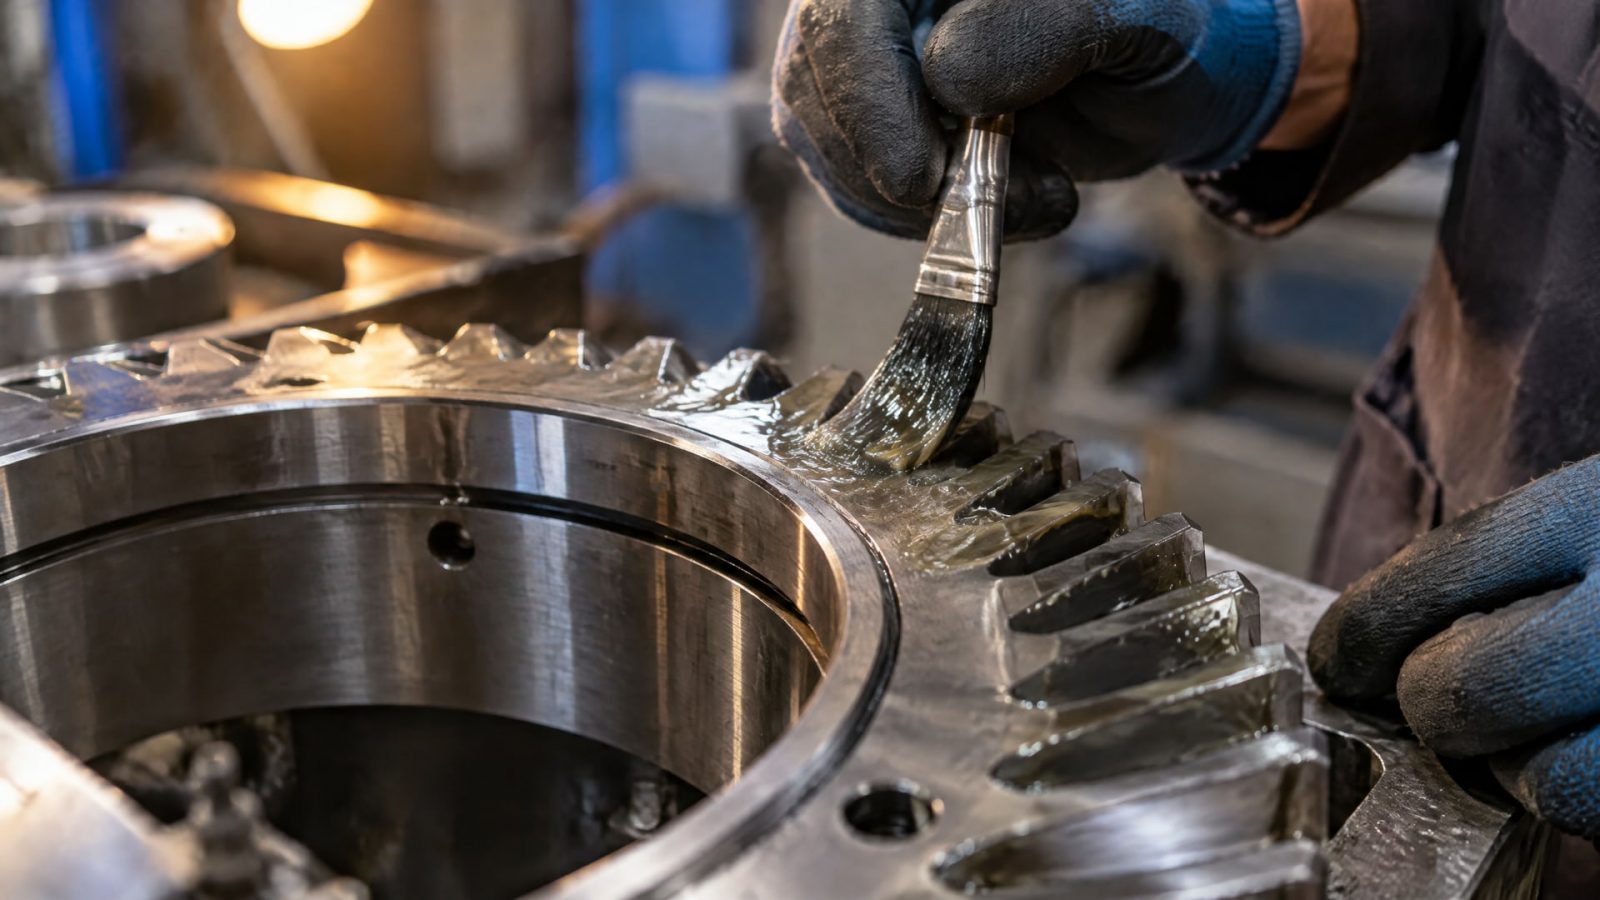
Во время работы проверяют равномерность проходов и соответствие сухой толщины целевому диапазону. Для типового антифрикционного покрытия это 5–20 мкм. После нанесения фиксируют время выдержки: при 23°C состояние «на отлип» наступает через 5 минут, а полное отверждение - через 2 часа.
Проверка готовности детали
Перед сборкой нужно убедиться, что выдержано время полного отверждения, а покрытие нанесено без явных пропусков и локальных скоплений. На резьбовом крепеже дополнительно проверяют проходимость резьбы калибрами по ISO 965. Если требуется задать момент затяжки для покрытого крепежа, его определяют с учетом результатов испытаний по ISO 16047:2005, а не переносят автоматически с непокрытого соединения.
Для повторяемости процесса в производстве полезно фиксировать как минимум состояние поверхности до распыления, способ нанесения и время отверждения. При сравнении результатов важно сохранять одинаковыми условия подготовки и нанесения. Так проще установить, связана ли разница в сборке с покрытием, его толщиной или изменением технологического режима.
Хранение аэрозольного состава
Для типового материала срок хранения в невскрытой оригинальной таре составляет 24 месяца при температуре от 0 до 40°C. Эти условия нельзя считать универсальными для всех аэрозольных покрытий: срок и допустимый температурный диапазон сверяют с документацией выбранного состава. После вскрытия также ориентируются на указания производителя материала.
Практический порядок прост: проверить тару и срок хранения, подготовить поверхность, нанести несколько равномерных проходов, выдержать покрытие до полного отверждения и проверить резьбу или затяжку, если этого требует узел. Такой контроль помогает отличить корректно выполненный процесс от ситуации, когда покрытие лишь выглядит сухим, но еще не готово к рабочей нагрузке.
Часто задаваемые вопросы
Можно ли использовать покрытие сразу после высыхания на ощупь?
Нет, состояние «на отлип» не означает полного отверждения. Для типового сухопленочного покрытия при 23°C этот этап наступает через 5 минут, но полная готовность к эксплуатации достигается через 2 часа. Перед вводом детали в работу сверяются с техкартой конкретного состава и выдерживают установленное в ней время.
Как наносить антифрикционное покрытие из аэрозольного баллона?
Поверхность сначала очищают и обезжиривают. При необходимости для повышения адгезии применяют фосфатирование или пескоструйную обработку. Баллон тщательно встряхивают, затем состав распыляют несколькими равномерными проходами. Для типового покрытия сухая толщина составляет 5–20 мкм; точные требования уточняют по документации материала.
Нужно ли проверять момент затяжки покрытого крепежа?
Да, если момент затяжки влияет на безопасность или работоспособность соединения. Покрытие меняет трение, поэтому исходные значения для непокрытого крепежа могут не подойти. Для определения связи момента затяжки и усилия зажима используют испытания по ISO 16047:2005, а прохождение резьбы после нанесения проверяют калибрами по ISO 965.
Подходит ли низкое трение для крепежа, работающего при вибрации?
Одного низкого трения недостаточно, чтобы подтвердить надежность соединения при вибрации. Нужно оценить влияние покрытия на момент затяжки и удержание преднатяга, а также проверить конкретную пару материалов и условия сборки. Покрытие рассматривают как часть решения для узла и подтверждают его параметры испытаниями.
Заключение
Полимеризация при комнатной температуре упрощает нанесение сухопленочного покрытия, но требует дисциплины на каждом этапе: поверхность очищают и обезжиривают, состав наносят равномерно, толщину контролируют, а деталь выдерживают до полного отверждения. Для типового покрытия ориентиры составляют 5–20 мкм, 5 минут до состояния «на отлип» и 2 часа до полной готовности при 23°C.
Следующий шаг - определить условия работы детали и требования к сборке, затем сверить режим нанесения с технической документацией выбранного состава. Для резьбового крепежа дополнительно проверяют геометрию по ISO 965 и устанавливают параметры затяжки испытаниями по ISO 16047:2005.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов предотвращают самоотвинчивание. Узнайте, как выбрать подходящее покрытие и обеспечить надежность соединения.
Узнайте, когда использовать анаэробный фиксатор резьбы для надежной фиксации, а когда антифрикционное покрытие для контроля трения в резьбовых соединениях.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической подготовки и набивки риски.