
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
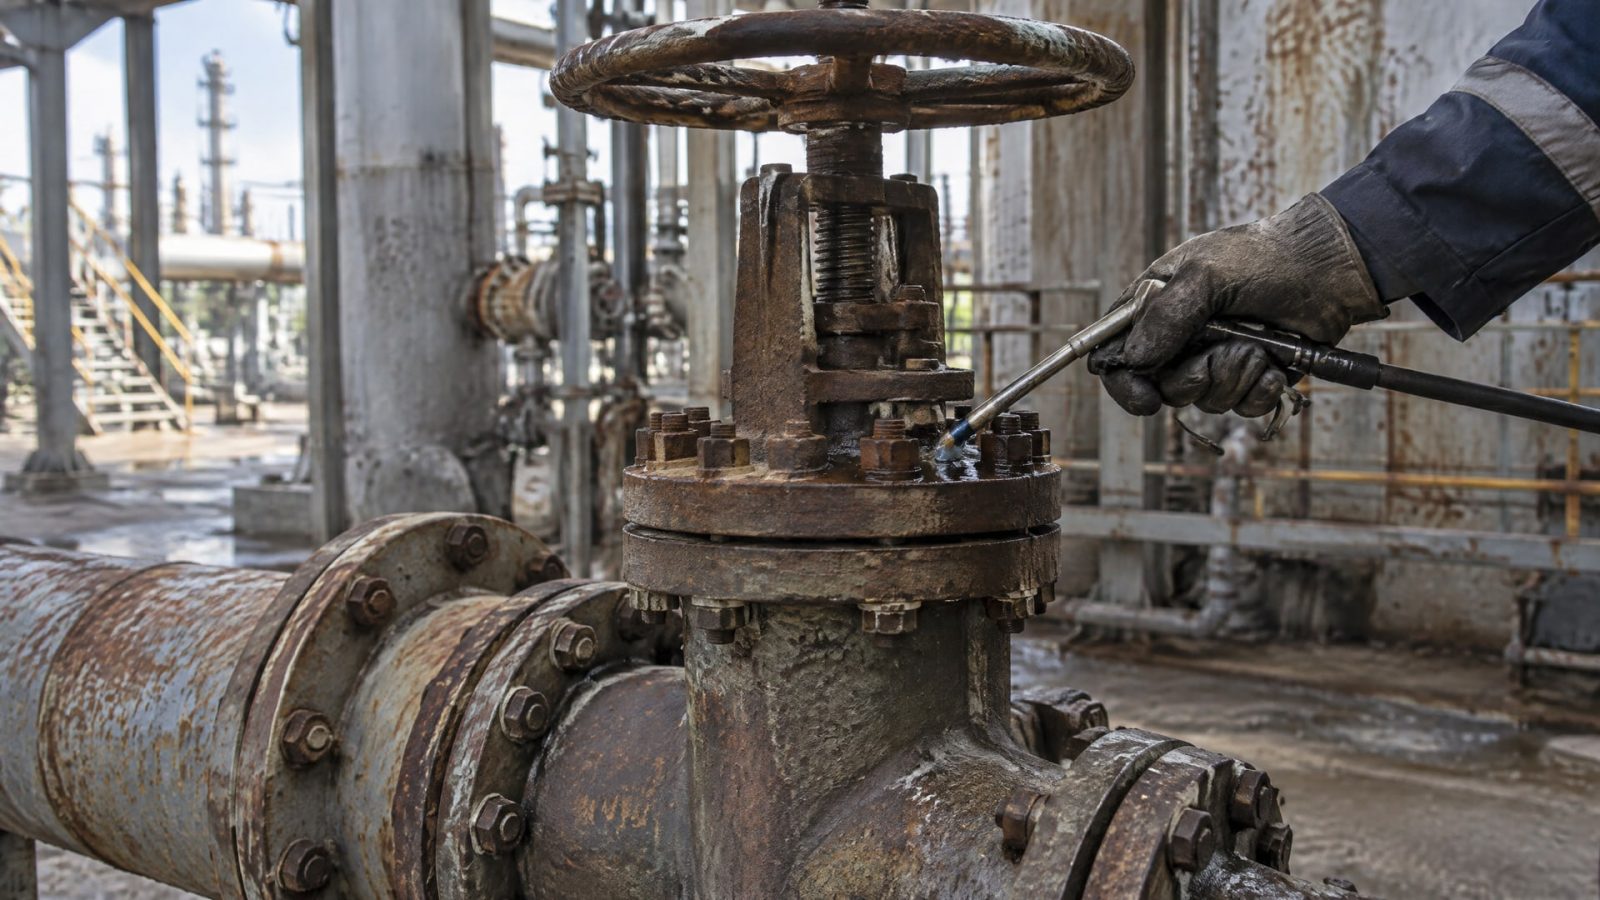
Прикипание гаек на шпильках дисковых задвижек можно предупредить, если подобрать обработку резьбового крепежа с учетом коррозионной среды и требуемого коэффициента трения. Для узлов, где важны защита от заедания и повторяемость затяжки, используют антифрикционные покрытия, в том числе термоотверждаемые. Они рассчитаны на болты, шпильки и гайки, а не на корпус задвижки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для крепежа и планируют обслуживание арматуры. Разберем, почему гайки прикипают, чем термоотверждаемое покрытие отличается от смазки, как учитывать момент затяжки и какие параметры проверять в технической документации.
Почему прикипают гайки на шпильках задвижек
Гайка может заедать на шпильке из-за коррозии, повреждения контактных поверхностей или схватывания резьбы при затяжке и последующей эксплуатации.
Для крепежа также рассматривают риск фреттинга, то есть повреждения поверхностей при малых повторяющихся перемещениях. В условиях влажности, соляного аэрозоля или длительной неподвижности соединения эти факторы требуют внимания при выборе защиты.
При разборке заевшую гайку сложнее снять без повреждения резьбы. Поэтому смазка резьбового крепежа или покрытие должны помогать не только при монтаже, но и при последующем демонтаже. Anti-seize-материалы и антифрикционные покрытия применяют для снижения риска заедания, прикипания и холодной сварки резьбовых поверхностей.
Почему одной защиты от коррозии недостаточно
Покрытие крепежа оценивают не только по антикоррозионному действию. Для резьбового соединения важен коэффициент трения: от него зависит связь между моментом затяжки и усилием преднатяга. Если коэффициент меняется от соединения к соединению, одинаковый момент затяжки не гарантирует одинакового результата.
Для некоторых цинк-ламельных систем с верхним слоем, содержащим смазку, указывают коэффициент трения 0,09-0,14. Это значение относится к таким системам, а не ко всем антифрикционным покрытиям. Поэтому при выборе материала для шпилек задвижки необходимо запрашивать данные именно по выбранной системе и учитывать состояние всех контактных поверхностей.
Проверять следует пару целиком: шпильку, гайку и шайбу. Состав покрытия и дополнительная смазка на плоскости под гайкой могут влиять на трение не меньше, чем обработка резьбы. Если шайба уже смазана, дополнительный состав может не потребоваться. Решение принимают по технической документации и принятой процедуре сборки, а не по общему правилу для любого крепежа.
Как выбрать покрытие для задвижек
При выборе важно установить, что именно обрабатывают.
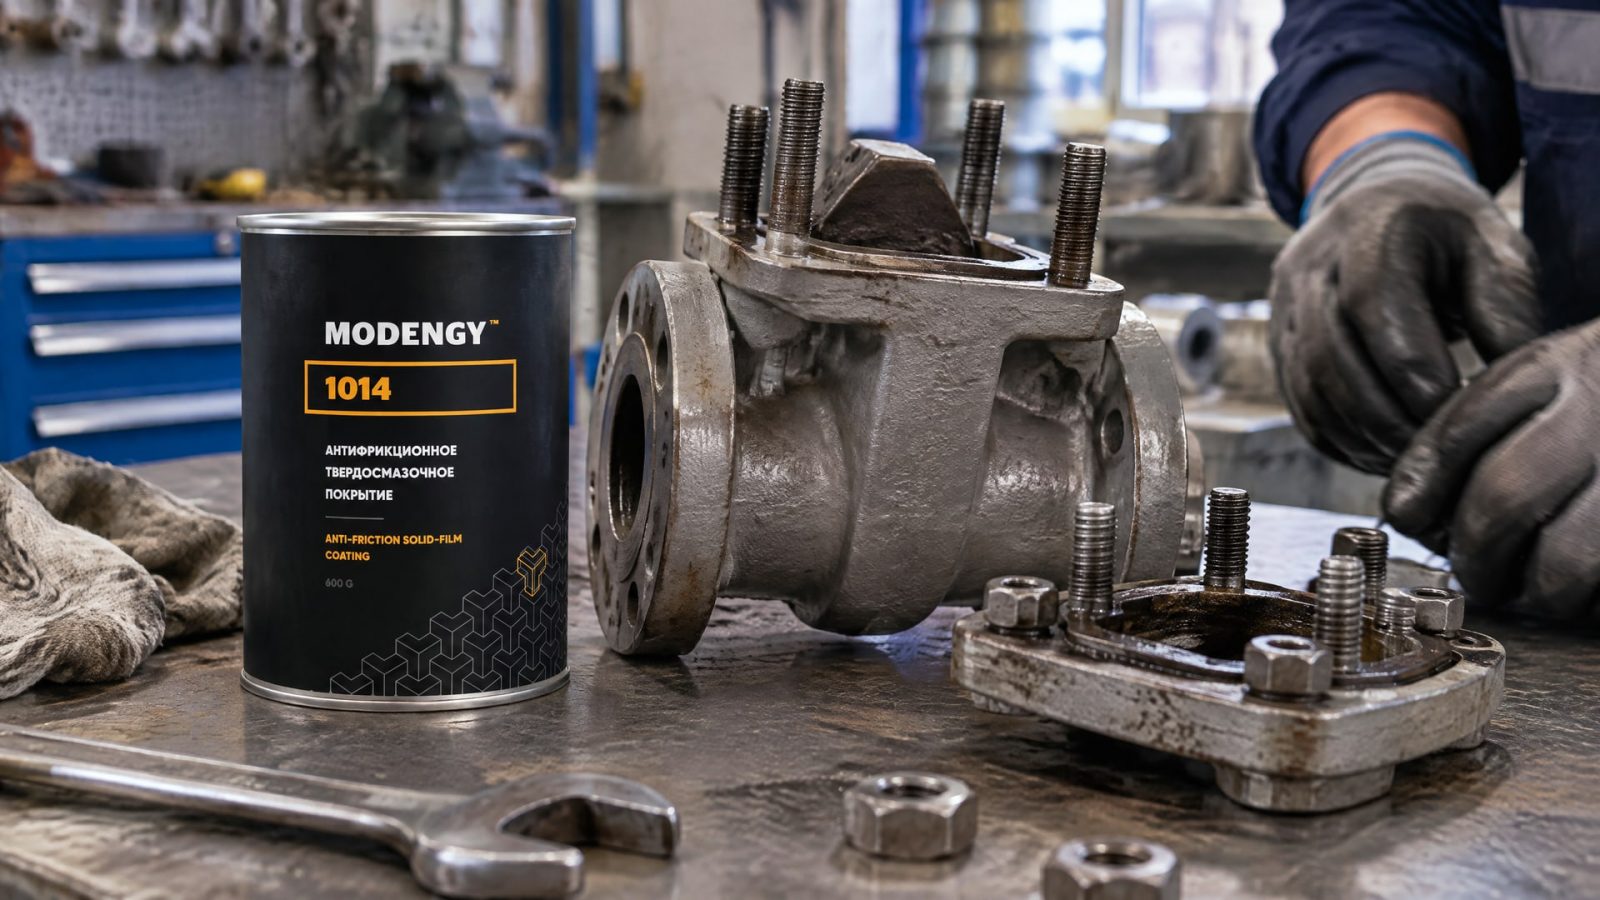
В данном случае покрытие наносят на резьбовой крепеж - шпильки, гайки и, если это предусмотрено технологией, другие контактные поверхности. Оно не заменяет покрытие корпуса задвижки и не устраняет механические повреждения уже изношенной резьбы.
Для узла, который работает при высокой температуре или в агрессивной среде, рассматривают антифрикционные покрытия и специализированные составы против заедания. Обычное масло не всегда подходит для таких условий: при выборе учитывают коррозионную защиту, устойчивость трения и требования к демонтажу. Если соединение может подвергаться воздействию влаги или соляного аэрозоля, это также указывают в требованиях к материалу.
Какие данные запросить у поставщика
Для термоотверждаемого материала запросите технический лист и уточните:
коэффициент трения и условия, при которых он определен;
температуру и режим отверждения;
совместимость с материалом и типом резьбового крепежа;
данные по коррозионной стойкости и химической совместимости;
требования к подготовке поверхности и нанесению;
ограничения по повторной сборке и повторному использованию крепежа;
результаты испытаний torque-tension или значение nut factor, если они предусмотрены для соединения.
Термоотверждение само по себе не доказывает пригодность покрытия для конкретного узла. Нужны данные о температуре отверждения, трении и среде эксплуатации. Если для подбора рассматривают MODENGY 1014, в описании применения указаны высокая температура и агрессивная среда, а также низкий коэффициент трения и высокая химическая стойкость. При этом рабочие параметры и совместимость с конкретной парой «шпилька - гайка» следует подтвердить по технической документации.
Также заранее согласуйте, требуется ли повторное использование крепежа после демонтажа. Состояние покрытия и число циклов сборки влияют на результат, поэтому для ответственных соединений недостаточно общей формулировки «антизадирное покрытие». Нужна процедура, которая описывает подготовку, нанесение, отверждение и контроль соединения.
Термоотверждаемое покрытие и смазка резьбового крепежа
Покрытие и смазка решают близкие задачи, но не являются взаимозаменяемыми без проверки условий применения.
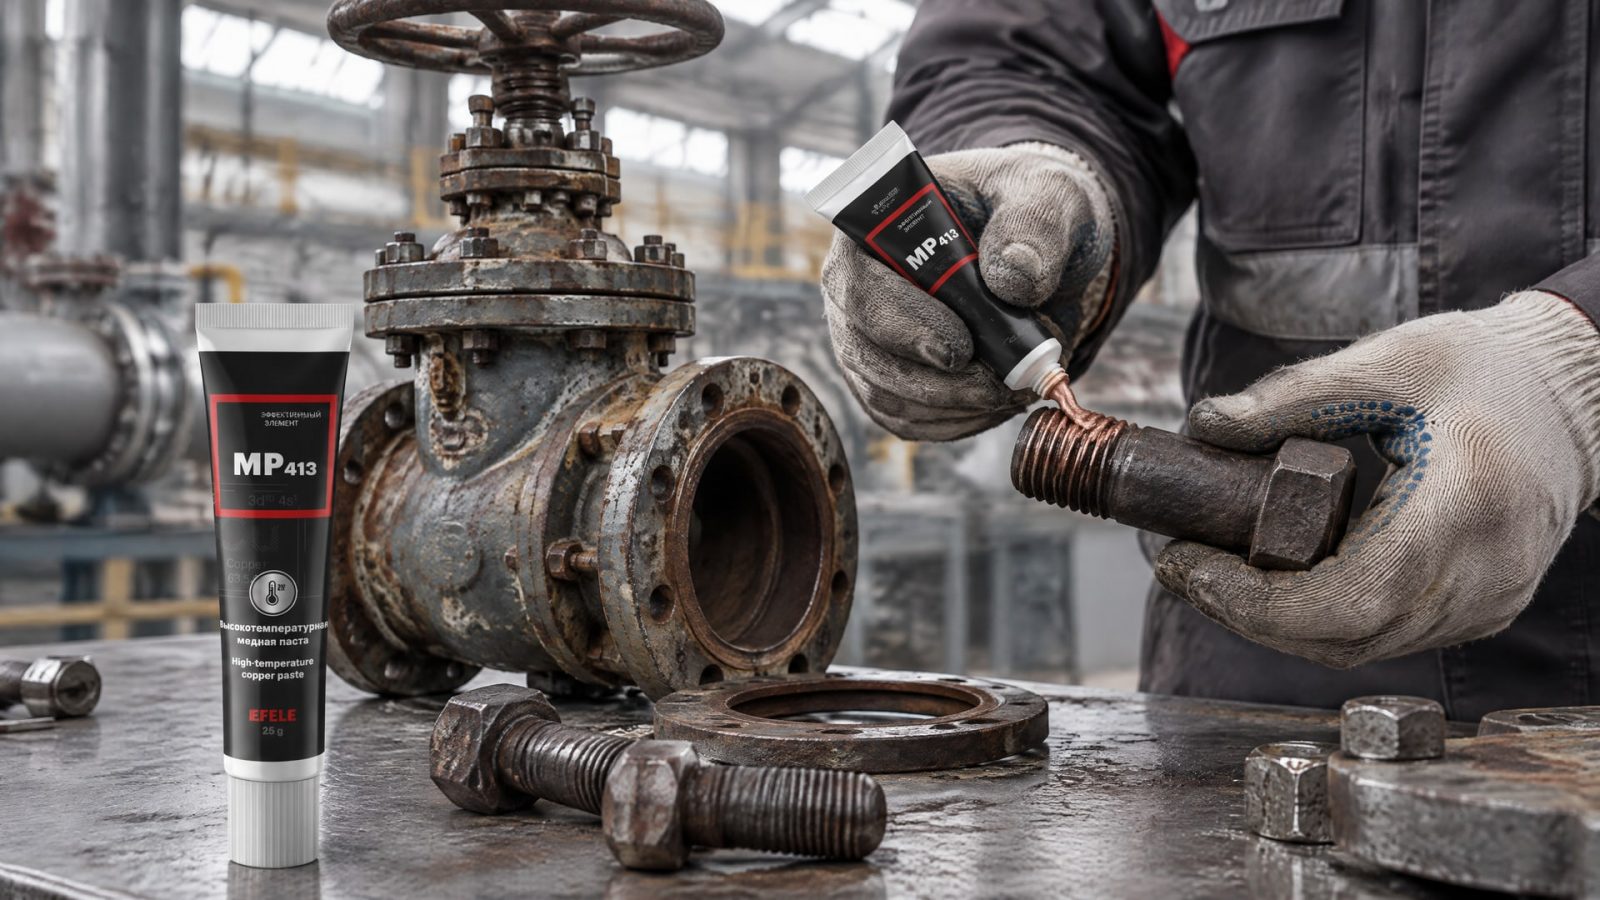
Антифрикционное покрытие может объединять заданные характеристики трения и коррозионную защиту. Смазочный состав может упростить сборку и последующее снятие гайки, однако изменение трения влияет на усилие преднатяга.
В таблице приведено общее сравнение классов решений. Оно не заменяет технический лист конкретного продукта: свойства материалов одного класса могут различаться.
| Решение | Когда рассматривают | Что проверить |
|---|---|---|
| Обычная пластичная смазка | Когда нужна смазка поверхностей и условия совместимы с выбранным составом | Совместимость, стойкость в среде и влияние на момент затяжки |
| Молибденовая паста | Когда рассматривают пастообразный состав для резьбового соединения | Коэффициент трения, температурные ограничения и требования к сборке |
| Термоотверждаемое антифрикционное покрытие | Когда нужны защита крепежа и прогнозируемое трение в рабочих условиях | Режим отверждения, данные по torque-tension, коррозионная стойкость и повторная сборка |
| Медная резьбовая паста EFELE MP-413 | Когда требуется решение для высоких температур, но термоотверждение не нужно | Совместимость с крепежом и допустимость применения в конкретной среде |
Для смазанного крепежа нельзя без проверки переносить момент затяжки, рассчитанный для сухого соединения. В одной из методик для lubricated fasteners приведен ориентир снижения момента на 25% относительно сухого крепежа. Это не универсальная поправка: для ответственного соединения коэффициент момента или nut factor определяют для конкретной пары и состояния поверхностей.
Учитывайте и контакт под гайкой или головкой болта. Для цинкованных и черных шайб в технических рекомендациях отдельно отмечена необходимость смазывать эту плоскость; если шайба уже имеет смазку, дополнительный anti-seize может не требоваться. Значит, решение о смазке резьбы и покрытии шпильки нельзя принимать отдельно от состояния шайбы и процедуры монтажа.
Что учитывать при затяжке и демонтаже
До монтажа зафиксируйте, сухое соединение или смазанное, какие поверхности обработаны и каким материалом.
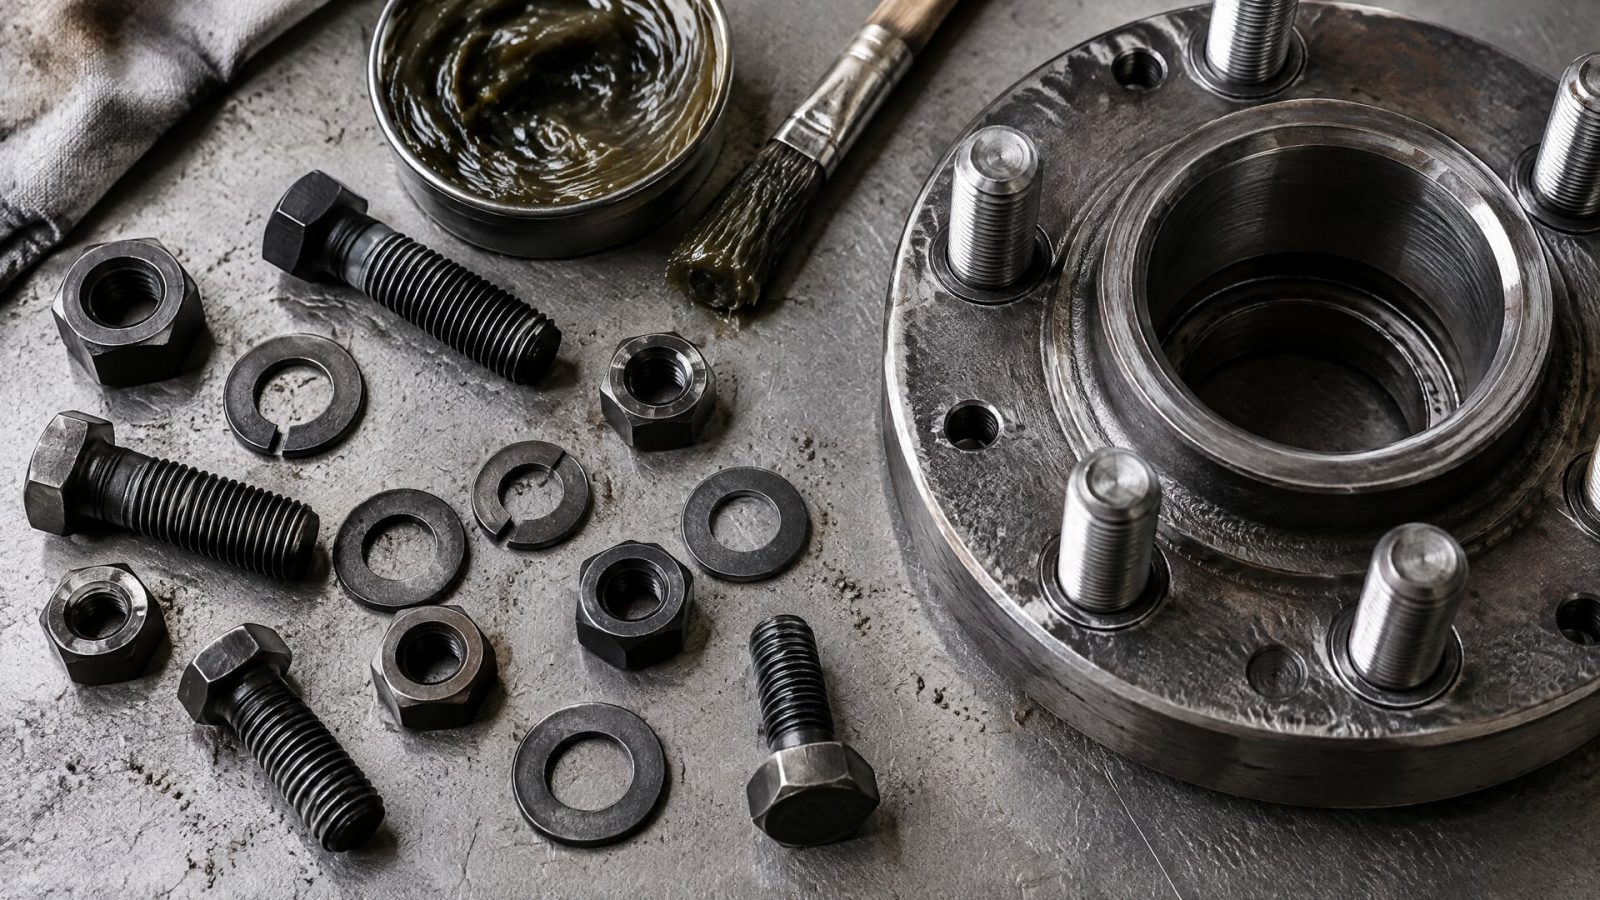
Если изменяется состояние резьбы или плоскости под гайкой, меняется и трение в соединении. Поэтому для ответственных фланцевых узлов момент затяжки назначают с учетом покрытия и смазки, а не переносят из инструкции для сухого крепежа.
Ориентир в 25% снижения момента относится к отдельной методике для смазанного крепежа. Использовать его как универсальную поправку для шпилек дисковой задвижки нельзя. Для конкретного соединения следует запросить значение коэффициента момента или данные torque-tension, а при необходимости проверить соединение по утвержденной процедуре затяжки.
Контроль при сборке
В технологической карте полезно указать:
тип и состояние шпилек, гаек и шайб;
поверхности, на которые нанесено покрытие или смазка;
требования к подготовке и отверждению покрытия;
применяемый момент затяжки и основание для его выбора;
ограничения на повторное использование крепежа;
способ проверки состояния резьбы перед сборкой.
При демонтаже оценивают состояние резьбы и покрытия, а не только то, удалось ли снять гайку. Поврежденную резьбу нельзя считать защищенной только потому, что на ней остались следы покрытия. Для повторной сборки нужно учитывать число циклов, состояние поверхностей и предысторию соединения. Эти параметры влияют на трение и воспроизводимость затяжки.
Если гайка уже прикипела, сначала следует проверить возможность безопасного демонтажа и состояние шпильки. Нанесение нового материала поверх загрязнений или повреждений не восстанавливает геометрию резьбы. После разборки крепеж осматривают и принимают решение о повторном использовании по требованиям технической документации и процедуре предприятия.
Стандарты и техническая документация
ISO 10683:2018 устанавливает требования к цинк-ламельным покрытиям крепежа.
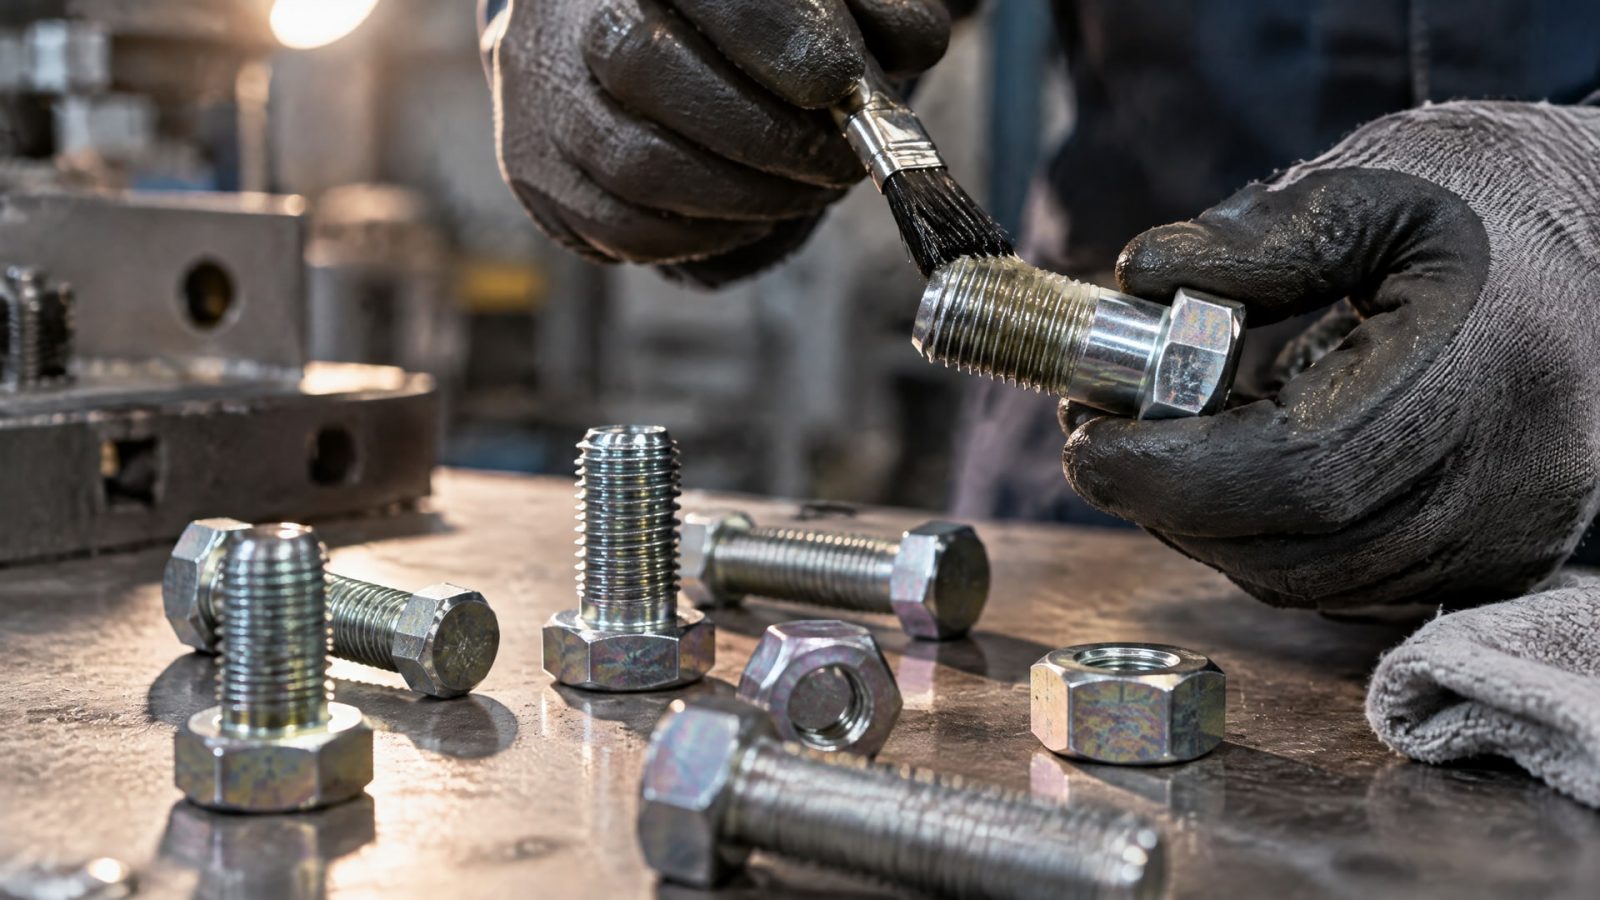
Стандарт распространяется на болты, винты, шпильки и гайки с ISO-метрической резьбой, а также на другие крепежные изделия. Он предусматривает варианты покрытий с хромом (VI) или без него, с верхним слоем или без него, со встроенной или нанесенной смазкой либо без смазки.
Это не означает, что любое термоотверждаемое антифрикционное покрытие автоматически соответствует ISO 10683:2018. Стандарт относится к цинк-ламельным системам. Для конкретного материала проверяют заявленную область применения, состав покрытия и документы, подтверждающие соответствие требованиям, если оно заявлено поставщиком.
В документации по крепежу встречаются, в частности, ASTM A193/A193M и A320/A320M для болтовых изделий, а также ASTM A194/194M для гаек. В перечнях стандартов на крепежные изделия также приводятся ASTM F593 и F594. Это разные группы изделий, поэтому покрытие подбирают с учетом конкретного типа крепежа, материала и режима эксплуатации, а не только по типу задвижки.
При закупке запросите технический лист, где указаны коэффициент трения, условия его измерения, температура отверждения и коррозионные характеристики. Для ответственного соединения дополнительно уточните наличие испытаний torque-tension или значения nut factor. Эти сведения помогают согласовать материал, технологию нанесения и момент затяжки до начала монтажа.
Часто задаваемые вопросы
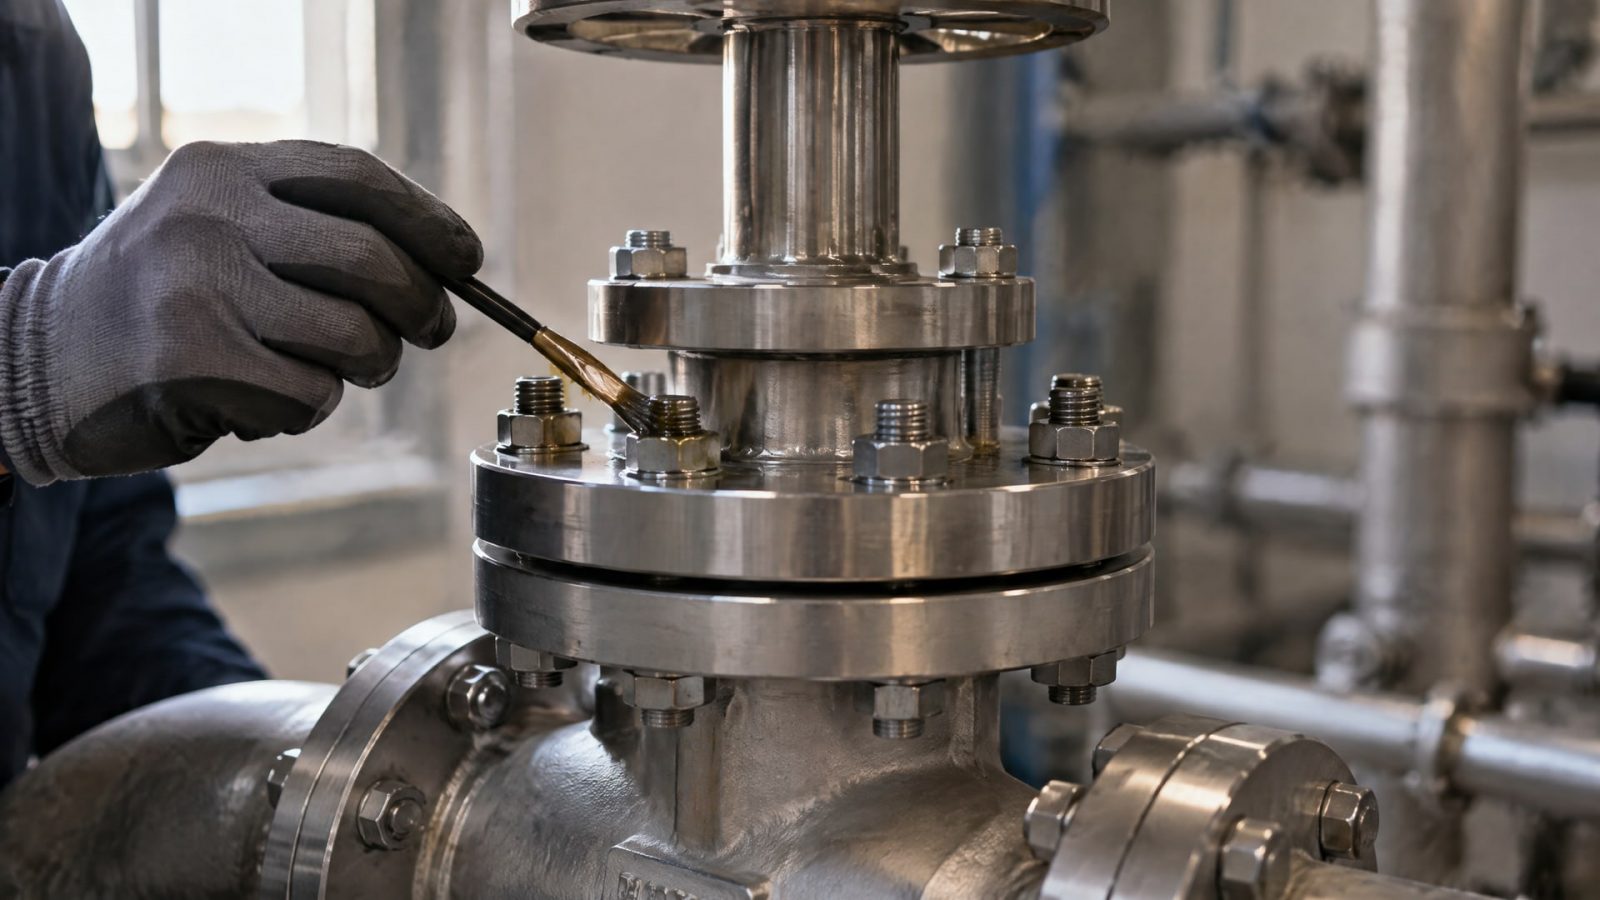
Какое покрытие выбрать для шпилек дисковой задвижки?
Выбор зависит от температуры, среды, материала крепежа и требований к затяжке и демонтажу. Сравните данные о коэффициенте трения, коррозионной защите, температуре отверждения и повторной сборке. Для ответственного соединения запросите у поставщика технический лист и результаты испытаний torque-tension либо значение nut factor.
Можно ли затягивать смазанную гайку тем же моментом, что и сухую?
Без проверки так делать не следует. Смазка снижает трение, поэтому при прежнем моменте фактическое усилие преднатяга может отличаться от ожидаемого. В одной методике для смазанного крепежа приведено снижение момента на 25%, но это ориентир, а не универсальная поправка для любой шпильки и гайки.
Подходит ли ISO 10683:2018 для любого антифрикционного покрытия?
Нет. ISO 10683:2018 относится к цинк-ламельным покрытиям крепежа и описывает варианты с верхним слоем и смазкой или без них. Соответствие этому стандарту нельзя автоматически приписывать другим типам антифрикционных материалов. Проверяйте область применения и подтверждающие документы конкретного покрытия.
Нужно ли наносить смазку на шайбу, если обработана шпилька?
Это зависит от покрытия шайбы и принятой технологии сборки. В технических рекомендациях отмечено, что для некоторых цинкованных и черных шайб смазывают плоскость под гайкой, а предсмазанная шайба может не требовать дополнительного состава. Уточните решение в документации на соединение, чтобы не изменить трение непредсказуемым образом.
Заключение
Прикипание гаек на шпильках дисковых задвижек предупреждают подбором защиты для всей резьбовой пары и контролем трения при сборке. Термоотверждаемое покрытие рассматривают, когда нужны коррозионная защита и заданные свойства крепежа в условиях эксплуатации; смазку выбирают с учетом ее влияния на момент затяжки. ISO 10683:2018 применим к цинк-ламельным системам, а не ко всем покрытиям.
Следующий шаг для инженера или снабженца - зафиксировать условия работы задвижки, тип крепежа и требования к демонтажу, затем запросить у поставщика технический лист и данные по коэффициенту трения, отверждению и torque-tension. По этим параметрам можно согласовать покрытие и процедуру монтажа до закупки и установки крепежа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет наносить сухопленочное антифрикционное покрытие без термообработки деталей.
Полимерные покрытия болтов предотвращают самоотвинчивание. Узнайте, как выбрать подходящее покрытие и обеспечить надежность соединения.
Узнайте, когда использовать анаэробный фиксатор резьбы для надежной фиксации, а когда антифрикционное покрытие для контроля трения в резьбовых соединениях.