
Антикоррозийная обработка перед нанесением антифрикционного покрытия
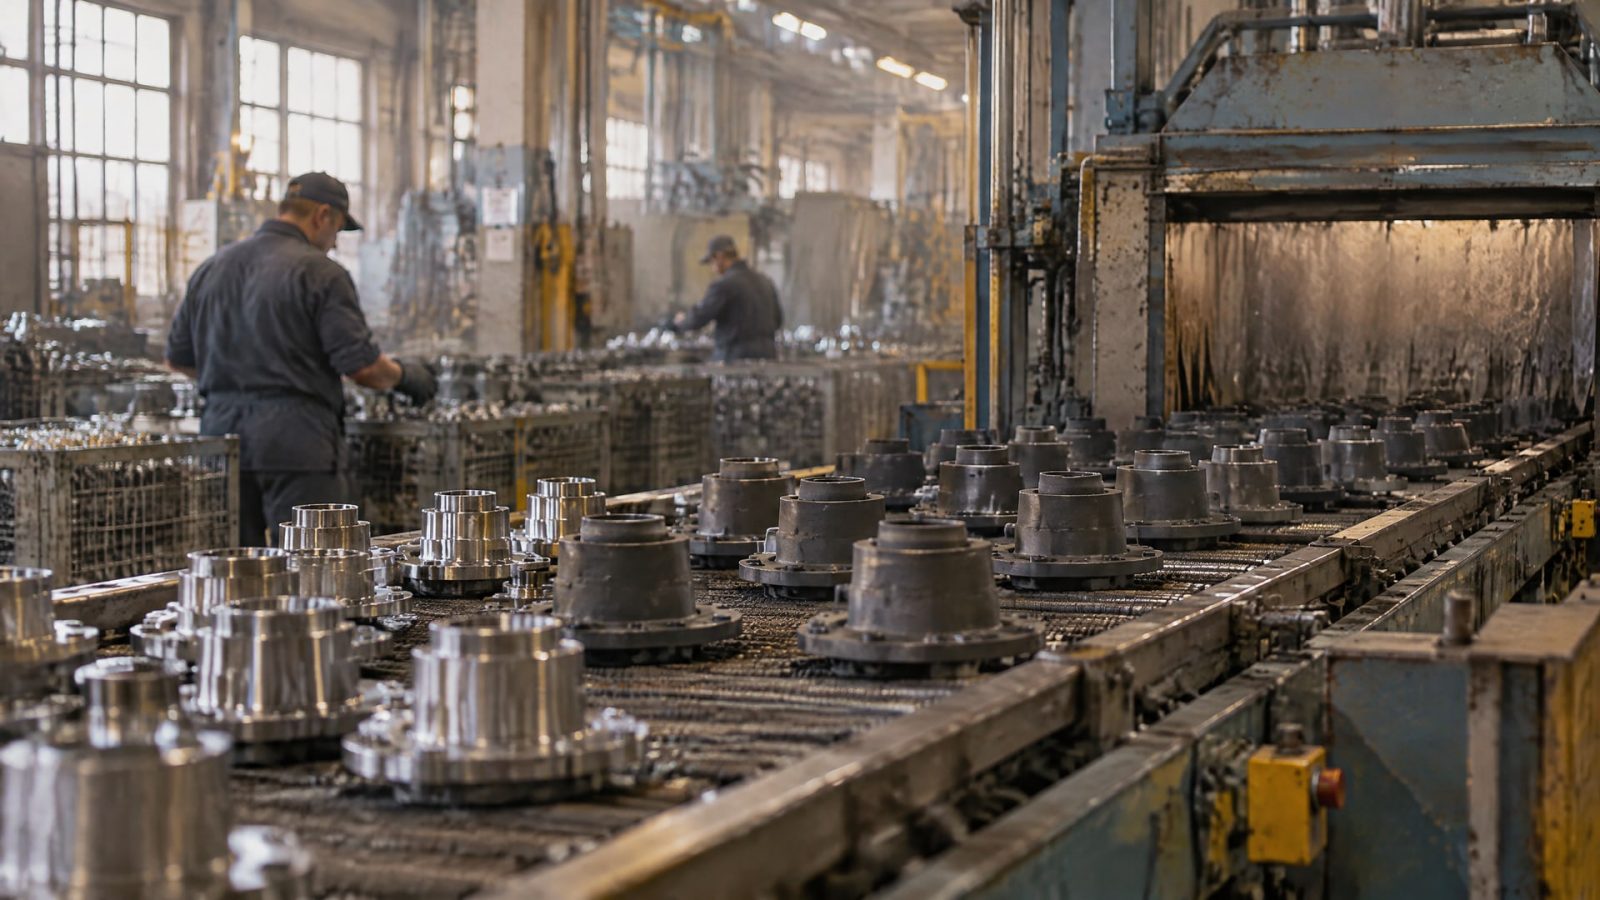
Предварительное фосфатирование помогает повысить адгезию антифрикционного покрытия к стали и защитить металл от подповерхностной коррозии. Эффект зависит от вида фосфатного слоя и материала детали: цинковый фосфат усиливает коррозионную защиту, марганцевый способствует несущей способности и смазывающим свойствам, а железный улучшает сцепление покрытия с основой. После фосфатирования антифрикционный слой наносят как можно быстрее, чтобы снизить риск коррозии от влаги воздуха.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают антикоррозийную обработку для деталей с антифрикционными покрытиями. Разберем, как подобрать фосфатный подслой, почему стандартная схема не подходит для любой стали, какие параметры учитывать при подготовке поверхности и как оценивать результат при замене импортных покрытий.
Как предварительное фосфатирование влияет на свойства покрытия
Фосфатирование формирует на поверхности стали подслой, который меняет условия сцепления с последующим антифрикционным покрытием.
Это не самостоятельная финальная защита для большинства узлов, а часть системы: состояние металла, фосфатный слой и верхнее покрытие работают совместно. Поэтому результат зависит не только от типа антифосфатного слоя, но и от подготовки поверхности и своевременного нанесения следующего материала.
Эффект зависит от химической природы фосфатного слоя. При выборе учитывают, какое свойство нужно усилить в первую очередь:
| Вид фосфатного слоя | Основной эффект для системы |
|---|---|
| Цинковый | Улучшение коррозионной стойкости |
| Марганцевый | Повышение несущей способности и смазывающих свойств |
| Железный | Улучшение адгезии антифрикционного слоя |
Фосфатный подслой особенно важен, когда от покрытия ожидают одновременно защиты металла и снижения трения. Например, для антифрикционных покрытий на основе дисульфида молибдена приводится коэффициент трения до 0,03 в процессе приработки. Предварительное фосфатирование улучшает адгезию такого покрытия, однако показатель трения сам по себе не описывает коррозионную стойкость всей системы.
Коррозионная защита также зависит от состава верхнего слоя. В сравнительных оценках покрытия на базе DLC и PTFE характеризуются как обеспечивающие отличную коррозионную стойкость, а системы на основе MoS2 - хорошую. Эти оценки нельзя переносить на все продукты соответствующих классов: результат зависит от конкретной системы и подготовки основы.
При проектировании антифрикционных покрытий оборудования важно оценивать не отдельный материал, а весь технологический маршрут. Если фосфатный слой выбран не под задачу или на его поверхности успела развиться коррозия, преимущества последующего покрытия могут снизиться. Именно поэтому решение о предварительной обработке принимают вместе с выбором антифрикционного слоя и методом контроля.
Какой фосфатный подслой выбрать для антикоррозийной обработки
Выбор фосфатирования начинают с условий работы детали.
Для защиты от коррозии под антифрикционным покрытием рассматривают цинковый фосфат. Если важны несущая способность и смазывающие свойства, применяют марганцевое фосфатирование. Когда приоритетом становится сцепление антифрикционного слоя со сталью, рассматривают фосфат железа.
Эти различия помогают задать направление выбора, но не заменяют проверку готовой системы. На результат влияют материал основы, качество очистки, параметры фосфатирования, свойства покрытия и условия эксплуатации. Для узла, который работает во влажной среде или контактирует с агрессивными жидкостями, следует оценивать коррозионную стойкость всей системы, а не только наличие фосфатного слоя.
Фосфатирование нержавеющей стали
Фосфатирование нержавеющей стали требует отдельного подхода. Коррозионно-стойкие аустенитные стали обычно не обрабатывают стандартными методами фосфатирования из-за инертности поверхности. Для них рассматривают пассивацию, специальные праймеры или другие конверсионные схемы, предварительно проверяя совместимость с конкретным антифрикционным покрытием.
Поэтому технологию для углеродистой или низколегированной стали нельзя автоматически переносить на нержавеющую. Если в конструкции применяют несколько марок металла, схему подготовки определяют для каждой основы отдельно. Это снижает риск ситуации, когда один и тот же процесс дает приемлемый результат на одной детали, но недостаточное сцепление на другой.
Когда фосфатирование не решает задачу само по себе
Фосфатирование не следует рассматривать как замену верхнему покрытию. Оно чаще выступает подслоем или подготовительным этапом, а финальную защиту формирует вся система. Для выбора проверяют, как сочетаются фосфатный слой и антифрикционный материал, а также какие требования предъявляются к адгезии, коррозионной стойкости и трибологическим свойствам.
Такой подход важен и при подборе замены импортным покрытиям. Сравнивать материалы только по названию или типу связующего недостаточно: инженер и закупщик сверяются со спецификацией, режимами подготовки поверхности и результатами испытаний. Если меняется технология фосфатирования, это тоже следует учитывать как изменение системы, а не как независимую операцию.
Подготовка поверхности и сроки нанесения покрытия
После фосфатирования антифрикционное покрытие наносят в кратчайшие сроки.
В практических рекомендациях указывается интервал от нескольких часов, при этом максимумом называют сутки, но предпочтительно не откладывать нанесение. Влага воздуха может вызвать коррозию поверхности после фосфатирования и ухудшить результат последующей обработки.
До нанесения покрытия важно обеспечить чистоту поверхности и соблюдение принятой технологической схемы. Для деталей, работающих во влажной среде или контактирующих с агрессивными жидкостями, рассматривают механическую и химическую очистку, фосфатирование и сушку при повышенной температуре. Конкретная последовательность зависит от материала детали и требований к готовому покрытию.
Совет инженера
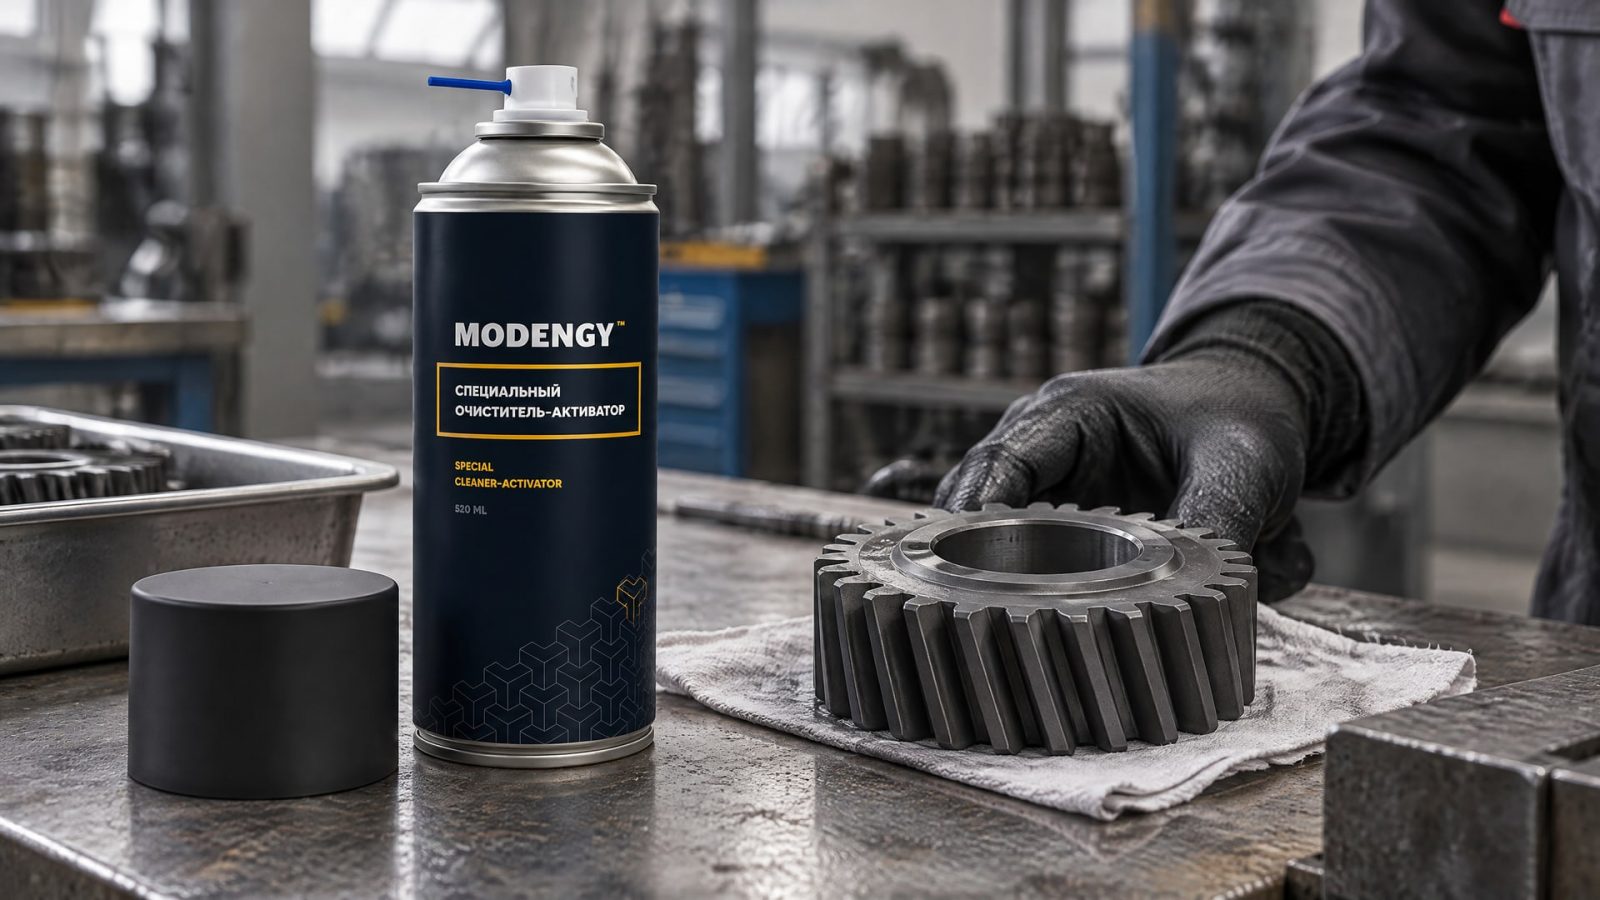
Сценарий: после подготовки детали требуется обеспечить сцепление антифрикционного покрытия с основой и не допустить, чтобы загрязнения снизили адгезию. Что сделали: до нанесения покрытия поверхность очищают специальным очистителем-активатором. В такой последовательности используют MODENGY Очиститель-активатор. Итог: подготовка поверхности становится отдельным контролируемым этапом перед нанесением покрытия, а не операцией, которую можно пропустить без проверки.
Сушку и нанесение следующего слоя следует согласовать так, чтобы не создавать избыточную паузу после фосфатирования. Длительное хранение обработанных деталей до нанесения покрытия повышает риск коррозии. Если задержку нельзя исключить, порядок обращения с деталями и допустимое время хранения нужно определить в технологической документации и подтвердить испытаниями.
Для пропитки фосфатных антифрикционных покрытий маслом или антифрикционной смазкой указывается нагрев до 100-120 °C. Этот параметр относится именно к пропитке и не должен автоматически переноситься на другие этапы процесса. Режим нанесения и отверждения верхнего покрытия выбирают отдельно, по требованиям конкретного материала.
Режимы фосфатирования и контроль процесса
Для антифрикционного фосфатирования в одном из практических описаний приведен режим с концентрацией КПФ-1 100-110 г/л, общей кислотностью 47-50 и свободной кислотностью 6-7.
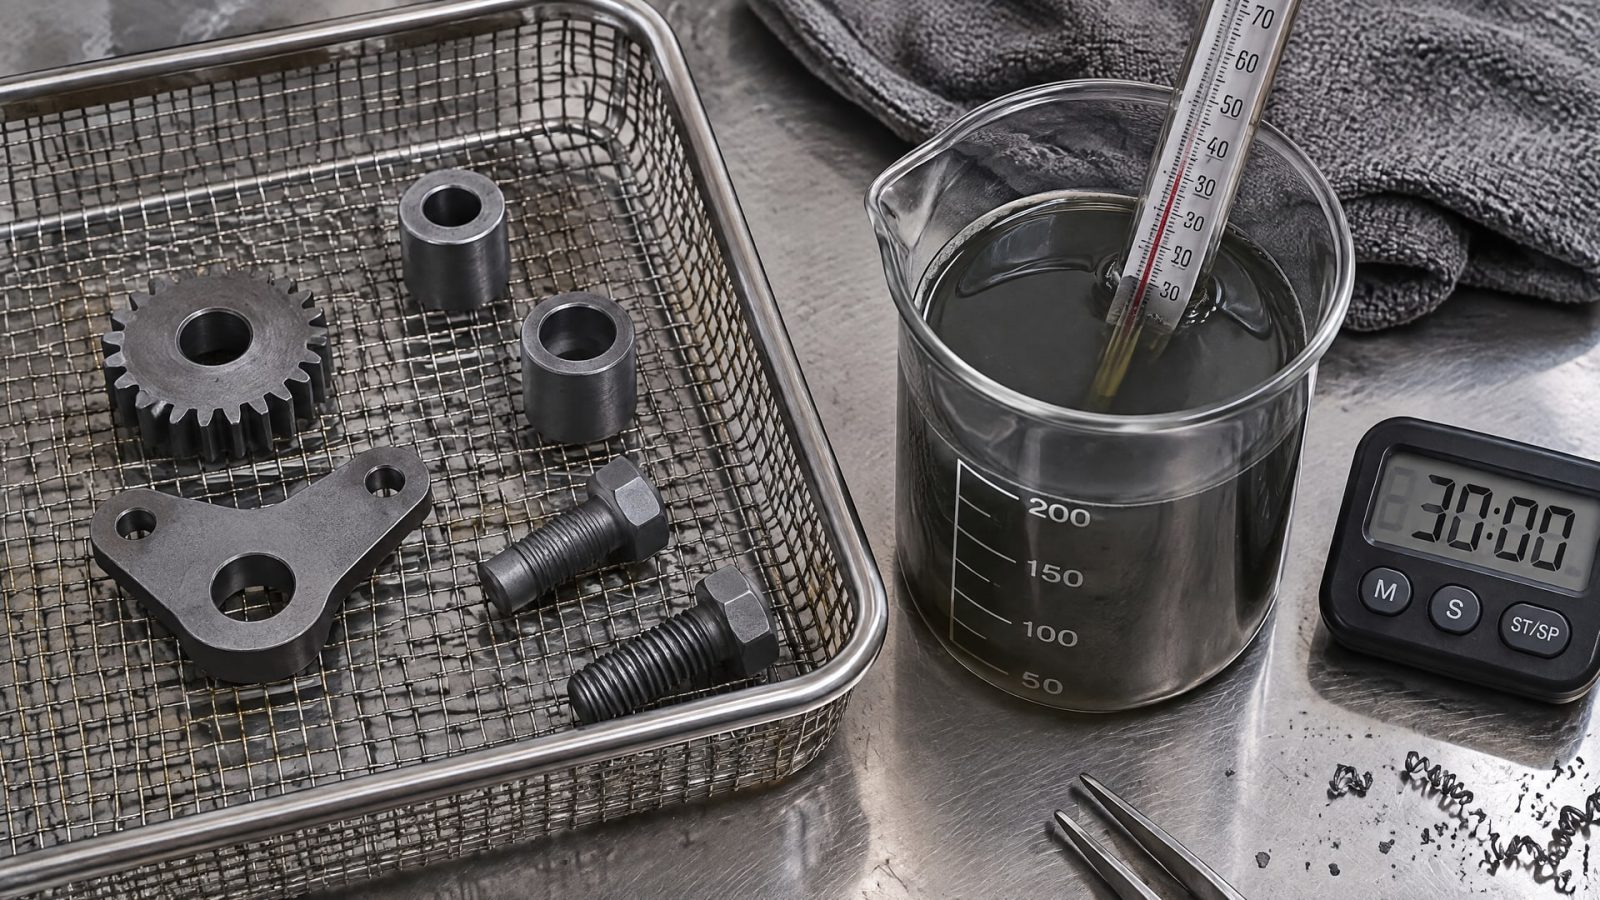
Указаны температура 90-98 °C и продолжительность обработки 5-10 минут. Также отмечено, что процесс часто проводят струйным методом.
Эти параметры описывают конкретный технологический режим, а не универсальный рецепт для любой стали и оборудования. Перед применением их сверяют с требованиями к детали, раствору и последующему покрытию. Изменение концентрации, кислотности, температуры или времени обработки может повлиять на формирование фосфатного слоя, поэтому режим должен быть подтвержден для конкретной производственной схемы.
Контроль не ограничивают осмотром поверхности. Для оценки готовой системы проверяют адгезию, коррозионную стойкость и наличие дефектов по подходящим методикам. В материалах по контролю и подготовке поверхностей упоминаются ГОСТ 9.302-88, ГОСТ 9.301-86, ГОСТ 9.305-84 и ГОСТ 9.402-2004, а среди международных методов испытаний - ISO 2409 и ASTM B117. Применимость конкретного документа зависит от объекта контроля и задачи испытания.
Важно разделять контроль фосфатного слоя и испытания готовой системы. Первый помогает оценить качество подготовки, второй показывает, как взаимодействуют основа, подслой и антифрикционное покрытие. Такой подход позволяет выявить дефект, не сводя его причину автоматически к верхнему материалу.
Антифрикционные покрытия оборудования и замена импортных материалов
При подборе замены импортных покрытий техническому специалисту важно сравнить требования к поверхности, адгезии, пористости, толщине, коррозионной стойкости и трибологии.
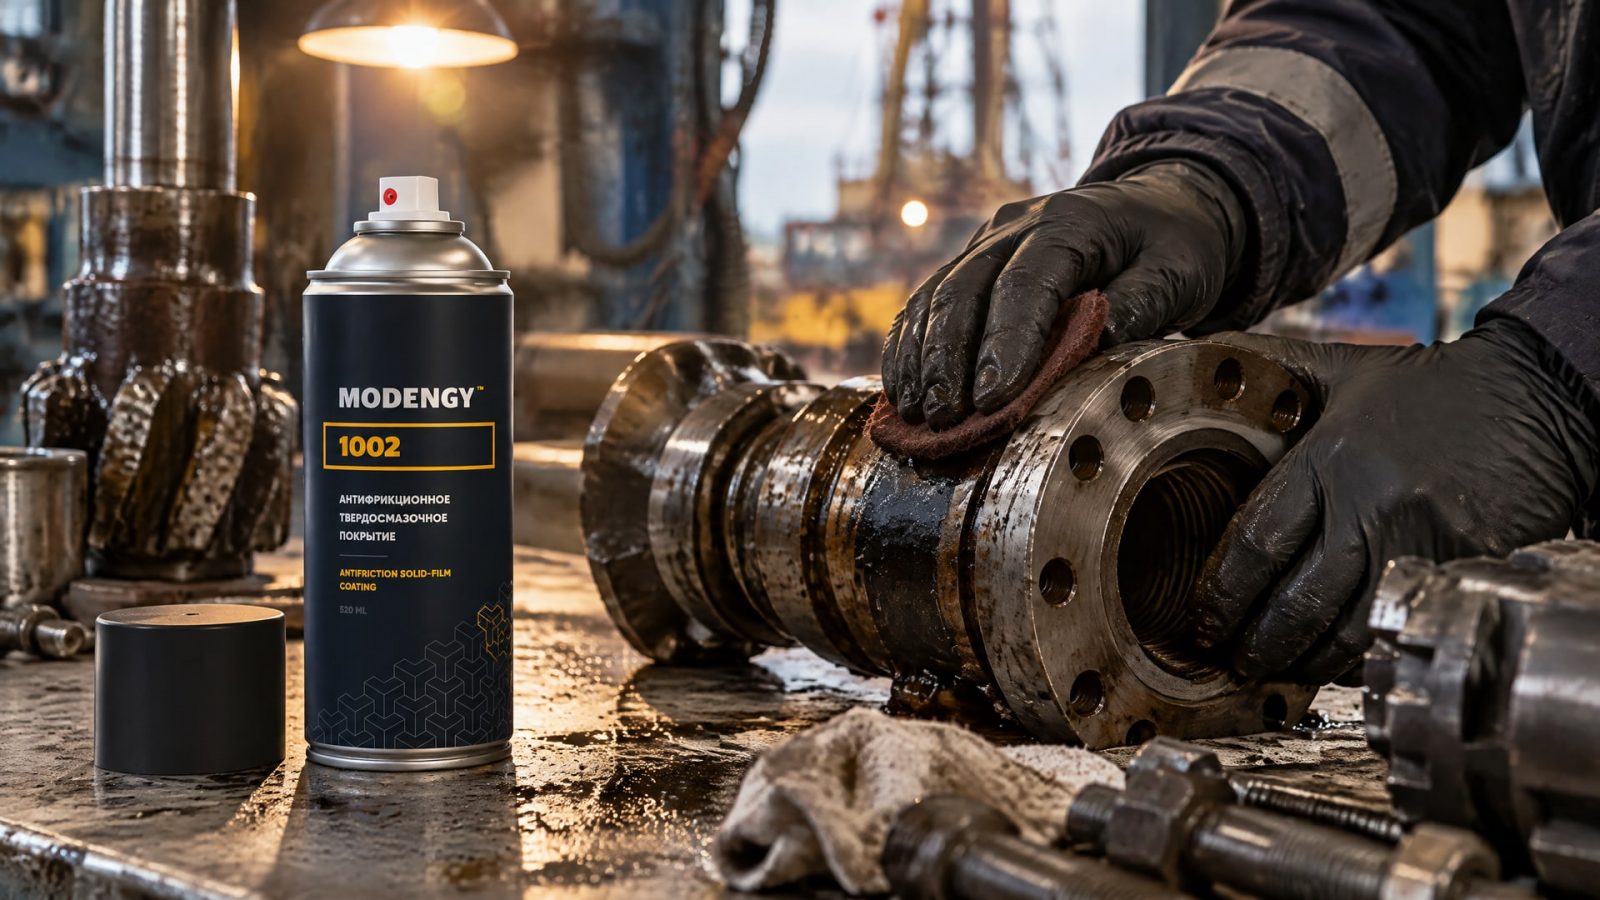
Совпадение назначения или химической основы само по себе не подтверждает взаимозаменяемость. Систему оценивают в условиях, близких к эксплуатации узла, и подтверждают профильными испытаниями.
Для нефтедобывающего оборудования задача осложняется воздействием рабочих жидкостей и режимами запуска. Вымывание смазочного материала, фреттинг и холодный пуск могут повысить требования к антифрикционным свойствам и защите поверхности. В таких условиях MODENGY 1002 применяют как антифрикционное твердосмазочное покрытие с антикоррозионными свойствами; его рассматривают как вариант замены импортных аналогов для нефтедобывающего оборудования.
При этом выбор нельзя делать только по факту наличия антикоррозионных свойств. Инженер сопоставляет условия эксплуатации, требуемую защиту от коррозии, режимы подготовки поверхности и результаты испытаний. Если предусмотрено фосфатирование, отдельно проверяют совместимость подслоя с конкретной системой покрытия.
Для подтверждения результата используют сочетание контроля фосфатного слоя и испытаний готовой поверхности. В число проверяемых характеристик входят адгезия, коррозионная стойкость и дефекты покрытия. Такой порядок помогает оценивать не только материал, но и воспроизводимость технологического процесса на производстве.
Коррозионная стойкость цинковых покрытий и оценка результата
Понятие «коррозионная стойкость цинковых покрытий» может относиться к разным системам.
В контексте антифрикционного покрытия речь идет о цинковом фосфатном подслое, который улучшает коррозионную стойкость системы. Это не означает, что одного фосфатирования достаточно для полноценной защиты узла: итог зависит от верхнего слоя и качества его нанесения.
При оценке результата учитывают состояние поверхности после фосфатирования, сцепление покрытия с основой и поведение готовой системы при коррозионных испытаниях. Если испытания выявляют дефект, проверяют весь маршрут: очистку, подготовку, режим фосфатирования, паузу до нанесения и параметры формирования верхнего слоя. Так проще определить, связан ли результат с подслоем, покрытием или нарушением процесса.
Как сравнивать системы при замене покрытия
Сверить требования к подготовке поверхности и совместимость материалов.
Проверить адгезию готового покрытия к основе.
Оценить коррозионную стойкость системы целиком.
Сопоставить коэффициент трения и другие требуемые трибологические характеристики.
Подтвердить результат испытаниями по применимым стандартам и методикам.
Для покрытия на основе дисульфида молибдена указан коэффициент трения до 0,03 в процессе приработки. Это значение нельзя использовать как универсальную характеристику всех покрытий или как единственный критерий замены. Для сопоставления важно учитывать условия измерения и одновременно проверять защитные свойства системы.
Такая оценка особенно полезна, если оборудование ранее работало с импортным покрытием, а новая схема включает иной подслой или способ нанесения. Инженерная задача состоит не в поиске материала с похожим названием, а в подтверждении требуемых характеристик всей системы на конкретной основе.
Часто задаваемые вопросы
Нужно ли фосфатировать сталь перед нанесением антифрикционного покрытия?
Предварительное фосфатирование рекомендуют для улучшения адгезии антифрикционного слоя к стали. Вид подслоя выбирают по задаче: цинковый ориентирован на повышение коррозионной стойкости, марганцевый - на несущую способность и смазывающие свойства, железный - на адгезию. Совместимость и результат проверяют для конкретной системы.
Можно ли проводить фосфатирование нержавеющей стали?
Стандартные методы фосфатирования обычно не применяют к коррозионно-стойким аустенитным сталям из-за инертности их поверхности. Вместо них рассматривают пассивацию, специальные праймеры или конверсионные схемы. Перед выбором технологии проверяют совместимость подготовки с конкретной маркой стали и антифрикционным покрытием.
Как быстро наносить покрытие после фосфатирования?
Покрытие следует наносить в кратчайшие сроки, чтобы снизить риск коррозии из-за влаги воздуха. В практических рекомендациях называют интервал от нескольких часов и максимум до суток, но предпочтительно не откладывать следующий этап. Допустимую паузу для конкретной производственной схемы подтверждают технологической документацией и испытаниями.
Заменяет ли фосфатирование антифрикционное покрытие?
Нет. Фосфатирование обычно служит подслоем или этапом подготовки поверхности, а не финальной защитой узла. Готовую систему формируют основа, фосфатный слой и антифрикционное покрытие. Ее оценивают по адгезии, коррозионной стойкости и требуемым трибологическим характеристикам.
Заключение
Предварительное фосфатирование может повысить адгезию антифрикционного покрытия и улучшить защиту стали от подповерхностной коррозии. Для выбора подслоя учитывают его назначение, материал детали и условия эксплуатации. После обработки покрытие наносят без длительной задержки, а готовую систему проверяют как единое целое.
Практический следующий шаг - зафиксировать материал основы, условия работы узла и требуемые характеристики покрытия, затем выбрать совместимую схему подготовки и подтвердить ее испытаниями. Для нержавеющей стали стандартное фосфатирование не принимают как универсальное решение: технологию подбирают отдельно для конкретной поверхности и покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование защищает от коррозии резьбовые соединения из нержавеющей стали и почему оно не предотвращает задиры.
Подберите оборудование для нанесения покрытий, учитывая материал, назначение и метод, чтобы обеспечить качество и безопасность производства.
Узнайте, как снизить трение при скольжении резиновой прокладки по алюминию, восстановить анодный слой и выбрать антифрикционное покрытие.