
Задиры резьбовых соединений из нержавеющей стали: защита от коррозии и роль фосфатирования
Задиры резьбовых соединений из нержавеющей стали возникают из-за адгезионного износа: при контакте витков поверхности могут схватываться, вызывая эффект холодной сварки. Чтобы снизить риск, проверяют состояние и геометрию резьбы, очищают детали перед монтажом, собирают соединение без перекоса и наносят на сопрягаемые поверхности тонкий слой подходящей смазки или покрытия. Фосфатирование решает другую задачу: цинк-фосфатное покрытие применяют для защиты от коррозии в сочетании с герметиком или смазкой, но оно само по себе не гарантирует предотвращение задиров.
Материал поможет техническим специалистам и инженерам разобраться, почему нержавеющая сталь склонна к заеданию, как подобрать способ защиты и чем проверять результат. Закупщикам он поможет оценить требования к обработке крепежа и понять, какие данные запросить у поставщика перед выбором смазки или покрытия.
Почему нержавеющая сталь склонна к задирам
Нержавеющая сталь сохраняет коррозионную стойкость, но это не означает, что резьбовое соединение не будет заедать.
При контакте витков происходит адгезионное взаимодействие: материал переносится между поверхностями, а локальные участки могут схватываться. При продолжении затяжки повреждение развивается, и соединение становится трудно собрать или разобрать.
Поэтому защита резьбы от задиров требует отдельного подхода, не сводящегося к пассивации или выбору коррозионностойкого материала. Пассивация помогает обеспечить коррозионную стойкость, однако сама по себе не устраняет склонность к адгезионному износу. После обработки и перед сборкой все равно важно проверить резьбу, выбрать подходящую смазку или покрытие и соблюдать контролируемую процедуру монтажа.
На поведение соединения влияют состояние и геометрия сопрягаемых витков. Несовпадение профиля, зазора или других параметров увеличивает вероятность заедания. Имеет значение и шероховатость поверхности: для аустенитных нержавеющих крепежных деталей приводится диапазон Ra 0.8–1.6 мкм. При этом чрезмерная полировка не служит универсальным решением: без гарантированной смазки слишком гладкие поверхности также могут быть склонны к задирам.
Еще один фактор - сочетание твердости болта и гайки. В рекомендациях по контролю задиров указывается разница не менее 50 единиц по шкале Brinell. Эту рекомендацию следует рассматривать вместе с требованиями к материалам и конструкции конкретного соединения, а не как замену проверке совместимости деталей. Если профиль или зазоры не соответствуют друг другу, одна лишь разница твердости проблему не исправит.
Как геометрия и обработка резьбы влияют на риск заедания
Для снижения риска задиров часто выбирают резьбу с крупным шагом вместо мелкого.
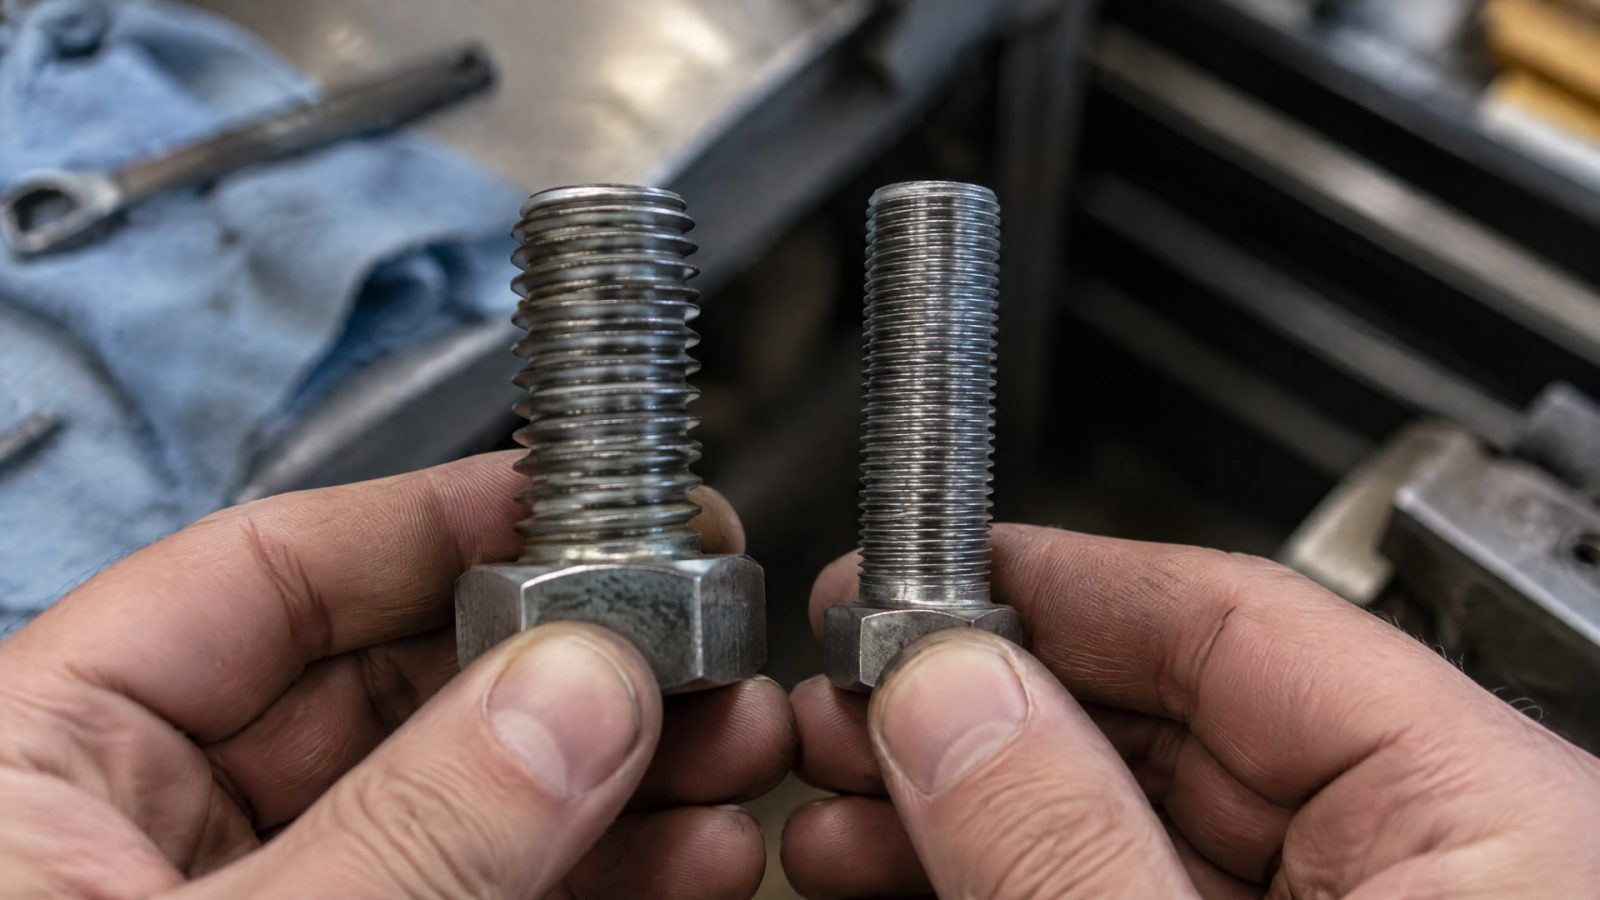
Такая рекомендация связана с меньшей склонностью крупной резьбы к заеданию. Решение принимают с учетом требований к соединению: изменение шага не должно нарушать его конструктивные условия или применимые допуски.
Для внешней резьбы предпочтительна накатка вместо нарезания. При выборе крепежа полезно уточнить способ изготовления резьбы и проверить, соответствует ли ее профиль сопрягаемой детали. Для стандартных метрических резьб профиль, ряды диаметров и шага, а также допуски описаны в ISO 68-1, ISO 261 и ISO 965-1. Эти стандарты помогают сверить параметры резьбы, но не заменяют проверку конкретной пары деталей.
Поврежденные витки, заусенцы и загрязнения способны помешать равномерному контакту и затруднить сборку. Перед монтажом резьбу очищают от стружки, старой смазки и других загрязнений, затем осматривают на повреждения. Если детали не удается свободно свести при начальном навинчивании, не следует компенсировать это усилием инструмента: сначала проверяют правильность сопряжения и состояние резьбы.
Для крепежных изделий также важны требования к форме и качеству резьбы. В материалах по крепежу отдельно приводится минимальный радиус корня резьбы Rmin = 0.125P для механических классов 8.8 и выше, где P - шаг. Это требование нельзя автоматически переносить на любую нержавеющую деталь: применимость параметра зависит от класса крепежа и его спецификации.
Подготовка и сборка: как снизить риск задиров
Даже подходящая геометрия не исключает заедание, если сборку проводят с перекосом или загрязненные детали затягивают без смазки.
Начальное навинчивание выполняют вручную: так проще заметить перекрестную резьбу до приложения значительного усилия. Далее соединение затягивают медленно и контролируемо, не допуская резких движений и перекоса.
Перед сборкой нужно удалить с витков загрязнения, стружку и остатки старой смазки. После очистки проверяют, нет ли повреждений и совпадают ли сопрягаемые элементы по профилю и размеру. Если соединение идет туго уже на начальном этапе, усиливать затяжку не следует: это может усугубить повреждение контактирующих поверхностей.
На обе сопрягаемые поверхности наносят тонкий равномерный слой антизадирной смазки или покрытия. Заполнять резьбу материалом не требуется. Избыток состава не дает оснований ожидать лучшей защиты и может ухудшить предсказуемость момента затяжки. Поэтому при монтаже важно соблюдать указанную для выбранного материала процедуру и учитывать, что смазка влияет на трение, а значит, и на связь между моментом затяжки и усилием зажима.
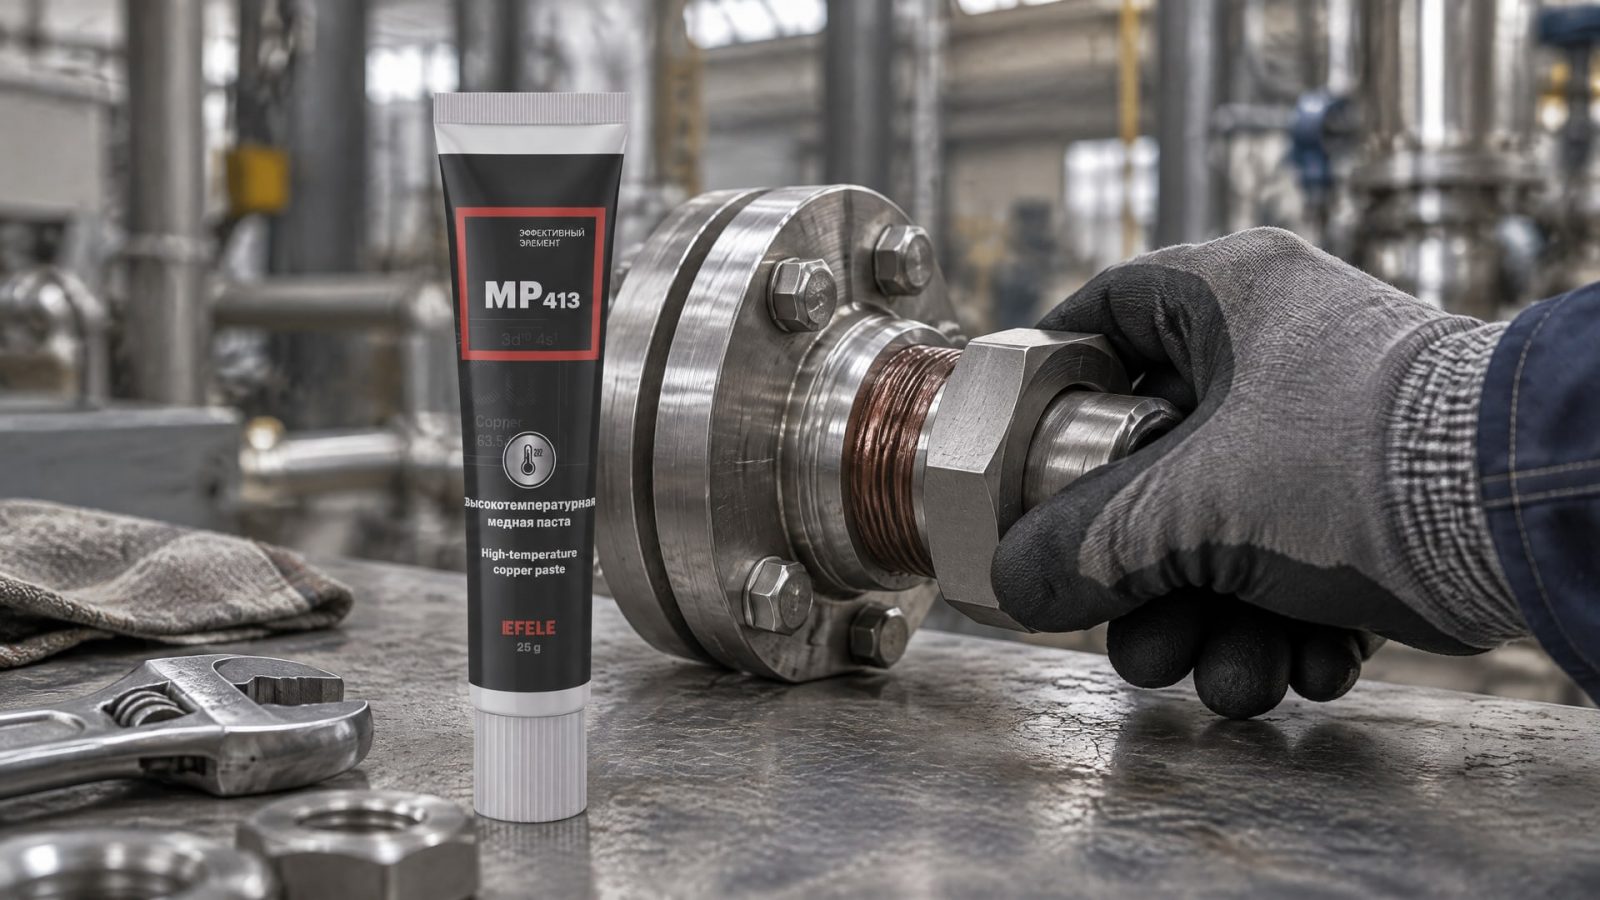
Медные составы требуют отдельной оценки условий применения. При наличии влаги и контакте разнородных металлов возможно повышение риска гальванической коррозии. Если в техническом задании для резьбовой пары предусмотрена медная паста, например EFELE MP-413, до внедрения проверяют совместимость материалов и рабочую среду. Это особенно важно там, где одновременно нужны защита от задиров и сохранение коррозионной стойкости соединения.
Фосфатирование и коррозия: что дает покрытие резьбе
Фосфатирование и коррозия связаны с защитой поверхности, но фосфатный слой не следует считать самостоятельной гарантией от коррозии или задиров.
Для резьбовых крепежных изделий в IS 1367-12 описано цинк-фосфатное покрытие, которое применяют в сочетании с герметиком или смазкой. В документе указана масса покрытия 2.5–4.5 г/м² обработанной поверхности, а его коррозионную стойкость проверяют в солевом тумане.
При оценке фосфатирования важно учитывать назначение обработки и условия последующей эксплуатации крепежа. Покрытие должно быть запечатано подходящим антикоррозионным маслом. При этом нельзя автоматически считать, что фосфатирование подходит для любой резьбовой пары из нержавеющей стали: нужно сверить требования к материалу, покрытию, смазке и условиям работы с документацией на конкретное соединение.
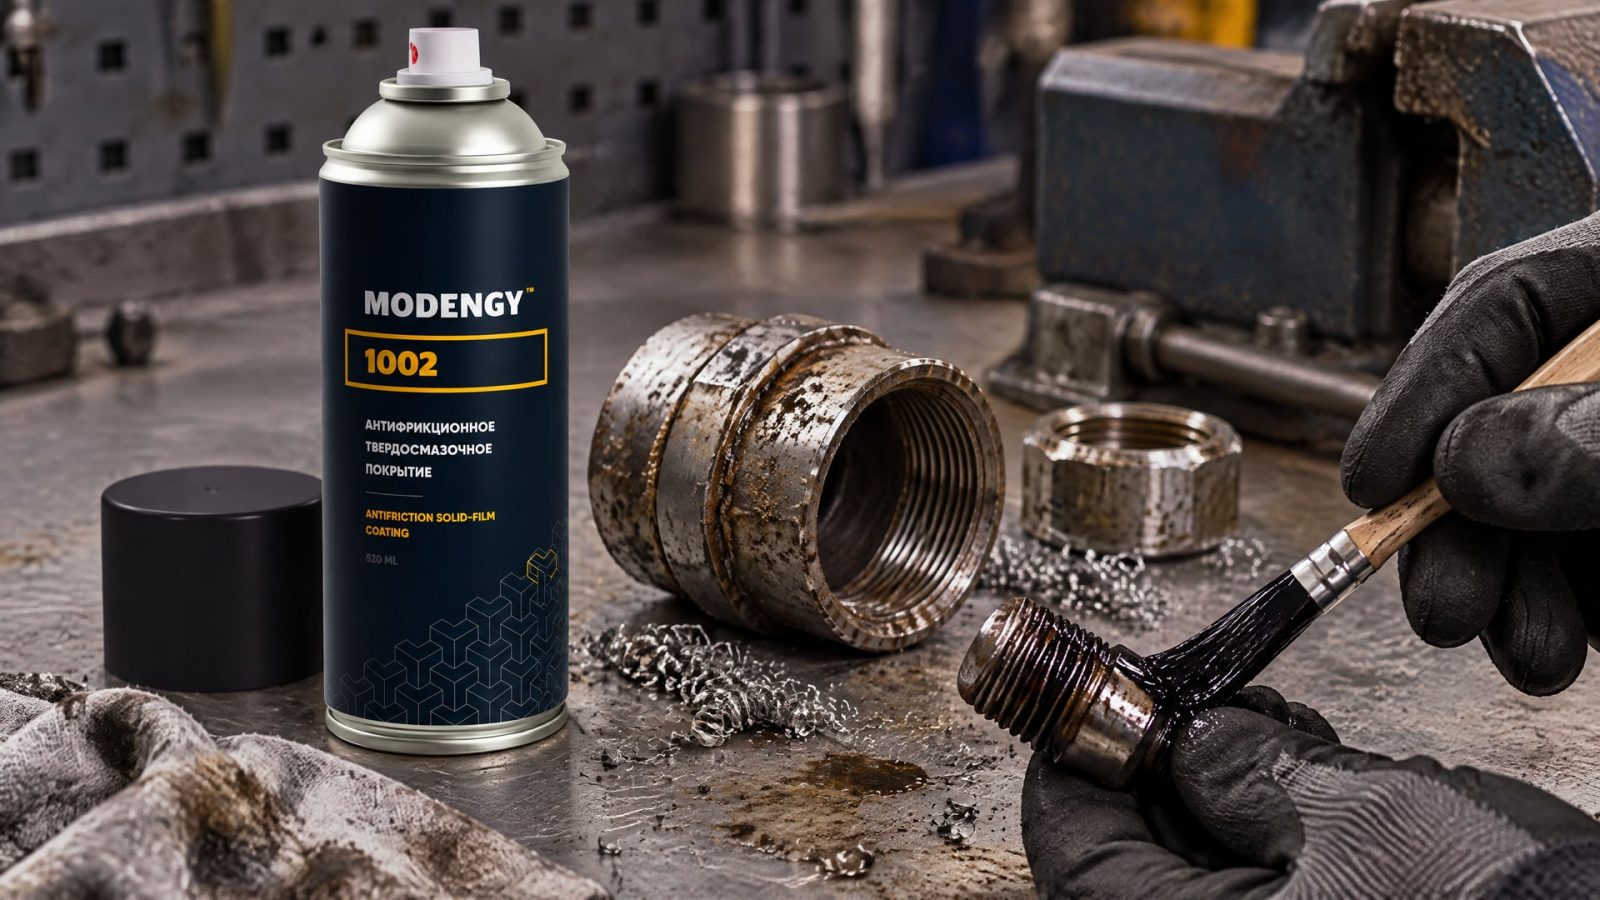
Если резьба работает в условиях, где важны одновременно защита от коррозии и снижение трения, рассматривают и антифрикционные твердосмазочные покрытия. Для деталей, которым требуется покрытие с низким трением, в качестве одного из решений применяют MODENGY 1002 на основе дисульфида молибдена. Перед выбором проверяют соответствие покрытия условиям эксплуатации и требованиям к соединению: наличие пленки не отменяет контроля геометрии и правильной сборки.
Не стоит подменять одну задачу другой. Фосфатирование относится к обработке поверхности и защите от коррозии в сочетании с предусмотренным герметиком или смазкой. Предотвращение задиров зависит также от контакта витков, трения, чистоты деталей и процедуры затяжки. Поэтому в спецификации на крепеж полезно отдельно указывать требования к коррозионной защите и к монтажу резьбового соединения.
Как проверить склонность соединения к задирам
Для оценки поведения крепежа используют испытания на момент затяжки и усилие зажима по ISO 16047.
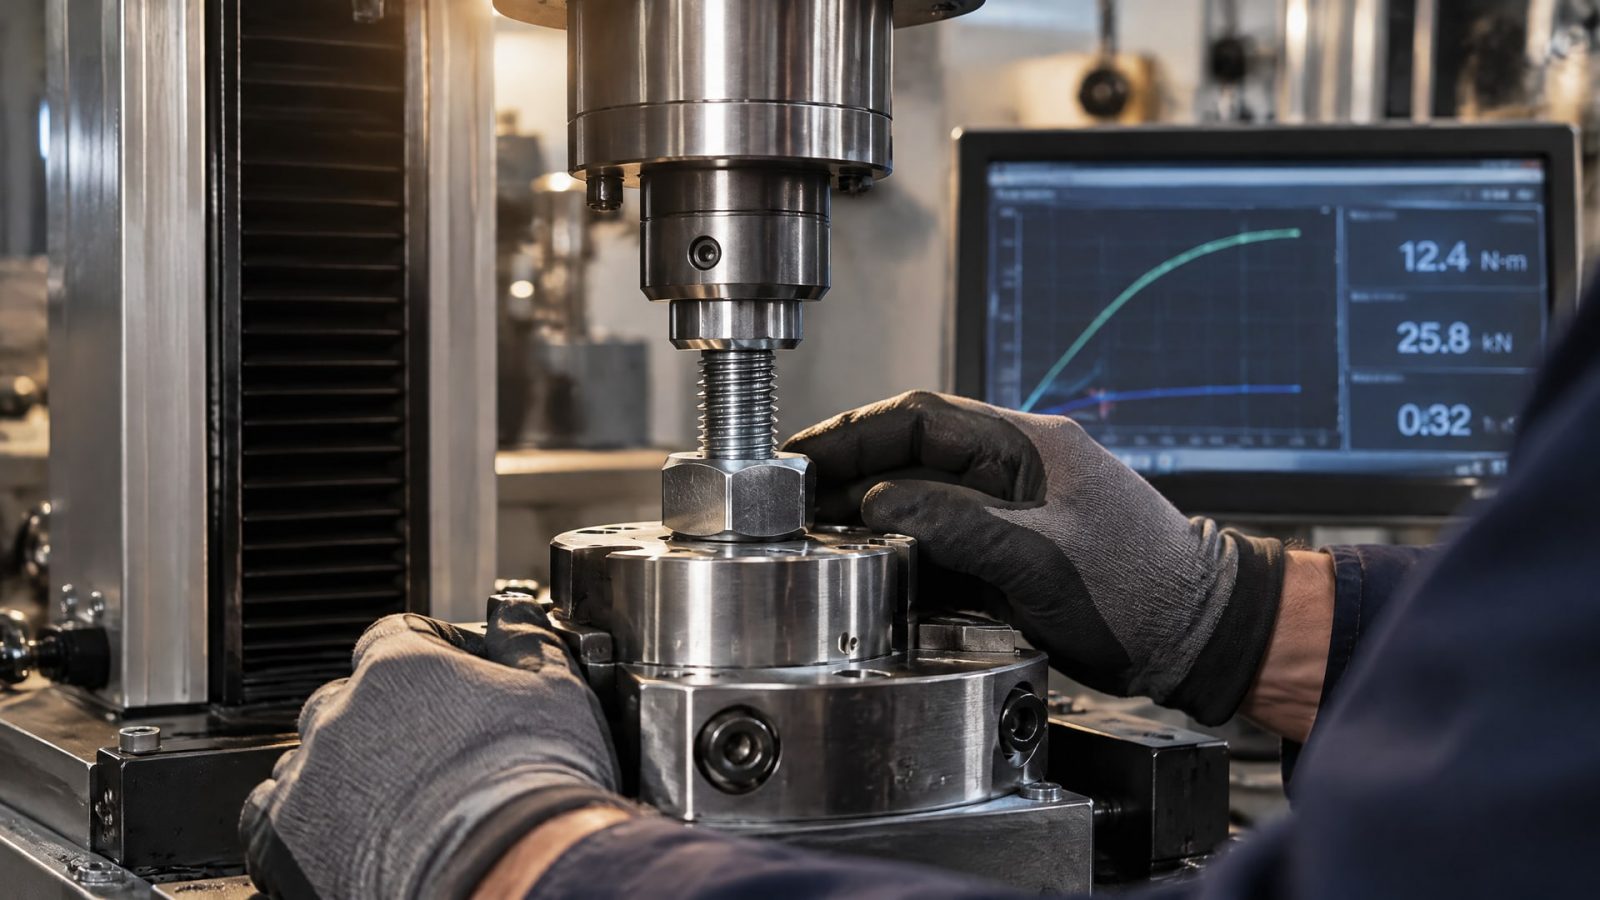
Этот стандарт позволяет характеризовать связь между моментом и преднатягом для конкретного соединения и измерять три коэффициента трения, применяемые при расчетах преднатяга. Результаты важны при выборе смазки или покрытия: они показывают, как изменяется поведение соединения при затяжке.
В источнике по испытаниям значения коэффициента трения по резьбе μth в диапазоне 0.30–0.50 связаны с выраженным контактом металл-металл и вероятным риском задиров. Значение μth > 0.30 при первом испытании ISO 16047 трактуется как вход в режим задиров. Эти ориентиры следует использовать в контексте методики испытания и параметров проверяемого крепежа, а не как универсальные пределы для любого соединения.
Для сравнительной оценки склонности материалов к задирам применяют также ASTM G98. Он помогает сопоставить поведение образцов, но не заменяет испытания конкретного крепежного соединения на момент затяжки и преднатяг. Если требуется рассчитать преднатяг через коэффициенты трения, в источниках также упоминается VDI 2230.
Проверка должна отвечать на практический вопрос: сохраняет ли соединение требуемую работу при выбранной подготовке, смазке или покрытии и принятой процедуре монтажа. Для этого фиксируют параметры сборки и оценивают результаты испытания вместе с требованиями конструкции. По итогам инженер может уточнить требования к материалу, геометрии, обработке поверхности или монтажу, а закупщик - передать поставщику однозначную спецификацию вместо общего требования «защита от задиров».
Практический порядок выбора защиты резьбы
Выбор начинают с проверки самой резьбовой пары.
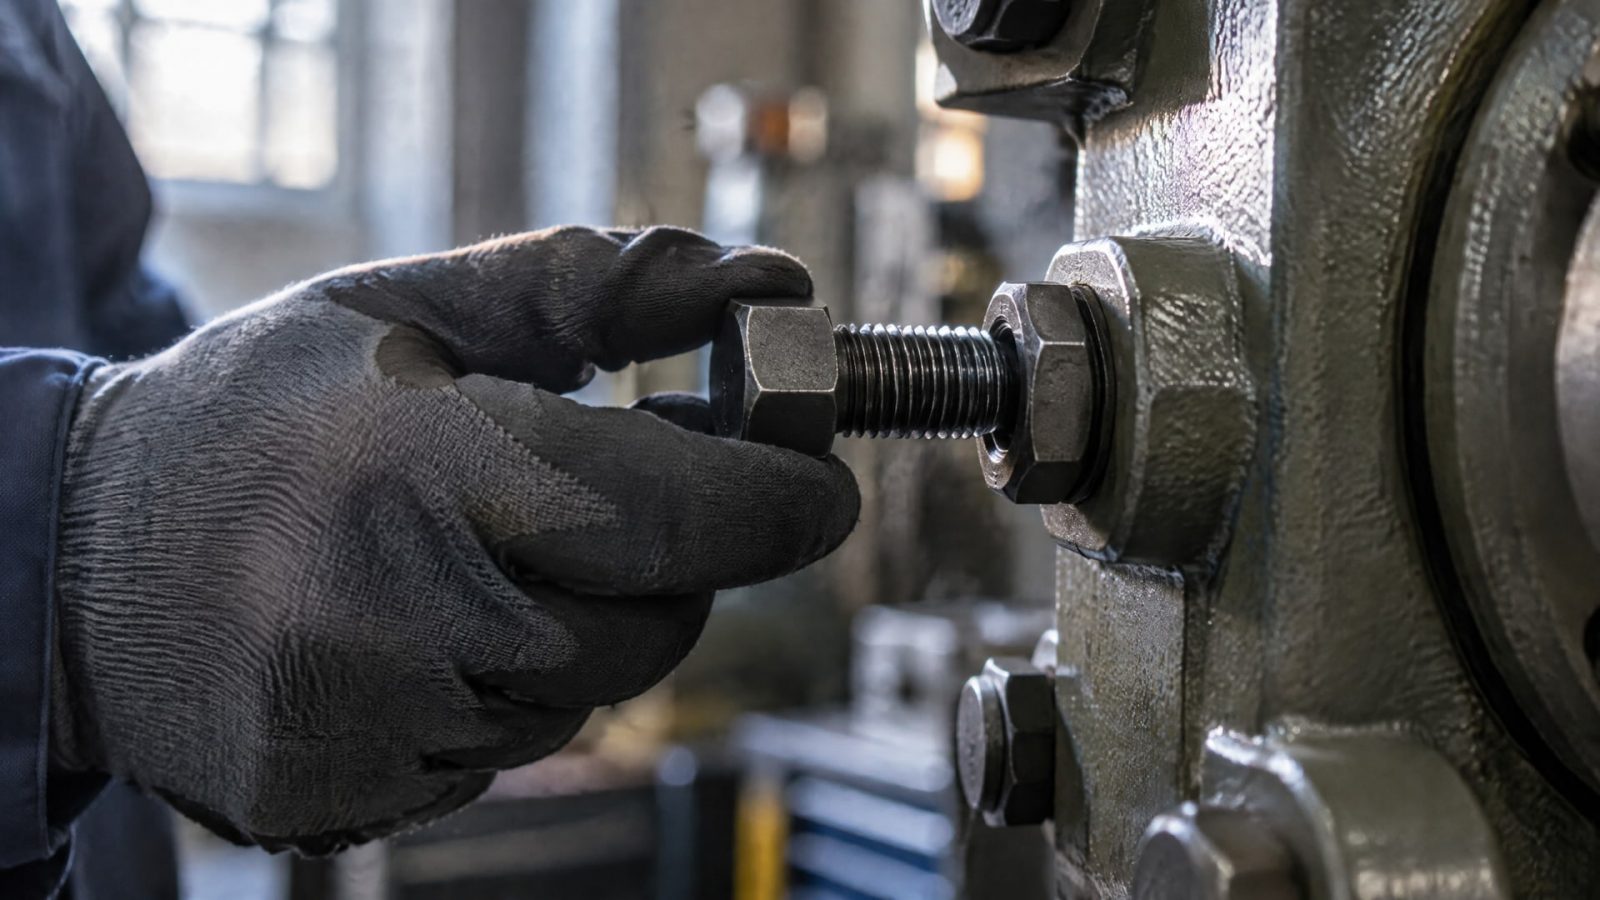
Уточняют профиль, шаг, допуски и состояние витков, затем проверяют совместимость болта и гайки. Для стандартных метрических резьб при сверке параметров используют ISO 68-1, ISO 261 и ISO 965-1. Если конструкция допускает выбор шага, рассматривают крупную резьбу как вариант с меньшей склонностью к заеданию.
Затем определяют, какая задача первоочередная: снизить риск задиров при монтаже, защитить поверхность от коррозии или совместить обе цели. Для коррозионной защиты проверяют, предусмотрено ли фосфатирование, герметик или антикоррозионное масло и как подтверждается стойкость покрытия. Если требуется антизадирная защита, выбирают смазку или покрытие с учетом материалов сопрягаемых деталей и рабочей среды.
До серийного применения полезно проверить решение на конкретном крепеже. ISO 16047 позволяет оценить связь момента затяжки и преднатяга, а ASTM G98 - сравнительную склонность к задирам. При интерпретации результатов учитывают, что значения μth 0.30–0.50 в описанном источнике соотносятся с выраженным контактом металл-металл и риском задиров. Для проектной оценки преднатяга также может применяться VDI 2230.
При подготовке закупочной спецификации фиксируют требования к геометрии, способу изготовления резьбы, обработке поверхности, смазке или покрытию и процедуре контроля. Для фосфатированного крепежа указывают предусмотренное сочетание покрытия с герметиком или смазкой и способ проверки коррозионной стойкости. Такой порядок помогает сопоставить предложения поставщиков по техническим параметрам и заранее определить, как подтвердить работоспособность соединения.
Часто задаваемые вопросы
Фосфатирование защищает резьбу от коррозии?
Цинк-фосфатное покрытие применяют для защиты крепежа от коррозии в сочетании с герметиком или смазкой. Для него указывается масса 2.5–4.5 г/м² обработанной поверхности, а коррозионную стойкость проверяют в солевом тумане. Фосфатирование не следует считать самостоятельной гарантией защиты: важно соблюдать предусмотренную обработку и проверить ее соответствие условиям эксплуатации.
Почему нержавеющая сталь склонна к задирам?
Задиры связаны с адгезионным износом и схватыванием контактирующих витков, которое описывают как холодную сварку. Коррозионная стойкость нержавеющей стали не устраняет этот механизм. Риск снижают проверкой геометрии и состояния резьбы, очисткой деталей, контролируемой сборкой и нанесением тонкого равномерного слоя подходящей смазки или покрытия.
Как проверяют склонность резьбового соединения к задирам?
Для оценки связи момента затяжки и усилия зажима используют ISO 16047, а для сравнительной оценки склонности к задирам - ASTM G98. В описанных данных диапазон μth 0.30–0.50 указывает на выраженный контакт металл-металл и вероятный риск задиров. Результаты соотносят с параметрами конкретного крепежа и методикой испытания.
Помогает ли пассивация предотвратить задиры?
Пассивация важна для коррозионной стойкости нержавеющей стали, но сама по себе не гарантирует защиты от задиров. Причина заедания связана с взаимодействием контактирующих витков. Поэтому после пассивации при сборке все равно контролируют состояние резьбы, исключают перекос, соблюдают процедуру монтажа и отдельно подбирают антизадирную защиту.
Заключение
Задиры резьбовых соединений из нержавеющей стали предотвращают комплексно: проверяют геометрию и состояние витков, очищают детали, собирают соединение без перекоса и наносят тонкий слой подходящей смазки или покрытия. Фосфатирование применяют как часть защиты от коррозии в сочетании с герметиком или смазкой; считать его самостоятельным способом устранения задиров нельзя.
Следующий шаг для инженера - сверить параметры резьбовой пары и условия эксплуатации, а затем проверить выбранные смазку или покрытие на конкретном крепеже. Для этого используют оценку момента затяжки и преднатяга по ISO 16047, а при необходимости сравнительную оценку склонности к задирам по ASTM G98.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подберите оборудование для нанесения покрытий, учитывая материал, назначение и метод, чтобы обеспечить качество и безопасность производства.
Узнайте, как снизить трение при скольжении резиновой прокладки по алюминию, восстановить анодный слой и выбрать антифрикционное покрытие.
Узнайте, как правильно выбрать смазку для резиновых уплотнений в металлических корпусах, чтобы обеспечить долговечность и надежность работы.