
Защита продукта смазка: как смазать упаковочное оборудование без риска загрязнения
Упаковочное оборудование работает в среде, где контакт смазки с продуктом недопустим - вот почему выбор правильной смазки становится не просто техническим, а санитарным вопросом. Любая попадание масла или пластичной смазки на первичную упаковку, продукт или фасуемый материал создает риск микробного заражения, изменения вкуса и потери потребительского доверия. Инженеры и закупщики сталкиваются с задачей: смазать подшипники, направляющие и конвейеры так, чтобы они служили долго, а узлы не изнашивались от трения - но при этом полностью исключить риск загрязнения. В статье рассмотрены стандарты допусков, способы защиты узлов от смазки и практические схемы обслуживания упаковочных линий.
Стандарты безопасности для упаковочного оборудования: NSF H1 и ISO 21469
Смазка для упаковочного оборудования должна соответствовать международным стандартам, которые определяют, какой уровень риска допустим при контакте со смазкой.
Главный критерий - допуск NSF H1. Этот допуск разрешает смазке иметь случайный, технически неизбежный контакт с пищей, упаковкой и продуктом. H1 не означает, что смазка пригодна в пищу, - это означает, что ее состав фармакологически инертен и не вызовет отравления или существенного загрязнения при следовом попадании.
Наряду с NSF H1 применяется стандарт ISO 21469, который охватывает не только составе смазки, но и гигиенические требования к ее производству, упаковке, хранению и применению на производстве. ISO 21469 рассматривается как дополнение к NSF H1: первый стандарт гарантирует, что смазка безопасна по составу, второй - что она остается безопасной на всех этапах жизненного цикла.
Существует опасная путаница между H1 и H2. Допуск H2 разрешает смазке использоваться только в зонах, где контакт с пищей исключен - например, внутри закрытого редуктора или в узлах, полностью отделенных от продукта конструктивными барьерами. На фасовочной или упаковочной линии, где направляющие, подшипники и цепи конвейера находятся вблизи продукта и упаковки, H2 недостаточно. Стандарт также упоминает соответствие 21 CFR 178.3570 - американскому регламенту для смазок с инцидентным контактом с пищей.
Зоны риска на упаковочных линиях: где и как смазать
Упаковочное оборудование содержит несколько типов узлов, каждый из которых имеет разную степень контакта с продуктом и требует соответствующей защиты.
Понимание этих зон критично для предотвращения загрязнения.
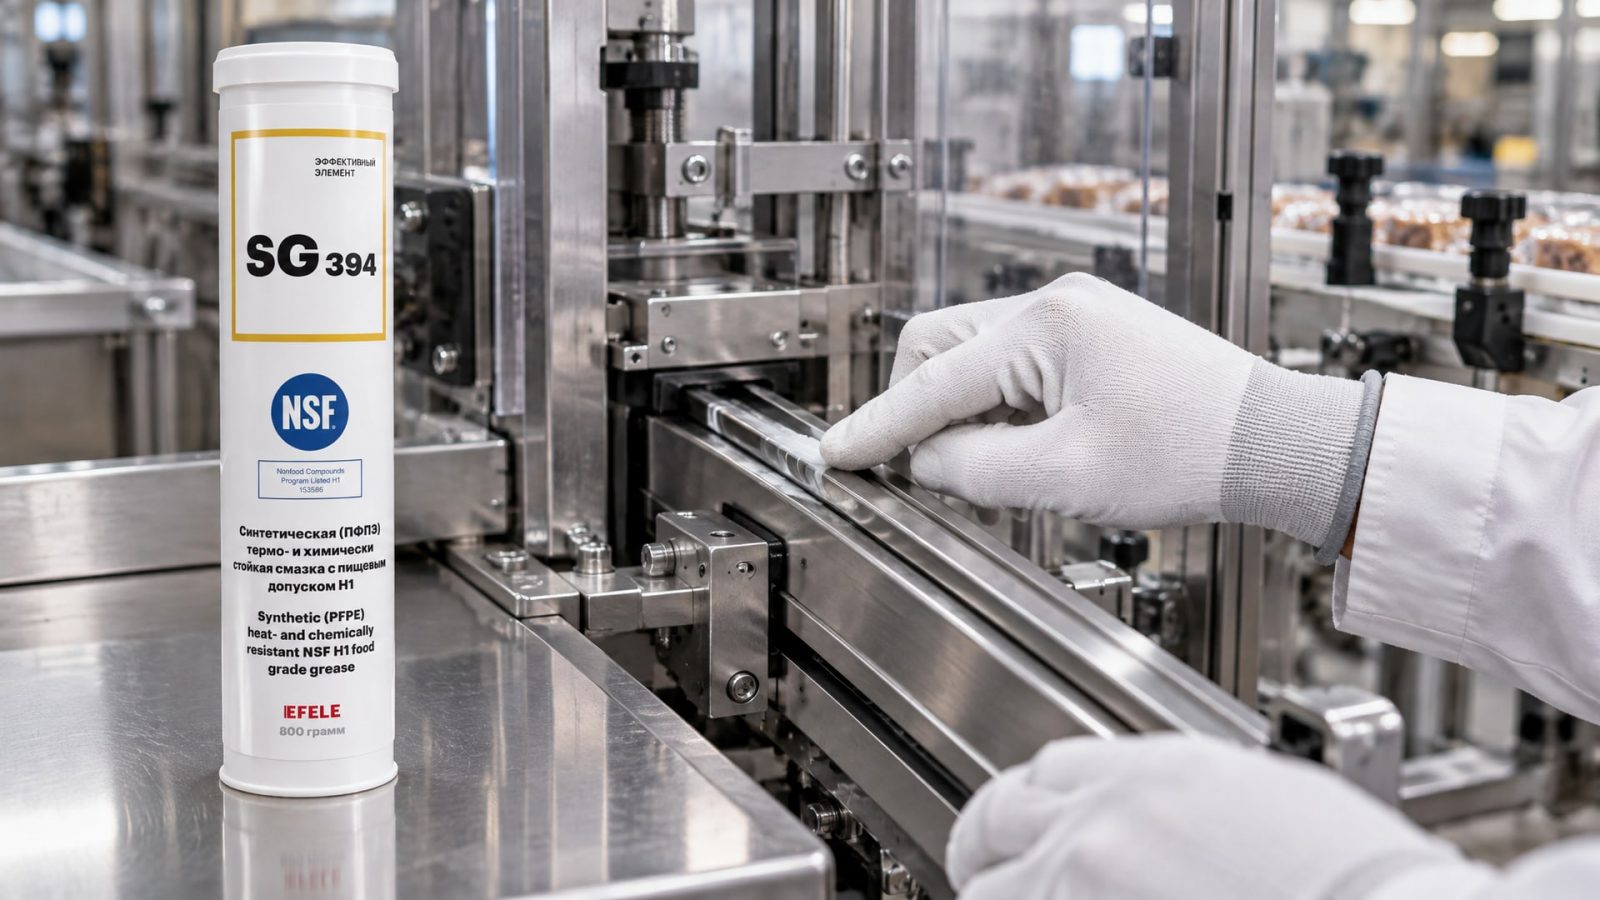
Направляющие и выталкиватели подвергаются наибольшему риску: они находятся в непосредственной близости к продукту, часто видны со стороны формовки упаковки и могут оставлять следы смазки на пленке или на самом товаре. Для них выбирают пластичную смазку H1 с хорошей адгезией (способностью прилипать к металлу без вытекания).
Подшипники и цепи конвейеров находятся ниже, но также подвержены риску, если они недостаточно защищены кожухом. Здесь используют либо пластичные смазки H1, либо синтетические масла с пищевым допуском, в зависимости от проекта оборудования.
Редукторы и приводные механизмы часто работают с редукторным маслом. Если редуктор полностью герметичен и расположен отдельно от продукта, можно применить масло H2. Но если редуктор находится в одном корпусе с направляющими или рядом с зоной фасовки, потребуется масло H1.
Пневмосистемы (цилиндры, золотники, шланги) нуждаются в эмульсионных или масляных смазках с пищевым допуском, если они расположены в зоне контакта с продуктом.
Процедура нанесения и контроль дозировки
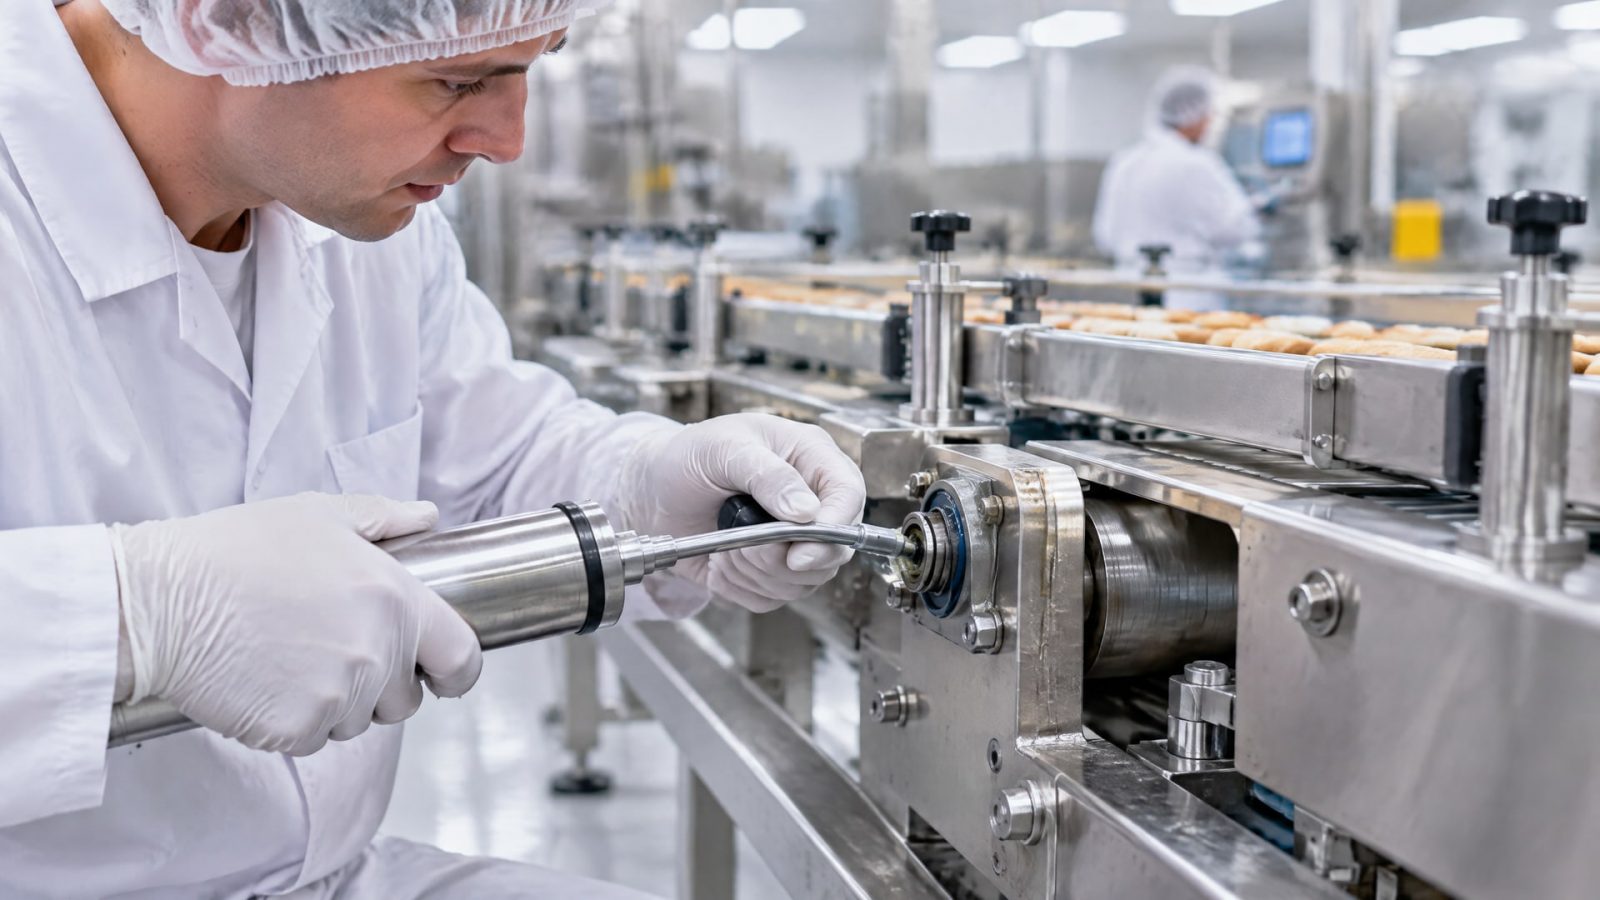
Смазку наносят тонкой пленкой, а не слоем в несколько миллиметров. После нанесения и сборки оборудования излишки убирают мягкой чистой тряпкой или щеткой. Важно использовать чистый инструмент и избежать попадания смазки на открытые части упаковки.
Многие закупщики допускают ошибку: наносят смазку «с запасом», полагая, что так узел прослужит дольше. На практике избыточная смазка осыпается при вибрации и попадает на продукт. Контроль дозировки - это не экономия, а профилактика загрязнения.
Для узлов трения, где есть риск случайного контакта смазки с продуктом, рекомендуется использовать термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1, которая специально разработана для подшипников и направляющих печей, запаечного и упаковочного оборудования. Эта смазка держит пленку при вибрации, не вымывается влагой и не окисляется при колебаниях температуры на линии.
Выбор смазки: документы, совместимость и физиологическая инертность
При выборе смазки для упаковочного оборудования проверяют не только маркировку H1 на этикетке, но и наличие технического паспорта (TDS), где указана полная информация о составе и соответствии стандартам.
В документе должны быть ясно прописаны допуски ISO 21469 и NSF H1, а также подтверждение пригодности именно для упаковочного оборудования, а не просто для «пищевого производства» в общем смысле.
Совместимость с полимерами и эластомерами - второй ключевой критерий. Упаковочные линии содержат множество резиновых уплотнений, пластиковых направляющих и полиэтиленовых шлангов. Некоторые смазки на основе синтетических углеводородов или силиконов могут разбухать резину или размягчать пластик. Перед закупкой смазки обязательно сверяют совместимость с материалами, указанными в инструкции по обслуживанию оборудования.
Физиологическая инертность смазки - это отсутствие вкуса, запаха и токсичности при следовом попадании на продукт. Это свойство не определяется ни классом NLGI (который характеризует только консистенцию пластичной смазки), ни вязкостью масла. Физиологическая инертность гарантируется только допуском H1 или выше, подтвержденным соответствующим испытанием.
Процедуры обслуживания и снижение риска загрязнения
Защита продукта от смазки достигается не только правильным выбором смазочного материала, но и четкой процедурой обслуживания.
Эта процедура включает несколько этапов.
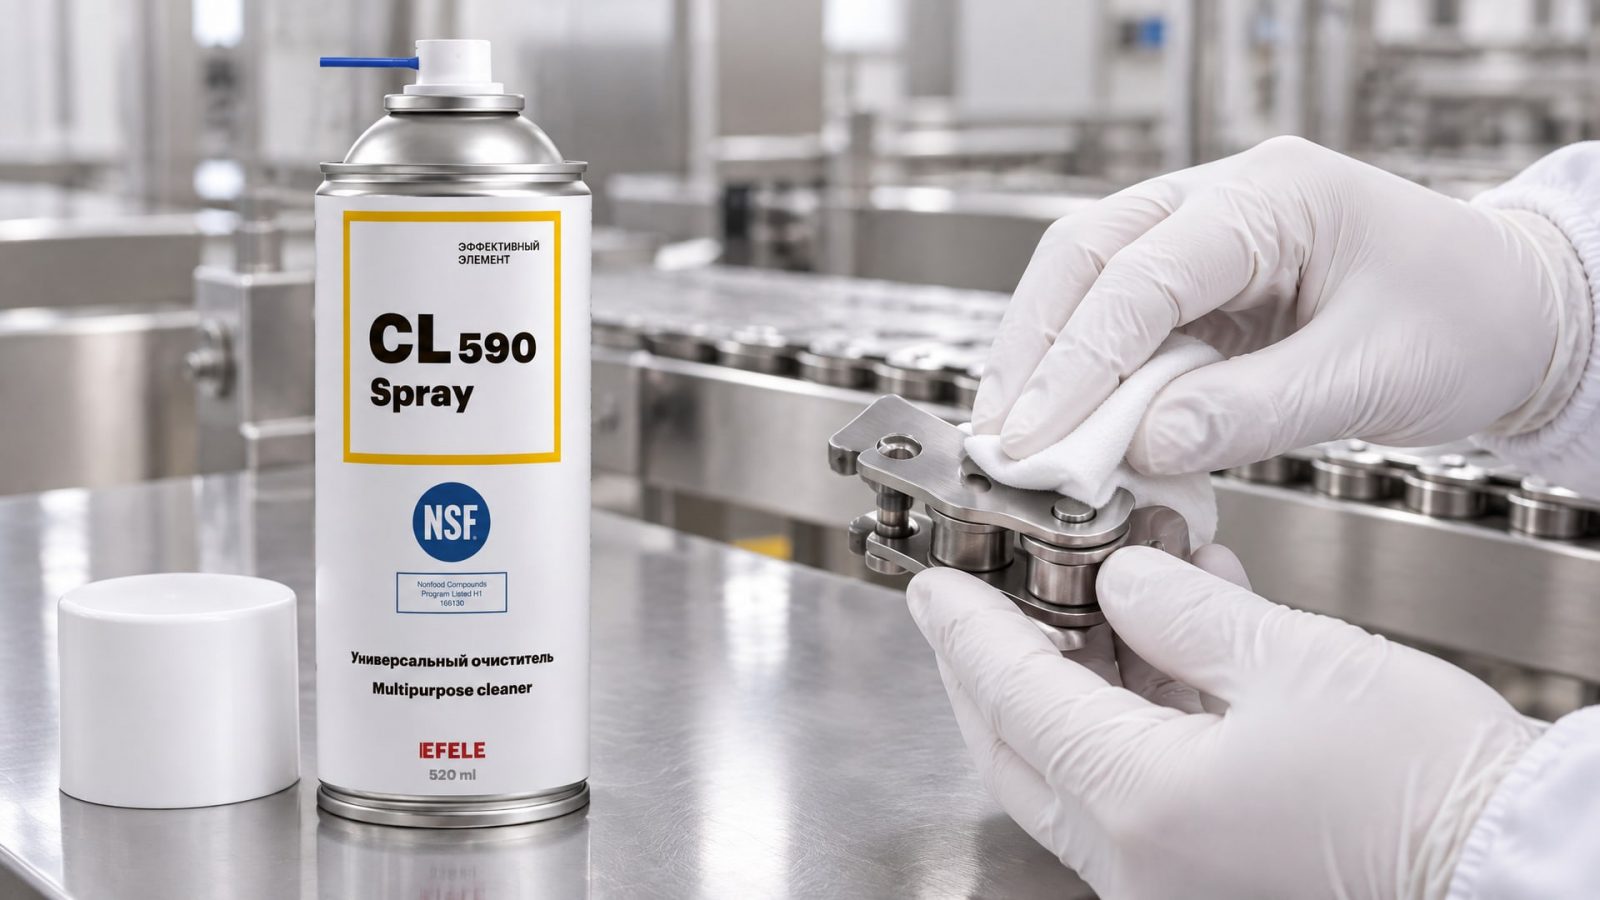
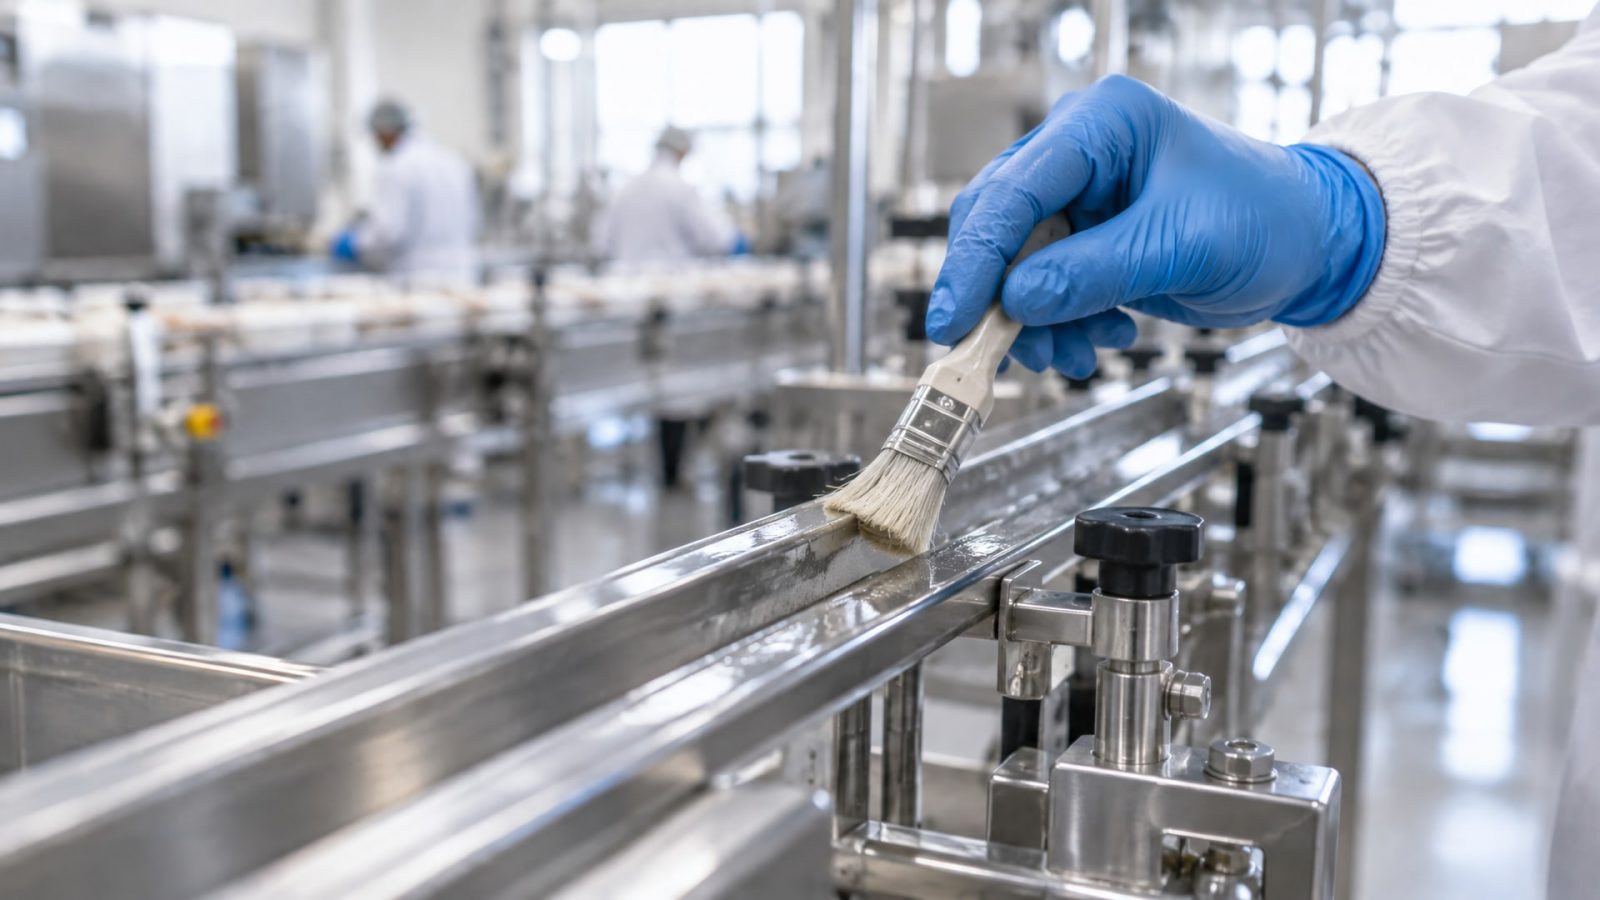
Перед нанесением новой смазки необходимо удалить остатки старой смазки и загрязнения. На этом этапе нередко используют растворители или щелочные средства, которые могут оставить след на оборудовании. Перед нанесением новой смазки или для удаления загрязнений с оборудования, особенно в пищевой промышленности, эффективно использовать универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1. Этот подход гарантирует, что на поверхность попадет только чистая смазка без частиц окислившихся остатков.
После очистки наносят свежую смазку в количестве, определенном регламентом оборудования (обычно несколько капель или небольшой мазок). Затем узел собирают и проверяют, что избытки удалены.
Регулярный контроль включает визуальный осмотр направляющих, подшипников и конвейеров. Если на поверхности видны потеки смазки, это означает, что дозировка избыточна или смазка не совместима с материалами узла. В этом случае узел разбирают, очищают, и наносят смазку повторно с соблюдением дозировки.
Документирование процедур - обязательное требование при аудитах пищевого производства. В журнал записывают даты обслуживания, тип использованной смазки, артикул и партию, результаты осмотра. Это позволит быстро установить причину загрязнения, если оно произойдет, и принять корректирующие меры.
Частые ошибки при смазке упаковочного оборудования
Первая ошибка - использование H2-смазок на упаковочных линиях.
Закупщики нередко полагают, что если оборудование герметично, то H2 достаточно. На практике никакое оборудование не полностью герметично, особенно при длительной эксплуатации, и риск неизбежен. На фасовке всегда выбирают H1.
Вторая ошибка - путаница между H1 и любыми смазками, маркированными как «пищевые». Не все пищевые смазки - это H1. Некоторые производители используют слово «пищевая» в маркетинговых целях, а в реальности допуск может быть другим или отсутствовать. Всегда проверяют техпаспорт.
Третья ошибка - избыточное количество смазки. Многие инженеры полагают, что больше смазки = дольше служит узел. На практике избыток собирает пыль, окисляется быстрее и попадает на продукт. Правильная дозировка указана в инструкции оборудования.
Четвертая ошибка - применение одной смазки для всех узлов. Направляющие требуют пластичную смазку с хорошей адгезией, подшипники могут работать с маслом, редукторы - с вязким маслом. Смешение типов приводит к неправильной защите и ускоренному износу.
Пятая ошибка - игнорирование совместимости смазки с полимерами. Смазка может быть H1, но если она разбухает резину или размягчает пластик, она непригодна для этого оборудования.
Часто задаваемые вопросы
Что такое NSF H1 и почему именно этот допуск нужен для упаковки?
NSF H1 - это допуск на смазку, которая может иметь случайный, технически неизбежный контакт с продуктом. На упаковочном оборудовании это означает риск попадания смазки на направляющие, конвейеры и первичную упаковку. Смазки с допуском NSF H1 прошли тестирование на физиологическую инертность и не вызовут отравления при следовом попадании, в отличие от обычных смазок, которые в этом не гарантированы.
Чем отличается H1 от H2?
H1 разрешает случайный контакт с пищей; H2 - исключает любой контакт. H2 применяют в закрытых редукторах и узлах, полностью отделенных от продукта. На фасовочной линии H2 недостаточен; нужен H1, потому что риск контакта существует.
Зачем нужен ISO 21469, если уже есть NSF H1?
NSF H1 гарантирует безопасность самой смазки по составу. ISO 21469 охватывает весь жизненный цикл: производство, упаковку, хранение, доставку и применение. Смазка, соответствующая обоим стандартам, гарантирует безопасность от производства до использования на линии.
Какое количество смазки нужно наносить на подшипник?
Точное количество указано в инструкции оборудования, обычно несколько капель или граммов. Излишки убирают мягкой чистой тряпкой после сборки. Главное правило: лучше недостаток, чем избыток, потому что избыток собирает пыль и может попасть на продукт.
Совместима ли пищевая смазка с резиновыми уплотнениями на упаковочном оборудовании?
Это нужно проверять в техпаспорте смазки. Не все пищевые смазки совместимы со всеми типами резины. Например, некоторые синтетические смазки могут разбухать природный каучук. Перед закупкой крупной партии проводят пробное нанесение на образец уплотнения.
Заключение
Защита продукта от смазки - это не просто выбор одного материала, а система, включающая правильный допуск (NSF H1), понимание зон риска на линии, процедуру нанесения, контроль дозировки и регулярную проверку оборудования. Смазка с допуском H1, подтвержденная ISO 21469, обеспечивает безопасность при случайном контакте с продуктом, но только если она применяется в соответствии с регламентом и совместима с материалами оборудования.
Конкретный следующий шаг: сверьте техпаспорт текущей смазки на вашей упаковочной линии. Если в документе не указаны допуски NSF H1 и ISO 21469, это риск загрязнения при аудите. Подготовьте список узлов (направляющие, подшипники, конвейеры, редуктор), определите, какие материалы используются в уплотнениях и направляющих, и согласуйте с поставщиком замену на смазку, явно подтвержденную для упаковочного оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя различные методы, от ручных инструментов до термического воздействия.
Узнайте, чем смазать секатор и другие садовые инструменты, чтобы предотвратить коррозию и износ, продлить срок их службы.
Узнайте, как контроль СОЖ помогает снизить расход и продлить срок службы водосмешиваемых жидкостей в металлообработке.