
Как смазки H1 влияют на прохождение аудита ХАССП
Смазки категории H1 - это не просто пищевые смазки, а контролируемая мера защиты от химического загрязнения пищевой продукции. Большинство закупщиков и технических специалистов воспринимают H1 как "универсальный пропуск" для любого оборудования пищевого завода, но на деле это решение работает только там, где возможен случайный контакт смазки с продуктом. В системе ХАССП H1 встраивается как конкретная точка контроля: если вы ее правильно обосновали и документировали, аудит проходит без замечаний по химической опасности. Если же выбор смазки сделан наугад или без привязки к карте рисков, аудитор обнаружит пробел в системе и потребует корректив.
Эта статья объясняет, почему H1 имеет значение для ХАССП, как выбрать смазку не только по пищевому статусу, но и по техническим параметрам узла, и какую документацию нужно иметь под рукой при проверке.
Что такое H1 в контексте ХАССП и почему это важно
H1 - это официальная категория смазочных материалов, одобренная для оборудования пищевых производств в местах, где возможен случайный контакт с пищей.
Это не означает, что H1-смазка безопасна для прямого потребления или намеренного внесения в продукт; это означает, что она отвечает строгим ограничениям по составу и не содержит веществ, которые могли бы нанести вред здоровью при случайном попадании в минимальных количествах.
Нормативной основой для H1 в США служит 21 CFR 178.3570, а на международном уровне - стандарт ISO 21469, который охватывает гигиенические требования к смазочным материалам для пищевой, фармацевтической и кормовой отраслей. Ключевое отличие: H1 определяет применение (где и как использовать), а ISO 21469 проверяет гигиену всего жизненного цикла - от производства и упаковки до хранения и доставки. Для аудита оба документа могут потребоваться.
В системе ХАССП (Hazard Analysis and Critical Control Points) H1 встраивается как мера контроля одной из критических точек - химической опасности при попадании смазки в продукт. Если на вашем оборудовании возле открытого продукта или в зоне возможного каплеобразования используется смазка, не имеющая H1-допуска, аудиторы обычно фиксируют это как непокрытый риск и требуют либо замену смазки, либо изменение конструкции (например, защитные кожухи). Если же точки смазки правильно картированы, и везде, где нужно, установлена H1, а выбор задокументирован, замечаний по этому пункту не будет.
Как картировать точки смазки и определить, где действительно нужна H1
Картирование - это первый и критически важный шаг.
Многие предприятия покупают H1 на все оборудование в одном заказе, что ведет к переплате и неправильному выбору по техническим параметрам. На деле нужно разделить точки смазки на три категории: над открытым продуктом, рядом с продуктом (зона каплеобразования), в герметичных узлах вдалеке от продукта.
Для первых двух категорий выбирают H1. Для третьей - смазку выбирают по техническим требованиям узла (вязкость, нагрузка, температура, скорость, вода, совместимость с материалами), и H1 не требуется; однако если смазка случайно попадет в продукт вследствие разгерметизации оборудования, это должно быть учтено в ХАССП-анализе.
При картировании нарисуйте план каждого аппарата, обозначьте точки смазки и напишите краткое обоснование: "Подшипник редуктора над конвейером - случайный контакт возможен, требуется H1"; "Шпиндель упаковочной машины в герметичной камере - прямой контакт исключен, H1 не требуется". Это поможет вам и аудиторам быстро разобраться. Обновляйте эту карту после любого переоборудования или замены компонентов.
Риск химического загрязнения и лимит 10 ppm
Для H1-продуктов установлен максимальный лимит непреднамеренного загрязнения пищевого продукта в 10 ppm (миллионных долей). Для некоторых компонентов, например силиконовых смазок, этот лимит может быть снижен до 1 ppm. Это значит, что если при сборке или обслуживании оборудования небольшое количество смазки попадет в партию продукта, содержание посторонного вещества не должно превышать этот порог.
Аудиторы редко требуют прямую проверку содержания смазки в продукте (это делается на крупных предприятиях с лабораториями), но они проверяют, осознаете ли вы этот риск и как его минимизируете. Ключевые вопросы аудитора: "Какое количество смазки вы наносите при смазке?", "Есть ли процедура, которая предотвращает избыток?", "Кто обучен на эту процедуру?". Ответ должен быть: "Наносим только минимально необходимое количество, излишки убираем после сборки, оператор обучен инструкции". Это снизит опасность попадания.
Требования к выбору H1 по техническим параметрам
H1 - это категория применения, а не техническая характеристика.
Это значит, что на рынке существуют H1-смазки самых разных вязкостей, загустителей, температурных диапазонов и свойств водостойкости. Выбирая H1, нельзя рассчитывать только на пищевой допуск; нужно также учитывать, как именно будет работать узел.
Для подшипников с постоянной смазкой обычно выбирают пластичные смазки NLGI 2 (средняя консистенция) с литиевым или другим одобренным загустителем. Для скоростных подшипников иногда берут NLGI 1 (более жидкая). Для направляющих и линейных движущихся компонентов, где требуется тонкая пленка и легкое перемещение, подходят смазки с хорошей адгезией - способностью удерживаться на металлической поверхности без стекания.
Температурный диапазон критичен: если узел работает в холодильной камере при -5 °C, смазка с диапазоном -10…+60 °C не подойдет - она станет хрупкой. Если это точка, где возможен контакт с водой (мойка высокого давления), нужна H1 с хорошей водостойкостью, иначе смазка вымоется и узел останется без защиты.
Совместимость с пластиком и резиной - тоже важный параметр. Если в узле используются полиэтиленовые манжеты или резиновые уплотнения, некоторые смазки могут привести к их разбуханию. В техническом листе должно быть указано, совместима ли смазка с конкретными материалами. При выборе H1 для узла, где требуется смазка вязкостью ISO VG 46, не выбирайте H1 VG 100 только потому, что она дешевле или есть в наличии.
На практике закупщики возвращаются к смазкам, которые сочетают надежный пищевой допуск с предсказуемым поведением в стандартных условиях: это позволяет упростить заказы, сократить сроки поставки и избежать простоев оборудования из-за неправильного выбора. Для узлов, работающих в условиях постоянной нагрузки и умеренной температуры, выбор H1 становится рутинным, если параметры соответствуют: вязкость от ISO VG 32 до NLGI 2, температурный диапазон не менее -5…+100 °C и адгезия, достаточная для удержания в точке смазки при вибрации.
Документация и регистрация: что проверяет аудитор
Одно из самых распространенных замечаний аудиторов - устаревшие или неполные документы.
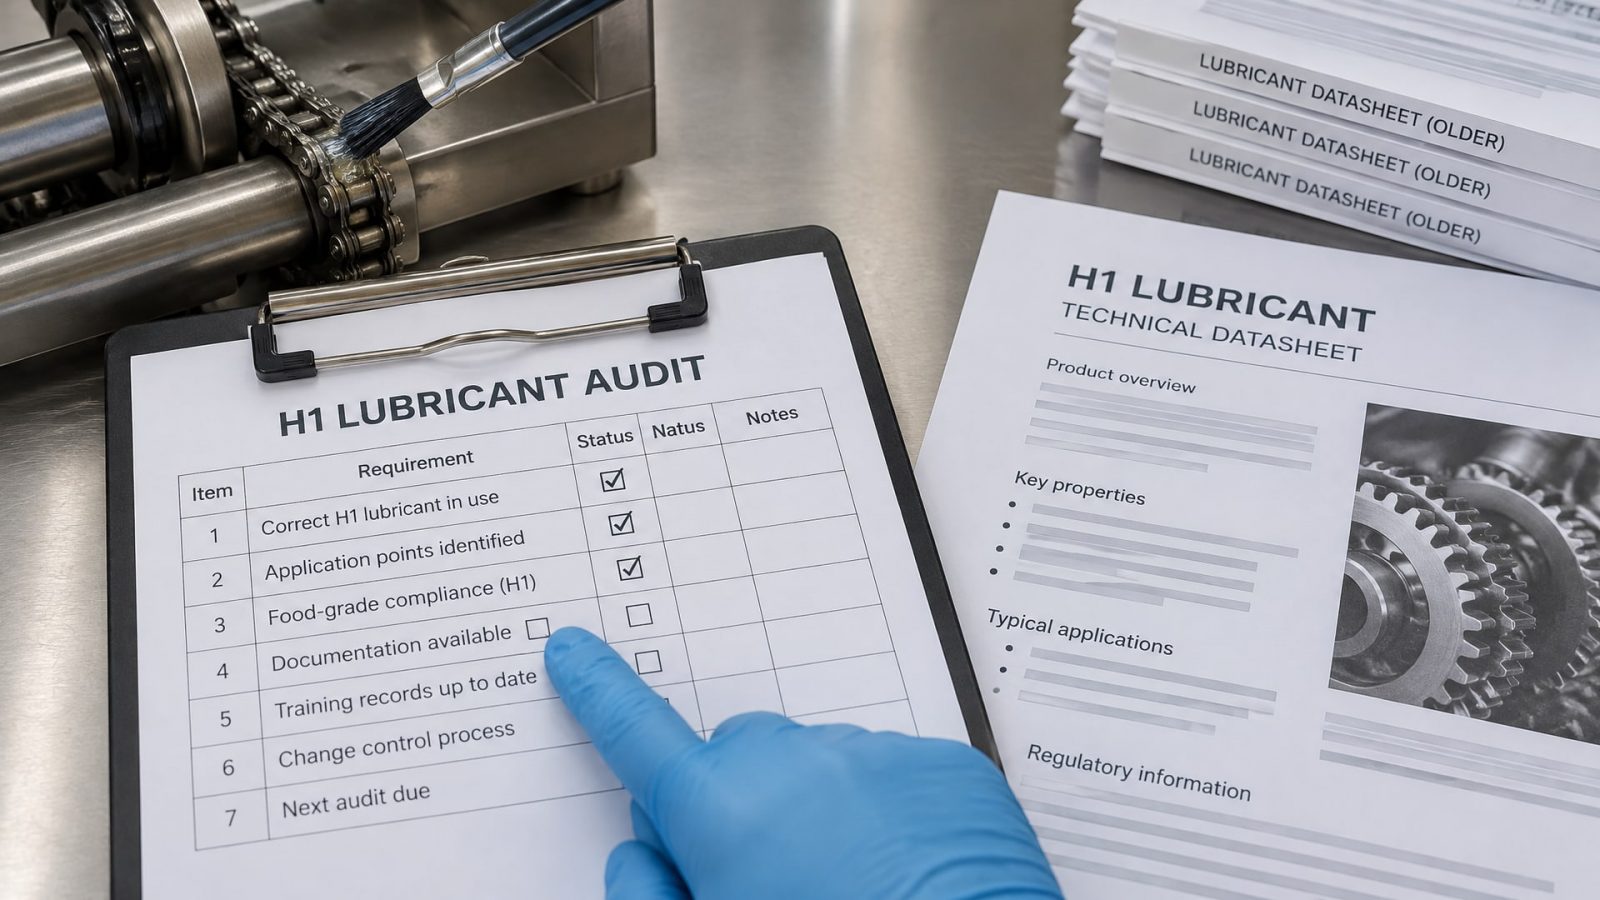
Вы можете покупать H1 уже третий год, но если на складе лежит datasheet 2019 года, а в NSF-базе этот продукт уже снят с регистрации или переклассифицирован, аудит выявит пробел.
При проверке аудитор требует следующее:
Актуальный технический лист (TDS) конкретного продукта с указанием NSF H1 или ISO 21469, выпущенный в течение последних 2–3 лет.
Сертификат соответствия или свидетельство о регистрации в базе NSF International или другого признанного органа, подтверждающее, что смазка зарегистрирована на момент проверки.
Спецификация смазки - документ, который вы заполняли при выборе, в котором перечислены точки применения, обоснование выбора H1 и технические параметры (вязкость, NLGI, температурный диапазон).
Инструкции по применению: как часто смазить, какое количество, как избежать избытка, какой инструмент использовать, кто имеет право выполнять смазку.
Записи по обслуживанию: журнал или цифровая база с датами смазки, фамилией исполнителя, замечаниями о состоянии узла.
Если смазка поставляется в составе централизованной системы (например, автоматическая подача масла на конвейер), нужна документация по калибровке этой системы, объему подачи и периодичности.
Аудитор может попросить показать упаковку или ярлык на емкости со смазкой - на нем должно быть указано, что это H1 или пищевая смазка. Если вы перелили смазку в безымянный контейнер, это считается нарушением трассируемости.
Различие между H1, H2 и H3: почему нельзя подменять
В системе NSF существует три категории смазок для пищевой промышленности, и их часто путают.
H1 - смазка для мест с возможным случайным контактом с пищей. Допуск подразумевает, что смазка сформулирована только из разрешенных базовых масел, присадок и загустителей и не содержит веществ, которые при попадании в минимальных количествах нанесли бы вред.
H2 - смазка для оборудования в местах, где прямой контакт с пищей исключен конструкцией или режимом работы (например, смазка для подшипников конвейерной системы в закрытом помещении, куда продукт не попадает). H2 не предназначена для пищевого контакта и может содержать компоненты, которые недопустимы для H1.
H3 - разделительный агент или антиадгезив, применяемый для формовки или разделения пищевого продукта (например, масло для смазки форм при производстве колбас). H3 - единственная категория, предназначенная для прямого контакта и попадания в пищу в контролируемых количествах.
Нельзя использовать H2 на точках, где возможен случайный контакт, и нельзя ставить H1 везде подряд - это приведет к переплате и неправильному выбору по техническим параметрам. При аудите использование H2 на опасной точке рассматривается как нарушение и требует корректива.
Интеграция H1 в ХАССП-анализ: как оформить это правильно
ХАССП-анализ должен содержать раздел, посвященный химической опасности, в том числе попаданию смазки в продукт.
Этот раздел должен включать:
Идентификацию опасности: "При смазке узлов над открытым продуктом возможно попадание смазки в товар".
Оценку риска: где и как часто это может произойти, какие последствия.
Меры контроля: использование H1-смазки, минимальное количество смазки, обучение операторов, регулярная проверка оборудования на герметичность.
Критические точки контроля (CCP): например, "При каждой смазке редуктора над конвейером убедиться, что смазка нанесена только в нужное место и излишков нет".
Мониторинг: визуальная проверка оборудования, запись в журнал, опрос оператора о замеченных проблемах.
Корректирующие действия: если обнаружено масло на продукте, немедленно остановить производство, продукт утилизировать, оборудование осмотреть и переналадить.
H1 - это мера предотвращения, которая снижает вероятность события, но не исключает его полностью. Поэтому ХАССП требует комбинированного подхода: H1 + контроль количества + обучение + мониторинг = система без пробелов. Аудитор проверит, прописали ли вы это.
Типовые ошибки при выборе и применении H1
Ошибка 1: закупка H1 только потому, что "это пищевая смазка" Результат: узел работает плохо, потребление смазки завышено, нужна переподбор. Как избежать: выбирайте H1 только для точек с контактом; для остальных - выбирайте по техническим параметрам.
Ошибка 2: использование H1 с истекшим сертификатом Результат: аудит выявляет пробел, требуется замена партии. Как избежать: проверяйте регистрацию продукта в NSF каждый год, ведите реестр активных смазок.
Ошибка 3: недокументированный выбор Результат: при аудите невозможно объяснить, почему выбрана именно эта смазка, для каких точек, при каких условиях. Как избежать: заполняйте спецификацию перед закупкой, приложите карту точек смазки и техлист.
Ошибка 4: смазка перелита в безымянный контейнер Результат: нарушение трассируемости, аудитор не может подтвердить, что это действительно H1. Как избежать: либо применяйте оригинальную упаковку и ярлыки, либо наклеивайте информацию на переливные емкости с датой и подписью ответственного лица.
Ошибка 5: применение избыточного количества смазки Результат: риск вымывания, окисления, попадания избытка на соседние узлы или в продукт. Как избежать: инструкции должны указывать точное количество или объем; обучите операторов визуально определять, сколько смазки нужно; после смазки протрите сухой тряпкой точку, если это технически допустимо.
Ошибка 6: использование H2, когда требуется H1 Результат: прямое нарушение, замечание аудитора, требование замены. Как избежать: четко разделите точки при картировании и используйте правильную категорию на каждой.
Что искать при выборе поставщика H1-смазок
При поиске поставщика проверьте, может ли он предоставить:
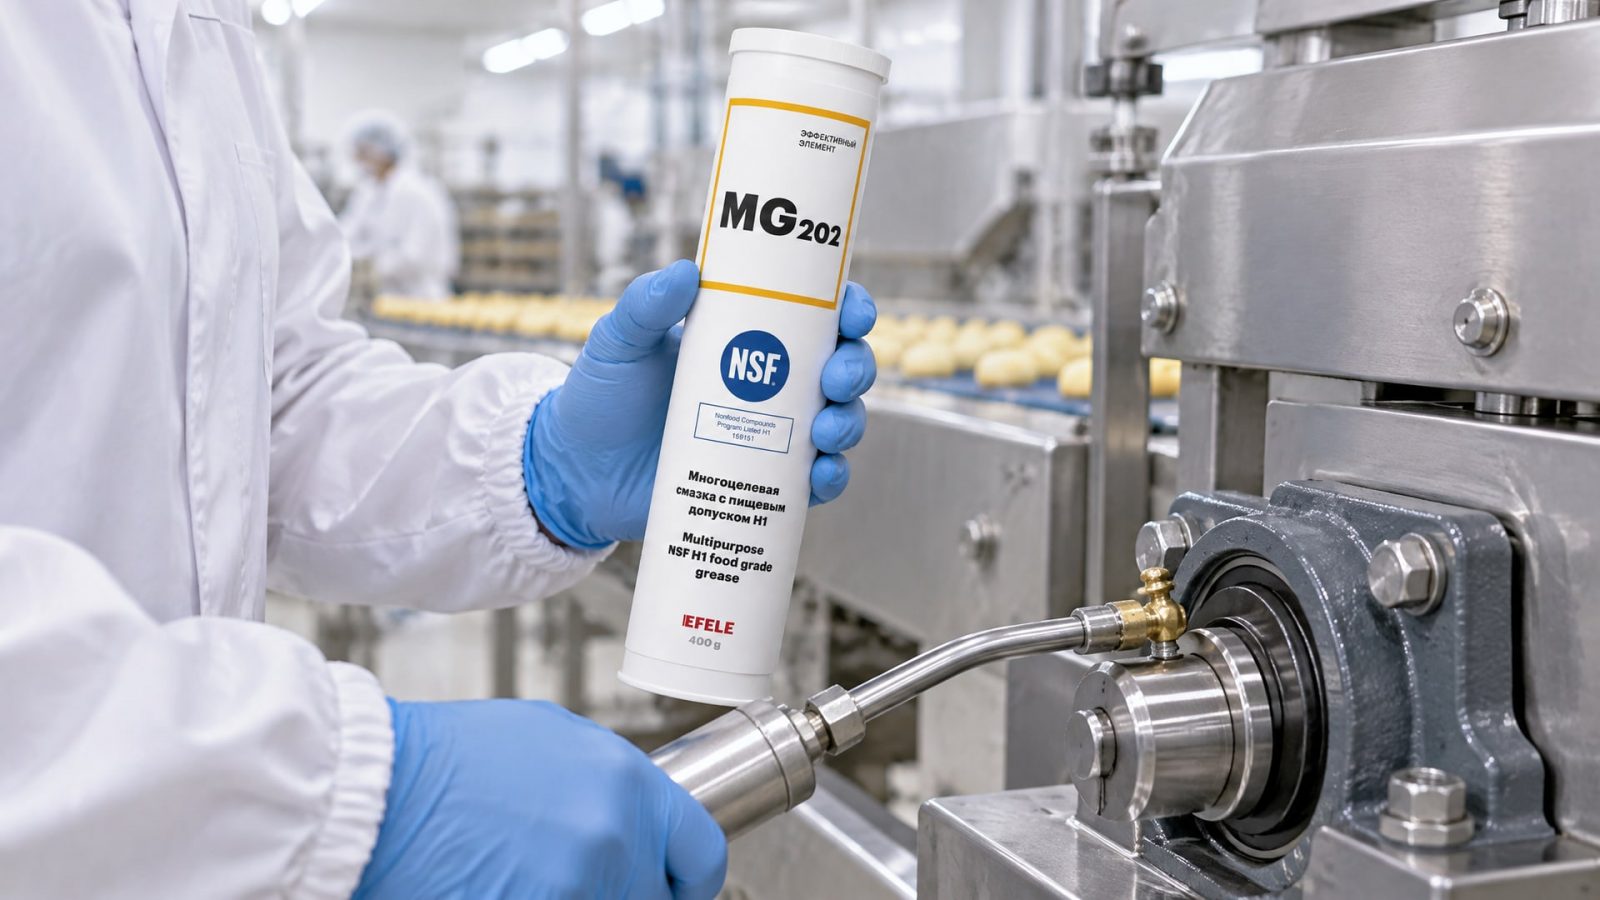
Полный техлист с указанием NSF H1, ISO 21469 или другого признанного допуска.
Сертификат соответствия, выданный независимым органом (NSF International, WQA, TÜV и т. п.).
Доказательство текущей регистрации в базе (адрес и реквизиты в NSF-каталоге).
Контакт инженера-консультанта, который может помочь с подбором по техническим параметрам.
Рекомендации по минимальному количеству для нанесения, температурным диапазонам, совместимости с материалами.
Возможность отследить партию (номер партии, дата производства) в документах.
Хороший поставщик не будет давить на продажу H1 для всех точек; он поможет вам картировать оборудование и выбрать разные смазки там, где это имеет смысл. На линиях фасовки, где критична точность выбора и документация, закупщики часто возвращаются к проверенным поставщикам, потому что это снижает риск ошибок при аудите и упрощает согласование со своей лабораторией и дирекцией.
Для подшипников и направляющих, постоянно работающих в условиях умеренной нагрузки и температур, выбор H1 стабилизируется: вы узнаете, что пластичная смазка EFELE MG-202 с допуском NSF H1 держит адгезию при -5…+100 °C и совместима с обычной резиной; заказываете ее повторно и экономите время на переподбор.
Выбор H1 для специальных условий
Некоторые точки требуют H1 с особыми свойствами:
Холодильные камеры: H1 должна работать при -10…-20 °C. Обычная смазка с диапазоном -5…+60 °C затвердеет и не обеспечит смазывание. Ищите H1 с расширенным низкотемпературным диапазоном и хорошей текучестью при минусовых температурах.
Высокие температуры: некоторое оборудование (пекарни, сушилки) требует H1, работающей при +120…+150 °C. Стандартная H1 при таких температурах окислится и потеряет консистенцию. Нужна смазка с синтетической основой и специальными антиокислительными присадками.
Высокие нагрузки и вибрация: шпиндели быстродействующих машин, редукторы под нагрузкой. H1 должна иметь хорошую грузоподъемность, чтобы при вибрации не стекала из точки смазки.
Влажная среда: во влажной среде, при частой мойке водой, H1 должна иметь хорошую водостойкость - не вымываться и не расслаиваться при контакте с водой.
При выборе для таких условий проверьте, прописаны ли они в техлисте и получила ли смазка тестирование в этих режимах, прежде чем использовать ее на критичном оборудовании.
Часто задаваемые вопросы
Означает ли H1, что смазка безопасна для еды?
H1 означает, что смазка может использоваться там, где возможен случайный (непреднамеренный) контакт с пищей, но это не делает ее пищевой в смысле безопасности для прямого потребления. Лимит непреднамеренного загрязнения 10 ppm - это не порог безопасности, а регулятивное значение, ниже которого риск считается управляемым. H1 нельзя намеренно добавлять в пищу.
Может ли H2 стать причиной замечания при аудите ХАССП?
Да, если H2 используется на точке, где возможен случайный контакт с пищей. Аудитор рассмотрит это как непокрытый риск химической опасности. H2 подходит только для мест, где контакт исключен конструкцией. При аудите вы должны доказать, что контакт действительно невозможен.
Как часто нужно обновлять спецификацию смазки и карту точек?
Спецификацию и карту обновляют после любого изменения в оборудовании: замена узла, переоборудование линии, введение нового аппарата. Техлист и сертификаты смазки проверяют ежегодно; если регистрация в NSF истекла, смазку нужно заменить. Записи по смазке (журнал обслуживания) ведут постоянно.
Нужна ли смазка с ISO 21469 для прохождения аудита ХАССП?
ISO 21469 - это усиленный стандарт гигиены, но не обязательное требование для ХАССП. Однако на крупных предприятиях и при работе с иностранными клиентами ISO 21469 часто требуется как дополнительная гарантия. Если спецификация требует ISO 21469, то да - нужна. Если спецификация требует только NSF H1 - достаточно H1.
Что делать, если при визуальной проверке на оборудовании обнаружено масло?
Первое: остановить производство и изолировать партию продукта. Второе: провести визуальный осмотр оборудования, определить источник утечки (треснула прокладка, расхлабилась гайка, переполнен картер). Третье: очистить оборудование, заменить уплотнение или отрегулировать механизм, протестировать. Четвертое: задокументировать инцидент, причину и корректирующее действие. Пятое: уведомить аудитора при следующей проверке, показать документы по устранению.
Заключение
Смазки H1 - это не волшебство и не гарантия безопасности, а управляемый инструмент для снижения риска химического загрязнения на пищевом оборудовании. Их влияние на аудит ХАССП зависит от трех факторов: правильный выбор по техническим параметрам и применению, полная документация и регистрация, последовательный контроль при применении. Если вы картировали точки, выбрали подходящие смазки, собрали актуальные сертификаты и ведете записи по обслуживанию, аудит не найдет замечаний по H1. Если же смазки куплены наугад, документы устарели, а операторы не обучены - аудитор обнаружит пробелы и потребует корректив.
Начните с картирования: напишите список всех точек смазки, разделите их на три группы (над продуктом, рядом, вдали) и определите, для каких нужна H1. Затем подберите смазку не только по допуску H1, но и по вязкости, температурному диапазону, совместимости с узлом. Соберите полный пакет документов: техлист, сертификат NSF, спецификацию и инструкцию по применению. Обучите операторов, ведите журнал обслуживания. Проверяйте регистрацию смазок ежегодно. Это потребует времени один раз, а затем станет рутиной и защитит вас от замечаний при аудите.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии и срок службы инструмента, и почему контроль кислотности так важен.
Узнайте, как правильно выбрать и нанести смазку для петель, чтобы устранить скрип и продлить срок службы шарниров.
Выбирайте цепное масло пищевое H1 правильно: узнайте, как учесть нагрузки, температуру и мойку для надежной работы оборудования.