
Защита продукта от смазки на упаковочном оборудовании: стандарты и практические решения
На упаковочных линиях смазка попадает в продукт не только при грубых ошибках, но и через незаметные каналы: микрораспыл при работе подшипников, капли с тросов и направляющих, туман масла в воздухе цеха. Риск существует всегда, если оборудование работает близко к продукту или упаковочному материалу. Решение известно: использовать смазки с пищевым допуском NSF H1, которые разработаны специально для зон, где возможен случайный контакт с едой. В статье разберемся, как правильно выбрать смазку для упаковочного оборудования, где ее наносить и какие ошибки совершают закупщики и техники при работе с пищевыми смазками.
Материал адресован инженерам, техническим специалистам и снабженцам, ответственным за выбор смазочных материалов на пищевых производствах, в цехах фасовки и на линиях упаковки продуктов.
Что такое NSF H1 и почему это важно на упаковочных линиях
NSF H1 - это регистрация смазки, подтверждающая допуск для мест, где возможен случайный (incidental) контакт с пищей.
Это не просто обозначение, а результат испытаний и производственного контроля согласно 21 CFR 178.3570 - американскому регламенту для смазок на оборудовании по переработке, фасовке и упаковке продуктов.
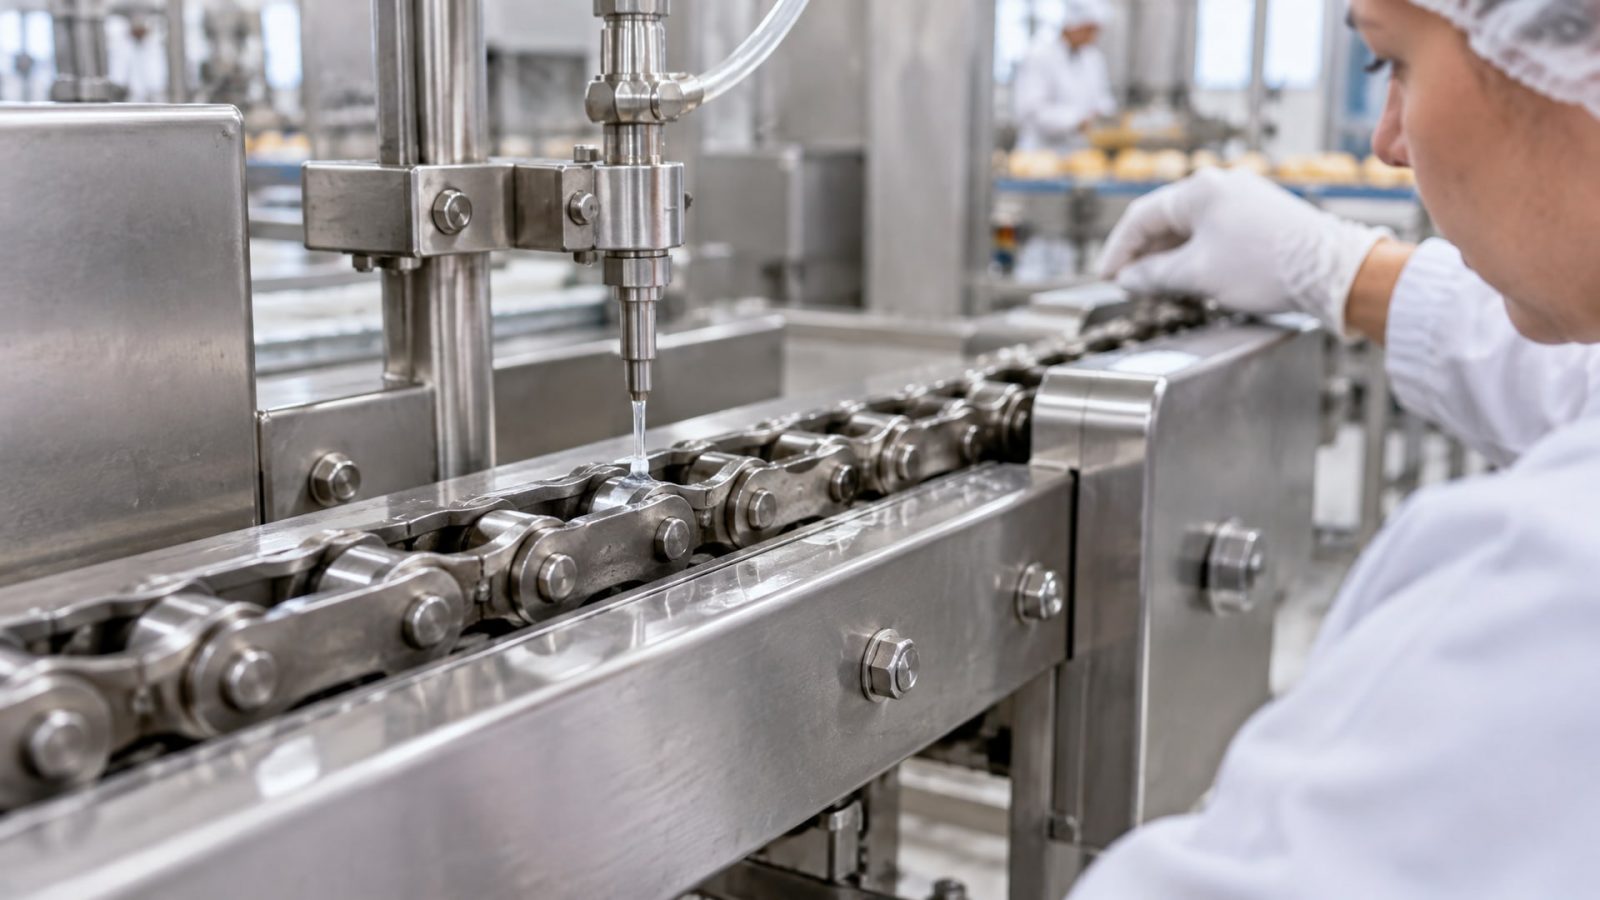
Ключевое слово - «случайный». H1-смазка рассчитана не на прямое нанесение на пищу, а на защиту от попадания через каплю, разбрызгивание, утечку или туман масла в воздухе. На упаковочных линиях такой риск очень высок: подшипники и цепи над конвейерами, направляющие упаковочных челюстей, тросы натяжения - все это работает рядом с продуктом или упаковочным материалом.
Отличие от других категорий: NSF H2 - смазка для узлов без контакта с пищей (редукторы, шпиндели, закрытые подшипники); H3 - обычно антикоррозионные составы, например для крюков и тележек в хранилищах. Использование H2 там, где требуется H1, - это нарушение и прямой путь к браку.
При превышении допуска в 10 ppm (миллионные доли вещества в продукте) партия подлежит выбраковке. Эта цифра установлена международной практикой и отражает максимально допустимый уровень incidental контакта.
Где на упаковочном оборудовании возникает риск попадания смазки
Риск не равномерно распределен по машине.
На упаковочных линиях смазка может попасть в продукт через несколько ключевых узлов и механизмов:
Подшипники и направляющие над конвейером: если смазка разбрызгивается при вращении или скольжении, капли падают прямо на продукт или упаковочный материал.
Цепи, тросы и ремни натяжения: при работе под нагрузкой смазка летит в стороны и может распылиться аэрозолью в воздухе цеха.
Зазоры и стыки упаковочных челюстей: если челюсти плохо уплотнены, масло просачивается внутрь и попадает на продукт.
Компрессионные узлы и пресс-сечения: при высоком давлении и циклической работе смазка мигрирует из зазоров.
Быстроразъемные соединения и концовки трубопроводов: утечки на центральных системах смазки разбрызгиваются с большой силой.
Основная уязвимость упаковочного оборудования - это открытая конструкция: в отличие от герметичного редуктора, упаковочная машина работает в прямой видимости и досягаемости продукта. Поэтому на таких линиях часто переходят на использование H1-смазки по всему оборудованию, чтобы исключить риск ошибки при выборе: какую бы зону ни смазал техник, попадание в продукт не приведет к браку.
Как выбрать правильную смазку для упаковочной линии
Выбор смазки начинается не с названия машины, а с анализа зоны риска.
Спрашивайте себя три вопроса:
Может ли смазка попасть в продукт прямо или через аэрозоль? Ответ «да» - нужна H1.
Какие условия работы (температура, влажность, нагрузка, тип движения)? На основе этого подбираете вязкость, консистенцию и добавки смазки.
Соответствует ли смазка нормам 21 CFR 178.3570 и ISO 21469? Это базовый критерий допуска.
ISO 21469 - международный стандарт гигиенических требований к смазкам - охватывает не только состав (отсутствие токсичных компонентов), но и производство смазки, хранение и обращение. То есть сертификат H1 гарантирует, что смазка произведена в контролируемых условиях, а не просто имеет нужную формулу.
На упаковочных линиях часто встречаются узлы с высокой температурой (например, горячая челюсть для запечатывания пленки). Тут нужна H1-смазка, но одновременно с температурной стойкостью и хорошей адгезией (прилипаемостью к металлу). Для таких случаев, где требуется высокая термо- и химстойкость при пищевом допуске NSF H1, на производствах применяют специализированные составы.
Для узлов, подверженных окислению из-за контакта с влагой или агрессивной средой упаковочной комнаты, выбирайте смазку с улучшенной окислительной стабильностью. Информация об этом указана в техническом паспорте (TDS) - всегда требуйте и читайте его перед закупкой.
Практические ошибки при смазке упаковочного оборудования и как их избежать
Типичные ошибки, которые снижают эффективность защиты продукта:
Ошибка 1: выбор H2 вместо H1 «для экономии»
Многие закупщики думают, что H1 дороже, чем H2, и выбирают H2 на упаковочных линиях. Это прямое нарушение. H2 не допускается в зонах с возможным контактом; даже небольшое попадание в продукт (выше 10 ppm) считается браком. Экономия оборачивается выбраковкой партии и штрафами. Обучайте персонал: H1 на упаковочных линиях - не опция, а обязательность.
Ошибка 2: нанесение избытка смазки
Смазка наносится тонкой пленкой, а не слоем в несколько миллиметров. Избыток масла начинает капать и разбрызгиваться при вращении механизма. Техники часто «перестраховываются» и наносят смазку щедро, особенно если машина новая или недавно отремонтирована. Установите регламент: оптимальный объем смазки указан в карте смазки оборудования или в техническом паспорте. Не больше.
Ошибка 3: игнорирование сроков переосмазки
Если смазка своевременно не обновляется, она окисляется и теряет защитные свойства. Окисленная смазка становится более текучей и легче попадает в продукт. Установите четкий график смазки для каждого узла и придерживайтесь его.
Ошибка 4: хранение смазки в ненадлежащих условиях
Смазка H1 чувствительна к свету, влаге и перепадам температуры. Если она хранится в неотапливаемом цехе или прямо под окном, ее свойства деградируют. Храните в прохладном сухом месте в закрытой таре.
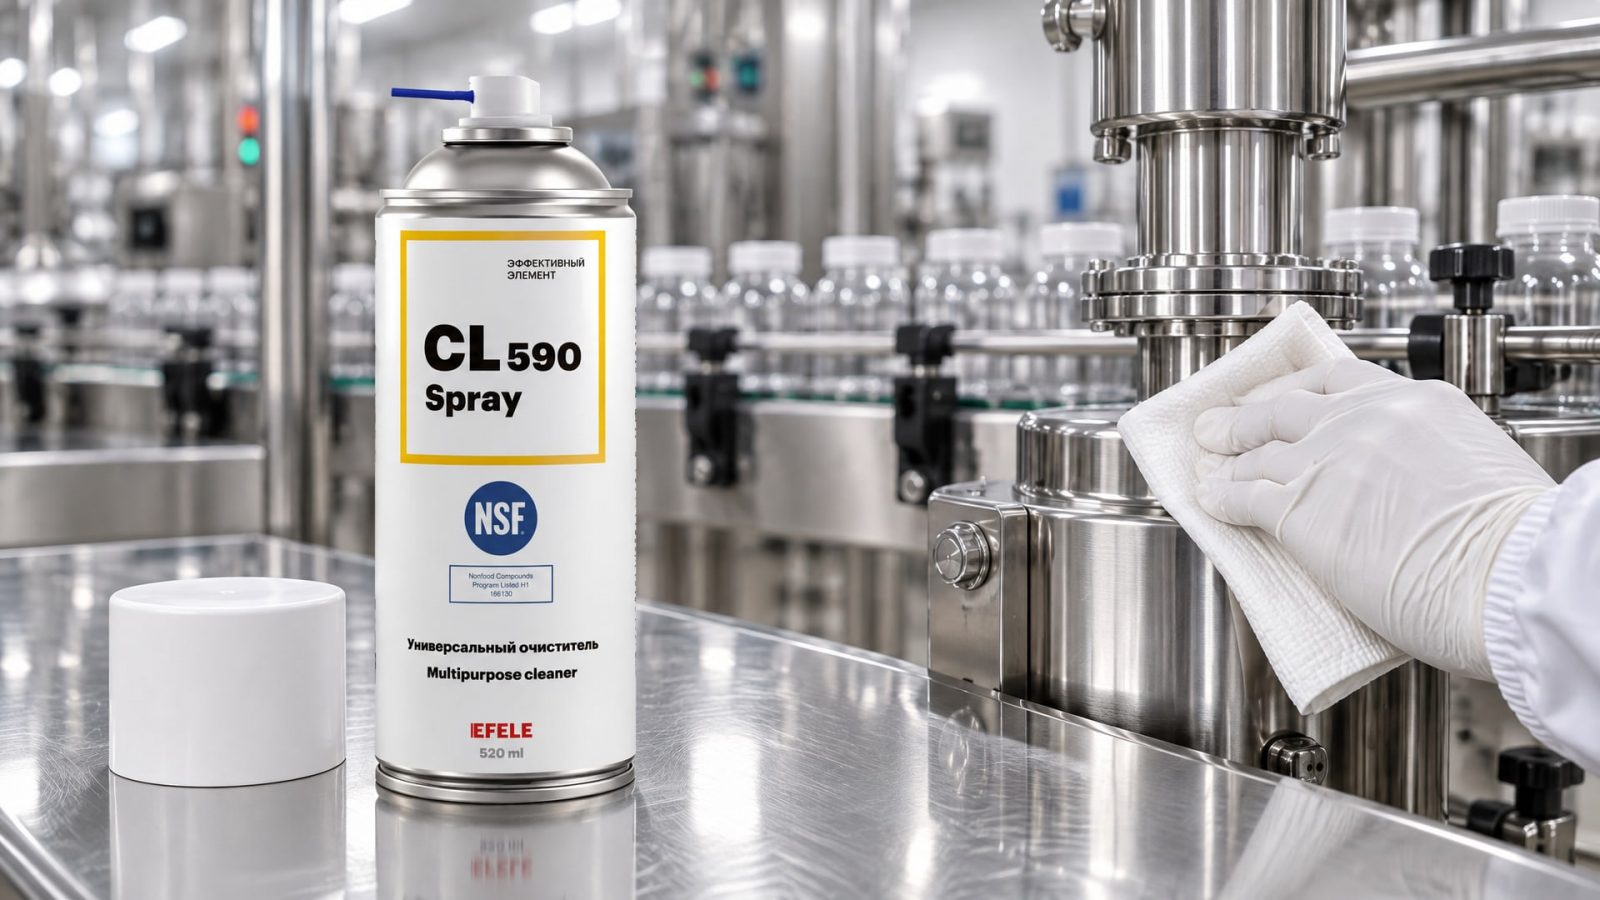
Перед нанесением новой смазки или для очистки поверхностей от загрязнений, особенно в пищевой промышленности, важно удалить старый материал и остатки грязи. На этом этапе помогает универсальный очиститель с пищевым допуском: например, EFELE CL-590 Spray обеспечивает бережное очищение узлов без вредного воздействия на материалы и без остатков растворителя, которые могли бы загрязнить продукт.
Ошибка 5: отсутствие плановых проверок и документирования
Многие производства не ведут учет, какая смазка нанесена и когда. Это затрудняет поиск источника проблемы при обнаружении брака. Ведите журнал смазки: дата, узел, марка смазки, наносивший техник. Это убережет вас при претензиях к качеству продукта.
Стандарты и нормативы: что нужно знать закупщику
Если вы отвечаете за выбор смазки, знайте эти базовые регламенты:
| Стандарт / Норма | Что регулирует | Применимость |
|---|---|---|
| 21 CFR 178.3570 (США) | Допуск смазок для оборудования переработки, фасовки и упаковки пищи | Обязателен для поставок в США и Канаду; признан де-факто стандартом в России |
| ISO 21469 | Гигиенические требования к смазкам: состав, производство, маркировка | Международный стандарт; охватывает не только H1, но и H2, H3 |
| NSF (National Sanitation Foundation) | Независимая сертификация и регистрация смазок H1/H2/H3 | Признана пищевой промышленностью как финальная проверка качества |
| ГОСТ (при экспортных требованиях) | Российские требования к пищевым смазкам | Менее строг, чем западные нормы; уточняйте в контрактах с иностранными заказчиками |
При закупке требуйте у поставщика: - Сертификат NSF H1 (копия регистрационного документа); - Техдокумент (TDS) с указанием температурного диапазона, вязкости, допусков; - Соответствие 21 CFR 178.3570 или ISO 21469 (если поставка уходит на экспорт); - Срок годности и условия хранения.
Если поставщик не может предоставить эти документы, откажитесь от закупки. Риск не стоит сэкономленных денег.
Система и организация смазки: как настроить на производстве
Чтобы защита продукта была надежной, смазку нужно организовать системно:
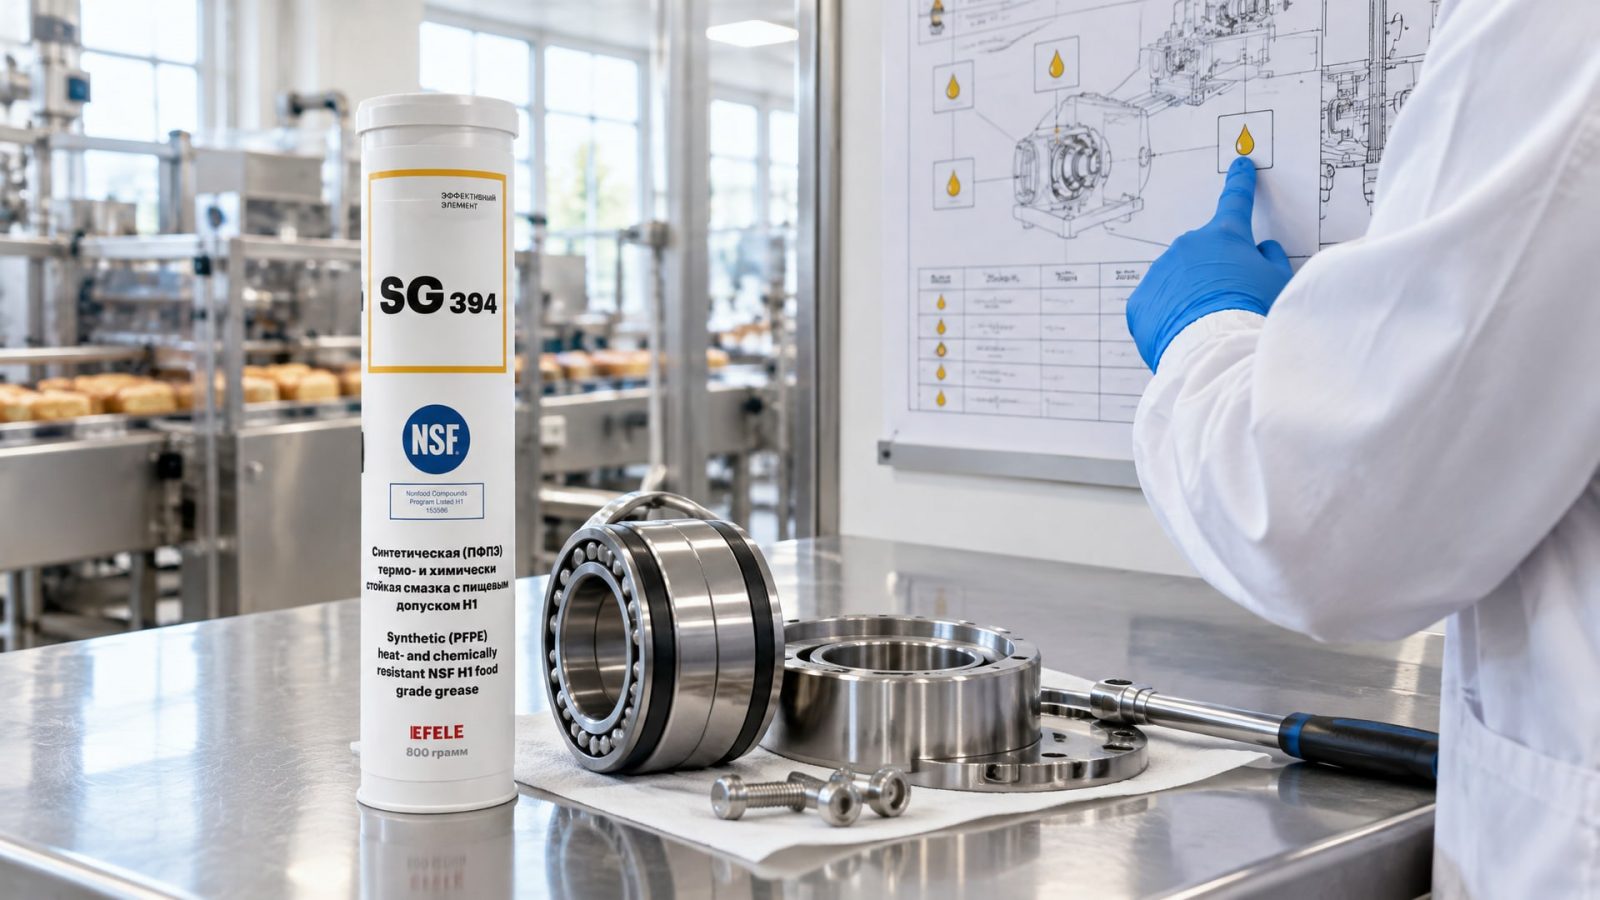
Разработайте карту смазки для каждого оборудования
На каждой упаковочной машине укажите: - Номер узла (например, «Подшипник челюсти 1», «Направляющая конвейера»); - Требуемый класс смазки (H1 или H2); - Марку и артикул смазки (например, EFELE SG-394); - Периодичность смазки (в часах работы или календарных днях); - Объем смазки; - Способ нанесения (ручное, шприцевое, масленка).
Карту закрепите на машине или в техническом журнале.
Запустите централизованную или полуцентрализованную систему смазки
На больших производствах имеет смысл установить полуцентрализованную систему: один резервуар H1-смазки на нескольких машинах, подача через шланги со шприцами. Это снижает риск ошибки: весь цех получает одну марку смазки, и вероятность подмешивания H2 падает.
Обучите персонал
Проводите инструктажи: что такое H1, почему нельзя ставить H2, как правильно наносить смазку, как распознать признаки окисления (потемнение, запах гари). Документируйте инструктажи. Это критично для защиты при аудитах и претензиях.
Установите систему контроля
Хотя бы раз в месяц проверяйте: - состояние смазки в узлах (нет ли утечек, почернения, высыхания); - соответствие наименованной смазки реально установленной; - своевременность переосмазки.
При обнаружении отклонений документируйте и исправляйте.
Часто задаваемые вопросы
Если смазка не касается продукта напрямую, нужна ли H1?
Да, если существует хотя бы риск косвенного попадания через разбрызгивание, туман или утечку. На упаковочных линиях такой риск присутствует почти всегда, поэтому эксперты рекомендуют H1 для всех смазываемых узлов, видимых или потенциально доступных воздействию окружающей среды цеха.
Можно ли мешать H1-смазки разных брендов?
Нет. Смешивание может привести к химической несовместимости, расслоению и потере защитных свойств. Используйте одну марку на одной линии, чтобы избежать неожиданных реакций.
Что означает предел в 10 ppm, и почему он важен?
10 миллионных долей (ppm) - это максимально допустимый уровень случайного попадания смазки в продукт. Превышение этого уровня означает, что контакт произошел не случайно, а в результате нарушения технологии. Партия продукта с таким загрязнением подлежит выбраковке.
NSF H1 и ISO 21469 - это одно и то же?
Нет. NSF H1 - это категория и регистрация смазки для incidental contact. ISO 21469 - стандарт, который описывает гигиенические требования ко всем пищевым смазкам (H1, H2, H3) и процессам их производства. H1-смазка должна соответствовать ISO 21469, но не каждая смазка, соответствующая ISO 21469, получит регистрацию NSF H1.
Зачем требовать техпаспорт (TDS), если есть сертификат?
Сертификат подтверждает, что смазка допущена. TDS показывает ее эксплуатационные свойства: температурный диапазон, вязкость, точку каплепадения, устойчивость к окислению. Это необходимо, чтобы убедиться, что смазка подходит именно для ваших условий (температура, нагрузка, влажность), а не просто имеет пищевой допуск.
Заключение
Защита продукта от попадания смазки на упаковочном оборудовании начинается с правильного выбора: NSF H1 для всех зон, где возможен контакт. Главные риски - разбрызгивание, утечки и аэрозольный перенос масла - требуют системного подхода: карты смазки, обучение персонала, регулярный контроль и документирование.
Помните, что 10 ppm - это не просто цифра в стандарте, это предел, при превышении которого партия выбраковывается. Ошибка в выборе класса смазки (H2 вместо H1) или нарушение регламента нанесения обходятся дороже, чем грамотная организация смазки с самого начала. Требуйте сертификаты NSF H1, техдокументы TDS и ведите журнал смазки. Обучайте команду, контролируйте исполнение - и риск попадания смазки в продукт будет минимален.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы при демонтаже соединения, используя проверенные методы и инструменты.
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины и продлить срок службы садового инструмента.
Узнайте, как правильный контроль СОЖ позволяет снизить расходы на 300-400% и продлить срок службы эмульсии до 12 месяцев.