
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
При подборе смазочного материала для пищевого производства с постоянной мойкой нужно решить две разные задачи: обеспечить пищевую безопасность и защитить смазку от вымывания водой и моющими растворами. NSF H1 - это допуск именно на случайный контакт с пищей (допустимая концентрация до 10 ppm в готовом продукте), но для оборудования в зонах CIP-мойки этого недостаточно. Требуется дополнительная проверка водостойкости по стандартам ASTM D1264 и ASTM D4049, а также совместимость с щелочными и кислотными моющими средствами.
Статья поможет техническим специалистам, инженерам и закупщикам разобраться, на какие параметры смотреть при выборе H1-смазки для постоянной мойки, какие тесты проверять и как избежать распространенных ошибок, которые ведут к отказам в аудитах и преждевременному вымыванию материала из узлов трения.
Что означает допуск NSF H1 и почему его недостаточно для мойки
NSF H1 - это категория, которая охватывает допуск на случайный контакт с пищей, а не на прямое или постоянное попадание материала в продукт.
Регламент NSF/ANSI HB1-2020 устанавливает, что концентрация смазки в готовом пищевом продукте не должна превышать 10 ppm, что считается допустимым уровнем для здоровья при случайном контакте.
Однако само по себе соответствие стандарту NSF H1 не решает проблему вымывания смазки в условиях постоянной мойки. Это два независимых требования: первое касается микробиологической безопасности и допустимого остатка материала, второе - физической стабильности смазки под струей воды, в горячих моющих растворах и под давлением. Для мойки оборудования пищевых производств нужна именно комбинация пищевого допуска и доказанной водостойкости.
В стандартных условиях пищевого производства смазка должна соответствовать одновременно требованиям NSF H1, FDA 21 CFR 178.3570 и ISO 21469. Эта связка подтверждается в аудитах по BRC, SQF и FSSC 22000, которые проводятся на большинстве российских пищевых предприятий. Но признание в этих схемах приходит только при наличии полного пакета документов, включая результаты тестов водостойкости.
Ключевые тесты водостойкости: ASTM D1264 и ASTM D4049
Для оборудования, работающего при постоянной мойке, нужно проверять два основных теста, которые моделируют реальные условия в цехе.
ASTM D1264 (water washout) измеряет, насколько смазка теряет свою массу при контакте с водой в течение определенного времени. Практический ориентир для пищевых H1-смазок в условиях washdown составляет водопотери не более 2,0% после 1 часа воздействия при температуре 79°C. Это означает, что более 98% смазки остается на месте после цикла горячей воды, что обеспечивает надежную защиту подшипника между мойками.
ASTM D4049 (water spray-off) моделирует воздействие импульсных струй воды и оценивает процент материала, который остается на испытываемой поверхности. Для смазок в зонах мойки рекомендуется ориентироваться на water spray-off менее 10%, то есть более 90% смазки должно остаться в узле после воздействия. Этот тест критичен для оборудования с высокой интенсивностью моющих циклов, где давление воды доходит до 40-80 атм.
Оба теста дают представление о стабильности смазки и о том, насколько долго она сохранит защитные свойства между регулярными нанесениями. При выборе смазки для мойки оборудования пищевого производства всегда запрашивайте у поставщика сертификаты с конкретными числовыми результатами этих тестов, а не только маркировку H1.
Выбор загустителя: какой тип обеспечивает стойкость к вымыванию
Тип загустителя - это основной фактор, определяющий устойчивость смазки к вымыванию водой и моющими средствами.
Для пищевых H1-смазок, предназначенных для постоянной мойки, обычно используют три основных класса загустителей.
Кальций-сульфонатный комплекс (calcium sulfonate complex) обеспечивает хорошую адгезию к металлическим поверхностям и устойчивость к разбавлению водой. Этот загуститель часто становится выбором для стандартных условий мойки средней интенсивности, когда температура моющих растворов не превышает 70-80°C. Смазки на такой основе хорошо держатся в подшипниках и редко требуют более частой перезаливки.
Алюминиевый комплекс (aluminum complex) обладает более высокой механической стабильностью и хорошо переносит циклы сжатия-расширения при изменении температуры. Для оборудования с высокой динамической нагрузкой, конвейеров и механизмов с частыми пусками, алюминиевый комплекс показывает лучшую устойчивость к вымыванию, чем кальций-сульфонатный.
Полиочевина (polyurea) - это синтетический загуститель, который обеспечивает максимальную водостойкость и химическую инертность к щелочным и кислотным моющим средствам. Смазки на полиочевине используют в самых экстремальных условиях: при постоянной мойке под высоким давлением, в зонах с интенсивной дезинфекцией и при регулярном контакте с агрессивными составами. Стоимость полиочевины выше, чем у других загустителей, но для критичного оборудования разница в цене часто оправдывается надежностью.
При выборе смазки для мойки оборудования пищевого производства уточняйте у производителя именно тип загустителя и результаты его тестирования в условиях, близких к вашему цеху. Одного NLGI-класса для оценки недостаточно; консистенция смазки (например, NLGI 2) не определяет ее водостойкость или химическую совместимость.
Совместимость с CIP-мойкой и моющими средствами
Для оборудования в зонах CIP-мойки (Clean-In-Place) смазка должна выдерживать контакт с щелочными и кислотными моющими средствами, которые циркулируют в системе под давлением и при повышенной температуре.
Это отличается от простой водяной мойки: при CIP-мойке используются активные химические компоненты, которые могут разрушать структуру смазки или вызывать коррозию.
Перед закупкой смазки для CIP-оборудования необходимо согласовать ее состав и результаты химстойкости с производителем моющих средств, которые используются на производстве. Многие российские пищевые предприятия работают со стандартными щелочными и кислотными очистителями, но некоторые применяют специализированные дезинфицирующие растворы, которые могут быть несовместимы с определенными типами смазок.
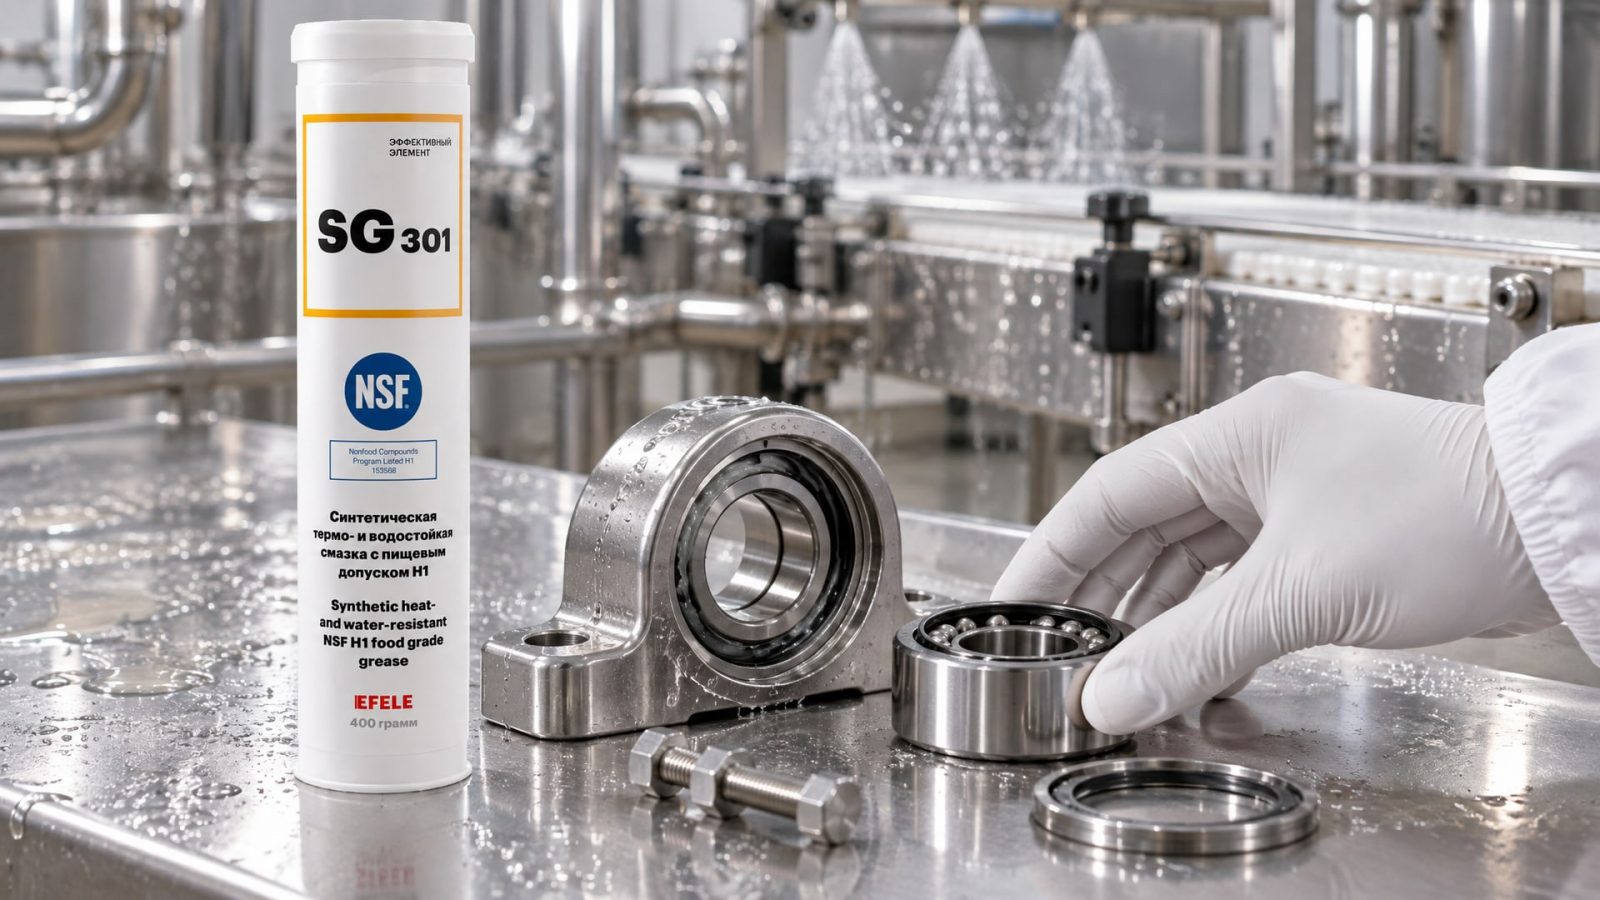
Для оборудования с постоянной мойкой и дезинфекцией важно убедиться, что смазка не вступает в реакцию с компонентами моющего средства, не разбухает и не теряет адгезию. В условиях, где требуется повышенная термо- и водостойкость, например, для подшипников конвейеров в зонах интенсивной мойки, используют EFELE SG-301, также имеющую допуск NSF H1 и подтвержденную совместимость с типовыми щелочными и кислотными растворами, применяемыми в пищевой промышленности.
Герметизация, IP69K и защита узлов от мойки
Герметизация корпуса оборудования (IP69K) и водостойкость самой смазки - это две независимые проблемы, которые часто смешивают при выборе решения для мойки.
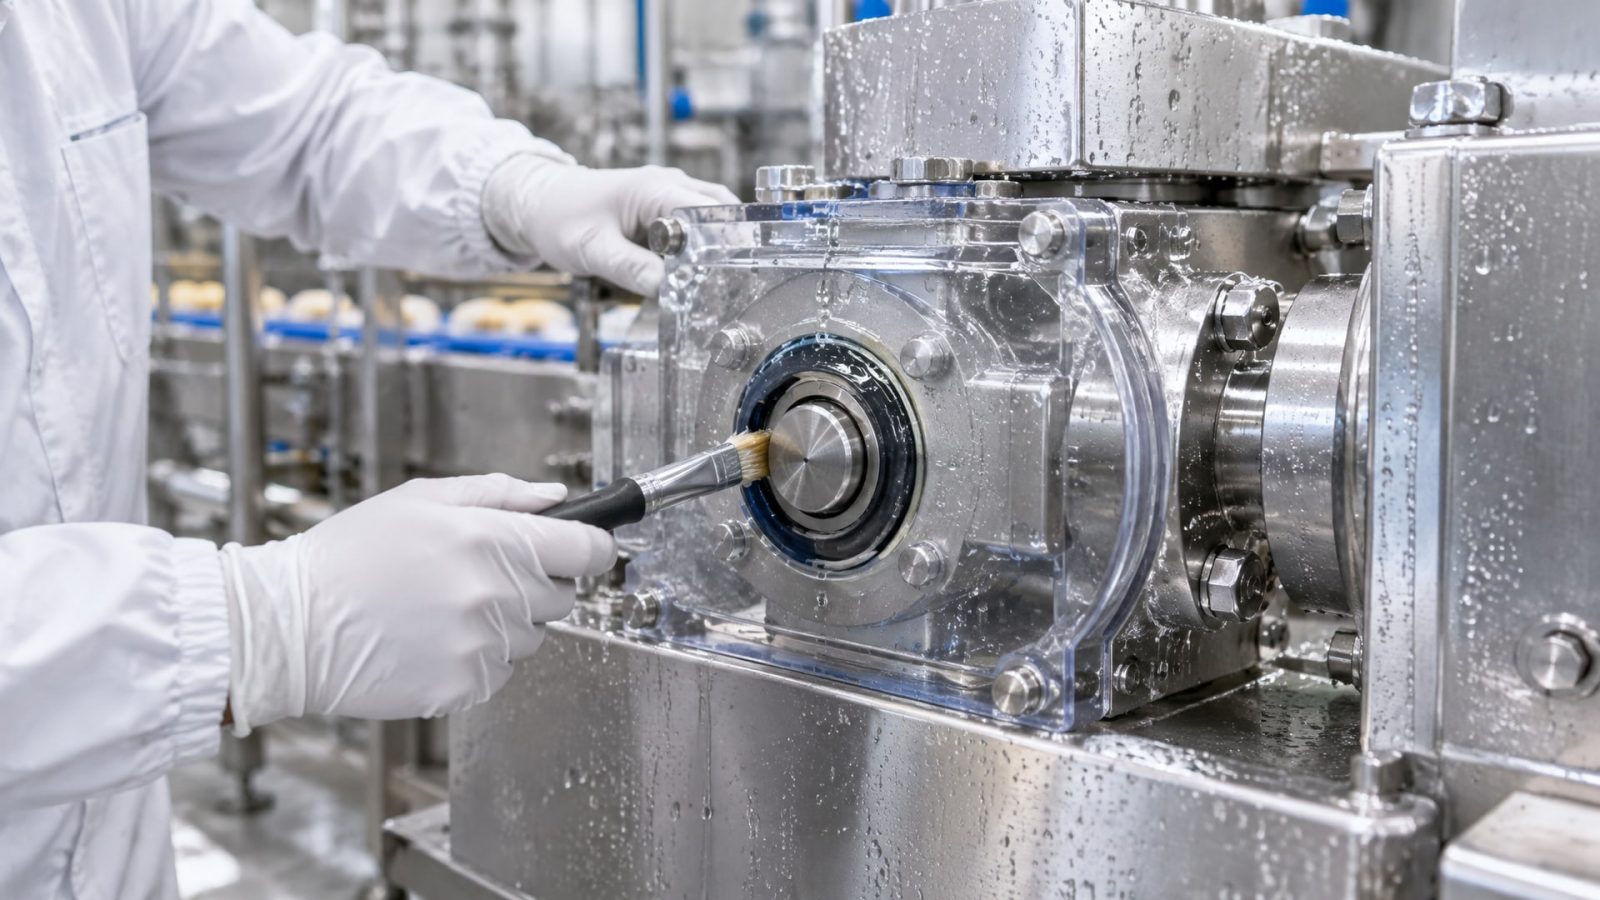
IP69K означает, что оборудование защищено от прямых струй воды под давлением до 80-100 атм при температурах до 80°C. Этот класс защиты обеспечивается уплотнениями, герметичным корпусом и расположением отверстий. Однако IP69K не гарантирует, что смазка внутри узла трения останется на месте после многократных циклов горячей воды и моющих средств.
Требование к водостойкости смазки остается актуальным даже для оборудования с IP69K, потому что ни один корпус не дает абсолютной герметизации - вода и моющие растворы все равно проникают в узлы трения через микротрещины, поры в уплотнениях и микроходы в механизме. Поэтому смазка должна быть готова сохранять свои защитные свойства в условиях повторяющихся контактов с водой.
При выборе узлов трения для оборудования пищевого производства надо проверять одновременно класс IP, материал корпуса (обычно используется нержавеющая сталь 316L), совместимость уплотнений с условиями мойки и водостойкость смазки. Ошибка в любом из этих параметров часто ведет к отказам при аудитах или к преждевременному вымыванию смазки.
Процедуры нанесения, регулярности перезаливки и документирование
Одна из главных причин отказов при пищевых аудитах - нарушение документированной процедуры нанесения смазки и перезаливки узлов.
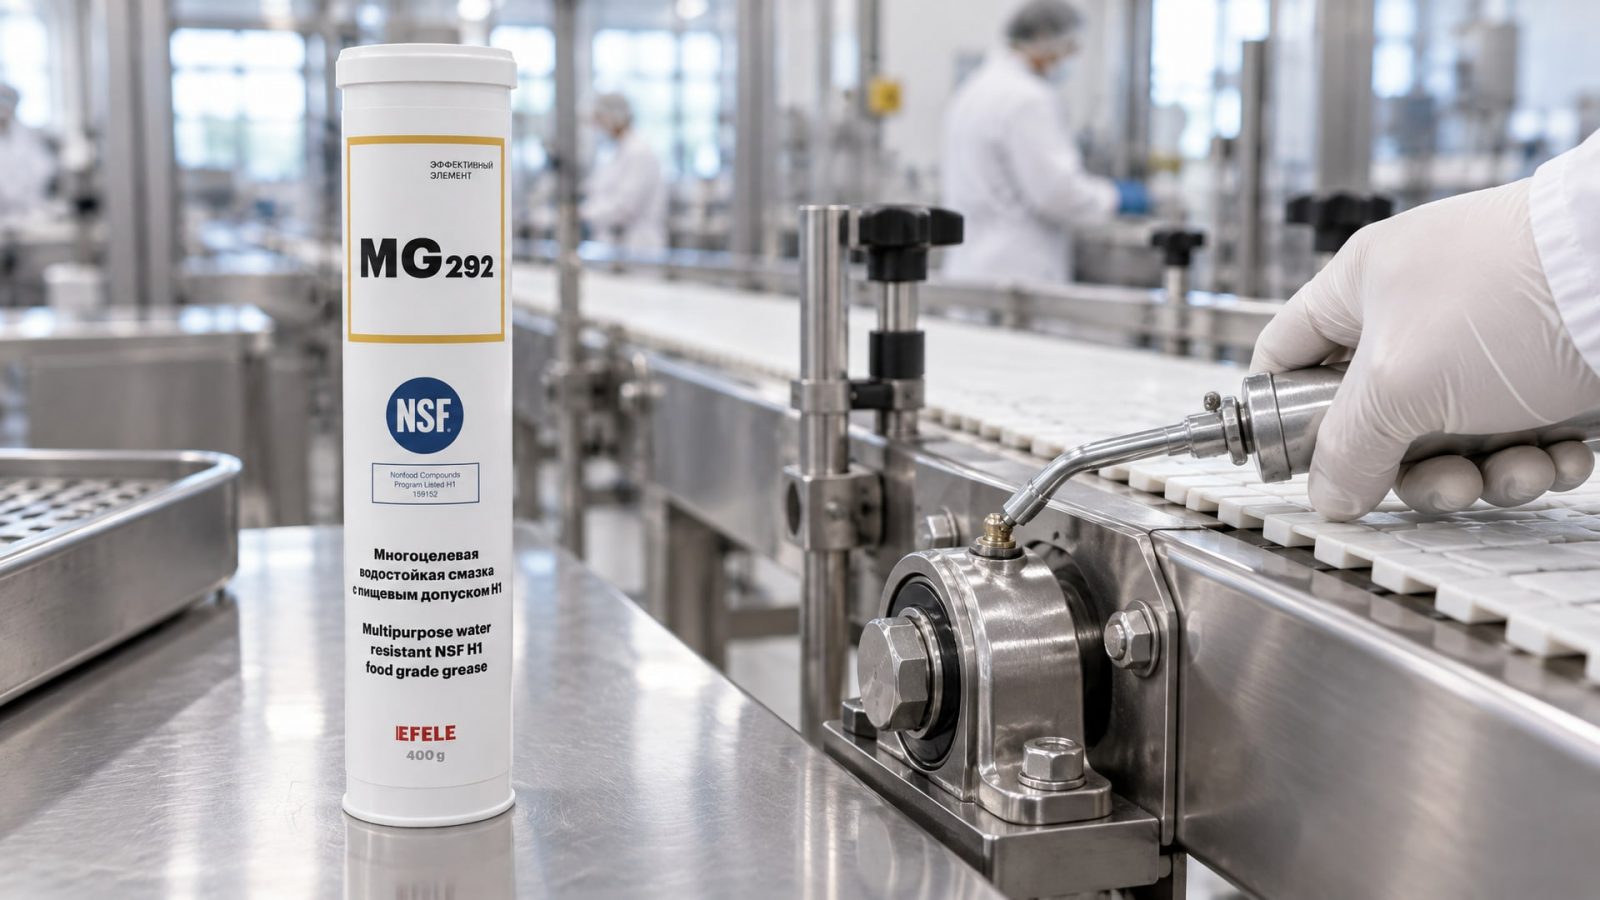
Даже если выбрана правильная H1-смазка с отличными показателями водостойкости, неправильное нанесение или смешивание несовместимых составов могут свести на нет все ее преимущества.
Для оборудования в зонах мойки рекомендуется:
Наносить смазку тонким слоем непосредственно в узлы трения (подшипники, направляющие, муфты) специальными дозаторами или шприцами, обеспечивающими точное дозирование и минимизацию ее излишков
Проводить перезаливку по регламенту, установленному производителем оборудования; типичная периодичность для интенсивной мойки составляет 1-2 недели, в зависимости от интенсивности циклов
Разработать четкую процедуру чистки и осушки узлов перед нанесением свежей смазки, чтобы убрать остатки старого материала и влагу
Вести учет всех операций со смазкой: дата нанесения, количество, тип использованной смазки, инициалы исполнителя
Обучить персонал различать пищевые H1-смазки от обычных индустриальных и предотвращать их смешивание или перенос в чувствительные зоны
Для узлов трения, подверженных постоянному контакту с водой и моющими растворами, рекомендуется использовать EFELE MG-292, обладающую высокой водостойкостью и допуском NSF H1. При регулярном нанесении в соответствии с установленным регламентом эта смазка обеспечивает надежную защиту подшипников между мойками и минимизирует вероятность заклинивания или коррозии.
Если документированная процедура отсутствует или не соблюдается, даже высочайшее качество смазки не поможет: аудиторы потребуют доказательства систематического контроля и соответствия регламентам. Поэтому инвестиция в документирование и обучение часто оказывается не менее важной, чем выбор самого материала.
Часто задаваемые вопросы
Может ли H1-смазка с хорошей водостойкостью заменить специализированные смазки для CIP-мойки?
Да, если она имеет подтвержденную совместимость с конкретными щелочными и кислотными моющими средствами, используемыми на производстве. Однако для CIP-оборудования желательно согласовать выбор смазки с рекомендациями производителя моечной системы, чтобы избежать реакций между компонентами.
Какой NLGI-класс лучше для постоянной мойки?
NLGI не определяет водостойкость или химическую совместимость смазки. Для мойки выбирают на основе результатов тестов ASTM D1264 и ASTM D4049, а также типа загустителя. Обычно используется NLGI 2, но конкретный класс зависит от конструкции узла трения и рекомендаций производителя оборудования.
Нужна ли смазка H1, если у оборудования класс IP69K?
Да, IP69K защищает корпус от струй воды, но не защищает смазку внутри узлов от вымывания. Вода и моющие растворы все равно проникают в зоны трения через микроходы, поэтому смазка должна быть водостойкой и иметь пищевой допуск H1.
Как часто нужно проводить перезаливку смазки в зонах постоянной мойки?
Типичная периодичность составляет 1-2 недели, но точный регламент устанавливается производителем оборудования на основе интенсивности моющих циклов, температуры и давления воды. При интенсивной дезинфекции может потребоваться более частое обновление.
Может ли обычная водостойкая смазка (без H1) использоваться на пищевом оборудовании?
Нет, для пищевых зон в любом случае требуется допуск NSF H1 или эквивалентный, независимо от водостойкости. Обычная индустриальная смазка, даже водостойкая, не допускается в зоны пищевого контакта.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, требует комплексного подхода. Одного допуска NSF H1 недостаточно; нужно проверять конкретные результаты тестов водостойкости по ASTM D1264 (водопотери ≤2,0%) и ASTM D4049 (water spray-off менее 10%), тип загустителя, совместимость с моющими средствами и характеристики уплотнений оборудования.
Следующий шаг - согласовать выбор смазки с документированной процедурой нанесения и регулярности перезаливки, обучить персонал различать пищевые материалы и предотвращать их смешивание, а также создать систему учета всех операций для проведения успешного аудита по BRC, SQF или FSSC 22000. При соблюдении этих условий оборудование будет надежно защищено от коррозии и заклинивания, а требования пищевой безопасности будут выполнены полностью.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал втулочный фиксатор, учитывая зазор и температуру, чтобы избежать ошибок и простоев оборудования.
Узнайте, почему биостойкость СОЖ нарушается, как диагностировать проблему и эффективно устранить неприятный запах.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP и предотвращают химическое загрязнение пищевой продукции.