
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Выбор вал-втулочного фиксатора требует обязательного учета двух параметров: величины зазора в соединении и рабочей температуры узла. Ошибка на этапе подбора приводит к потере прочности соединения, вымыванию клея и ненужным простоям оборудования. Многие закупщики и инженеры ориентируются только на название или популярность марки, упуская из виду, что один и тот же состав может быть идеален для малых зазоров, но недостаточен при большой щели между валом и втулкой. Статья раскрывает принципы подбора анаэробных фиксаторов по паспортным параметрам и помогает избежать типичных ошибок при выборе состава для ваших условий эксплуатации.
Ее полезно прочитать техническим специалистам на производстве, закупщикам промышленного оборудования и инженерам, которые подбирают клеи для критичных сборочных операций. Вы узнаете, как правильно измерить зазор, какие температурные диапазоны выбрать и как не перепутать высокотемпературный состав с универсальным.
Почему зазор решает все: от подбора до прочности соединения
Анаэробные вал-втулочные фиксаторы работают в цилиндрических металлических соединениях, где клей заполняет промежуток между валом и втулкой и полимеризуется в отсутствие кислорода.
Чем меньше зазор, тем тоньше получается полимерный слой, и тем выше его фиксирующая способность. Оптимальная прочность обычно достигается при диаметральном зазоре около 0,075 мм или меньше.
Однако реальные посадки редко настолько точны. В производстве встречаются зазоры до 0,25 мм для стандартных компонентов и до 0,5 мм для соединений с допусками. По мере увеличения зазора толщина полимерного слоя растет, и его механическая прочность падает. Это означает, что один и тот же клей, рассчитанный на зазор до 0,25 мм, может оказаться неэффективным, если фактический зазор составит 0,4 мм.
Именно поэтому первый и ключевой шаг подбора - не гадание, а прямое измерение. Используйте штангенциркуль или микрометр для определения диаметра вала и внутреннего диаметра втулки. Разница между этими величинами - это ваш диаметральный зазор. Если зазор попадает в указанный диапазон для конкретного состава, вы можете рассчитывать на прочность соединения. Если превышает, прочность упадет даже при увеличении количества нанесенного клея; избыточное нанесение не компенсирует неверный выбор состава.
Подготовка поверхности становится критичной именно при больших зазорах. Металлическая поверхность должна быть чистой от ржавчины, масла и загрязнений, потому что полимерный слой в широком зазоре менее монолитен и более чувствителен к адгезии к поверхности вала и втулки. Небольшое обезжиривание и удаление окислов с помощью щетки или наждака заметно повысит надежность соединения.
Температурный диапазон: от −55 °C до +230 °C
Температура оказывает прямое влияние на механические свойства полимерного слоя.
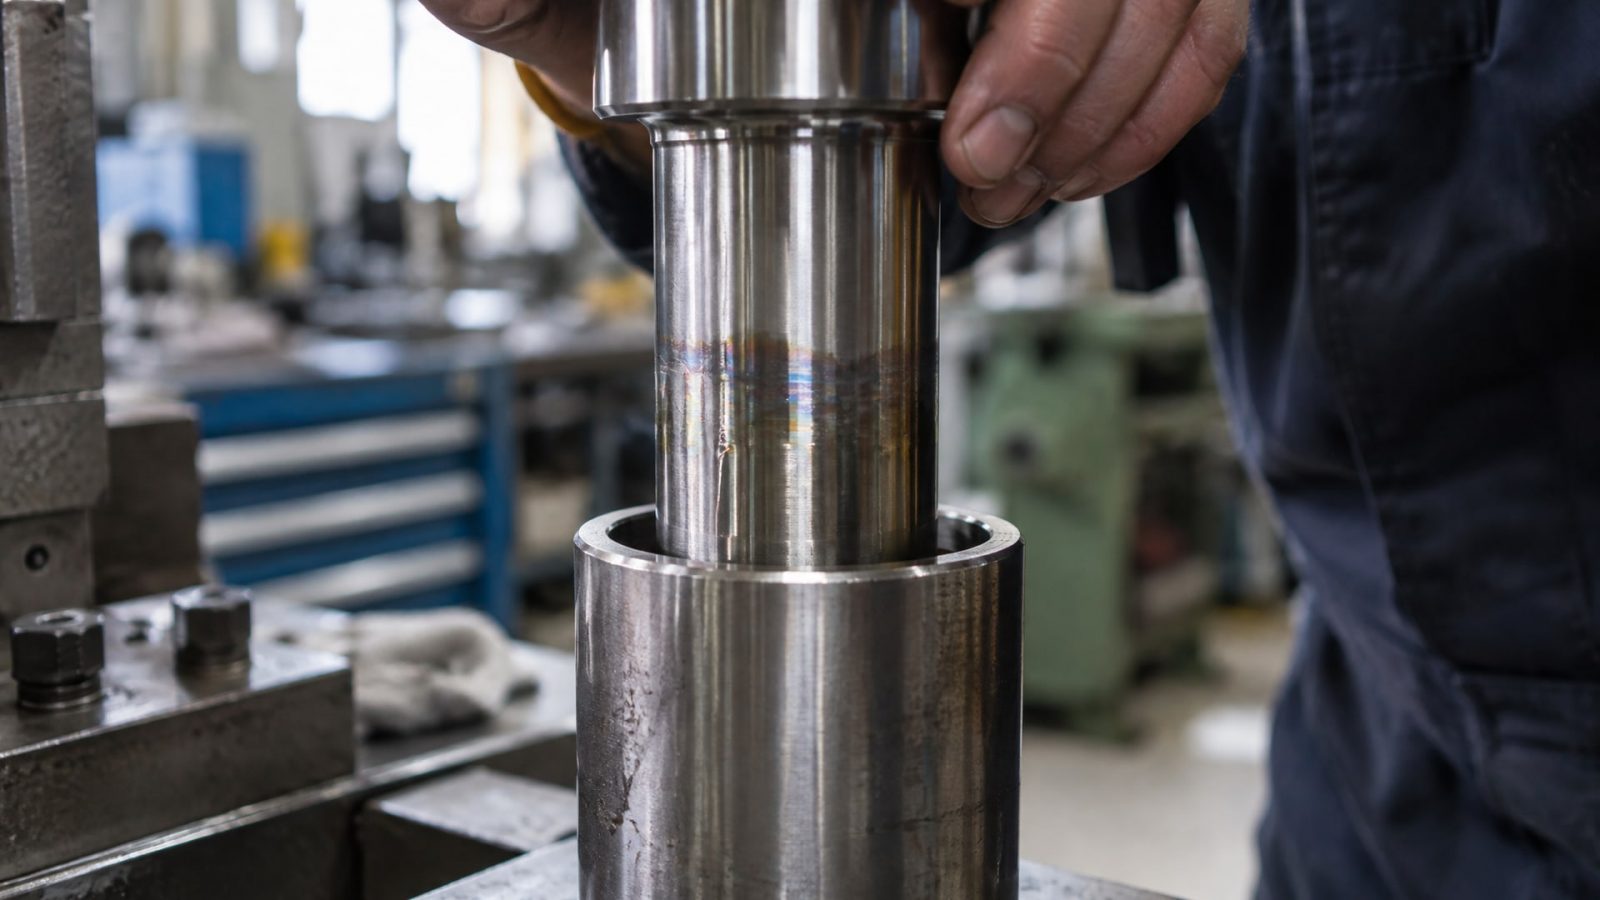
Даже без нагрузки, при длительной работе узла в условиях повышенной температуры, полимер может размягчиться, что приведет к микросдвигам и потере фиксирующей способности. Поэтому выбор по температуре нельзя игнорировать.
Большинство стандартных вал-втулочных фиксаторов рассчитаны на непрерывный диапазон работы от −55 °C до +150 °C. Этого достаточно для многих промышленных узлов: электромоторов, редукторов, подшипниковых узлов в условиях обычного цеха. Однако для узлов, которые работают вблизи нагреваемых поверхностей, в горячих цехах или на линиях горячей обработки, необходимо смотреть на высокотемпературные составы.
Высокотемпературные фиксаторы держат температуру до +180 °C, +200 °C, +230 °C и выше в зависимости от конкретной марки. Для узлов, нагревающихся выше +150 °C, такие составы обязательны, потому что стандартные компоненты теряют запас прочности уже при +160–+170 °C.
Одна из типичных ошибок - выбирать высокотемпературный состав, не проверив его пригодность для вашего зазора. Некоторые высокотемпературные фиксаторы предназначены для малых зазоров и не заполняют большие промежутки. Наоборот, состав, отлично работающий при больших зазорах, может быть рассчитан только на +80 °C. Поэтому нужно проверять оба параметра в паспорте продукта отдельно.
При кратковременных скачках температуры (например, при пусках холодного оборудования) используйте номинальный рабочий диапазон состава. Если узел периодически нагревается до пиковых значений, но не работает в этом режиме постоянно, можно выбрать состав с номинальным диапазоном, покрывающим ваш пиковый нагрев. Но если узел работает при повышенной температуре часами или постоянно, диапазон должен быть запасом выше максимальной рабочей температуры узла.
Выбор типа фиксатора в зависимости от условий посадки
Когда зазор малый (0,010–0,075 мм), подойдет стандартный вал-втулочный фиксатор со стандартным температурным диапазоном (−55…+150 °C).
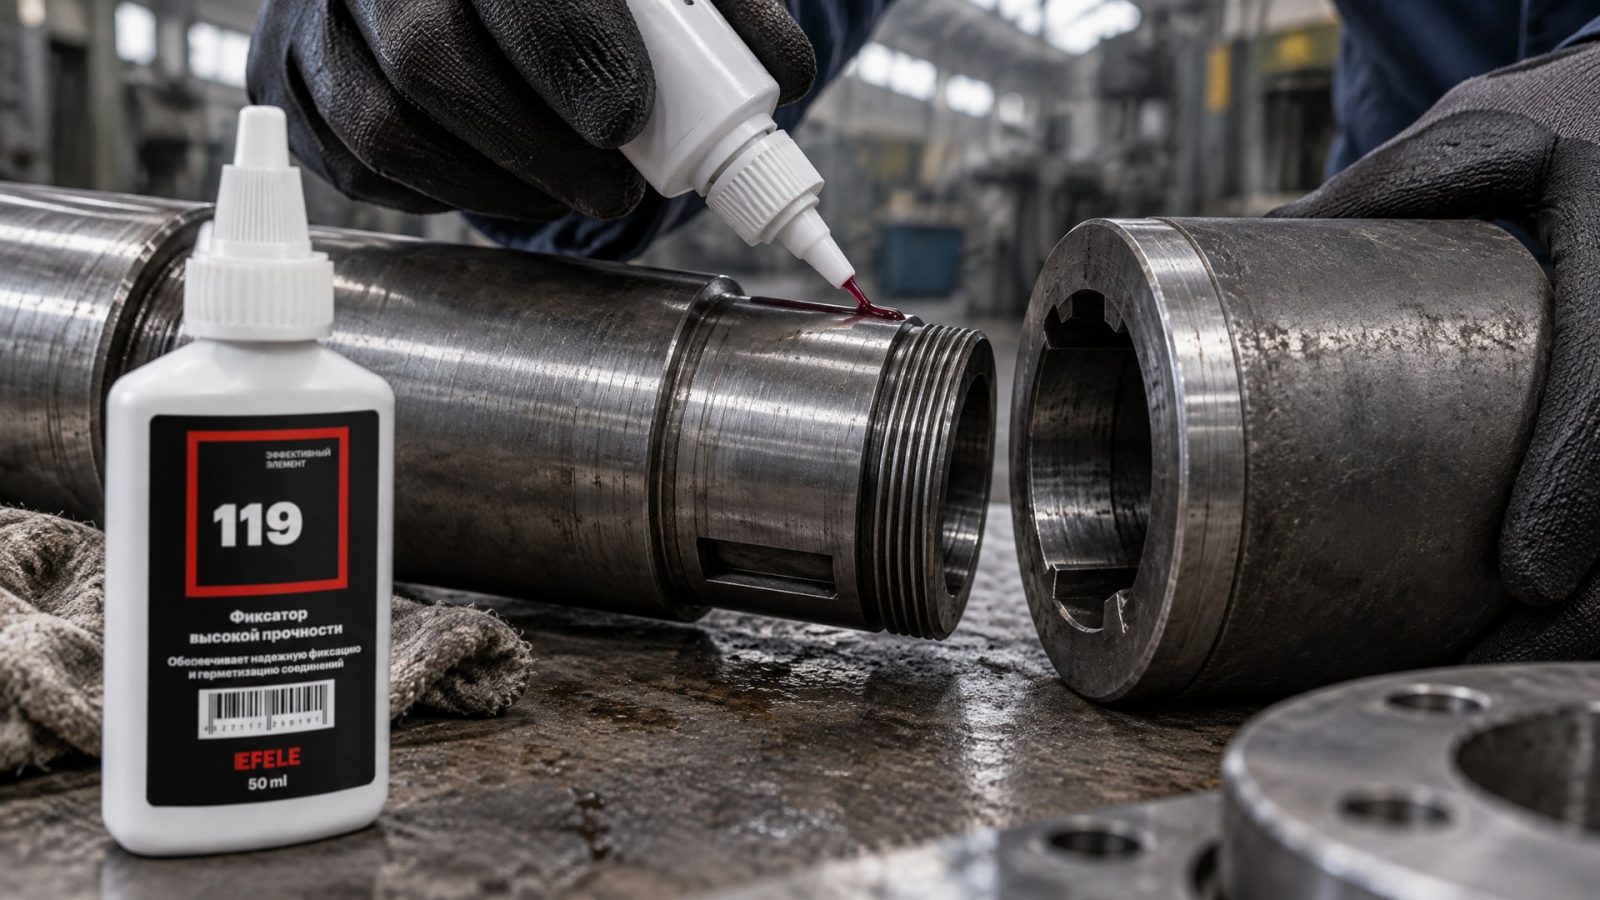
Такие составы обеспечивают максимальную прочность при точных посадках и полностью соответствуют требованиям для большинства цеховых условий.
Если же зазор увеличен (0,15–0,5 мм), нужен специальный состав, явно рассчитанный на большие зазоры. Такие фиксаторы имеют иную вязкость и количество наполнителя, чтобы заполнить широкий промежуток и сохранить прочность соединения. При выборе ориентируйтесь именно на максимально допустимый зазор для конкретного продукта, указанный в техническом паспорте.
Для анаэробных вал-втулочных фиксаторов, используемых в пищевом производстве или в местах, где требуется санитарная обработка, необходимо убедиться, что состав имеет пищевой допуск (например, H1 для допуска случайного контакта с продукцией). Такие фиксаторы подходят для небольших зазоров, так как обычно выпускаются в стандартном температурном диапазоне. Для фиксирующих узлов конвейеров, упаковочных машин и пищевых линий, где соединение работает при +80–+100 °C и небольшом зазоре, можно выбрать стандартный состав с пищевым допуском.
Для узлов, которые подвергаются вибрации и фреттингу (относительному микросдвигу между валом и втулкой), особенно при высоких температурах, требуется состав с повышенной адгезией и термостойкостью. При фиксации вал-втулочных соединений в условиях вибрации, повышенной температуры и больших зазоров рекомендуется использовать особо термостойкий анаэробный клей типа EFELE 119, выдерживающий до +280 °C и обеспечивающий высокую адгезию к металлу при критичных нагрузках.
Быстроотверждаемые составы: когда нужна скорость
Некоторые вал-втулочные фиксаторы отверждаются в течение нескольких часов (обычный режим полимеризации 24–48 часов), другие полимеризуются намного быстрее благодаря специальным активаторам и катализаторам.
Быстроотверждаемые анаэробные фиксаторы выбирают, когда нужно минимизировать время сборки и передачи узла на следующий участок производства.
На конвейерных линиях, где узлы движутся быстро и времени на полимеризацию мало, быстроотверждаемые составы сокращают цикл обработки с суток до часов или десятков минут. Однако скорость отверждения не должна становиться единственным критерием выбора. Убедитесь, что состав все равно отвечает вашим требованиям по зазору и температуре. Быстротвердеющий фиксатор, неподходящий для вашего зазора, не спасет ситуацию.
Также проверьте совместимость быстроотверждаемого состава с технологией нанесения на вашем участке. Некоторые быстрые фиксаторы требуют использования активатора на одной из поверхностей, что добавляет операцию в цикл. Другие полимеризуются автоматически при анаэробных условиях, как и обычные составы, но с сокращенным временем ожидания.
Герметизация вал-втулочных соединений: когда фиксатор работает вместе с герметиком
В ряде случаев вал-втулочное соединение используется не только для фиксации, но и для герметизации.
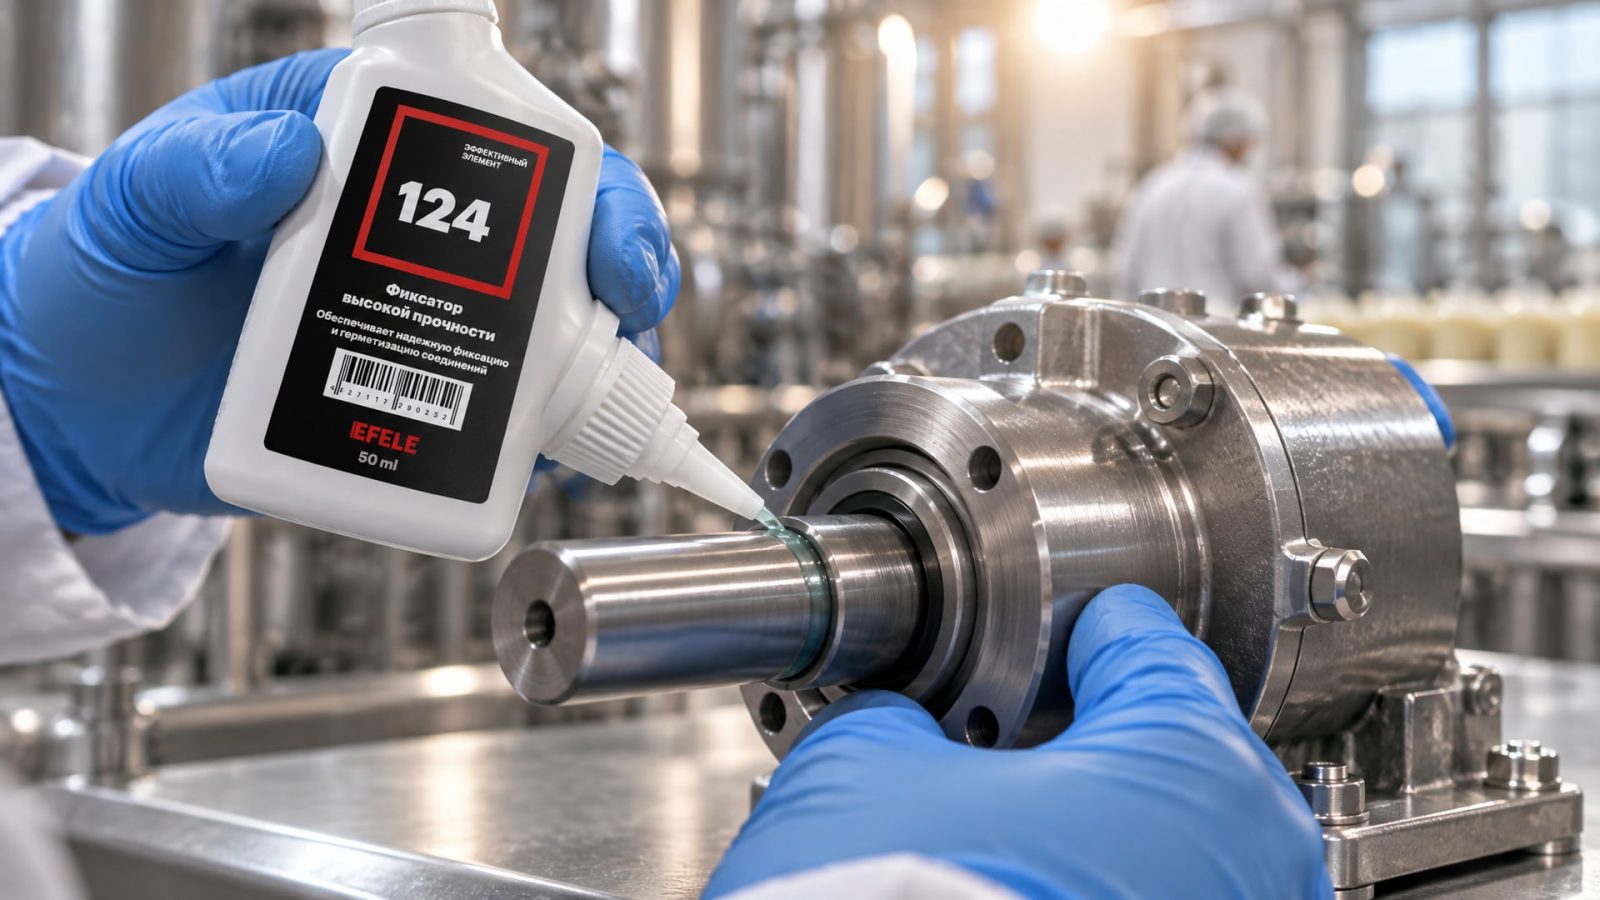
Например, на валах насосов, где требуется предотвратить вытекание жидкости, или на роторах, где нужна герметичность относительно корпуса. В этих ситуациях фиксатор должен одновременно обеспечить механическую фиксацию и создать перекрытие для утечек.
Анаэробные вал-втулочные фиксаторы в этом случае работают за счет того, что полимерный слой заполняет микронеровности на поверхностях вала и втулки и создает преграду для жидкости. При правильном подборе по зазору такая герметизация эффективна даже при небольшом давлении жидкости. Однако для высоконапорных систем (например, гидравлические узлы с давлением выше 10 МПа) герметизацию анаэробным фиксатором рекомендуется дополнить механическими уплотнителями.
Для узлов, требующих герметизации при повышенной температуре и контакте с агрессивными средами, правильный выбор состава критичен. Требуется состав, устойчивый к рабочей жидкости (маслам, теплоносителям, моющим растворам), работающий в полном температурном диапазоне узла и рассчитанный на текущий зазор. В такие моменты естественно обратиться к специальным составам: для фиксации вал-втулочных соединений с небольшими зазорами и возможным контактом с продуктами, окружающей средой подойдет специализированный анаэробный клей EFELE 124, обеспечивающий надежную герметизацию и фиксацию в диапазоне температур и устойчивый к стандартным рабочим средам.
Разборка узлов при обслуживании: выбор по жесткости соединения
При выборе фиксатора для узлов, которые подлежат периодической разборке (например, подшипники, подлежащие переборке, или сборные валы, требующие замены втулок), необходимо учитывать «жесткость» соединения.
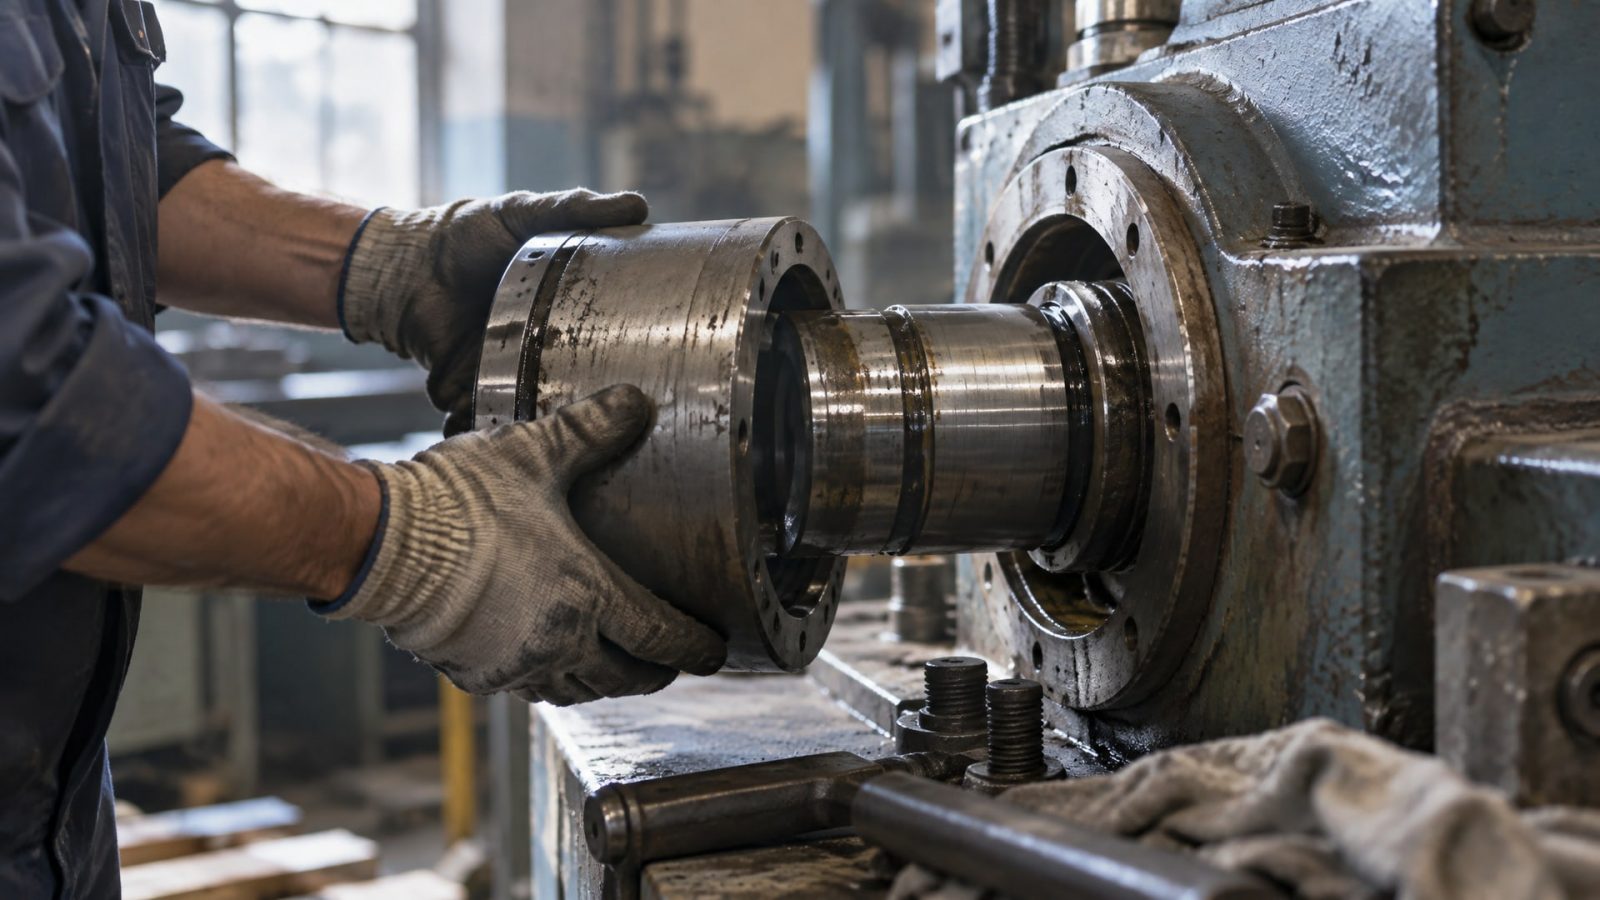
Одни фиксаторы создают очень прочное, практически неразборное соединение, другие удерживают достаточно крепко, но при нагреве до +100–+150 °C и механическом усилии поддаются и позволяют разобрать узел.
Для узлов, которые разбираются редко или в сервисных условиях, когда есть специальное оборудование и время для нагрева, подойдут стандартные фиксаторы со стандартной прочностью. При необходимости разборки узел нагревают до +80–+120 °C, что размягчает полимер, и узел удается разобрать с помощью механических инструментов.
Если же узел требует разборки без нагрева и с использованием только ручного инструмента, нужно выбирать более мягкие или низкопрочные фиксаторы, которые удерживают соединение, но при достаточном усилии поддаются. Такие составы часто указывают в паспорте как «легко разбираемые» или имеют отметку о сниженной прочности. Помните, что высокотемпературные фиксаторы, как правило, создают более жесткие соединения и требуют нагрева на +150–+200 °C для разборки, что не всегда возможно в полевых условиях.
Часто задаваемые вопросы
Что за показатель NLGI 2 в описании фиксатора и имеет ли он отношение к выбору?
NLGI - это класс консистенции пластичной смазки, к вал-втулочным анаэробным фиксаторам отношения не имеет. Фиксаторы обычно жидкие и поступают в баллончиках или небольших флаконах. Если в техпаспорте написано «NLGI 2», это ошибка классификации или опечатка. Сосредоточьтесь на вязкости в сантистоксах (сСт) и допустимом зазоре.
Может ли высокотемпературный фиксатор работать при нормальных температурах?
Да, безусловно. Высокотемпературный состав сохранит прочность и при +50 °C или +80 °C. Он не требует высокую температуру для работы; высокий диапазон - это запас прочности. Однако высокотемпературные фиксаторы часто дороже стандартных и могут иметь иную вязкость, поэтому для узлов, работающих только при +50–+80 °C, экономичнее выбрать стандартный состав.
Чем отличается фиксатор 638 от фиксатора 660, которые часто попадаются при поиске?
Это обозначения конкретных марок, и именно на них часто ориентируются покупатели. Отличия кроются в составе, вязкости и рабочих параметрах. Один может быть рассчитан на малые зазоры, другой - на большие; один стандартного температурного диапазона, другой - высокотемпературный. Не ориентируйтесь на номер; изучите паспорт конкретного состава и проверьте его параметры для вашего зазора и температуры.
Как правильно нанести анаэробный фиксатор на вал-втулочное соединение?
Нанесите тонкую равномерную пленку на валу или внутренней поверхности втулки перед сборкой. Достаточно несколько капель или тонкая полоса по окружности вала. Излишки клея выдавятся при вставке вала в втулку. Потом сотрите выступившие излишки влажной тряпкой или растворителем до полимеризации.
Можно ли использовать фиксатор вместо механической посадки на критичных узлах?
Анаэробный фиксатор предназначен для компенсации малых зазоров и повышения прочности соединения, но не как замена механической посадке. Для критичных нагруженных узлов следует использовать точную механическую посадку (переходную или прессовую), дополняя ее фиксатором для гарантии надежности.
Заключение
Выбор вал-втулочного фиксатора начинается с двух неразделимых параметров: величины диаметрального зазора и рабочей температуры узла. Измерьте фактический зазор с помощью штангенциркуля, определите максимальную рабочую температуру, обратитесь к техническому паспорту и убедитесь, что состав пригоден для обоих параметров. Не ориентируйтесь только на популярность марки или рекомендацию коллеги, работающего в других условиях; ваш узел может отличаться зазором или температурой, что потребует другого состава.
При выборе учитывайте также специфику производства: требуется ли разборка узла, есть ли контакт с пищевыми продуктами или агрессивными средами, важна ли скорость отверждения на линии. Правильно подобранный фиксатор работает надежно годы, минимизируя простои и переделки. Начните с технического паспорта, проверьте два главных параметра, нанесите клей по инструкции - и соединение прослужит вам долго.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему биостойкость СОЖ нарушается, как диагностировать проблему и эффективно устранить неприятный запах.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP и предотвращают химическое загрязнение пищевой продукции.
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии и срок службы инструмента, и почему контроль кислотности так важен.