
Почему метод окунания не подходит для точного машиностроения: толщина слоя покрытия и ресурс детали
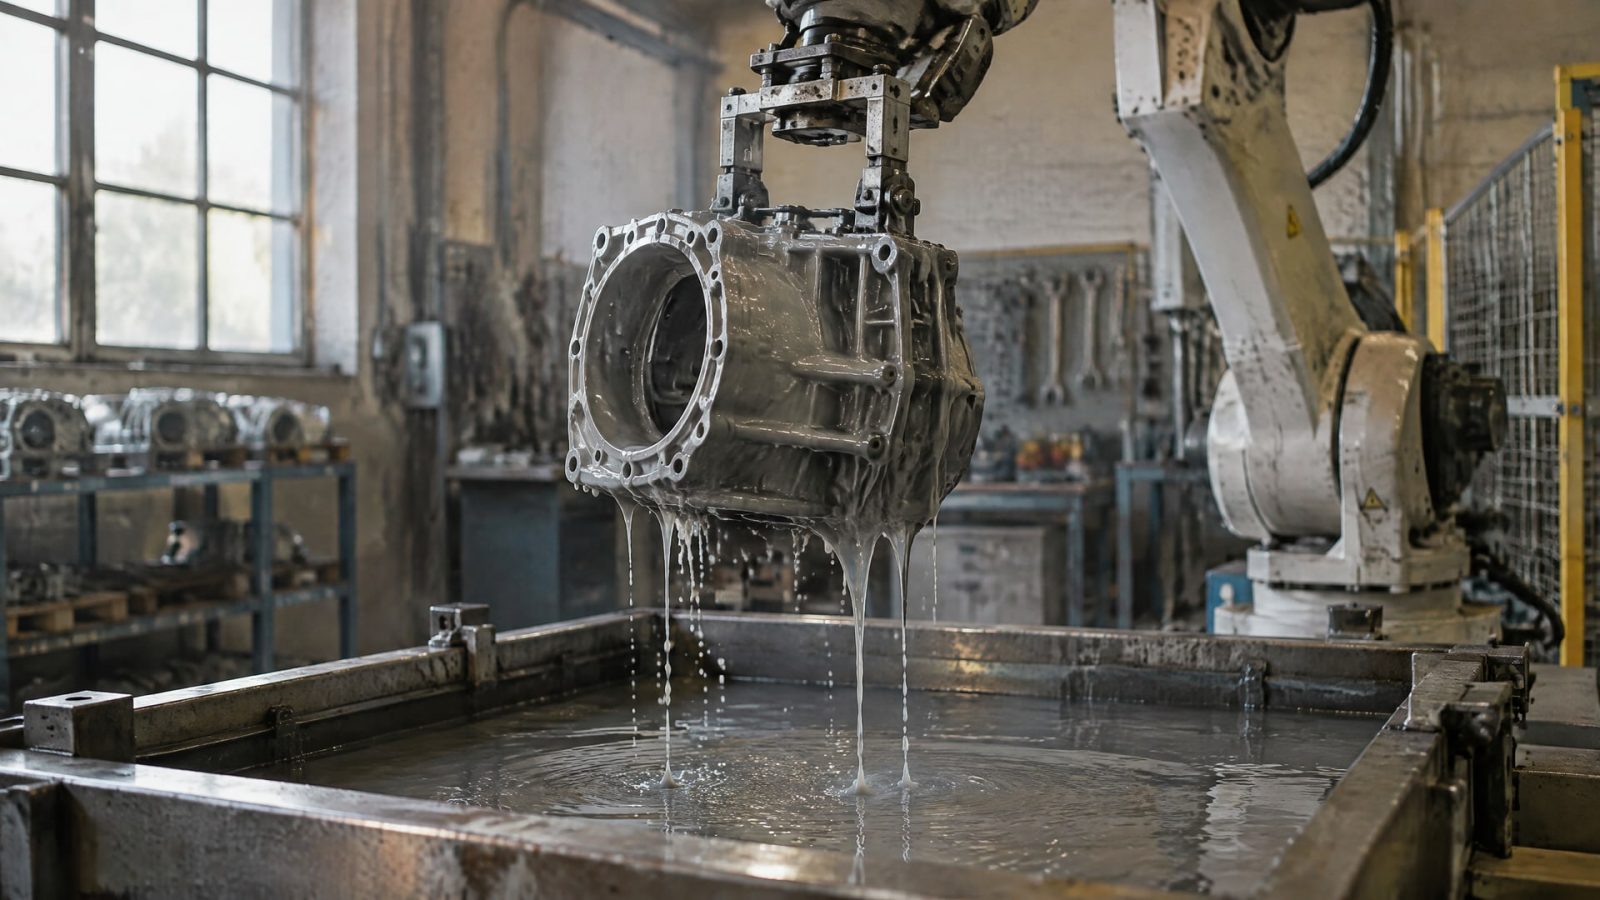
Окунание не гарантирует стабильную толщину слоя покрытия на деталях сложной формы. Итог зависит от вязкости состава, скорости извлечения детали, содержания сухого остатка, дренажа и геометрии. Поэтому метод может оказаться неподходящим для прецизионных узлов, где покрытие влияет на посадки, зазоры и размеры сопрягаемых поверхностей.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий для деталей машин и насосов. Разберем, от чего зависит толщина, почему измерений в одной точке недостаточно и в каких случаях стоит рассматривать вакуумное или локальное нанесение. Отдельно рассмотрим защиту деталей от износа и ограничения, которые возникают при попытке решить проблему только увеличением толщины покрытия.
Почему толщина слоя покрытия при окунании нестабильна
При окунании деталь погружают в состав, а затем извлекают.
На поверхности остается материал, часть которого стекает. Количество и распределение остатка определяют не только свойства состава, но и режим извлечения, а также форма детали. ASTM D823 указывает на скорость извлечения, вязкость и содержание сухого остатка как параметры, которыми контролируют толщину нанесенного слоя.
Настройка одного параметра не устраняет влияние остальных. Например, корректировка вязкости сама по себе не гарантирует нужного результата, если меняется скорость извлечения или геометрия изделия. Имеют значение также стабильность ванны, условия стекания и участки, где материал задерживается. Поэтому при одинаковом составе разные детали могут получить неодинаковое покрытие.
Особенно сложно прогнозировать результат на деталях с отверстиями, уступами, внутренними полостями и сопрягаемыми поверхностями. В полостях могут задерживаться воздушные карманы, а на нижних кромках и в капиллярных зонах может нарастать избыток материала. На плоском образце эти особенности геометрии не воспроизводятся, поэтому успешная проверка на панели не подтверждает пригодность процесса для конкретной детали.
Метод окунания может быть приемлем для простых изделий, где отклонение толщины не влияет на функцию детали. Но когда покрытие занимает часть размерного допуска, важна не только средняя толщина, но и разброс между участками. Если процесс не обеспечивает предсказуемого слоя на реальной геометрии, расчет на одинаковое покрытие по всей поверхности становится ненадежным.
Перед запуском процесса следует задать допустимое окно толщины, указать зоны маскирования и определить допустимость наплывов. Затем окунание проверяют на детали с реальной геометрией, а не только на плоском образце. Такой порядок помогает обнаружить участки накопления состава до серийного применения метода.
Как геометрия детали влияет на покрытие и посадки
Толщина покрытия меняет наружный размер детали.
На сопрягаемых поверхностях и в отверстиях даже небольшое нарастание слоя может повлиять на зазор или посадку. Для точного узла это означает, что толщину покрытия необходимо учитывать при конструировании, а не оценивать только после нанесения.
В ISO 14713-2 отмечено, что толщина горячего цинкового покрытия прежде всего зависит от природы и толщины стали. В этом же стандарте указана необходимость предусматривать технологические допуски на сопрягаемых поверхностях и в отверстиях. Этот принцип важен для проектирования: покрытие становится частью размерной цепи, и его нельзя рассматривать отдельно от размеров основы.
При окунании распределение материала связано с формой изделия. На выступах, кромках, внутренних участках и в местах стекания условия отличаются. Поэтому одинаковая настройка ванны не означает одинаковую толщину на всей поверхности. Чем сложнее геометрия и больше функционально значимых сопряжений, тем выше риск, что локальный избыток покрытия изменит размеры сильнее, чем допускает узел.
В инженерной документации полезно заранее выделить поверхности, на которых толщина влияет на работу механизма. Для них задают требования к покрытию, допуски и, если это нужно, маскирование. Отдельно оценивают отверстия и зоны контакта с сопрягаемыми деталями. Такой подход позволяет связать метод нанесения с конструкторскими требованиями, а не подбирать его только по удобству обработки.
Увеличение толщины не всегда улучшает защиту. Если слой мешает сборке, сокращает зазор или изменяет размер посадочной поверхности, ресурс узла может снизиться даже при хорошей стойкости материала покрытия. Поэтому выбор метода должен учитывать одновременно назначение покрытия, точность геометрии и условия работы детали.
Как измерять толщину покрытия и оценивать равномерность
Оценка толщины в одной точке не показывает распределение слоя по детали.
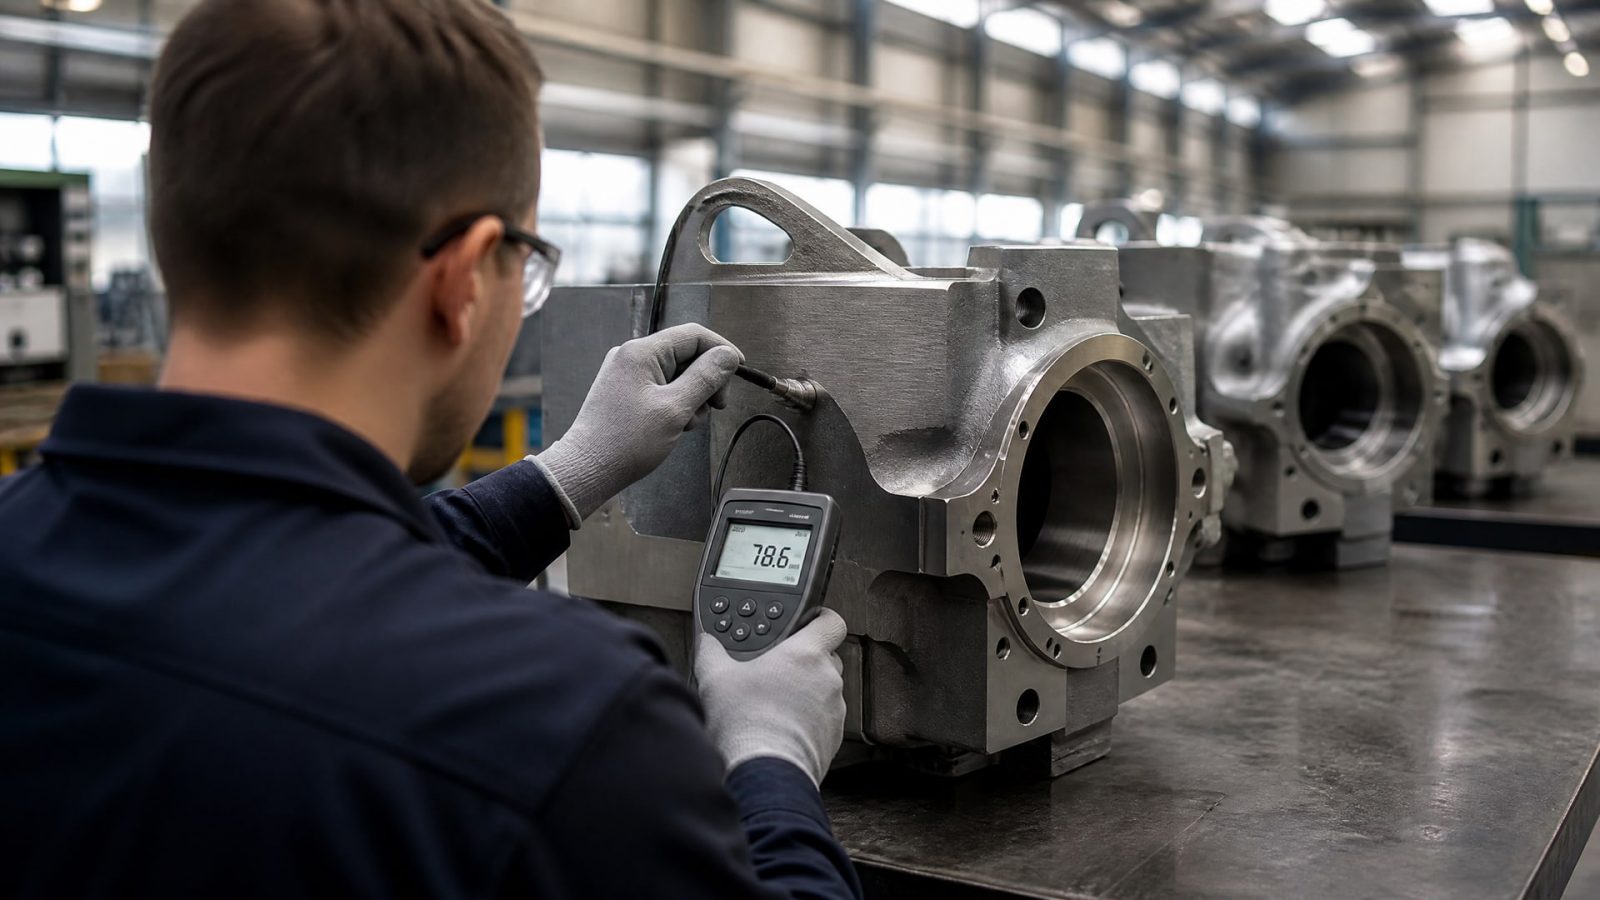
В локальной зоне измерение может попасть на участок с наплывом или, наоборот, с недостаточным покрытием. Чтобы судить об однородности, измерения выполняют в нескольких заранее выбранных местах и сопоставляют результаты с требованиями к детали.
ASTM D823 рекомендует измерять толщину минимум в трех разных зонах панели для оценки равномерности. ISO 1461 предусматривает контроль толщины покрытия магнитным методом по EN ISO 2178, гравиметрическим и другими способами. Для крупных изделий в выборке указывают как минимум три опорные зоны на изделие. Эти положения показывают, что контроль строится на нескольких участках, а не на одной случайной точке.
Для сложной детали точки контроля нужно выбирать с учетом ее геометрии и назначения. Полезно отдельно проверять функциональные поверхности, кромки и зоны, где возможны задержка воздуха или избыток материала. Если деталь имеет отверстия и сопряжения, измерительный план должен отражать именно эти особенности. Иначе полученное среднее значение может скрыть отклонение в месте, важном для сборки.
Проверка не заменяет валидацию процесса на реальном изделии. Плоская панель помогает оценить материал и общую равномерность, но не воспроизводит стекание и распределение состава на сложной форме. Для подтверждения технологичности окунания нужен контроль детали с фактической геометрией, а точки измерения следует выбирать до начала испытаний.
Системный контроль позволяет понять, в каких зонах толщина выходит за заданные пределы и связано ли это с параметрами процесса или формой изделия. Если результаты заметно различаются по участкам, простое изменение вязкости может не решить проблему: следует оценить скорость извлечения, дренаж, геометрию и стабильность состава.
Какие методы нанесения покрытий выбрать для прецизионной детали
Выбор технологии начинается с требований к детали: допустимой толщины, размеров сопряжений, зон защиты и условий эксплуатации.
Если покрытие должно сохранять точность посадки, процесс с трудно прогнозируемым нарастанием слоя создает дополнительный риск. В таком случае рассматривают методы, позволяющие получать измеримую и стабильно малую толщину либо наносить материал только на рабочие участки.
Для ряда прецизионных деталей применяют вакуумные PVD-покрытия толщиной порядка 0,5-5 мкм. Такой диапазон важен там, где нужно учитывать размеры, зазоры и точность посадок. Это не универсальная замена окунанию: пригодность покрытия и технологии зависит от материала детали, ее функции и условий эксплуатации. Но если задача требует тонкого слоя, PVD может быть предпочтительнее мокрого нанесения.
Независимо от выбранной технологии, до ее внедрения задают окно толщины, зоны маскирования и допустимые наплывы. Затем процесс проверяют на реальной детали. Контроль на образце полезен для предварительной оценки, однако он не показывает, как материал распределится в отверстиях, на нижних кромках и на сложных сопряжениях.
При сравнении методов важно учитывать не только номинальную толщину, но и разброс по поверхности. Для узла с точными посадками существенно, чтобы слой не нарушал размерные требования в отдельных точках. Если технологический процесс не обеспечивает такой результат, следует оценить альтернативу, в которой распределение покрытия лучше контролируется или область обработки ограничена функциональной зоной.
Покрытие деталей насоса: защита от эрозионного износа
В насосах, перекачивающих среду с твердыми частицами, износ особенно затрагивает кромки лопаток и диффузоров.
Повреждение этих участков может снижать гидравлическую эффективность и повышать энергопотребление. Поэтому покрытие деталей насоса выбирают не только по коррозионной стойкости: необходимо учитывать абразивно-эрозионное воздействие и зоны, на которые приходится основной поток частиц.
Сплошное нанесение покрытия не всегда решает задачу. Если изнашивается ограниченная область, рационально оценивать локальное упрочнение или нанесение материала именно на рабочие зоны. Тип технологии выбирают с учетом требуемой толщины и состава покрытия; для насосных компонентов в таких задачах рассматривают, в частности, APS/HVOF, а не только окунание.
Для защиты от эрозионного износа важно сопоставить характеристики покрытия с режимом среды и геометрией насосной детали. Общая защита поверхности от коррозии не означает автоматически, что материал выдержит воздействие твердых частиц. При выборе учитывают, где возникает износ, как меняется поток и какие участки определяют эффективность насоса.
Толстый слой сам по себе не гарантирует больший ресурс. Если покрытие не попадает в наиболее нагруженные зоны или меняет рабочие зазоры, результат может не соответствовать задаче. Поэтому оценку начинают с анализа изношенных участков и требований к геометрии, затем выбирают технологию и проверяют покрытие на детали с реальной формой.
Часто задаваемые вопросы
Почему окунание не обеспечивает одинаковую толщину покрытия на всей детали?
При окунании толщина зависит от вязкости состава, скорости извлечения, содержания сухого остатка, дренажа и геометрии изделия. На нижних кромках и в капиллярных зонах может скапливаться избыток материала, а в сложных полостях на результат влияют воздушные карманы. Поэтому равномерность нужно проверять на реальной детали.
Сколько точек нужно для измерения толщины слоя покрытия?
Для оценки равномерности ASTM D823 рекомендует измерять покрытие минимум в трех разных зонах панели. ISO 1461 также опирается на несколько опорных зон: для крупных изделий указывают как минимум три зоны на изделие в выборке. Точки контроля выбирают с учетом формы и назначения детали.
Как толщина покрытия влияет на посадки и зазоры?
Покрытие меняет размер поверхности, поэтому его нужно учитывать на сопрягаемых участках и в отверстиях. ISO 14713-2 указывает на необходимость предусматривать технологические допуски для толщины покрытия в таких зонах. Если слой превышает заложенный размерный запас, сборка и работа узла могут осложниться.
Какое покрытие выбрать для защиты насоса от эрозионного износа?
Выбор зависит от среды, размера твердых частиц, геометрии детали и зоны воздействия. Для насосных компонентов рассматривают специальные защитные покрытия и локальную обработку наиболее нагруженных участков. Подходящую технологию определяют по требуемой толщине и составу, а не только по коррозионной стойкости покрытия.
Заключение
Окунание не подходит для точного машиностроения в тех случаях, когда процесс не обеспечивает предсказуемую толщину слоя на сложной геометрии и соблюдение допусков на сопряжениях. Толщина зависит от нескольких параметров, а контроль в одной точке не показывает равномерность покрытия. Для прецизионных деталей рассматривают технологии с контролируемым тонким слоем, а для насосов с абразивной средой отдельно оценивают локальную защиту от эрозионного износа.
Практический следующий шаг - задать допустимое окно толщины, определить функциональные поверхности и точки контроля, затем испытать выбранный процесс на детали с реальной геометрией. Такой порядок поможет оценить влияние покрытия на посадки, зазоры и рабочий ресурс до внедрения технологии в производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой линии влияет на скорость и точность фасовки, а также почему важен выбор материала с допуском H1.
Узнайте, как выбрать смазку шпинделя станка с ЧПУ, чем отличаются схемы подачи и как продлить срок службы подшипников.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить плавную работу и защиту от коррозии.