
Пищевая смазка для дозатора: как H1 влияет на скорость и точность фасовки порошков
Смазка дозатора пищевого оборудования не повышает точность сама по себе и не ускоряет движение порошка. Правильно подобранный материал и рассчитанная подача снижают трение и износ узлов, помогая машине дольше работать на заданной скорости и поддерживать стабильное дозирование. Если смазка может случайно попасть на продукт или упаковку, для такой зоны выбирают материал с регистрацией NSF H1.
Статья поможет инженерам, техническим специалистам и снабженцам оценить роль смазки в работе фасовочной линии. Разберем, где нужен H1, как смазочный режим связан с точностью дозирования и производительностью, почему избыток смазки опасен при работе с порошковой пылью и какие параметры проверить перед выбором.
Как смазка дозатора пищевого оборудования влияет на работу линии
Точность фасовки зависит от системы дозирования, конструкции машины и состояния ее механических узлов.
Смазка не изменяет настройки дозатора и не корректирует массу порции напрямую. Ее роль другая: уменьшать сопротивление движению, поддерживать работу подшипников, направляющих, цепей и приводов, снижать трение и износ. Если узлы работают нестабильно, машине сложнее сохранять заданный ритм и повторяемость операций.
Поэтому связь между смазкой и точностью фасовки косвенная. Правильный режим обслуживания помогает оборудованию дольше удерживать номинальную скорость, а дозирующим механизмам - повторять рабочий цикл без лишних колебаний, вызванных износом или повышенным сопротивлением. Сама смазка не компенсирует неисправность, неправильную настройку или неподходящую конструкцию дозатора.
Показатели машин розлива дают ориентир для понимания механики дозирования, но не служат спецификацией фасовочного оборудования для порошков. Для машин розлива приводятся точность заполнения ±0,5-1% и производительность 10-120 единиц в минуту в зависимости от конфигурации, вязкости и конструкции. Эти значения нельзя автоматически переносить на порошковые линии: фактические параметры определяют тип продукта, дозатора и оборудования.
В материалах по автоматической смазке цепей описан пример спирального конвейера в бутылочном производстве, скорость которого могла возрасти до двух раз после внедрения автоматизированной смазки. Это пример для конвейера, а не обещание такого же прироста на линии фасовки порошка. Он показывает общий принцип: снижение сопротивления в узлах может помочь оборудованию работать быстрее, если именно трение ограничивает скорость.
Для оценки влияния смазки на фасовку важно разделять две задачи: поддержание механической стабильности машины и настройку самого дозирования. Первая зависит от состояния узлов и смазочного режима, вторая - от системы управления и конструкции дозатора. Чтобы понять, где находится ограничение, сопоставляют фактическую работу оборудования с его настройками и регламентом обслуживания.
Когда на фасовочной линии нужен допуск H1
H1 выбирают для смазки, применяемой в зоне, где возможен случайный контакт с пищей.
Такой риск может возникнуть не только в точке непосредственного дозирования, но и рядом с упаковкой или продуктом, если конструкция оборудования допускает попадание смазочного материала. Для упаковочных и фасовочных машин это особенно важно при определении точек обслуживания.
H1 не означает, что смазка предназначена для прямого контакта с пищей. Это категория для возможного случайного контакта, а не разрешение наносить материал на продукт. Отдельно существуют смазки категории 3H для прямого контакта, например разделительные агенты; 3H и H3 - разные категории. Поэтому при выборе нужно сверять назначение регистрации с конкретной операцией.
ISO 21469 устанавливает гигиенические требования к составу, производству и применению смазок, которые могут контактировать с пищей. Смазки, отвечающие таким требованиям, часто относятся к классу H1. При этом отметка H1 не заменяет проверку пригодности материала для конкретного узла: учитывают скорость, температуру, влажность, пыль, тип подшипника и материал уплотнений.
Для выбора можно пройти по короткому списку:
Определить, возможен ли случайный контакт с продуктом или упаковкой.
Проверить, требуется ли в этой точке смазка с регистрацией H1.
Сопоставить свойства материала с условиями работы узла и рекомендациями по обслуживанию.
Уточнить, совместима ли смазка с материалами уплотнений.
Зафиксировать точки нанесения и порядок контроля, чтобы исключить произвольное обслуживание.
Если контакт с продуктом исключен, требования к смазке могут быть другими. Но пищевой статус оборудования сам по себе не определяет свойства смазочного материала для всех узлов линии. Каждую точку оценивают отдельно, а решение сверяют со спецификацией оборудования и требованиями предприятия.
Как дозировать смазку, чтобы сохранить точность фасовки
Избыточное количество смазки не гарантирует меньшего трения или более высокой скорости.
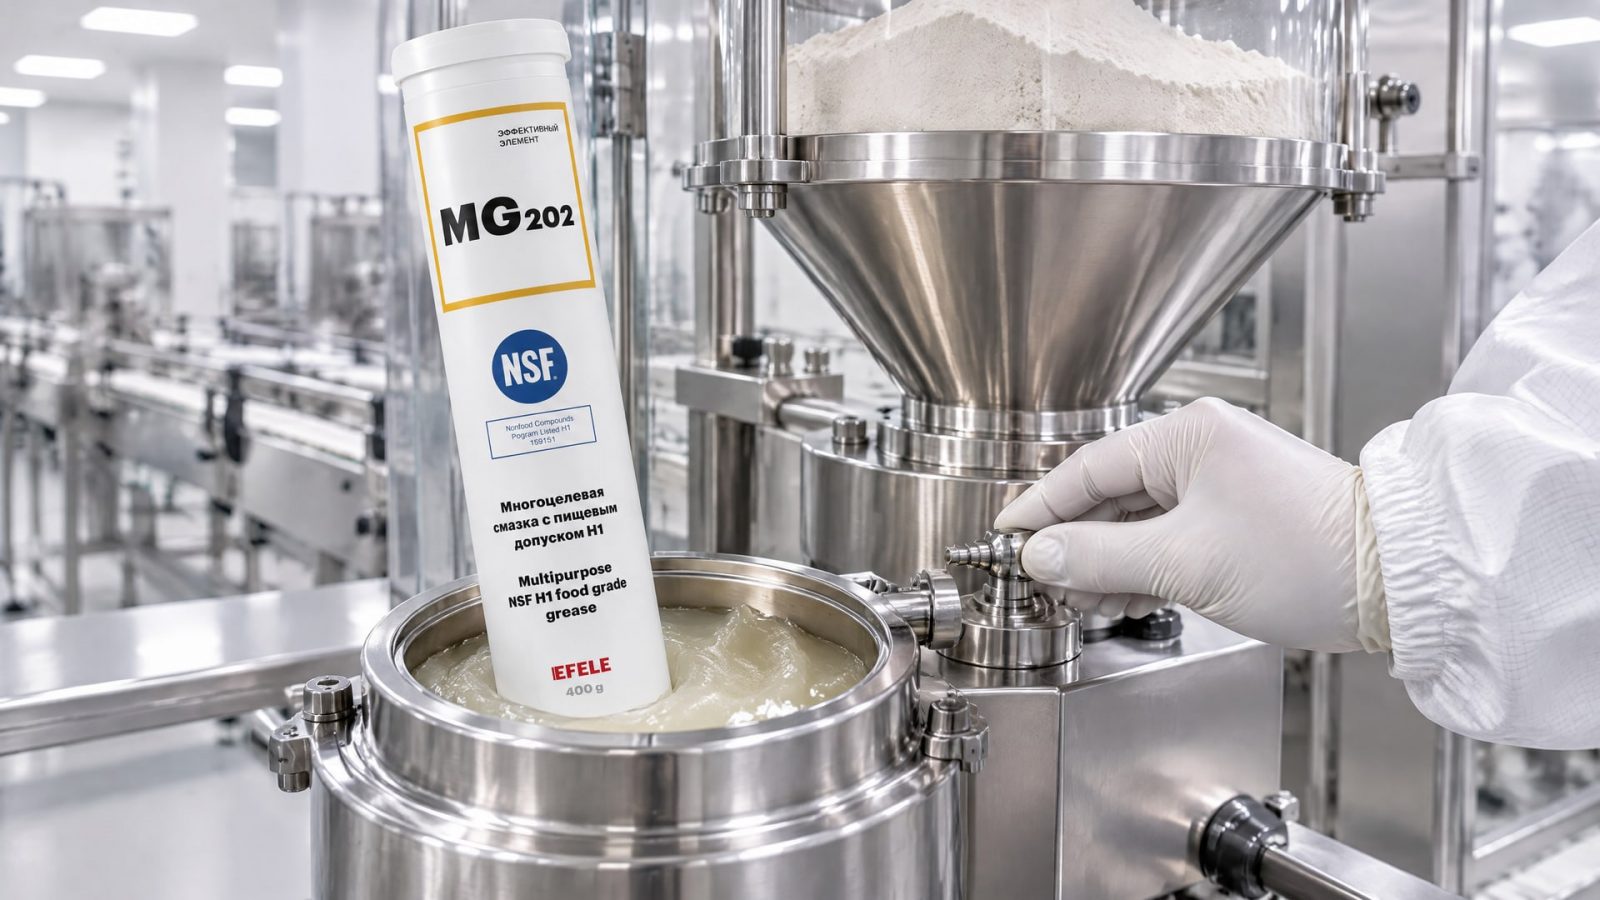
Напротив, избыток может выйти за пределы узла, попасть на упаковку или создать условия для налипания порошковой пыли. В материалах по фармацевтическому оборудованию отмечается, что пыль и смазка могут образовывать абразивную массу. Поэтому для фасовки порошков важны чистота зоны и минимально достаточная подача.
Количество смазки рассчитывают с учетом геометрии подшипника и скорости его работы, а не определяют на глаз. Для контроля используют ультразвуковой смазочный пистолет или фиксированное число ходов калиброванного инструмента. Такой подход делает дозирование повторяемым и снижает зависимость от субъективной оценки оператора.
Не менее важны интервалы обслуживания. Точная подача и подходящий график помогают снизить трение и износ, поддерживая стабильную работу оборудования. Если смазывать узел слишком редко, состояние механики может ухудшаться; чрезмерная подача повышает риск загрязнения. Поэтому интервал задают по регламенту и контролируют, а не меняют произвольно после появления шума или нестабильного движения.
При обслуживании порошковой линии полезно учитывать, что пыль может оседать вокруг точек смазки. Перед нанесением проверяют чистоту зоны и соблюдают установленный порядок обслуживания, чтобы не вносить загрязнения в узел. После запуска отслеживают признаки изменения работы: рост сопротивления, вибрацию, перегрев или проскальзывание. Эти наблюдения помогают вовремя проверить состояние механизма и соответствие режима смазки условиям эксплуатации.
На узлах, где возможны вымывание, фреттинг или затрудненный холодный пуск, важно не ограничиваться только требованием H1: нужно оценить режим работы и подобрать материал по условиям точки. В таких задачах на фасовочных механизмах применяют многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1; ее рассматривают для стабильной работы узлов при соблюдении установленного количества и интервалов нанесения.
Как порошковая пыль меняет требования к смазке
Порошок влияет на чистоту механизмов и может взаимодействовать со смазочным материалом.
Если пыль попадает в зону нанесения и смешивается со смазкой, образуются загрязненные отложения, способные работать как абразив. Это повышает значимость не только смазывающей способности, но и контроля чистоты вокруг подшипников, направляющих и других обслуживаемых точек.
При подборе учитывают адгезию - способность смазки удерживаться на поверхности. Она не равна вязкости и не определяется классом NLGI. Для пыльного участка важно оценить, не будет ли материал избыточно удерживать загрязнения и насколько его свойства соответствуют скорости, нагрузке и конструкции узла. Одного указания H1 недостаточно, чтобы ответить на эти вопросы.
В условиях влажной уборки дополнительно проверяют риск вымывания. Также учитывают скорость узла и материал уплотнений: смазка должна соответствовать реальным условиям эксплуатации, а не только общей категории оборудования. Если одна точка работает во влажной среде, а другая находится рядом с источником порошковой пыли, требования к ним могут различаться.
Практическая оценка должна охватывать весь режим работы:
Где находится точка нанесения относительно продукта, упаковки и источника пыли.
Как устроена защита узла от загрязнений и влаги.
Какова скорость механизма и как часто оборудование проходит обслуживание.
Есть ли риск вымывания и совместима ли смазка с уплотнениями.
Можно ли контролировать дозу и интервал по установленному регламенту.
Такой разбор помогает не использовать один материал и одинаковый режим автоматически для всех узлов. Для каждого участка определяют риск контакта, условия эксплуатации и способ контроля. Если пыль регулярно попадает в обслуживаемую зону, сначала проверяют организацию смазки и защиту узла, а не увеличивают количество материала.
Как оценить влияние смазки на скорость и точность фасовки
До изменения смазочного режима фиксируют исходное состояние машины: скорость работы, стабильность дозирования и признаки отклонений в механизмах.
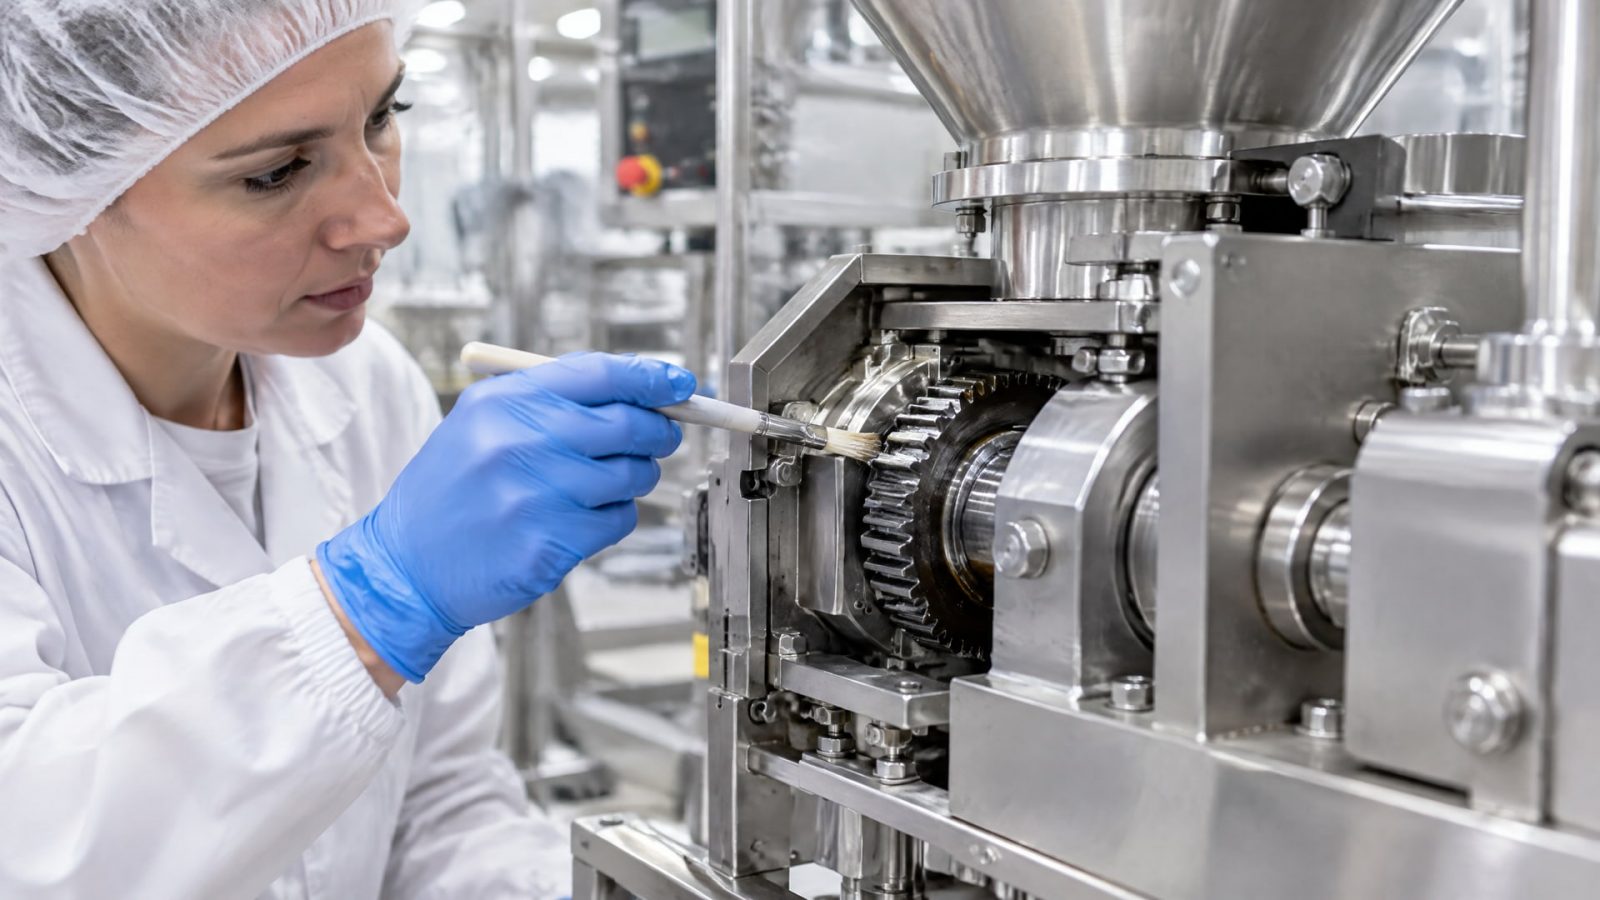
Затем проверяют, соответствует ли смазка условиям узла, правильно ли рассчитано ее количество и соблюдаются ли интервалы. Такой порядок позволяет не приписывать смазке изменения, вызванные перенастройкой дозатора или ремонтом других компонентов.
Если производительность ограничивает трение или износ, корректный режим смазки может поддержать работу на номинальной скорости. Но скорость фасовки зависит не только от смазывания. Влияют конфигурация оборудования, характеристики продукта и конструкция дозатора; показатель 10-120 единиц в минуту для машин розлива - лишь ориентир по другому типу оборудования, а не норма для порошковой линии.
Точность также оценивают с учетом типа машины. Для оборудования розлива в источниках приведен ориентир ±0,5-1%, а для машин фасовки в крупную тару встречаются значения ±0,03-0,05% по общему объему заполнения. Эти показатели относятся к разным задачам и не являются нормативами для дозаторов порошка. Их нельзя использовать для сравнения точности без учета конструкции и режима работы.
Для практического контроля полезно вести журнал обслуживания и наблюдений. В нем отмечают точку нанесения, количество смазки или число ходов инструмента, дату обслуживания, состояние узла и стабильность работы линии. Если после изменения режима меняются шум, вибрация, нагрев или повторяемость цикла, проверяют сам механизм, дозирование и соблюдение установленной процедуры.
Автоматизированная подача может сделать интервалы и количество смазки более повторяемыми. Однако сама автоматизация не гарантирует роста производительности: настройки должны соответствовать геометрии узлов и скорости линии. Результат оценивают по работе конкретной машины, не перенося на нее показатели конвейера из другого производства.
Часто задаваемые вопросы
H1-смазка сама повышает точность фасовки?
Нет. H1 указывает на возможность случайного контакта смазки с пищей, но не меняет алгоритм дозирования. Правильно подобранная смазка и точная подача помогают снизить трение и износ узлов, поддерживая стабильную работу оборудования. На точность также влияют конструкция дозатора, его настройка и состояние механики.
Можно ли наносить H1-смазку на продукт?
Нет. H1 относится к смазкам для зон с возможным случайным контактом с пищей, а не к материалам для целевого прямого нанесения. Для прямого контакта существуют отдельные категории, например 3H для разделительных агентов. Требования к конкретной операции и точке применения проверяют отдельно.
Почему нельзя закладывать больше смазки для ускорения фасовки?
Избыток не гарантирует снижения трения и может выйти за пределы узла. В пыльной зоне порошок способен смешиваться со смазкой и образовывать абразивные отложения. Количество рассчитывают по геометрии подшипника и скорости, а дозу контролируют инструментом или фиксированным числом ходов.
Подходит ли одна смазка для всех узлов фасовочной линии?
Не обязательно. У узлов могут различаться скорость, нагрузка, влажность, воздействие пыли, риск вымывания и вероятность контакта с продуктом или упаковкой. Поэтому материал выбирают отдельно для каждой точки, проверяя требования к H1 и соответствие условиям эксплуатации.
Заключение
Смазка для пищевого дозатора влияет на скорость и точность фасовки косвенно: она помогает уменьшить трение и износ, чтобы механизмы дольше сохраняли стабильную работу. Для зон с возможным случайным контактом с продуктом или упаковкой выбирают H1, а количество и интервалы подачи определяют по узлу, скорости и условиям эксплуатации. Избыток смазки особенно нежелателен там, где в механизмы может попадать порошковая пыль.
Практический следующий шаг - составить перечень точек смазки на фасовочной линии, отметить для каждой риск контакта, пыль, влажность и рабочую скорость, затем сверить требования оборудования и режим обслуживания. После этого можно определить подходящий материал и инструментальный способ контроля дозы, не смешивая задачу смазки с настройкой самого дозатора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку шпинделя станка с ЧПУ, чем отличаются схемы подачи и как продлить срок службы подшипников.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить плавную работу и защиту от коррозии.
Узнайте, какие документы подтверждают соответствие смазки с допуском H1 требованиям безопасности, помимо NSF, и как их правильно запросить у поставщика.