
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
Фасовочное и упаковочное оборудование работает в условиях, где смазка может случайно попасть на продукт или упаковочный материал. Это технически неизбежный контакт, который требует особого подхода к выбору лубриканта. Смазка с допуском NSF H1 - это решение для таких сценариев, но только при условии правильного подбора под конкретный узел и режим работы машины.
Статья поможет техническому специалисту и закупщику разобраться, когда действительно нужна H1, какие параметры проверять, какие ошибки совершают при выборе, и как правильно наносить смазку, чтобы она защищала оборудование, а не загрязняла продукцию.
Что такое NSF H1 и когда она действительно нужна
NSF H1 - это категория пластичных смазок и масел для оборудования пищевой промышленности, где возможен случайный, технически неизбежный контакт лубриканта с пищей или упаковкой.
Допуск H1 означает, что максимально допустимый incidental contact составляет 10 ppm, и смазка безопасна при таких условиях.
Важно понимать: H1 - это не то же самое, что «пищевая смазка, которую можно есть». Это смазка для технических узлов, конструкция и расположение которых допускают только непреднамеренное попадание на продукт. Если конструкция машины подразумевает прямой контакт смазки с пищей по замыслу производителя - применяют категорию 3H, а не H1.
На практике H1 нужна там, где смазка находится в зоне возможного разлета брызг, попадания через микротрещины или через упаковочный материал. На фасовочных линиях это подшипники печей разогрева, редукторы вблизи продуктового потока, направляющие несущих механизмов, цепи привода вблизи упаковки, шарниры и кулачки близко к месту запечатывания.
Регистрация NSF H1 и соответствие стандарту ISO 21469 - это две стороны одной медали. ISO 21469 устанавливает гигиенические требования к производству и составу смазок для пищевого применения; NSF проводит независимую проверку и выдает регистрацию. Если смазка имеет обе отметки, это гарантирует, что она прошла контроль качества сырья, условий производства и финального состава.
Как выбрать смазку: не только допуск, но и технические параметры
Одна и та же H1-смазка не подходит для всех узлов машины.
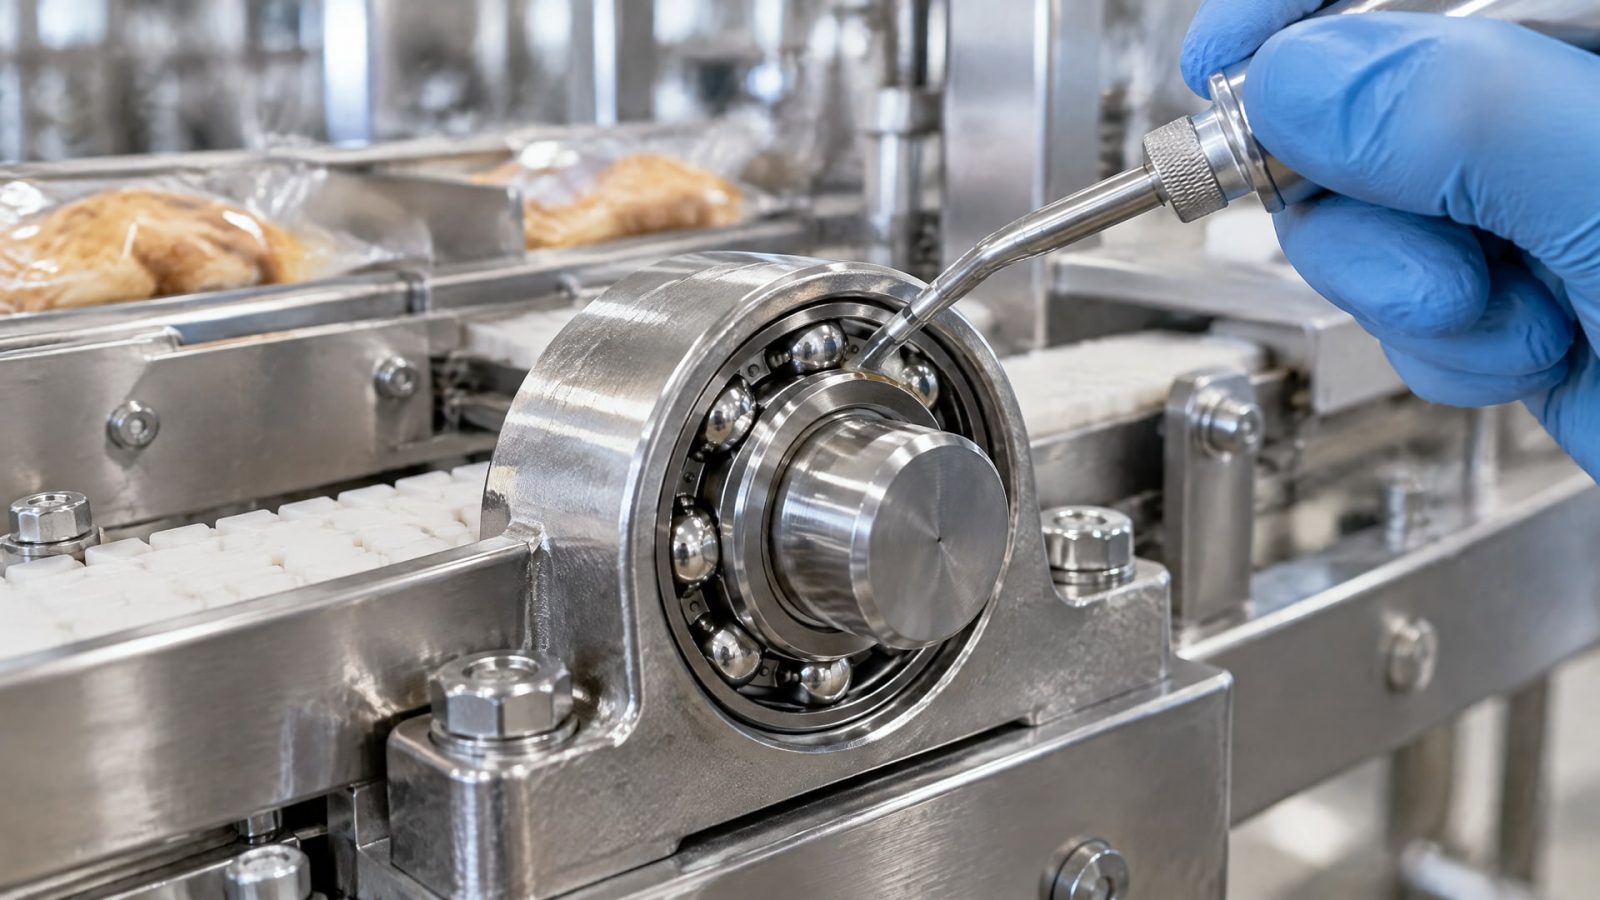
Закупщик часто наивно думает: купили одну смазку с допуском H1, намазали все подряд. В результате на холодном пуске подшипник не вращается, а на горячем редуктор протекает и окисляется. Ошибка в том, что выбирают по санитарному параметру, а игнорируют механику.
При подборе H1-смазки проверяйте четыре параметра:
Тип узла. Подшипник качения, подшипник скольжения, направляющая, цепь, открытая зубчатая передача, редуктор - каждый работает в своем режиме. Для подшипников часто нужна более текучая смазка (NLGI 0, 1), для направляющих - гуще (NLGI 2), для редукторов - комбинированное масло или пластичная смазка средней консистенции.
Температурный диапазон. Если узел нагревается до 100 °C (запаечные головки, узлы печей), нужна смазка, работающая при таких температурах. Если машина работает в холодильнике или в помещении с минусом - смазка должна остаться текучей при низких температурах. Универсальная H1 при +260 °C выдержит, но при -20 °C превратится в камень.
Нагрузка и скорость. Редукторы работают под давлением, требуют смазки с хорошей несущей способностью. Скоростные подшипники высокооборотного ротора требуют низкой вязкости, иначе будет нагрев от трения. Цепи конвейера переносят вес, но движутся со средней скоростью.
Класс консистенции NLGI. Это не вязкость (хотя она связана), а степень плотности пластичной смазки. NLGI 0 - почти текучая, NLGI 1 - мягкая, NLGI 2 - средняя, NLGI 3 - густая. Число отражает результат пенетрометрии: чем выше, тем плотнее. Для пищевого оборудования часто встречаются NLGI 1 и NLGI 2, потому что они удерживаются в зазорах, но не создают избыточного тепла при движении.
Проверка температурного диапазона - это критический момент. Если в ТДС (техническом листе смазки) написано «-10 °C до +150 °C», а ваша запаечная головка работает при +200 °C, смазка окислится, станет жидкой, будет вымываться. И наоборот: смазка для -40 °C на комнатной температуре будет слишком жесткой и скрипеть.
Где размещается смазка на фасовочных и упаковочных машинах
Фасовочная или упаковочная машина - это обычно конвейерная система с наполнительным блоком, формирующим узлом и запаечным механизмом.
Каждый узел требует своей стратегии смазывания и часто - своей смазки.
Подшипники привода и направляющие. Это массовая зона, где смазка работает в условиях постоянного движения. Если машина расположена рядом с продуктовой линией и существует риск брызг, применяют H1. Здесь нужна текучесть достаточная для прокачивания в централизованных системах смазки или для нанесения спрей-пистолетом. Класс NLGI 0 или NLGI 1 предпочтителен.
Цепи и открытые зубчатые передачи. Цепи конвейера часто смазывают более плотной смазкой, чтобы она стояла в зазорах звеньев и не разбрызгивалась. Открытые передачи требуют смазки, которая прилипает к зубьям и выдерживает боковые нагрузки. Для фасовочной машины, если передача находится вблизи упаковки, подбирают H1 класса NLGI 2 или NLGI 3.
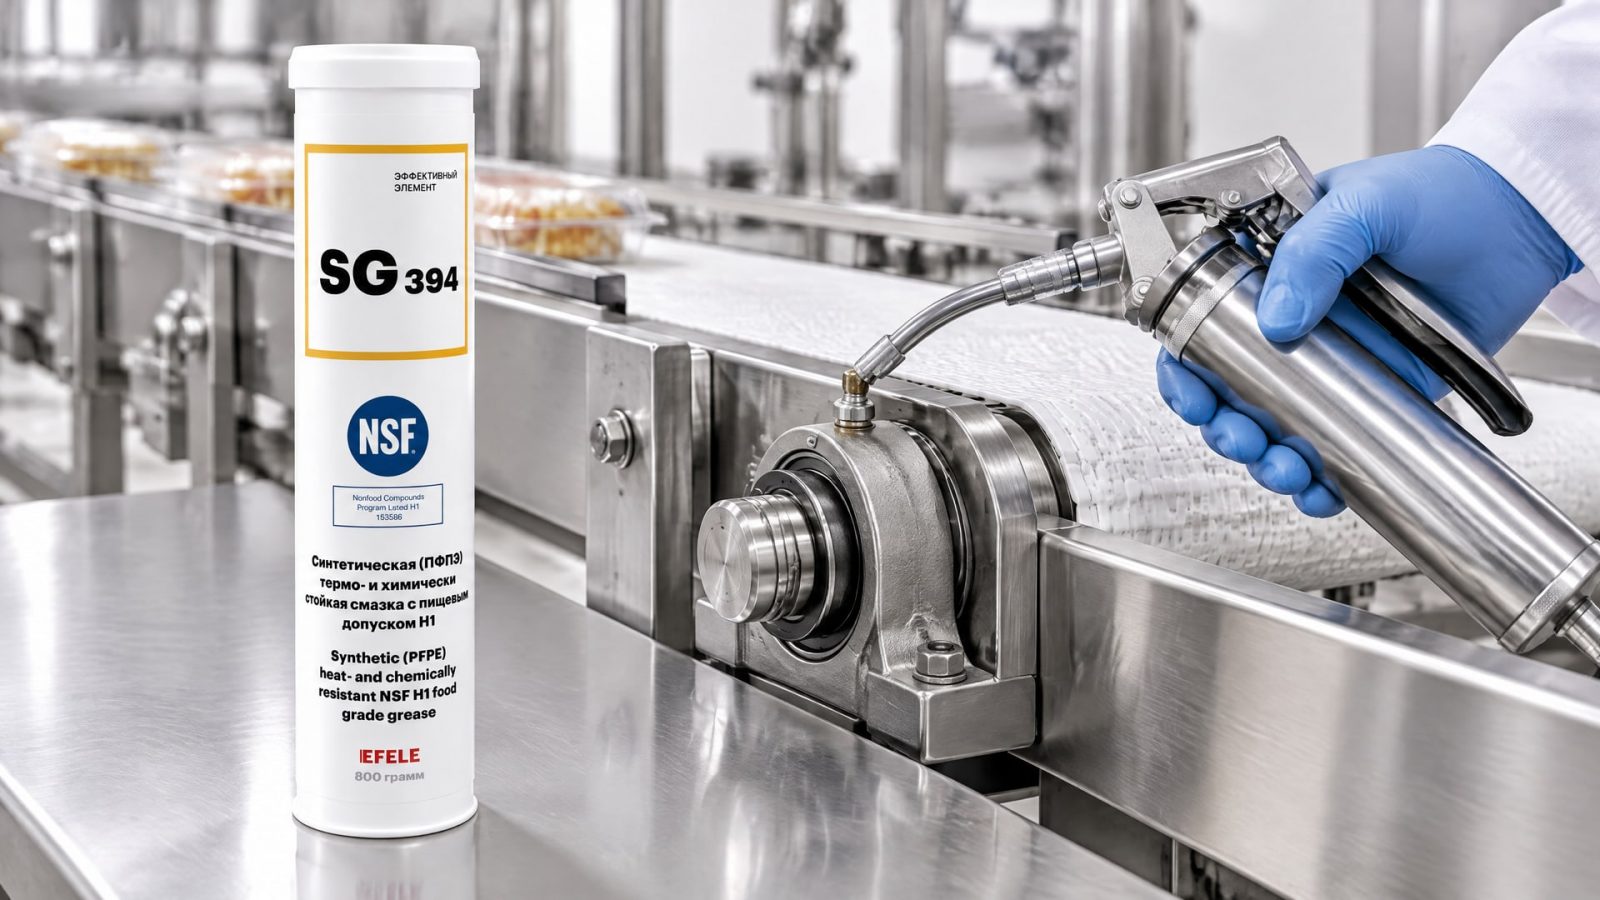
Подшипники печей разогрева (если есть). На многих фасовочных линиях стоят тепловые узлы для разогрева продукта перед наполнением или для плавления. Подшипники печей нагреваются до 80–120 °C, иногда выше. Обычная смазка здесь окислится за несколько недель. Нужна термостойкая H1. Для таких узлов подойдет термо-химстойкая пластичная смазка EFELE SG-394 с допуском NSF H1, способная работать в диапазоне от -20 °C до +260 °C, что позволяет использовать ее как при холодном пуске машины, так и при максимальных рабочих температурах.
Редукторы. Редукторные узлы передают крутящий момент с потерей энергии на трение, поэтому внутри редуктора температура выше, чем снаружи. Если редуктор расположен рядом с упаковкой или над продуктовым потоком, нужна водостойкая H1-смазка с хорошей адгезией (липкостью к поверхности; это способность смазки прилипать к металлу и держаться там, несмотря на движение). Высоконагруженные редукторы часто смазывают маслом, а не пластичной смазкой, но если это пластичная смазка, она должна быть класса NLGI 1 или NLGI 2 в зависимости от скорости вращения.
Запаечные механизмы и формующие головки. Это самая горячая зона. Запаечные головки, которые сваривают пакет, работают при температуре 100–180 °C, иногда выше. Подшипники и кулачки этого узла требуют смазки, которая не теряет свойства при нагреве и не прогоркает. Здесь применяют NLGI 0 или NLGI 1 термо- и водостойких H1-смазок. Для тестомесов и линий розлива, где требуется водостойкая смазка для высоконагруженных узлов, подверженных контакту с водой или паром, рекомендуется использовать EFELE SG-301, которая обладает отличными термо- и водостойкими свойствами и допуском NSF H1.
Почему недостаточно просто маркировки «food grade»
На рынке часто встречается слово «food grade» без уточнений.
Это может означать H1, H2 (что вообще не пищевая смазка - это для зон без контакта с пищей) или вообще маркетинговый трюк.
NLGI (Национальная ассоциация смазочных материалов, признанная международно) четко указывает: корректный термин - NSF H1, а не просто «food grade». Если продавец говорит «пищевая смазка» без ссылки на H1 или ISO 21469, это красный флаг.
Проверьте в техническом листе (ТДС/TDS) две вещи:
NSF H1 регистрация. Это означает, что смазка прошла проверку NSF и допущена к применению при incidental contact.
ISO 21469 сертификация. Это международный стандарт гигиенических требований. Если оба пункта есть, это признак того, что производитель серьезно относится к санитарным нормам.
Дополнительно проверьте, что в составе смазки нет красителей, ароматизаторов и вкусовых добавок - ее назначение не в пищевой ценности, а в технической безопасности.
Существует также регулирование на уровне 21 CFR 178.3570 (FDA, США), которое описывает допустимые ингредиенты для смазок, контактирующих с пищей. Если ваша компания работает с экспортом в страны, соблюдающие FDA, стоит проверить этот пункт в ТДС.
Правило минимального нанесения и практика использования
Одна из главных ошибок - переизбыток смазки.
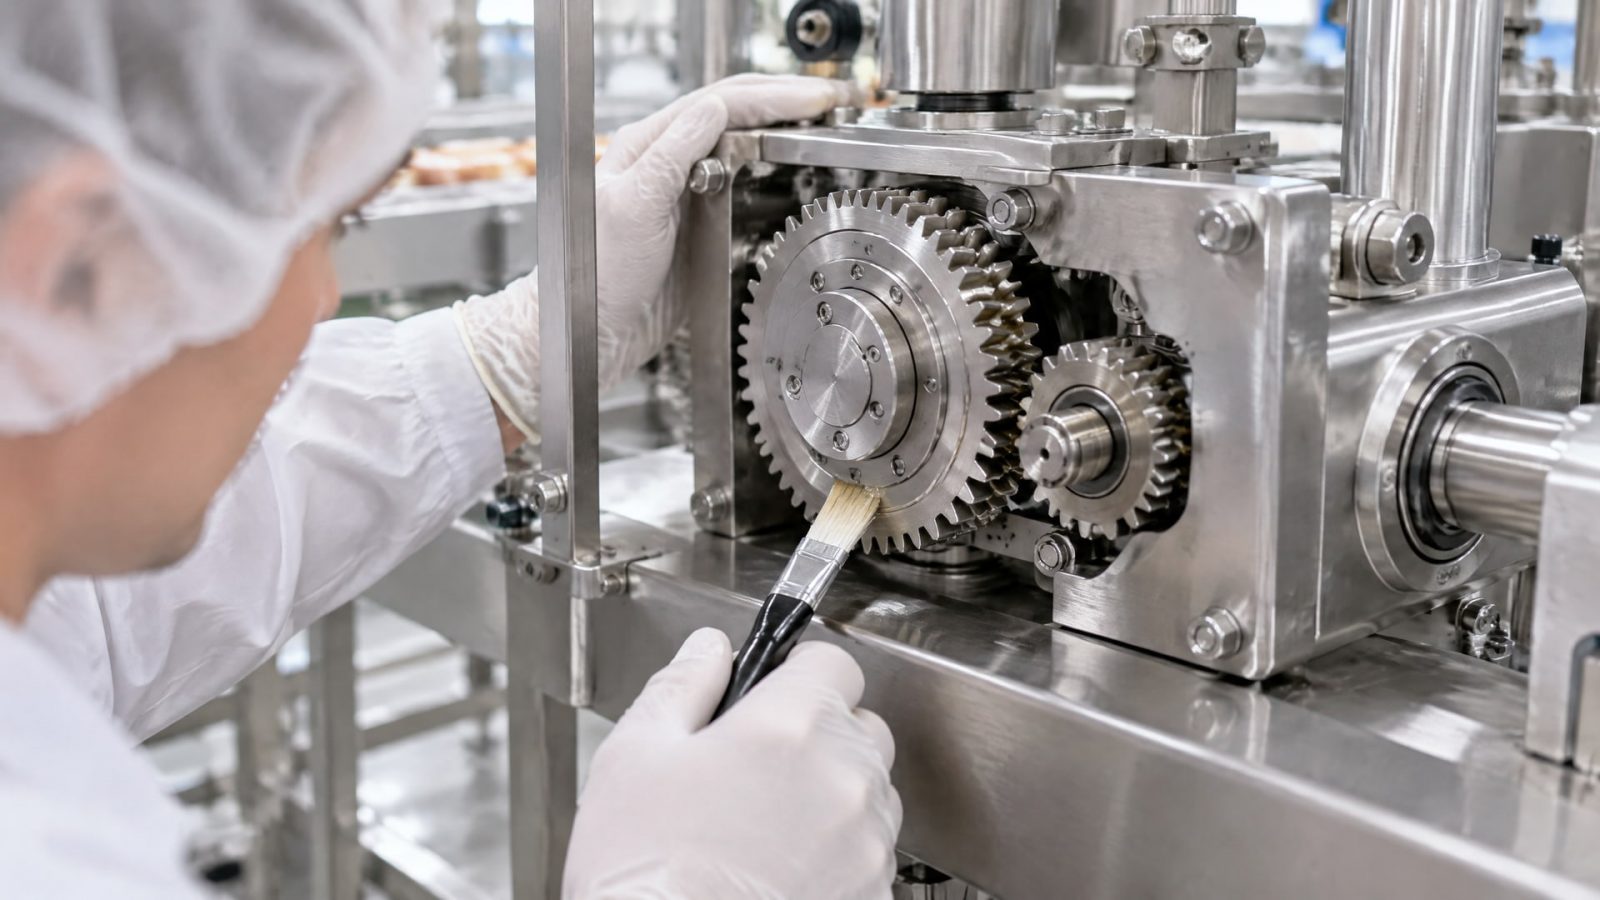
Техник думает: «Чем больше смазки, тем лучше защита», и заливает узел с запасом. В результате смазка вытекает, загрязняет соседние детали, может попасть на продукт или упаковку в больших количествах, создав проблему вместо ее решения.
На пищевом оборудовании действует правило: наносите минимально необходимое количество смазки, достаточное для технического эффекта. Это означает:
Для подшипников качения: 2–4 капли смазки в зазор, не более.
Для направляющих: тонкая пленка по длине рабочей поверхности, а не слой в несколько миллиметров.
Для цепей: смазка наносится точечно в звенья после сборки машины.
Для редукторов и открытых передач: смазка подается дозированно, излишки удаляются перед запуском машины.
Если смазку используют как антикоррозионную пленку (например, наносят на металлические детали перед длительным хранением или транспортировкой), ее затем должны удалить с поверхности перед монтажом на машину. Остатки смазки можно снять мягкой тканью или промыть разрешенным растворителем в зависимости от типа смазки.
Периодичность переподачи смазки зависит от режима работы. На высоконагруженных узлах с частым циклом (упаковка, запечатывание, охлаждение) смазка срабатывается быстрее. Проверяйте состояние смазки визуально: если она потемнела, загустела или вытекла, пора переподавать. Для стационарного оборудования рекомендуют переподачу каждые 250–500 часов работы, но все зависит от конкретной конструкции.
Как проверить соответствие смазки перед закупкой
Перед тем как включить H1-смазку в стандартную закупку, проверьте несколько пунктов:
Техническое совпадение. Сопоставьте параметры смазки с требованиями вашего оборудования: - Температурный диапазон покрывает условия работы? - Класс NLGI подходит для типа узла? - Вязкость базового масла соответствует скорости и нагрузке?
Санитарные сертификаты. Проверьте в ТДС наличие NSF H1 и ISO 21469. Если они есть, производитель предоставит копии сертификатов по запросу.
Совместимость с материалами. H1-смазка должна быть совместима с резиновыми уплотнениями, полимерными направляющими и другими материалами, которые есть на вашей машине. Некоторые смазки набухают в контакте с определенными типами резины.
Наличие на рынке и доступность. Лучше выбрать смазку, которая есть в наличии у российских дистрибьюторов и не требует срочной доставки из-за границы. Это обеспечивает предсказуемый расход и удобство переподачи.
Технической поддержки. Обратитесь к производителю или дистрибьютору с вопросом: подходит ли смазка для вашего конкретного оборудования? Профессиональный поставщик ответит, не будет уклоняться.
На практике закупщики часто полагаются на рекомендации производителя оборудования. Если в инструкции машины указано «используйте смазку NSF H1 класса NLGI 1–2, вязкость 32–68 сСт, температурный диапазон -10…+150 °C», это конкретные требования. Подбирайте по ним, а не по общему понятию «пищевая смазка».
Частые ошибки при выборе H1-смазок для упаковочного оборудования
Ошибка 1: смешивание H1 с H2 или другими категориями.
H2 - это смазка для зон, где контакт с пищей исключен конструкцией машины. Если вы случайно куприте H2 вместо H1, она содержит добавки, которые хотя и безвредны при отсутствии контакта, но не прошли проверку на incidental contact. Результат: риск заражения продукции. Всегда проверяйте букву после H.
Ошибка 2: выбор только по цене. Самая дешевая H1 на рынке часто имеет ограниченный температурный диапазон, низкую адгезию и быстро окисляется. На фасовочном оборудовании это приводит к учащению переподачи, неожиданным отказам узлов и, в конечном счете, к простою линии. Разумная стоимость владения включает качество смазки и предсказуемый расход.
Ошибка 3: применение одной смазки на все узлы машины. Редуктор требует NLGI 1–2, подшипник печи требует термо- и водостойкости, направляющие требуют низкой вязкости, цепи требуют адгезии. Попытка сэкономить на ассортименте обойдется дороже: одни узлы будут перегреваться, другие - просачиваться.
Ошибка 4: игнорирование водостойкости. На упаковочных линиях, особенно на линиях розлива и в условиях санитарной обработки, машину моют водой или слабощелочными растворами. Обычная H1-смазка вымывается водой за несколько циклов. Нужна смазка, которая держится на поверхности несмотря на влагу и брызги.
Ошибка 5: неправильное хранение смазки. H1-смазка со временем окисляется, если ее хранить при высокой температуре, на свету или в открытых емкостях. Закупите смазку в закрытой, герметичной таре, храните в прохладном месте, защищенном от солнца. Срок хранения обычно -3 года при соблюдении условий.
Часто задаваемые вопросы
Можно ли применить одну H1-смазку для подшипников, цепей и редукторов одной машины?
Только если она подходит по механическим параметрам: температурный диапазон, вязкость и класс NLGI. На практике это редко бывает, потому что подшипники требуют NLGI 0–1 для текучести, а цепи нуждаются в NLGI 2–3 для адгезии. Проверьте ТДС и рекомендации производителя оборудования.
Что важнее для выбора: NSF H1 или ISO 21469?
Оба параметра работают вместе: H1 показывает, что смазка допущена к incidental contact (случайному контакту), а ISO 21469 подтверждает, что она произведена по гигиеническим стандартам. Если оба есть - это полная гарантия. Если только H1 - смазка прошла проверку NSF, это достаточно. Если только ISO 21469 без H1 - это гарантия гигиеничности, но не гарантия безопасности при контакте.
Почему смазка с пищевым допуском стоит дороже обычной?
Сырье для H1-смазок проходит дополнительный отбор: базовое масло должно быть высокой степени очистки, присадки - пищевого происхождения или синтетические, но одобренные FDA. Производство требует отдельных линий, чтобы избежать загрязнения. Контроль качества включает проверку на примеси и анализ состава. Все это увеличивает себестоимость, но обеспечивает безопасность.
Как часто нужно переподавать H1-смазку на упаковочном оборудовании?
В среднем - каждые 250–500 часов работы, в зависимости от нагрузки, температуры и типа узла. Если машина работает 8 часов в день, это примерно раз в месяц-два. На практике проверяйте визуально: если смазка потемнела, загустела или вытекла, переподавайте без ожидания по графику.
Можно ли использовать обычную смазку для узлов без контакта с продуктом, даже если рядом работает H1-узел?
Технически да, но это плохая практика. На производстве могут перепутать емкости, и обычная смазка попадет туда, где нужна H1. Проще закупить одну H1-смазку для всех узлов машины (если она подходит по параметрам) или хотя бы маркировать разные смазки четко и хранить отдельно.
Заключение
Смазка пищевая NSF H1 - это не универсальное решение для всего оборудования пищевого производства, а инструмент для конкретной задачи: защиты узлов, где возможен случайный контакт лубриканта с продуктом или упаковкой. Правильный выбор H1-смазки требует анализа условий работы каждого узла, проверки температурного диапазона, вязкости, класса консистенции и подтверждающих сертификатов.
Следующий шаг: откройте техническое описание вашего фасовочного или упаковочного оборудования, выпишите все точки смазки, определите, где есть риск контакта с продуктом, и составьте спецификацию требуемых параметров смазки. Свяжитесь с поставщиком, проверьте наличие NSF H1 и ISO 21469, убедитесь в совместимости с материалами машины - и только после этого закупляйте. Этот небольшой труд на входе сэкономит время и предотвратит проблемы в цехе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится, как быстро устранить пену и предотвратить ее повторное появление в системе циркуляции.
Токопроводящая смазка защищает электрические контакты от окисления и коррозии, обеспечивая надежность электросистем.
Выбирайте лучшую смазку для петель дверей автомобиля, чтобы избежать скрипа и продлить срок службы механизмов.