
Смазка шпинделя станка с ЧПУ: выбор и обслуживание подшипников
Смазка шпинделя станка зависит от конструкции узла и заданной производителем схемы: подшипникам может требоваться пластичная смазка или подача масла, например масляно-воздушная. Универсального состава и единого регламента для всех шпинделей нет. Чтобы подшипники служили дольше, сверяйтесь с паспортом станка и спецификацией шпиндельного узла, соблюдайте тип и объем смазочного материала, контролируйте его подачу и состояние узла.
Статья полезна инженерам, специалистам по обслуживанию и снабженцам. Разберем, как выбрать смазку подшипников шпинделя ЧПУ, чем отличаются основные схемы подачи, какие признаки контролировать при работе и почему инструкции для станка 2А622-1 нужно искать в его документации.
Как выбрать смазку шпинделя станка
Выбор начинают не с марки смазки, а с устройства подшипникового узла.
В технических материалах для обычных главных шпинделей часто указывается пластичная смазка, а для высокоскоростных встречается система air-oil, то есть подача масла вместе с воздухом. Также применяются oil-mist и oil-jet. Эти схемы не взаимозаменяемы: они отличаются способом подачи и должны соответствовать конструкции шпинделя.
Проверьте паспорт станка и документацию на шпиндель. В них ищут тип смазочного материала, его количество, периодичность обслуживания и требования к системе подачи. Если сведений недостаточно, уточните их у изготовителя оборудования или поставщика шпиндельного узла. Не переносите автоматически рекомендации для другого станка, даже если у него похожие обороты и компоновка.
Когда нужна пластичная смазка
Для некоторых шпиндельных подшипников в справочных материалах приводится полимочевинная смазка класса NLGI 2. NLGI обозначает класс консистенции, а не тип смазки и не показатель ее адгезии. Само по себе совпадение класса не подтверждает, что состав подойдет конкретному узлу: нужно учитывать загуститель и требования производителя.
На высоких оборотах особенно важно не превышать заданный объем. Избыток смазки может увеличить нагрев и потери, а недостаток не обеспечит предусмотренный режим смазывания. Поэтому не добавляйте материал «с запасом» и не определяйте дозу на глаз.
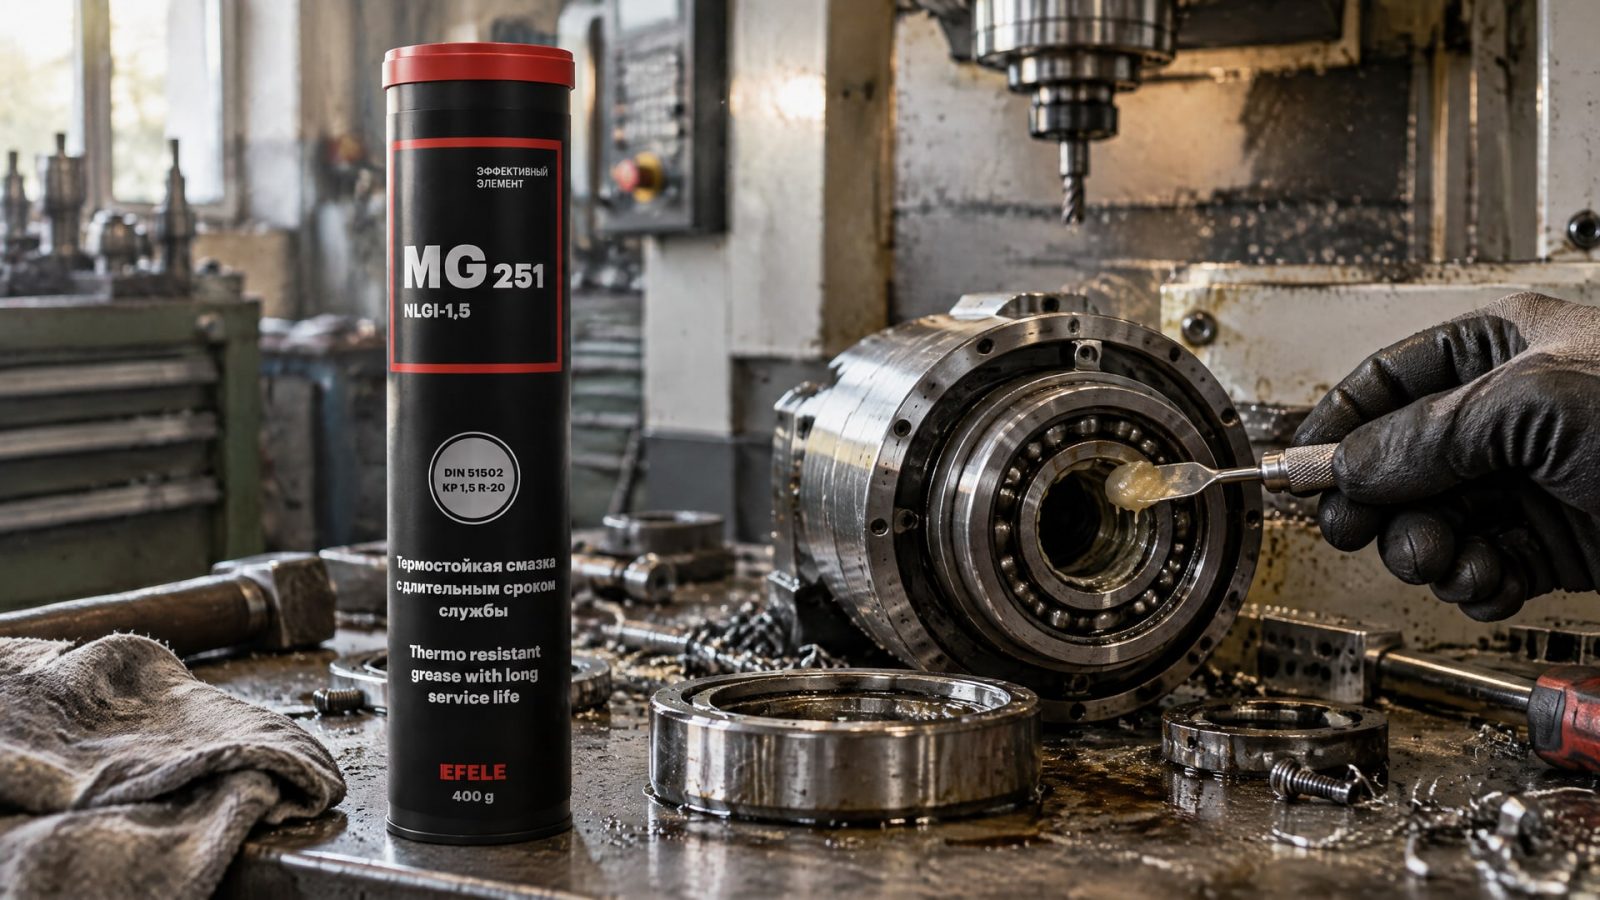
Когда шпиндель рассчитан на долговременную смазку высокоскоростных подшипников, а паспорт допускает соответствующий состав, в таких узлах используют EFELE MG-251. Эта термостойкая полимочевинная смазка содержит противозадирные присадки; ее применение должно соответствовать спецификации подшипника и станка.
Что учесть при высокой скорости
Для шпиндельных узлов выше 15 000 об/мин в технических обзорах приводится масляно-воздушная подача. Для нее встречается ориентир по вязкости масла ISO VG 2–10. Это не универсальное назначение для любого высокоскоростного шпинделя: конкретное значение выбирают по требованиям изготовителя узла.
Смазка подшипников шпинделя ЧПУ: grease или oil-air
Пластичная смазка и масляно-воздушная система решают задачу смазывания разными способами.
При grease смазочный материал находится в подшипниковом узле, а его тип и количество должны соответствовать спецификации. В системе oil-air масло дозируется малыми порциями в поток воздуха. Для высоких скоростей такой способ помогает подавать ограниченное количество масла и отводить тепло сухим воздухом.
| Схема | Что важно проверить |
|---|---|
| Пластичная смазка | Рекомендованный тип, загуститель, класс консистенции и объем |
| Oil-air | Тип и вязкость масла, чистоту и сухость воздуха, подачу через каналы и дозаторы |
| Oil-mist или oil-jet | Соответствие схемы конструкции шпинделя и требованиям изготовителя |
Систему нельзя выбирать только по максимальным оборотам или по тому, что используется на соседнем станке. Для высокоскоростных узлов выше 15 000 об/мин в источниках выделяется oil-air, но окончательное решение остается за документацией конкретного шпинделя. В ней же уточняют, какое масло требуется: для oil-air встречается диапазон ISO VG 2–10, однако использовать его как замену паспортным данным нельзя.
Чистота масла важна для сохранения подшипников. Для станков с жесткими требованиями к чистоте в обзорах приводится ориентир ISO 15/13/10 или лучше. Загрязняющие частицы способны ускорять износ, поэтому проверяют не только наличие масла, но и его состояние, а также чистоту каналов и дозаторов. Для масляно-воздушной схемы отдельно контролируют качество и сухость воздуха.
Не смешивайте разные смазочные материалы без подтверждения совместимости. При переходе на другой состав сверяйтесь с документацией и выясняйте, какой порядок замены предусмотрен. Простая доливка нового материала к остатку старого может привести к несоответствию требованиям узла.
Регламент смазки шпинделя и контроль состояния
Регламент смазки шпинделя задает изготовитель оборудования или шпиндельного узла.
Универсальный интервал замены или пополнения здесь ненадежен: он зависит от схемы смазки, режима работы и предписаний производителя. В документации проверяют, какой материал применять, какой объем подавать и как часто выполнять обслуживание.
Одного календарного графика недостаточно. При эксплуатации контролируют температуру, вибрацию, шум и фактическую подачу смазочного материала. Изменение этих показателей может указывать на отклонение в работе узла или системы подачи. Сравнивайте наблюдения с допустимыми значениями и процедурами диагностики, установленными изготовителем, а не с произвольными порогами.
Что проверять при обслуживании
Сверяйте тип смазки и объем подачи со спецификацией шпинделя.
Проверяйте наличие подачи масла или смазки, если конструкция предусматривает контроль этого параметра.
Для oil-air осматривайте каналы и дозаторы на предмет засоров.
Контролируйте чистоту масла и сухость воздуха в масляно-воздушной системе.
Отслеживайте температуру, вибрацию и шум в динамике.
Не смешивайте материалы, если совместимость не подтверждена.
Избыточное смазывание не повышает надежность автоматически. Для подшипников шпинделя избыток может увеличивать нагрев и потери, особенно на высокой скорости. Поэтому дозу не корректируют произвольно, а проверяют по спецификации и штатной настройке системы.
После обслуживания фиксируйте, какой материал и в каком объеме применили, а также наблюдения за температурой, шумом, вибрацией и подачей. Такая запись помогает сопоставлять состояние узла с его рабочим режимом и быстрее обнаруживать изменения. Если показания выходят за пределы, предусмотренные изготовителем, переходите к диагностике по его процедуре, а не компенсируйте отклонение дополнительной смазкой.
Смазка шпинделя токарного станка
Смазка шпинделя токарного станка подбирается по документации конкретной модели, а не по самому факту, что станок выполняет токарные операции.
У разных конструкций могут отличаться тип подшипников, скорость вращения и схема подачи. Поэтому указание «для токарного станка» недостаточно, чтобы определить, подойдет ли пластичная смазка или требуется масло.
Сначала найдите в паспорте схему смазки шпиндельного узла и требования к материалу. Если предусмотрена пластичная смазка, проверьте указания по типу, загустителю, классу консистенции и количеству. В справочных материалах для некоторых шпиндельных подшипников встречается полимочевинная смазка NLGI 2, но это пример распространенного решения, а не универсальное предписание для токарных станков.
Если станок работает с масляно-воздушной подачей, ориентируйтесь на параметры именно этой системы. Для oil-air в материалах указывается диапазон ISO VG 2–10, а для шпиндельных узлов выше 15 000 об/мин такая схема выделяется как часто применяемая. Эти значения помогают понять тип решения, но не заменяют паспортную спецификацию.
Для обслуживания важны не только выбранный материал и периодичность работ. Контролируйте фактическую подачу, температуру, вибрацию и шум, а для oil-air также проверяйте чистоту и сухость воздуха, состояние дозаторов и каналов. Если подача нарушена, не пытайтесь компенсировать это изменением вязкости или увеличением количества смазки: сначала найдите причину и сверяйтесь с документацией станка.
Станок 2А622-1: смазка шпинделя по документации
Для станка горизонтально-расточного 2А622-1 смазку шпинделя нельзя подбирать только по общим советам для станков с ЧПУ.
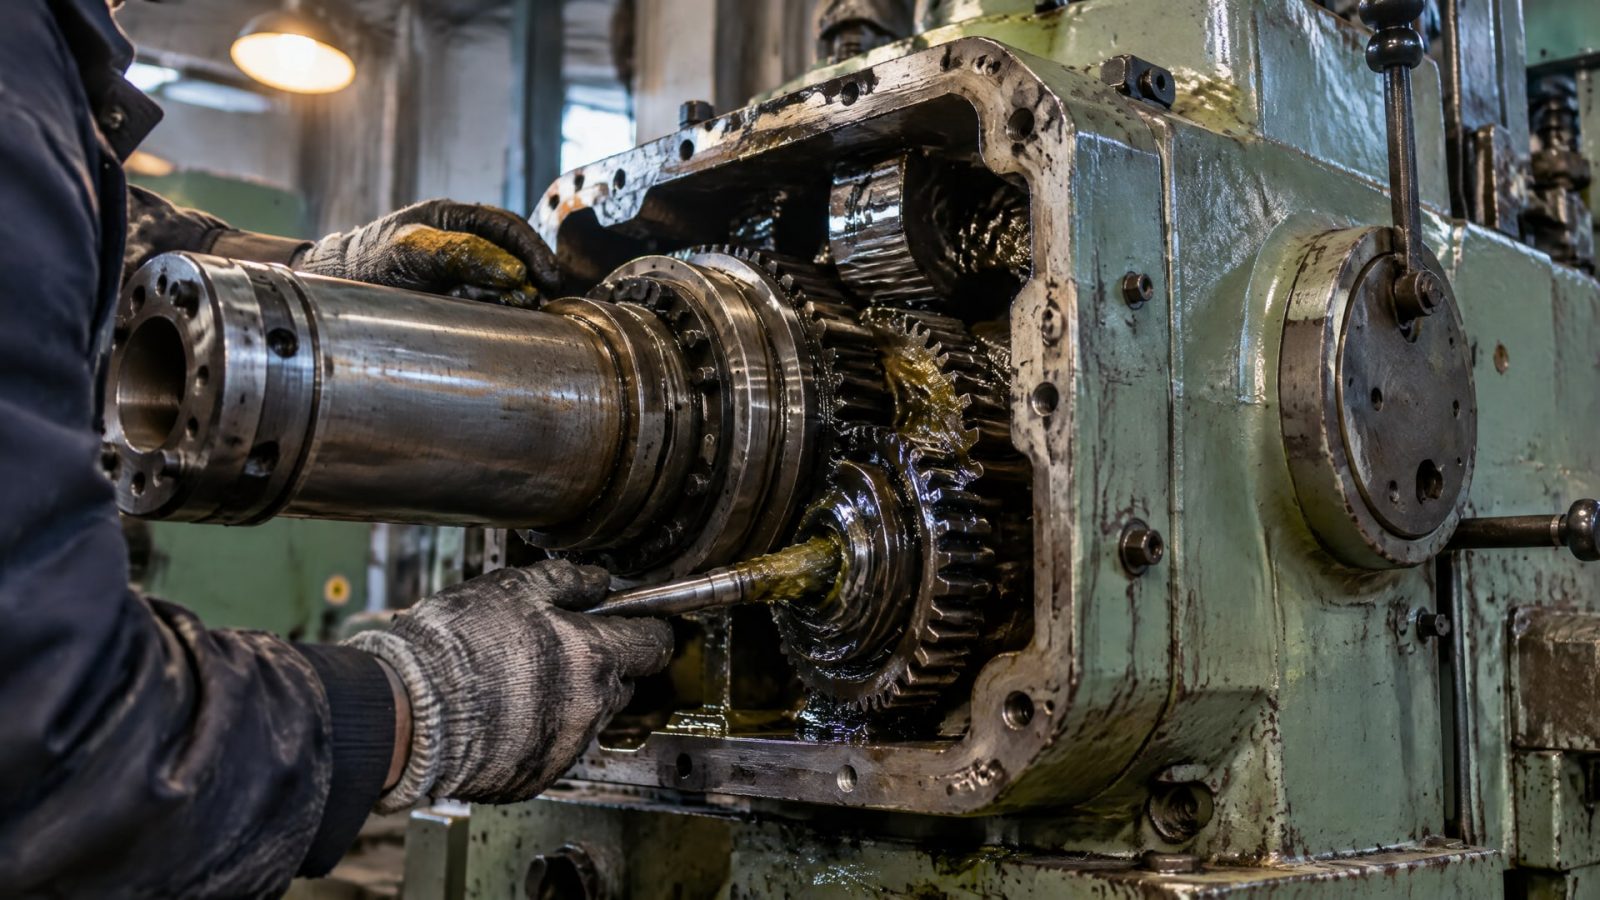
Это оборудование имеет собственную документацию, а сведения о смазке и блокировках нужно проверять по паспорту, электрическим и кинематическим схемам конкретной машины. Внешнее сходство с другой моделью не подтверждает совпадение схемы.
В справочном описании станков типа 2А622 указано, что смазка механизмов шпиндельной бабки включается при рабочем вращении. При отсутствии подачи смазки вращение шпинделя прекращается. Для практического обслуживания это означает, что наряду с уровнем или наличием материала нужно проверить работу контроля подачи и связанных с ним блокировок.
Что проверить перед запуском
Найти в паспорте 2А622-1 описание штатной системы смазки шпиндельной бабки.
Свериться с электрической схемой и уточнить, какие элементы контролируют подачу.
Проверить работу предусмотренных реле давления или контроля смазки.
Убедиться, что межблокировки действуют согласно документации.
Не обходить блокировку при отсутствии подтвержденной подачи смазки.
Указания для 2А622 нельзя автоматически считать полной инструкцией для 2А622-1. Перед регулировкой или ремонтом сопоставьте обозначение станка и исполнение с паспортом и схемами. Если документации нет или она не соответствует фактической комплектации, сначала установите схему и штатный порядок работы системы. Использовать универсальный график смазки вместо данных изготовителя в этом случае ненадежно.
Часто задаваемые вопросы
Можно ли заменить смазку шпинделя универсальной литиевой?
Нет, если такая замена не предусмотрена изготовителем. Для шпиндельных подшипников важны тип смазочного материала, загуститель, консистенция и схема узла. В справочных материалах для некоторых шпинделей встречается полимочевинная смазка NLGI 2, но этот пример не подтверждает совместимость универсального состава с конкретным станком.
Можно ли смешивать новую смазку с остатками прежней?
Без подтверждения совместимости смешивать материалы не следует. Технические рекомендации по обслуживанию требуют соблюдать спецификацию и не объединять разные смазочные материалы. Перед переходом на новый состав выясните по документации, какой порядок замены предусмотрен для подшипников и системы подачи конкретного шпинделя.
Чем больше смазки, тем дольше прослужат подшипники?
Нет. Для шпиндельных подшипников избыток смазки может увеличить нагрев и потери, особенно при высокой скорости. Количество материала должно соответствовать спецификации и настройке системы подачи. Если обнаружено отклонение, проверьте причину и штатную работу системы, а не увеличивайте дозу наугад.
Как обслуживать шпиндель станка 2А622-1?
Ориентируйтесь на паспорт и электрические и кинематические схемы именно этого станка. Для машин типа 2А622 описана связь подачи смазки шпиндельной бабки с рабочим вращением и остановка шпинделя при отсутствии подачи. Проверяйте контроль подачи и блокировки в соответствии с документацией, не обходя их.
Заключение
Смазка шпинделя станка должна соответствовать конструкции подшипникового узла и документации изготовителя. Для одних шпинделей предусмотрена пластичная смазка, для других - oil-air или иная схема. Контролируйте тип и объем материала, фактическую подачу, температуру, вибрацию и шум; не смешивайте смазки и не увеличивайте дозу без основания.
Практический следующий шаг - открыть паспорт станка и документацию на шпиндель, выписать штатную схему смазки, тип материала, объем и периодичность обслуживания, затем сверить с ними текущую систему подачи. Для 2А622-1 дополнительно проверьте электрические и кинематические схемы, контроль подачи смазки и работу блокировок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы обеспечить плавную работу и защиту от коррозии.
Узнайте, какие документы подтверждают соответствие смазки с допуском H1 требованиям безопасности, помимо NSF, и как их правильно запросить у поставщика.
Обработка жаропрочных сплавов требует особого подхода к выбору СОЖ для глубокого сверления без налипания.