
Обработка жаропрочных сплавов: как выбрать СОЖ для глубокого сверления без налипания
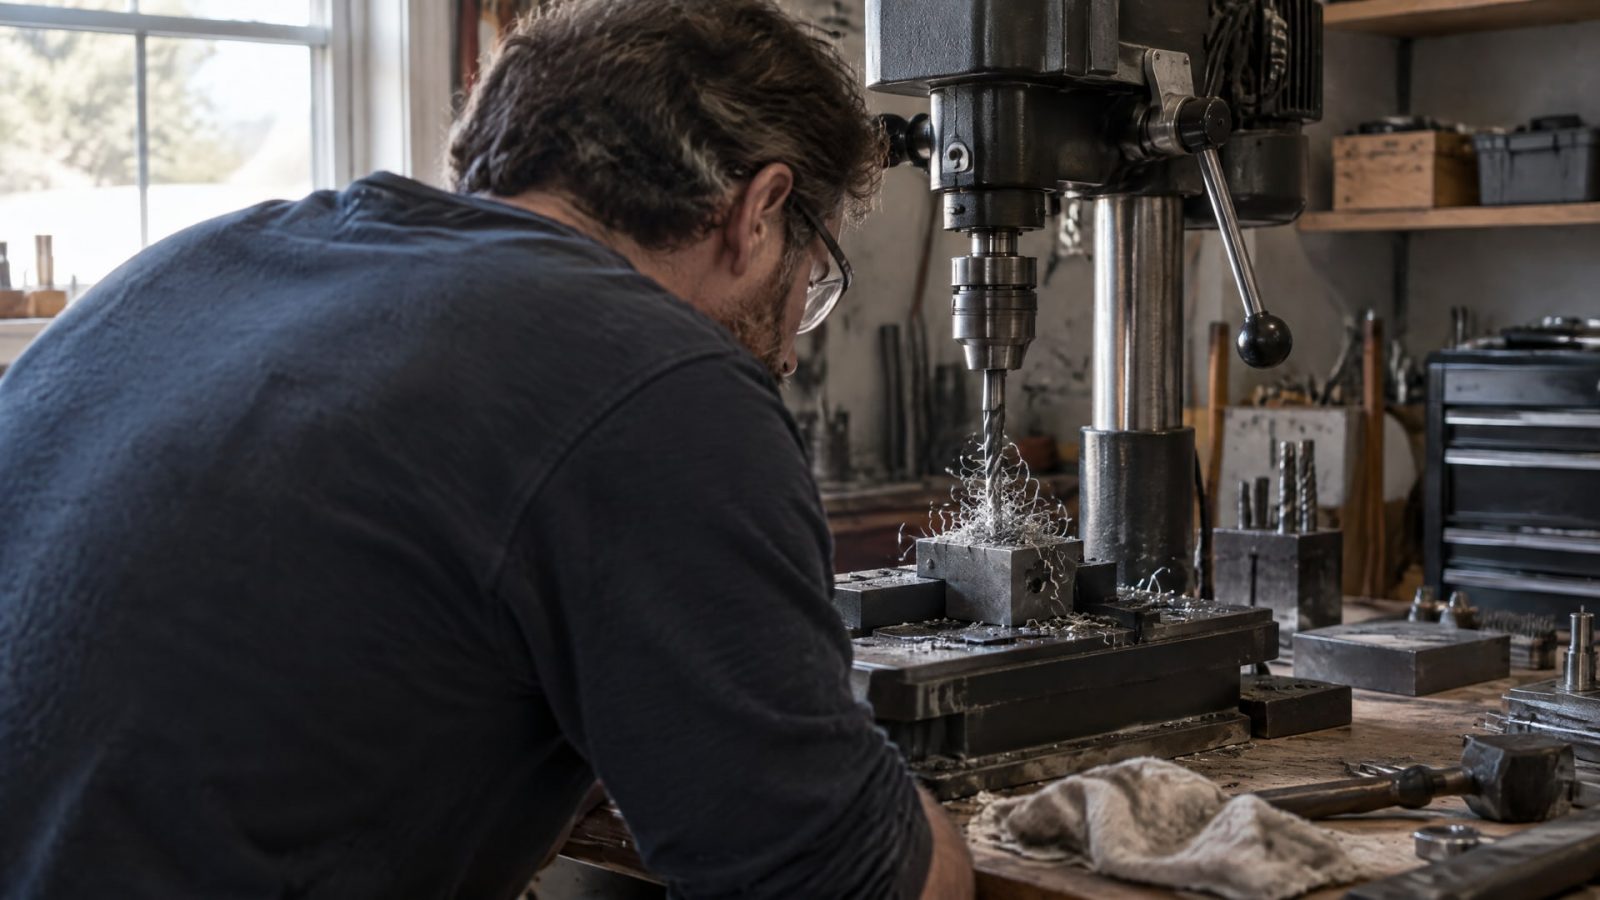
При глубоком сверлении жаропрочных сплавов и титана СОЖ должна отводить тепло от режущей кромки и быстро вымывать стружку из отверстия. Для отверстий глубже 3×D, где D - диаметр сверла, приоритетна подача жидкости через инструмент. В рекомендациях для таких операций встречается давление около 70 бар и выше, а в системе высокого давления важна фильтрация тонкой очистки.
Одной смены СОЖ для устранения налипания обычно недостаточно: на результат также влияют геометрия сверла, режим резания, жесткость станка, фильтрация и стабильность подачи жидкости. Статья поможет инженерам и закупщикам оценить эти факторы, сравнить водосмешиваемую и масляную СОЖ и составить план проверки процесса. Речь идет о механической обработке, а не о термической обработке жаропрочных сплавов.
Обработка жаропрочных сплавов: почему налипает стружка
Титан и жаропрочные сплавы плохо отводят тепло из зоны резания.
Поэтому значительная его часть остается у режущей кромки и в стружке. Если СОЖ не доходит до рабочей зоны или не удаляет стружку из отверстия, растут температура, трение и риск налипания. Повторное резание стружки может привести к ее заклиниванию в канавках сверла.
Для жаропрочных никелевых сплавов важен и риск упрочнения материала в процессе резания. Если сверло начинает тереть вместо того, чтобы снимать стружку, дальнейшая обработка осложняется. Малой подачи или неподходящей геометрии нельзя компенсировать только усилением подачи СОЖ: устойчивый процесс требует согласованной работы инструмента, станка и системы охлаждения.
Глубина отверстия меняет требования к СОЖ
При глубине свыше 3×D наружный облив хуже достигает режущей кромки и не всегда обеспечивает эффективное удаление стружки. Поэтому для глубокого сверления предпочтительна подача через внутренние каналы инструмента. Здесь важны не просто объем жидкости, а ее давление, направление потока и возможность беспрепятственно пройти к зоне резания.
Для титана и жаропрочных сплавов ориентиром служит давление около 70 бар; для глубокого сверления титана также приводится диапазон 70 бар и выше. Это не универсальная настройка для любого станка и сверла: допустимые параметры нужно сверять со спецификацией оборудования и инструмента. Если система не обеспечивает нужную подачу, следует оценить альтернативную стратегию сверления и ее влияние на производительность.
СОЖ должна выносить стружку без пауз
Непрерывная подача помогает охлаждать режущую кромку и быстро удалять стружку. Паузы в потоке ухудшают вымывание, а задержавшаяся в канавках стружка повышает риск повторного резания и заклинивания. Поэтому при диагностике налипания важно проверить работу подачи на всем цикле, а не только наличие жидкости у входа в отверстие.
Для обработки жаропрочных сталей и сплавов полезно разбирать процесс по признакам: есть ли стружка в канавках, стабильно ли работает внутренний подвод, не меняется ли поведение инструмента по мере углубления. Такой осмотр помогает определить, связана ли проблема с отводом стружки, режимом резания или состоянием инструмента. Замена СОЖ без этой проверки может не устранить причину.
Как выбрать СОЖ для глубокого сверления: масло или эмульсия
При выборе учитывают не только материал детали, но и глубину отверстия, способ подачи СОЖ и характер стружки.
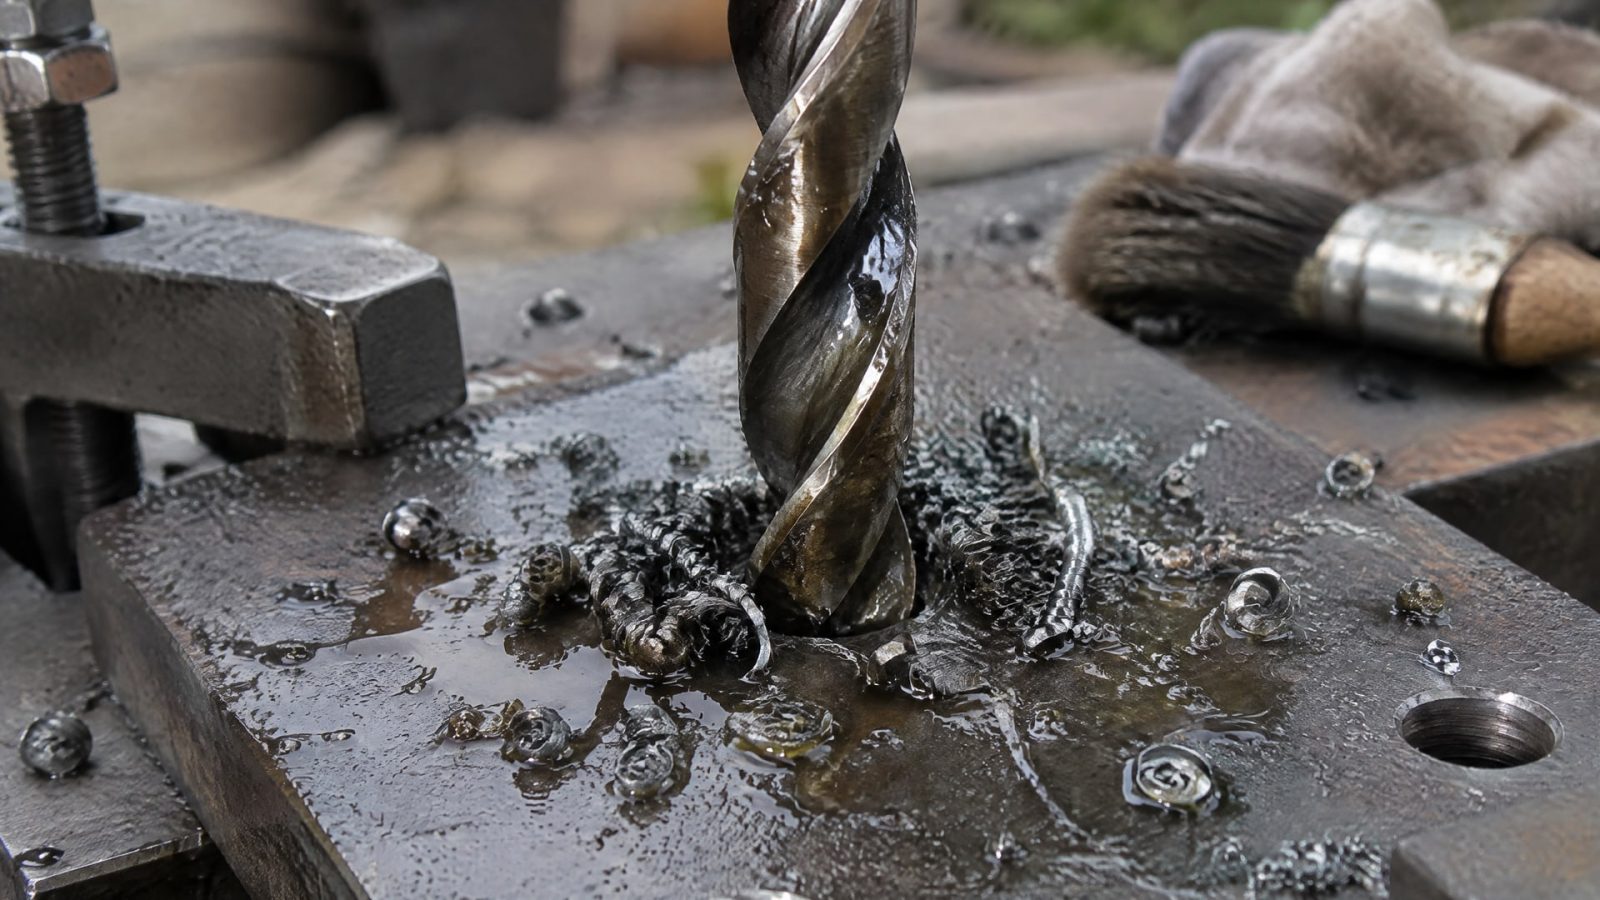
Для операций глубокого сверления и обработки титана в рекомендациях часто отдают предпочтение масляным жидкостям с высокой смазывающей способностью. Водосмешиваемые составы также применяют, но их результат зависит от рабочей концентрации, подачи через инструмент и способности системы удалять стружку.
Для водосмешиваемых СОЖ в источниках приведен диапазон 8-10% для операций по титану и 10-12% для более сложных задач при условии эффективной противозадирной пакетировки. Эти значения следует рассматривать как ориентиры, а не как готовую рецептуру: конкретная концентрация определяется требованиями к СОЖ и условиями процесса. Также важно контролировать качество воды и поддерживать фильтрацию, поскольку загрязнение системы мешает устойчивой подаче жидкости.
Когда рассматривать масляную СОЖ
Если стружка тяжелая, отверстие глубокое, а требуется усилить смазывающее действие, проверяют вариант масляной жидкости. Такой выбор сам по себе не гарантирует отсутствия налипания: поток должен доходить до режущей кромки, а стружка - покидать зону резания. Для решения задачи нужна согласованная настройка подачи, инструмента и режима.
В этой ситуации EFELE CF-635 рассматривают как масляную СОЖ, разработанную для обработки титана и труднообрабатываемых сплавов. Перед внедрением ее проверяют в конкретной операции: сверяют совместимость с оборудованием и условиями процесса, а затем оценивают отвод стружки, состояние кромки и устойчивость цикла. Подбор по назначению продукта не заменяет производственного теста.
Когда допустима водосмешиваемая СОЖ
Эмульсия может быть рабочим вариантом, если система обеспечивает подачу к зоне резания и быстрое вымывание стружки. Для проверки начинают с концентрации, рекомендованной для конкретной СОЖ, и контролируют ее в ходе работы. Диапазон 8-12% встречается в рекомендациях для операций по титану, но выбирать точное значение нужно по техническим требованиям состава и условиям обработки.
Не следует оценивать систему только по объему жидкости, выходящему из насоса. Если давление недостаточно или канал подачи ограничен загрязнениями, большой расход не обязательно обеспечивает эффективное охлаждение кромки. Для системы высокого давления в рекомендациях указывается фильтрация порядка ≤20 мкм: она снижает риск засорения каналов и потери надежности подачи.
Подача СОЖ, фильтрация и эвакуация стружки
В глубоком отверстии задача СОЖ - попасть к режущей кромке и унести стружку наружу.
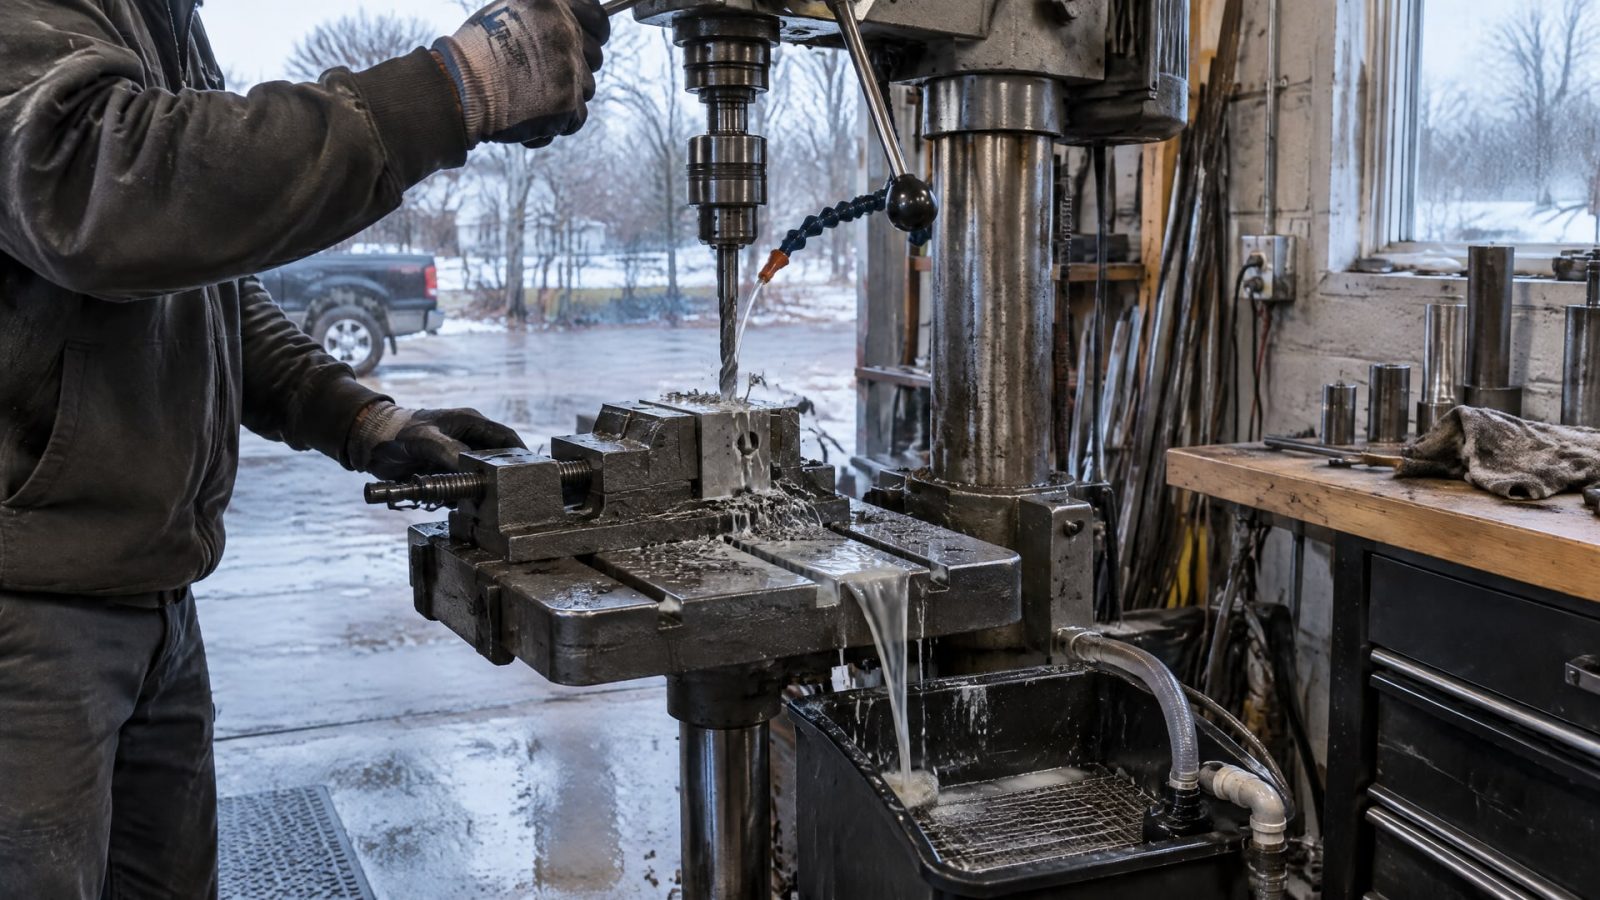
При внутренней подаче жидкость проходит через инструмент, поэтому поток действует непосредственно в зоне сверления. Для отверстий глубже 3×D этот способ предпочтительнее наружного облива. В источниках для титана и жаропрочных сплавов ориентир по высокому давлению составляет около 70 бар и выше.
Вместе с тем давление не работает отдельно от остальных параметров. Если фильтрация не соответствует требованиям системы, загрязнения могут ограничить проход через каналы инструмента. Для систем высокого давления рекомендуется тонкая очистка порядка ≤20 мкм. Конкретный класс фильтрации необходимо сверять со спецификацией станка, насоса и инструмента.
Если внутреннего охлаждения недостаточно
При отсутствии эффективной черезинструментальной подачи рассматривают прерывистое сверление с выводом инструмента для удаления стружки. Такой прием помогает освободить отверстие, но может снизить производительность и не отменяет требований к геометрии сверла и стабильности процесса. Важно не допускать длительных пауз и ситуаций, когда сверло продолжает вращаться с недостаточной подачей и трется о материал.
Для контроля полезно проверить:
Доходит ли поток СОЖ до режущей кромки на рабочей глубине.
Сохраняется ли подача без пауз на протяжении цикла.
Не накапливается ли стружка в канавках или в отверстии.
Соответствует ли фильтрация требованиям системы высокого давления.
Не требуется ли изменить стратегию сверления с учетом возможностей станка.
Эти проверки помогают отделить недостаток охлаждения от проблем эвакуации стружки или режущего инструмента. Если стружка застревает, важно оценить не только давление и расход, но и путь ее выхода из отверстия. Неправильная геометрия может сохранять проблему даже при подаче подходящей СОЖ.
Обработка жаропрочных сталей и сплавов: роль сверла и режима
СОЖ не компенсирует неподходящую геометрию инструмента.
Для жаропрочных никелевых сплавов важны прочная геометрия сверла, стабильность станка и корректная стратегия резания. Если система недостаточно жесткая или инструмент выбран неверно, рост давления не обязательно устранит налипание и нестабильное стружкообразование.
При настройке режима следует избегать условий, в которых вместо резания возникает трение. В рекомендациях по титану и жаропрочным сплавам встречается подход с консервативными режимами, поскольку перегрев и подлипание могут быть связаны с недостаточной подачей. При этом нельзя выбирать параметры изолированно: их сверяют со спецификацией инструмента, материала и оборудования.
Справочник по механической обработке жаропрочных никелевых сплавов
Практический справочник по механической обработке жаропрочных никелевых сплавов должен помогать связать свойства материала с конкретной операцией, инструментом и способом подачи СОЖ. Для глубокого сверления в нем важны сведения о геометрии сверла, внутреннем подводе жидкости, допустимых режимах и эвакуации стружки. Подбор жидкости по одному обозначению сплава не заменяет этих данных.
Особенности обработки жаропрочного сплава ЭИ868 нельзя надежно вывести только из общих рекомендаций для HRSA: в переданных данных нет конкретных режимов и параметров для этой марки. Поэтому для нее необходимо сверяться с технической документацией на материал и инструмент, а затем проверять процесс на оборудовании. Это особенно важно, если отверстие глубокое и система подачи СОЖ работает на высоком давлении.
Термическая обработка жаропрочных сплавов - отдельная задача и не определяет напрямую выбор СОЖ для сверления. В рассматриваемом процессе СОЖ выбирают для механической обработки с учетом отвода тепла, вымывания стружки и условий подачи. Смешение этих этапов может привести к неверным требованиям к жидкости и неверной оценке причин дефекта.
Как проверить СОЖ на производстве и найти причину налипания
Перед изменением процесса зафиксируйте исходные условия: материал и глубину отверстия, тип сверла, способ подачи СОЖ, давление, фильтрацию и используемую концентрацию эмульсии, если она применяется.
Для глубины свыше 3×D отдельно оцените, поступает ли жидкость через инструмент к режущей кромке. Давление около 70 бар и выше служит ориентиром для ряда операций по титану и HRSA, но рабочее значение сверяют со спецификацией системы.
Затем проверьте состояние стружки и инструмента после обработки. Если стружка остается в канавках, стоит исследовать подачу и ее непрерывность, а также путь вывода стружки. Если поток стабилен, но кромка перегревается или материал налипает, дополнительно проверяют геометрию сверла, режим резания и жесткость системы. Так можно не сводить поиск причины к одной характеристике СОЖ.
Последовательность проверки
Уточните глубину отверстия относительно диаметра сверла: при значении более 3×D особенно важна внутренняя подача.
Проверьте, обеспечивает ли система стабильный поток и требуемое по спецификации давление.
Оцените состояние фильтрации; для систем высокого давления ориентир в рекомендациях - порядка ≤20 мкм.
Если используется эмульсия, сверьте ее рабочую концентрацию с требованиями состава; диапазон 8-12% приведен как ориентир для операций по титану.
Осмотрите стружку, канавки и режущую кромку, чтобы выявить признаки плохого вымывания, повторного резания и перегрева.
Проверьте соответствие геометрии сверла материалу и стабильность режима резания.
Меняйте по одному параметру за раз и фиксируйте результат. Если одновременно заменить СОЖ, инструмент и режим, установить причину улучшения или ухудшения будет сложнее. Результат оценивают по стабильности отвода стружки и состоянию инструмента, а не только по внешнему виду поверхности отверстия.
Часто задаваемые вопросы
Какая СОЖ подходит для титана при глубоком сверлении?
Для глубокого сверления титана часто рассматривают масляные жидкости с высокой смазывающей способностью. Водосмешиваемые СОЖ также применяют, если концентрация соответствует требованиям состава, а система обеспечивает подачу через инструмент и вымывание стружки. При выборе учитывают глубину отверстия, давление, фильтрацию, геометрию сверла и спецификацию оборудования.
Какое давление СОЖ нужно для глубокого сверления жаропрочных сплавов?
В рекомендациях для титана и жаропрочных сплавов встречается ориентир около 70 бар, а для глубокого сверления титана - 70 бар и выше. Это не универсальное значение для любого станка. Рабочее давление сверяют со спецификацией насоса, системы подачи и инструмента, учитывая глубину отверстия и характер стружки.
Какая концентрация эмульсии нужна для обработки жаропрочных сплавов?
Для операций по титану в рекомендациях приводится 8-10%, а для сложных задач - 10-12% при условии эффективной противозадирной пакетировки. Эти диапазоны не заменяют требований производителя конкретной СОЖ. Рабочую концентрацию выбирают с учетом материала, операции, качества воды и возможностей системы подачи и фильтрации.
Как обрабатывать жаропрочный сплав ЭИ868?
Общие рекомендации по HRSA не дают конкретных режимов для ЭИ868. Для выбора СОЖ и сверла нужны технические данные на материал, инструмент и оборудование, а также проверка процесса на производстве. При глубоком отверстии отдельно оценивают внутреннюю подачу СОЖ, стабильность потока, фильтрацию и эвакуацию стружки.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирают СОЖ, которая доходит до режущей кромки и помогает быстро вывести стружку. Для отверстий глубже 3×D предпочтительна подача через инструмент; ориентир по давлению для ряда операций - около 70 бар и выше. При выборе между масляной жидкостью и эмульсией учитывают задачу, фильтрацию, концентрацию и возможности оборудования.
Следующий шаг - проверить спецификации станка, сверла и СОЖ, затем оценить подачу жидкости и состояние стружки на рабочем цикле. Если налипание сохраняется, проверяйте геометрию инструмента, режим резания и жесткость системы, меняя параметры последовательно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей автомобиля предотвращает высыхание и растрескивание, продлевая срок службы резины.
Узнайте, как правильно выбрать смазку для направляющих гаражных ворот и подготовить их к зиме, чтобы избежать заеданий и поломок.
Смазка подшипников конвейера на пищевом производстве требует особого подхода: выбирайте NSF H1, учитывайте мойку и нагрузку.