
Смазка подшипников конвейера на пищевом производстве: выбор и обслуживание
Смазку подшипников конвейера на пищевом производстве выбирают по вероятности контакта с продуктом и условиям работы узла. Если смазка может случайно попасть в пищу, нужна категория NSF H1. Для моечных зон дополнительно оценивают водостойкость и устойчивость к вымыванию, а также проверяют, насколько надежно подшипник защищен уплотнениями.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые подбирают смазочный материал для конвейерных роликов и планируют обслуживание линий. Разберем, чем отличаются H1 и H2, как учитывать мойку, нагрузку и консистенцию, когда добавлять смазку после очистки и по каким признакам корректировать интервал обслуживания.
Как выбрать смазку подшипников конвейера по риску контакта с пищей
Категорию смазки определяют по ее возможному контакту с продуктом, а не только по месту установки конвейера.
Если смазка может случайно мигрировать в пищу, в том числе с подшипника над открытым продуктом, рассматривают NSF H1. Для этой категории в источниках указано ограничение случайного попадания в продукт до 10 ppm. Это не означает, что смазку можно намеренно наносить на продукт или допускать ее регулярное попадание в пищу.
NSF H2 предназначена для технических зон, где контакт смазки с пищей исключен. H2 не является более строгой категорией по сравнению с H1: это другой режим применения. Поэтому при выборе важно оценить расположение узла, направление возможной утечки и то, может ли смазка попасть на продукт или поверхности, соприкасающиеся с ним.
Какие подтверждения проверить
Для H1-смазки проверяют документальное подтверждение категории и соответствие требованиям предприятия. В пищевой промышленности также обращают внимание на FDA 21 CFR 178.3570 и ISO 21469. Эти обозначения относятся к требованиям и подтверждениям для смазочных материалов, но не заменяют оценку реальных условий работы подшипника.
Снабженцу полезно сверить документы на смазку с требованиями площадки до закупки. Инженеру - проверить, для каких участков производства нужна H1, а где достаточно смазки для зон без контакта с пищей. Такое разделение помогает не подменять оценку риска общим правилом «для пищевого производства нужна одна смазка на все узлы».
| Условие применения | Что учитывать |
|---|---|
| Возможен случайный контакт с пищей | Категория NSF H1 |
| Контакт с пищей исключен | Допустима категория H2 |
| Узел расположен над открытым продуктом | Проверить возможность миграции смазки и документы на H1 |
| Предприятие предъявляет дополнительные требования | Сверить подтверждения, включая ISO 21469 и FDA 21 CFR 178.3570 |
Какие свойства важны для подшипников конвейера
Одна универсальная смазка не подходит автоматически для всех подшипников линии.
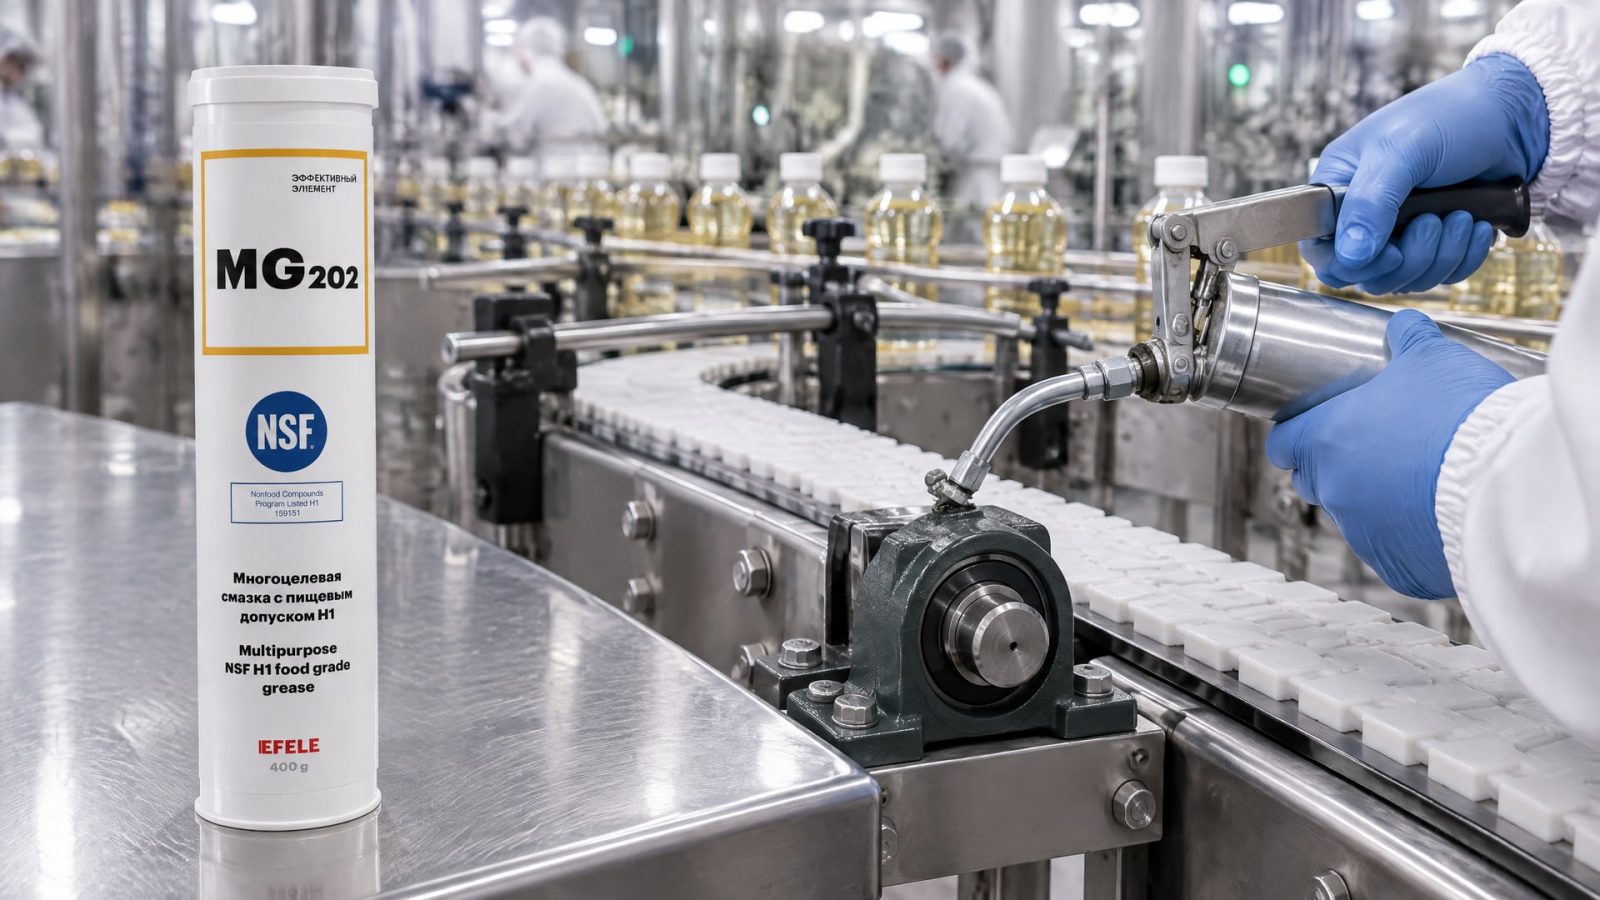
Выбор зависит от нагрузки, скорости, температуры, наличия воды и частоты повторного смазывания. В моечной зоне к этим условиям добавляются интенсивность очистки и способность смазки оставаться в подшипниковом узле.
Для роликовых подшипников пищевых конвейеров часто используют пластичные смазки консистенции NLGI 2. NLGI классифицирует именно консистенцию: шкала идет от 000 до 6, а показатель определяют по ASTM D217. Этот класс не показывает липкость, водостойкость или пригодность смазки для конкретного узла. Поэтому одной маркировки NLGI 2 для выбора недостаточно.
Что проверить для моечного участка
Устойчивость к вымыванию водой оценивают по ASTM D1264. Этот метод позволяет сравнивать поведение смазки при воздействии воды в условиях испытания, но его результат следует рассматривать вместе с режимом мойки и конструкцией подшипникового узла. Не менее важны коррозионная стойкость и состояние уплотнений.
Для участков, где нужна смазка для подшипников мойки, инженер сопоставляет несколько параметров:
вероятность контакта смазки с пищей и требуемую категорию NSF;
водостойкость и результат испытания на вымывание водой по ASTM D1264;
консистенцию по NLGI и требования изготовителя подшипника;
нагрузку, скорость, температуру и фактическую частоту мойки;
конструкцию уплотнений и возможность отвода загрязненной смазки.
Если для подшипников в менее агрессивных условиях нужна универсальная смазка с пищевым допуском, в критерии подбора может вписаться EFELE MG-202 с NSF H1. Ее рассматривают именно в рамках этого класса задач, а пригодность для конкретного узла подтверждают по требованиям к нагрузке, воде, температуре и консистенции.
Как смазывать подшипники конвейера после мойки
Мойка может привести к проникновению воды через уплотнения.
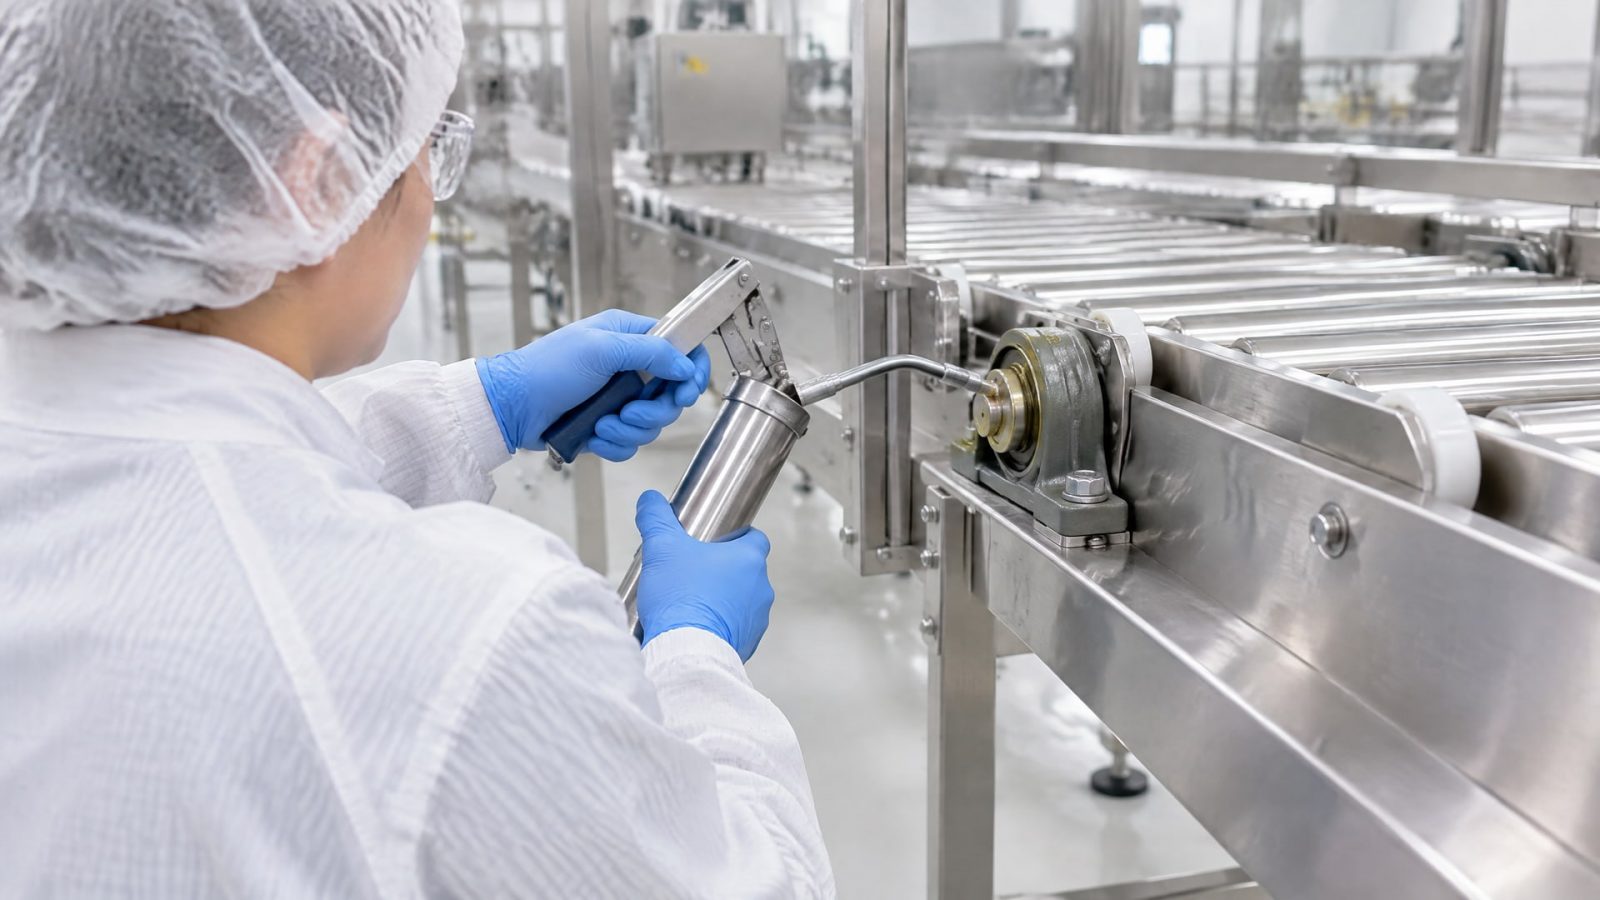
Поэтому после цикла очистки на отдельных узлах применяют дополнительное смазывание, чтобы вытеснить воду. Решение принимают с учетом устройства подшипника и регламента предприятия: сама по себе H1-категория не защищает узел от попадания воды и не заменяет исправные уплотнения.
Особенно важна защита подшипника на участках с интенсивной мойкой. На удержание смазки влияют сальники, крышки, флингеры и лабиринтные элементы. Если конструкция не препятствует попаданию воды и загрязнений, увеличение количества смазки не устранит первопричину. Оно также может повысить нагрузку на уплотнения и привести к загрязнению оборудования.
Как организовать повторное смазывание
Для моечных и влажных условий в практических рекомендациях встречается интервал повторной смазки 100-500 часов. Это ориентир, а не универсальный график: подходящий интервал зависит от размеров подшипника, скорости, температуры, загрязнения и типа смазки. Его корректируют по фактическому состоянию узла и условиям очистки.
При обслуживании важно не допускать избытка смазки. Чрезмерная подача может повысить температуру, увеличить нагрузку на уплотнения и создать риск загрязнения. Дозировку и точки подачи сверяют с регламентом оборудования и предприятия, а после сборки контролируют вытесняемую смазку.
Если после мойки смазку добавляют регулярно, полезно фиксировать состояние узла и результат обслуживания. Так инженер сможет отличить ожидаемое вытеснение загрязнений от признаков того, что вода проходит через уплотнения. При повторяющемся вымывании следует проверить конструкцию защиты подшипника, а не только сокращать интервал подачи смазки.
Смазка подшипников на газовых затворах конвейера
Подшипники на газовых затворах конвейера подбирают по тем же исходным условиям, что и другие узлы линии: риску контакта с пищей, нагрузке, скорости, температуре и воздействию воды.
Само название узла не определяет категорию смазки. Если возможен случайный контакт с продуктом, рассматривают NSF H1; если контакт исключен, оценивают требования технической зоны.
Для таких подшипников нельзя выбирать смазку только по общему описанию пищевого производства. Нужно установить, как расположена деталь относительно продукта и моющихся поверхностей, возможна ли миграция смазки и подвергается ли узел воздействию воды. Если в работе есть мойка, отдельно проверяют водостойкость, вымывание по ASTM D1264 и герметичность подшипникового узла.
Что проверить перед подбором
Сначала изучают документацию на узел и оборудование, затем сверяют условия эксплуатации с документами на смазку. Если затвор расположен в зоне открытого продукта, учитывают возможность случайного попадания смазки в пищу. Если линия подвергается мойке, оценивают не только смазочный материал, но и состояние уплотнений, крышек и элементов отвода загрязнений.
Такая последовательность помогает ответить на вопрос, чем смазать конвейер пищевой, без переноса решения с одного узла на другой. Даже подшипники на одной линии могут работать в разных условиях: часть расположена в сухой зоне, другая регулярно контактирует с водой, третья находится над продуктом. Для каждой группы нужны свои критерии выбора и обслуживания.
Как оценивать ресурс подшипников в пищевом производстве
Ресурс подшипников в пищевом производстве зависит не только от выбора H1-смазки.
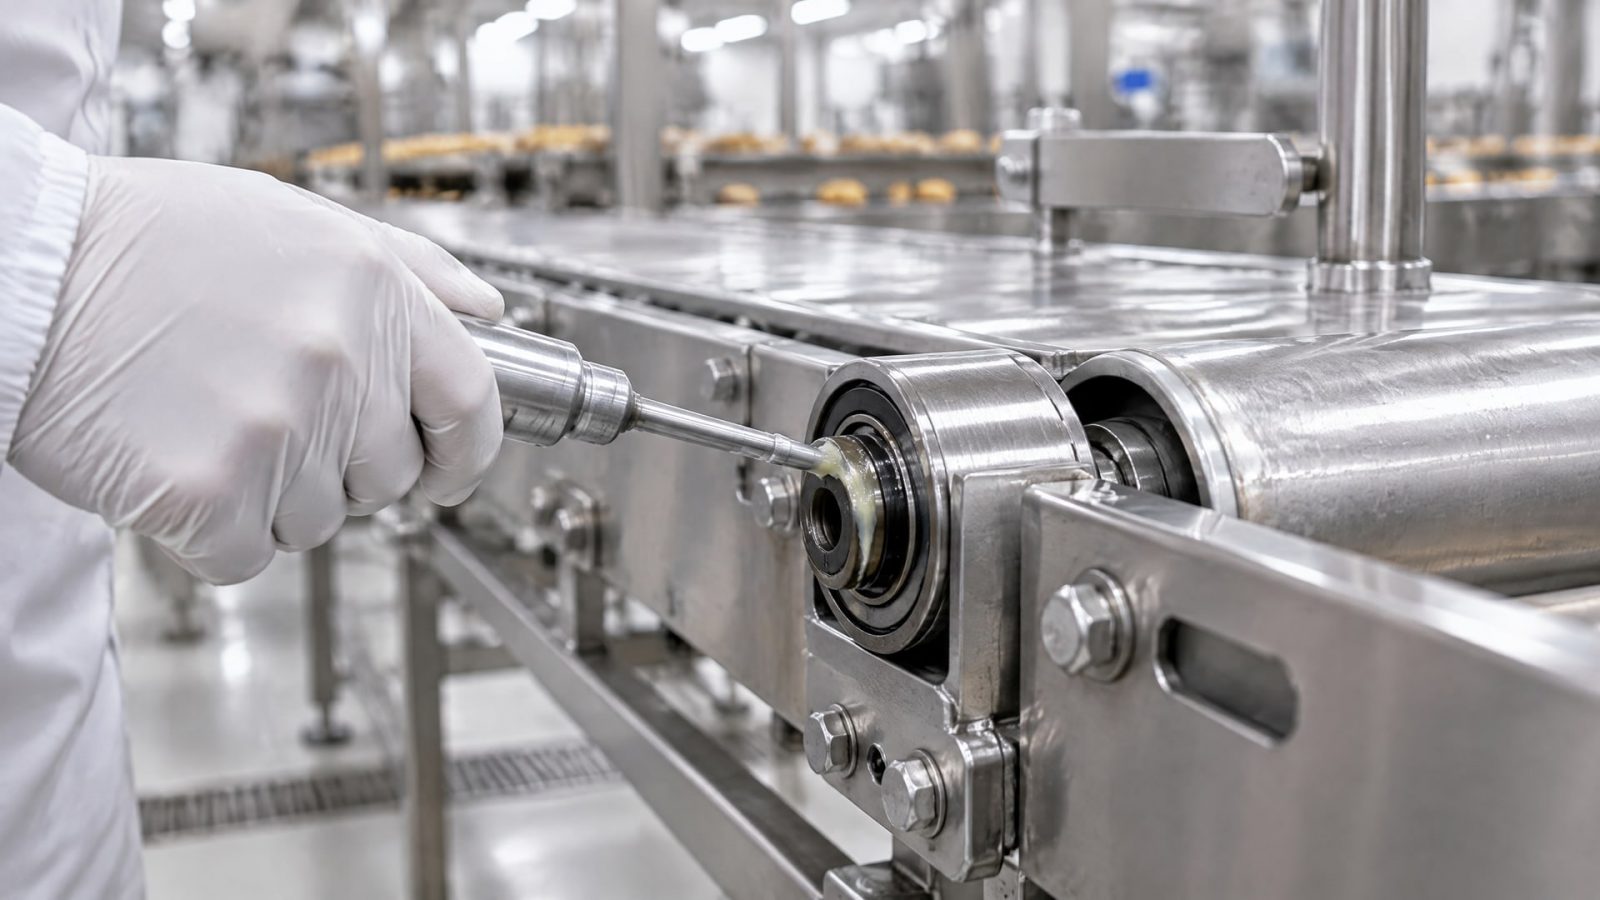
На работу узла влияют вода, загрязнения, нагрузка, скорость, состояние уплотнений и соблюдение интервала повторного смазывания. Поэтому оценивать смазку отдельно от конструкции подшипника и режима эксплуатации недостаточно.
Один из практических способов контроля - наблюдать за вытесняемой смазкой. Если она темнеет, становится сухой или загрязняется раньше установленного срока, интервал повторного смазывания уменьшают и проверяют состояние узла. При этом преждевременное ухудшение смазки может указывать на проникновение воды или загрязнений, поэтому важно осмотреть и уплотнения.
Регламент для инженера и снабженца
Для каждого типа узлов стоит зафиксировать категорию NSF, консистенцию NLGI, особенности мойки, требования к водостойкости и правила повторного смазывания. Для влажных условий исходный ориентир 100-500 часов уточняют с учетом конкретного подшипника и производственного режима. Фактическое состояние смазки помогает корректировать график обслуживания.
Перед закупкой снабженец сверяет название и документы на продукт с требованиями участка. Инженер подтверждает, что смазка подходит по нагрузке, скорости, температуре и контакту с водой. Такой порядок снижает риск применения неподходящего материала и помогает поддерживать единый регламент на линии, не распространяя одну спецификацию на узлы с разными условиями.
Часто задаваемые вопросы
Какую смазку использовать для подшипника над открытым продуктом?
Если смазка может случайно попасть в пищу, для узла рассматривают категорию NSF H1. Дополнительно проверяют документы на смазку и требования предприятия, в том числе применимость FDA 21 CFR 178.3570 и ISO 21469. H1 не отменяет необходимость исправных уплотнений и правильного обслуживания подшипника.
Можно ли использовать H2 на пищевом конвейере?
Категория H2 предназначена для зон, где контакт смазки с пищей исключен. Если подшипник расположен над открытым продуктом или смазка может мигрировать в пищу, рассматривают H1. Решение принимают по фактическому риску контакта, а не только по принадлежности оборудования к пищевому производству.
Нужно ли смазывать подшипник после мойки?
После мойки может потребоваться дополнительное смазывание, чтобы вытеснить воду, проникшую через уплотнения. Необходимость и порядок процедуры определяют по конструкции подшипникового узла и регламенту предприятия. Если смазка регулярно вымывается, нужно проверить уплотнения и защитные элементы, а не только увеличивать ее подачу.
Как часто смазывать подшипники конвейера во влажной зоне?
В практических рекомендациях для влажных и моечных условий встречается интервал 100-500 часов, но он не универсален. Его уточняют по размерам подшипника, скорости, температуре, загрязнению и типу смазки. Если вытесняемая смазка темнеет, становится сухой или загрязненной раньше срока, интервал пересматривают.
Подходит ли NLGI 2 для любого подшипника пищевого конвейера?
NLGI 2 - типовая консистенция для многих роликовых подшипников пищевых конвейеров, но она не подходит автоматически для каждого узла. NLGI описывает консистенцию, а не водостойкость или пищевой допуск. Выбор сверяют с требованиями подшипника, режимом мойки и условиями эксплуатации.
Заключение
Смазку подшипников конвейера выбирают по вероятности контакта с пищей и условиям работы узла. При возможном случайном контакте применяют NSF H1, а для моечных зон дополнительно учитывают водостойкость, вымывание по ASTM D1264 и надежность уплотнений. Консистенцию NLGI и интервал обслуживания сверяют с требованиями подшипника и фактическим режимом эксплуатации.
Следующий шаг - разделить подшипниковые узлы линии по зонам контакта с продуктом и условиям мойки, затем проверить документы на смазку, конструкцию уплотнений и действующий график обслуживания. Для влажных участков стоит контролировать состояние вытесняемой смазки и корректировать интервал по результатам осмотра.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбовых соединений, и как выбрать состав с учетом материала деталей.
Узнайте, как смазки H1 для пищевого оборудования помогают снизить риск загрязнения продукции и соответствовать стандартам HACCP.
Узнайте, почему возникает запах СОЖ, что делать для предотвращения и устранения биопоражения, а также как правильно ухаживать за эмульсией.