
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Пищевые смазки для мойки - это не просто маркировка на упаковке, а комплекс свойств, определяющих надежность работы оборудования под струей горячей воды и химикатов. Когда на линии фасовки или в холодильнике работает конвейер, подшипник или цепь, которые промывают по 5-10 раз в день при давлении 80-100 бар и температуре 60-80°C, обычная смазка либо вымывается за считанные часы, либо начинает вступать в реакцию с моющими растворами. Главное заблуждение: NSF H1 означает только допустимость случайного контакта с пищей, но не гарантирует стойкость к частой мойке. В этой статье разбираемся, какие критерии действительно важны при выборе смазки для washdown-среды, как читать тесты на водостойкость и почему один и тот же класс H1 может дать совершенно разный результат на практике.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отбирают материал не по названию, а по реальным параметрам.
Что означает NSF H1 и почему этого недостаточно для мойки
NSF H1 - это международная категория, которая разрешает контакт смазки с пищей в случае его неизбежности, но при условии соответствия ингредиентов требованиям FDA 21 CFR 178.3570.
Важно: речь идет о случайном контакте, а не о постоянном или интенсивном загрязнении. Для H1-смазок устанавливается ориентир по предельному загрязнению продукта: до 10 ppm для минеральных и большинства синтетических композиций, и до 1 ppm для силиконовых базовых масел.
Однако сам допуск H1 ничего не говорит о том, что произойдет со смазкой при контакте с водой под давлением, горячим раствором или щелочным моющим средством. Две смазки могут иметь одинаковую маркировку NSF H1, но одна будет вымыта за час работы, а вторая удержится в узле несколько недель. Это различие определяется типом базового масла, структурой загустителя, наличием адгезивных компонентов и антикоррозионной защитой - элементами, которые H1-сертификация не оценивает.
Поэтому при выборе смазки для оборудования с частой мойкой нужно начинать не с H1, а с вопроса: какие результаты показывает эта смазка в тестах на водостойкость и spray-off resistance?
Тесты водостойкости: DIN 51 807, ASTM D1264 и ASTM D4049
Стойкость смазки к вымыванию оценивается несколькими стандартизированными методами, и каждый из них отражает разные условия реальной работы.
DIN 51 807 и классификация потерь при контакте с горячей водой
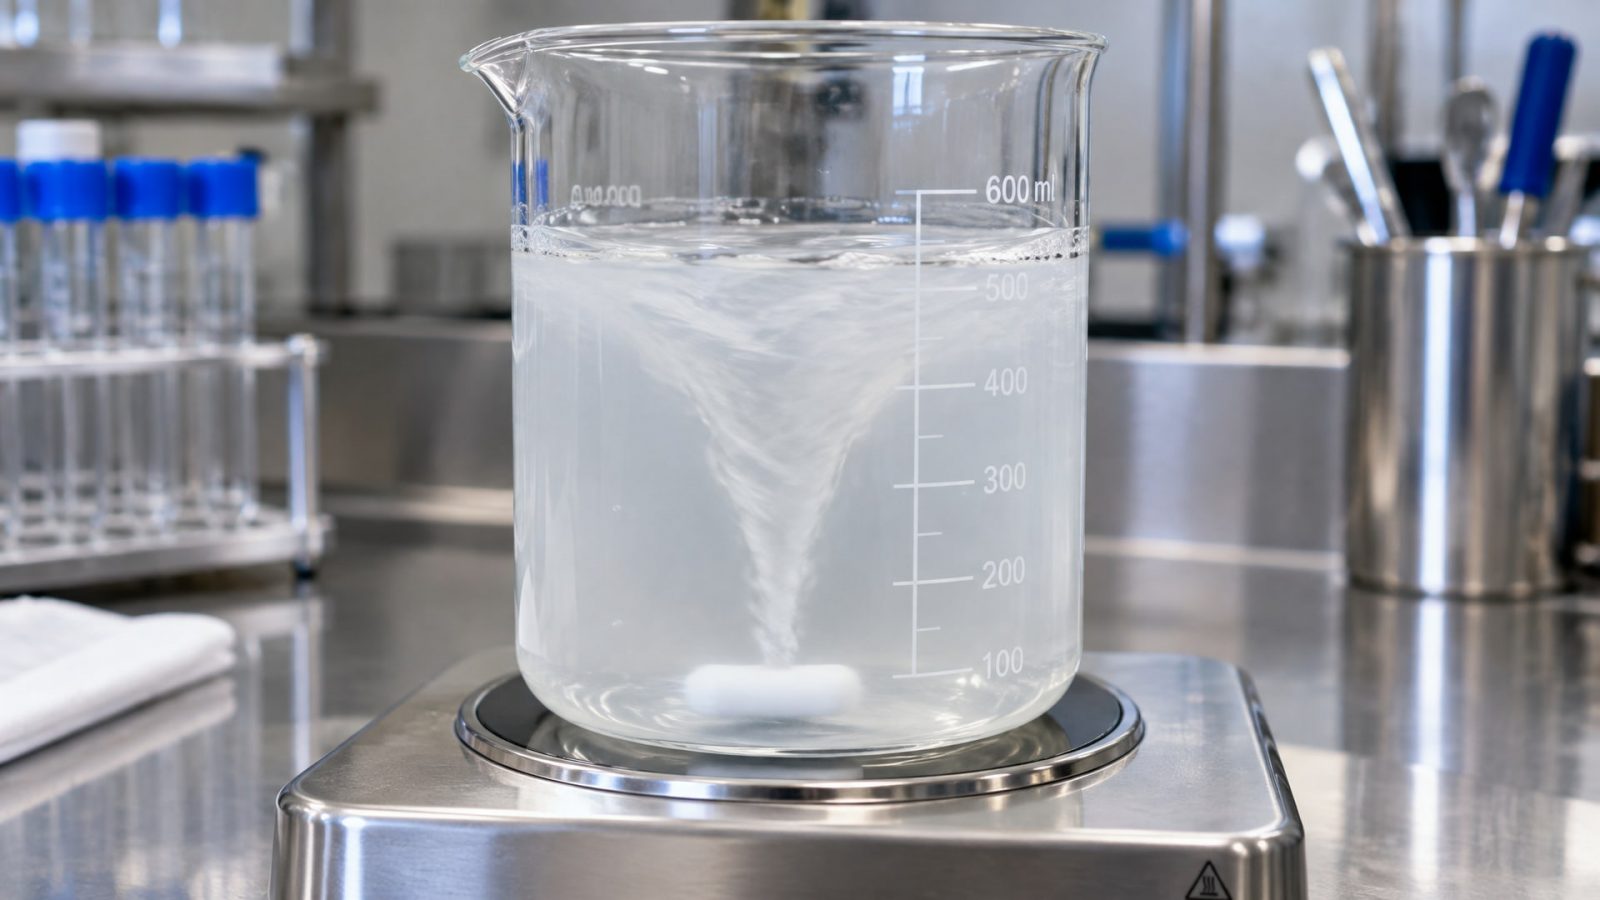
ASTM D1264 и DIN 51 807 - это, по сути, один и тот же тест: смазку помещают в колбу с дистиллированной водой, нагревают до 80°C, перемешивают в течение установленного времени, затем дают смазке отстояться и измеряют процент утраченной массы. Результаты градируют по классам: класс 1 означает потери менее 10%, класс 2 - от 10 до 30%, класс 3 - более 30%.
Для оборудования, которое подвергается частой мойке, целевой результат - класс 1, то есть потери не более 10%. Если смазка показывает класс 2 или 3, это сигнал о том, что она будет быстро вымываться под горячей водой при давлении, и потребуется либо частая переподсмазка, либо повышение давления смазочной системы.
ASTM D4049 и испытание водяной струей
ASTM D4049 - это тест, более близкий к реальности washdown-среды. Смазку наносят на поверхность испытуемого образца и затем воздействуют на нее водяной струей под давлением. Измеряют процент смазки, которая остается на месте. Этот тест считается более релевантным для оценки поведения смазки в условиях CIP и промывки оборудования, чем классический water washout, потому что имитирует динамическое воздействие, а не просто контакт с неподвижной водой.
Для washdown-применений ориентир - сохранение более 90% смазки при испытании водяной струей. Это означает, что смазка, нанесенная на узел, не будет полностью сметена за один цикл мойки, а значит, останется достаточно материала для защиты от трения и коррозии до следующего нанесения.
Почему это важнее, чем просто H1
Два примера: смазка А имеет NSF H1 и показывает 15% потерь при DIN 51 807 (класс 2), смазка B также NSF H1, но с потерями 5% (класс 1). Обе считаются пищевыми, но B будет работать в 3 раза дольше без переподсмазки. Если на участке используется централизованная система смазывания, разница в потреблении и частоте технического обслуживания может составить 30-40%.
Антикоррозионная защита и адгезия в условиях мойки
Когда смазка вымывается, на поверхности металла остается только ее следовой слой - или остается вообще ничего.
На этом этапе критична адгезия: способность смазки держаться на поверхности железа, цинка или нержавеющей стали несмотря на воду и химию CIP.
CIP-растворы обычно содержат щелочные моющие средства, кислые флюсы или дезинфектанты. После того как основное количество смазки смыто, эти вещества контактируют с металлом напрямую. Если смазка содержит хорошие антикоррозионные присадки (ингибиторы ржавчины и окисления), она защищает металл даже в виде микроскопического остаточного слоя. Если же присадки слабые, коррозия начинается в течение часов.
При выборе пищевой смазки для конвейера или цепи, подверженной частой мойке, рекомендуется уточнить:
Тип загустителя (литиевая смазка более водостойка, чем натриевая; комплексный загуститель часто лучше простого).
Наличие ингибиторов ржавчины и окисления в составе.
Результаты ASTM D4049 и DIN 51 807.
Совместимость с используемыми моющими средствами и дезинфектантами (многие производители указывают это в технических данных).
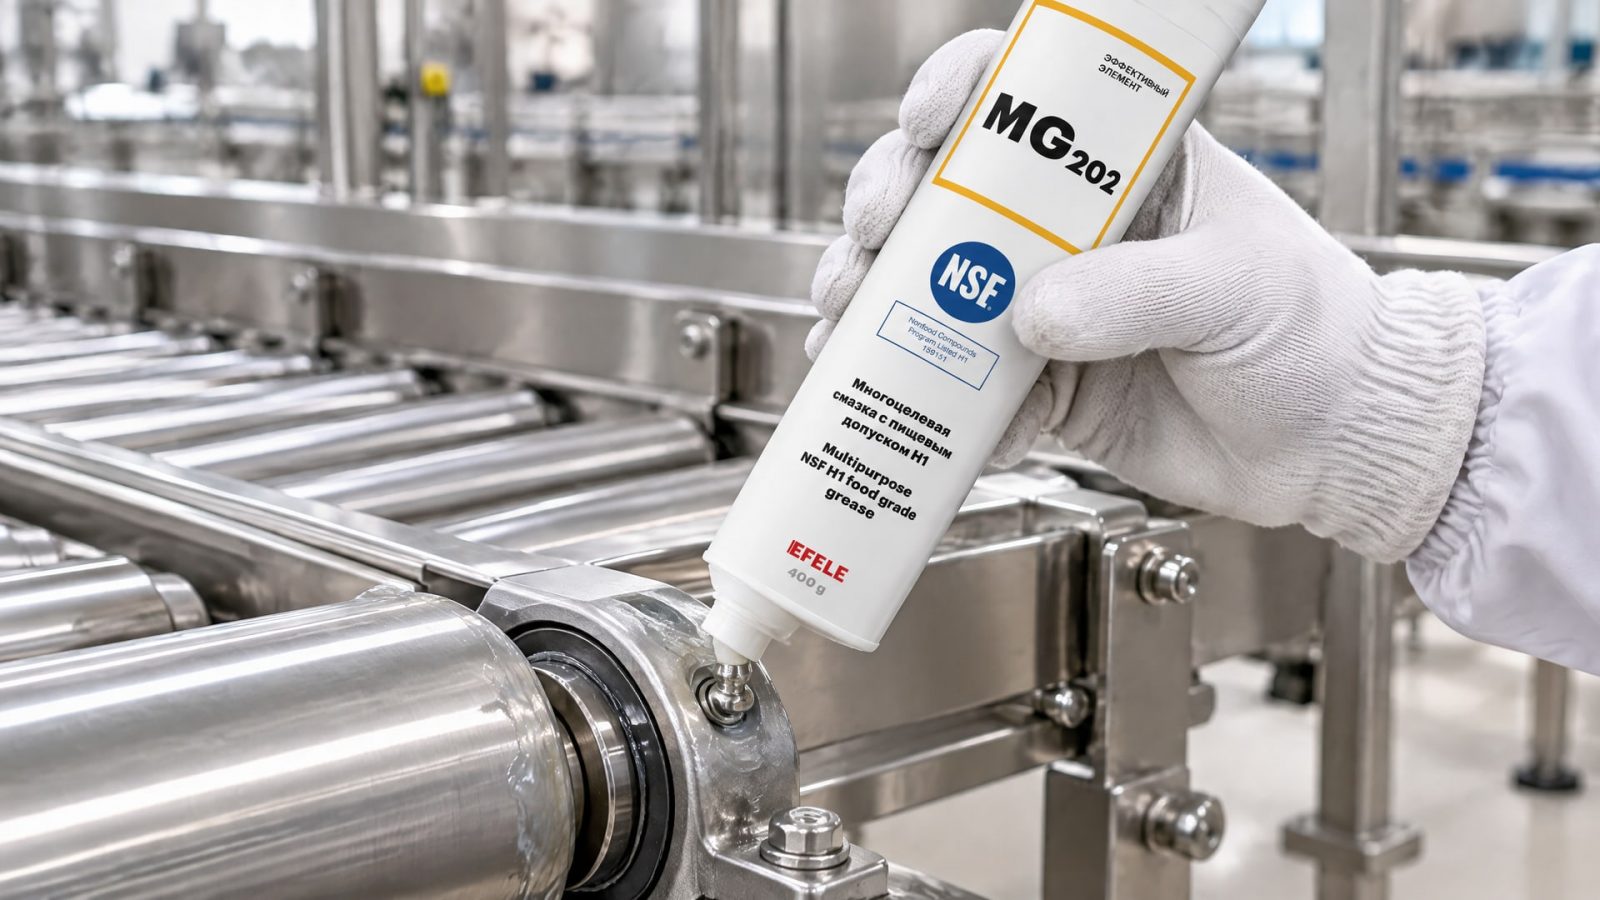
Для оборудования, где требуется универсальная смазка с пищевым допуском и стойкостью к смыванию водой при сохранении адгезии, EFELE MG-202 показывает результаты в тестах на водостойкость, которые соответствуют классу 1 по DIN 51 807, и содержит комплекс присадок для защиты от фреттинга и коррозии в условиях влажности и воздействия щелочных сред.
Различия между типами базовых масел и загустителей для washdown-применений
H1-смазки делятся на несколько типов в зависимости от базового масла и структуры загустителя, и каждый тип имеет свой профиль водостойкости.
Минеральные смазки с литиевым загустителем
Классический вариант: минеральное масло + литиевая мыло. Плюсы: дешевизна, предсказуемое поведение, совместимость с большинством систем подачи. Минусы: литиевые смазки имеют среднюю водостойкость и относительно узкий температурный диапазон. При washdown-применениях могут показывать класс 2-3 по DIN 51 807, что требует более частой переподсмазки.
Комплексные загустители и синтетические базы
Комплексный загуститель (обычно на основе кальция, но не обычной кальциевой мыла, а специальной структуры) лучше удерживает воду на расстоянии. Синтетическое базовое масло (PAO, эстер) обычно имеет лучшую адгезию и более широкий температурный диапазон. Комбинация часто дает класс 1-2 по водостойкости.
Силиконовые смазки для экстремальных условий
Силиконовое базовое масло практически не смешивается с водой, поэтому его водостойкость теоретически идеальна. Однако для H1 допуск силиконовых смазок намного строже (1 ppm загрязнения продукта вместо 10 ppm), и стоимость выше. Используются в специальных случаях, когда водостойкость - абсолютный приоритет.
Для типовых конвейеров, подшипников и цепей в пищевом производстве комплексный загуститель на синтетической базе часто оказывается оптимальным компромиссом: хорошая водостойкость, приемлемая цена, широкий диапазон рабочих температур.
Правила выбора смазки в зависимости от узла и режима CIP
Нет универсальной H1-смазки, которая одинаково хорошо работает везде.
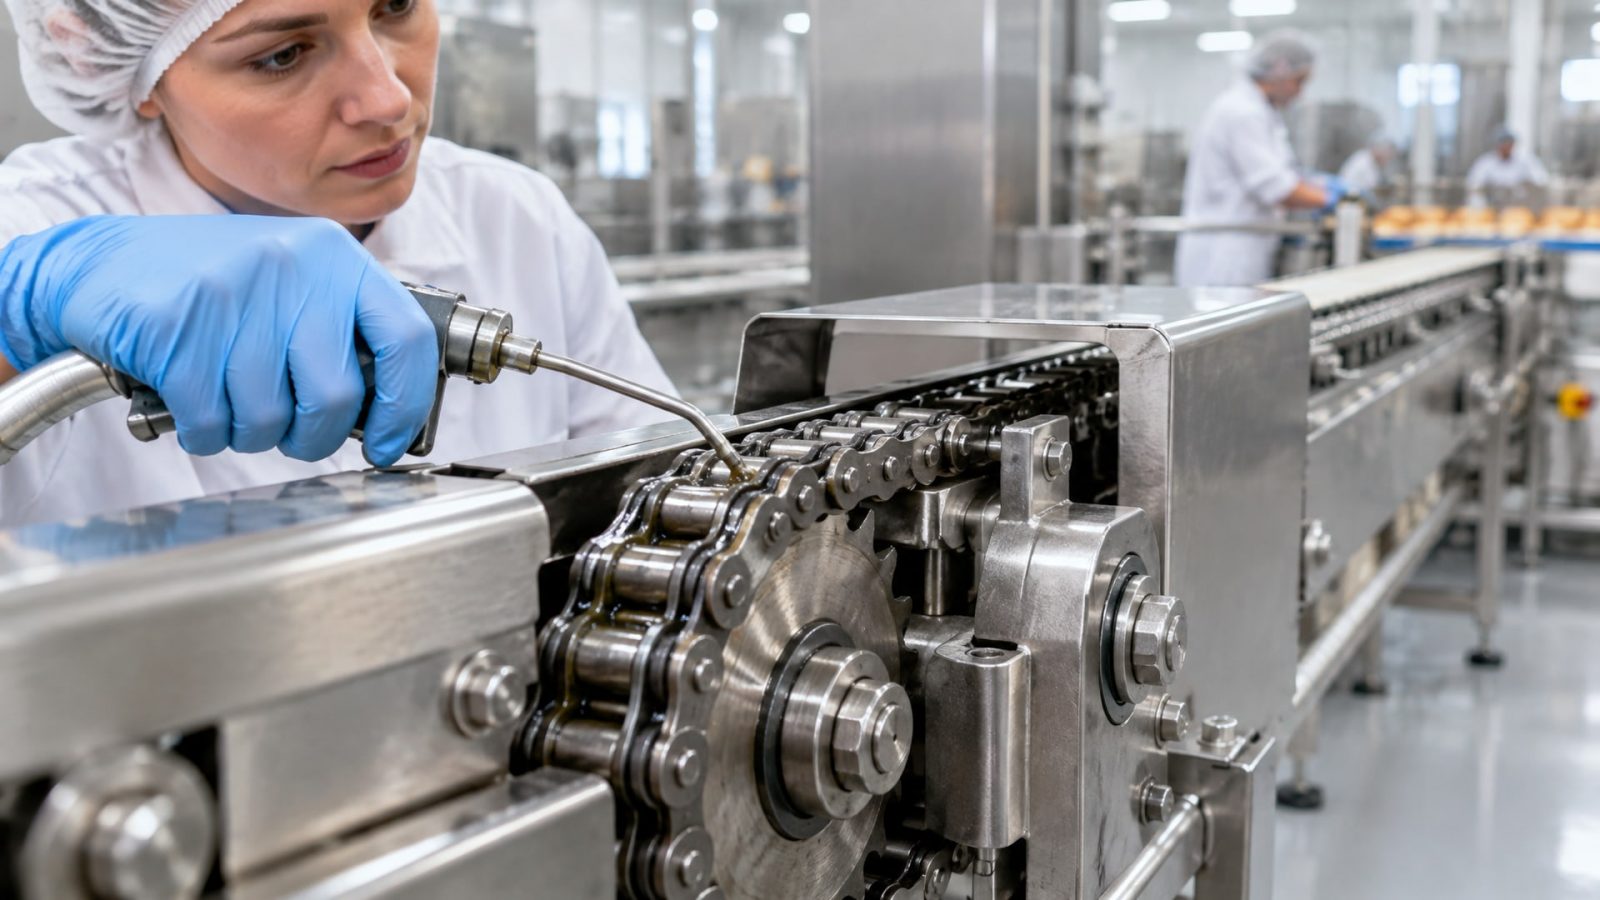
Выбор зависит от конкретного оборудования и интенсивности washdown-режима.
Для конвейеров и цепей
Цепи подвергаются постоянному трению звеньев и часто работают при высоких нагрузках. Смазка должна:
Иметь хорошую адгезию, чтобы удерживаться в шарнирах цепи.
Показывать класс 1 по водостойкости.
Содержать противозадирные присадки для защиты от фреттинга в зазорах между звеньями.
Типовой выбор: H1-смазка с комплексным загустителем и классом NLGI 2 или 1.
Для подшипников качения
Подшипники чувствительны к вымыванию смазки и требуют высокой точности дозирования. В washdown-условиях рекомендуется:
Минимальные потери при ASTM D4049 (более 95% сохранения).
Хорошая прокачиваемость, если используется централизованная система смазывания.
Защита от коррозии, особенно если подшипник установлен в корпусе из черного металла.
Типовой выбор: специализированная H1-смазка для подшипников с класс NLGI 2.
Для редукторов и направляющих
Редукторы требуют масла или очень мягкой смазки, чтобы обеспечить охлаждение. Направляющие (скольжения) нуждаются в хорошей адгезии. Выбор зависит от типа редуктора (цилиндрический, винтовой, коническо-цилиндрический), но общий принцип: H1-масло или H1-смазка NLGI 0-1 с водостойкостью класс 1.
Для систем автоматической смазки
Если на участке стоит централизованная система подачи, добавляются требования к совместимости смазки с фитингами, трубками и клапанами системы, а также к ее текучести при рабочей температуре. Система CIP атакует не только смазку в узлах, но и компоненты самой системы подачи, поэтому важна химическая стабильность и отсутствие компонентов, которые бы ускорили коррозию нержавеющих деталей.
ISO 21469 как дополнительный критерий при выборе
Помимо NSF H1 и тестов водостойкости, существует стандарт ISO 21469, который оценивает гигиеничность смазки на всем жизненном цикле: от разработки формулы и производства до применения и утилизации.
ISO 21469 не заменяет H1, это не конкурирующий стандарт, а дополняющий. Если H1 говорит только о допустимости инградиентов для случайного контакта, то ISO 21469 проверяет:
Соответствие производства стандартам гигиены и трассируемость сырья.
Отсутствие в формуле компонентов, которые запрещены в пищевой индустрии (например, определенных типов минеральных масел - MOSH/MOAH).
Микробиологическую стабильность смазки.
Совместимость с материалами конструкций пищевого оборудования и с санитарными веществами.
При выборе смазки для критичного оборудования (например, для линии расфасовки готовых продуктов) имеет смысл проверить, есть ли у кандидата оба документа: NSF H1 и ISO 21469. Это повышает уверенность в качестве и создает дополнительную документальную базу для аудитов и сертификаций.
Расшифровка результатов тестов при сравнении конкретных смазок
Когда в технических данных смазки указаны результаты водостойкости, важно знать, как их правильно интерпретировать.
Если в TDS (Technical Data Sheet) написано: «ASTM D1264, класс 1» или «DIN 51 807, < 10%» - это хороший знак, смазка удовлетворяет базовым требованиям washdown-среды.
Если указано: «ASTM D4049, 95% retention» - это означает, что при испытании водяной струей смазка сохранила 95% своей массы, что соответствует высокой адгезии и хорошей защите узла.
Если результаты даны в виде диапазона (например, «потери 5-8%» вместо конкретного числа) - это признак, что производитель может гарантировать воспроизводимость результата и контролирует качество сырья.
Когда сравниваются две H1-смазки, полезно выписать в таблицу их результаты по DIN 51 807, ASTM D4049, NLGI-классу, температурному диапазону и цене. Часто выясняется, что дорогая смазка дает незначительное улучшение за счет лучшей присадки, а дешевая может быть вполне достойным вариантом для конкретного узла.
В случае, когда необходима смазка для уплотнений и направляющих, подверженных частой мойке и воздействию агрессивных сред при нестабильных температурах, практика показывает, что специализированные составы с комплексным загустителем и синтетической базой показывают стабильные результаты: адгезия сохраняется после 10-15 циклов washdown, а коррозия на контактных поверхностях не появляется в течение 2-4 недель при интенсивном режиме.
Типичные ошибки при применении пищевых смазок в washdown-среде
Даже правильно подобранная смазка не будет работать долго, если игнорировать простые правила применения.
Нанесение излишком. Если смазки слишком много, она быстро вымывается и загрязняет оборудование. Оптимально: тонкая пленка после нанесения, нет видимых наплывов. После сборки узла излишки (если они есть) убираются очень аккуратно, без стирания защитного слоя.
Игнорирование интервалов переподсмазки. При washdown-режиме интервалы обычно короче, чем в сухой среде. Если производитель рекомендует переподсмазку раз в неделю, при частой мойке может потребоваться раз в 2-3 дня.
Смешивание разных смазок. Если на участке была обычная смазка, а потом перешли на H1, нужно предварительно очистить узел, иначе остатки старой смазки будут мешать новой, особенно если они имеют разные базовые масла.
Неправильное хранение смазки. H1-смазки часто чувствительны к окислению. Емкость должна плотно закрываться, храниться в прохладном месте и использоваться в течение указанного срока годности.
Отсутствие учета совместимости с моющими средствами. Если на участке используется моющее средство, которое не совместимо со смазкой, может произойти расслоение, выпадение осадка или потеря защитных свойств.
Часто задаваемые вопросы
Может ли смазка H1 полностью защитить узел от коррозии при постоянной мойке?
Нет, полной защиты при постоянной водяной мойке нет. H1 означает, что ингредиенты смазки безопасны для случайного контакта с пищей, но не исключает коррозию металла при интенсивном смывании. Защита обеспечивается антикоррозионными присадками в составе смазки и ее способностью удерживаться на поверхности (адгезией). Если мойка происходит более 5 раз в день при давлении свыше 80 бар, имеет смысл рассмотреть конструктивные решения: корпуса из нержавеющей стали, закрытые контуры смазки или автоматическую систему переподсмазки.
Какая разница между H1, H2 и 3H категориями NSF?
H1 - допуск для случайного контакта с пищей; H2 - смазка для зон без контакта (редукторы под фасовочной линией, где капли масла не упадут на продукт); 3H - смазка для прямого контакта (разделительные агенты для форм, антипригарные смеси). Это разные применения, а не ступени качества. Для оборудования, которое моют вместе с продуктом на виду, нужна H1. Для машин, которые находятся в соседнем помещении, можно использовать H2.
Есть ли смысл проверять смазку на MOSH/MOAH перед закупкой?
NSF H1 не оценивает и не сертифицирует риск MOSH/MOAH. Если в Вашей системе управления качеством есть требование по этому параметру, нужно запросить у производителя отдельное испытание (обычно проводится методом GC-FID или hplc). Многие производители высокого сегмента проводят такие анализы, но не всегда указывают результаты в открытых документах.
Почему одна и та же смазка по разным источникам показывает разные результаты водостойкости?
Результаты могут различаться из-за разницы в методологии испытаний (температура воды, время контакта, давление для ASTM D4049), качества воды (жесткость, pH), условий хранения образцов и техники экспериментатора. Всегда запрашивайте результаты у производителя или официального дистрибьютора, а не полагайтесь на вторичные источники.
Как часто нужно переподсмазывать узлы при интенсивной мойке?
Интервалы зависят от типа узла (подшипник, цепь, редуктор), давления и температуры мойки, результатов смазки в тесте на водостойкость и режима работы оборудования. Типовой ориентир для H1-смазки класса 1 по DIN 51 807: раз в неделю при мойке 1-2 раза в день, раз в 2-3 дня при мойке 5-10 раз в день. Для конкретной системы имеет смысл провести испытание: отметить дату нанесения смазки, фотографировать узел перед каждой мойкой, и через несколько недель сделать вывод о фактическом интервале переподсмазки.
Заключение
При выборе пищевой смазки для оборудования с частой мойкой NSF H1 - это минимально необходимая, но недостаточная предпосылка. Ключевые критерии выбора: результаты испытаний на водостойкость (DIN 51 807, класс 1; ASTM D4049, более 90% сохранения), антикоррозионная защита, совместимость с моющими средствами и адгезия к материалам узла. Две смазки с одинаковой маркировкой H1 могут дать принципиально разные результаты в washdown-среде - разница зависит от типа базового масла, структуры загустителя и пакета присадок. Рекомендуется составить список требований для конкретного оборудования (тип узла, режим мойки, температурный диапазон, давление воды), запросить у потенциальных поставщиков результаты тестов на водостойкость и провести пилотное испытание на небольшом участке перед полным переходом на новую смазку. Поддержание интервалов переподсмазки и контроль совместимости с моющими средствами будут гораздо более значимыми для долговечности оборудования, чем просто наличие маркировки H1 на упаковке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как активатор анаэробного клея помогает ускорить отверждение при низких температурах и избежать задержек в производстве.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, оптимизировать затраты и улучшить качество обработки металла.
Узнайте, как безопасность смазок на производстве влияет на прохождение аудита ХАССП и какую документацию необходимо подготовить.