
Финишная обработка покрытия: можно ли дорабатывать детали после нанесения
Механическая финишная обработка после нанесения антифрикционного покрытия допустима не всегда. Твердосмазочный слой обычно имеет толщину в несколько микрон, поэтому шлифование, притирка или полировка могут снять его рабочую часть и ухудшить свойства детали. Если нужно выдержать геометрию или получить заданную шероховатость, эти параметры чаще обеспечивают до нанесения покрытия.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают технологию обработки деталей или составляют требования к покрытию. Разберем, как планировать обработку до и после нанесения, какие операции требуют предварительной проверки и чем заменить механическую доводку, если она может повредить функциональный слой.
Что означает финишная обработка покрытия
Финишная обработка покрытия - это операции, которые проводят после его нанесения, чтобы получить требуемое состояние поверхности или проверить качество слоя.
Для антифрикционного покрытия важно различать механическую доводку и контроль: шлифование снимает материал, тогда как визуальная проверка или испытание свойств не предполагают удаления рабочего слоя.
Твердосмазочные покрытия формируют тонкий сухой слой, обычно толщиной в несколько микрон. После сушки или отверждения он сцепляется с основой и снижает трение и износ. Из-за малой толщины даже небольшое механическое воздействие может повредить функциональную часть покрытия. Поэтому обработка после нанесения покрытия не должна автоматически включать шлифовку, притирку или полировку.
Терминологию в технических требованиях помогает согласовать ISO 2080:2022. Это стандарт по терминологии поверхностной обработки и покрытий, а не инструкция с режимами механической доводки. Для подбора связанных документов по подготовке поверхности и покрытиям используют раздел ISO 25.220. Эти ориентиры позволяют точнее описать операции в задании, но не заменяют требования производителя конкретной системы покрытия.
На практике нужно разделять три этапа:
подготовку поверхности до нанесения покрытия;
нанесение и сушку или отверждение;
контроль и, если это прямо допускает технология, ограниченную постобработку.
Если необходимы точные посадочные размеры или заданная шероховатость, их обычно получают на заготовке до нанесения покрытия. Такой порядок снижает риск повреждения слоя и помогает заранее определить, какие поверхности нужно защищать при нанесении. Финальная обработка покрытия в этом случае означает прежде всего проверку готовой детали, а не обязательное механическое снятие материала.
Когда допустима обработка после нанесения покрытия
Допустимость постобработки зависит от назначения покрытия, его состава и требований к готовой детали.
Одна и та же операция может быть приемлема для одной системы и повредить другую. Поэтому нельзя считать, что любое антифрикционное покрытие можно слегка прошлифовать, если поверхность кажется неровной.
Особенно осторожно нужно подходить к деталям, работающим в паре трения. Для них важно сохранить рабочий слой, а совместимость покрытия с основным материалом может иметь большее значение, чем дополнительная механическая доводка после нанесения. Если покрытие должно снижать трение, работать при сухом контакте или защищать от износа, механическое удаление его части способно изменить функциональные свойства поверхности.
Перед тем как назначить обработку твердосмазочного покрытия, нужно выяснить:
предусмотрено ли шлифование, притирка или полировка документацией на конкретную систему;
какие участки детали должны сохранить покрытие;
требуется ли после операции повторная проверка целостности слоя;
не связана ли кажущаяся неровность с нарушением подготовки поверхности или нанесения.
Если высокие требования к размерам и шероховатости известны заранее, их закладывают в обработку основы. Твердосмазочное покрытие часто имеет толщину всего в несколько микрон, поэтому даже локальное снятие материала может затронуть функциональную часть слоя. Решение о корректирующей операции принимают не по внешнему виду детали, а по требованиям технологии и допустимому состоянию покрытия.
Если на готовой детали обнаружены дефекты, сначала определяют их причину. Шлифование не исправит ошибки предварительной очистки или недостаточное отверждение, а может дополнительно нарушить слой. Для термоотверждаемых покрытий типичный режим сушки или запекания составляет примерно 100-250 °C и зависит от химии материала. Этот диапазон не является универсальным режимом для любой системы: конкретные условия нужно сверять с ее технологической документацией.
Как выстроить обработку до и после нанесения
Надежнее планировать процесс в последовательности «подготовка поверхности - нанесение - сушка или отверждение - контроль».
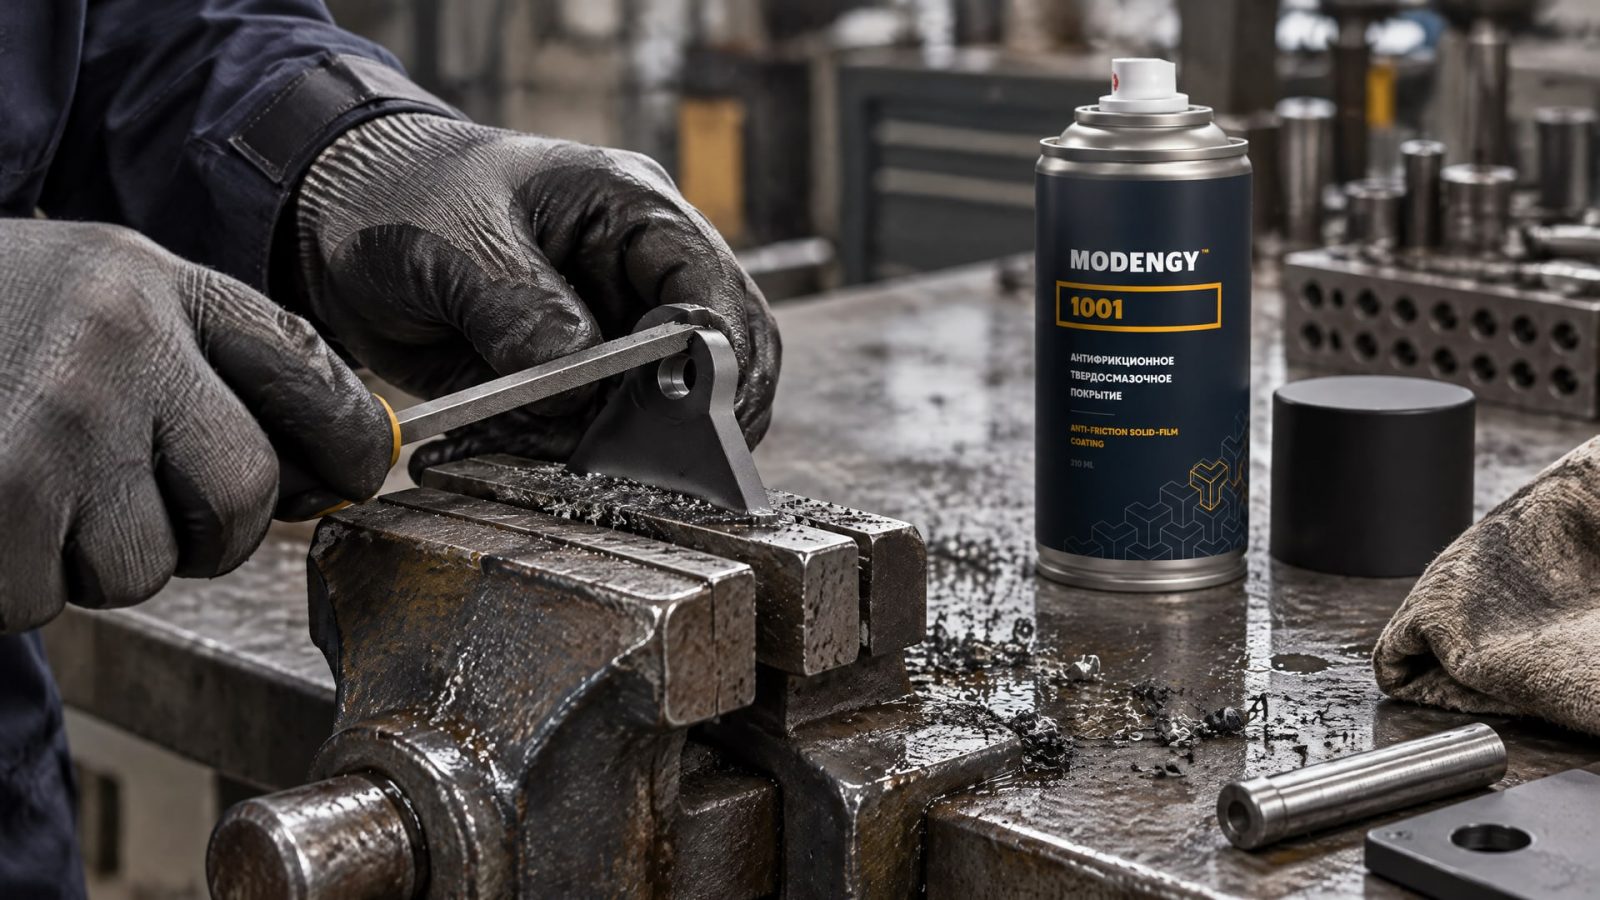
Перенос требуемой точности на этап до нанесения покрытия помогает избежать попыток довести деталь после формирования тонкого рабочего слоя.
Подготовка включает удаление жира, пыли, грязи, ржавчины и окалины. Для этого могут применяться шлифование, дробеструйная обработка, химическая очистка или травление. Способ выбирают с учетом материала детали и требований системы покрытия. Качество предварительной подготовки влияет на сцепление слоя с основой и срок его службы, поэтому исправлять ее последствия финишной механической обработкой уже после нанесения нерационально.
Для нанесения используют распыление, окунание, центрифугирование или барабанную обработку. Метод влияет на то, как покрытие распределяется по детали, поэтому финальную геометрию и состояние поверхности часто закладывают именно на этом этапе. До запуска партии в технологической документации стоит зафиксировать поверхности, которые должны оставаться без покрытия, требуемую геометрию и допустимые операции после нанесения.
При постобработке антифрикционного покрытия важно отличать исправление слоя от решения исходной задачи. Если деталь подвержена вымыванию, фреттингу или проблемам при холодном пуске, механическое снятие покрытия не устраняет причину этих явлений. Когда требуется изменить трибологические свойства поверхности, технолог может рассмотреть другую систему покрытия. В такой ситуации в качестве отдельного решения рассматривают MODENGY 1001 - покрытие на основе дисульфида молибдена с низким коэффициентом трения и высокой износостойкостью. Это не основание для шлифования уже нанесенного слоя: выбор технологии должен учитывать материал детали, условия контакта и требования к готовой геометрии.
Какие операции оставить на этапе контроля
После нанесения покрытия финальная операция не обязательно должна быть механической.
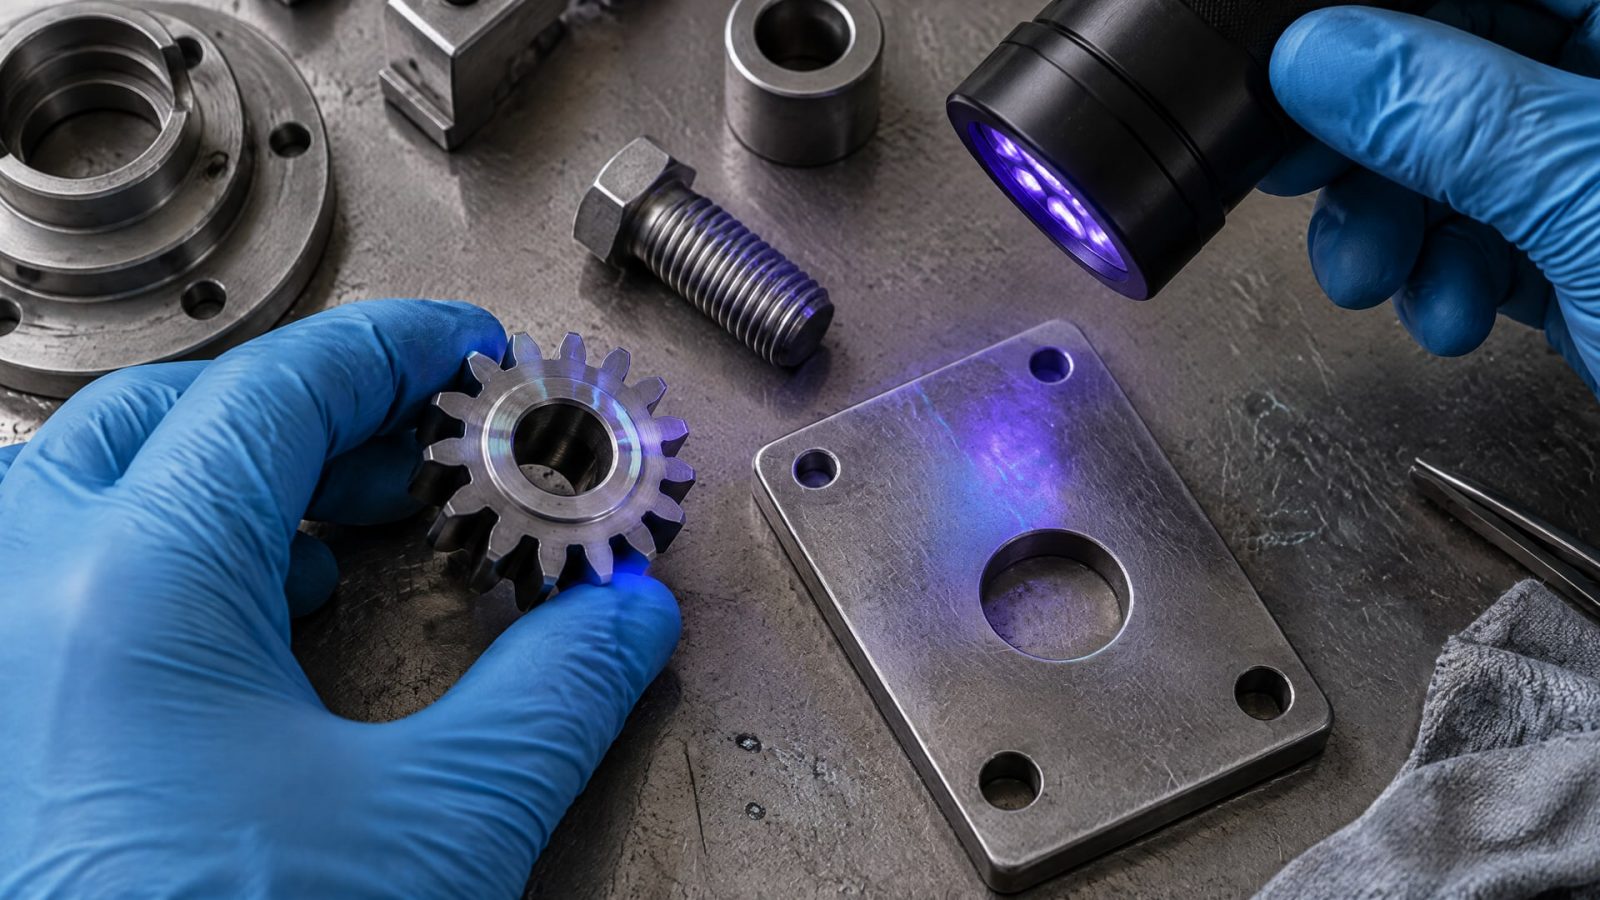
Во многих случаях достаточно проверить внешний вид и подтвердить целостность слоя. В зависимости от технологии предусматривают визуальную проверку, контроль индикатора в ультрафиолетовом свете, а при необходимости - испытания трибологических или антикоррозионных свойств.
Контроль следует связывать с назначением покрытия. Если слой нужен для снижения трения и износа, одной визуальной оценки может быть недостаточно для подтверждения функциональности. Если важна защита от коррозии, проверяют соответствующее свойство. Перечень методов и критерии приемки определяют для конкретной системы, не назначая испытания только по общему описанию антифрикционного покрытия.
При обнаружении неоднородности поверхности не следует сразу переходить к шлифованию. Сначала выясняют, является ли наблюдаемая особенность дефектом, влияет ли она на работу детали и какие действия допускает технология. При необходимости корректирующей операции нужно заранее определить, как подтвердить сохранность рабочего слоя после нее.
В технологической документации полезно разграничивать подготовку поверхности, нанесение, сушку или отверждение, механическую постобработку и контроль. ISO 2080:2022 помогает использовать термины последовательно, но не задает режимы шлифования или приемки. Раздел ISO 25.220 служит ориентиром для поиска связанных стандартов по обработке поверхности и покрытиям. Для выбора конкретной операции этих ссылок недостаточно: нужны требования к материалу, покрытию и готовой детали.
Как описать требования к постобработке в задании
В задании на изготовление детали важно заранее указать, какие параметры должны быть достигнуты до нанесения покрытия и какие проверяют после него.
Если требуется выдержать посадки или шероховатость, нужно обозначить поверхности и предусмотреть получение этих параметров до формирования функционального слоя. Это снижает риск, что исполнитель будет пытаться исправить геометрию шлифованием уже покрытой детали.
Отдельно фиксируют технологические условия нанесения. Методы распыления, окунания, центрифугирования и барабанной обработки по-разному подходят к форме детали и распределению покрытия. Для термоотверждаемого материала также указывают режим, установленный для конкретной системы: типичный диапазон 100-250 °C показывает зависимость процесса от химии покрытия, но не заменяет технологическую инструкцию.
В требованиях полезно предусмотреть:
материал детали и поверхности, на которые наносят покрытие;
операции подготовки, необходимые до нанесения;
метод нанесения и условия сушки или отверждения;
допустимость или запрет механической постобработки;
способ контроля внешнего вида и целостности слоя;
свойства, которые требуется подтвердить испытаниями.
Такое описание помогает согласовать ожидания инженера, производства и закупщика. Оно также снижает риск ситуации, когда деталь покрывают, а затем дорабатывают без оценки последствий для трибологического слоя. Если технология не предусматривает механическое снятие материала, в задании лучше прямо указать, что после нанесения выполняют только согласованный контроль.
Часто задаваемые вопросы
Можно ли шлифовать деталь после нанесения антифрикционного покрытия?
Не всегда. Твердосмазочный слой обычно имеет толщину в несколько микрон, и шлифование может снять его функциональную часть. Допустимость операции зависит от конкретного покрытия и требований к детали. Если нужны точные размеры или шероховатость, их обычно обеспечивают до нанесения, а после покрытия проводят предусмотренный контроль.
Как обрабатывать твердосмазочное покрытие, если поверхность выглядит неровной?
Сначала нужно установить причину неровности и проверить требования технологии. Внешний вид сам по себе не доказывает, что слой нужно шлифовать: механическая доводка может повредить покрытие. При оценке учитывают назначение слоя, состояние основы и допустимые корректирующие операции, а затем подтверждают целостность покрытия согласованным методом контроля.
Какая последовательность операций правильная?
Типовая последовательность включает подготовку поверхности, нанесение покрытия, сушку или отверждение и контроль. Геометрию и требуемую шероховатость обычно обеспечивают до нанесения. Для термоотверждаемых покрытий режим зависит от химии материала; типичный диапазон составляет примерно 100-250 °C, поэтому условия конкретного процесса нужно уточнять в технологической документации.
Нужно ли полировать покрытие для улучшения внешнего вида?
Не обязательно. Полировка допустима только тогда, когда ее разрешает технология и она не нарушает функциональный слой. В противном случае улучшение внешнего вида может сопровождаться потерей части покрытия. Сначала следует определить, влияет ли состояние поверхности на работу детали, и согласовать способ контроля или коррекции.
Заключение
Финишная обработка покрытия не должна по умолчанию включать шлифование или полировку. Твердосмазочный слой толщиной в несколько микрон может быть поврежден даже при небольшой механической доводке. Поэтому геометрию и шероховатость обычно задают до нанесения, а после него проводят только разрешенную технологией постобработку и контроль.
Следующий шаг - внести в технологическое задание материал детали, требования к геометрии и шероховатости, метод нанесения, условия отверждения и перечень допустимых операций после покрытия. Если механическая коррекция необходима, до запуска работ согласуйте ее с документацией на систему и определите, как подтвердить сохранность функционального слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита плунжерных пар твердосмазочным покрытием снижает трение и износ. Узнайте о технологии нанесения и контроле качества.
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие внутренних поверхностей и труднодоступных участков.
Изучите методику сравнительных испытаний антифрикционных материалов на основе бронзографита и критерии их выбора.