
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
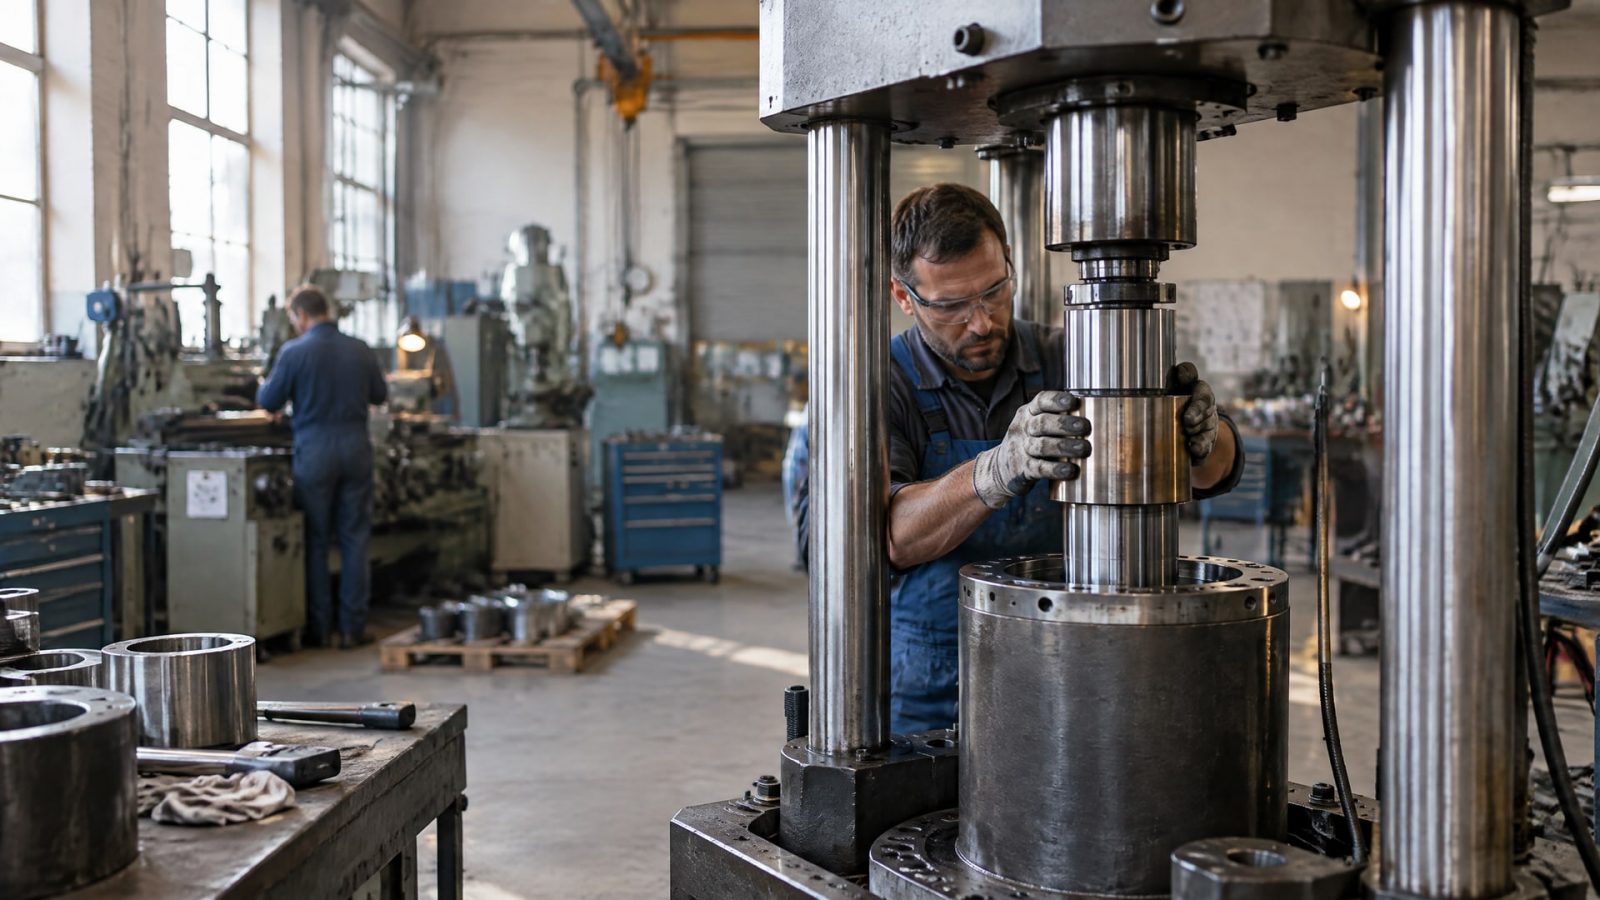
Защита плунжерных пар помогает снизить трение, износ и риск задиров в сопряжении плунжера с гильзой. Один из вариантов - твердосмазочное антифрикционное покрытие: его наносят на подготовленную поверхность, затем сушат и, если этого требует технология, полимеризуют. Метод окунания удобен для деталей сложной формы и поверхностей, которые трудно равномерно обработать распылением или кистью.
Статья полезна инженерам и техническим специалистам, которые подбирают покрытие и разрабатывают процесс его нанесения, а также закупщикам, которым нужно сверить требования к материалу и технологии. Разберем, как оценить условия работы пары, подготовить плунжер, выполнить окунание и проконтролировать результат. Отдельно рассмотрим ограничения метода: он не универсален, а режим обработки зависит от конкретного состава.
Защита плунжерных пар от износа и задиров
Плунжер и гильза работают в непосредственном сопряжении, поэтому трение и состояние контактирующих поверхностей влияют на износ узла.
Твердосмазочные антифрикционные покрытия применяют, чтобы уменьшить трение, снизить риск задиров и защитить сопрягаемые поверхности. Это особенно важно для узлов гидравлического и пневматического оборудования, где условия работы пары и возможность подачи обычной жидкой смазки зависят от конструкции.
Под защитой сопрягаемых поверхностей плунжера понимают не просто нанесение материала на металлическую деталь. Нужно подобрать покрытие, которое соответствует условиям работы узла, а затем обеспечить сцепление слоя с поверхностью и его равномерность. При выборе учитывают геометрию детали, доступность обрабатываемых участков, температуру и среду эксплуатации. Также оценивают требования к износостойкости и противозадирным свойствам.
Какие задачи решает покрытие
Твердосмазочный слой может снизить трение в паре и служить антифрикционной защитой там, где последующее смазывание затруднено или нежелательно. В некоторых узлах покрытие рассматривают как часть ресурса на весь срок службы, однако переносить такой вывод на любую плунжерную пару нельзя. Результат зависит от конкретного состава, подготовки поверхности и режима нанесения.
Покрытие не заменяет все способы защиты металла. Хромирование, фосфатирование и другие виды обработки относятся к отдельным технологическим решениям. Их нельзя считать взаимозаменяемыми с твердосмазочным покрытием без оценки функций слоя и требований к сопряжению. Если задача заключается именно в снижении трения и износа, сравнивают антифрикционные характеристики и совместимость покрытия с конструкцией узла.
Что проверить до выбора материала
Инженеру важно определить, какие поверхности плунжера требуется защитить и можно ли обеспечить равномерное нанесение на всю рабочую зону. Для закупщика задача начинается с проверки технической документации: нужно сверить назначение состава, способ нанесения, подготовку детали и режим отверждения. Общая маркировка «для плунжерных пар» сама по себе не подтверждает пригодность материала для конкретного узла.
До запуска процесса полезно зафиксировать исходные требования: какие дефекты нужно предупредить, какие участки покрывать и какие параметры детали нельзя изменить. Такой подход помогает выбрать не просто материал с подходящим назначением, а технологию, которую можно воспроизводимо применить на производстве. Отдельно проверяют, не повлияет ли сформированный слой на сопряжение деталей и рабочие зазоры.
Как выбрать твердосмазочное покрытие для плунжерных деталей
Твердосмазочное покрытие для плунжерных деталей выбирают по условиям эксплуатации и возможностям нанесения.
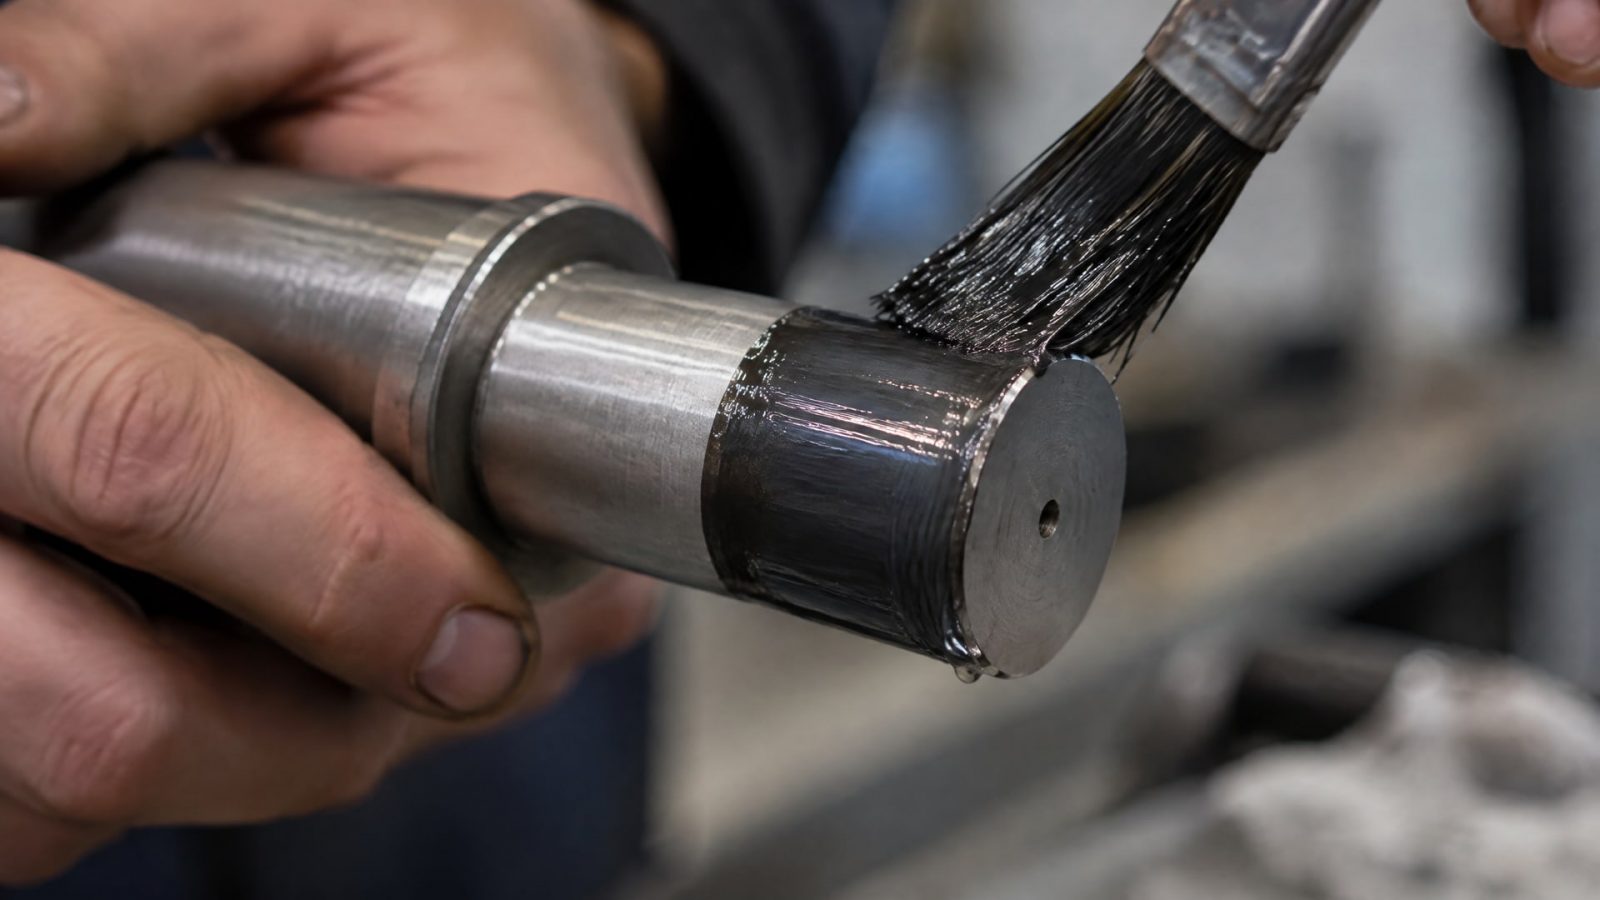
Не существует одного универсального состава для всех пар «плунжер - гильза»: отличаются геометрия, доступность поверхностей, температура, среда и требования к адгезии. Важны также характеристики самого покрытия, в первую очередь его антифрикционные и противозадирные свойства, а также стойкость к износу.
При сравнении материалов следует сверяться с технической документацией. В ней проверяют, разрешено ли нанесение окунанием, какая подготовка поверхности требуется и каковы условия сушки или полимеризации. Если для нанесения или отверждения нужны специальные условия, их необходимо заранее учесть в технологическом маршруте. Рабочую температуру готового покрытия нельзя путать с температурой его полимеризации: это разные параметры.
Сопоставьте состав с рабочими условиями
Для высокотемпературного узла учитывают не только заявленный рабочий диапазон материала, но и режим его формирования на детали. Например, для одного твердосмазочного покрытия в карточке товара указан диапазон от -70 °C до +315 °C, с кратковременной работой до +450 °C. Эти значения относятся к конкретному покрытию и не распространяются на все антифрикционные составы.
В качестве другого отдельного примера: для одного покрытия на основе дисульфида молибдена и графита указан режим полимеризации при температуре до +200 °C в течение 20 минут. Эти параметры также нельзя автоматически переносить на другие материалы. При выборе проверяют паспорт именно того состава, который планируют применять, включая указания по подготовке, нанесению и отверждению.
Оцените геометрию и доступность поверхности
Для сложной формы и внутренних поверхностей окунание может быть удобнее распыления или кисти, поскольку позволяет обработать труднодоступные зоны. Но пригодность метода зависит от того, сможет ли покрытие распределиться по детали равномерно и не образовать подтеков. Для локальных участков могут оказаться уместнее кисть или распыление.
Если речь идет о плунжерных отверстиях и внутренних участках детали, сначала проверяют доступность поверхности для нанесения и удаления излишков материала. Важно не исходить из того, что погружение автоматически обеспечивает одинаковый результат во всех полостях. Геометрия детали и выбранная технология должны позволять получить сплошной равномерный слой без нежелательного накопления состава.
Твердосмазочное покрытие методом окунания
Твердосмазочное покрытие методом окунания наносят на подготовленную деталь погружением в состав.
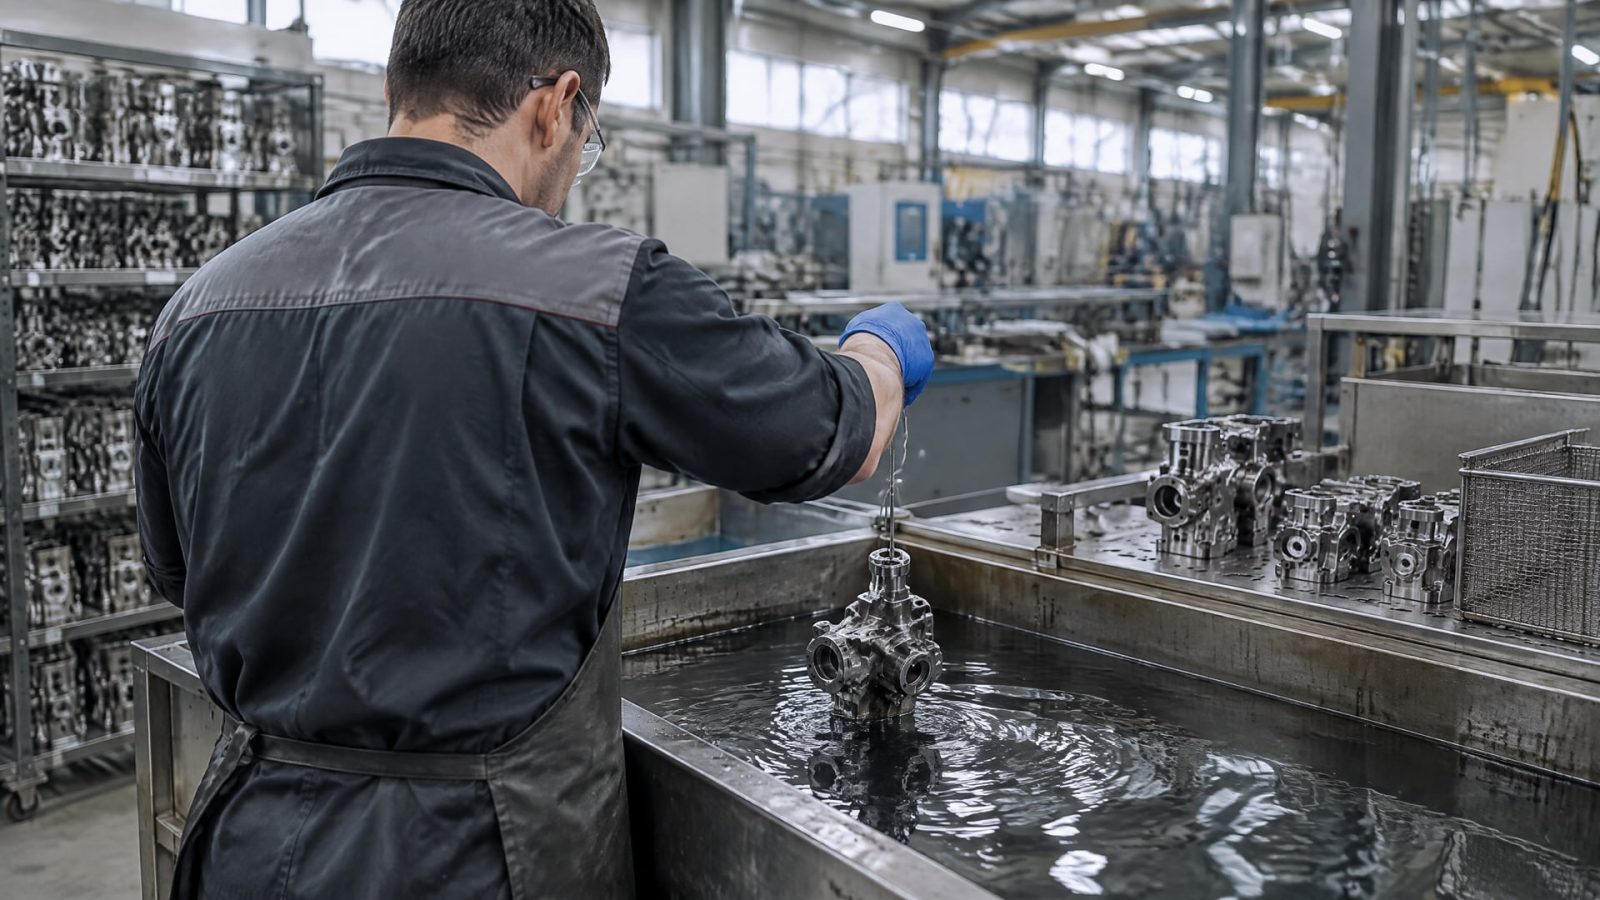
Технология подходит для обработки сложных форм и поверхностей, доступ к которым ограничен. Вместе с тем она требует контроля подготовки детали и нанесения: на загрязненной поверхности снижается адгезия, а при неравномерном распределении могут возникнуть подтеки и локальные утолщения.
Типовой цикл включает подготовку поверхности, нанесение, сушку и полимеризацию или выдержку. Конкретная последовательность и режимы зависят от материала. В одном технологическом описании сушка при комнатной температуре занимает ориентировочно 10-15 минут, после чего следует полимеризация при заданных температуре и времени. Это пример отдельного режима, а не универсальная инструкция для любого покрытия.
Подготовка перед погружением
Перед нанесением поверхность должна быть чистой, сухой и обезжиренной. Масло, пыль и другие загрязнения мешают сцеплению покрытия с основанием, поэтому пропуск очистки может ухудшить долговечность слоя. Если технологическая инструкция предусматривает механическую подготовку, ее выполняют до обезжиривания. В некоторых инструкциях среди таких операций указана пескоструйная обработка.
Порядок подготовки и допустимые способы очистки нужно определять по документации материала и требованиям к детали. После очистки важно не загрязнить поверхность снова при переносе и закреплении. На этом этапе также проверяют, что обрабатываемые участки доступны для равномерного смачивания составом и последующего стекания его излишков.
Нанесение и формирование слоя
При окунании деталь погружают в состав так, чтобы обрабатываемая поверхность контактировала с материалом. Скорость и последовательность операций выбирают с учетом геометрии и инструкции к покрытию. После извлечения оценивают равномерность слоя и наличие подтеков. Нельзя считать, что более толстый слой автоматически лучше защищает сопряжение: для плунжерного узла важны равномерность, адгезия и сохранение рабочих зазоров.
Затем выполняют сушку и, если она предусмотрена, полимеризацию или выдержку. Температуру и время не подбирают по аналогии с другим составом: паспортные режимы разных материалов могут отличаться. Например, для отдельного покрытия задана полимеризация до +200 °C в течение 20 минут, но этот режим не является общим для твердосмазочных покрытий.
Подготовка поверхности и контроль качества слоя
Подготовка поверхности определяет, насколько надежно покрытие сцепится с деталью.
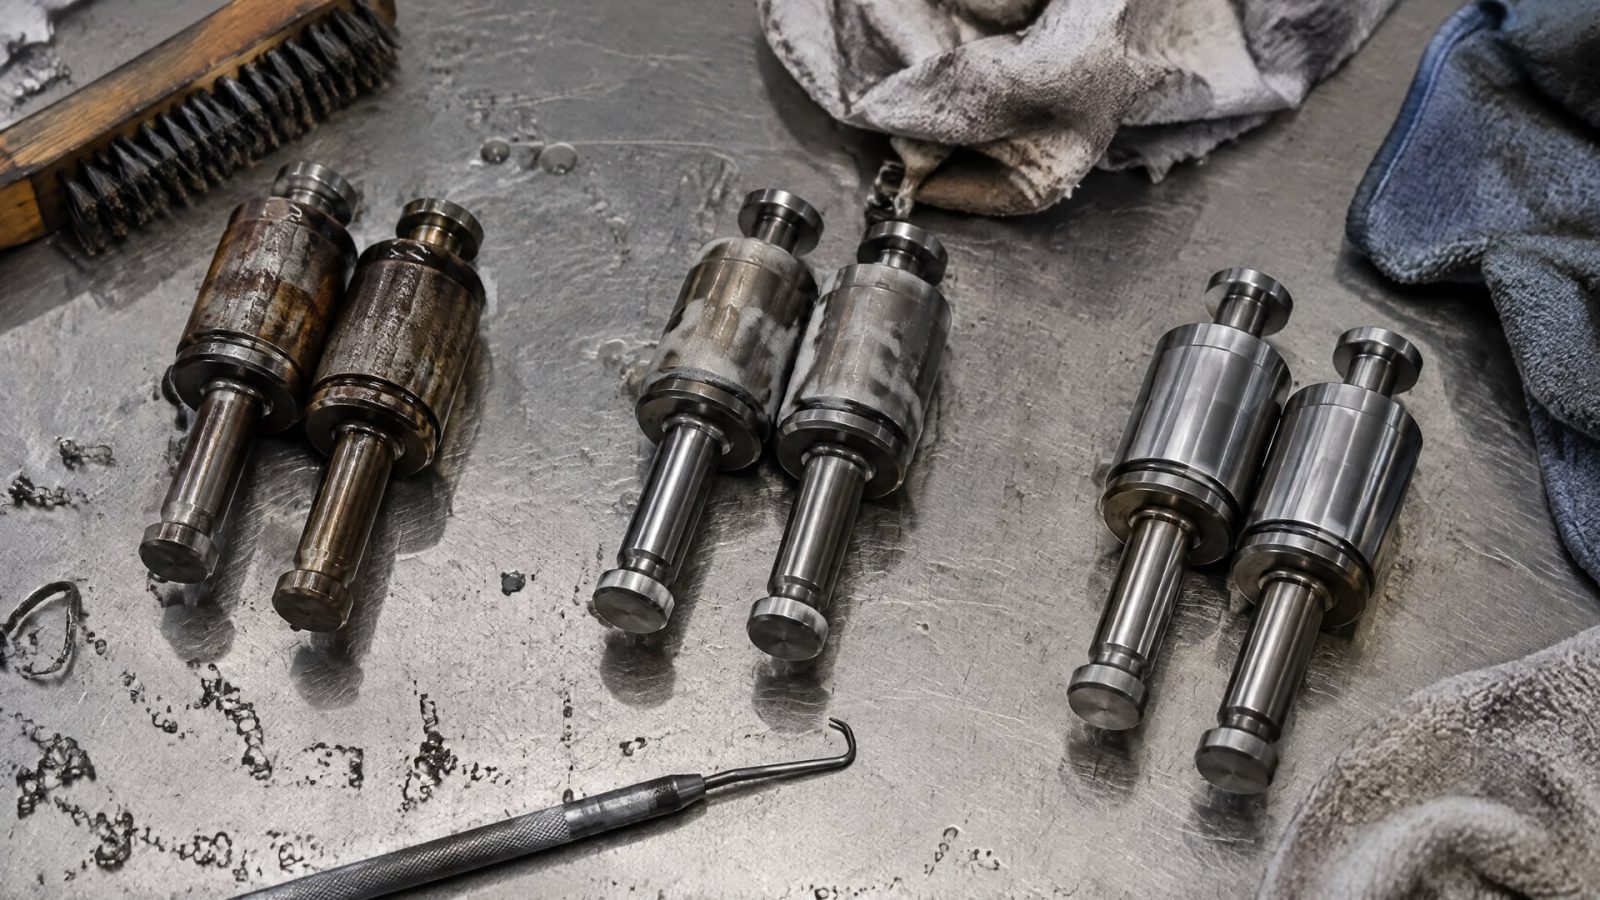
Если на металле остались масло или загрязнения, адгезия и долговечность слоя могут ухудшиться. Поэтому проверка чистоты - не формальная операция перед окунанием, а обязательная часть технологического процесса. Требования к механической подготовке, в том числе к пескоструйной обработке, устанавливают по документации конкретного материала.
После нанесения оценивают не только наличие покрытия, но и его распределение по поверхности. Для плунжерной пары важны сплошность слоя, отсутствие подтеков и равномерность. Избыточное накопление материала на отдельных участках может быть нежелательным из-за требований к сопряжению. В доступных технических материалах основной акцент сделан на подготовке, адгезии и равномерном нанесении, а не на универсальной толщине покрытия для всех плунжеров.
Контроль до сборки
Перед сборкой проверяют, что покрытие сформировано в соответствии с технологической инструкцией и прошло требуемую сушку или полимеризацию. Если производитель состава задает конкретные параметры отверждения, их соблюдение фиксируют в технологическом процессе. Для одного из общих описаний приведена предварительная сушка при комнатной температуре ориентировочно 10-15 минут, далее предусмотрена полимеризация при заданной температуре и времени. Применять этот интервал можно только в рамках соответствующей технологии.
Затем оценивают, не мешает ли слой сопряжению деталей и сохранены ли предусмотренные конструкцией зазоры. Числовые требования к толщине покрытия для плунжерных пар в рассмотренных технологических материалах не приводятся. Поэтому задавать произвольную толщину или переносить на твердосмазочный слой значение для другого типа обработки нельзя.
Что документировать в процессе
Чтобы получать воспроизводимый результат, в технологической документации указывают материал, способ нанесения, этапы подготовки, сушку и режим полимеризации. Для метода окунания отдельно описывают порядок погружения и контроля равномерности покрытия. Такие записи помогают инженеру сопоставить результат с требованиями, а снабженцу - проверить, соответствует ли закупаемый состав условиям процесса.
Если деталь имеет внутренние поверхности или сложную геометрию, важно заранее определить, как будут контролировать покрытие в труднодоступных зонах. Сам факт окунания не подтверждает равномерность слоя внутри каждой полости. При необходимости технологию проверяют на детали или образце, геометрически соответствующем рабочему узлу, и только после этого закрепляют в производственном маршруте.
Когда окунание не подходит и что учесть при внедрении
Окунание не всегда обеспечивает лучший результат.
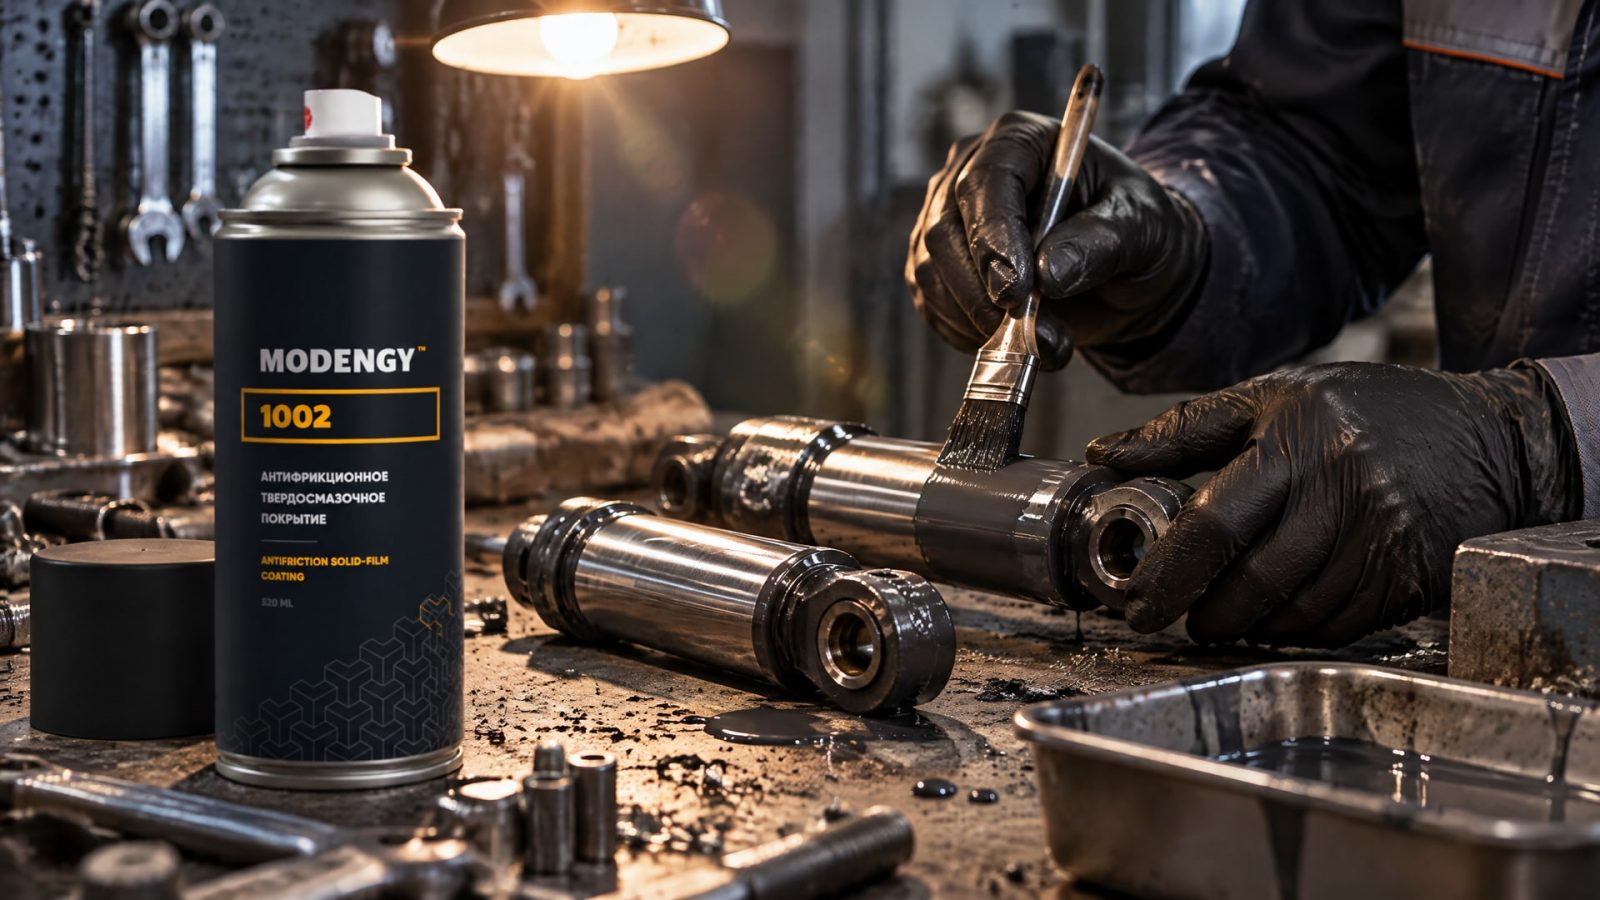
Метод удобен, если требуется обработать сложную форму или внутреннюю поверхность, но его применимость зависит от геометрии детали, доступности участка и требований к равномерности. Для локальной зоны может быть рациональнее кисть или распыление. Выбор делают по детали и технологической задаче, а не по принципу «один способ для всех».
До внедрения покрытия оценивают не только свойства состава, но и весь процесс: очистку, нанесение, сушку, полимеризацию и контроль готового слоя. Если на предприятии нет возможности выдержать паспортный температурный режим или время отверждения, потребуется подобрать другую технологию или материал. Для конкретного покрытия, например, может быть задана полимеризация до +200 °C в течение 20 минут, тогда как другой состав требует иного режима.
При высоких нагрузках и агрессивной среде важно рассматривать защиту не как отдельное нанесение, а как решение для условий работы всей пары. Вымывание обычной смазки, фреттинг и затрудненный холодный пуск создают дополнительные требования к противоизносным и антикоррозионным свойствам слоя. Для таких условий в качестве варианта твердосмазочного покрытия, наносимого методом окунания, применяют MODENGY 1002; соответствие конкретной детали и режима проверяют по технической документации материала.
Как организовать пробное внедрение
До серийной обработки полезно согласовать требования инженера, технолога и закупщика. Инженер определяет рабочие условия и критичные поверхности, технолог проверяет подготовку, нанесение и отверждение, а закупщик сверяет характеристики материала с документацией. Если для материала предусмотрен особый режим обработки, его необходимо учесть до закупки и включить в маршрут.
Пробный процесс должен показать, можно ли получить равномерный слой на нужных участках и не нарушается ли сопряжение деталей. Особое внимание уделяют внутренним поверхностям и зонам, где геометрия затрудняет визуальный контроль. Решение о переходе к серийному нанесению принимают после проверки технологии и результата, а не только на основании заявленного назначения покрытия.
Твердосмазочное покрытие также не следует считать заменой любому виду поверхностной защиты. Если главная задача узла отличается от снижения трения и износа, сравнивают назначение разных технологий: хромирования, фосфатирования, никелирования или других решений. Для выбора важны функции слоя и требования к плунжерной паре, а не только удобство нанесения.
Часто задаваемые вопросы
Можно ли наносить покрытие на грязную или масляную поверхность?
Нет. Поверхность перед нанесением должна быть чистой, сухой и обезжиренной. Масло и загрязнения ухудшают сцепление покрытия с металлом, что может снизить долговечность слоя. Если технологическая инструкция предусматривает механическую подготовку, ее выполняют до обезжиривания, затем соблюдают требования к нанесению и сушке.
Всегда ли окунание лучше распыления или кисти?
Нет. Окунание удобно для сложных форм и внутренних поверхностей, но метод выбирают по геометрии детали и требованиям к равномерности. Для локальных участков могут подойти кисть или распыление. Перед внедрением важно проверить, что выбранный способ позволяет получить равномерный слой без подтеков и нежелательного накопления материала.
Можно ли применять один состав для любой плунжерной пары?
Нет. При выборе учитывают геометрию, температуру и среду эксплуатации, доступность поверхности, а также требования к адгезии, износостойкости и противозадирным свойствам. Дополнительно проверяют способ нанесения и режим полимеризации. Назначение состава для плунжерных узлов не отменяет необходимости свериться с его технической документацией.
Как определить режим полимеризации покрытия?
Режим берут из технической документации конкретного материала. Для одного покрытия может быть указана полимеризация до +200 °C в течение 20 минут, но эти параметры нельзя переносить на другой состав. При проверке технологии различают температуру полимеризации и рабочий температурный диапазон уже сформированного покрытия.
Заключение
Защита плунжерных пар твердосмазочным покрытием помогает снизить трение, износ и риск задиров, если состав соответствует условиям работы узла, а слой правильно подготовлен и нанесен. Окунание удобно для сложных форм и внутренних поверхностей, но не является универсальным методом. Качество результата зависит от чистоты детали, равномерности покрытия и соблюдения режима сушки или полимеризации.
Следующий шаг - зафиксировать условия эксплуатации плунжерной пары и требования к обрабатываемым поверхностям, затем сверить с технической документацией материала метод нанесения и режим отверждения. До серийного применения проверьте технологию на детали или образце подходящей геометрии, оцените равномерность слоя и убедитесь, что покрытие не нарушает сопряжение.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие внутренних поверхностей и труднодоступных участков.
Изучите методику сравнительных испытаний антифрикционных материалов на основе бронзографита и критерии их выбора.
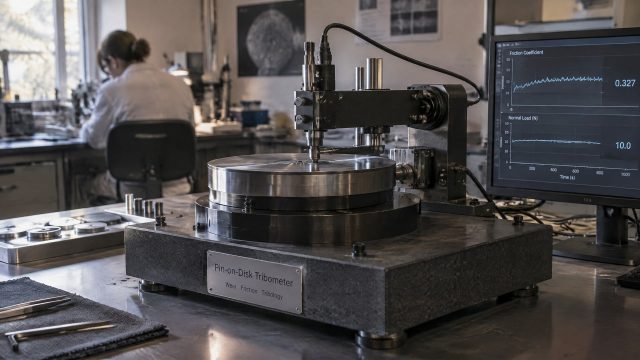
Измерение коэффициента трения скольжения методом пин-диск помогает инженерам и специалистам сравнивать пары трения и оценивать влияние смазки.