
Обработка каналов смазкой методом окунания: как покрыть сложную геометрию
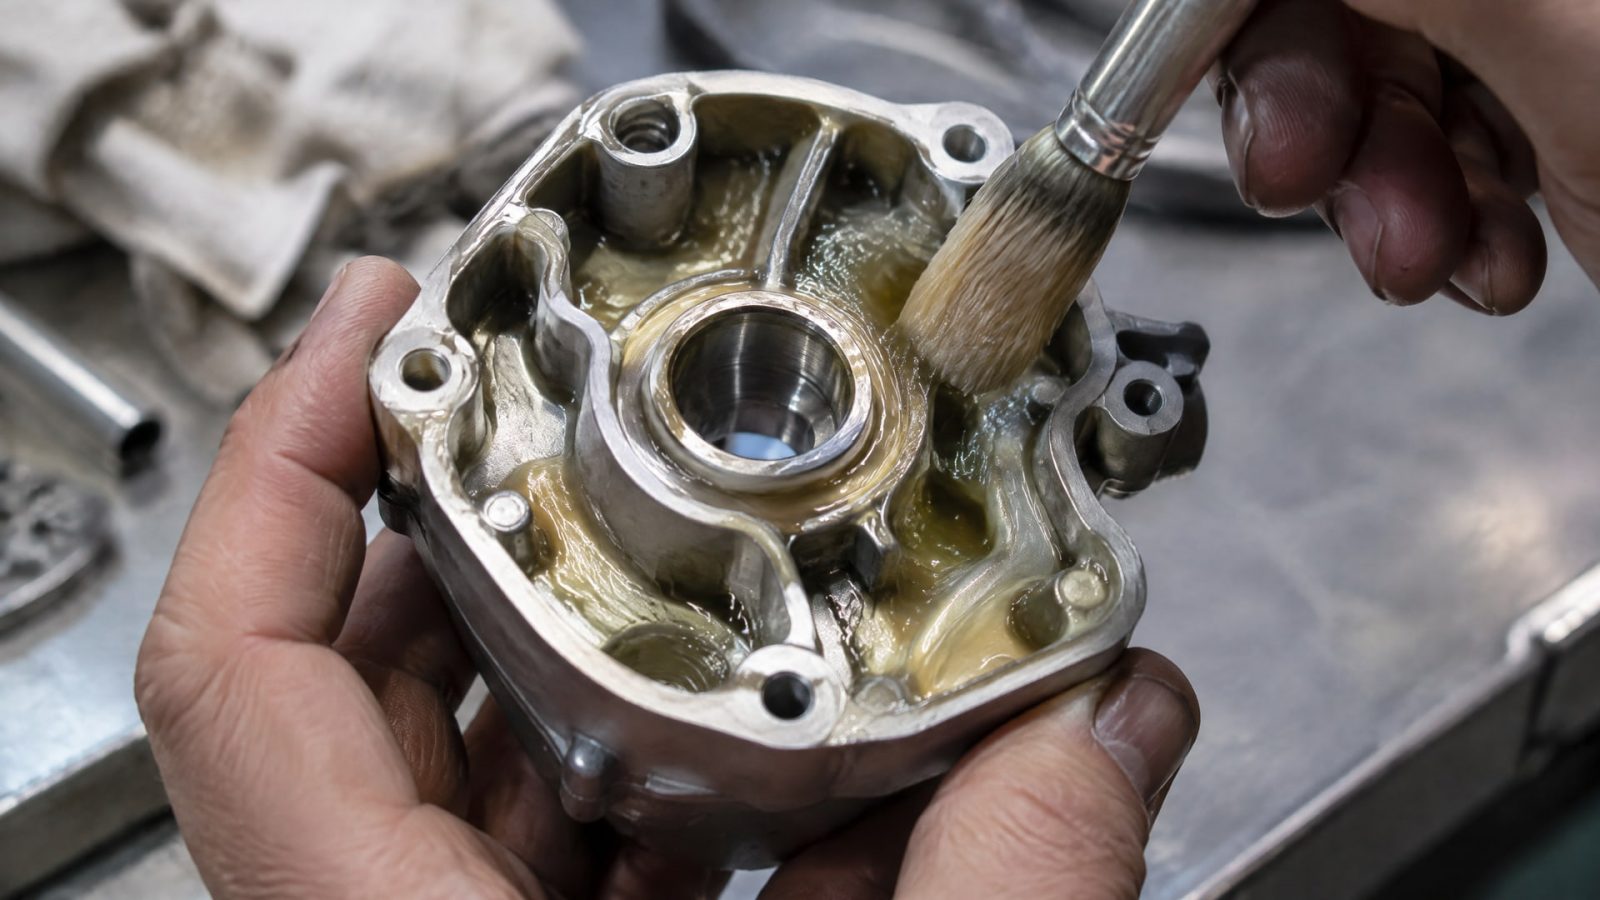
Обработка каналов смазкой методом окунания позволяет равномерно нанести твердосмазочное покрытие на внутренние поверхности и участки сложной формы, куда трудно подать материал распылением. Для деталей с отверстиями и полостями также применяют окунание с центрифугированием: вращение помогает обработать труднодоступные зоны и удалить излишки суспензии.
Метод подходит инженерам и техническим специалистам, которые выбирают технологию нанесения покрытия, а также закупщикам, которым нужно согласовать требования к обработке с производством. Ниже разберем, как подготовить детали, поддерживать однородность ванны и контролировать толщину покрытия, а также когда вместо одного цикла нужны повторные нанесения.
Как работает обработка каналов смазкой методом окунания
При окунании деталь или партию деталей погружают в суспензию твердосмазочного покрытия.
Материал смачивает наружные и внутренние поверхности, в том числе участки, которые сложно равномерно обработать распылением. После извлечения носитель испаряется, а на детали остается покрытие. Такой способ дает воспроизводимый результат на деталях разной формы, если соблюдать режим нанесения и поддерживать однородность ванны.
Для внутренних каналов важен не только доступ суспензии к поверхности, но и ее равномерное распределение. Геометрия отверстий, полостей и плунжерных отверстий влияет на то, как материал стекает при извлечении детали. Если суспензия расслаивается или деталь вытаскивают с разной скоростью, толщина покрытия может отличаться на отдельных участках. Поэтому параметры процесса настраивают с учетом конструкции детали, а не только ее наружных размеров.
Перед обработкой детали очищают и высушивают. Загрязнения и влага мешают формированию ровного покрытия, а оставшийся внутри канала материал может высыхать иначе, чем на открытой поверхности. Для сложных внутренних зон используют теплый носитель или подогрев детали: это ускоряет высыхание внутри каналов и помогает получить более равномерный слой.
Обычно для большинства применений достаточно одного окунания. Однако это не универсальное правило: если требуется большая толщина покрытия, процесс может включать несколько циклов нанесения. Дополнительные циклы выбирают по требованиям к покрытию и результатам проверки деталей, а не автоматически.
При оценке технологии учитывают всю геометрию: глубину и диаметр каналов, наличие выемок, положение детали при погружении и извлечении. Это помогает заранее определить, какие участки доступны суспензии и где нужно особенно внимательно контролировать распределение покрытия.
Окунание внутренних каналов и выбор способа нанесения
Для детали со сквозным отверстием и детали с глубокими полостями может потребоваться разная схема обработки.
Простое окунание обеспечивает контакт суспензии с поверхностями, но на небольших деталях с отверстиями, выемками и труднодоступными зонами стоит рассмотреть окунание с центрифугированием. В англоязычных описаниях этот процесс называют dip spinning или dip centrifuging.
При вращении излишки материала удаляются с детали, что помогает обрабатывать отверстия и полости. Такой вариант особенно рассматривают для массового нанесения покрытия на мелкие детали: быстрый проход и меньшие потери материала делают процесс экономичным. Однако выбор технологии зависит от свойств самого покрытия и геометрии изделия. Сам факт наличия отверстия еще не означает, что центрифугирование обязательно.
Сравнивать окунание и распыление только по удобству нанесения не стоит. Распыление может быть менее подходящим для поверхностей, скрытых внутри каналов, тогда как погружение обеспечивает контакт материала с внутренними зонами. При этом результат определяется не только методом: важны смачиваемость поверхности, вязкость носителя, положение детали и режим извлечения.
Для плунжерных отверстий и других протяженных каналов заранее проверяют, попадает ли покрытие внутрь и насколько равномерно оно распределяется. Если форма детали затрудняет свободный сток суспензии, технологию оценивают на пробной партии и проверяют покрытие по участкам. Так можно выявить зоны с избытком материала или недостаточной толщиной до перехода к серийному процессу.
При выборе между обычным окунанием и окунанием с центрифугированием полезно учитывать:
размер партии и габариты деталей;
наличие глубоких отверстий, полостей и выемок;
требования к равномерности и толщине покрытия;
свойства твердосмазочного материала;
возможность контролировать скорость извлечения и удаление излишков.
Параметры ванны и контроль равномерности покрытия
В процессе обработки суспензия должна оставаться однородной.
Для этого используют перемешивание или циркуляцию: без них твердая фаза может распределяться неравномерно, и детали из разных частей партии получат различное покрытие. Перемешивание должно поддерживать состояние ванны, необходимое для стабильного нанесения.
Контролируют также скорость извлечения детали, концентрацию сухого остатка и число циклов. Эти параметры влияют на итоговую толщину слоя. Если их не фиксировать, повторяемость между партиями снижается, а различия особенно заметны на деталях со сложной формой и внутренними каналами. Рабочие режимы подбирают для конкретной суспензии и геометрии, затем поддерживают при серийной обработке.
При холодном окунании детали обычно фиксируют и погружают небольшими партиями. Для контроля потерь растворителя в ванне применяют охлаждение до 15-21 °C и перемешивание либо циркуляцию. Такой режим помогает сохранять однородность суспензии и контролировать состояние ванны. Для высыхания внутри каналов, напротив, может быть полезен теплый носитель или подогрев детали. Эти приемы относятся к разным этапам и задачам: охлаждение ограничивает потери растворителя в ванне, а нагрев ускоряет высыхание внутренних участков.
При настройке процесса полезно отдельно фиксировать:
подготовку поверхности и состояние деталей перед погружением;
температуру ванны, если ее регулируют;
способ поддержания однородности суспензии;
скорость извлечения деталей;
число циклов нанесения;
результат проверки покрытия на внутренних и наружных поверхностях.
Записи по режимам помогают сравнивать партии и корректировать процесс, если меняется геометрия детали или требуемая толщина слоя. Если покрытия недостаточно, не всегда нужно увеличивать время нахождения детали в ванне: может потребоваться изменить скорость извлечения или выполнить несколько циклов.
Сложная геометрия и выбор твердосмазочного покрытия
При обработке деталей со сложной геометрией важно учитывать не только способ нанесения, но и условия работы узла.
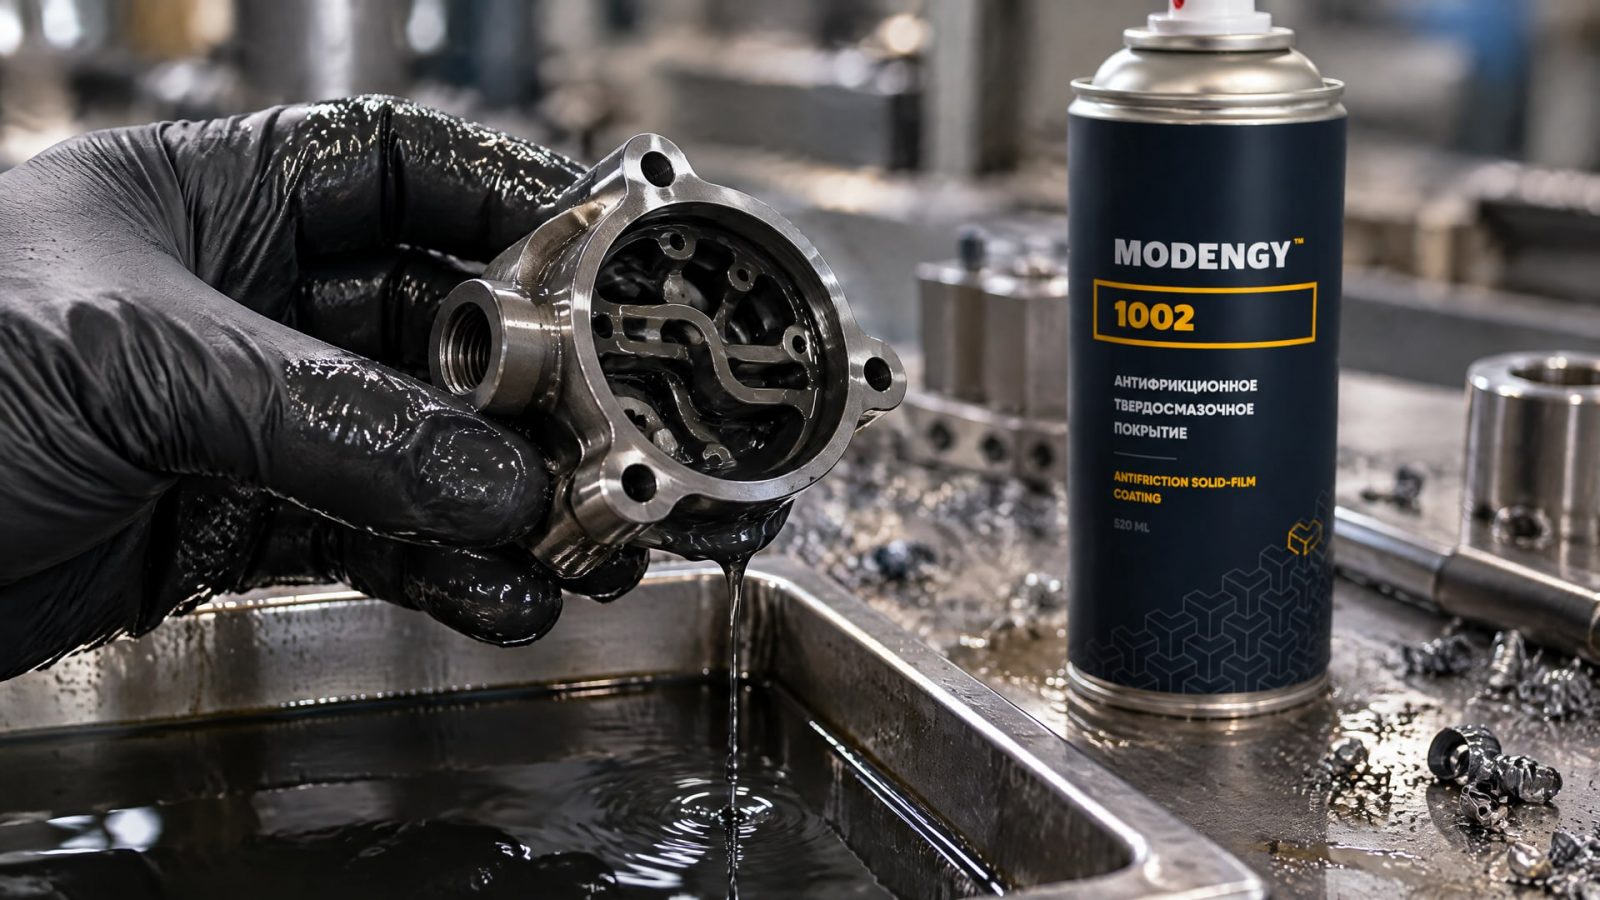
Внутренние поверхности могут подвергаться трению, а в эксплуатации на них могут воздействовать влага и другие факторы среды. Если покрытие распределено неравномерно, отдельные участки получают разную защиту. Поэтому технологию окунания оценивают вместе с требованиями к работе детали, а не как отдельную операцию нанесения.
Для каналов и плунжерных отверстий также рассматривают риск вымывания обычного смазочного материала, фреттинга и затрудненного холодного пуска. Эти проблемы связаны с разными условиями эксплуатации, поэтому при выборе решения инженеру важно определить, какая функция покрытия нужна узлу: снизить трение, обеспечить антикоррозионные свойства или обработать недоступные участки детали. Для такой задачи применяют антифрикционное твердосмазочное покрытие MODENGY 1002, которое наносят методом окунания; оно обеспечивает низкий коэффициент трения и антикоррозионные свойства.
Твердосмазочное покрытие не следует выбирать по критериям пластичной смазки. Например, NLGI описывает консистенцию пластичных смазок, а не толщину или равномерность сухого покрытия. Для пластичных смазок в источниках указана шкала NLGI от 000 до 6; для класса NLGI 2 приведен диапазон 265-295 по показателю worked penetration, определяемому по DIN ISO 2137. Эти сведения полезны при выборе пластичной смазки для каналов, но не заменяют подбор твердосмазочного материала и режима окунания.
Стандарты ISO 12924:2023 и ISO 6743-9 относятся к промышленным смазкам и их классификации. Они не задают режим нанесения твердосмазочного покрытия методом окунания. Для покрытия технологические параметры определяют с учетом материала, геометрии детали и требуемого результата. Это разграничение помогает не переносить характеристики одной группы материалов на другую.
Как проверить результат обработки плунжерных отверстий
Проверку начинают с осмотра поверхности после высыхания.
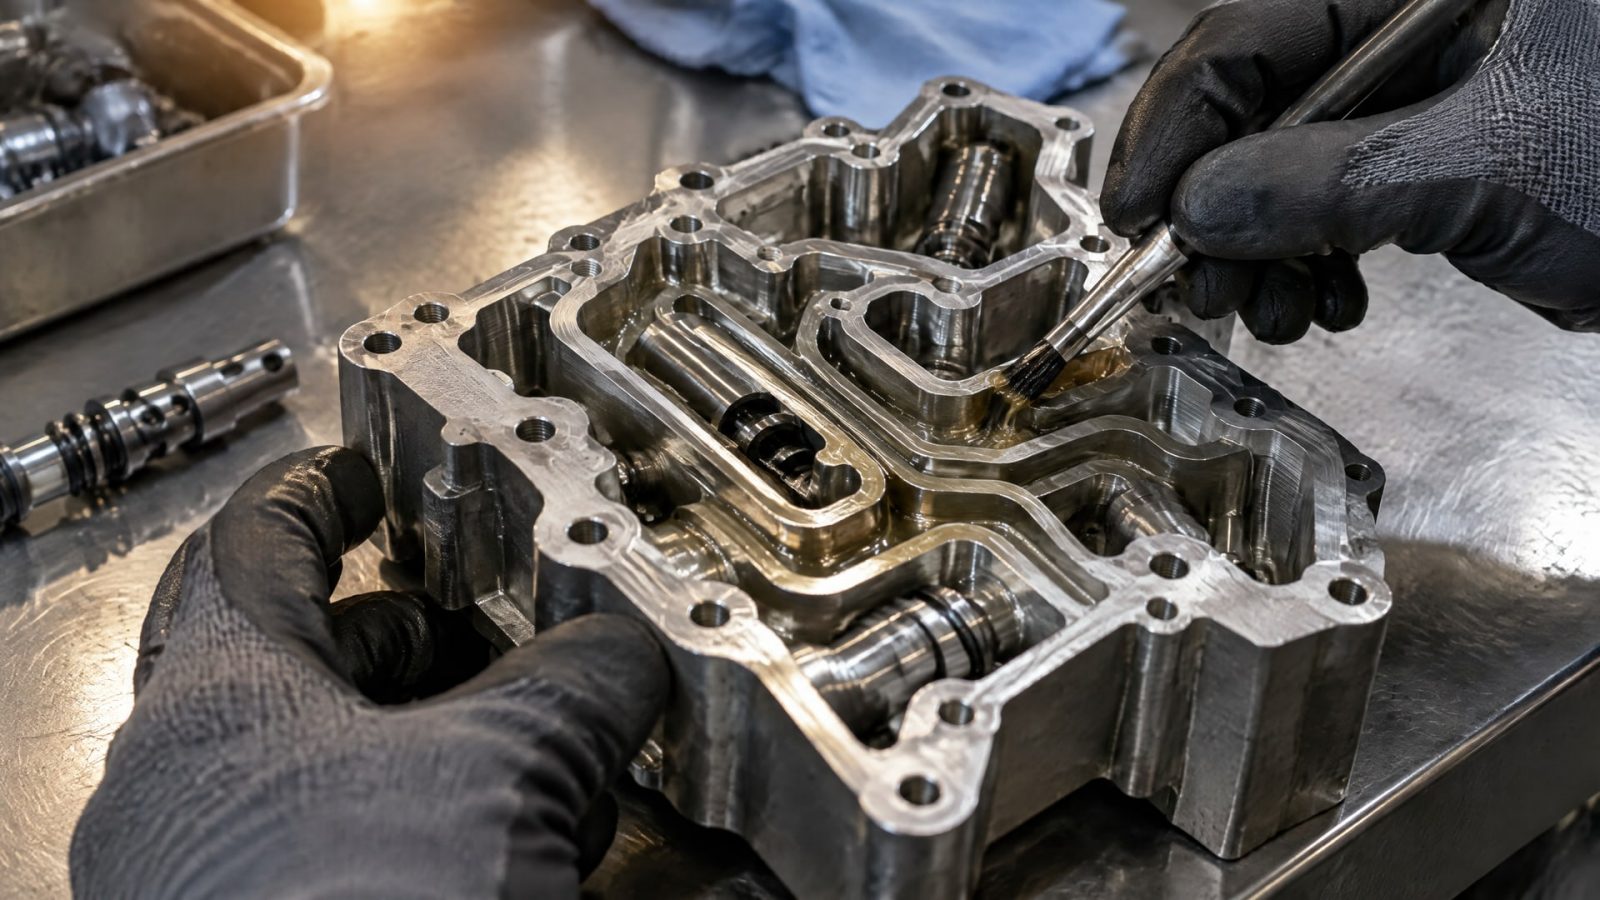
Для детали со сложной геометрией недостаточно оценить только наружную часть: отдельно проверяют отверстия, каналы и полости, ради которых выбрали окунание. Если доступ к внутренней поверхности ограничен, способ контроля определяют на этапе подготовки технологии.
При первичной настройке удобно обрабатывать пробную партию и сопоставлять состояние покрытия на разных участках. Так можно увидеть, достаточно ли одного цикла и требуется ли менять скорость извлечения или использовать окунание с центрифугированием. Если для достижения требуемой толщины нужны дополнительные нанесения, количество циклов фиксируют в технологическом процессе.
Результат оценивают вместе с условиями нанесения. Например, если внутри каналов слой выглядит неравномерным, проверяют подготовку деталей, состояние суспензии, ее перемешивание и режим высыхания. Для внутренних поверхностей теплый носитель или подогрев детали может ускорить высыхание и помочь выровнять слой. Если различия сохраняются, пересматривают метод нанесения с учетом геометрии, в том числе рассматривают dip spinning или dip centrifuging.
Для воспроизводимой обработки партии инженеру и производству важно согласовать не только название покрытия, но и параметры процесса. Закупщику при подготовке спецификации полезно уточнить, какие требования предъявляются к состоянию деталей перед окунанием, числу циклов и контролю внутренних зон. Это снижает риск, что одна и та же формулировка в документации будет трактоваться по-разному на разных этапах производства.
Часто задаваемые вопросы
Можно ли окунанием обработать внутренние каналы детали?
Да. Окунание позволяет наносить покрытие на внутренние поверхности и сложную геометрию, включая каналы, отверстия и полости. Для труднодоступных участков важно поддерживать однородность суспензии, учитывать положение детали и контролировать ее извлечение. Для мелких деталей с отверстиями также рассматривают окунание с центрифугированием.
Всегда ли для покрытия достаточно одного окунания?
Нет. Для большинства применений обычно достаточно одного окунания, но требование к большей толщине покрытия может потребовать нескольких циклов. Число нанесений определяют по результатам обработки и проверки детали. Дополнительный цикл не следует вводить автоматически: сначала оценивают толщину и равномерность слоя на внутренних и наружных участках.
Какой режим ванны выбрать для сложных каналов?
Режим зависит от задачи. Для контроля потерь растворителя в ванне используют охлаждение до 15-21 °C и перемешивание или циркуляцию суспензии. Чтобы ускорить высыхание покрытия внутри каналов, может быть полезен теплый носитель или подогрев детали. Эти приемы решают разные задачи и не заменяют друг друга.
Чем окунание с центрифугированием отличается от обычного окунания?
Окунание с центрифугированием включает вращение детали или партии после погружения. Этот способ подходит для деталей с отверстиями, выемками и недоступными поверхностями, а также для массовой обработки мелких изделий. Он помогает уменьшить потери материала и удалить излишки, но его применимость зависит от геометрии и свойств покрытия.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, внутренними отверстиями и полостями. Чтобы получить равномерное покрытие, подготавливают чистые и сухие детали, поддерживают однородность суспензии, контролируют скорость извлечения и проверяют внутренние поверхности. При требованиях к большей толщине используют несколько циклов, а для мелких деталей с труднодоступными зонами рассматривают окунание с центрифугированием.
Следующий шаг для инженера - описать геометрию каналов, условия работы детали и требования к покрытию, затем провести пробную обработку и проверить результат на внутренних участках. По итогам испытания фиксируют режим ванны, способ окунания и число циклов, чтобы перенести воспроизводимый процесс на партию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите методику сравнительных испытаний антифрикционных материалов на основе бронзографита и критерии их выбора.
Измерение коэффициента трения скольжения методом пин-диск помогает инженерам и специалистам сравнивать пары трения и оценивать влияние смазки.
Узнайте, как правильно выбрать образцы для испытаний узлов трения, определить режимы и нагрузки для получения достоверных результатов.