
Антипригарное покрытие оборудования: как уменьшить прилипание нетканого материала в упаковочных узлах
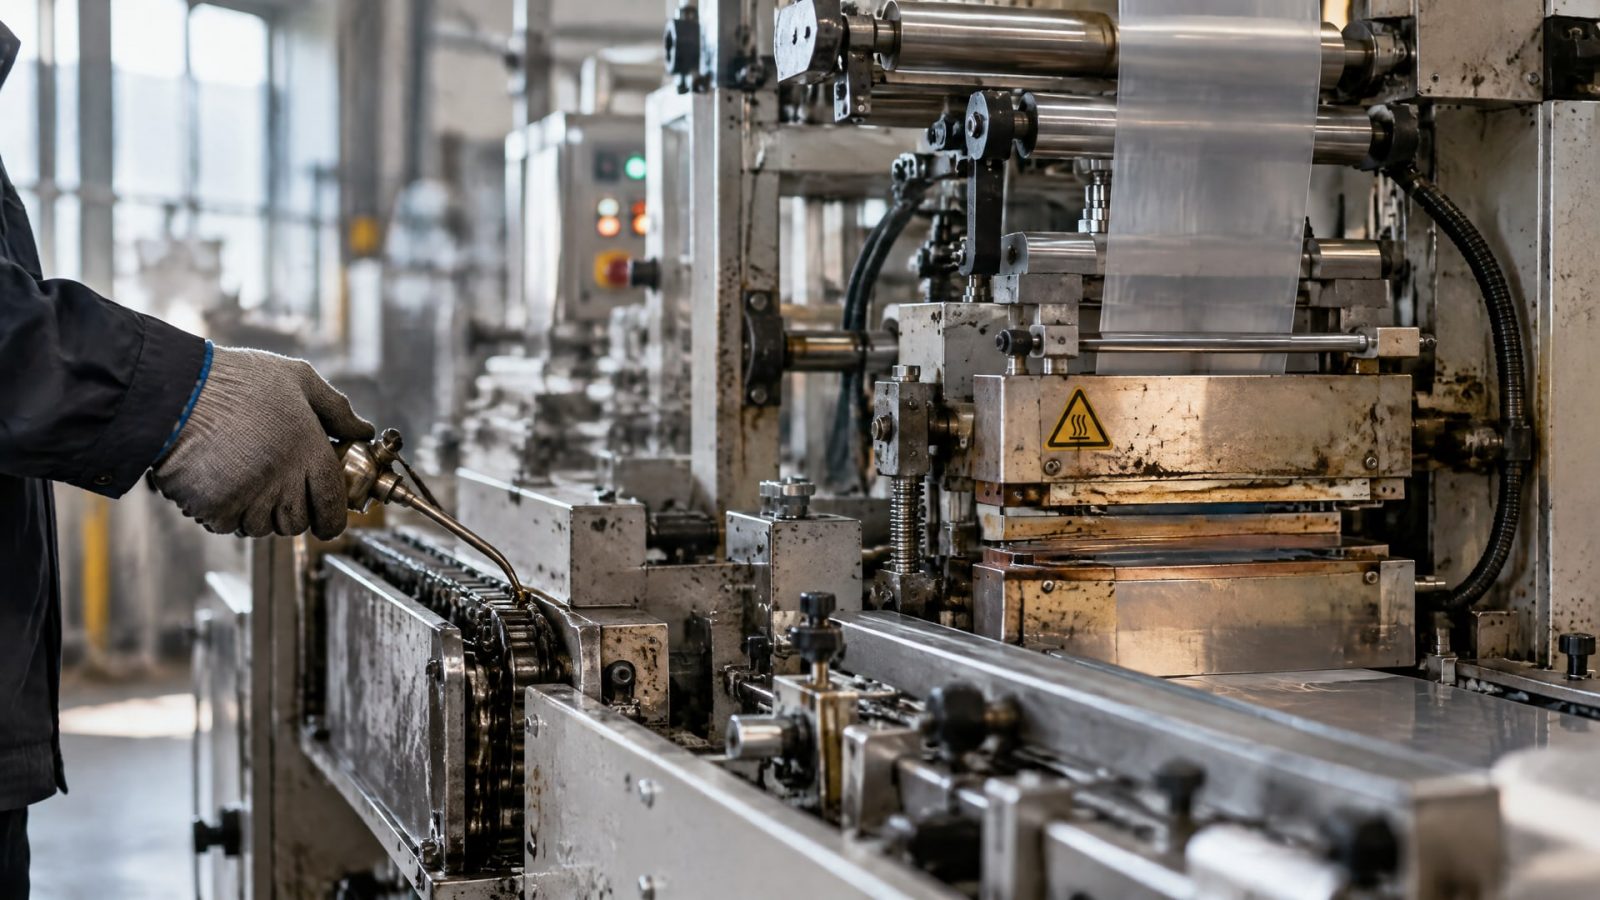
Прилипание нетканого материала в упаковочном узле обычно устраняют не обработкой самого материала, а подбором антиадгезионного покрытия для контактирующих с ним поверхностей оборудования. Для запаечных губок, термоэлементов и ножей важны разделительные свойства и сохранение характеристик при нагреве; для роликов и направляющих - низкое трение и легкое скольжение. Решение выбирают с учетом температуры, типа материала и характера загрязнений.
Статья полезна инженерам, техническим специалистам и снабженцам, которые разбираются с пригоранием в упаковке или планируют обслуживание линии. Ниже рассмотрим, как определить проблемный узел, чем различаются покрытия и смазки, как подготовить поверхность и какие требования учесть, если возможен контакт с продукцией или упаковкой.
Почему возникает прилипание нетканого материала в упаковочном узле
Причину налипания следует искать в конкретном контакте между материалом и машиной.
В упаковочном оборудовании задействованы ролики, направляющие, ножи, термоэлементы, запаечные губки и поверхности скольжения. На них могут задерживаться остатки клея и другие загрязнения, а при нагреве контакт с материалом способен приводить к прилипанию или пригоранию.
Первый шаг диагностики - определить, где именно нарушается подача или отделение материала. Если налипание появляется на запаечной губке или термоэлементе, проблема связана с контактной поверхностью, которая работает при нагреве. Если материал тормозит на ролике, лотке или направляющей, важнее оценить качество скольжения и наличие липких остатков. Эти ситуации требуют разных решений, поэтому обрабатывать все узлы одним составом без проверки нецелесообразно.
Как отличить налипание от проблем скольжения
При прилипании материал удерживается на поверхности после контакта или отделяется с трудом. При неудовлетворительном скольжении он может смещаться рывками либо задерживаться на направляющей. На практике оба явления иногда сочетаются: остатки загрязнений мешают движению материала и одновременно усложняют очистку оборудования.
Осмотрите поверхность в рабочем состоянии и после остановки линии. Зафиксируйте, на каком узле появляется загрязнение, связано ли оно с нагревом и как меняется поведение материала после очистки. Для подбора решения также важны тип материала, температурный режим и характер остатков. Эти сведения помогают выбрать покрытие под конкретную функцию узла, а не ориентироваться только на общее обозначение «антипригарное».
Почему покрывают оборудование, а не материал
В решениях для упаковки и производства нетканых материалов антиадгезионные составы рассматривают как защиту оборудования. Цель - уменьшить сцепление материала и загрязнений с рабочей поверхностью, упростить очистку и поддержать стабильное скольжение. Покрытие самого нетканого материала не является стандартным способом устранения налипания в узле машины.
Как выбрать антипригарное покрытие оборудования для разных узлов
При выборе покрытия разделите оборудование на зоны контакта.
Роликам, направляющим, желобам и поверхностям скольжения требуется низкое трение и свободный ход материала. Для ножей и термоконтактных поверхностей важны разделительные свойства, сохранение характеристик при высокой температуре, а также отсутствие цвета и запаха, если эти требования значимы для процесса.
Покрытия для таких задач могут быть сухими и после отверждения образовывать твердую пленку. Это отличает их от жидкой смазки, которая предназначена для уменьшения трения в узле и не обязательно обеспечивает нужное отделение материала от нагреваемой поверхности. Для одного типа оборудования могут понадобиться разные решения: покрытие для ролика не следует автоматически переносить на запаечную губку или нож.
Температурный режим - не единственный критерий
Для некоторых сухих покрытий в материалах указывается термостойкость до 270 °C. Это значение относится к конкретному типу покрытия, а не ко всем антиадгезионным составам. Само по себе оно не гарантирует, что материал перестанет прилипать: дополнительно нужны подходящие разделительные свойства, снижение трения и совместимость с условиями узла.
Уточните фактическую температуру поверхности, а не только заданную температуру нагревателя. Затем сопоставьте ее с характеристиками выбранного покрытия и определите, сохраняет ли оно свойства в рабочем режиме. Если производственный процесс связан с клеевыми остатками, проверьте, рассчитано ли покрытие на такую задачу. Для термоконтактной поверхности важны также цвет и запах состава, когда они способны повлиять на требования к упаковке.
Покрытие или смазка для упаковочного оборудования
Антипригарное покрытие применяют на поверхности, к которой прилипает материал или загрязнения. Пластичная смазка нужна в узлах трения, где предусмотрена смазка подшипников, шарниров или других сопряжений. Замена покрытия смазкой общего назначения не решает задачу разделения на термоконтактной поверхности.
Если в механизме необходима пластичная смазка, при подборе учитывают консистенцию, температуру, гигиенические требования и совместимость с материалами узла. Класс NLGI описывает консистенцию: например, NLGI 2 - это класс пластичной смазки, а не показатель антиадгезионных свойств. Он не позволяет оценить, будет ли покрытие препятствовать прилипанию нетканого материала.
Подготовка поверхности перед нанесением покрытия
Срок службы покрытия зависит не только от его свойств, но и от подготовки основания.
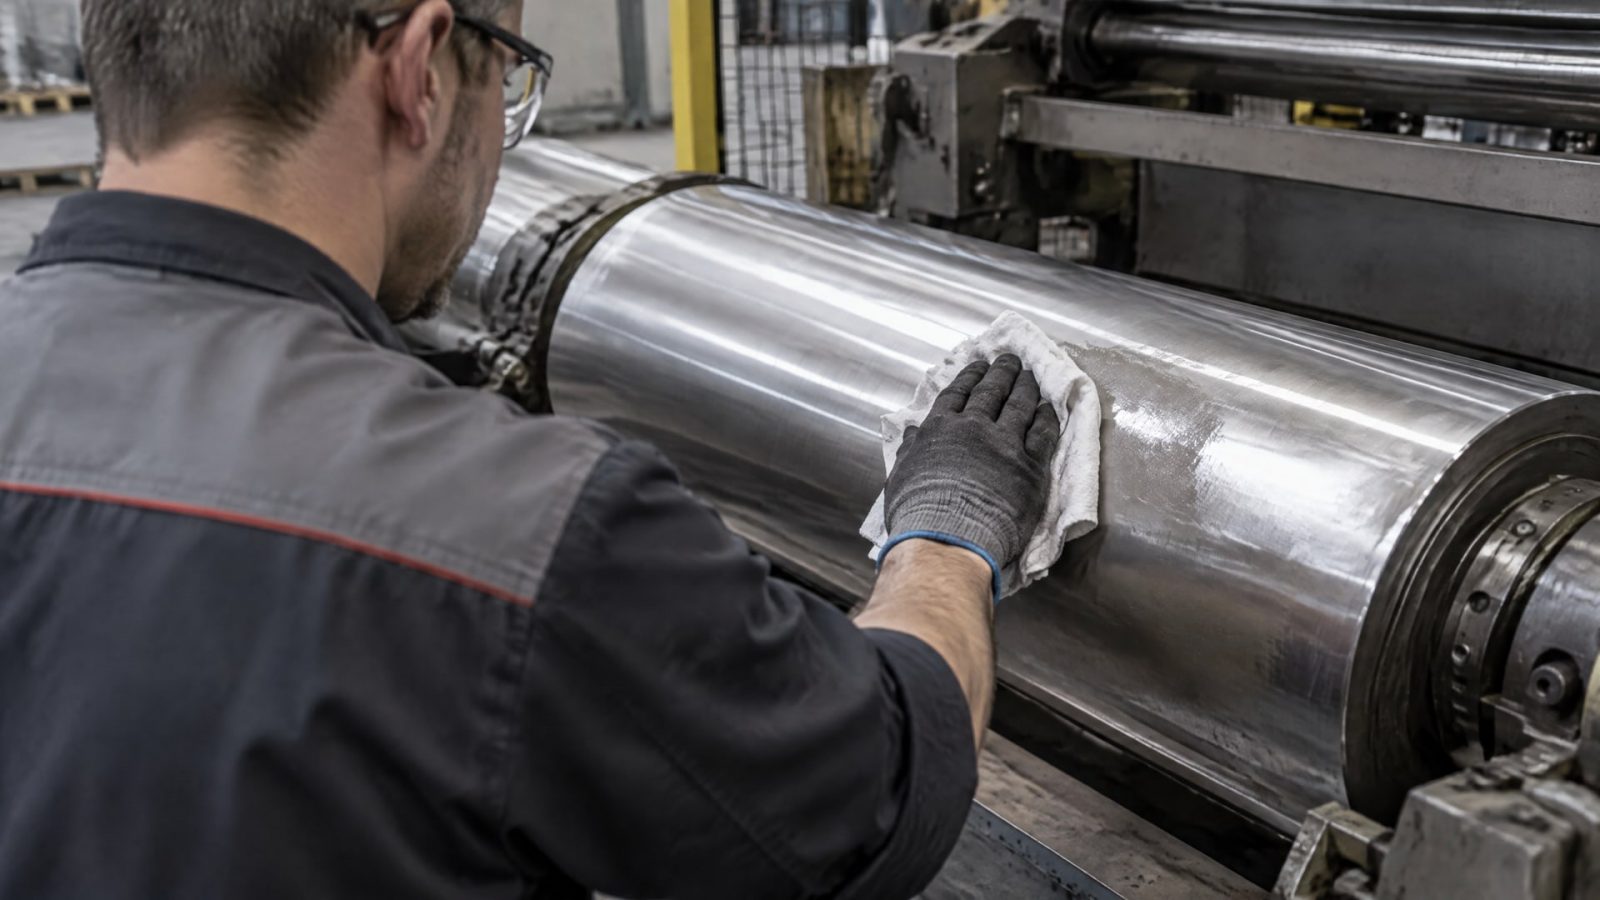
До нанесения необходимо тщательно очистить и обезжирить поверхность, удалив остатки загрязнений и прежних материалов. Если этого не сделать, сцепление покрытия с основанием может ухудшиться, а дефекты проявятся уже в работе оборудования.
Для повышения надежности покрытия применяют подготовку, соответствующую состоянию и материалу детали. Среди рекомендуемых вариантов указаны пескоструйная обработка и фосфатирование. Выбор конкретной операции зависит от поверхности и требований к процессу нанесения; подготовку следует согласовать с технологией покрытия, а не выполнять автоматически на каждом узле.
Толщина и равномерность слоя
Для твердосмазочного антифрикционного покрытия в прикладном материале приведен ориентир толщины 5-20 μm. Это не универсальная норма для любого состава и оборудования: необходимо сверяться с технологией нанесения конкретного покрытия. Избыточная толщина не означает автоматически более выраженный разделительный эффект и может привести к отклонению от требуемых характеристик слоя.
Перед запуском линии проверьте состояние обработанной поверхности и убедитесь, что покрытие нанесено на нужную рабочую зону. Если на детали есть повреждения, загрязнения или участки с разным качеством подготовки, результат может быть неоднородным. При обслуживании полезно фиксировать состояние поверхности и связывать появление налипания с конкретным узлом, режимом работы и проведенной очисткой.
Гигиенические требования и смазочные материалы в упаковочных зонах
Антипригарное покрытие и пластичная смазка решают разные задачи, но для обоих материалов важно учитывать условия производства.
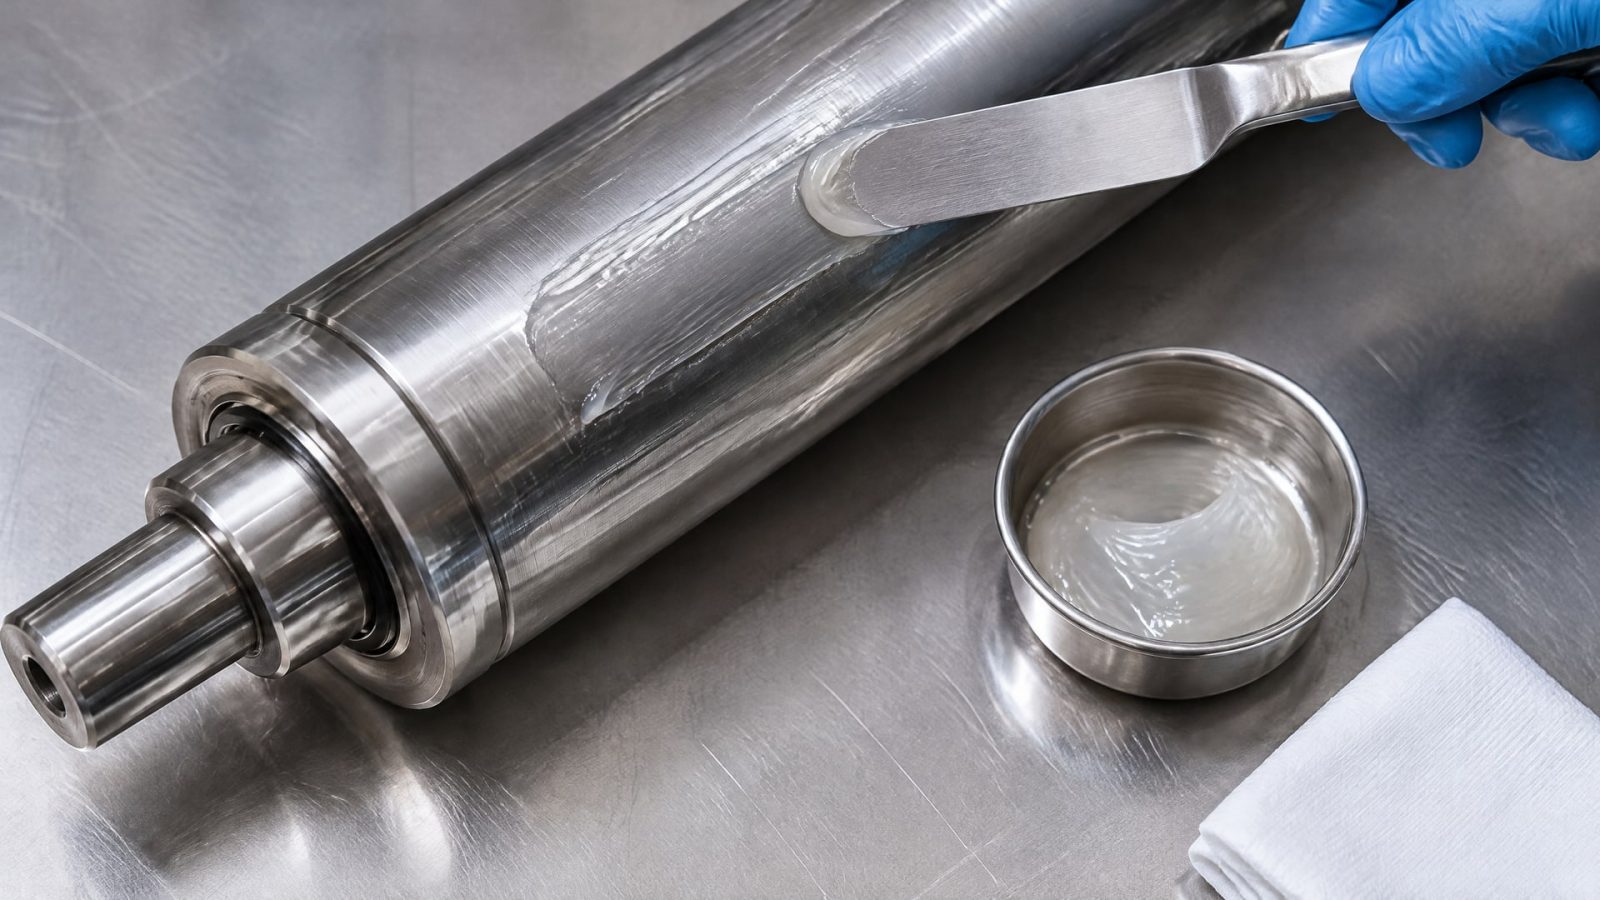
Если смазка может случайно контактировать с продукцией или упаковкой, выбирают состав с учетом гигиенических требований. ISO 21469-2006 устанавливает требования к рецептуре, производству, использованию и обращению со смазками, которые могут контактировать с продуктами, оборудованием и упаковкой в пищевой, фармацевтической и смежных отраслях.
При этом требования к пищевому контакту относятся к смазке, а не к упаковочной машине в целом. Наличие такого требования определяется вероятностью контакта с продукцией или упаковкой, а не просто высокой температурой или интенсивной работой оборудования. Перед закупкой снабженцу следует сверить документацию на конкретный материал и требования предприятия к зоне применения.
Что проверить перед закупкой
Для покрытия и смазки составьте отдельные критерии выбора. Так проще не подменить одну задачу другой и сопоставить технические характеристики с конкретным узлом.
Для покрытия укажите материал детали, характер контакта, температуру поверхности и тип загрязнений.
Для нагреваемой поверхности проверьте разделительные свойства, термостойкость, а также требования к цвету и запаху.
Для роликов и направляющих оцените потребность в снижении трения и облегчении скольжения.
Для пластичной смазки уточните класс консистенции NLGI, температурные условия и совместимость с материалами узла.
При возможном случайном контакте смазки с продукцией или упаковкой проверьте применимость требований ISO 21469-2006.
Как проверить решение на оборудовании
До обработки всей линии определите участок, где проблема проявляется наиболее отчетливо.
Зафиксируйте исходное состояние: на какой поверхности задерживается материал, в каком режиме возникает пригорание и какие загрязнения остаются после работы. После подготовки и нанесения покрытия оцените отделение материала, легкость очистки и состояние поверхности в тех же условиях.
Проверка должна учитывать назначение каждого узла. На ролике оценивают ход материала и отсутствие задержек, а на запаечной губке или термоэлементе - отделение материала после контакта и сохранение характеристик покрытия при нагреве. Если улучшение есть на одном участке, но налипание сохраняется на другом, причина может заключаться в различии условий контакта, а не в недостаточной эффективности покрытия в целом.
Сопоставьте результат с исходным состоянием и внесите данные в карту обслуживания оборудования. Отмечайте участок обработки, состояние поверхности, проведенную подготовку и наблюдения после запуска. Такой подход помогает понять, где требуется корректировка технологии, а где причина связана с загрязнениями или режимом работы.
Часто задаваемые вопросы
Можно ли устранить пригорание в упаковке обычной смазкой?
Не всегда. На термоконтактных поверхностях чаще требуется антиадгезионное покрытие с подходящими разделительными свойствами и устойчивостью к рабочей температуре. Смазка предназначена для узлов трения, где предусмотрена подача смазочного материала. Сначала определите, где возникает проблема: на поверхности контакта с материалом или в механическом узле.
Нужно ли наносить покрытие на сам нетканый материал?
Обычно решение ищут на стороне оборудования: покрытие наносят на поверхность, к которой материал прилипает или где задерживаются остатки. Для выбора обработки определите контактный узел - ролик, направляющую, нож или термоэлемент. Подбор зависит от функции поверхности, температурного режима и характера загрязнений.
Как подготовить поверхность перед нанесением?
Поверхность тщательно очищают и обезжиривают. Для улучшения подготовки в зависимости от детали могут применяться пескоструйная обработка или фосфатирование. Для одного из типов твердосмазочного покрытия указан диапазон толщины 5-20 μm, однако технологию нанесения нужно сверять с требованиями конкретного материала.
Достаточно ли знать термостойкость покрытия?
Нет. Термостойкость показывает, может ли покрытие работать при заданном нагреве, но не подтверждает автоматически отсутствие налипания. Важны также разделительные свойства, снижение трения, совместимость с материалом и характером загрязнений. Для нагреваемых поверхностей следует проверять весь набор характеристик, а не только максимальную температуру.
Заключение
Антипригарное покрытие оборудования помогает уменьшить прилипание нетканого материала, если его подбирают под конкретный узел и рабочие условия. Для роликов и направляющих важны низкое трение и скольжение, для термоэлементов и запаечных губок - разделительные свойства и сохранение характеристик при нагреве. Смазка для механического узла не заменяет покрытие контактной поверхности.
Следующий шаг - определить участок налипания, зафиксировать температуру, тип материала и характер загрязнений, затем выбрать покрытие и согласовать подготовку поверхности. Для смазочных узлов отдельно проверьте требования к консистенции и гигиеническому применению, включая ISO 21469-2006, если возможен случайный контакт с продукцией или упаковкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как твердые смазочные покрытия на основе графита и PTFE отличаются по свойствам и применению.
Узнайте, как покрытие для задвижек помогает избежать прикипания гаек на шпильках, и чем термоотверждаемые составы отличаются от смазок.
Полимеризация при комнатной температуре позволяет наносить сухопленочное антифрикционное покрытие без термообработки деталей.