
Антифрикционные покрытия при контактных напряжениях до 1370 МПа
Антифрикционные покрытия могут работать при контактных напряжениях до 1370 МПа, но это не универсальная характеристика любого твердосмазочного состава. Такие значения следует оценивать для конкретной системы покрытия и условий работы: важны состав, сцепление с подложкой, подготовка поверхности, толщина пленки, температура и режим скольжения. В обзорных материалах для антифрикционных материалов приведен диапазон контактных давлений от 0,001 МПа до более чем 1500 МПа, а для отдельных сухих покрытий указана нагрузочная способность до примерно 2500 МПа.
Статья полезна инженерам и техническим специалистам, которые выбирают смазочный материал для нагруженной пары трения, а также закупщикам, сверяющим предложения со спецификацией. Ниже разобраны механизм работы твердосмазочных покрытий, параметры выбора и нанесения, а также ограничения, из-за которых цифру из описания нельзя автоматически переносить на любой узел.
Как работают антифрикционные покрытия при высоких контактных напряжениях
Твердосмазочное покрытие формирует на поверхности детали сухую смазывающую пленку.
В ее состав могут входить твердые смазки, например дисульфид молибдена, графит или PTFE, связанные полимерным либо неорганическим связующим. После нанесения и отверждения покрытие удерживается на подложке и снижает трение в контакте без подачи масла или пластичной смазки во время работы.
При высоком контактном давлении пленка испытывает сжатие и сдвиг. Поэтому низкий коэффициент трения сам по себе не говорит, что покрытие выдержит нагрузку: нужны достаточная адгезия к металлу, подходящая твердость, термостойкость и сопротивление износу. Если пленка плохо сцеплена с основой или не соответствует режиму контакта, ее характеристики не обеспечат надежную работу узла.
В обзорных материалах диапазон контактных давлений для антифрикционных материалов указан от 0,001 МПа до более чем 1500 МПа. Для отдельных систем сухих покрытий приводится значение до примерно 2500 МПа. Эти цифры показывают, что контактное напряжение 1370 МПа возможно для правильно подобранной системы, но не устанавливают универсальный предел для всех покрытий.
Твердосмазочные покрытия применяют, когда жидкий или пластичный смазочный материал выдавливается из контакта, испаряется либо не может поступать в рабочую зону. Это не означает, что твердая смазка всегда предпочтительнее: решение зависит от режима и конструкции узла. При выборе также учитывают скорость, температуру и рабочую среду, поскольку одно и то же давление при разных условиях приводит к разной нагрузке на пленку.
Что означает способность покрытия выдерживать 1370 МПа
Контактное напряжение характеризует нагрузку в зоне соприкосновения деталей, а не общую нагрузку на узел.
Поэтому цифра 1370 МПа имеет смысл только вместе с условиями испытаний или эксплуатации: геометрией контакта, движением, температурой и состоянием поверхности. Если в документации указано лишь «высокая нагрузочная способность», этого недостаточно, чтобы сопоставить покрытие с локальным контактным напряжением.
Диапазон более 1500 МПа, приведенный в обзоре по трибологии, включает значение 1370 МПа. Отдельные сухие покрытия описаны с контактным давлением до примерно 2500 МПа. Однако эти значения относятся к разным системам и не должны переноситься на любое антифрикционное покрытие. При росте контактных напряжений материалы могут различаться по несущей способности, даже если оба уменьшают трение.
Для инженерной оценки важно сверить, как именно производитель обозначает нагрузку: речь должна идти о контактном давлении в трибологическом контакте, а не о неопределенной «нагрузке». Затем сопоставляют его с реальным режимом работы детали. Если узел испытывает ударные воздействия, вибрацию или микроперемещения, одной цифры давления для выбора недостаточно.
Температура также влияет на применимость покрытия. В материалах по отдельным сухим пленкам приводится широкий диапазон от примерно -70 до 300 °C, но это не общий диапазон для всех твердосмазочных систем. Инженеру следует проверять характеристики конкретного состава и учитывать сочетание давления и температуры, а не делать вывод по верхней границе из обзорного материала.
Как выбрать антифрикционное покрытие для нагруженного узла
Выбор начинают с условий контакта, а не с общего описания «для высоких нагрузок».
Для узла нужно определить контактное давление, скорость, температуру, тип движения и рабочую среду. Отдельно учитывают наличие вибрации, фреттинга, коррозионного воздействия и других факторов, которые могут ускорить износ пленки.
Затем проверяют, какие свойства заявлены для конкретного материала. Важны не только несущая способность и снижение трения, но также адгезия к подложке, износостойкость и устойчивость к сдвигу. Для высоких давлений в составе покрытия могут использоваться MoS2, графит или PTFE, но наличие твердой смазки само по себе не подтверждает пригодность всей системы: роль связующего и способа отверждения тоже принципиальна.
Сопоставьте требования узла с техническим описанием покрытия по таким пунктам:
Контактное давление: указано ли именно давление в зоне трения, а не только общая нагрузка.
Температура: охватывает ли рабочий диапазон минимальные и максимальные значения в узле.
Подготовка поверхности: какие требования предъявлены к обезжириванию и состоянию подложки.
Толщина пленки: в материалах по инженерным AFC встречается ориентир 10-20 мкм, но его нельзя считать универсальным для всех покрытий.
Отверждение: предусмотрен ли воздушный или термический режим и можно ли обеспечить его на производстве.
Дополнительные факторы: указаны ли стойкость к износу, фреттингу и коррозионной среде, если они важны для узла.
Не ориентируйтесь только на снижение трения или максимальную цифру давления. Для проверки применимости нужно сопоставить характеристики покрытия с условиями работы конкретной пары деталей и технологией нанесения.
Нанесение твердосмазочного покрытия и причины отказа
Даже подходящий по составу материал не обеспечит расчетную работу, если нарушена технология нанесения.
До формирования пленки поверхность необходимо подготовить в соответствии с требованиями конкретного покрытия. Качество обезжиривания и состояние поверхности влияют на то, как покрытие механически и химически закрепится на основе.
Толщина также требует контроля. В описаниях инженерных антифрикционных покрытий встречается ориентир 10-20 мкм, но заданное значение зависит от конкретной системы. Слишком тонкая или неравномерная пленка может отличаться по поведению от покрытия, испытанного производителем. Поэтому при переносе процесса на линию важно соблюдать установленный технологический режим, а не использовать ориентир как универсальное предписание.
Отдельно проверяют отверждение. В источниках описаны системы, которые отверждаются на воздухе, и покрытия, для которых требуется нагрев. Если технологический процесс не обеспечивает нужный режим, свойства сформированной пленки могут не соответствовать заявленным. Для нагруженных пар трения этот фактор особенно важен вместе с адгезией и стойкостью к сдвигу.
Типичные причины проблем:
поверхность подготовлена не по требованиям покрытия;
нанесение создало неравномерную пленку;
режим отверждения отличается от предписанного;
материал выбран по контактному давлению без учета скорости и температуры;
не учтены микроперемещения, вибрация или воздействие рабочей среды.
Поэтому при оценке отказа рассматривают весь процесс: от подготовки детали до реального режима эксплуатации. Паспортное давление не заменяет проверку условий нанесения и работы узла.
Применение покрытия в трубопроводной арматуре
В трубопроводной арматуре детали могут работать при давлении, трении и повторяющихся перемещениях.
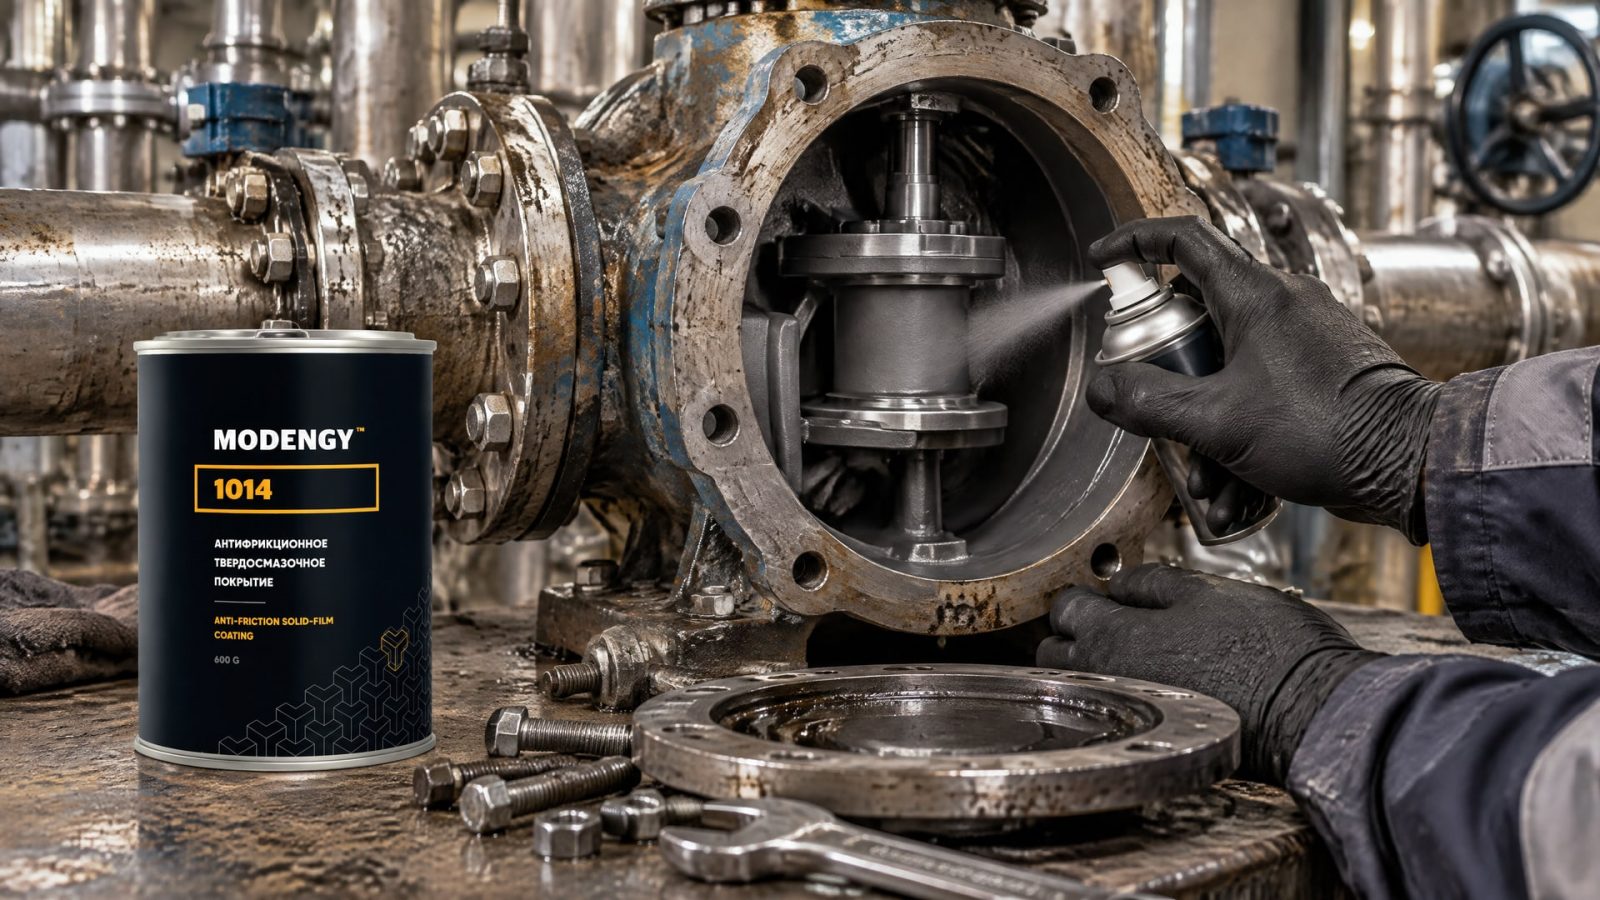
Если в контакте используется только жидкая смазка, она может быть выдавлена из нагруженной зоны; при микроперемещениях возникает риск фреттинга. При подборе решения важно учитывать не только давление, но и температуру, рабочую среду и состояние сопряженных поверхностей.
Для таких задач рассматривают сухие пленки, когда конструкция и условия эксплуатации подходят для этого типа смазки. В качестве примера покрытия, разработанного для химических насосов и трубопроводной арматуры, можно назвать MODENGY 1014. При этом одно назначение материала не подтверждает его пригодность для любого узла: инженер сверяет технические характеристики покрытия с фактическими условиями работы и требованиями к нанесению.
При контактном напряжении до 1370 МПа особенно важно понимать, к чему относится указанная цифра. Сверяйте спецификацию с локальным давлением в зоне трения и учитывайте движение деталей, температуру и среду. Если в узле есть вибрация или частые перемещения, их также включают в оценку, а не рассматривают покрытие только по признаку «высокое давление».
Практический порядок отбора прост: определить режим контакта, получить параметры конкретного покрытия, проверить требования к подготовке и отверждению, затем сопоставить их с технологией предприятия. Такой подход помогает отделить обоснованное применение твердосмазочной пленки от выбора только по рекламной формулировке.
Часто задаваемые вопросы
Выдержит ли антифрикционное покрытие контактное напряжение 1370 МПа?
Некоторые системы сухих покрытий рассчитаны на высокие контактные давления, а в обзорных материалах встречаются значения до примерно 2500 МПа. Но это не гарантирует, что любое покрытие выдержит 1370 МПа. Нужно проверять характеристики конкретного состава и учитывать температуру, скорость, подготовку поверхности и режим движения.
Чем твердосмазочное покрытие отличается от пластичной смазки?
Твердосмазочное покрытие формирует сухую пленку на детали, а пластичная смазка остается смазочным материалом в узле. Сухие покрытия применяют, в частности, когда жидкий или пластичный материал выдавливается, испаряется либо не поступает в контакт. Выбор зависит от конструкции и рабочего режима, а не от общего правила «твердое лучше».
Достаточно ли знать заявленное контактное давление?
Нет. Нужно выяснить, относится ли значение именно к локальному давлению в трибологическом контакте, и сопоставить его с режимом узла. На работу покрытия также влияют скорость, температура, рабочая среда, адгезия к подложке, толщина пленки и отверждение. Паспортная цифра без этих условий не дает полной оценки.
Как подготовка поверхности влияет на работу покрытия?
Подготовка влияет на закрепление пленки на подложке. В технических описаниях сухих покрытий подчеркивается значение механического и химического сцепления с основой, поэтому важны обезжиривание и состояние поверхности. Нарушение технологии может привести к тому, что покрытие не покажет свойства, заявленные для правильно подготовленной детали.
Заключение
Антифрикционные покрытия могут применяться при контактных напряжениях до 1370 МПа, если конкретная система рассчитана на такой режим и правильно нанесена. Диапазон до более чем 1500 МПа в обзорных материалах и значения до примерно 2500 МПа для отдельных сухих покрытий подтверждают возможность работы при высоких давлениях, но не служат универсальной гарантией. При подборе важны давление, скорость, температура, среда, адгезия, толщина пленки и отверждение.
Следующий шаг для инженера или закупщика - определить режим контакта в узле и сверить его с технической спецификацией выбранного покрытия, включая требования к подготовке поверхности и нанесению. Если данные о контактном давлении или условиях эксплуатации не указаны, их следует уточнить до выбора материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно сравнивать коэффициент трения смазки для твердосмазочных покрытий и пластичных смазок типа ЦИАТИМ.
Коэффициент трения молибдена и графита: как выбрать твердосмазочное покрытие для узлов с высокими нагрузками и особыми условиями.
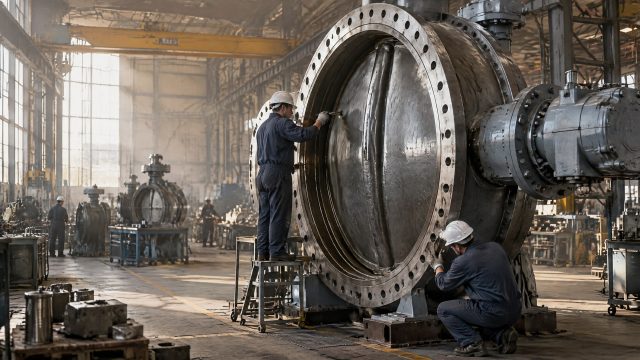
Антифрикционные покрытия снижают трение и стабилизируют крутящий момент в трубопроводной арматуре больших диаметров.