
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
В трубопроводной арматуре больших диаметров антифрикционные покрытия помогают снизить трение и стабилизировать крутящий момент в приводе, штоке, резьбовых соединениях и других узлах. Твердосмазочный слой работает как сухая смазка: задает коэффициент трения, препятствует задирам и защищает поверхности от коррозии. При этом покрытие не заменяет расчет привода и не отменяет проверку монтажного момента.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для арматуры с повторяющимися циклами или тяжелыми условиями работы. Разберем, где его применяют, какие параметры проверяют при подборе и почему момент затяжки нужно согласовывать с характеристиками конкретного узла.
Как антифрикционные покрытия снижают крутящий момент
Для управления арматурой большого диаметра важна не только мощность привода.
На требуемое усилие влияют трение в подвижных соединениях, состояние контактирующих поверхностей и стабильность этих условий при повторной работе. Антифрикционное твердосмазочное покрытие формирует на поверхности сухой смазочный слой. Он снижает сопротивление движению и помогает поддерживать более предсказуемый коэффициент трения.
Снижение трения важно и для повторяемости операций. Если коэффициент трения меняется от цикла к циклу, момент на приводе также может отличаться. В материалах по арматуростроению для отдельных покрытий приводится стабильность коэффициента трения в пределах ±0,01 в течение 5-8 циклов откручивания и закручивания. Эти значения относятся к конкретному типу покрытия, а не ко всем составам и режимам эксплуатации.
Твердосмазочный слой выполняет несколько функций одновременно. Помимо снижения трения, источники указывают на противозадирные свойства и защиту от коррозии. В зависимости от узла также важны снижение фреттинга и защита от адгезии. Это помогает уменьшить риск заедания, но само по себе не подтверждает пригодность покрытия для конкретной среды или конструкции.
При этом нельзя исходить из правила «чем меньше трение, тем лучше». В резьбовом соединении низкий коэффициент трения меняет связь между усилием затяжки и получаемым прижимом. Если использовать прежний момент без проверки, можно получить недожатие или перетяжку. Поэтому снижение крутящего момента в приводе и подбор момента затяжки крепежа рассматривают как связанные, но разные инженерные задачи.
Где применяют антифрикционные покрытия в трубопроводной арматуре
Антифрикционные покрытия для трубопроводной арматуры используют там, где поверхности трутся при движении или сборке.
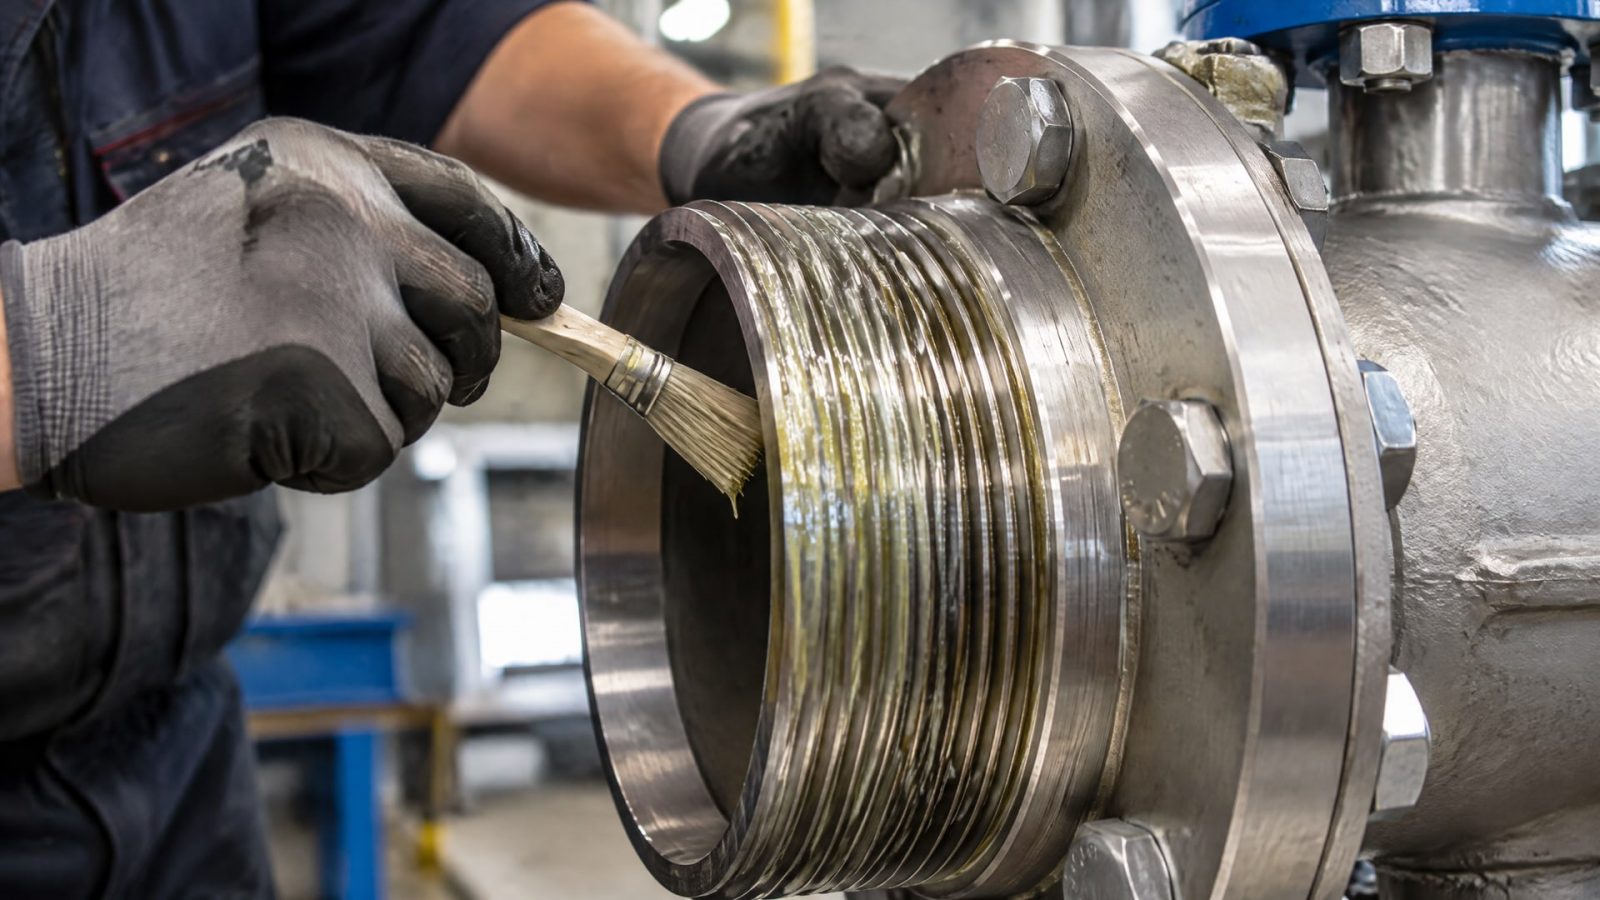
В источниках среди таких узлов указаны штоки, седла шаровых кранов, пробки пробковых кранов, резьбовые соединения, ходовые винты и элементы приводов. Для арматуры больших диаметров выбор конкретной зоны обработки зависит от конструкции и того, где возникает основное сопротивление движению.
Покрытие на штоке может снижать трение при перемещении затвора. В одном из отраслевых материалов сообщается, что обработка штоков клапанов может уменьшать усилие на привод затвора до 5 раз. Это результат для описанного в материале применения, а не универсальная характеристика любого покрытия или типоразмера арматуры. При проектировании привода его по-прежнему рассчитывают с учетом конструкции и условий эксплуатации.
В шаровых и пробковых кранах важны контактные поверхности седла и пробки. Для резьбовых соединений значение имеет не только момент при затяжке, но и усилие при последующем отвинчивании. Поэтому при выборе учитывают, как покрытие влияет на момент сборки и разборки, а не только на легкость первичного монтажа.
Твердосмазочные покрытия применяют также в ходовых винтах, подшипниках скольжения и зубчатых приводах. Для каждого узла проверяют сочетание температуры, контактного давления, среды и числа циклов. Для отдельных покрытий в источниках приведены значения коэффициента трения от 0,03 и контактное давление выше 2500 МПа, а для некоторых материалов - до 3000 МПа. Эти цифры описывают отдельные решения; использовать их как общие параметры покрытия для всей арматуры нельзя.
Как выбрать антифрикционное покрытие для арматуры большого диаметра
Выбор начинают с условий работы узла, а не с максимально низкого коэффициента трения.
Инженеру важно зафиксировать температуру, контактное давление, число циклов, наличие агрессивной среды и требования к стабильности момента. Для арматуры, которая долго находится без движения, дополнительно оценивают вероятность заедания при запуске и состояние поверхностей после периода простоя.
Паспортные параметры проверяют для конкретного покрытия. В отраслевых материалах встречаются рабочие температуры вплоть до +600 °C и контактные давления свыше 2500 МПа, а для отдельных материалов указано давление до 3000 МПа. Такие ориентиры не означают, что любой состав выдержит эти режимы. Например, для других покрытий приводится температурный предел до +250 °C. Разница подтверждает, что диапазон нужно сверять по документации выбранного материала.
Состав покрытия также влияет на область применения. В источниках упоминаются материалы на основе дисульфида молибдена, графита и ПТФЭ. Само название основы не заменяет проверки совместимости с рабочей средой, температурой и нагрузкой. Если условия включают коррозионное воздействие, высокую температуру или риск вымывания, эти характеристики отдельно проверяют для выбранного продукта.
Для повторяющихся циклов полезны подтвержденные данные о стабильности трения и износостойкости. Показатель ±0,01 на 5-8 циклах может быть ориентиром при оценке, но его нельзя автоматически переносить на другое покрытие или большее число циклов. Аналогично, коэффициент трения от 0,03 в описании отдельного материала не гарантирует такого же результата на конкретном узле.
Наконец, проверяют способ нанесения и требования к подготовке поверхности. Источники отмечают заводское нанесение и отсутствие необходимости в дополнительной смазке при монтаже как особенности применения сухих покрытий. Для снабженца это означает, что при сравнении решений стоит учитывать не только материал, но и порядок поставки, нанесения и контроля качества.
Твердосмазочные покрытия: применение в агрессивной среде
В агрессивной среде трение - не единственная причина проблем с арматурой.
Воздействие рабочей среды может сопровождаться коррозией, а повторное микроперемещение контактирующих деталей - фреттингом. Если покрытие теряет свойства или вымывается, расчетное снижение трения может не сохраниться. Поэтому наряду с температурой и давлением проверяют стойкость материала к среде и окислению.
Отдельное внимание уделяют холодному пуску после простоя. В такой ситуации важно, чтобы подвижный узел не заедал при первом перемещении и чтобы требуемое усилие оставалось предсказуемым. Однако наличие сухого твердосмазочного слоя само по себе не подтверждает работоспособность при любой температуре или после любого срока простоя. Нужны характеристики конкретного покрытия и условия его применения.
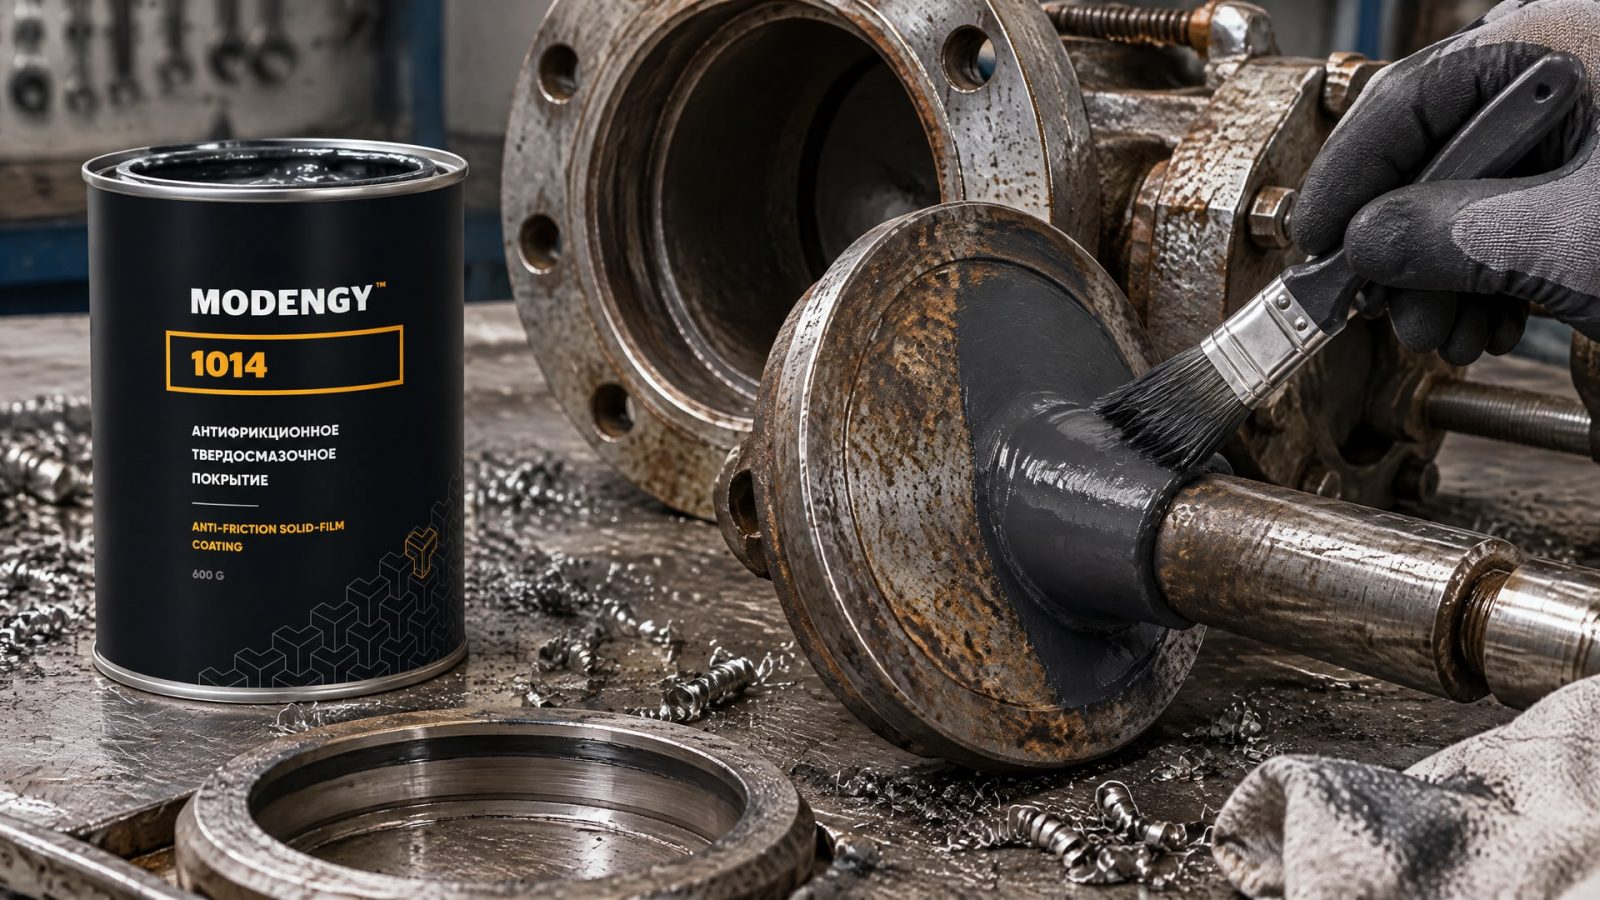
В этой задаче антифрикционное покрытие MODENGY 1014 рассматривают как решение для трубопроводной арматуры, работающей в агрессивных средах. При инженерном подборе необходимо сверить его паспортные данные с фактической средой, температурой, нагрузкой и способом нанесения. Это особенно важно, если узел одновременно испытывает циклическое трение и воздействие веществ, способных повлиять на покрытие.
Твердосмазочные материалы применяют не только ради снижения момента. Источники связывают их с противозадирной защитой, уменьшением фреттинга и защитой от коррозии или адгезии. Но ни один из этих эффектов не следует считать гарантированным без учета конкретного состава и конструкции. Если арматура должна соответствовать заданному моменту открытия или закрытия, это требование сопоставляют с результатами испытаний узла.
Для закупщика при сравнении предложений полезно запросить паспортные параметры, область применения и требования к нанесению. Если покрытие предполагается наносить на заводе, это нужно согласовать до монтажа арматуры. Дополнительное смазывание на объекте для сухого твердосмазочного слоя не требуется, однако монтажный момент и порядок сборки все равно должны соответствовать документации на узел.
Как проверить крутящий момент и момент затяжки
Проверку начинают с разделения двух показателей: момента, необходимого для управления арматурой, и момента затяжки резьбового соединения.
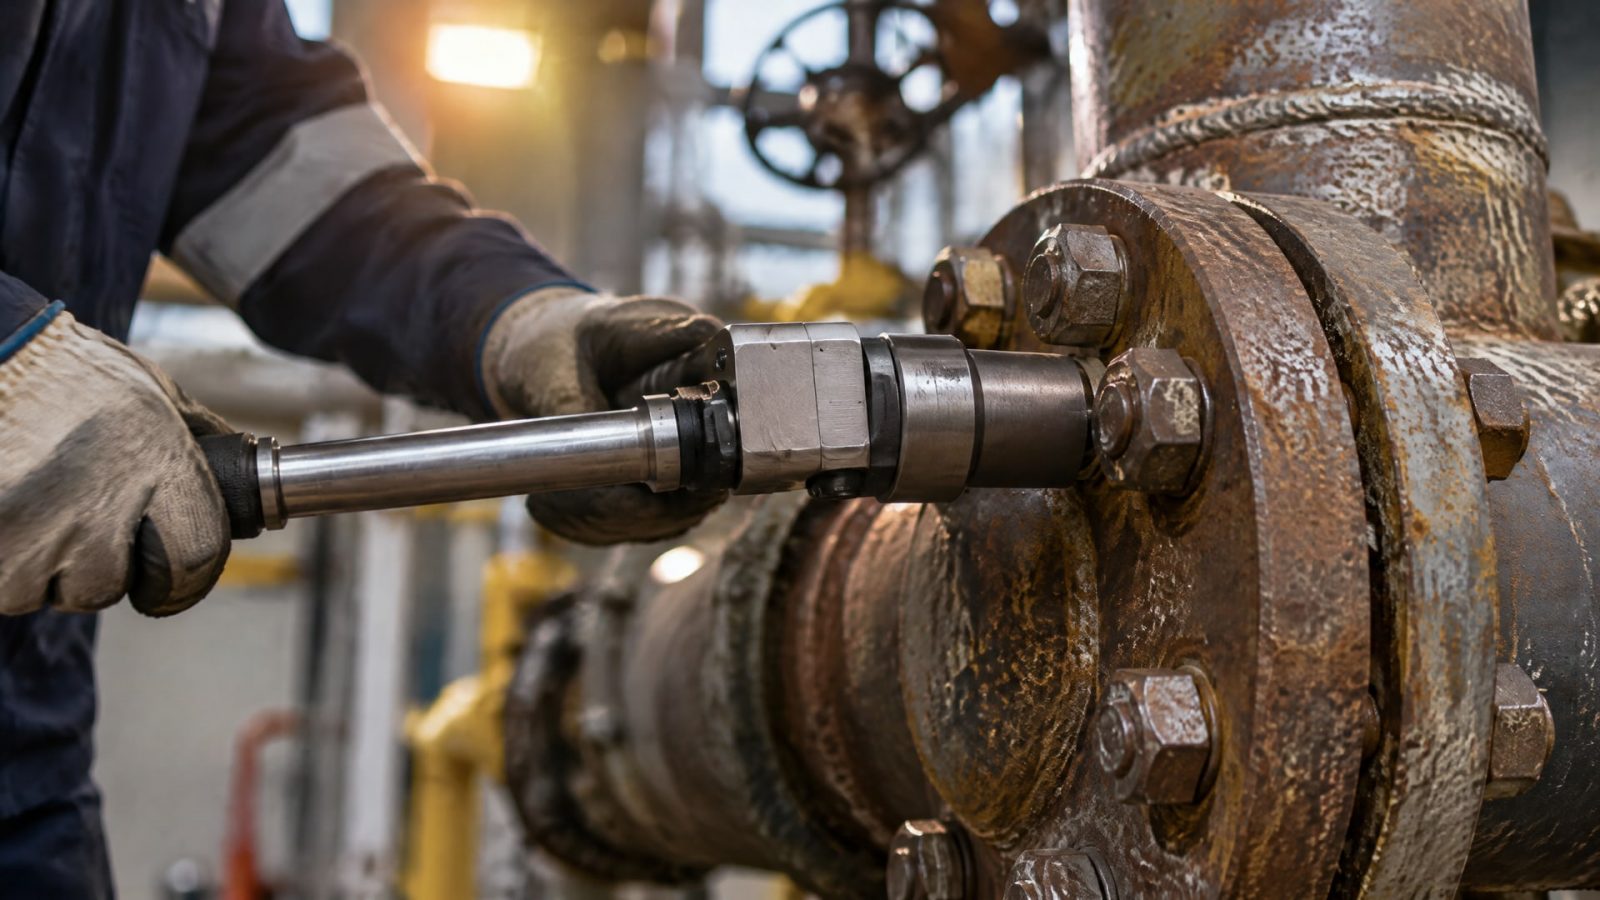
Первый относится к движению затвора или другого рабочего элемента, второй - к сборке крепежа. Покрытие может повлиять на оба процесса, но одинаковая логика регулировки для них не подходит.
Для затяжки важно учитывать, что изменение трения меняет требуемое усилие. Если покрытие снижает сопротивление в резьбе, прежнее значение момента не обязательно обеспечит прежний прижим. В источниках отдельно отмечена необходимость корректировать tightening torque по данным производителя соединения или покрытия. Без такой проверки повышается риск недожатия или перетяжки.
Для оценки условий работы арматуры можно использовать требования применимого стандарта и документацию на изделие. В кейсе по арматуре указан ориентир EN 1074-6: MST 210 Nm; в том же материале приведено значение MST 280 Nm для бельгийского стандарта. Это конкретные ориентиры из описанного случая, а не универсальные допустимые значения для любой арматуры большого диаметра.
При испытаниях фиксируют условия, при которых измерен момент: конфигурацию узла, состояние поверхности, цикл работы и примененное покрытие. Если задача состоит в сравнении до и после нанесения, условия должны быть сопоставимы. Иначе нельзя уверенно связать изменение измеренного момента именно с покрытием.
Параметры самого материала также соотносят с испытательной задачей. Для отдельных покрытий указана стабильность коэффициента трения ±0,01 на протяжении 5-8 циклов, но для большего числа циклов потребуется подтверждение. Точно так же значение коэффициента трения от 0,03 не описывает автоматически момент всей арматуры: на него влияют геометрия и работа узла в целом.
Антифрикционные покрытия MODENGY и внедрение на производстве
Линейка антифрикционных покрытий MODENGY включает решения для разных узлов трения и условий работы.
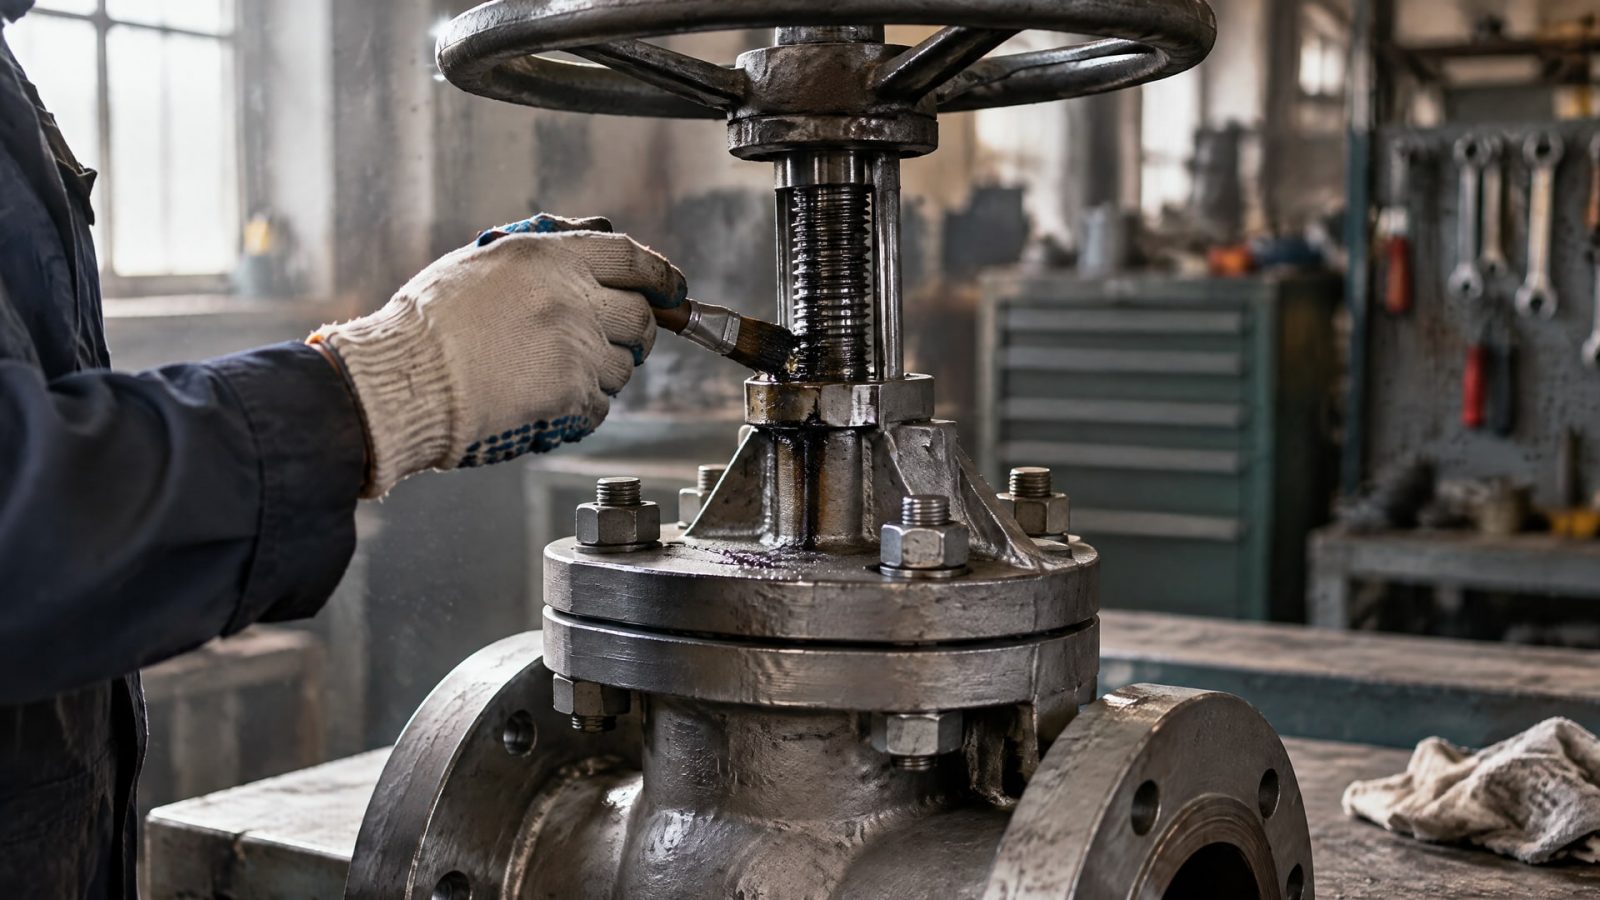
При подборе для трубопроводной арматуры исходят не из названия линейки, а из требуемых параметров конкретного узла: стабильности трения, температуры, контактного давления, среды и числа циклов. Паспортные характеристики выбранного состава сверяют с режимом эксплуатации.
До внедрения определяют, какие поверхности нужно обрабатывать. Для арматуры это могут быть штоки, резьбы, седла, пробки и элементы привода. Обработка всех деталей без анализа не является целью: покрытие применяют там, где трение влияет на усилие, момент или надежность движения. При этом его эффект не заменяет конструктивный расчет привода.
Далее согласуют нанесение и контроль. Источники указывают, что твердосмазочный слой может наноситься на заводе и не требует дополнительного смазывания при монтаже. Это снижает число операций непосредственно на объекте, но не отменяет проверки подготовки поверхности и соблюдения технологии нанесения. Для повторяемого результата важно, чтобы процедура была определена до поставки арматуры.
После нанесения проверяют не только легкость хода, но и соответствие заданному моменту. Особенно внимательно контролируют резьбовые соединения: низкое трение способно изменить требуемый момент затяжки. Для испытаний задают параметры узла и фиксируют результаты по циклам. Стабильность ±0,01 в течение 5-8 циклов - полезный ориентир из описания отдельного покрытия, а не готовый критерий приемки для любого проекта.
На этапе закупки инженер и снабженец могут сопоставить паспортные данные с требованиями к арматуре, а также уточнить место и порядок нанесения. Если универсального стандарта на покрытие для всех типов арматуры нет в доступной документации, критерии приемки задают по требованиям к самой арматуре и испытаниям момента. Такой подход помогает оценивать покрытие как часть технологического решения, а не как самостоятельную замену расчету и контролю.
Часто задаваемые вопросы
Подходит ли антифрикционное покрытие для арматуры больших диаметров?
Подходит, если покрытие выбрано для конкретного узла и режима работы. Его применяют для снижения трения в приводе, штоке, резьбе или седле. При подборе сверяют температуру, давление, среду и число циклов. Покрытие не заменяет расчет привода и не гарантирует одинаковый результат для арматуры разных конструкций.
Сколько циклов выдерживает антифрикционное твердосмазочное покрытие?
Для одного из типов покрытий указана стабильность коэффициента трения в пределах ±0,01 на протяжении 5-8 циклов откручивания и закручивания. Это значение относится к конкретному материалу, а не ко всем составам. Для большего числа циклов нужно проверять данные производителя и результаты испытаний узла.
Нужно ли менять момент затяжки после нанесения покрытия?
Проверить его необходимо. Снижение трения в резьбе может изменить связь между моментом затяжки и усилием прижима. Если оставить прежнее значение без сверки, возможно недожатие или перетяжка. Ориентируются на документацию соединения и покрытия, а при необходимости подтверждают режим испытанием.
Чем антифрикционное покрытие отличается от обычной смазки?
Твердосмазочное покрытие работает как сухая смазка и после нанесения формирует слой на поверхности. Для монтажа не требуется дополнительное смазывание, если это соответствует технологии конкретного покрытия. Помимо снижения трения, такие материалы могут обеспечивать противозадирную защиту и защищать от коррозии, фреттинга или адгезии.
Заключение
Антифрикционные покрытия помогают снизить трение и сделать момент работы трубопроводной арматуры более предсказуемым. При этом результат определяется параметрами конкретного состава и узла. Для больших диаметров важно отдельно проверить условия привода, требования к резьбовым соединениям, устойчивость покрытия к рабочей среде и подтвержденное число циклов.
Следующий шаг - определить поверхности, где возникает основное сопротивление, и сопоставить режим работы с паспортными характеристиками покрытия. Затем согласовать нанесение и проверить момент на узле в заданных условиях. Такой порядок позволяет оценить покрытие как часть инженерного решения, не подменяя им расчет и контроль арматуры.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, применение, выбор по типу передачи, режиму смазки и стандартам производителя.
Узнайте, как правильно подобрать отечественное редукторное масло вязкостью 320 для замены импортного аналога.
Узнайте, как правильно выполнить защиту контактов от окисления в патроне лампы, чтобы продлить срок службы освещения в гараже.