
Антифрикционное покрытие: когда окунание выгоднее распыления
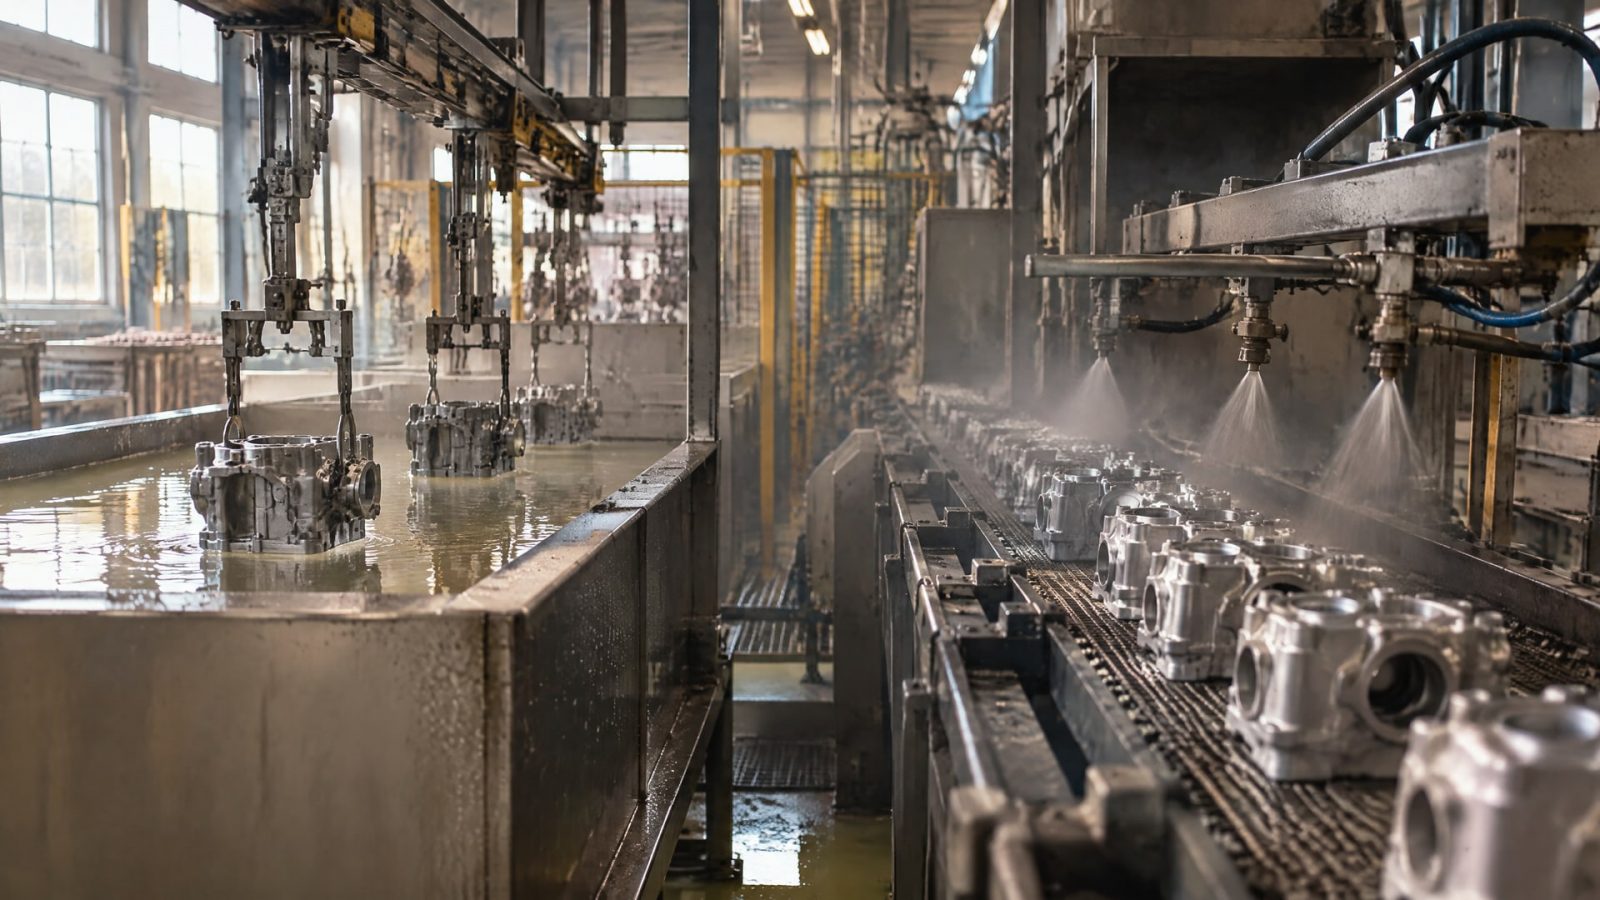
Окунание выгоднее распыления, если нужно за один проход покрыть сложную деталь снаружи и изнутри, включая каналы, отверстия и глубокие полости. Распыление рациональнее для открытых поверхностей, локального нанесения и деталей, где важно не покрывать отдельные зоны. Выбор зависит от геометрии изделия, требований к толщине слоя, объема партии и условий отверждения.
Статья поможет инженерам и техническим специалистам сравнить методы нанесения покрытий, а закупщикам - оценить, какие параметры влияют на организацию процесса. Разберем, как выбирать способ нанесения, контролировать толщину и учитывать подготовку поверхности и отверждение. Отдельно поясним, почему допуск по толщине нужно согласовывать с посадками и зазорами детали.
Методы нанесения покрытий: окунание и распыление
Окунание и распыление решают одну задачу разными способами.
При окунании деталь погружают в состав, а затем извлекают и дают излишкам стечь. При распылении материал подают через сопло на доступную поверхность. Наряду с ними применяют нанесение кистью, валиком, трафаретную печать, dip spinning и другие методы: подход зависит от геометрии детали, массы, объема партии и вязкости покрытия.
Главное преимущество окунания - возможность обработать внешнюю и внутреннюю поверхности за один проход. Метод подходит для деталей с отверстиями, каналами и глубокими полостями, куда распыленный состав может попасть неравномерно или не попасть вовсе. При распылении проще контролировать нанесение на открытых участках, но результат зависит от прямой видимости поверхности. Зоны за выступами и внутри полостей могут остаться непокрытыми.
Для распыления приводят ориентиры процесса: давление 20-40 psi, расстояние от сопла до поверхности 15-25 см. За один проход может формироваться мокрая пленка толщиной 15-40 мкм. Эти значения описывают типичные условия, а не универсальный режим для любого состава: рабочие параметры нужно сверять с технической документацией конкретного покрытия.
При окунании толщина зависит прежде всего от вязкости, содержания сухого остатка и скорости извлечения детали. В качестве типичного ориентира для скорости извлечения указывают 5-20 см/мин. На равномерность слоя также влияют стекание состава и стабильность вязкости ванны. Если вязкость меняется, это может ухудшить качество пленки.
| Условие | Окунание | Распыление |
|---|---|---|
| Внутренние каналы и полости | Обычно предпочтительно | Возможны непрокрытые зоны |
| Открытые поверхности | Подходит | Удобно для контролируемого нанесения |
| Локальное покрытие | Маскирование может быть сложнее | Проще ограничить нанесение выбранной зоной |
| Серийные повторяющиеся детали | Может обеспечить повторяемость процесса | Подходит при постоянной геометрии и настройке процесса |
Таким образом, окунание не универсально лучше распыления. Оно выигрывает там, где важны полная укрываемость и повторяемость на серии, а распыление - при работе с открытой поверхностью и локальными участками.
Когда окунание выгоднее распыления
Окунание стоит рассматривать для серийных деталей сложной формы, если покрыть нужно все поверхности, включая внутренние.
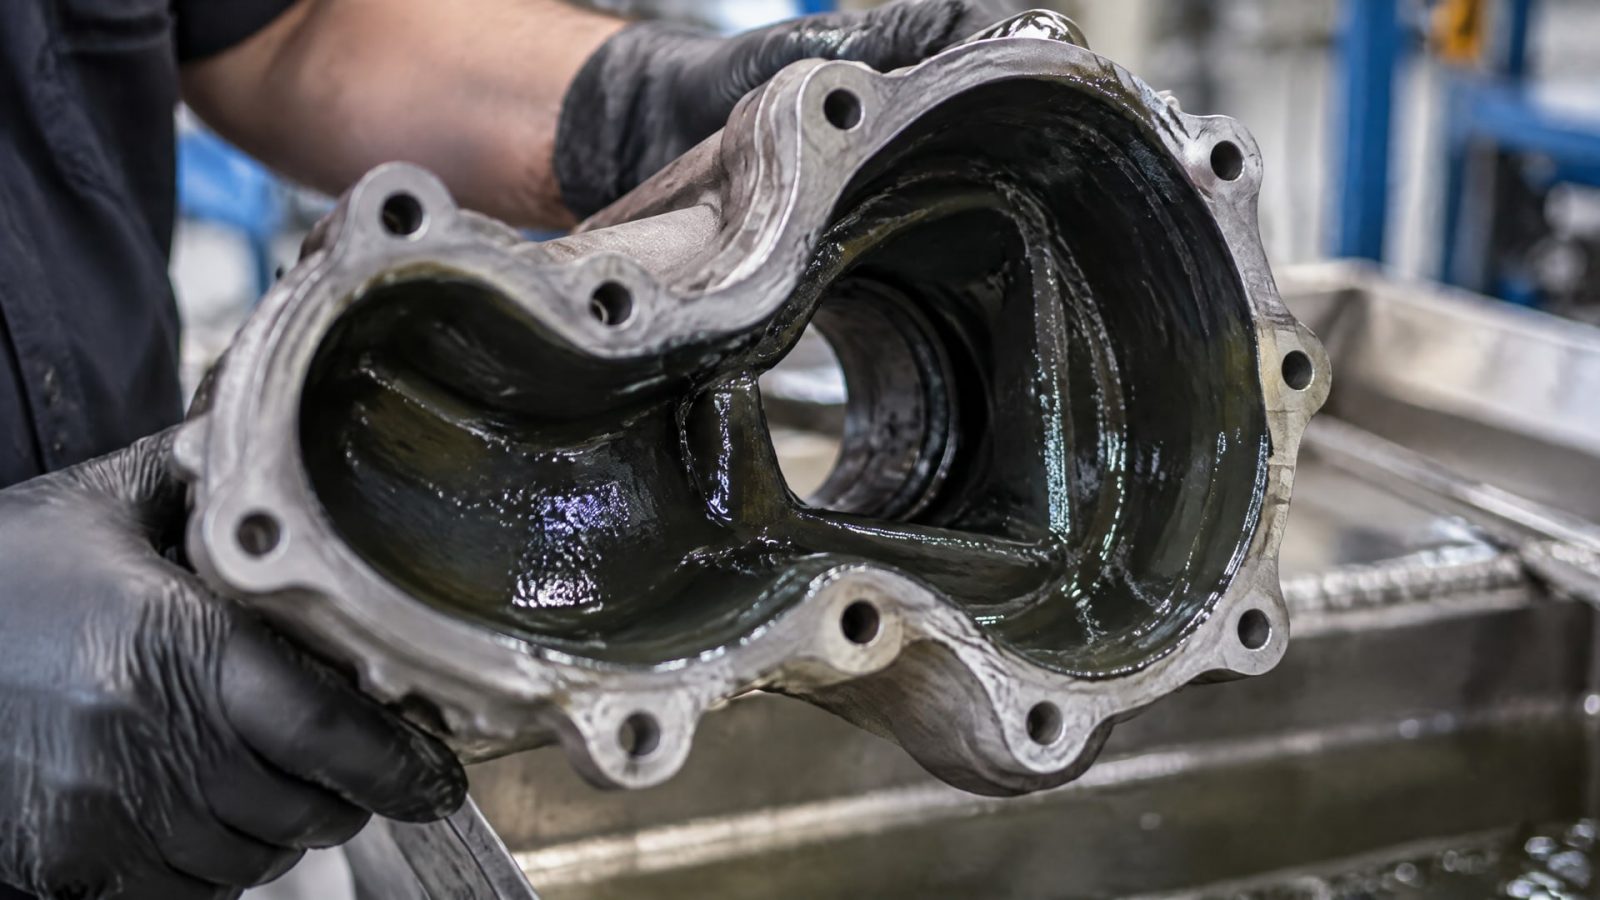
Это особенно важно для труб, каналов, отверстий и глубоких полостей: при распылении поток часто не достигает таких зон равномерно. Погружение помогает обработать их за один цикл, однако итог зависит от способности состава смочить поверхность и стечь без нежелательных наплывов.
Производственная выгода возникает не только за счет полного покрытия. Для повторяющихся изделий процесс можно организовать вокруг стабильных параметров ванны и извлечения. Типичная скорость извлечения, указанная для окунания, составляет 5-20 см/мин, но ее нельзя рассматривать отдельно от вязкости и содержания сухого остатка. Для распыления в качестве ориентиров приводят 20-40 psi и расстояние до детали 15-25 см: такой способ требует доступа сопла к покрываемым зонам.
При этом окунание может потребовать более сложного маскирования, если часть поверхности должна остаться без покрытия. Для деталей с большим количеством таких участков распыление часто рациональнее: оператор направляет состав на нужную зону, не погружая изделие целиком. Поэтому сравнивать методы только по расходу материала или числу операций недостаточно. Нужно учитывать также подготовку оснастки, отвод излишков, объем партии и повторяемость геометрии.
Для антифрикционных покрытий MODENGY выбор между окунанием и распылением определяют геометрия детали и требуемая толщина слоя. Эти параметры связаны с тем, сможет ли состав равномерно покрыть нужные поверхности и сохранит ли деталь необходимые посадки. Само название материала не дает основания выбирать метод без учета формы изделия и технологического процесса.
Практическое правило простое: окунание обычно предпочтительно, если изделие серийное, геометрия повторяется и нужно покрыть его внешние и внутренние поверхности. Распыление чаще подходит для малых партий, прототипов и деталей с изменчивой формой, а также когда покрытие отдельных зон нежелательно. Перед запуском серии целесообразно проверить выбранный процесс на детали и оценить равномерность пленки в труднодоступных местах.
Распыление: контроль локального нанесения и маскирование
Распыление удобно, когда поверхность открыта и оператор видит участок, на который подается состав.
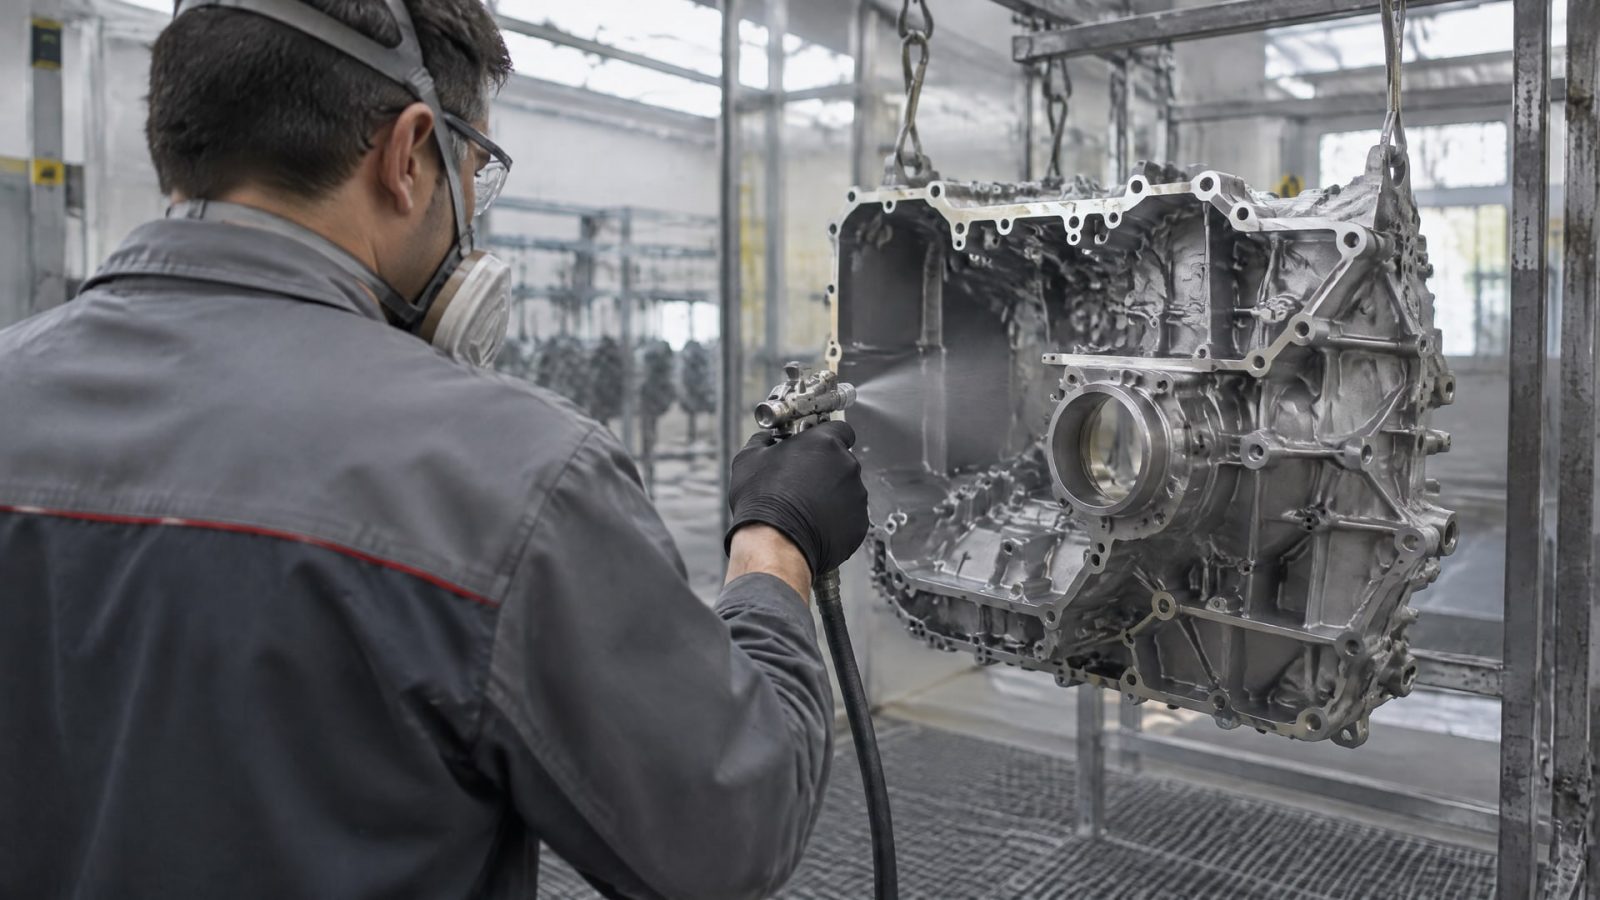
Метод позволяет направлять нанесение локально и может сократить маскирование зон, которые не должны быть покрыты. Это существенное преимущество для деталей с большим количеством функциональных участков, где покрытие способно повлиять на посадку, резьбу или зазор.
Для распыления приводят ориентиры: давление 20-40 psi, расстояние от сопла до поверхности 15-25 см и формирование мокрой пленки порядка 15-40 мкм за проход. Эти параметры помогают описать процесс, но не устанавливают допуск готового покрытия. Фактическая толщина после отверждения зависит от состава и технологии, поэтому ее проверяют по требованиям к конкретной детали и материала.
Ограничение распыления проявляется при сложной геометрии. Если сопло не имеет прямого доступа к поверхности, за выступом, внутри отверстия или в глубокой полости может остаться непрокрытая зона. На таких участках нельзя полагаться только на визуальный контроль снаружи. Если требуется полная укрываемость, нужно оценить, насколько надежно выбранная траектория распыления обеспечивает доступ к каждой поверхности, или сравнить процесс с окунанием.
Распыление также подходит для малых партий и изделий с меняющейся формой, когда организация отдельной ванны для погружения не оправдана. Однако при большой вариативности деталей меняются настройки и траектория нанесения, а значит, контроль результата остается важным. При окунании, в свою очередь, качество сильнее зависит от стабильности вязкости состава, дренажа и режима извлечения. Оба метода требуют управления процессом, но набор контролируемых параметров различается.
Выбирая способ нанесения, инженер сопоставляет доступность поверхности, потребность в маскировании и требования к локальной толщине. Если покрывать нужно только открытый участок, распыление может уменьшить объем ненужного нанесения. Если же задача - обработать сложную деталь целиком, распыление рискует оставить теневые зоны, и преимущество локального контроля не компенсирует неполную укрываемость.
Толщина покрытия и допуск: как учесть посадки и резьбу
Допуск по толщине покрытия нужно задавать с учетом конструкции детали, а не выбирать на глаз.
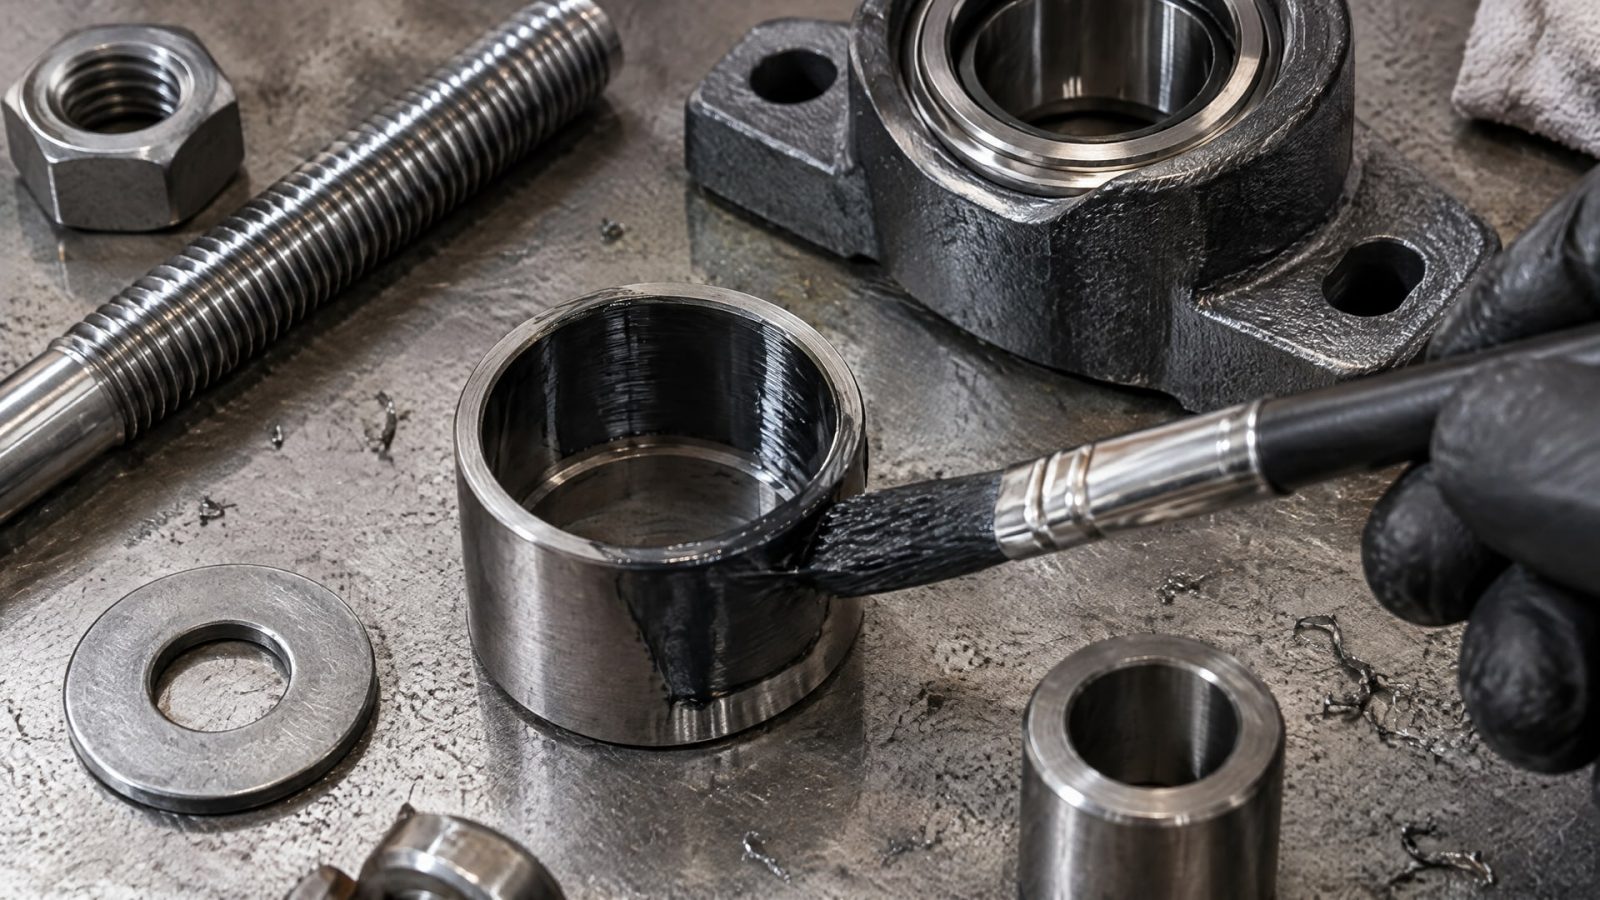
Слой может влиять на посадку, резьбу и зазор, поэтому до нанесения важно определить, какие поверхности участвуют в сборке и какие из них разрешено покрывать. Это относится и к антифрикционному твердосмазочному покрытию: его функциональное назначение не отменяет требований к размерам узла.
При окунании итоговая толщина зависит от вязкости состава, скорости извлечения и стекания. Типичный ориентир скорости извлечения составляет 5-20 см/мин. Для распыления в источнике указан диапазон мокрой пленки 15-40 мкм за один проход при давлении 20-40 psi и расстоянии 15-25 см от сопла. Эти числа описывают параметры нанесения, но не заменяют требования чертежа или спецификации к готовой детали.
Для измерения толщины металлических покрытий применяют ISO 4518. Стандарт охватывает измерение слоя толщиной от 0,01 до 1000 мкм на плоских поверхностях, а при соблюдении условий - и на цилиндрических. Этот диапазон не следует автоматически трактовать как допуск для антифрикционного покрытия: метод измерения и допустимую толщину определяют с учетом материала покрытия, поверхности и требований изделия.
ISO 4042 устанавливает ограничение для электроосажденных покрытий на резьбах: их толщина не должна превышать четверти фундаментального отклонения резьбы, чтобы не мешать сборке. Этот стандарт относится именно к электроосажденным покрытиям, а не задает универсальный допуск для антифрикционных материалов. Он показывает общий инженерный принцип: покрытие на резьбе необходимо увязывать с геометрией соединения.
До выбора метода полезно проверить:
Какие поверхности должны остаться непокрытыми и потребуется ли маскирование.
Какой допуск по толщине допустим на посадочных поверхностях, резьбе и в зазорах.
Можно ли измерить слой выбранным способом на конкретной геометрии.
Как вязкость и режим нанесения влияют на распределение материала по детали.
Такой порядок помогает сравнить не только окунание и распыление, но и последствия каждого варианта для сборки. Если детали имеют внутренние полости и одновременно строгие размерные ограничения, процесс стоит подтвердить пробным нанесением и измерением на характерных участках.
Подготовка поверхности и отверждение антифрикционного покрытия
Антифрикционное покрытие наносят на чистую, сухую и обезжиренную поверхность.
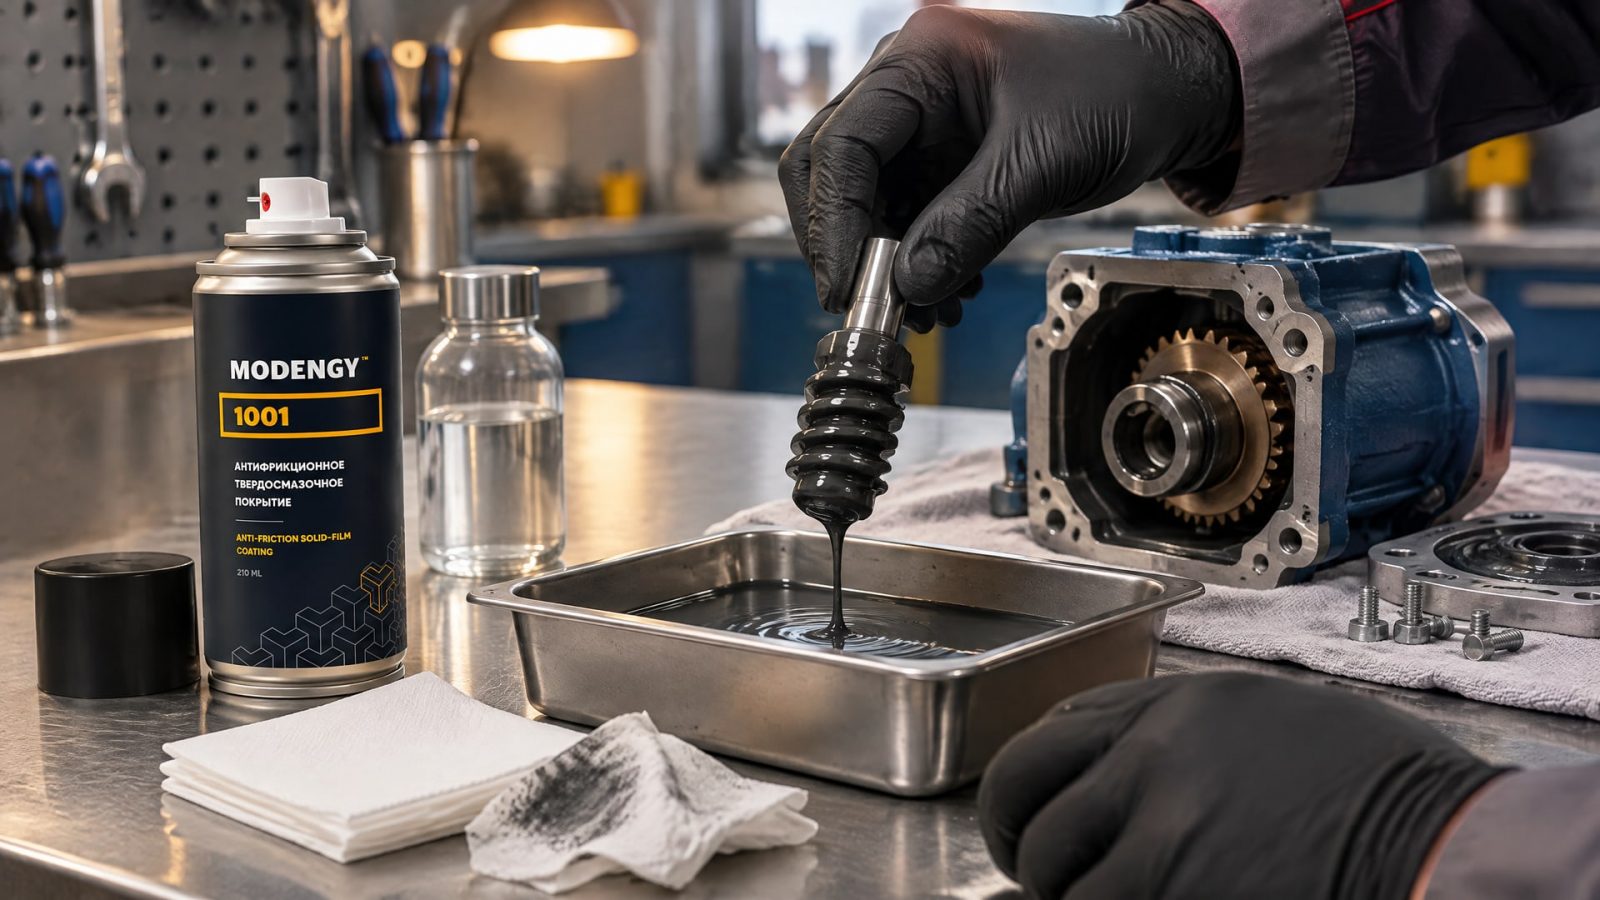
Загрязнения и остатки масла мешают равномерному смачиванию и могут ухудшить качество пленки. Требование к подготовке одинаково важно и для окунания, и для распыления: удобство метода не компенсирует недостаточную очистку детали.
После нанесения покрытие почти всегда отверждают. Время может составлять от 2 до 90 минут, а температура - от комнатной до 250 °C. Режим зависит от механизма отверждения: используют тепло, воздух или ультрафиолет. Поэтому термин «запекаемое покрытие для редуктора» сам по себе не определяет ни способ нанесения, ни режим обработки. Нужно проверить, допускает ли материал нагрев детали и соответствует ли этот режим ограничениям узла.
До отверждения имеют значение равномерность пленки, стекание и риск наплывов. При окунании нужно поддерживать практически постоянную вязкость ванны и управлять извлечением детали; типичный ориентир скорости составляет 5-20 см/мин. При распылении важно обеспечить доступ сопла к покрываемым участкам: параметры 20-40 psi и 15-25 см служат ориентирами нанесения, а не универсальными настройками для любого состава.
В червячном редукторе снижение КПД может быть связано с потерями на трение. В таких случаях рассматривают не только геометрию нанесения, но и совместимость покрытия с узлом и его отверждением. Для задачи снижения трения в червячном редукторе используют антифрикционное твердосмазочное покрытие MODENGY 1001: оно отверждается при комнатной температуре и снижает трение. Этот материал нельзя автоматически относить к запекаемым покрытиям, а его упоминание не определяет, каким способом наносить состав: метод выбирают с учетом конкретной детали и требований процесса.
На этапе подготовки производства стоит отдельно подтвердить три условия: поверхность обезжирена и высушена, режим отверждения совместим с деталью, а выбранный способ нанесения обеспечивает нужную укрываемость. Если требуется нагрев, проверяют режим до обработки серии; для материалов с отверждением при комнатной температуре такой нагрев не следует предполагать без указаний производителя.
Как выбрать процесс для серии, партии и закупки
Решение об окунании или распылении лучше принимать по совокупности технологических и экономических факторов.
Окунание часто подходит для стабильных серий повторяющихся деталей, особенно если покрывать нужно внешние и внутренние поверхности. Распыление обычно гибче для малых партий, прототипов и изделий с разной геометрией. Универсального преимущества по стоимости у одного метода нет: на итог влияют укрываемость, маскирование, потери состава, производительность и контроль качества.
Для окунания существенны вязкость ванны, дренаж и скорость извлечения. Ориентир 5-20 см/мин полезен для понимания режима, но не гарантирует одинаковую толщину для разных материалов и изделий. Для распыления задают давление, расстояние до поверхности и число проходов; ориентиры 20-40 psi и 15-25 см помогают описать процесс. Мокрая пленка за проход может составлять 15-40 мкм, но готовую толщину оценивают по требованиям к изделию, а не только по параметрам нанесения.
При сравнении предложений и планировании закупки важно сопоставлять материалы и технологию. Если возникает задача антифрикционные покрытия купить для серийного участка, закупщику полезно запросить не только стоимость материала, но и требования к подготовке поверхности, нанесению и отверждению. Инженеру при этом нужно определить, как будут контролировать толщину и обрабатывать внутренние зоны. Без этих данных сравнение стоимости не показывает полную стоимость процесса.
Перед выбором можно пройти короткую проверку:
Определить, какие поверхности должны быть покрыты, включая внутренние полости.
Проверить, можно ли нанести материал распылением без теневых зон.
Оценить число участков, требующих маскирования.
Установить допустимую толщину с учетом посадок, резьб и зазоров.
Сверить режим отверждения с ограничениями детали и возможностями производства.
Подтвердить равномерность слоя на пробной детали.
Если детали повторяются, а сложная геометрия требует полного покрытия, окунание может дать более предсказуемую организацию серии. Если нужно работать с открытыми поверхностями, разными изделиями или отдельными зонами, распыление дает больше гибкости. Итоговый выбор подтверждают испытанием процесса и проверкой готовой детали по спецификации.
Часто задаваемые вопросы
Окунание всегда дает более толстый слой, чем распыление?
Нет. Толщина при окунании зависит от вязкости состава, содержания сухого остатка, скорости извлечения и стекания. Для этого метода приводят ориентир скорости 5-20 см/мин, но он не задает толщину сам по себе. Результат зависит от сочетания параметров материала и процесса, поэтому слой проверяют на готовой детали.
Какой допуск по толщине покрытия нужен для резьбы?
Универсального значения для антифрикционного покрытия нет: допуск зависит от резьбы, сопряжения и требований к сборке. ISO 4042 ограничивает толщину электроосажденных покрытий на резьбе четвертью фундаментального отклонения, но этот стандарт не задает допуск для всех типов покрытий. Требования нужно определять по конструкции изделия и документации.
Подходит ли распыление для отверстий и внутренних каналов?
Распыление может быть менее надежным для отверстий, каналов и глубоких полостей, если сопло не имеет прямого доступа к поверхности. Поток способен оставить непрокрытые участки. Окунание обычно предпочтительнее, когда требуется за один проход обработать внешние и внутренние поверхности, но результат зависит от смачивания и стекания состава.
Любое антифрикционное покрытие можно наносить окунанием?
Нет. Способ нанесения зависит от вязкости материала, поведения состава при стекании, геометрии детали и требований к конечной пленке. Также нужно учитывать маскирование участков, которые не должны быть покрыты. Перед серийным запуском следует проверить совместимость покрытия с выбранным процессом и подтвердить результат на детали.
Заключение
Окунание выгоднее распыления, когда требуется равномерно покрыть сложную деталь снаружи и изнутри, включая отверстия и полости, а изделия выпускают серией. Распыление рациональнее для открытых поверхностей, локального нанесения и деталей, где важно ограничить покрытие нужными зонами. В обоих случаях выбор зависит от геометрии, допуска по толщине, маскирования и режима отверждения.
Следующий шаг - определить поверхности нанесения и ограничения по посадкам, затем провести пробную обработку выбранным методом. Проверьте укрываемость, толщину на характерных участках и совместимость режима отверждения с деталью. Это позволит выбрать процесс по результату, а не по предположению о том, что один метод всегда экономичнее другого.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на посадку деталей, и как избежать проблем при сборке.
Узнайте, как антифрикционное покрытие повышает КПД червячного редуктора и облегчает его пуск, снижая трение в узле.
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства и продлить срок службы.