
Смазка для волочения проволоки: причины темных пятен на медной проволоке
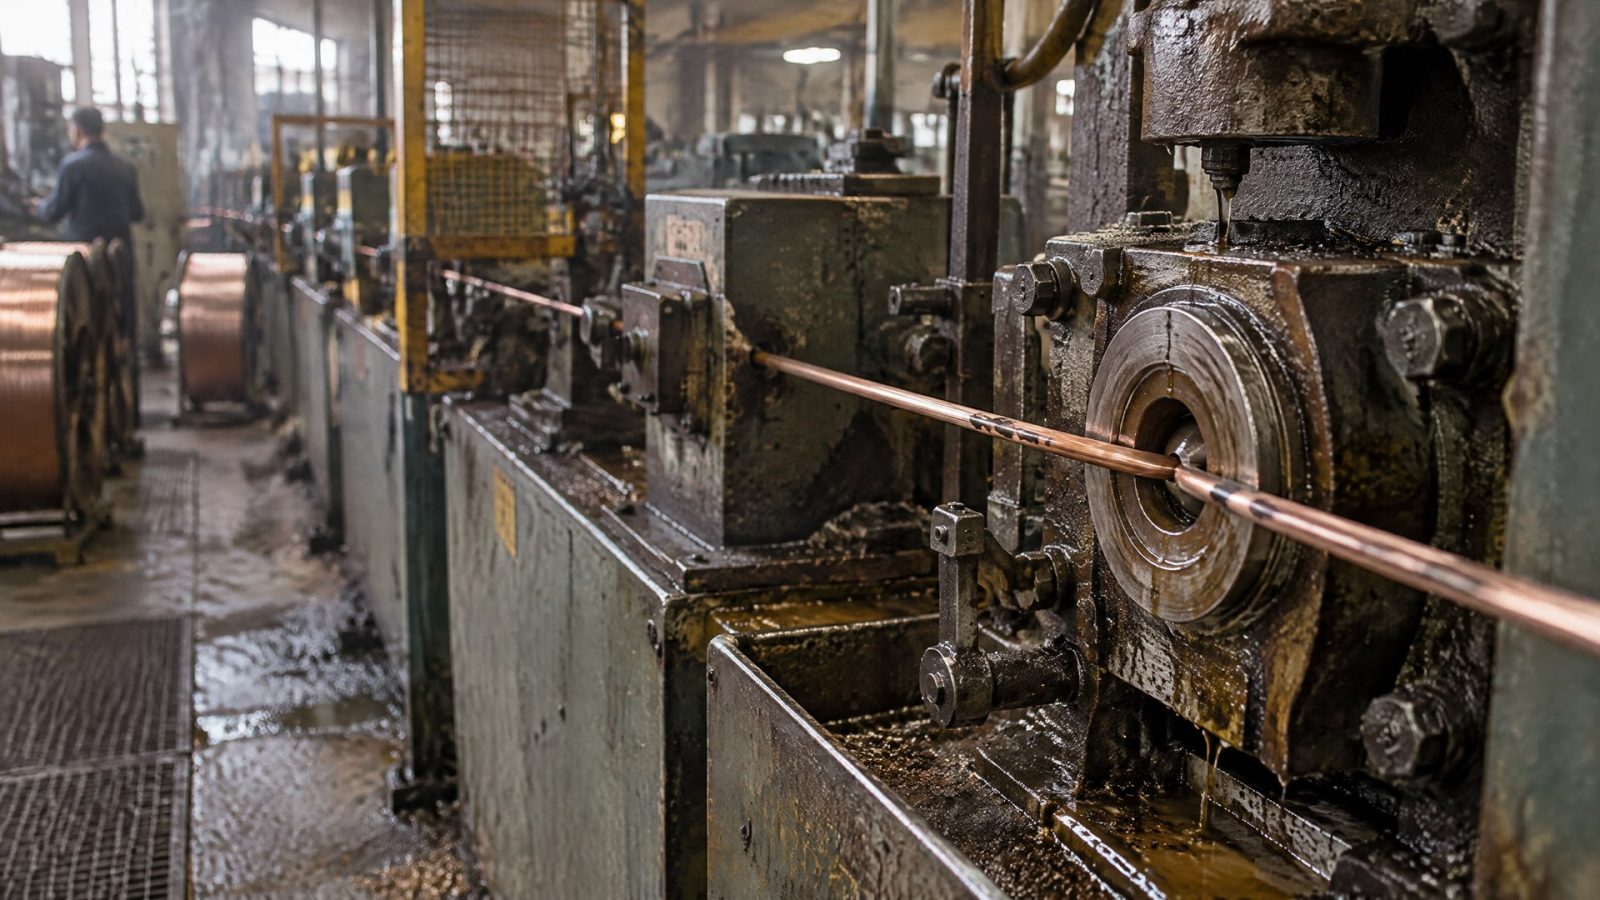
Темные пятна на медной проволоке не всегда означают только окисление меди. Их появление может быть связано с загрязнением и старением смазки, снижением pH, накоплением меди в рабочей жидкости, недостаточным охлаждением или нарушением очистки между проходами. Поэтому причину ищут не только в сырье, но и в состоянии эмульсии, фильтров, волок и оборудования после отжига.
Статья полезна инженерам, технологам и закупщикам, которые подбирают смазку для волочения проволоки и разбирают причины дефектов поверхности. Ниже рассмотрены признаки, которые стоит проверить, рабочие диапазоны концентрации эмульсии и порядок действий при потемнении. Отдельно разобраны фильтрация, охлаждение и замена рабочей жидкости.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки - это технологический симптом, а не однозначный диагноз.
Окисление меди возможно, но похожий дефект может возникнуть и при ухудшении состояния рабочей жидкости. Если в ней накапливаются медь и металлическая мелочь, а pH снижается, загрязнения и остатки смазки способны влиять на чистоту поверхности.
На состояние проволоки также воздействуют температура и охлаждение. В отраслевых рекомендациях отдельно отмечено, что проблема может усиливаться в теплый сезон, когда рабочая жидкость быстрее ухудшается, а охлаждение становится недостаточным. Если проволока после отжига остается горячей, а длины участка охлаждения не хватает, риск появления пятен возрастает. Температура охлаждающей воды ниже 50°C помогает снизить этот риск при правильно организованном охлаждении.
Еще один источник дефектов - загрязнения, попадающие на проволоку с каплями и брызгами. Поэтому пятна могут появляться не только из-за состава эмульсии: проверяют чистоту оборудования, состояние волок и то, как поверхность очищают между проходами. Если дефект возникает на отдельных участках, важно сопоставить его расположение с траекторией проволоки, зонами контакта и участками охлаждения.
Шламообразование смазки и накопление металлической взвеси особенно нежелательны при тонком волочении. Частицы и загрязнения могут оставаться на поверхности, если эмульсия плохо фильтруется или недостаточно эффективно промывает проволоку. Простое увеличение подачи смазки не решает проблему: загрязненная жидкость может продолжить переносить частицы к поверхности.
Чтобы не принять один признак за окончательный вывод, сопоставляют несколько параметров:
изменение pH и температуры рабочей жидкости;
наличие посторонних масел и металлической взвеси;
состояние фильтров и волок;
качество охлаждения после отжига;
чистоту проволоки после каждого прохода.
Как выбрать смазку для волочения проволоки
Для медной проволоки применяют жидкие и твердые смазки.
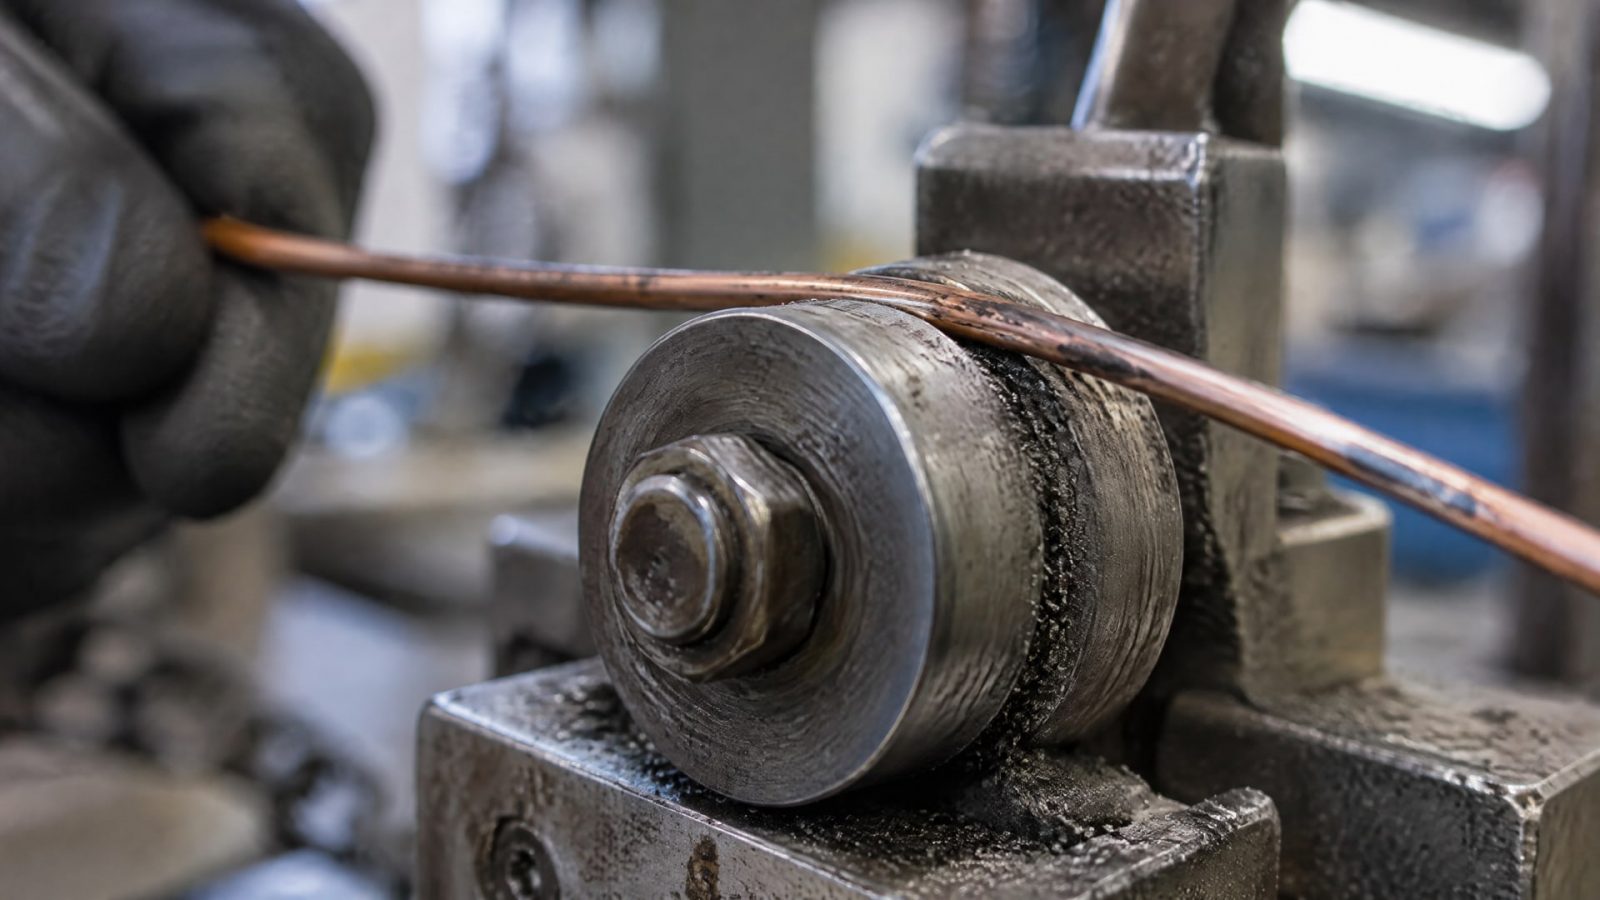
Жидкие составы обычно используют при уменьшении диаметра, а твердые смазки могут быть на основе кальциевых, натриевых и алюминиевых стеаратов. Поэтому выбор зависит от технологии: смазка для сухого волочения проволоки и эмульсионный состав работают в разных условиях, и критерии их оценки нельзя сводить к одному показателю.
Для эмульсионной смазки важны не только снижение трения, но и очищающее действие. На тонких проходах возрастает значение вымывания загрязнений и удаления частиц: недостаточная очистка может оставить остатки на поверхности даже при подходящих смазывающих свойствах. Для меди также учитывают защиту от потемнения, низкое пенообразование, фильтруемость и поведение остатков после волочения.
Концентрацию эмульсии выбирают с учетом этапа процесса. В отраслевом материале приведены следующие рабочие диапазоны:
| Этап волочения меди | Ориентир по концентрации эмульсии |
|---|---|
| Предразделочное волочение | 8-12% |
| Промежуточное волочение | 4-6% |
| Тонкое волочение | 2-4% |
Эти значения используют как ориентир для технологической карты, если применяется соответствующий тип эмульсии. Они не заменяют требования конкретного процесса: при отклонении концентрации нужно оценивать не только пятна, но и состояние эмульсии, фильтрацию и чистоту поверхности.
Если проволока предназначена для лужения, гальванических операций или другого последующего покрытия, важны смываемость и отсутствие трудноудаляемых остатков. Смазки для волочения нержавеющей проволоки не следует автоматически считать взаимозаменяемыми с составами для меди: для меди отдельный акцент делают на чистоте поверхности и снижении потемнения. При подборе закупщику и технологу стоит сверяться со спецификацией процесса, а не выбирать смазку только по общему назначению.
Концентрация, pH и температура эмульсии
Стабильность эмульсии оценивают по нескольким параметрам одновременно.
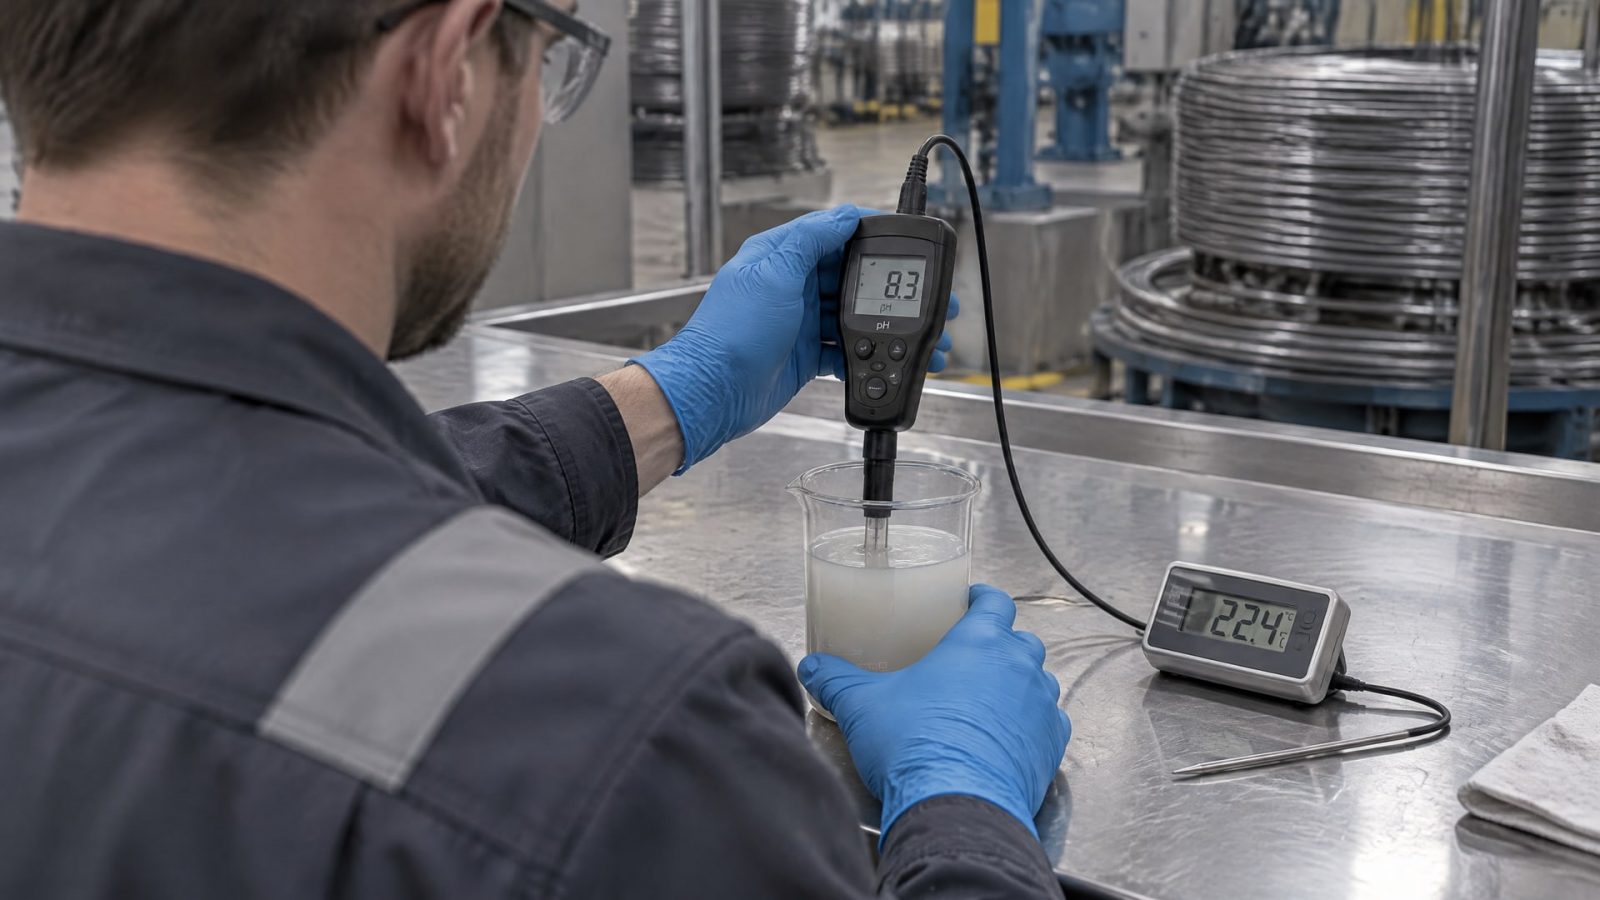
Концентрация показывает соотношение компонентов рабочей жидкости, но сама по себе не подтверждает, что смазка чистая и сохраняет нужные свойства. Для диагностики потемнения проверяют pH, температуру, наличие металлической взвеси и загрязнение посторонними маслами.
Для рабочих эмульсий в рекомендациях указан диапазон температуры 35-45°C. Перегрев ускоряет ухудшение жидкости, а посторонние масла и металлические частицы дополнительно осложняют ее работу. Поэтому полезно фиксировать показатели регулярно, а не только после появления дефекта: так проще увидеть изменение состояния и связать его с потемнением проволоки.
Если концентрация отличается от принятого для этапа диапазона, сначала проверяют корректность измерений и состояние системы. Для предразделочного волочения приводится ориентир 8-12%, для промежуточного - 4-6%, для тонкого - 2-4%. Эти значения относятся к соответствующему типу эмульсии и не должны механически переноситься на другую технологию или сухое волочение.
Низкое пенообразование и хорошая фильтруемость помогают поддерживать стабильность процесса, но проблему не устранить одной корректировкой концентрации. Когда в системе много загрязнений, необходимо оценить фильтры и удалить металлическую мелочь. Если pH снижается, а рабочая жидкость заметно загрязнена, проверяют, не требуется ли ее обновление.
В журнале контроля удобно отмечать:
концентрацию эмульсии и этап волочения;
температуру рабочей жидкости;
изменение pH;
наличие посторонних масел и металлических частиц;
случаи потемнения и участок процесса, где они появились.
Такая запись помогает отличить разовое загрязнение от постепенного ухудшения эмульсии. Она также дает основание корректировать режим обслуживания, вместо того чтобы добавлять больше смазки без проверки ее состояния.
Фильтрация, охлаждение и очистка между проходами
Для тонкой проволоки качество очистки и фильтрации может быть не менее важным, чем способность смазки снижать трение.
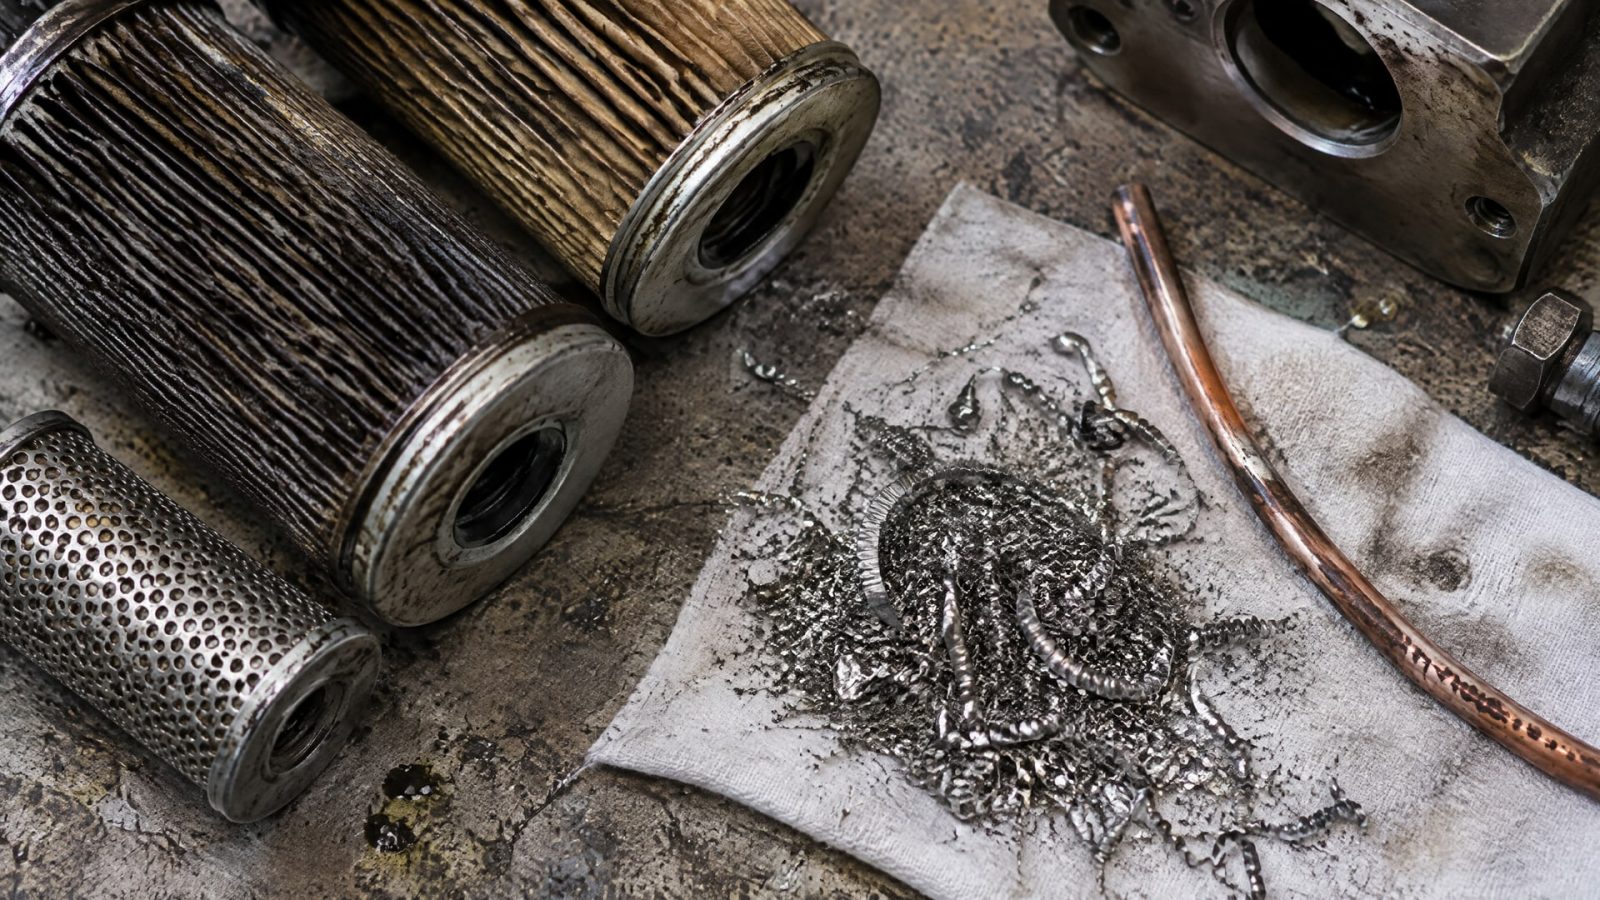
Металлическая мелочь и шлам остаются в жидкости, если система не удаляет их эффективно. В результате загрязнения могут повторно попадать на проволоку и становиться причиной пятен.
Начать проверку стоит с фильтров и рабочих зон, где жидкость контактирует с проволокой. Осматривают сетку фильтра, оценивают наличие металлической взвеси, проверяют загрязнение посторонними маслами. Если фильтруемость ухудшилась, одной доливкой свежей эмульсии проблему не решить: загрязнения останутся в системе.
Затем проверяют охлаждение после отжига. Важны фактическая температура охлаждающей воды и достаточная длина участка охлаждения. Значение ниже 50°C приводится как ориентир, который помогает избегать черных пятен при правильно организованном охлаждении. Если охлаждение недостаточно, необходимо оценить не только температуру воды, но и весь путь проволоки после отжига.
Отдельно осматривают поверхность проволоки и оборудование между проходами. Капли и брызги могут переносить загрязнения, а плохо очищенная поверхность сохраняет остатки смазки и частицы. Поэтому стоит проверить, не связано ли расположение пятен с конкретным участком линии или зоной контакта с волоком.
Порядок проверки можно выстроить так:
осмотреть фильтры и удалить накопившуюся металлическую мелочь;
проверить рабочую жидкость на загрязнение посторонними маслами;
оценить температуру эмульсии и охлаждающей воды;
проверить очистку проволоки между проходами;
сопоставить расположение пятен с участком отжига, охлаждения и волочения.
Такой подход помогает не ограничиваться поверхностной очисткой готовой проволоки. Если дефект связан с переносом загрязнений или нарушением охлаждения, механическая обработка уже не устранит причину его повторного появления.
Когда нужна замена смазки волочения
Замена смазки волочения может потребоваться, если в рабочей жидкости накопились отходы и металлическая взвесь, она загрязнена посторонними маслами или снизился pH.
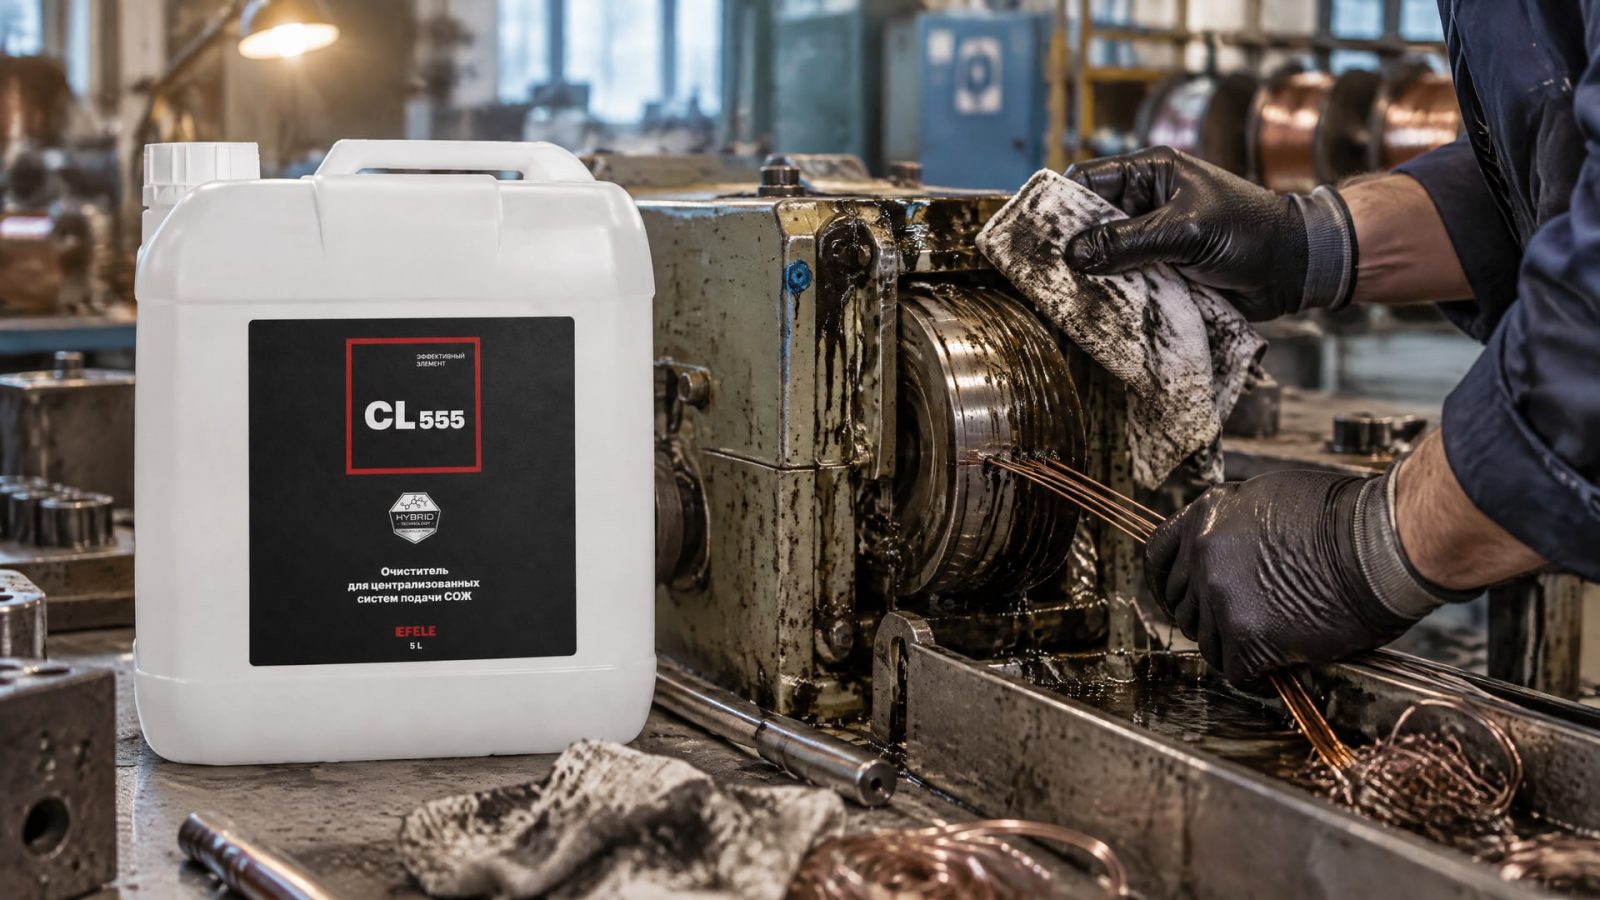
Частота зависит от состояния системы и режима работы. В качестве профилактического ориентира при загрязнении и падении pH приводится замена примерно раз в месяц, но этот интервал не следует считать обязательным для любой линии.
Перед заменой оценивают, что именно ухудшило состояние жидкости. Если в системе остался шлам, заливка свежей эмульсии не удалит загрязнения из оборудования. В таком случае проводят очистку и промывку системы, проверяют фильтры и только после этого готовят рабочую жидкость к дальнейшей работе.
Загрязненные остатки могут сохраняться в системе и снова попадать в эмульсию. Для промывки перед заменой используют специализированный очиститель для систем СОЖ, например EFELE CL-555. После очистки важно проверить фильтры и оценить чистоту системы, чтобы остаточные загрязнения не свели на нет замену рабочей жидкости.
При появлении пятен полезно фиксировать дату замены, состояние эмульсии и результаты проверки оборудования. Если дефект возвращается вскоре после обновления жидкости, причина может быть не в сроке замены, а в недостаточной фильтрации, охлаждении или загрязнении поверхности. Повторная замена без устранения этих факторов не гарантирует, что пятна исчезнут.
Для планирования обслуживания учитывают совокупность признаков:
снижение pH;
рост загрязнения и количества металлической взвеси;
появление посторонних масел;
ухудшение фильтруемости;
повторное потемнение после очистки или замены жидкости.
Такой порядок помогает закупщику и инженеру обосновать замену состоянием рабочей жидкости, а не только календарным сроком. Он также позволяет отличить потребность в свежей эмульсии от необходимости промыть систему или восстановить нормальную фильтрацию.
Часто задаваемые вопросы
Темные пятна на медной проволоке всегда связаны с окислением?
Нет. Окисление меди может быть одной из причин, но пятна также связывают со старением и загрязнением смазки, снижением pH, накоплением меди в жидкости, недостаточным охлаждением и загрязнением поверхности. Для диагностики проверяют рабочую жидкость, фильтры, волоки и охлаждение после отжига.
Какую концентрацию эмульсии применять при волочении меди?
В качестве ориентиров приводятся 8-12% для предразделочного, 4-6% для промежуточного и 2-4% для тонкого волочения. Эти значения относятся к соответствующему типу эмульсии. Концентрацию сверяют с технологической картой и оценивают вместе с pH, температурой и чистотой рабочей жидкости.
Как часто нужна замена смазки волочения?
Универсального календарного интервала для любой линии нет. При загрязнении рабочей жидкости, накоплении отходов и снижении pH в качестве профилактического ориентира приводится замена примерно раз в месяц. Решение принимают по состоянию эмульсии и системы, а перед заливкой свежего состава удаляют накопившиеся загрязнения.
Подойдет ли смазка для сухого волочения проволоки для медной эмульсионной линии?
Нет, назначение и условия применения отличаются. Для сухого волочения применяют твердые смазки, в том числе на основе стеаратов, а для эмульсионного процесса важны концентрация, фильтруемость и очищающее действие рабочей жидкости. Подбор проводят по технологии и требованиям к поверхности медной проволоки.
Заключение
Темные пятна на медной проволоке могут быть следствием окисления, но также указывают на загрязнение или старение смазки, снижение pH, недостаточную фильтрацию, слабое охлаждение либо нарушения очистки между проходами. Чтобы найти причину, проверяют параметры эмульсии, фильтры, волоки и участок охлаждения после отжига, а не ограничиваются добавлением смазки или обработкой готовой проволоки.
Практический следующий шаг - зафиксировать концентрацию, температуру и pH рабочей жидкости, осмотреть фильтры и проверить охлаждение. Если эмульсия загрязнена, оценить необходимость ее замены и очистки системы; ориентир около одного месяца применять только с учетом состояния жидкости и оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте фильтровальное полотно для волочильной эмульсии, учитывая тип загрязнений, расход, вязкость и пропускную способность.
Узнайте, как безопасно перейти на новую смазку для волочения, очистить систему и избежать проблем с оборудованием.
Узнайте, когда финишная обработка покрытия допустима, а когда может повредить антифрикционный слой.