
Смазка для волочения проволоки: как температура влияет на пенообразование
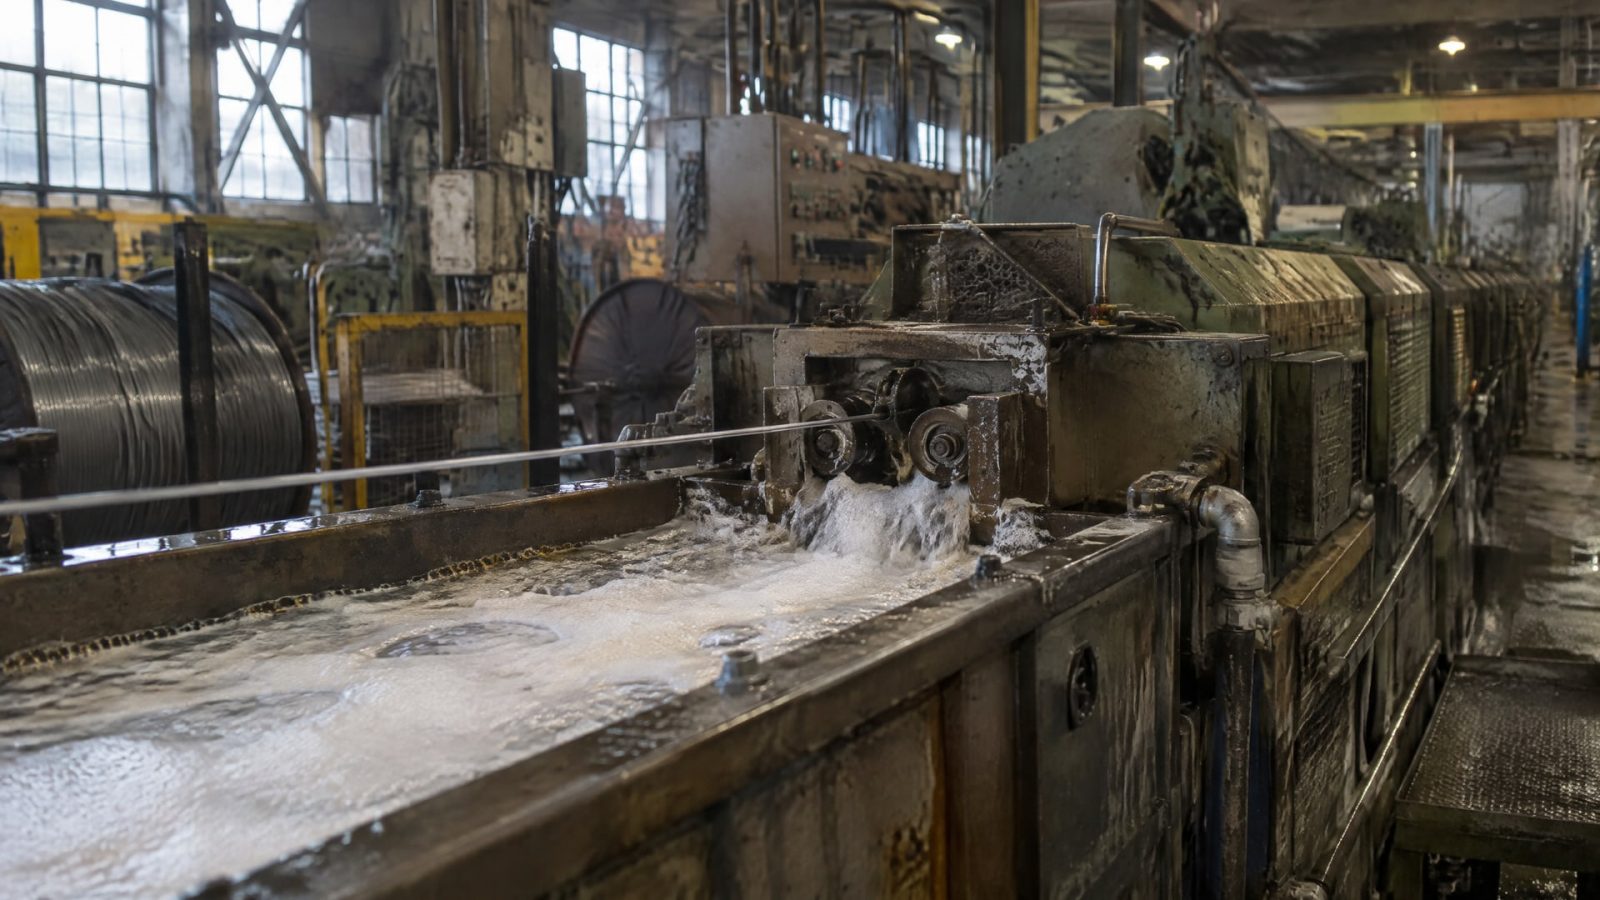
Температура смазочно-охлаждающей жидкости влияет на устойчивость пены, но ее повышение не всегда усиливает пенообразование. В технических материалах отмечено, что с нагревом пена часто становится менее стабильной. Однако при температуре выше 50 °C эффективность некоторых силиконовых пеногасителей может снижаться, а аэрация, мягкая вода и конструкция возврата жидкости способны влиять на пену сильнее, чем температура.
Статья полезна инженерам и техническим специалистам, которые настраивают мокрое волочение, а также закупщикам, выбирающим смазку волочения проволоки. Разберем, как оценивать температурный режим, почему пена появляется даже при нагреве жидкости и что проверить до добавления пеногасителя. Отдельно рассмотрим фильтрацию и отличие мокрого волочения от сухого.
Смазка волочения проволоки и температурный режим
Мокрое волочение проводят с жидкой смазочной средой: проволока полностью погружена в неводный, водосмешиваемый или синтетический состав.
В такой системе температура влияет и на поведение жидкости, и на устойчивость пены. В техническом материале по смазочно-охлаждающим жидкостям отмечено, что при повышении температуры пена часто становится менее стабильной. Поэтому правило «чем горячее, тем больше пены» неверно.
Единой рабочей температуры для всех жидкостей нет. Для одной системы мокрого волочения указан диапазон 75–130 °F, что соответствует примерно 24–54 °C. Для ряда реактивных составов приводятся режимы 165–190 °F, или около 74–88 °C; для нереактивных составов также встречается диапазон 170–190 °F, или примерно 77–88 °C. Эти значения относятся к разным составам и условиям процесса, а не задают универсальную уставку для ванны.
| Условия или параметр | Значение из технических материалов |
|---|---|
| Рабочая температура одной системы мокрого волочения | 24–54 °C |
| Режим для ряда реактивных составов | 74–88 °C |
| Режим для ряда нереактивных составов | 77–88 °C |
| Температура, выше которой может снижаться эффективность некоторых силиконовых пеногасителей | 50 °C |
Температурный режим следует оценивать вместе с типом смазки и схемой циркуляции. При нагреве выше 50 °C отдельные силиконовые пеногасители могут работать менее эффективно. Если после этого жидкость охлаждается, в технических рекомендациях отмечена возможная необходимость повторного дозирования. Это не означает, что пеногаситель нужно добавлять при каждом изменении температуры: сначала следует проверить, подходит ли состав для конкретного режима и нет ли других причин пены.
Для инженера важен не один показатель температуры, а его связь с состоянием системы. Сверьте фактический режим с документацией на смазку, оцените появление пены при изменении нагрузки и проследите, сохраняется ли она после стабилизации температуры. Такая проверка помогает отличить влияние нагрева от проблем с аэрацией, водой или возвратом жидкости.
Почему появляется пена при волочении проволоки
Температура не единственная причина пенообразования.
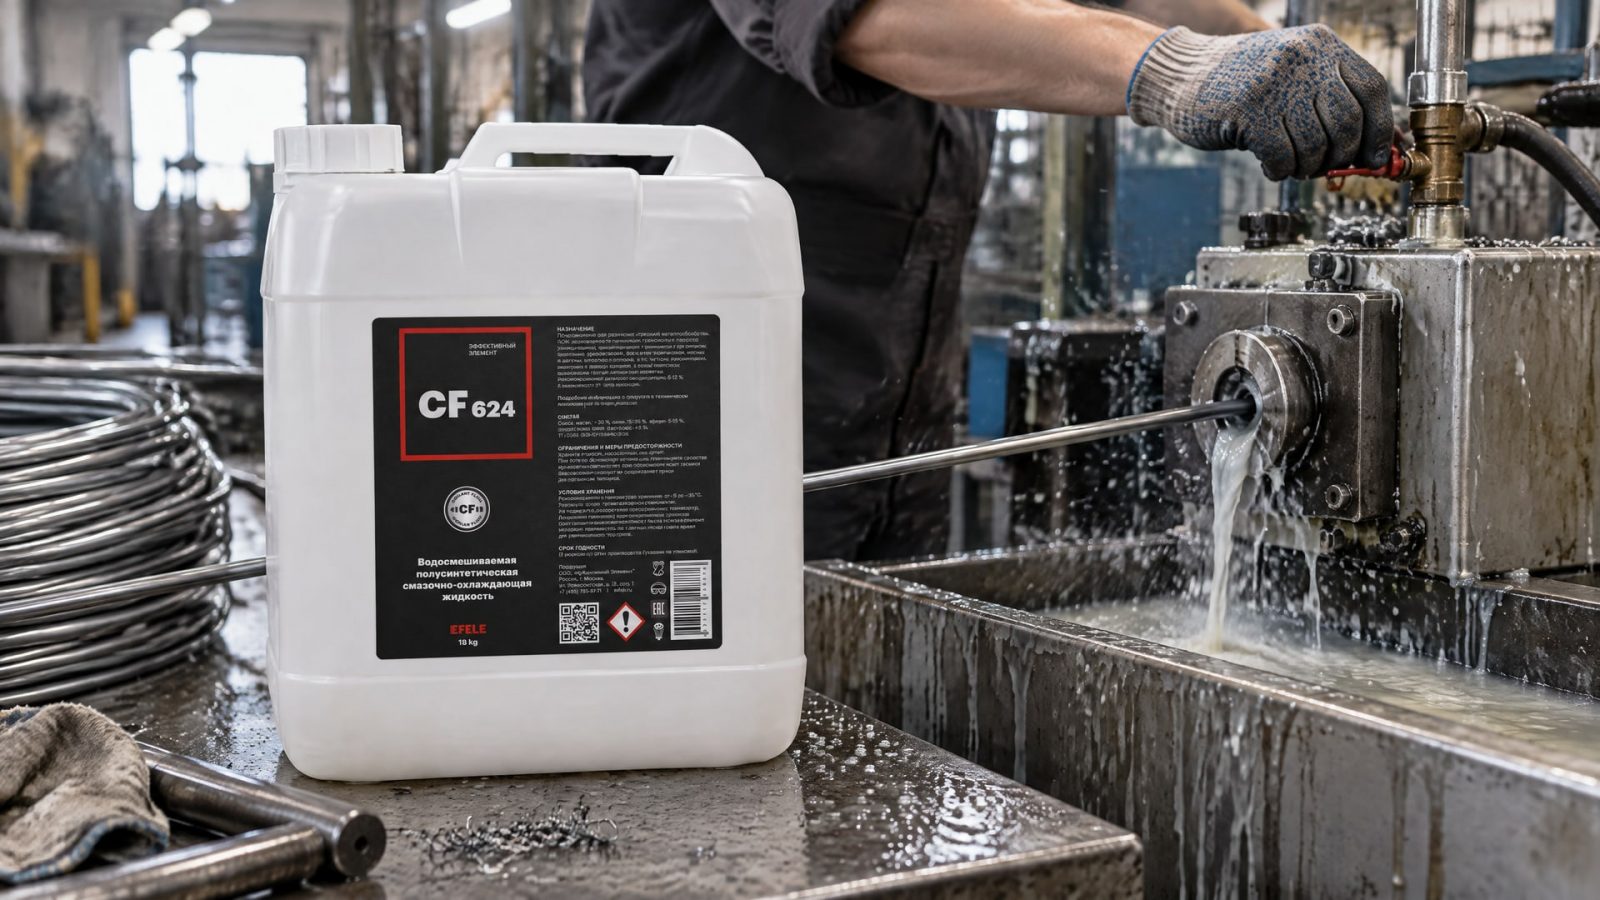
Среди значимых факторов технические материалы выделяют мягкую воду, аэрацию и особенности возврата жидкости. Вода с жесткостью менее 50 ppm может усиливать образование пены. Подсос воздуха в контур, возвратные потоки выше уровня жидкости и мелкоячеистые экраны на возврате также способны провоцировать ее появление.
Если пена возникла после изменения температурного режима, не стоит сразу считать нагрев первопричиной. Сначала проверьте, не изменились ли условия подачи и возврата жидкости. Осмотрите возвратные трубы, места возможного подсоса воздуха и положение потока относительно уровня в резервуаре. Затем сопоставьте появление пены с качеством воды и режимом работы оборудования.
Полезно вести наблюдения в одинаковых условиях: фиксировать температуру, момент появления пены и состояние циркуляции. Если проблема возникает при запуске или после изменения расхода, это повод проверить подачу и возврат. Если пена появляется после долива или замены воды, оцените ее жесткость и совместимость с применяемой жидкостью. При этом не следует делать вывод о причине только по внешнему виду пены: перечисленные факторы могут действовать одновременно.
При подборе состава важна не только вязкость, но и склонность к пенообразованию. Для жидких смазок в материалах по волочению отдельно отмечаются низкое пенообразование и хорошая фильтруемость. Полусинтетическая водорастворимая СОЖ EFELE CF-624 предназначена для формовки и волочения; ее рассматривают в тех случаях, когда требуется предотвратить пенообразование и поддержать стабильную работу системы. При выборе нужно учитывать фактическую воду, температурный режим и особенности циркуляции, а не переносить параметры одной установки на другую.
Фильтрация смазки волочения: что проверить
Фильтрация помогает поддерживать чистоту рабочей жидкости, но более тонкий фильтр не всегда улучшает работу системы.
Согласно техническим материалам, фильтры с размером пор менее 10 мкм могут удалять антипенные компоненты. Поэтому фильтрация смазки волочения требует учета не только улавливания загрязнений, но и совместимости фильтрующего узла с составом жидкости.
Если пена появляется в системе с тонкой фильтрацией, проверьте характеристики фильтра и последовательность узлов. В некоторых случаях добавки против пены вводят после фильтрации, чтобы снизить риск их удаления из жидкости. Это решение зависит от устройства системы и рекомендаций к конкретной смазке. Не следует менять степень фильтрации или дозировку добавки без проверки технологических требований.
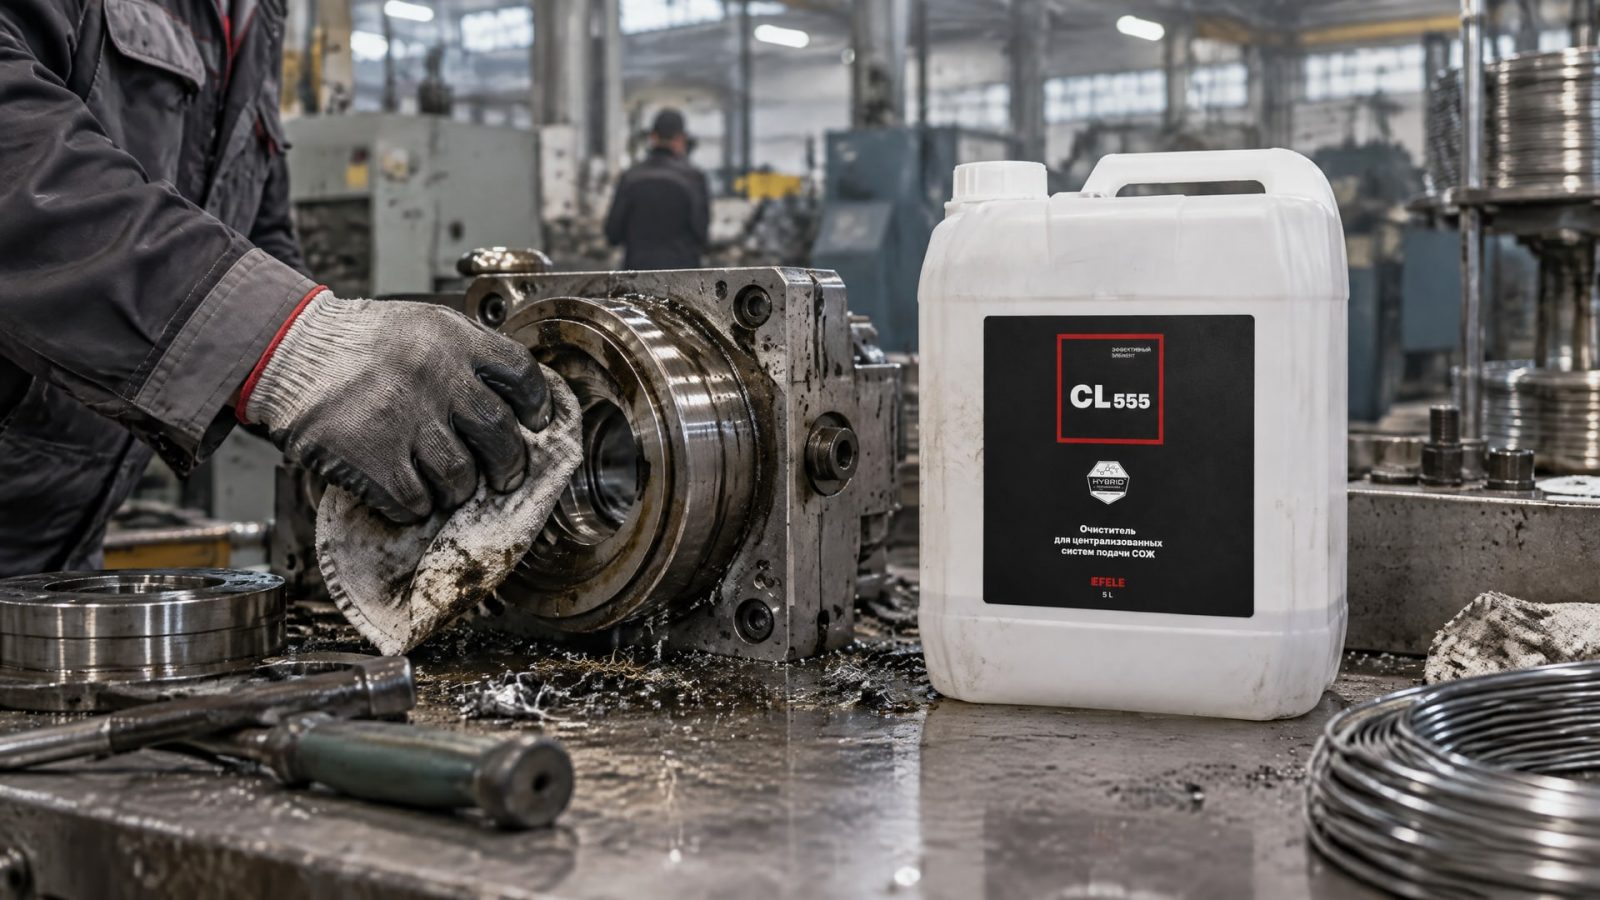
Когда проблема связана с загрязнениями и отложениями, одной корректировки пеногасителя может быть недостаточно. Перед заменой смазочно-охлаждающей жидкости и для поддержания чистоты системы подачи применяют очиститель EFELE CL-555: он предназначен для удаления отложений и предотвращения шламообразования. Очистка помогает привести систему в порядок перед заправкой, но не заменяет проверку причин пенообразования, фильтров и возвратных линий.
Перед вмешательством полезно зафиксировать исходные условия и менять параметры последовательно. Если одновременно заменить жидкость, изменить фильтрацию и скорректировать пеногаситель, будет сложно понять, что именно повлияло на результат. Практичный порядок проверки такой:
Осмотреть линии подачи и возврата на предмет подсоса воздуха.
Проверить, где расположен возврат жидкости и как устроены возвратные экраны.
Уточнить жесткость используемой воды; значение менее 50 ppm связано с повышенным риском пенообразования.
Сверить тонкость фильтрации: значение менее 10 мкм может быть значимым для удержания антипенных компонентов.
Проверить совместимость смазки с температурным режимом и технологией волочения.
Мокрое и сухое волочение: почему смазки различаются
Проблема пены в первую очередь относится к жидким системам мокрого волочения.
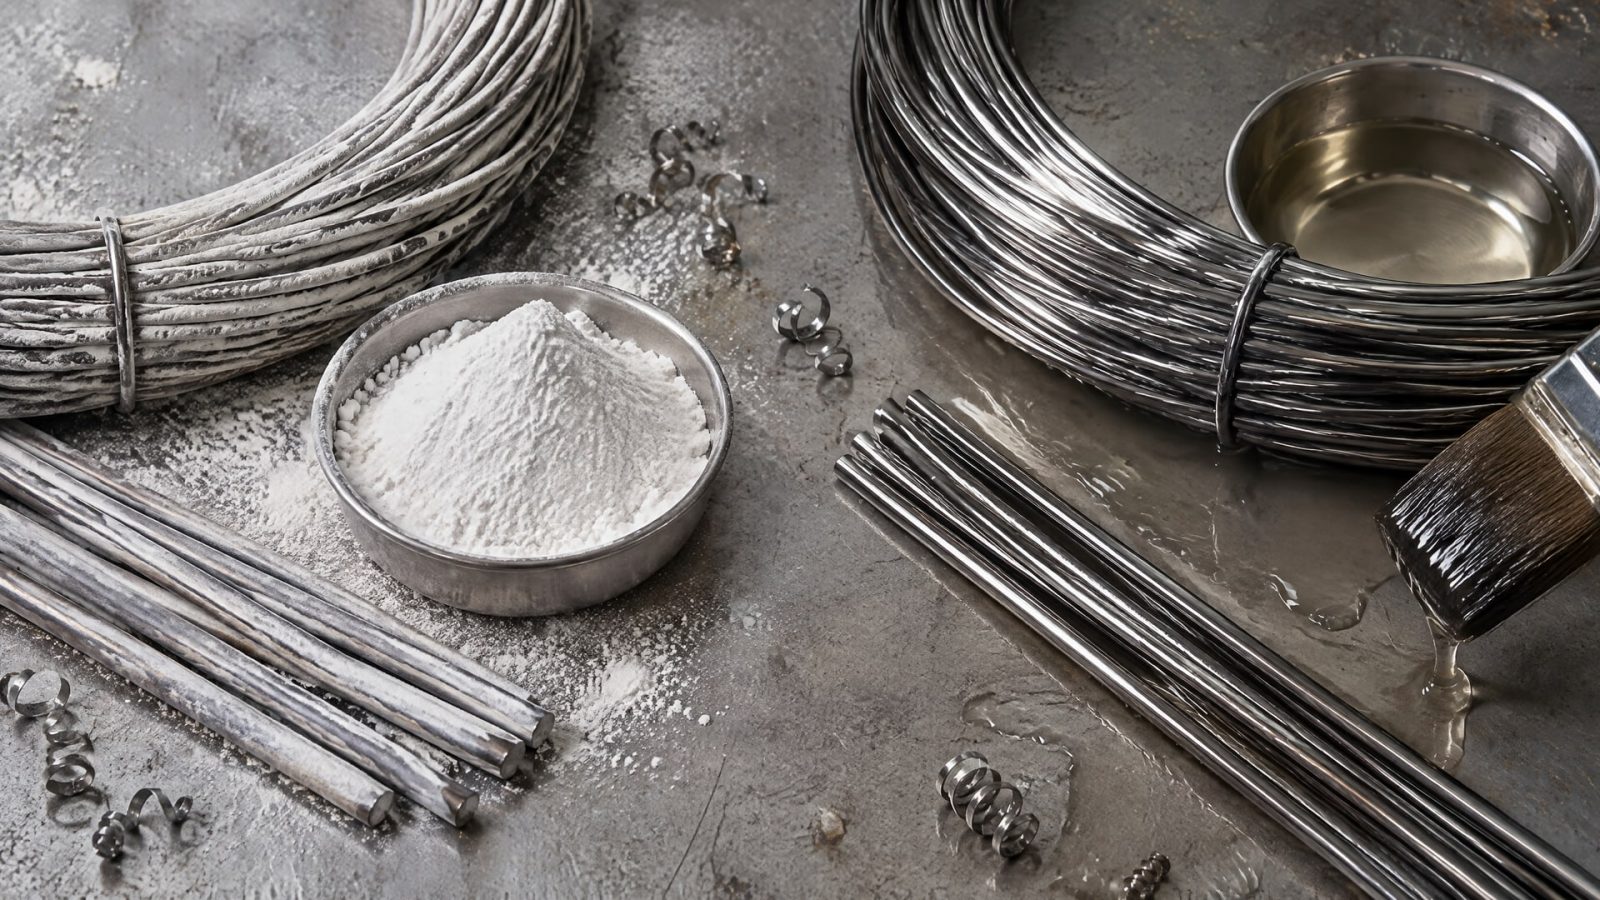
При сухом волочении используют мыльные или порошковые смазки, поэтому механизмы циркуляции жидкости и контроля пены здесь неприменимы. Запросы «смазки для сухого волочения проволоки» и «смазочная жидкость волочение» связаны с разными технологическими условиями, и объединять их в одну категорию при выборе не следует.
Различаются и ориентиры по трению. Для мокрого волочения в материалах приводится коэффициент трения 0,08–0,15. Для хорошо работающего процесса с эффективной смазкой в сухом режиме указан ориентир 0,01–0,07. Эти значения иллюстрируют различия режимов, но сами по себе не позволяют выбрать состав без учета материала проволоки, скорости и оборудования.
Скорость процесса тоже влияет на требования к смазке. Для сухого волочения выделяют режимы высокой скорости, а также среднюю скорость 12–16 м/с. При росте скорости возрастают требования к тепловому режиму инструмента; температура волоки меняется вместе со скоростью. Поэтому оценивать смазку только по склонности к пенообразованию недостаточно: для мокрой системы важны также рабочая температура, фильтруемость и стабильность пленки, а для сухой - соответствие смазки режиму волочения.
Для волочения нержавеющей проволоки источники отдельно отмечают высокие тепловые и механические нагрузки. Здесь учитывают специализированные составы, рассчитанные на такие условия, а не выбирают жидкость только по общему назначению. В любом случае сначала определяют тип процесса - сухой или мокрый, затем сопоставляют режим, скорость и материал проволоки с назначением смазки.
Как подобрать жидкую смазку для волочения проволоки
При выборе жидкой смазки учитывают несколько взаимосвязанных параметров: рабочую температуру, склонность к пенообразованию, фильтруемость, совместимость с водой и скорость процесса.
Для ряда смазок в технических материалах отдельно указаны свойства low foaming или non-foaming. Это важно для циркуляционных ванн, где пена может мешать стабильной работе системы и приводить к переливам.
Также различают реактивные и нереактивные составы. Реактивные смазки дают сильную адгезию и пленку, тогда как нереактивные обычно проще в эксплуатации и лучше контролируются в ванне. Для выбора это не универсальная шкала «лучше - хуже»: учитывают нагрузку и технологическую задачу конкретного процесса. Если жидкость работает при высокой температуре или на высокой скорости, отдельно проверяют, сохраняет ли она низкое пенообразование и стабильную пленку в этих условиях.
Перед переходом на новый состав полезно сверить режим оборудования и параметры воды, а затем провести проверку на рабочей системе. Важно оценивать поведение жидкости не только в момент заправки, но и при установившейся циркуляции. Для смазочной жидкости волочение проволоки требует согласованного подбора состава, температурного окна и фильтрации; изменение одного параметра может повлиять на работу остальных.
Для закупщика эти критерии дают основу технического запроса поставщику. В нем стоит указать, идет ли речь о мокром или сухом волочении, какой температурный режим фактически поддерживается, используется ли вода и какая фильтрация установлена. Для нержавеющей проволоки следует обозначить материал и высокую тепловую и механическую нагрузку. Такой набор данных помогает подобрать не просто жидкость с нужной вязкостью, а состав под реальный процесс.
Часто задаваемые вопросы
Какая температура считается типичной для мокрого волочения?
Универсального значения нет. Для одной системы в источниках указан диапазон 24–54 °C, а для ряда технологических составов встречаются режимы 74–88 °C. Это разные условия и типы смазки. Рабочую температуру нужно сверять с документацией на состав и режимом конкретной установки, а не выбирать по усредненному значению.
Чем выше температура, тем больше пены?
Нет. Повышение температуры часто снижает стабильность пены, поэтому правило о неизбежном усилении пенообразования неверно. При этом выше 50 °C эффективность некоторых силиконовых пеногасителей может снижаться. На результат также влияют аэрация, жесткость воды, возврат жидкости и фильтрация, поэтому температуру оценивают вместе с этими факторами.
Почему после установки тонкого фильтра пена не исчезла?
Фильтр не устраняет все причины пенообразования. Фильтры тоньше 10 мкм могут удалять некоторые антипенные компоненты, поэтому тонкая фильтрация в отдельных системах способна повлиять на устойчивость жидкости. Проверьте размер пор, расположение фильтра и наличие подсоса воздуха, а добавки при необходимости вводите с учетом последовательности узлов.
Подходит ли одна смазка для сухого и мокрого волочения?
Нет, это разные процессы. При сухом волочении применяют мыльные или порошковые смазки, а при мокром проволока полностью погружена в жидкую среду. Для мокрого процесса оценивают пенообразование, циркуляцию и фильтруемость. Для сухого важны соответствие смазки скорости и условиям деформации; пена жидкого контура там не является критерием выбора.
Заключение
Температура влияет на устойчивость пены, но не определяет ее появление в одиночку. Нагрев часто снижает стабильность пены, однако выше 50 °C некоторые силиконовые пеногасители могут работать менее эффективно. При диагностике также проверяют воду, аэрацию, возврат жидкости и фильтрацию, включая риск удаления антипенных компонентов фильтрами тоньше 10 мкм.
Начните с фиксации фактической температуры и проверки циркуляции, возвратных линий и жесткости воды. Затем сверяйтесь со спецификацией смазки и характеристиками фильтра, меняя параметры последовательно. Такой порядок поможет определить причину пенообразования и подобрать смазку для волочения проволоки под реальные условия процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему появляются темные пятна на медной проволоке и как правильно выбрать смазку волочения проволоки.
Выбирайте фильтровальное полотно для волочильной эмульсии, учитывая тип загрязнений, расход, вязкость и пропускную способность.
Узнайте, как безопасно перейти на новую смазку для волочения, очистить систему и избежать проблем с оборудованием.