
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные вал-втулочные фиксаторы предотвращают проворачивание, микроподвижки и самоотвинчивание цилиндрических соединений под действием вибрации и ударных нагрузок. Выбор правильного состава зависит не от названия марки и не от максимально допустимой прочности, а от трех конкретных параметров: реально измеренного диаметрального зазора между валом и втулкой, величины передаваемой нагрузки и температурных условий работы узла.
Статья предназначена для инженеров, конструкторов и закупщиков, которым нужно подобрать фиксатор под конкретное соединение. Вы узнаете, как правильно измерить зазор, на какие характеристики смотреть при выборе состава, какие ошибки совершают при подборе, и как подобрать оптимальный вариант для вибрирующих узлов, высокотемпературных применений и разборных соединений.
Что такое диаметральный зазор и почему его нужно измерять
Диаметральный зазор - это разница между диаметром отверстия (втулки) и диаметром вала.
Именно в этом пространстве размещается анаэробный фиксатор; его величина определяет, насколько глубоко состав проникнет в зазор и сможет ли вообще создать адекватную фиксацию.
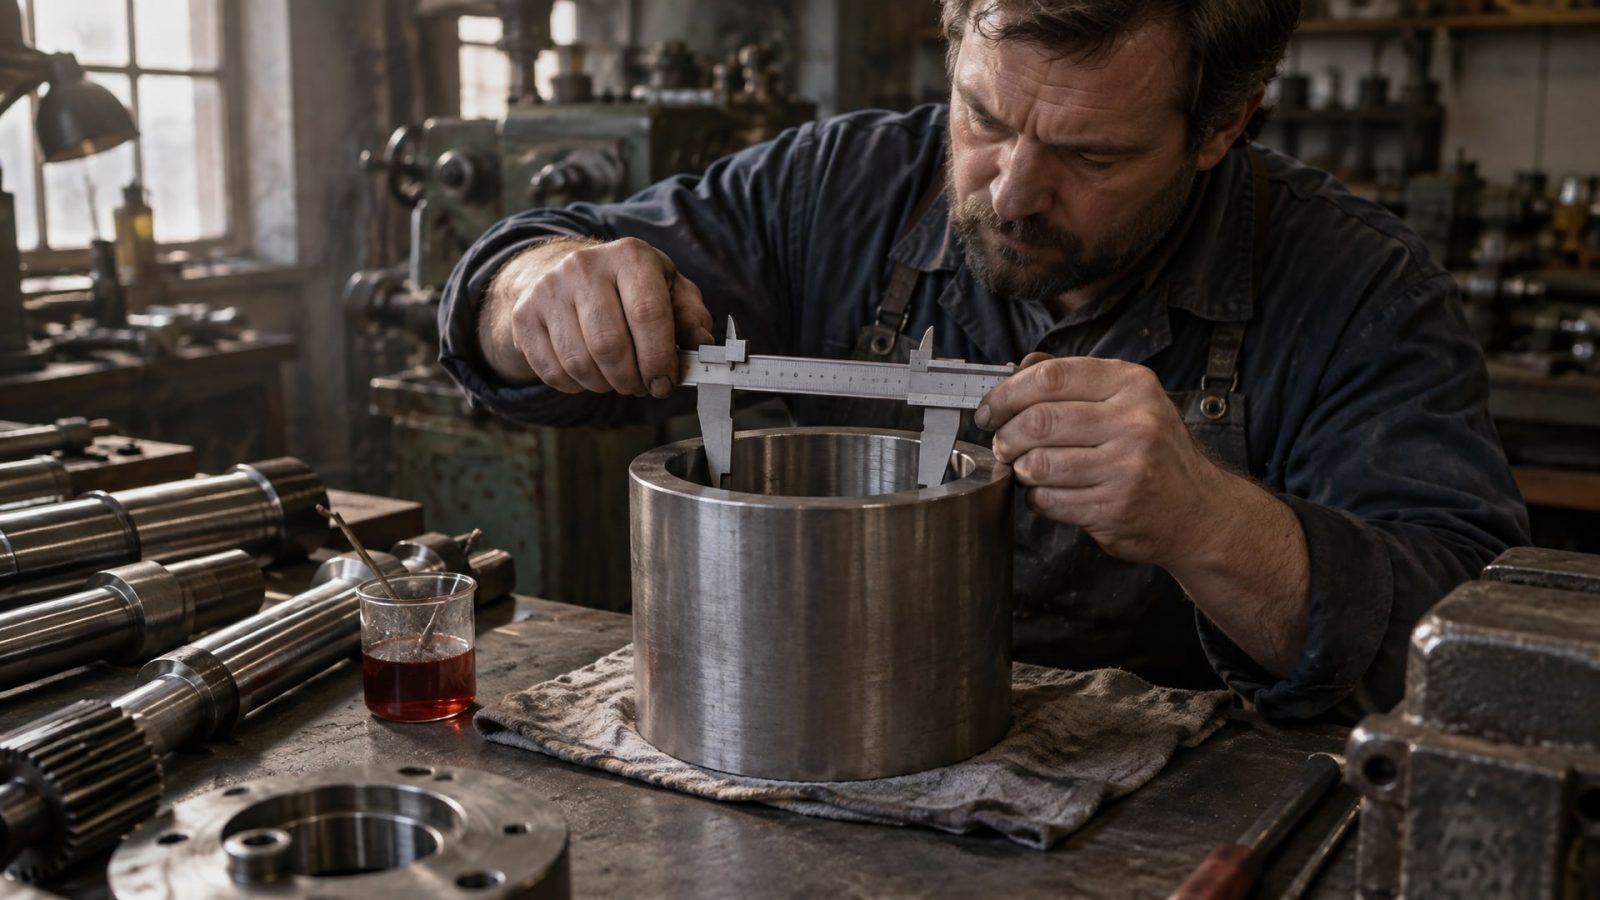
Первая ошибка закупщиков - брать значение допуска из чертежа. На практике вал может быть изношен, втулка обработана с погрешностью, или посадка была отремонтирована механически. Поэтому перед подбором фиксатора обязательно измеряют реальный диаметр вала микрометром и реальный диаметр отверстия индикаторной скобой либо пальцевым нутромером. Рекомендуемый процесс: снять несколько измерений по длине соединения и в разных азимутальных положениях, затем вычислить максимальный и минимальный зазоры.
Для фиксаторов установлены типовые диапазоны. Для малых и средних посадок оптимальный диапазон находится в пределах 0,025–0,075 мм. Если зазор выходит за этот диапазон в меньшую сторону (очень плотная посадка, практически без зазора), фиксатор попросту не сможет проникнуть; если больше - состав не обеспечит нужную адгезию. В этом случае либо механически восстанавливают посадку (расточка, замена вала или втулки), либо подбирают специальный высокопрочный и более вязкий состав, который работает при зазорах до 0,25 мм.
Выбор вязкости в зависимости от величины зазора
Анаэробные фиксаторы выпускаются в диапазоне вязкостей: от тонких низковязких составов (примерно как вода или минеральное масло) до густых, почти пастообразных продуктов.
Вязкость напрямую связана с максимально допустимым зазором.
Низковязкие составы (fixture time до 5–10 минут) проникают в зазоры 0,025–0,08 мм. Они быстро растекаются, хорошо заполняют микропоры металла и создают прочное соединение при малых зазорах. Недостаток: если зазор больше, состав вытечет и не обеспечит фиксацию. Такие продукты выбирают для прецизионных посадок, подшипников и шпинделей.
Средневязкие составы работают при зазорах 0,05–0,15 мм. Они уже более густые, медленнее растекаются, но все еще достаточно текучи для стандартных цилиндрических соединений. Это универсальный выбор для большинства производственных узлов.
Высокопрочные заполняющие составы (вязкость выше, fixture time 3–4 минуты, сдвиговая прочность до 31,0 МПа) справляются с зазорами вплоть до 0,25 мм. Они предназначены для изношенных посадок, восстановления фиксации после выработки, и высоконагруженных узлов. Такие составы уже не растекаются, а скорее заполняют полость, поэтому избыток нужно удалять перед отверждением.
Правило: чем больше реальный зазор, тем выше вязкость состава, который нужно выбрать. Обратное не верно: если зазор маленький, а вы возьмете очень вязкий состав, он либо не заполнит зазор полностью, либо будет выдавлен при сборке.
Прочность и нагрузки на соединение
Анаэробные фиксаторы удерживают вал на месте благодаря адгезии к металлу и трению между отвержденным составом и поверхностями вала и втулки.
Прочность характеризуют сдвиговой прочностью в МПа (или в psi - фунтах на квадратный дюйм).
Для высоконагруженных и вибрирующих узлов выбирают составы с максимальной прочностью: примерно 31,0 МПа (такую прочность дают высокопрочные составы типа 638). Такие продукты удерживают крутящие моменты в диапазоне сотен ньютон-метров и выдерживают ударные нагрузки и вибрацию.
Для средненагруженных узлов (редукторы, вентиляторы, насосы общего назначения) подходят составы со средней прочностью: около 26,9 МПа. Они обеспечивают надежную фиксацию при нормальных режимах работы.
Для слабонагруженных приложений (декоративные детали, стопорные элементы, предотвращение случайного смещения) применяют низкопрочные или среднепрочные составы. Плюс таких составов в том, что демонтаж узла впоследствии требует меньше усилий и нагрева.
Важный момент: высокая прочность сама по себе не гарантирует удержание вала, если зазор больше максимально допустимого для данного состава. Прочность работает только внутри рекомендуемого диапазона зазоров.
Скорость фиксации и полное отверждение
Fixture time (время фиксации) - это время, спустя которое соединение развивает достаточную прочность для нанесения нагрузки или передачи крутящего момента.
Для большинства высокопрочных составов это 3–4 минуты. Это не означает, что можно сразу запустить оборудование на полную нагрузку.
Полное отверждение (cure time) анаэробного фиксатора занимает обычно 24 часа. За это время состав набирает максимальную прочность. До истечения этого времени узел может работать, но при условии плавной нагрузки и без ударов. Производители рекомендуют выдерживать узел без нагрузки хотя бы 1–2 часа, а лучше - до суток, прежде чем вводить его в режим с полными вибрациями или ударами.
Распространенное заблуждение: если фиксация произошла за 3 минуты, значит, узел готов к работе. На деле за эти 3 минуты прочность составляет примерно 50–70% от максимальной. Полная прочность нужна именно для вибрирующих и ударных нагрузок.
Температурные ограничения и высокотемпературные применения
Анаэробные фиксаторы - чувствительны к температуре.
При высокой температуре отвержденный состав может размягчиться, потерять адгезию, или даже прогеть и начать деградировать.
Типовой диапазон рабочих температур для стандартных составов: от −54 °C до 150 °C. Но некоторые специальные составы выдерживают температуры до 180 °C. Выбор состава по температуре зависит от условий эксплуатации: не только от максимальной температуры в процессе, но и от теплоотвода в узле.
Например, если вал вращается и создает фрикционное выделение тепла, или если соединение находится рядом с горячим оборудованием, нужно выбрать состав с запасом термостойкости. Для высокотемпературных приложений (печи, компрессоры, турбины) требуются специальные составы; стандартные низковязкие фиксаторы в таких условиях не прослужат.
При отрицательных температурах анаэробные фиксаторы обычно работают нормально, но процесс отверждения замедляется. В холодных цехах (ниже 0 °C) fixture time увеличивается в несколько раз. Производители указывают fixture time при 20–23 °C; при отрицательных температурах его нужно уточнять по техническим данным.
Подбор фиксатора для разных типов соединений
Подшипники и шпиндели
Для подшипниковых узлов (закупщики часто ищут «анаэробный фиксатор подшипников») требуется низковязкий состав с высокой адгезией и отсутствием влияния на сепаратор подшипника. Зазоры здесь малы (обычно 0,025–0,05 мм), и состав должен глубоко проникнуть в зазор. Fixture time должен быть относительно быстрым (3–5 минут), чтобы не замораживать процесс сборки. Для высокоскоростных шпинделей нужна также термостойкость из-за фрикционного нагрева.
Фиксация валов без шпонки
Когда вал и втулка соединяются без шпонки, анаэробный фиксатор берет на себя всю нагрузку по передаче крутящего момента. В этом случае выбирают высокопрочные составы (до 31,0 МПа) и обращают внимание на максимально допустимый крутящий момент для данного диаметра. Зазоры могут быть и малыми (0,025–0,075 мм для точных посадок), и средними (до 0,15 мм для посадок с допуском). Составы подбирают так, чтобы их прочность в полтора-два раза превышала ожидаемый крутящий момент.
Высоконагруженные и вибрирующие узлы
Для редукторов, вентиляторов, вибрирующих систем нужны высокопрочные составы со стойкостью к циклическим нагрузкам. Кроме того, нужно обеспечить хорошую адгезию к материалу вала и втулки: если они окислены или загрязнены, фиксатор не приживется. Перед нанесением фиксатора соединение обезжиривают и при необходимости слегка шлифуют для удаления пленки оксида.
Разборные соединения
Если узел может потребовать демонтажа (ремонт, замена, переналадка), имеет смысл выбрать среднепрочный состав. Высокопрочные составы требуют нагрева до 200–300 °C для размягчения перед снятием. Среднепрочные фиксаторы разбираются при нагреве до 80–120 °C или даже при механическом усилии (рычаг, съемник).
Применение для герметизации резьбовых соединений
Хотя статья посвящена цилиндрическим соединениям, нужно упомянуть, что анаэробные герметики (которые часто ищут как «герметик фиксатор вал втулочный») используются и для стопорения резьбовых соединений. Это другой класс продуктов, с иными параметрами подбора и применения. Для труб и резьбы применяют специализированные герметики, а не вал-втулочные фиксаторы.
Таблица подбора по зазорам и нагрузкам
| Диаметральный зазор, мм | Рекомендуемая вязкость | Сдвиговая прочность, МПа | Применение | Fixture time, мин |
|---|---|---|---|---|
| 0,025–0,05 | Низкая | 15,9–20,7 | Подшипники, шпиндели, точные посадки | 5–10 |
| 0,05–0,075 | Низкая–средняя | 20,7–26,9 | Стандартные цилиндрические соединения, редукторы | 3–5 |
| 0,075–0,15 | Средняя | 26,9–31,0 | Нагруженные узлы, фиксация без шпонки | 3–4 |
| 0,15–0,25 | Высокая (заполняющие) | 26,9–31,0 | Изношенные посадки, восстановление, высокие нагрузки | 3–4 |
Ошибки при выборе фиксатора
Ошибка 1: выбор только по названию марки.
«Нам нужен 638» или «возьми быстроотверждаемый» - без учета реального зазора и нагрузки. Результат: либо фиксатор не схватится (если зазор больше допустимого), либо вытечет (если зазор маленький). Правильный путь: сначала измерь зазор, потом выбирай марку.
Ошибка 2: предположение, что fixture time - это время полной готовности. Соединение собрали, через 3 минуты включили оборудование, и через день обнаружили микроподвижки. Причина: узел работал с нагрузкой, пока состав еще не набрал полную прочность. Решение: выдерживать узел без нагрузки минимум 1–2 часа, а при критичности - до суток.
Ошибка 3: использование высокопрочного состава для малого зазора. Высокопрочный состав гуще; если зазор 0,03 мм, он попросту не проникнет в него полностью, и фиксация будет поверхностной. Правило: чем меньше зазор, тем ниже вязкость.
Ошибка 4: игнорирование требования чистоты поверхности. Анаэробные фиксаторы работают только на чистом, обезжиренном металле. Если на поверхности вала ржавчина, окисная пленка, консервационное масло или грязь - адгезия будет нулевой. Обезжиривание, легкая абразивная обработка (шлифовка, наждак) - обязательны.
Ошибка 5: предположение, что фиксатор полностью заменяет шпонку. Анаэробный фиксатор помогает; для цилиндрических соединений без шпонки он - основной элемент фиксации. Но для очень высоких крутящих моментов, ударных нагрузок и сложных условий работы нужен комплексный подход: может быть, требуется шпонка плюс фиксатор, или конусная посадка, или иная конструкция.
Стандарты и методы испытаний
При выборе фиксатора полезно знать, на основе каких стандартов оценивают его свойства.
Основные стандарты для анаэробных вал-втулочных фиксаторов:
ISO 10123 - сдвиговая прочность соединения вал–втулка (измеряется в МПа или psi).
ISO 10964 - breakaway torque и prevailing torque (крутящий момент на разъединение и удержание).
ISO 11359-2 - коэффициент теплового расширения отвержденного состава.
ISO 8302 - теплопроводность отвержденного материала (если нужна оценка температурных характеристик узла).
Для высокотемпературных применений также проверяют стойкость к циклическому нагреву и охлаждению (thermal cycling). Производители указывают эти данные в технических листах (TDS); перед окончательным выбором для критичного узла стоит запросить у поставщика полный TDS с результатами испытаний.
Практический алгоритм подбора
1. Измерь диаметр вала и диаметр отверстия втулки микрометром и нутромером в нескольких точках. Вычисли максимальный диаметральный зазор.
2. Определи нагрузку: крутящий момент, рабочую температуру, наличие вибрации и ударов.
3. Выбери диапазон вязкости по таблице подбора, соответствующий твоему зазору.
4. Уточни требуемую прочность: для нагруженных узлов и вибрирующего оборудования - высокопрочные составы; для разборных - среднепрочные.
5. Проверь температурный диапазон: рабочая температура не должна превышать максимальную для данного состава.
6. Подготовь поверхности: обезжири, удали окисную пленку, просуши.
7. Нанеси состав согласно инструкции производителя (обычно тонкий слой на вал или в отверстие).
8. Собери соединение, удали излишки (если они есть).
9. Выдержи узел без нагрузки минимум 1–2 часа; для критичных приложений - сутки.
10. Введи в эксплуатацию с плавным нарастанием нагрузки.
Быстроотверждаемые и высокотемпературные составы
На рынке есть специализированные продукты для экстремальных условий.
Быстроотверждаемые фиксаторы набирают fixture time за 1–2 минуты (вместо обычных 3–4). Это полезно, когда конвейер требует минимума времени простоя. Однако полная прочность все равно достигается за 24 часа.
Высокотемпературные составы (до 180 °C и выше) используют в печах, компрессорах, турбинах и двигателях. Они обычно имеют более высокую вязкость и требуют более точного подбора по зазору. Важно помнить, что высокотемпературный состав часто нельзя применять для малых зазоров: он может быть слишком густым.
На практике закупщики часто ищут именно такие специальные варианты - отсюда в Wordstat высокое количество запросов на тему «быстроотверждаемый» и «высокотемпературный» вал-втулочный фиксатор. Но самый важный критерий остается неизменным: правильно измеренный зазор.
Особенности применения для фиксации без шпонки
Когда конструкция предусматривает передачу крутящего момента только через цилиндрическое соединение, анаэробный фиксатор становится критичным элементом.
Здесь нужно учитывать несколько деталей:
Максимальный передаваемый момент зависит не только от прочности фиксатора, но и от диаметра, длины соединения и материала деталей. Производители обычно указывают максимальный момент для стандартных пар вал–втулка (сталь–сталь, сталь–чугун).
Посадка должна быть точной: зазоры 0,025–0,15 мм обеспечивают наилучшее срабатывание фиксатора. При больших зазорах нужен высокопрочный заполняющий состав.
Подготовка поверхностей здесь особенно важна: любой слой масла, ржавчины или грязи приведет к проскальзыванию.
Демонтаж такого соединения потребует либо нагрева (200–300 °C), либо применения механического съемника. Это нужно учитывать при выборе: если узел может часто разбираться, лучше взять среднепрочный состав.
На производстве, где нужна фиксация валов без шпонки (редукторы, вентиляторы, электромоторные приводы), часто закупают один-два универсальных состава и используют их годами. При правильном подборе и применении надежность такого соединения сопоставима с шпонкой, а стоимость ниже.
Российские и импортные производители: что выбрать
На рынке работают как крупные европейские производители, так и российские компании.
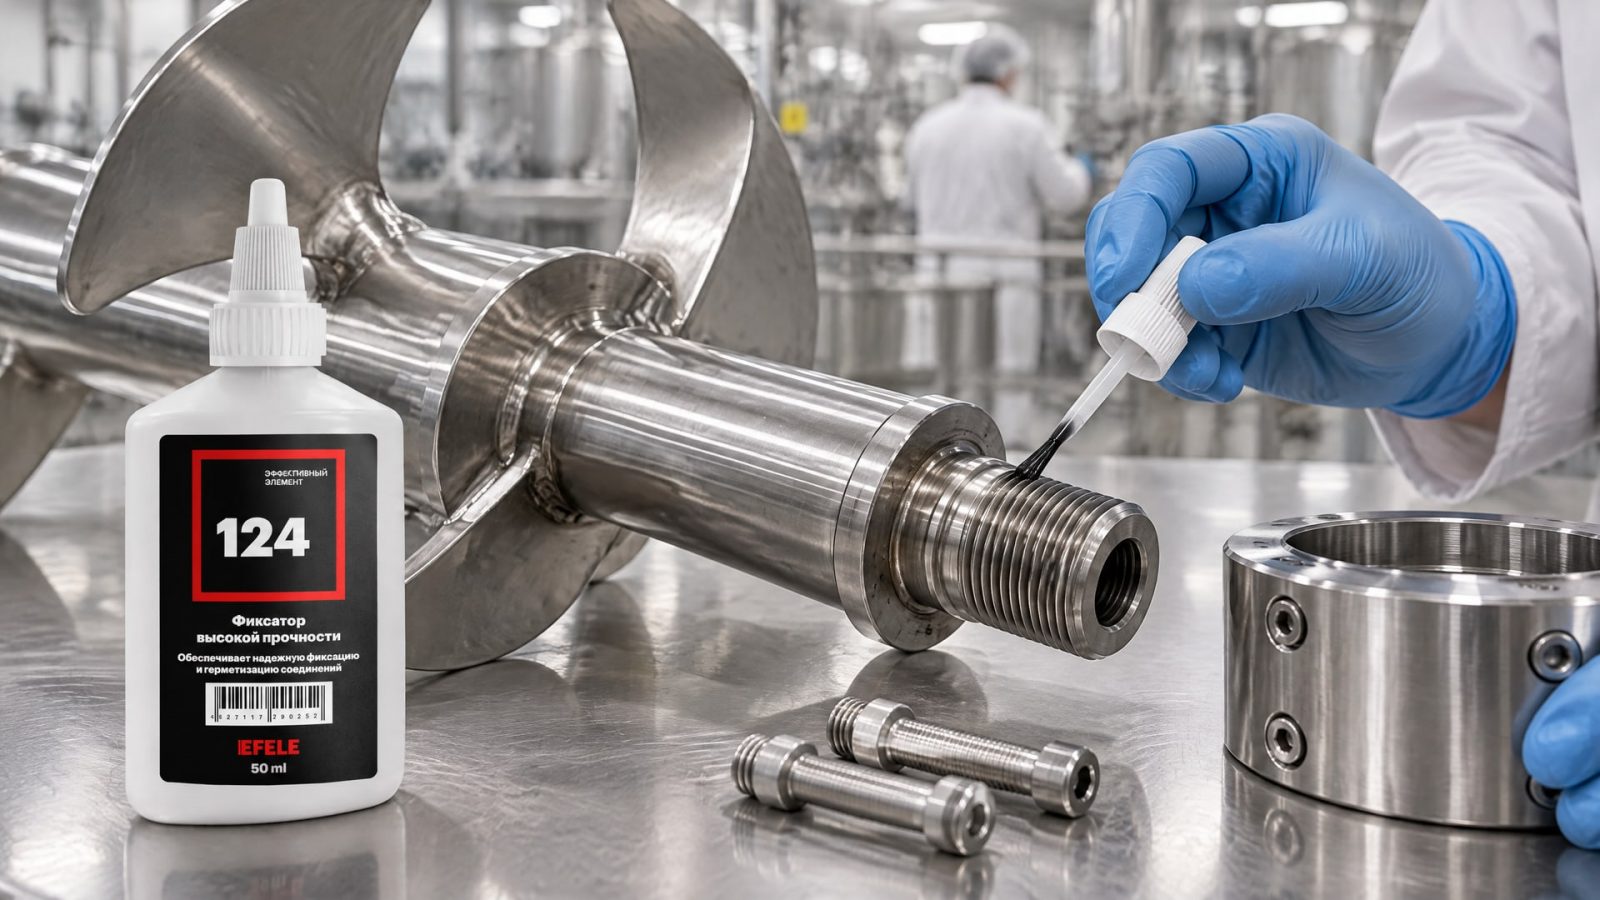
Выбор производителя зависит от требований предприятия и наличия.
Импортные аналоги хорошо известны и часто специфицированы в технологической документации. Однако они могут быть дорогими и с длительной логистикой. Кроме того, техподдержка может быть недоступна на русском языке.
Российские производители (например, EFELE) предлагают продукты, соответствующие тем же стандартам ISO и имеющие близкие характеристики. Плюсы: оперативная доставка, техподдержка на русском языке, возможность консультации специалиста по подбору, адаптация под местные условия и материалы. При фиксации вал-втулочных соединений с зазором до 0,15 мм, где требуется высокая прочность и надежность соединения, эффективно используют составы типа EFELE 124. Такие продукты на большинстве производств прижились благодаря предсказуемому результату и доступности техподдержки.
Часто задаваемые вопросы
Что такое fixture time и почему он не равен времени полной готовности?
Fixture time - это время, за которое фиксатор развивает достаточную прочность, чтобы держать вал от проворачивания в ручную или при легкой вибрации (обычно 3–4 минуты). Но полная прочность, необходимая для полноценной работы узла с нагрузкой и вибрацией, достигается за 24 часа. Если включить оборудование раньше, прочность недостаточна, и микроподвижки приведут к износу узла. Правило: выдержи узел без нагрузки минимум 1–2 часа, а для критичных приложений - до суток.
На что влияет диаметральный зазор и как его правильно измерить?
Диаметральный зазор определяет, насколько глубоко фиксатор проникнет в соединение и как прочно он схватится. Если зазор слишком мал (менее 0,02 мм), фиксатор может вообще не попасть в него. Если слишком велик (более допустимого для данного состава), состав вытечет. Правильное измерение: микрометром измерь диаметр вала в трех-четырех точках, нутромером - диаметр отверстия в тех же точках, вычисли разницу. Если зазор неоднороден, возьми максимальное значение.
Почему высокая прочность не гарантирует правильный выбор?
Высокопрочный состав хорош для нагруженных узлов, но только если зазор находится в допустимом диапазоне. Если зазор слишком большой (или слишком маленький), даже высокопрочный состав не обеспечит надежную фиксацию. Кроме того, высокопрочные составы часто более вязкие и требуют более точного подбора. Правило: вязкость подбирай под зазор, а прочность - под нагрузку.
Какая температура считается рабочей для фиксатора?
Рабочая температура - это температура, при которой фиксатор остается работоспособным без потери прочности и адгезии. Типовой диапазон: от −54 °C до 150 °C для стандартных составов. Для высокотемпературных приложений есть специальные составы до 180 °C. Важно: температура в документации - обычно стационарная. Если есть циклический нагрев и охлаждение (что часто бывает в двигателях и компрессорах), нужно уточнить стойкость к thermal cycling и взять состав с запасом.
Нужна ли подготовка поверхности перед нанесением фиксатора?
Да, подготовка критична. Анаэробные фиксаторы работают только на чистом, обезжиренном, металлическом контакте. Если на поверхности вала или втулки есть масло, ржавчина, окисная пленка или грязь, адгезия будет нулевой, и фиксация не произойдет. Обычно: обезжиривание (уайт-спирит или специальный растворитель), удаление окисной пленки (шлифовка, наждачная бумага), сушка. После этого немедленно наноси фиксатор, не допуская повторного окисления.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это инженерная задача, которая решается измерением, расчетом и знанием характеристик. Главное правило: фиксатор подбирают по трем параметрам - реально измеренному диаметральному зазору, величине передаваемой нагрузки и рабочей температуре. Попытка выбрать состав только по названию марки или общей рекомендации приводит к ошибкам.
Следи за тем, чтобы вязкость соответствовала зазору, прочность - нагрузке, а температурный диапазон - условиям работы. Помни, что fixture time и полное отверждение - разные показатели, и узел должен вызреть перед вводом под нагрузку. Правильный подбор экономит время ремонтных работ, снижает количество отказов в поле и обеспечивает предсказуемый результат на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неочевидных способах применения универсальной смазки в быту, чтобы защитить материалы и облегчить повседневные задачи.
Изучите, как выбрать пищевые смазки для мойки, устойчивые к высоким температурам, давлению и химикатам, чтобы обеспечить надежную работу оборудования.
Узнайте, как активатор анаэробного клея помогает ускорить отверждение при низких температурах и избежать задержек в производстве.